




هل تفي روبوتات اللحام للهياكل الفولاذية بمتطلبات ISO 3834-2 مباشرةً أم فقط بعد تأهيل العملية؟
هل تفي روبوتات اللحام للهياكل الفولاذية بمتطلبات ISO 3834-2 مباشرةً أم فقط بعد تأهيل العملية؟
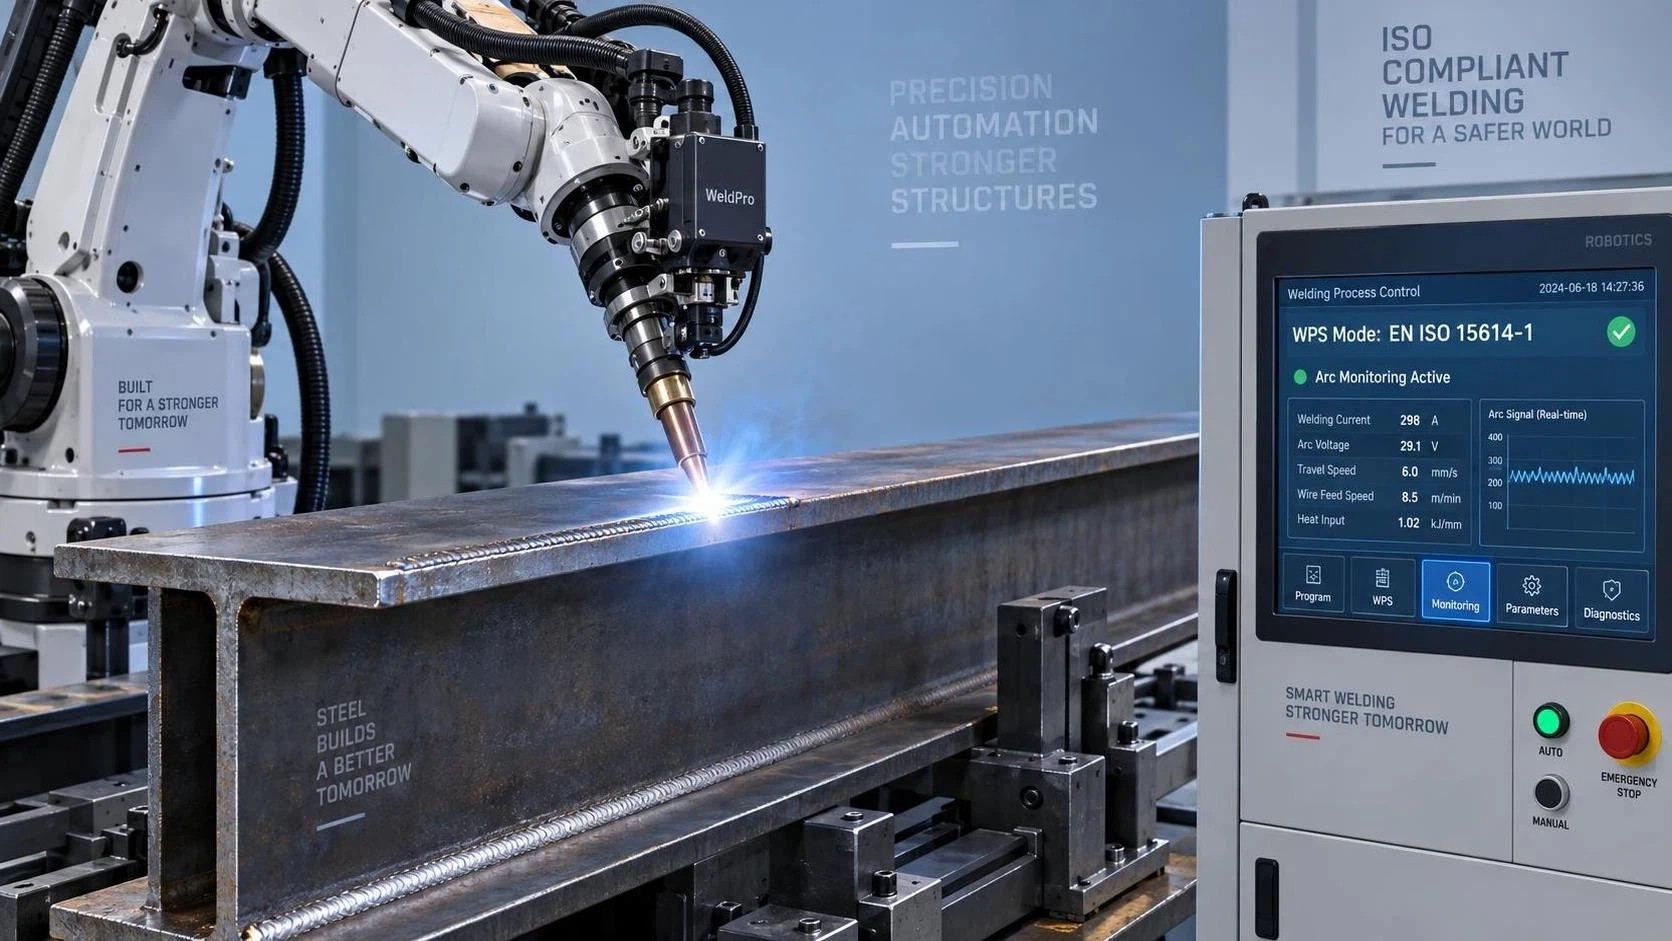
هل هو جاهز للعمل فور إخراجه من الصندوق؟ ليس تمامًا — لماذا يبدأ الامتثال لمعيار ISO 3834-2 *بعد* وصول الروبوت
عندما تكون مسؤولًا عن مراقبة الجودة أو السلامة في تصنيع الهياكل الفولاذية، فإن عبارة «متوافق مع ISO 3834-2» ليست مجرد تسمية تقبلها دون تحقق. إنها التزام تعاقدي، وسجل قابل للتتبع، وغالبًا ما تكون شرطًا أساسيًا للموافقة على المشروع — لا سيما في أسواق الاتحاد الأوروبي، أو مناقصات البنية التحتية، أو ورش التصنيع المعتمدة. لذلك، عندما يسأل قسم المشتريات عما إذا كان روبوت لحام للهياكل الفولاذية يفي بمعيار ISO 3834-2 «فور إخراجه من الصندوق»، فإن الإجابة الصادقة هي: لا — ليس بأي معنى ذي صلة أو قابل للتدقيق.
لا يحمل ذراع الروبوت، حتى لو كان مهيأً مسبقًا بمستشعرات القوس وتتبع الوصلة ووحدات طاقة تحمل علامة CE، تأهيلات إجراءات اللحام (WPQs) أو شهادات اللحامين أو معلمات العملية الموثقة. لا يمنح ISO 3834-2 شهادة للمعدات — بل يثبت *قدرة المؤسسة على إنتاج لحامات سليمة باستمرار*، استنادًا إلى إجراءات معتمدة وموظفين مدرَّبين ومعدات معايرة وظروف بيئية مضبوطة. الروبوت مجرد حلقة واحدة في هذه السلسلة — قوي وقابل للتكرار، لكنه غير فعّال دون سياق.
ما الذي تعنيه عبارة «فور إخراجه من الصندوق» فعليًا — وأين تنتهي
في Wuxi Samgins International Trade Co., Ltd.، نوفر أنظمة لحام روبوتية متوافقة مع CE ومعتمدة وفق ISO 9001، ومصممة خصيصًا للهياكل الفولاذية — بما في ذلك خطوط إنتاج العوارض H التي لا تقبل المساومة على الاستقرار الأبعادي وسلامة الوصلات. تتكامل أنظمتنا بسلاسة مع العمليات السابقة واللاحقة: القطع بالبلازما CNC، وإطارات التغذية الآلية، والتقويم بعد اللحام. لكن هذا التكامل لا يغني عن التأهيل.
تعني عبارة «فور إخراجه من الصندوق» هنا أن الروبوت يصل مزودًا بما يلي:
- علامة CE تؤكد متطلبات الصحة والسلامة الأساسية والتوافق الكهرومغناطيسي
- تحكم حركة معاير في المصنع وقابلية تكرار تموضع الشعلة (عادةً ±0.1–0.3 mm)
- وحدات برمجية محمّلة مسبقًا لأنواع الوصلات الشائعة (وصلات T، ولحامات التناكب، ولحامات الزاوية) ونطاقات سماكات المواد
- وثائق متوافقة مع ضوابط التصميم والتصنيع وفق ISO 9001
لا يفي أي من هذه البنود بمتطلبات البند 5.2 من ISO 3834-2 (مواصفة إجراء اللحام)، أو البند 5.3 (تأهيل اللحام)، أو البند 5.4 (سجلات معايرة المعدات). يجب إعدادها *في الموقع*، باستخدام مواد الأساس والمواد الاستهلاكية وهندسة الوصلات وبيئة الإنتاج الخاصة بك — وليس في ورشتنا في ووشي.
العائق الحقيقي: اعتماد WPS ليس اختياريًا — بل هو إجراء إلزامي
بالنسبة للهياكل الفولاذية، يتطلب ISO 3834-2 مواصفة إجراء لحام مكتوبة (WPS) ومدعومة بسجل تأهيل الإجراء (PQR). وهذا يعني إجراء لحامات اختبار فعلية — شد وثني وحفر ماكروي — تحت المعلمات نفسها التي ستستخدمها في الإنتاج: سرعة الحركة، والجهد، ومعدل تغذية السلك، وخليط غاز الحماية، ودرجة الحرارة بين التمريرات، وحتى رطوبة الجو إذا كانت محددة.
قد يحافظ الروبوت على استقرار المعلمات، لكن الاستقرار وحده لا يضمن السلامة المعدنية. يتصرف فولاذ Q345 بشكل مختلف عند سماكة 12 mm مقارنةً بسماكة 60 mm. يجب التحكم في مدخلات الحرارة لتجنب تليّن المنطقة المتأثرة بالحرارة HAZ أو التمزق الصفائحي — خصوصًا في المقاطع المدرفلة حيث قد يمثل انفصال الكبريت مشكلة. لهذا السبب، لا يُعد التأهيل مجرد إجراء شكلي؛ بل هو حوار تقني بين مهندس اللحام لديك، ومزود الفحوصات غير الإتلافية NDT، وجدول الإنتاج الخاص بك.
هنا تبرز أهمية خطوط الإنتاج المتكاملة. على سبيل المثال، تدعم آلة تقويم العوارض H YTJ-60B وYTJ-80B الخاصة بنا تصحيح الحواف المستمر بسرعة تصل إلى 6.8 m/min — ولكن فقط بعد تأهيل اللحام *واستقرار* هندسة العارضة. إذا لم تتم إدارة التشوه الناتج عن اللحام قبل التقويم، فقد تتجاوز قوى التصحيح حدود الخضوع أو تتسبب في إجهاد متبقٍ. لا يمثل ذلك قيدًا على الروبوت — بل هو متطلب للتنسيق على مستوى النظام.
حيث تُسرّع الأجهزة عملية التأهيل فعلًا — وحيث لا تفعل ذلك
تسهم بعض الخصائص فعليًا في تقليل وقت التأهيل ومخاطره:
- المراقبة الفورية للقوس: تكتشف انحرافات الجهد/التيار التي تتجاوز ±5% — لتنبيهك إلى انحراف المعلمات قبل أن يؤثر في عينة PQR.
- تتبع الوصلة مع وضع التعليم دون اتصال: يتيح لك محاكاة مسارات اللحام على نماذج CAD أولًا، مما يقلل التجربة والخطأ على ألواح الاختبار.
- سجلات معايرة مدمجة: تؤرخ تلقائيًا معايرات المستشعرات زمنيًا — بما يفي بالبند 5.4.2 من ISO 3834-2 دون إدخال يدوي.
لكن لا تلغي أي من هذه الخصائص الحاجة إلى عينات اختبار مادية، أو فحوصات NDT من طرف ثالث، أو مراجعة موثقة من مفتش لحام من المستوى 3. والأهم من ذلك — أنها لا تحل محل كفاءة المشغل. لن يوقف الروبوت اللحام إذا تم توصيل أسطوانة غاز حماية خاطئة. ولن يكتشف تلوث السطح الذي تم إغفاله أثناء التنظيف قبل اللحام. لهذا السبب، يصر ISO 3834-2 على وجود موظفين مدرَّبين ومعتمدين — وليس مجرد آلات مبرمجة.
لا اختصارات — ولكن نقاط بداية أكثر ذكاءً
إذا كنت تقيّم روبوت لحام للهياكل الفولاذية، فاطلب أدلة — لا ادعاءات:
- هل يوفر المورد نموذج WPS عامًا متوافقًا مع EN ISO 15614-1 لفولاذ S355/S460؟
- هل يمكن لبرمجياته تصدير بيانات العملية الأولية (الجهد، التيار، سرعة الحركة) بتنسيق CSV لتقديم PQR؟
- هل يقدم دعمًا في الموقع أثناء التأهيل الأولي — وليس التركيب فقط؟
لقد رأينا عملاء يوفرون أسابيع من الوقت من خلال مواءمة اختيار الروبوت مع إطار التأهيل القائم لديهم — بدلًا من تعديل الإجراءات لتلائم نظامًا جديدًا. في Wuxi Samgins، يعمل فريقنا الهندسي مع العملاء مبكرًا لمواءمة قدرات الروبوت مع نطاق ISO 3834-2 الخاص بهم، مما يساعد على تحديد حدود تأهيل واقعية قبل قطع أول لوح اختبار.
لأن الامتثال في النهاية لا يتعلق بالروبوت. بل يتعلق بمدى صرامة إدارتك للعملية بأكملها — من استلام المواد إلى الفحص النهائي. يجعل الروبوت التنفيذ قابلًا للتكرار. أما أنظمتك فتجعله جديرًا بالثقة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة