




Соответствуют ли сварочные роботы для стальных конструкций требованиям ISO 3834-2 сразу или только после квалификации процесса?
Соответствуют ли сварочные роботы для стальных конструкций требованиям ISO 3834-2 сразу или только после квалификации процесса?
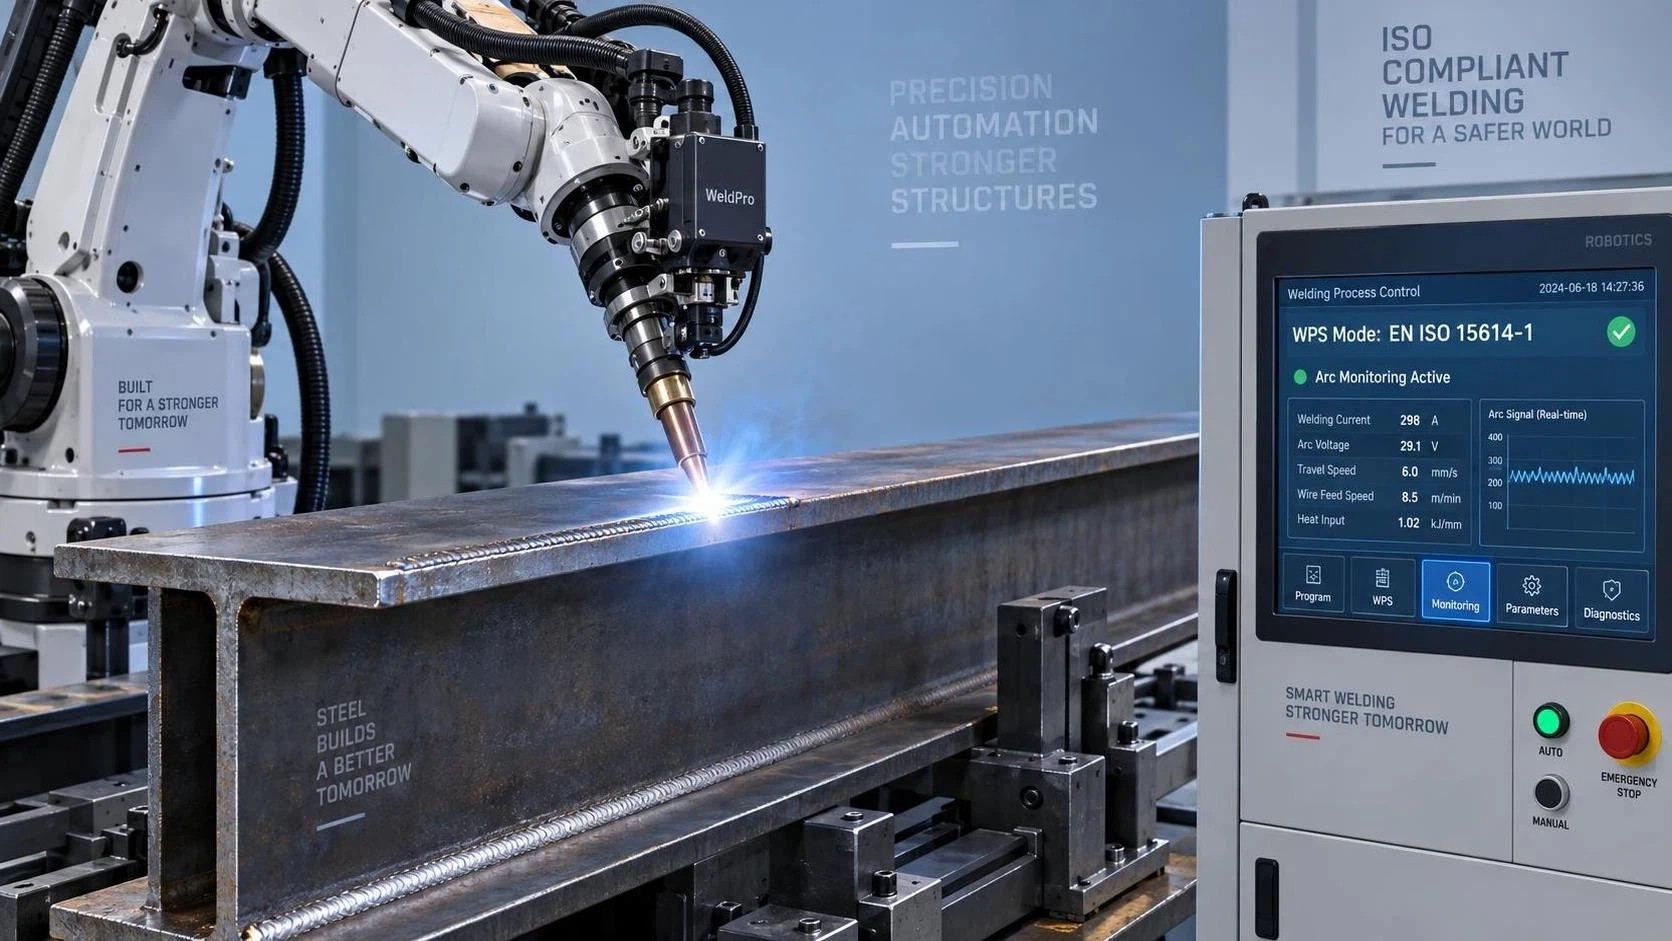
Готово к работе сразу после распаковки? Не совсем — почему соответствие ISO 3834-2 начинается *после* поставки робота
Если вы отвечаете за контроль качества или безопасность при изготовлении строительных стальных конструкций, «соответствие ISO 3834-2» — не та маркировка, которую принимают на веру. Это договорное обязательство, прослеживаемая документация и часто ключевое условие для утверждения проекта — особенно на рынках ЕС, в инфраструктурных тендерах или на сертифицированных производственных площадках. Поэтому, когда отдел закупок спрашивает, соответствует ли сварочный робот для стальных конструкций ISO 3834-2 «сразу после распаковки», честный ответ: нет — по крайней мере, не в каком-либо содержательном и проверяемом смысле.
Роботизированная рука, даже предварительно настроенная с датчиками дуги, отслеживанием шва и источниками питания с маркировкой CE, не имеет аттестаций сварочных процедур (WPQ), сертификатов сварщиков или документированных параметров процесса. ISO 3834-2 не сертифицирует оборудование — он сертифицирует *способность организации стабильно выполнять качественные сварные соединения* на основе аттестованных процедур, обученного персонала, откалиброванного оборудования и контролируемых условий среды. Робот — лишь одно звено этой цепи: мощное, повторяемое, но неработоспособное без соответствующего контекста.
Что на самом деле означает «сразу после распаковки» — и где заканчиваются его возможности
Компания Wuxi Samgins International Trade Co., Ltd. поставляет соответствующие CE и сертифицированные по ISO 9001 роботизированные сварочные системы, разработанные специально для строительных стальных конструкций, включая линии производства двутавровых балок, где стабильность размеров и целостность соединений не подлежат компромиссу. Наши системы легко интегрируются с предшествующими и последующими процессами: плазменной резкой с ЧПУ, автоматическими подающими рамами и правкой после сварки. Однако такая интеграция не заменяет аттестацию.
В данном случае «сразу после распаковки» означает, что робот поставляется с:
- маркировкой CE, подтверждающей соответствие основным требованиям по охране труда, безопасности и электромагнитной совместимости
- заводской калибровкой управления движением и повторяемостью позиционирования горелки (обычно ±0.1–0.3 mm)
- предустановленными программными модулями для распространённых типов соединений (тавровых, стыковых, угловых швов) и диапазонов толщины материалов
- документацией, соответствующей требованиям ISO 9001 к управлению проектированием и производством
Ни один из этих пунктов не обеспечивает соответствие ISO 3834-2, разделу 5.2 (спецификация процедуры сварки), разделу 5.3 (квалификация сварщика) или разделу 5.4 (записи о калибровке оборудования). Они должны быть подготовлены *на вашей площадке* с использованием ваших основных материалов, сварочных материалов, геометрии соединений и производственной среды, а не в нашей мастерской в Уси.
Настоящее узкое место: аттестация WPS не является опцией — это обязательная процедура
Для строительной стали ISO 3834-2 требует письменную спецификацию процедуры сварки (WPS), подтверждённую протоколом аттестации процедуры (PQR). Это означает проведение реальных испытательных сварных соединений — на растяжение, изгиб и макрошлиф — при точно тех параметрах, которые будут использоваться в производстве: скорости сварки, напряжении, скорости подачи проволоки, составе защитного газа, межслойной температуре и даже влажности окружающей среды, если она указана.
Робот может стабильно поддерживать параметры, но одной стабильности недостаточно для гарантии металлургической надёжности. Сталь Q345 ведёт себя по-разному при толщине 12 mm и 60 mm. Тепловложение необходимо контролировать, чтобы избежать разупрочнения зоны термического влияния или слоистого растрескивания — особенно в прокатных профилях, где проблемой может быть ликвация серы. Поэтому аттестация — не формальная проверка по списку; это технический диалог между вашим инженером-сварщиком, поставщиком услуг неразрушающего контроля и вашим производственным графиком.
Именно здесь важны интегрированные производственные линии. Например, наша машина для правки двутавровых балок YTJ-60B и YTJ-80B поддерживает непрерывную коррекцию полок со скоростью до 6.8 m/min — но только после того, как сварка была аттестована *и* геометрия балки стабилизирована. Если сварочные деформации не устранить до правки, усилия коррекции могут превысить предел текучести или вызвать остаточные напряжения. Это не ограничение робота — это требование к координации на уровне всей системы.
Где оборудование *действительно* ускоряет аттестацию — и где не ускоряет
Некоторые функции действительно сокращают время аттестации и снижают риски:
- Мониторинг сварочной дуги в реальном времени: обнаруживает отклонения напряжения/тока свыше ±5%, сигнализируя о дрейфе параметров до того, как он повлияет на образец для PQR.
- Отслеживание шва с режимом автономного обучения: позволяет сначала моделировать траектории сварки на CAD-моделях, сокращая количество проб и ошибок на испытательных пластинах.
- Интегрированные журналы калибровки: автоматически фиксируют время калибровки датчиков, обеспечивая соответствие разделу 5.4.2 ISO 3834-2 без ручного ввода.
Однако ни одна из этих функций не отменяет необходимость в физических испытательных образцах, независимом неразрушающем контроле или документированной проверке инспектором по сварке уровня 3. И что особенно важно — они не заменяют компетентность оператора. Робот не прекратит сварку, если подключён неправильный баллон с защитным газом. Он не обнаружит загрязнение поверхности, пропущенное при очистке перед сваркой. Именно поэтому ISO 3834-2 требует обученного и сертифицированного персонала, а не только запрограммированных машин.
Без коротких путей — но с более разумными отправными точками
Если вы оцениваете сварочный робот для стальных конструкций, запрашивайте доказательства, а не заявления:
- Предоставляет ли поставщик типовой шаблон WPS, соответствующий EN ISO 15614-1 для сталей S355/S460?
- Может ли его программное обеспечение экспортировать исходные данные процесса (напряжение, ток, скорость сварки) в формате CSV для подачи PQR?
- Предлагает ли он поддержку на площадке во время первоначальной аттестации, а не только при установке?
Мы видели, как клиенты экономили недели, согласовывая выбор робота с существующей системой аттестации вместо адаптации процедур под новую систему. В Wuxi Samgins наша инженерная команда на раннем этапе работает с заказчиками, чтобы сопоставить возможности робота с областью применения ISO 3834-2, помогая определить реалистичные границы аттестации до резки первой испытательной пластины.
Поскольку в конечном счёте соответствие требованиям зависит не от робота. Оно зависит от того, насколько строго вы управляете всем процессом — от приёмки материала до окончательной инспекции. Робот делает выполнение операций повторяемым. Ваши системы делают его заслуживающим доверия.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение