




Máquina de corte láser de metal de fibra o CO2 para metales reflectantes
Máquina de corte láser de metal de fibra o CO2 para metales reflectantes
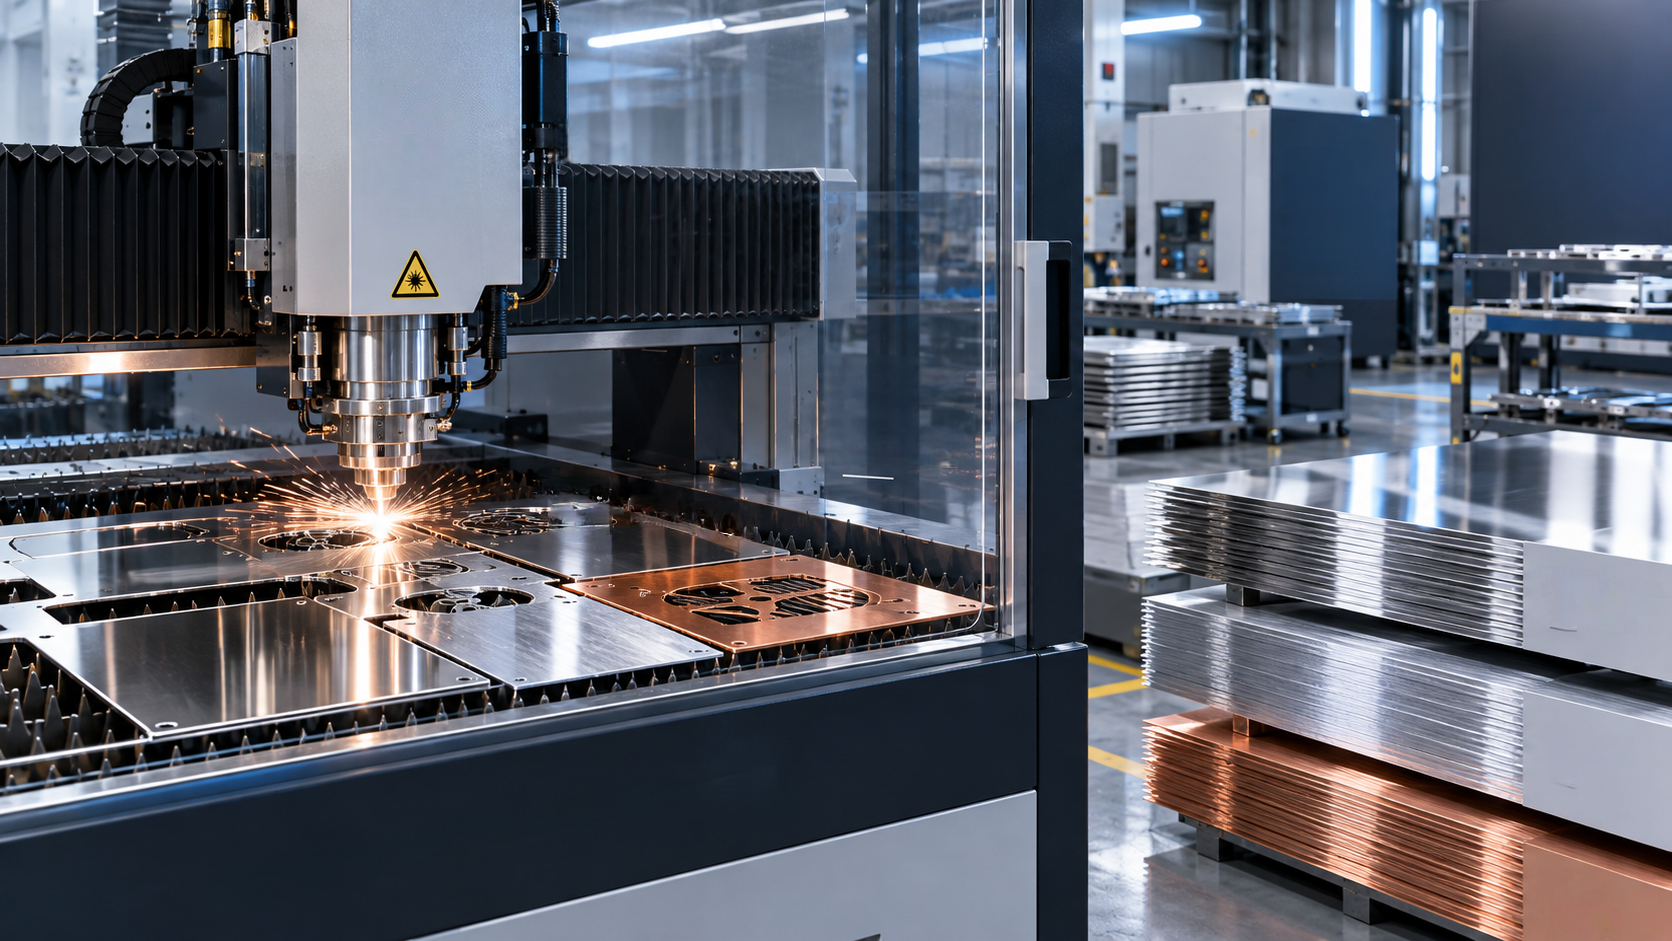
Un láser de fibra suele ser la opción más sólida para cortar metales reflectantes. Para aluminio, latón, cobre y acero inoxidable pulido, una moderna máquina de corte láser para metal basada en fibra generalmente ofrece una mejor absorción de energía, un procesamiento más rápido, menor consumo eléctrico y un mantenimiento más compacto que un sistema de CO2.
Eso no significa que la tecnología de CO2 no tenga cabida en la fabricación de metales. Puede seguir siendo práctica en instalaciones que ya operan y mantienen equipos de CO2, especialmente cuando el trabajo se concentra en acero no reflectante de mayor espesor o cuando una máquina existente continúa siendo productiva. Sin embargo, cuando los metales reflectantes forman parte habitual de la producción, comprar un nuevo láser de CO2 únicamente porque su precio inicial parece atractivo puede generar limitaciones evitables en velocidad, coste operativo y estabilidad del proceso.
La decisión debe basarse en la gama real de materiales, la distribución de espesores, la geometría de las piezas, la condición de borde requerida, la disponibilidad de gas auxiliar y la capacidad de la fábrica para mantener la máquina durante su vida útil. La reflectividad es solo el punto de partida.
Por qué los metales reflectantes cambian la selección del láser
El aluminio, el latón, el cobre y algunos acabados de acero inoxidable reflejan una parte significativa de la energía láser que alcanza su superficie. Un sistema de corte debe suministrar suficiente energía útil al material para iniciar y mantener un corte estable. Si se refleja demasiada energía, la perforación se vuelve menos predecible, la velocidad de corte disminuye y el proceso puede dejar exceso de escoria o contornos incompletos.
Los láseres de fibra operan a una longitud de onda que los metales absorben con mayor eficacia que la longitud de onda utilizada por los láseres de CO2. En términos prácticos, esto proporciona a la tecnología de fibra una ventaja importante al procesar chapa reflectante de calibre fino y medio. El haz puede establecer un corte de forma más eficiente, especialmente en latón y cobre, que suelen ser los materiales más difíciles en un taller que trabaja con diversos metales.
La reflectividad también plantea preocupaciones relacionadas con la protección del equipo. La luz reflejada no es simplemente una cuestión de calidad de corte. Puede someter a tensión los componentes ópticos si el diseño de la máquina, el cabezal de corte, los sensores y la protección contra la reflexión posterior no son adecuados para el material procesado. Por ello, el comprador debe evaluar el sistema completo, en lugar de asumir que una fuente de alta potencia por sí sola hace que una máquina sea adecuada para metales reflectantes.
Fibra frente a CO2: las diferencias que importan en el taller
Esta comparación no debe reducirse a “la fibra es más nueva, por lo tanto es mejor”. La pregunta relevante es si la máquina seguirá produciendo piezas aceptables a la velocidad requerida con un tiempo de inactividad manejable. Para una empresa que corta una amplia gama de acero inoxidable fino, carcasas de aluminio, componentes de latón y piezas de barras colectoras de cobre, la fibra normalmente se ajusta más a ese requisito.
La tecnología de CO2 es más justificable cuando el trabajo se concentra en gran medida en rangos de espesor para los cuales la planta ya cuenta con programas probados, operadores capacitados, repuestos disponibles y una estructura de costes conocida. Sustituir un sistema de CO2 que funciona puede ser innecesario si los metales reflectantes son poco frecuentes y la demanda de producción es estable. Un nuevo comprador sin esa base instalada debe evaluar cuidadosamente si esas ventajas operativas existen realmente o si solo se presuponen.
Guía de selección por material
Aluminio
La fibra es la primera opción habitual para la chapa de aluminio. Maneja eficazmente los grados comunes de fabricación y resulta especialmente útil cuando las piezas requieren perforaciones frecuentes, características estrechas o ciclos de producción cortos. La calidad del corte de aluminio está influida por la aleación, el espesor, el estado de la superficie, el anidamiento y el gas auxiliar; por ello, una demostración de la máquina debe utilizar los grados y espesores que realmente se comprarán.
Un error común es evaluar el rendimiento del aluminio a partir de una muestra limpia y plana. El material de producción puede tener película protectora, contaminación superficial, planitud variable o tensión residual. Estas condiciones afectan la perforación y la consistencia del borde. Solicite piezas de prueba con agujeros representativos, ranuras, esquinas pronunciadas y cortes rectos largos, no solo un perfil exterior sencillo.
Latón y cobre
El latón y el cobre hacen que la elección de fibra sea aún más clara. Ambos materiales son altamente reflectantes y térmicamente conductivos, lo que significa que el calor puede alejarse rápidamente de la zona de corte. Para obtener resultados consistentes se necesitan un láser de fibra capaz, un cabezal de corte adecuado, un suministro de gas estable y parámetros apropiados.
No compre basándose únicamente en la afirmación de un proveedor de que la máquina “corta cobre”. La pregunta útil es si puede cortar sus espesores de cobre, la geometría de sus piezas y los tamaños de lote previstos con perforaciones repetibles y una condición de borde aceptable. Los agujeros pequeños, los patrones de perforación densos y los componentes anidados estrechamente crean una situación de gestión térmica más exigente que los perfiles grandes y simples.
Acero inoxidable
El acero inoxidable es menos problemático que el cobre o el latón, pero las superficies pulidas o con acabado espejo todavía merecen atención. Los láseres de fibra son ampliamente adecuados para el procesamiento de acero inoxidable y pueden producir bordes limpios cuando el material, el estado de la boquilla, la posición focal y los ajustes de gas se combinan correctamente. A menudo se selecciona nitrógeno cuando un borde sin óxido es importante para el plegado, la soldadura, el acabado estético o aplicaciones sensibles a la corrosión posteriores.
Cuando se acepta un borde oscurecido u oxidado, puede considerarse el corte asistido por oxígeno para ciertas aplicaciones. La elección no depende solo de la velocidad. Modifica la condición del borde y puede afectar las etapas de fabricación posteriores.
No seleccione la potencia láser antes de definir la mezcla de corte
La potencia láser es importante, pero no constituye una especificación de compra completa. Una fuente con mayor potencia nominal puede ampliar la capacidad o mejorar el rendimiento de corte en algunos rangos de espesor, pero no compensa una manipulación deficiente del material, un suministro de gas insuficiente, una calidad de chapa inestable, una extracción de humos débil o un cabezal de corte inadecuado.
Defina los requisitos en torno a las piezas que consumen la mayor parte del tiempo de la máquina. Enumere cada material, su grado o condición, espesor, volumen anual o mensual, tamaño máximo de chapa, tamaño típico de agujero, expectativas de tolerancia y calidad de borde requerida. Después, identifique qué piezas son urgentes, frecuentes o difíciles. Esto ofrece más información que seleccionar una máquina según la afirmación de espesor máximo de corte de un folleto.
Por ejemplo, una instalación que produce principalmente paneles finos de aluminio puede priorizar la aceleración, la eficiencia de anidamiento, la carga automática y la configuración rápida. Un fabricante que corta soportes de acero inoxidable más grueso puede dar mayor importancia a la perpendicularidad del borde, la fiabilidad de perforación y el consumo de gas. Los componentes de cobre pueden requerir especial atención a las protecciones contra la reflexión posterior y al corte repetible de características pequeñas. Estos son casos de compra diferentes, aunque las tres operaciones utilicen una cortadora láser para metal.
Evalúe el sistema de corte completo, no solo la fuente láser
Una instalación fiable de láser de fibra depende de varios sistemas conectados. Una debilidad en un área puede eliminar la ventaja de la fuente láser.
- Cabezal de corte y protección: Confirme que el cabezal está diseñado para materiales reflectantes e incluye una protección adecuada contra la energía reflejada. Pregunte cómo se supervisan y sustituyen las ópticas protectoras.
- Suministro de gas auxiliar: La pureza del nitrógeno, la estabilidad de presión, el dimensionamiento de las tuberías y el caudal disponible pueden afectar la calidad del borde y la consistencia de corte. Una demostración de la máquina con una configuración de gas diferente puede no reflejar las condiciones de la planta.
- Mesa y sistema de movimiento: Un bastidor rígido y un sistema de accionamiento estable son importantes cuando las piezas tienen agujeros estrechos, esquinas finas o ciclos de producción largos. Las afirmaciones de precisión deben considerarse junto con la repetibilidad, la construcción mecánica y el acceso para mantenimiento.
- Manipulación de materiales: La carga manual puede ser razonable para trabajos mixtos de bajo volumen. Para la producción repetitiva de chapas, la automatización de carga y descarga puede aportar un valor más práctico que añadir potencia láser que permanece inactiva entre chapas.
- Extracción de humos: El aluminio, el acero inoxidable, la chapa revestida y los materiales mixtos generan distintas exigencias de extracción. El área de corte, los conductos, la disposición de filtros y el acceso de mantenimiento deben planificarse como parte de la instalación.
- Software y anidamiento: El controlador debe facilitar la gestión de entradas de corte, microjuntas, corte de línea común, ajustes de perforación y bibliotecas de procesos específicas para cada material, sin obligar a los operadores a reconstruir programas para trabajos rutinarios.
La capacidad de servicio merece el mismo nivel de revisión. Los consumibles, como las boquillas y las ventanas protectoras, son elementos normales de operación. El riesgo de la decisión reside en los periodos prolongados de inactividad cuando un cabezal de corte, una interfaz de fuente, un enfriador, un componente de control o un sistema de accionamiento necesita asistencia. Antes de realizar un pedido, aclare el alcance de la formación, los diagnósticos remotos, la disponibilidad de repuestos, la responsabilidad de la puesta en marcha y el proceso para gestionar fallos que detengan la producción.
Compare la calidad de corte en las condiciones de uso de la pieza
Un borde brillante no siempre es el borde correcto, y un corte de muestra rápido no siempre es el mejor ajuste de producción. Evalúe las piezas después de pasar por la siguiente operación. ¿Las rebabas son aceptables para el ensamblaje? ¿El borde cortado se pliega limpiamente? ¿Se verá afectada la preparación para soldadura? ¿Un borde oxidado genera un problema de acabado? ¿Los diámetros de los agujeros y los detalles de las esquinas se mantienen estables en toda una chapa?
Esto es especialmente importante para las piezas que pasan directamente a soldadura. Un borde cortado por láser deficiente puede generar rectificado adicional, un ajuste inconsistente o contaminación que ralentiza la célula de soldadura. En líneas de fabricación que producen recipientes a presión, tuberías o conjuntos estructurales, la decisión de corte debe revisarse junto con el flujo de trabajo de soldadura. Una vez establecidas las piezas de corte requeridas, equipos como unmanipulador de soldadura pueden ser relevantes para manipular trabajos de costuras longitudinales, circunferenciales o internas y externas en etapas posteriores. No sustituye la selección del láser correcto, pero puede formar parte de un plan de fabricación coordinado en el que la calidad de corte, el ajuste y el acceso de soldadura afectan al rendimiento.
Errores comunes de compra en el corte de metales reflectantes
Elegir solo por el espesor máximo. El espesor máximo es un límite de capacidad, no un objetivo de producción. La medida más útil es la fiabilidad con la que la máquina procesa los espesores que componen el trabajo diario.
Ignorar el rendimiento de perforación. Una máquina puede cortar bien un contorno largo, pero tener dificultades con perforaciones repetidas, especialmente en material reflectante. Las piezas con muchos agujeros pueden revelar este problema rápidamente.
Suponer que todas las máquinas de fibra manejan el cobre por igual. La calidad de la fuente, el diseño del cabezal, la protección de la máquina, las bibliotecas de procesos y el control de gas varían. La tecnología de fibra es la dirección correcta; la idoneidad de cada sistema todavía debe demostrarse.
Especificar insuficientemente la infraestructura. Un suministro eléctrico inadecuado, sistemas de refrigeración, aire comprimido, almacenamiento de gas, extracción o distribución de planta pueden retrasar la puesta en marcha o reducir el rendimiento de la máquina tras la instalación.
Probar únicamente muestras ideales. Pruebe las piezas recurrentes más problemáticas, incluido material con la misma condición superficial, película protectora y tolerancia de espesor previstas en producción.
Una secuencia práctica de decisión
- Separe la carga de trabajo prevista por aluminio, latón, cobre, acero inoxidable, acero dulce y material revestido.
- Clasifique los materiales según las horas de producción y las consecuencias de una calidad de corte deficiente.
- Defina la condición de borde requerida después del corte, incluidos los requisitos de plegado, soldadura, pintura, recubrimiento o superficie visible.
- Solicite cortes de muestra utilizando archivos y materiales representativos, prestando especial atención a agujeros, esquinas, perforaciones y anidamiento denso.
- Revise el consumo de gas, el método de carga, la extracción, las tareas de mantenimiento y la respuesta del servicio como factores operativos, en lugar de extras opcionales.
- Elija fibra como opción predeterminada para una nueva instalación en la que los metales reflectantes sean materiales de producción habituales; mantenga CO2 solo cuando sus ventajas establecidas se ajusten realmente a la carga de trabajo y al entorno de soporte.
La compra más justificable rara vez es la máquina con la mayor especificación destacada. Es el sistema que corta repetidamente los materiales y las piezas que definen el negocio, al tiempo que se adapta a los servicios disponibles, los procesos posteriores, la capacidad de los operadores y el plan de mantenimiento. Para los metales reflectantes, esta evaluación normalmente apuntará hacia la tecnología de fibra, siempre que la máquina se demuestre en condiciones reales de producción en lugar de seleccionarse únicamente por afirmaciones generales.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje