




آلة قطع المعادن بالليزر الليفي أو CO2 للمعادن العاكسة
آلة قطع المعادن بالليزر الليفي أو CO2 للمعادن العاكسة
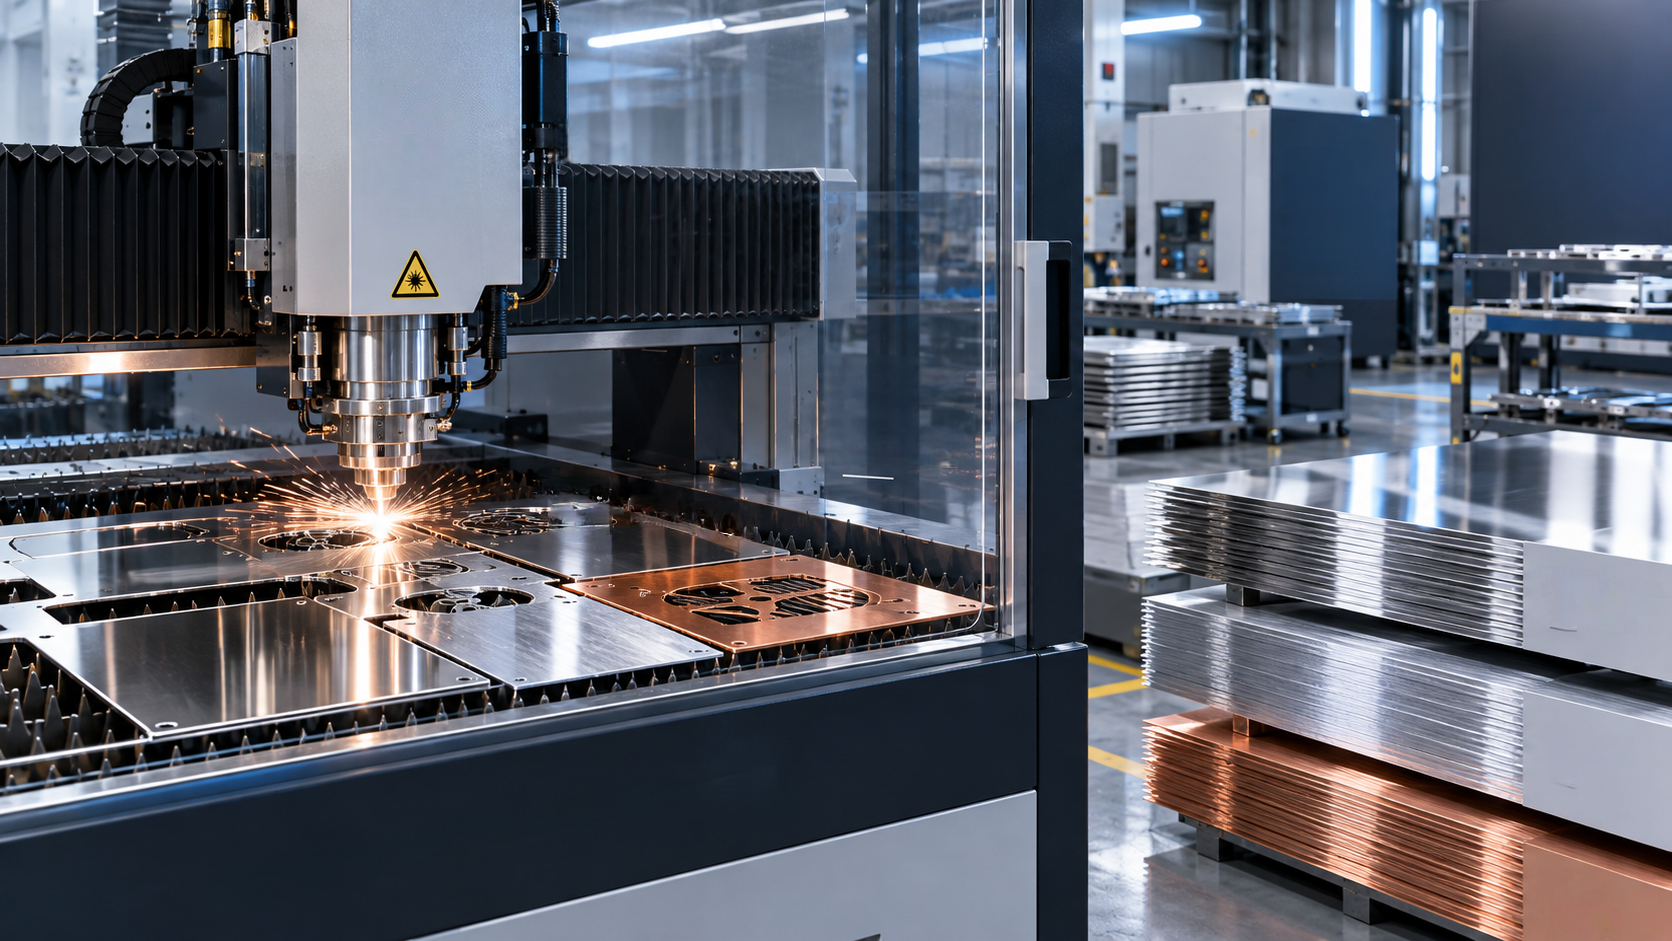
يُعد ليزر الألياف عادةً الخيار الأقوى لقطع المعادن العاكسة. بالنسبة للألمنيوم والنحاس الأصفر والنحاس والفولاذ المقاوم للصدأ المصقول، توفر ماكينة قطع المعادن بالليزر الحديثة المعتمدة على الألياف عموماً امتصاصاً أفضل للطاقة، ومعالجة أسرع، وطلباً كهربائياً أقل، ومتطلبات صيانة أكثر إحكاماً مقارنةً بنظام CO2.
لا يعني ذلك أن تقنية CO2 ليس لها مكان في تصنيع المعادن. فلا يزال من الممكن أن تكون عملية في المنشآت التي تشغّل وتدعم بالفعل معدات CO2، لا سيما عندما يتركز العمل على الفولاذ غير العاكس الأكثر سماكة أو عندما تظل الماكينة الحالية منتجة. ولكن عندما تكون المعادن العاكسة جزءاً منتظماً من مزيج الإنتاج، فإن شراء ليزر CO2 جديد لمجرد أن سعر معداته الأولي يبدو جذاباً قد يخلق قيوداً يمكن تجنبها في السرعة وتكلفة التشغيل واستقرار العملية.
ينبغي أن يستند القرار إلى النطاق الفعلي للمواد، وتوزيع السماكات، وهندسة القطع، وحالة الحافة المطلوبة، وتوافر الغاز المساعد، وقدرة المصنع على دعم الماكينة طوال عمرها التشغيلي. والانعكاسية ليست سوى نقطة البداية.
لماذا تغيّر المعادن العاكسة اختيار الليزر
يعكس الألمنيوم والنحاس الأصفر والنحاس وبعض تشطيبات الفولاذ المقاوم للصدأ جزءاً كبيراً من طاقة الليزر التي تصل إلى سطحها. يجب أن يوفر نظام القطع طاقة قابلة للاستخدام كافية داخل المادة لبدء قطع مستقر والحفاظ عليه. وإذا انعكس قدر كبير من الطاقة، يصبح الثقب أقل قابلية للتنبؤ، وتنخفض سرعة القطع، وقد تترك العملية خبثاً مفرطاً أو خطوطاً غير مكتملة.
تعمل ليزرات الألياف بطول موجي تمتصه المعادن بصورة أكثر فعالية من الطول الموجي المستخدم في ليزرات CO2. ومن الناحية العملية، يمنح ذلك تقنية الألياف ميزة كبيرة عند معالجة الصفائح العاكسة الرقيقة ومتوسطة السماكة. ويمكن للشعاع إحداث القطع بكفاءة أكبر، خصوصاً في النحاس الأصفر والنحاس، وهما غالباً أكثر المواد صعوبة في ورش العمل التي تتعامل مع معادن متنوعة.
تثير الانعكاسية أيضاً مخاوف تتعلق بحماية المعدات. فالضوء المنعكس ليس مجرد مسألة جودة قطع، بل يمكن أن يسبب إجهاداً للمكونات البصرية إذا لم يكن تصميم الماكينة ورأس القطع والمستشعرات والحماية من الانعكاس العكسي مناسبة للمادة التي تتم معالجتها. لذلك ينبغي للمشتري تقييم النظام بالكامل، بدلاً من افتراض أن مصدر طاقة عالي القدرة وحده يجعل الماكينة مناسبة للمعادن العاكسة.
الألياف مقابل CO2: الفروق المهمة في أرضية الورشة
لا ينبغي اختزال هذه المقارنة إلى أن «الألياف أحدث، لذا فهي أفضل». والسؤال ذو الصلة هو ما إذا كانت الماكينة ستواصل إنتاج قطع مقبولة بالمعدل المطلوب مع فترات توقف يمكن التحكم فيها. وبالنسبة إلى شركة تقطع نطاقاً واسعاً من الفولاذ المقاوم للصدأ الرقيق، وهياكل الألمنيوم، ومكونات النحاس الأصفر، وأجزاء قضبان التوصيل النحاسية، فإن تقنية الألياف تتوافق عادةً بصورة أوثق مع هذا المتطلب.
تصبح تقنية CO2 أكثر قابلية للدفاع عنها عندما يتركز العمل بشدة في نطاقات سماكة يمتلك فيها المصنع بالفعل برامج مثبتة ومشغلين مدربين وقطع غيار متاحة وهيكل تكلفة معروفاً. وقد يكون استبدال نظام CO2 يعمل بكفاءة غير ضروري إذا كانت المعادن العاكسة نادرة والطلب الإنتاجي مستقراً. أما المشتري الجديد الذي لا يملك هذه القاعدة المركبة، فينبغي له أن يقيّم بعناية ما إذا كانت تلك المزايا التشغيلية موجودة فعلاً أم مفترضة فقط.
إرشادات الاختيار حسب نوع المادة
الألمنيوم
تُعد تقنية الألياف الخيار الأول المعتاد لصفائح الألمنيوم. فهي تتعامل بفعالية مع درجات التصنيع الشائعة، وتكون مفيدة بصورة خاصة عندما تتطلب القطع ثقوباً متكررة أو تفاصيل ضيقة أو دورات إنتاج قصيرة. وتتأثر جودة قطع الألمنيوم بالسبيكة والسماكة وحالة السطح والتعشيش والغاز المساعد، لذا ينبغي أن تستخدم تجربة الماكينة الدرجات والسماكات التي سيتم شراؤها فعلياً.
من الأخطاء الشائعة الحكم على أداء الألمنيوم من عينة واحدة نظيفة ومسطحة. فقد تحتوي مادة الإنتاج على فيلم حماية أو تلوث سطحي أو تفاوت في الاستواء أو إجهاد متبقٍ. وتؤثر هذه الظروف في الثقب واتساق الحافة. اطلب قطع اختبار تحتوي على ثقوب وشقوق وزوايا حادة وقطوع مستقيمة طويلة ممثلة، وليس مجرد شكل خارجي سهل.
النحاس الأصفر والنحاس
يجعل النحاس الأصفر والنحاس مبررات اختيار الألياف أكثر وضوحاً. فكلتا المادتين عاكستان للغاية وموصلتان حرارياً، ما يعني أن الحرارة يمكن أن تنتقل بسرعة بعيداً عن منطقة القطع. ويلزم ليزر ألياف قادر، ورأس قطع مناسب، وإمداد غاز مستقر، ومعلمات ملائمة لتحقيق نتائج متسقة.
لا تشترِ بناءً على تصريح المورد فقط بأن الماكينة «تقطع النحاس». والسؤال المفيد هو ما إذا كانت تستطيع قطع سماكات النحاس الخاصة بك وهندسة قطعك وأحجام الدفعات المتوقعة مع ثقب متكرر وحالة حافة مقبولة. تخلق الثقوب الصغيرة وأنماط التثقيب الكثيفة والمكونات المتداخلة بإحكام وضعاً أكثر تطلباً لإدارة الحرارة من الأشكال الكبيرة البسيطة.
الفولاذ المقاوم للصدأ
يُعد الفولاذ المقاوم للصدأ أقل إشكالية من النحاس أو النحاس الأصفر، لكن الأسطح المصقولة أو ذات التشطيب المرآتي لا تزال تستحق الاهتمام. وتلائم ليزرات الألياف معالجة الفولاذ المقاوم للصدأ على نطاق واسع، ويمكنها إنتاج حواف نظيفة عندما تتوافق المادة وحالة الفوهة وموضع البؤرة وإعدادات الغاز بشكل صحيح. وغالباً ما يُختار النيتروجين عندما تكون الحافة الخالية من الأكسيد مهمة للثني أو اللحام أو التشطيب التجميلي أو الاستخدامات الحساسة للتآكل في المراحل اللاحقة.
عندما تكون الحافة الداكنة أو المؤكسدة مقبولة، يمكن النظر في القطع بمساعدة الأكسجين لبعض التطبيقات. فالاختيار لا يتعلق بالسرعة فقط، بل يغير حالة الحافة وقد يؤثر في خطوات التصنيع اللاحقة.
لا تختر قدرة الليزر قبل تحديد مزيج القطع
تُعد قدرة الليزر مهمة، لكنها ليست مواصفة شراء كاملة. فقد يوسّع المصدر ذو التصنيف الأعلى القدرة الإنتاجية أو يحسن أداء القطع في بعض نطاقات السماكة، لكنه لا يعوض مناولة المواد السيئة أو إمداد الغاز غير الكافي أو جودة الصفائح غير المستقرة أو شفط الأبخرة الضعيف أو رأس القطع غير المناسب.
ضع المتطلبات بناءً على القطع التي تستهلك معظم وقت الماكينة. أدرج كل مادة ودرجتها أو حالتها وسماكتها وحجمها السنوي أو الشهري وأقصى حجم للصفائح وحجم الثقوب المعتاد ومتطلبات التفاوت وجودة الحافة المطلوبة. ثم حدد القطع العاجلة أو المتكررة أو الصعبة. وهذا أكثر إفادة من اختيار ماكينة بناءً على ادعاء أقصى سماكة قطع في كتيب.
على سبيل المثال، قد تعطي منشأة تنتج في الغالب ألواح ألمنيوم رقيقة الأولوية للتسارع وكفاءة التعشيش والتحميل التلقائي والإعداد السريع. وقد يولي مصنع يقطع حوامل من الفولاذ المقاوم للصدأ الأكثر سماكة اهتماماً أكبر لتعامد الحافة وموثوقية الثقب واستهلاك الغاز. وقد تتطلب المكونات النحاسية اهتماماً خاصاً بضمانات الانعكاس العكسي والقطع المتكرر للتفاصيل الصغيرة. وهذه حالات شراء مختلفة حتى لو كانت العمليات الثلاث تستخدم قاطع ليزر للمعادن.
قيّم نظام القطع بالكامل، وليس مصدر الليزر فقط
يعتمد تركيب ليزر الألياف الموثوق على عدة أنظمة مترابطة. ويمكن أن يؤدي الضعف في أحد المجالات إلى محو ميزة مصدر الليزر.
- رأس القطع والحماية: تأكد من أن الرأس مصمم للمواد العاكسة ويتضمن حماية مناسبة من الطاقة المنعكسة. اسأل عن كيفية مراقبة البصريات الواقية واستبدالها.
- إمداد الغاز المساعد: يمكن أن تؤثر نقاوة النيتروجين واستقرار الضغط وحجم الأنابيب والتدفق المتاح في جودة الحافة واتساق القطع. وقد لا تعكس تجربة الماكينة باستخدام ترتيب غاز مختلف ظروف المصنع.
- الطاولة ونظام الحركة: يهم الإطار الصلب ونظام القيادة المستقر عندما تحتوي القطع على ثقوب دقيقة أو زوايا دقيقة أو دورات إنتاج طويلة. وينبغي النظر في ادعاءات الدقة إلى جانب قابلية التكرار والبنية الميكانيكية وسهولة الوصول للخدمة.
- مناولة المواد: قد يكون التحميل اليدوي مناسباً للأعمال المختلطة منخفضة الحجم. أما بالنسبة لإنتاج الصفائح المتكرر، فقد يحقق التشغيل الآلي للتحميل والتفريغ قيمة عملية أكبر من إضافة قدرة ليزر تظل خاملة بين الصفائح.
- شفط الأبخرة: يخلق الألمنيوم والفولاذ المقاوم للصدأ والصفائح المطلية والمواد المختلطة متطلبات شفط مختلفة. ويجب التخطيط لمنطقة القطع وقنوات الهواء وترتيب المرشحات وسهولة الصيانة كجزء من التركيب.
- البرمجيات والتعشيش: ينبغي أن يجعل جهاز التحكم إدارة خطوط الدخول والوصلات الدقيقة والقطع بخط مشترك وإعدادات الثقب ومكتبات العمليات الخاصة بالمواد أمراً عملياً، دون إجبار المشغلين على إعادة بناء البرامج للأعمال الروتينية.
تستحق قدرة الخدمة المستوى نفسه من المراجعة. فالمستهلكات مثل الفوهات والنوافذ الواقية عناصر تشغيل عادية. ويكمن خطر القرار في فترات التوقف الطويلة عندما يحتاج رأس قطع أو واجهة مصدر أو مبرد أو مكون تحكم أو نظام قيادة إلى دعم. قبل تقديم الطلب، وضح نطاق التدريب والتشخيص عن بُعد وتوافر قطع الغيار ومسؤولية التشغيل وإجراءات التعامل مع الأعطال التي توقف الإنتاج.
قارن جودة القطع في الحالة التي ستُستخدم فيها القطعة
الحافة اللامعة ليست دائماً الحافة الصحيحة، وقطع العينة السريع ليس دائماً أفضل إعداد للإنتاج. قيّم القطع بعد مرورها بالعملية التالية. هل النتوءات مقبولة للتجميع؟ هل تنثني حافة القطع بشكل نظيف؟ هل سيتأثر إعداد اللحام؟ هل تخلق الحافة المؤكسدة مشكلة في التشطيب؟ هل تظل أقطار الثقوب وتفاصيل الزوايا مستقرة عبر صفيحة كاملة؟
وهذا مهم بشكل خاص للقطع التي تنتقل مباشرة إلى اللحام. فقد تؤدي الحافة الرديئة المقطوعة بالليزر إلى أعمال جلخ إضافية أو عدم اتساق في التركيب أو تلوث يبطئ خلية اللحام. وفي خطوط التصنيع التي تنتج أوعية الضغط أو خطوط الأنابيب أو التجميعات الإنشائية، ينبغي مراجعة قرار القطع إلى جانب سير عمل اللحام. وبمجرد تحديد القطع المطلوبة، قد تكون معدات مثل مناور اللحام ذات صلة بمناولة أعمال اللحامات الطولية أو المحيطية أو الداخلية والخارجية في المراحل اللاحقة. وهي ليست بديلاً عن اختيار الليزر الصحيح، لكنها قد تكون جزءاً من خطة تصنيع منسقة تؤثر فيها جودة القطع والتركيب وإمكانية الوصول إلى اللحام جميعاً في الإنتاجية.
أخطاء الشراء الشائعة في قطع المعادن العاكسة
الاختيار بناءً على أقصى سماكة فقط. أقصى سماكة هي حد للقدرة وليست هدفاً إنتاجياً. والمقياس الأكثر فائدة هو مدى موثوقية معالجة الماكينة للسماكات التي تشكل العمل اليومي.
تجاهل أداء الثقب. قد تقطع الماكينة خطاً طويلاً جيداً لكنها تواجه صعوبة في الثقوب المتكررة، خصوصاً في المواد العاكسة. ويمكن للقطع ذات الثقوب الكثيرة أن تكشف هذه المشكلة بسرعة.
افتراض أن جميع ماكينات الألياف تتعامل مع النحاس بالتساوي. تختلف جودة المصدر وتصميم الرأس وحماية الماكينة ومكتبات العمليات والتحكم بالغاز. فتقنية الألياف هي الاتجاه الصحيح، لكن ملاءمة كل نظام على حدة لا تزال بحاجة إلى إثبات.
تحديد البنية التحتية بمواصفات أقل من اللازم. يمكن أن يؤدي عدم كفاية الإمداد الكهربائي أو ترتيبات التبريد أو الهواء المضغوط أو تخزين الغاز أو الشفط أو تخطيط الأرضية إلى تأخير التشغيل أو تقليل أداء الماكينة بعد التركيب.
اختبار عينات مثالية فقط. اختبر القطع المتكررة الأكثر إزعاجاً، بما في ذلك المواد ذات حالة السطح وفيلم الحماية وتفاوت السماكة نفسها المتوقعة في الإنتاج.
تسلسل عملي لاتخاذ القرار
- افصل عبء العمل المخطط حسب الألمنيوم والنحاس الأصفر والنحاس والفولاذ المقاوم للصدأ والفولاذ الطري والمواد المطلية.
- رتّب المواد حسب ساعات الإنتاج وبحسب عواقب جودة القطع الرديئة.
- حدد حالة الحافة المطلوبة بعد القطع، بما في ذلك متطلبات الثني واللحام والطلاء والطلاء الكهربائي أو الأسطح المرئية.
- اطلب عينات قطع باستخدام ملفات ومواد ممثلة، مع إيلاء اهتمام خاص للثقوب والزوايا والثقوب والتعشيش الكثيف.
- راجع استهلاك الغاز وطريقة التحميل والشفط ومهام الصيانة واستجابة الخدمة باعتبارها عوامل تشغيلية وليست إضافات اختيارية.
- اختر الألياف كخيار افتراضي للتركيب الجديد عندما تكون المعادن العاكسة مواد إنتاج منتظمة؛ واحتفظ بـ CO2 فقط عندما تتوافق نقاط قوته الراسخة فعلياً مع عبء العمل وبيئة الدعم.
نادراً ما يكون الشراء الأكثر قابلية للتبرير هو الماكينة ذات أكبر مواصفة معلنة. بل هو النظام الذي يقطع بصورة متكررة المواد والقطع التي تحدد طبيعة العمل، مع ملاءمته للمرافق المتاحة والعمليات اللاحقة وقدرات المشغلين وخطة الصيانة. وبالنسبة للمعادن العاكسة، سيشير هذا التقييم عادةً إلى تقنية الألياف، شريطة عرض أداء الماكينة في ظروف إنتاج حقيقية بدلاً من اختيارها بناءً على ادعاءات عامة فقط.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة