




كيف يؤثر خلوص الشفرة في جودة القطع على ماكينة القص
كيف يؤثر خلوص الشفرة في جودة القطع على ماكينة القص
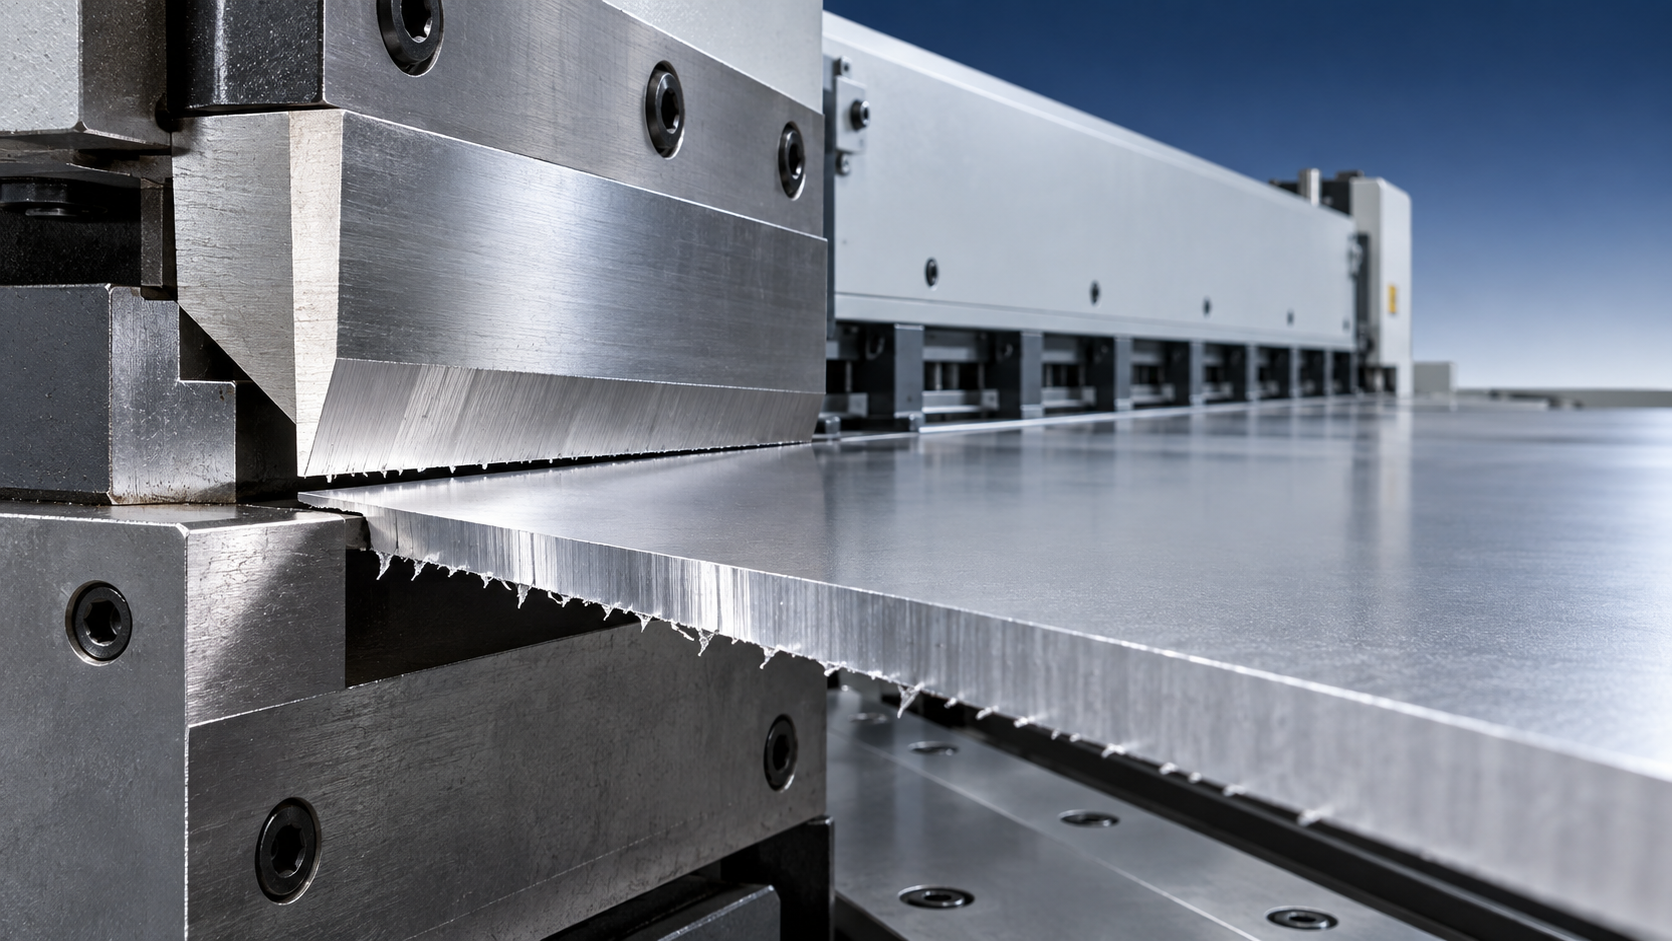
قد تحتوي آلة القص على شفرات حادة، ونظام هيدروليكي سليم، ومحدد خلفي موضوع بشكل صحيح، ومع ذلك تنتج أجزاء غير مقبولة عندما تكون خلوصات الشفرات غير صحيحة. وعادةً ما تظهر العلامات الأولى عند الحافة: زائدة واسعة على الجانب السفلي، أو حافة علوية ملفوفة بشدة، أو منطقة كسر خشنة، أو خط قطع يبدو متعرجًا. وفي منطقة الإنتاج، لا تؤثر هذه العيوب في المظهر فقط، بل قد تعيق التجميع والمواءمة، وتسبب مخاطر عند المناولة، وتتلف معدات العمليات اللاحقة، وتجبر المشغلين على قضاء وقت إضافي في إزالة الزوائد.
القاعدة الأساسية واضحة ومباشرة:يجب أن يتوافق خلوص الشفرة مع سُمك الصفيحة وقوة المادة والحالة الفعلية للشفرات. يؤدي الخلوص الصغير جدًا إلى ضغط الصفيحة وتمزيقها بدلًا من السماح بقص مضبوط. أما الخلوص الكبير جدًا فيزيد الانحناء وانفصال الكسر، مما يترك زائدة أكبر وحافة أكثر خشونة. وينتج عن الضبط الصحيح منطقة مصقولة نظيفة، وخط كسر مضبوط، وتشوه محدود، وزائدة صغيرة بما يكفي للاستخدام المقصود للقطعة.
ما الذي يتحكم فيه خلوص الشفرة فعليًا
خلوص الشفرة هو الفجوة بين الشفرة العلوية المتحركة والشفرة السفلية الثابتة أثناء شوط القطع. وهو ليس مجرد فراغ؛ بل يحدد كيفية تعرّض المادة للإجهاد قبل انفصالها.
أثناء القص الطبيعي، تضغط الشفرة العلوية أولًا على الصفيحة. تتشوه المادة تشوهًا لدنًا بالقرب من خط القطع، ثم تبدأ بالتشقق من الحافتين العلوية والسفلية. وعندما يكون الخلوص مناسبًا، تلتقي مسارات الكسر هذه بطريقة مضبوطة. وتكون النتيجة حافة مقطوعة ذات منطقتين مميزتين: جزء مصقول ولامع نسبيًا ناتج عن اختراق الشفرة، يليه جزء كسر أكثر خشونة حيث تنفصل المادة.
عندما يخرج الضبط عن النطاق المناسب، لا تعود مسارات الكسر تلتقي بشكل صحيح. وقد تتعرض الصفيحة للانضغاط أو الانحناء أو الاستطالة أو التمزق. وتصبح حالة الحافة المرئية أداة تشخيص مفيدة لأنها تسجل ما حدث أثناء القطع.
كيف يؤثر الخلوص الصغير جدًا في القطع
قد تبدو الفجوة الضيقة جدًا خيارًا آمنًا لأنها توحي بإنتاج قطع أدق. لكن في الواقع، غالبًا ما يؤدي الخلوص غير الكافي إلى تحميل زائد على منطقة القطع. إذ تضغط الشفرات الصفيحة بقوة قبل بدء الكسر، مما يزيد قوة القطع ويضع إجهادًا إضافيًا على هيكل الماكينة ونظام الضغط وحوامل الشفرات ومكونات القيادة.
قد تظهر الحافة بمنطقة كبيرة مصقولة أو ملساء مع خط تمزق ثانوي. وبدلًا من الانفصال بشكل نظيف، يمكن سحب المادة وجرّها بين الشفرات. وقد تلتف الصفائح الرقيقة أو تتشوه موضعيًا بالقرب من القطع. ويمكن أن تظهر على المواد المطلية تشققات أو تقشر حول الحافة لأن الطلاء يتعرض لإجهاد يتجاوز قدرته على متابعة الركيزة.
من منظور السلامة، يستحق الخلوص الضيق الاهتمام لعدة أسباب:
- يمكن أن تؤدي قوة القطع الأعلى إلى تسريع تآكل الشفرة وزيادة خطر الحمل الميكانيكي الزائد.
- قد تلتصق المادة أو تُسحب أو تتحرك بصورة غير متوقعة بعد الشوط، خصوصًا عند قطع الشرائط الضيقة.
- يمكن أن تبقى الحواف التالفة أو الملفوفة حادة حتى عندما تبدو الزائدة صغيرة.
- قد يميل المشغلون إلى مد أيديهم داخل منطقة القطع لإزالة القصاصات العالقة، وهو أمر لا ينبغي اعتباره أبدًا خطوة تشغيل عادية.
يكون الضبط الضيق مشكلة بشكل خاص عندما تُضبط الماكينة للصلب الطري الرقيق ثم تُستخدم لصفيحة أكثر سُمكًا أو أعلى قوة دون إعادة ضبط الفجوة. وقد يستجيب الفولاذ المقاوم للصدأ والفولاذ عالي القوة وبعض درجات الألمنيوم بصورة مختلفة جدًا عن الصلب الطري ذي السُمك نفسه.
ما الذي يحدث عندما تكون الفجوة واسعة جدًا
يمنح الخلوص المفرط الصفيحة مساحة أكبر للانحناء قبل أن تنكسر. تدفع الشفرة العلوية المادة إلى الأسفل، بينما توفر الشفرة السفلية دعمًا معاكسًا غير كافٍ. وغالبًا ما تكون النتيجة زائدة واضحة على الحافة السفلية، ومنطقة كسر خشنة أوسع، وتشوه أكبر عند خط القطع.
غالبًا ما يلاحظ مفتشو الجودة المشكلة أولًا أثناء التجميع. فقد تبدو القطعة المقصوصة صحيحة الأبعاد على طاولة مستوية، لكن حافتها قد تمنع التلامس المحكم في وصلة ملحومة، أو تُحدث فجوات غير متسقة في مكوّن مُشكّل، أو تعيق سطحًا متزاوجًا. كما تشكل الزوائد خطرًا مباشرًا للجروح أثناء المناولة اليدوية. تقلل القفازات من التعرض لكنها لا تلغي الحاجة إلى التحكم في مصدر الزائدة.
يمكن أن يؤدي الخلوص الواسع أيضًا إلى سلوك سيئ للشرائط. فقد تلتوي القصاصات الضيقة أو تسقط بشكل غير متساوٍ أو ترتد بعيدًا عن خط القطع. وقد يؤثر ذلك في سلامة جمع المواد ويزيد احتمال خدش الأسطح النهائية. وفي القطوع الطويلة، قد يجعل الخلوص غير الجيد جودة الحافة تبدو أسوأ باتجاه أحد جانبي الصفيحة، على الرغم من أن عدم تساوي فجوة الشفرة أو تآكل الشفرة أو محاذاة الماكينة قد تكون عوامل مؤثرة أيضًا.
قراءة الحافة قبل تغيير الضبط
يمكن أن يخفي تغيير الخلوص دون فحص حافة القطع السبب الحقيقي. فالزائدة لا تثبت تلقائيًا أن الفجوة كبيرة جدًا، والحافة اللامعة لا تثبت تلقائيًا أن الفجوة صغيرة جدًا. تؤثر حالة الشفرة وزاوية ميل الشفرة واستواء الصفيحة وضغط جهاز الضغط ودرجة المادة ومحاذاة الماكينة جميعها في النتيجة.
يبدأ الفحص العملي بإجراء عدة قطوع من دفعة المادة نفسها. افحص طرفي القطع الطويل ووسطه، ثم قارن حالة الحافتين العلوية والسفلية. ابحث عن الأنماط التالية:
قد يكون فحص عينة قصيرة واحدة فقط مضللًا. فقد يؤدي جزء متضرر من الشفرة إلى عيب موضعي واحد، بينما يميل خطأ الخلوص العام إلى البقاء ظاهرًا على امتداد كبير من طول القطع. وحيثما كانت الماكينة مزودة بفجوة قابلة للضبط يدويًا، ينبغي فحص كل نقطة ضبط بدلًا من افتراض تحرك الجانبين بالتساوي.
استخدم خصائص المادة، وليس السُمك وحده
توفر العديد من أدلة الماكينات خلوص بداية كنسبة مئوية من سُمك الصفيحة. وهذا النهج مفيد، لكنه ليس سوى نقطة بداية. فقد يتطلب السُمك الاسمي نفسه معالجة مختلفة تبعًا لمقاومة الشد والصلادة والليونة وحالة السطح والطلاء.
قد تتحمل المواد الأكثر ليونة وليونةً فجوة مختلفة عن المواد الأكثر صلادة أو قوة. وقد ينتج الضبط الذي يعطي نتائج مقبولة على الفولاذ منخفض الكربون زوائد مفرطة على الألمنيوم أو تشوهًا شديدًا للحافة على الفولاذ المقاوم للصدأ. وعلى العكس، قد تتطلب المادة الأكثر صلادة خلوصًا مختلفًا لمنع التحميل غير الطبيعي على الشفرة والكسر غير المنتظم.
يجب أيضًا التحقق من سُمك المادة بدلًا من افتراضه استنادًا إلى بطاقة العمل. فقد يؤثر سُمك الصفيحة الاسمي والسُمك الفعلي المورّد والفيلم الواقي والطلاء والجلفنة والأسطح المصفحة جميعها في حالة القطع. ولا يكون الفيلم نفسه عادةً أساسًا لاختيار الخلوص، لكنه قد يغير طريقة تقييم تلف الحافة. فقد تفشل الصفيحة المطلية في الفحص إذا تشقق الطلاء بدرجة مفرطة بجوار القطع، حتى مع وجود كسر معدني مقبول.
تغير زاوية الميل خصائص القطع، لكنها لا تغني عن الخلوص الصحيح
في العديد من الماكينات ذات نمط المقصلة، تكون زاوية ميل الشفرة قابلة للضبط. وتؤدي زيادة زاوية الميل إلى تقليل قوة القطع اللحظية لأن الشفرة تتعامل مع الصفيحة تدريجيًا. وقد يكون ذلك مفيدًا للصفائح السميكة. ومع ذلك، يمكن أن يؤدي الميل الأكبر أيضًا إلى زيادة التواء الصفيحة أو تقوسها أو تشوهها، خاصة في الشرائط الضيقة. وقد يؤدي تقليل الميل إلى تحسين الاستواء في بعض المواد، لكنه يزيد القوة المطلوبة.
لذلك ينبغي النظر إلى الخلوص وزاوية الميل معًا، لكنهما يحلان مشكلتين مختلفتين. يتحكم الخلوص في علاقة الكسر بين الشفرات، بينما تتحكم زاوية الميل في كيفية دخول الشفرة إلى المادة ومرورها خلالها. وغالبًا ما يؤدي ضبط أحدهما للتعويض عن إعداد غير صحيح للآخر إلى عيب جديد في موضع آخر.
عملية ضبط محكومة
قبل أي ضبط للخلوص، أوقف الماكينة وفقًا لإجراء القفل والعزل المتبع في الموقع. لا تضع اليدين أو المقاييس أو الأدوات بين الشفرات لمجرد أن الدواسة محررة أو أن عنصر التحكم يبدو غير نشط. يجب تأمين الشفرة العلوية في موضع آمن، والتحكم في الطاقة المخزنة، ويجب أن يجري التعديلات الميكانيكية أفراد مخولون فقط.
- حدد مادة العمل. تأكد من السُمك الفعلي ونوع المادة وما إذا كانت الصفيحة تحتوي على طلاء أو فيلم واقٍ أو حالة سطح غير معتادة.
- افحص حالة الشفرة الحالية. ابحث عن الشقوق والحواف المستديرة والأجزاء المتكسرة ومشابك الشفرة غير المحكمة والحطام على قواعد الشفرة. لا يمكن لضبط الخلوص تصحيح حافة قطع تالفة.
- ارجع إلى إرشادات الشركة المصنعة للماكينة. استخدم نطاق الضبط الموصى به باعتباره المرجع الأساسي لتصميم الماكينة وسعة المادة المقصودة.
- اضبط الخلوص بالتساوي. في الماكينات ذات الضبطين الأيسر والأيمن المنفصلين، اضبط الجانبين بعناية. يعد الخلوص غير المتساوي سببًا شائعًا لاختلاف جودة الحافة عبر عرض الصفيحة.
- أجرِ قطوع اختبار محكومة. استخدم قصاصات ممثلة من العمل الفعلي حيثما أمكن. افحص حافة القطع قبل تمرير مواد الإنتاج.
- سجل الضبط المقبول. دوّن المادة والسُمك وحالة الشفرة ومرجع الخلوص وزاوية الميل عند الحاجة وجودة الحافة الملحوظة. ويوفر ذلك خط أساس مفيدًا عند تكرار العمل نفسه.
لا تجرِ تعديلات كبيرة بناءً على عيب واحد. إذا كانت الزائدة موضعية، فافحص الشفرة أولًا. وإذا ظهرت المشكلة مع ملف أو دفعة صفائح واحدة فقط، فقد تكون اختلافات المادة أو الإجهاد المتبقي عوامل مساهمة. التغييرات الصغيرة والموثقة أسهل في التقييم وأقل احتمالًا للتسبب في تحميل يمكن تجنبه على الماكينة.
يمكن أن يحاكي تآكل الشفرة مشكلة الخلوص
مع تآكل الشفرات، تصبح حواف القطع مستديرة. وعندئذ تنضغط المادة لمدة أطول قبل بدء الكسر، مما يزيد القوة وقد ينتج زوائد وحواف خشنة وتشوهًا حتى لو لم يتغير الخلوص المحدد. ويستجيب المشغلون أحيانًا بتضييق الفجوة، لكن ذلك قد يزيد تلامس الشفرات ويسرّع التلف.
يجب أن تتضمن صيانة الشفرات أكثر من الفحص البصري. تحقق مما إذا كانت الشفرات مثبتة بشكل صحيح، وما إذا كانت مسامير التثبيت محكمة، وما إذا كانت أسطح الحشوات نظيفة وغير تالفة. وقد تتطلب الشفرة التي تم تدويرها أو استبدالها إعادة ضبط كاملة للخلوص. ويمكن أن تتغير هندسة الشفرة بعد إعادة الجلخ، لذلك لا ينبغي إعادة استخدام ضبط سابق تلقائيًا دون إجراء قطع عينة.
عندما يسمح تصميم الماكينة بذلك، يمكن أن يؤدي عكس أو تدوير الشفرات متعددة الحواف إلى إطالة العمر التشغيلي للشفرات. ويجب أن تتبع العملية تعليمات المعدات لأن الاتجاه أو عزم الربط أو التثبيت غير الصحيح قد يسبب عدم المحاذاة. ويعد تغيير الشفرة أيضًا فرصة لفحص وسادات الضغط وحركة المحدد الخلفي وأذرع التربيع وترتيبات مناولة القصاصات.
يجب أن يعكس قبول الجودة العملية التالية
لا تتطلب كل قطعة مستوى تشطيب الحافة نفسه. فقد تقبل قطعة هيكلية مخفية مستوى زائدة مختلفًا عن لوح ستتم مناولته بكثرة أو لحامه بدقة أو طلاؤه بالمسحوق أو تركيبه على سطح إحكام. وينبغي ربط معيار القبول بالعملية اللاحقة بدلًا من الحكم عليه بالمظهر فقط.
في التحضير للحام، يمكن أن تمنع الزوائد المفرطة التلامس المستقر بين الأجزاء وتعقد التجميع والمواءمة. وقد تتداخل ملوثات الحافة والبروزات الحادة أيضًا مع التمركز المتسق. وفي تصنيع الأجزاء الأسطوانية، تؤثر جودة قطع الصفيحة في الدرفلة اللاحقة وتحضير الوصلة والتجميع. وبمجرد تجهيز الغلاف للحام، يمكن لمعدات مثل مدوّر لحام قابل للضبط بالمسامير أن تدعم التدوير المحكوم لقطع العمل الأسطوانية، لكنها لا تستطيع تصحيح أبعاد القطعة غير الدقيقة أو الحواف الملتوية أو الزوائد الناتجة عن مرحلة القص.
بالنسبة إلى الأجزاء التي ستُثنى، قد تصبح الحافة المقصوصة بشكل رديء أكثر وضوحًا بعد التشكيل. وقد تبدأ التشققات عند حافة تالفة، خاصة عندما تكون المادة تحت إجهاد بالفعل. وبالنسبة إلى المكونات المطلية أو المغطاة، افحص ما إذا كان القطع يسبب انفصال الطلاء بما يتطلب معالجة الحافة قبل العملية التالية.
عندما لا تُحل المشكلة بضبط الخلوص
ينبغي أن تؤدي جودة القطع الرديئة المستمرة بعد ضبط خلوص صحيح ومتساوٍ إلى فحص أوسع للماكينة. افحص محاذاة الشفرة وتوجيه الكباس، لأن الخلوص المفرط قد يغير الفجوة الفعلية أثناء الشوط. تحقق من أن أجهزة الضغط تطبق ضغطًا باستمرار وأن الصفيحة مدعومة بشكل كافٍ. يمكن للصفيحة المقوسة أن تتحرك أثناء تثبيتها، فتنتج عيبًا في الحافة يشبه مشكلة الشفرة.
يتطلب القطع المتكرر بالقرب من السعة الاسمية القصوى للماكينة أيضًا تحكمًا أدق. يمكن أن يكون للأخطاء الصغيرة في تحديد المادة أو حالة الشفرة أو الضبط تأثير أكبر عند الأحمال العالية. ولا ينبغي التعامل مع المواد ذات الدرجة أو السُمك غير المؤكدين على أنها مخزون اعتيادي. تأكد من السعة الاسمية للماكينة لفئة المادة وتكوين القطع المحددين قبل المتابعة.
ينبغي لآلة القص المضبوطة بشكل صحيح أن تنتج حافة يمكن التنبؤ بها وقابلة للتكرار ومناسبة لخطوة التصنيع التالية. والهدف ليس بالضرورة حافة مصقولة تمامًا؛ بل هو انفصال مضبوط مع أقل قدر من الزوائد والتشوه المقبول ومخاطر المناولة التي يمكن التحكم بها ودون إجهاد غير ضروري على المعدات.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة