




كيفية منع التجعد عند استخدام ماكينة ثني الأنابيب
كيفية منع التجعد عند استخدام ماكينة ثني الأنابيب
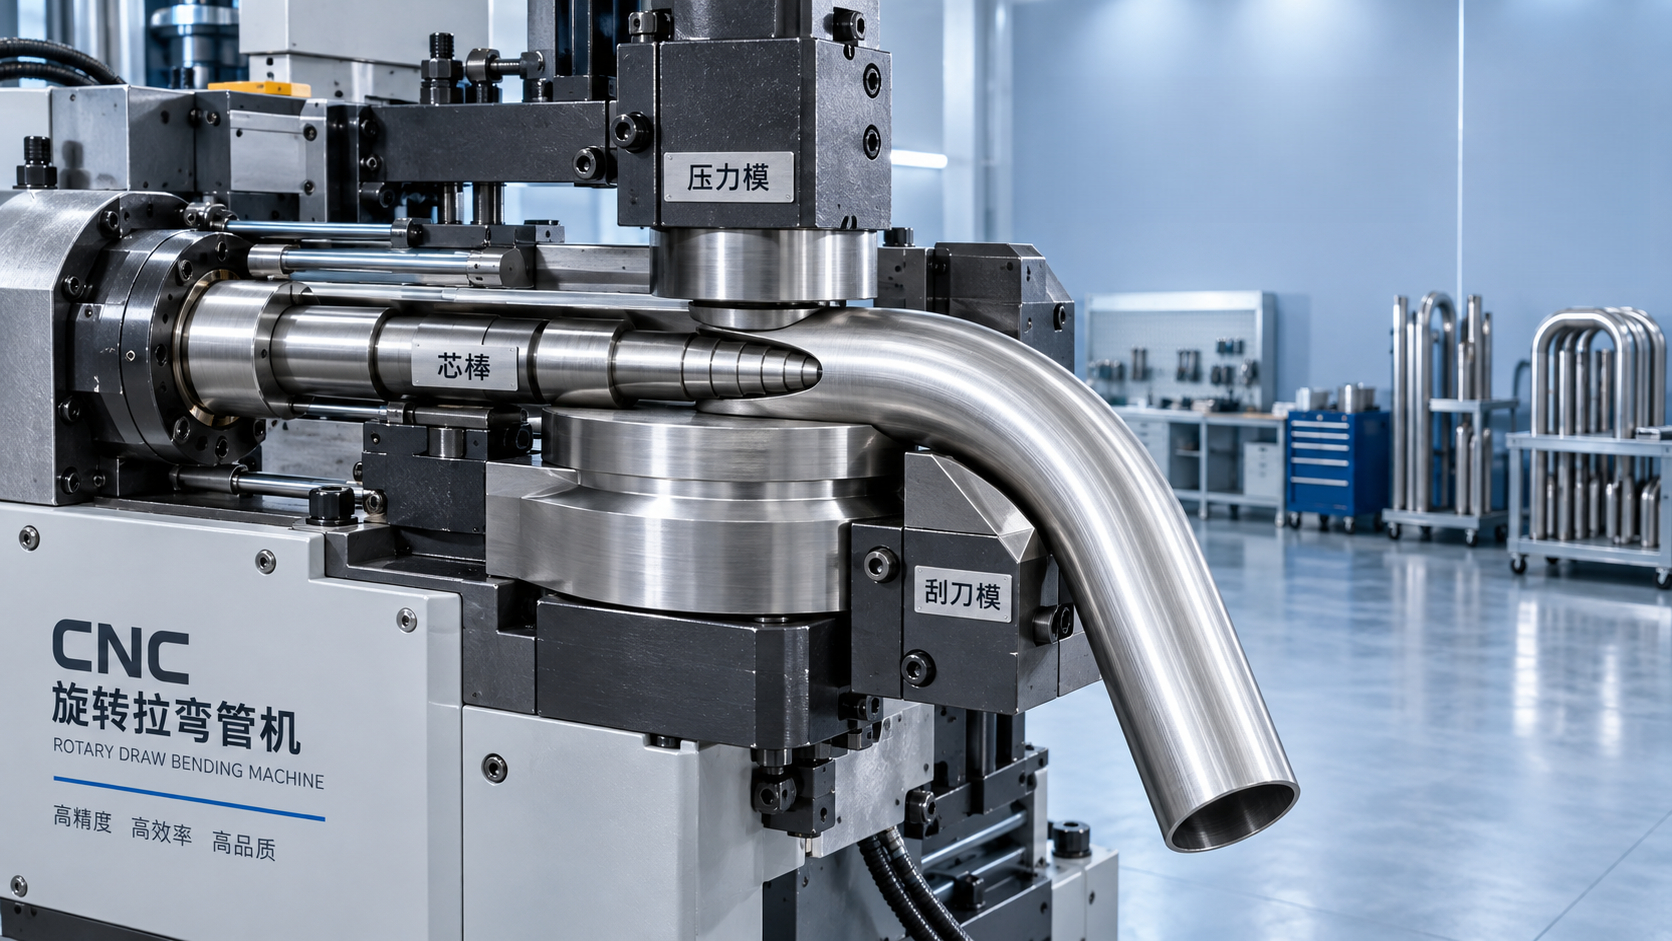
عادةً ما يكون التجعد في الجهة الداخلية للانحناء مشكلة تتعلق بالدعم وتدفق المادة، وليس مجرد خطأ من المشغّل. عندما تسحب آلة ثني الأنابيب الأنبوب حول قالب الثني، يتمدد الجدار الخارجي بينما ينضغط الجدار الداخلي. وإذا لم يُدعَم الجدار المنضغط على نحو صحيح، فلن تجد المادة الزائدة مكانًا تتجه إليه، فتتكوّن تموجات أو طيات.
تزيد الأنابيب رقيقة الجدار، وأنصاف أقطار الانحناء الصغيرة، وأقطار الأنابيب الكبيرة، والمواد اللينة، وإعدادات الأدوات غير المتسقة من احتمال حدوث التجعد. والحل العملي هو التحكم في المادة قبل دخولها منطقة الثني، وإبقاؤها مدعومة أثناء الدوران، وتجنب مطالبة الأنبوب بالتشكل بما يتجاوز قدرة سمك جداره ونصف قطره على التحمل.
حدّد موضع بدء التجعد
قبل تغيير إعدادات الآلة، افحص موقع العيب وشكله. فغالبًا ما يشير ذلك مباشرةً إلى السبب.
- التجاعيد عند بداية الانحناء غالبًا ما تدل على ضعف التثبيت، أو وضع غير صحيح لقالب الضغط، أو عدم كفاية الدعم عند بدء الثني.
- التجاعيد في منتصف الانحناء تنتج عادةً عن عدم كفاية دعم الماندريل، أو ضيق نصف قطر الانحناء أكثر من اللازم، أو قصور مساعدة قالب الضغط.
- التجاعيد قرب نهاية الانحناء قد تنتج عن تحرير الضغط قبل الأوان، أو توقيت سحب الماندريل، أو انزلاق الأنبوب في المشبك.
- التجعد على جانب واحد أو بشكل غير متساوٍ قد يشير إلى عدم محاذاة الأدوات، أو أن الأنبوب بيضاوي، أو عدم انتظام التزييت، أو اختلاف المادة من دفعة إلى أخرى.
إذا ظهر التجعد في الموضع نفسه تمامًا في كل قطعة، فعادةً ما تكون المشكلة في الإعداد. أما إذا تغير موضع التجعد أو شدته بين القطع، فقد يكون السبب عدم اتساق أبعاد الأنبوب، أو التلوث، أو تغير التزييت، أو عدم استقرار حركة الآلة.
ابدأ بفحص الأنبوب، لا إعدادات الآلة
قد يحاول المشغّلون أحيانًا تعويض رداءة المواد الواردة بزيادة ضغط المشبك أو مقدار الدفع المعزز. وقد يخفي ذلك العَرَض مؤقتًا، لكنه قد يؤدي أيضًا إلى تسطح الأنبوب أو ظهور علامات أو تشققات أو زوايا انحناء غير متوقعة. افحص الأنبوب أولًا.
يجب أن يكون سمك الجدار متجانسًا إلى حد معقول حول الأنبوب وعلى امتداد طوله. فالجزء الرقيق عند نصف القطر الداخلي سينبعج في وقت أبكر مما توحي به المواصفة الاسمية. كما ينبغي الاهتمام بالأنابيب الملحومة: يجب وضع خط اللحام وفقًا لمتطلبات التشكيل، وألا يعيق إدخال الماندريل أو تلامس القالب. إذا كان بروز اللحام مرتفعًا أو صلبًا أو في موضع غير متسق، فقد يتحرك الأنبوب بشكل مختلف عبر الأدوات.
تؤثر حالة المادة بقدر تأثير الأبعاد. فالأنبوب اللين جدًا والمُلدَّن قد يتجعد بسهولة أكبر تحت الضغط، بينما قد تقاوم المادة الأكثر صلابة الانضغاط لكنها تتشقق عند الشد. وقد تتطلب الأنابيب المطلية أو المصقولة أو المصنوعة من الفولاذ المقاوم للصدأ تزييتًا وظروفًا لسطح الأدوات تختلف عما تتطلبه أنابيب الفولاذ الكربوني العادي. لا تفترض أن البرنامج الذي يعمل مع سبيكة معينة سيناسب سبيكة أخرى دون تعديل.
نصف قطر الانحناء هو الحد الأساسي الآخر. فنصف قطر خط مركز ضيق بالنسبة إلى قطر الأنبوب وسمك جداره يفرض ضغطًا أكبر بكثير على الجدار الداخلي. وعندما يسمح التصميم، غالبًا ما تكون زيادة نصف قطر الانحناء الطريقة الأكثر موثوقية للحد من التجعد. فهي تقلل إجهاد التشكيل دون الحاجة إلى تعديلات حادة على الآلة.
طابق قالب الثني وقالب المشبك وقالب الضغط مع العمل المطلوب
لا تقتصر وظيفة الأدوات على تثبيت الأنبوب، بل تتحكم في سحبه وانضغاطه ودعمه طوال عملية الثني. لا تستطيع آلة ثني الأنابيب تقديم نتائج مستقرة عندما تكون أخاديد القوالب بالية أو غير متوافقة أو غير محاذاة على نحو صحيح.
ينبغي أن يدعم أخدود قالب الثني القطر الخارجي دون خلوص مفرط. فالخلوص الكبير جدًا يسمح للأنبوب بالتسطح والتحرك داخل الأخدود، بينما قد يؤدي الخلوص الضيق جدًا إلى ترك علامات على السطح أو إحداث احتكاك أو صعوبة التحميل. كما يجب أن يتناسب شكل الأخدود مع شكل الأنبوب. فالأنابيب المستديرة والمربعة والمستطيلة والمقاطع الزخرفية رقيقة الجدار لا تتصرف بالطريقة نفسها أثناء الثني.
يجب أن يمسك قالب المشبك بالأنبوب بإحكام يمنع انزلاقه، لكن ضغط التثبيت المفرط قد يسحق المادة رقيقة الجدار قبل بدء الانحناء. إذا استمر المشغّلون في زيادة الضغط لمنع الحركة، فتحقق من سطح المشبك ونظافة الأنبوب وحالة القالب. فالزيت أو القشور أو بقايا التلميع أو الأسنان المخدوشة قد تقلل التماسك وتؤدي إلى تعديلات غير صحيحة.
تكتسب محاذاة قالب الضغط أهمية خاصة للتحكم في التجعد. ينبغي أن يدعم قالب الضغط الأنبوب عن قرب عند نقطة التماس، حيث تبدأ المادة المستقيمة بالدخول إلى الجزء المنحني. إذا كان القالب بعيدًا جدًا، يصبح الجدار الداخلي للأنبوب عرضة للانبعاج. أما إذا ضُبط بضغط مفرط، فقد يزيد الاحتكاك ويسبب خدوشًا أو استطالة.
استخدم المساعدة بالضغط باعتدال
تستخدم كثير من إعدادات الثني بالسحب الدوراني مساعدة قالب الضغط، التي تُسمى أحيانًا الدفع المعزز، لدفع المادة باتجاه الانحناء أثناء الدوران. ويمكن للدفع المعزز المضبوط على النحو الصحيح أن يقلل ترقق الجدار الخارجي ويساعد الأنبوب على ملء منطقة الانحناء بشكل أكثر تجانسًا. لكن الإفراط في الدفع المعزز يدفع مادة إضافية إلى منطقة الانضغاط، وقد يزيد التجاعيد الداخلية سوءًا.
اضبط الدفع المعزز بزيادات صغيرة وافحص جانبي الانحناء. فالإعداد الذي يحسن نصف القطر الخارجي لكنه يُحدث تموجًا داخليًا أكبر لا يُعد تحسنًا. والهدف هو تحقيق توازن مستقر: ترقق مقبول للجدار، ونصف قطر داخلي أملس، وعدم تحرك الأنبوب في المشبك.
متى يلزم استخدام الماندريل وقالب المسح
في حالة الأنابيب رقيقة الجدار أو أنصاف أقطار الانحناء الصعبة، غالبًا لا تكفي القوالب الخارجية وحدها. يدعم الماندريل الأنبوب من الداخل أثناء الثني، بينما يمنع قالب المسح الجدار الداخلي من الانطواء مباشرةً خلف نقطة التماس. ولا تُعد هذه الأدوات تحسينات اختيارية عندما تتجاوز الهندسة ما يمكن للثني دون دعم التعامل معه.
يعتمد اختيار الماندريل على مقاس الأنبوب وسمك جداره ومادته وشدة الانحناء. قد يصلح ماندريل سدادي بسيط للانحناءات المتوسطة. أما ماندريل الكرات فيوفر دعمًا أعمق داخل منطقة الانحناء، ويُستخدم عادةً عندما يلزم الحفاظ على استدارة الأنبوب مع نصف قطر أضيق. ولا يعني إضافة مزيد من الكرات بالضرورة الحصول على نتيجة أفضل؛ فالاحتكاك المفرط أو التزييت غير الكافي أو الوضع غير الصحيح قد يسبب مقاومة للحركة وتلفًا للسطح.
موضع الماندريل بالغ الأهمية. إذا كان بعيدًا جدًا إلى الخلف عن نقطة التماس، يبدأ الأنبوب بالانهيار قبل أن يصل الدعم الداخلي إلى المنطقة الأكثر عرضة للخطر. وإذا كان متقدمًا أكثر من اللازم، فقد يعيق تدفق المادة أو يترك علامات أو يصعّب استخراجه. يُحدد الموضع الصحيح وفقًا لتصميم الأداة، ثم يُضبط بدقة من خلال تجارب ثني مضبوطة.
يعمل قالب المسح عند نقطة التماس الداخلية، حيث يبدأ التجعد غالبًا. يجب أن تلامس حافته الرقيقة الأنبوب بدقة وأن تبقى في حالة جيدة. لن يمنع قالب المسح التالف أو غير الحاد أو المركب على نحو غير صحيح الانبعاج. وينبغي أيضًا ألا يتعامل المشغّلون مع قالب المسح على أنه علاج لكل عيب؛ فهو لا يعوض عن نصف قطر انحناء غير مناسب أو ماندريل مركب على نحو سيئ أو قالب ضغط لا يدعم الأنبوب.
يؤثر التزييت في التحكم بالتجعد كما يؤثر في عمر الأدوات
غالبًا ما يُناقش التزييت بوصفه وسيلة لمنع التآكل والالتصاق، لكن تأثيره في تدفق المادة لا يقل أهمية. يجب أن يتحرك الأنبوب على نحو مضبوط عبر قالب الضغط وحول قالب الثني وفوق الماندريل. يؤدي التلامس الجاف إلى الاحتكاك، كما يؤدي التزييت غير المتجانس إلى احتكاك غير متساوٍ، ما قد يجعل أحد جانبي الانحناء يتصرف بشكل مختلف عن الآخر.
استخدم مادة تشحيم مناسبة للمادة والعملية، وطبّقها باستمرار في المواضع التي تتطلبها الأدوات. ويكتسب تزييت الماندريل أهمية خاصة، لأن الأنبوب يجب أن ينزلق فوق الدعامة الداخلية أثناء انضغاطه حول منطقة الانحناء. قد تقلل كمية التشحيم الزائدة على أسطح المشبك قوة التثبيت، لذا حافظ على نظافة منطقة التثبيت ما لم تنص تعليمات الأدوات على خلاف ذلك.
إذا ظهر التجعد بعد تغيير مادة التشحيم، فلا تغيّر جميع معلمات الآلة فورًا. قارن أولًا تغطية مادة التشحيم الجديدة وسلوكها تحت ضغط التشكيل، ثم أجرِ تعديلًا مضبوطًا واحدًا في كل مرة.
اضبط العملية وفق تسلسل يكشف السبب الحقيقي
إن تغيير ضغط المشبك ومساعدة الضغط وموضع الماندريل والسرعة والتزييت كلها دفعة واحدة يجعل من الصعب معرفة ما الذي عالج المشكلة. ويكون اتباع تسلسل إعداد منضبط أسرع على المدى الطويل، كما يجعل تكرار الإنتاج أكثر موثوقية.
- تحقق من مادة الأنبوب وقطره الخارجي وسمك جداره وحالة خط اللحام ونصف قطر الانحناء المطلوب.
- افحص قالب الثني وقالب المشبك وقالب الضغط والماندريل وقالب المسح بحثًا عن التآكل والتلف والتلوث، وتأكد من ملاءمتها الصحيحة.
- اضبط محاذاة الأدوات وضغط المشبك قبل زيادة الدفع المعزز أو قوة الآلة.
- ضع الماندريل وقالب المسح وفق ترتيب الأدوات، ثم أجرِ تجربة ثني بسرعة منخفضة.
- اضبط مساعدة قالب الضغط تدريجيًا، مع فحص نصف القطر الداخلي وترقق الجانب الخارجي والتسطح وزاوية الانحناء معًا.
- سجّل الإعدادات النهائية مع مواصفات الأنبوب ومجموعة الأدوات، وليس برقم القطعة فقط.
قد يساعد خفض سرعة الثني عندما تكون حركة الآلة غير مستقرة أو يكون التزييت غير كافٍ، لكن خفض السرعة وحده لا يعالج مشكلة نقص الدعم البنيوي. إذا تجعد الأنبوب عند سرعة منخفضة مع تحميل صحيح، فينبغي إعادة التركيز على نصف القطر والأدوات ودعم الماندريل وحالة المادة.
لا تخلط بين التجعد وعيوب الثني الأخرى
هذا التمييز مهم، لأن إضافة قالب مسح لمعالجة تشققات الجانب الخارجي، أو زيادة الدفع المعزز لمعالجة خدوش القالب، قد يؤدي إلى مشكلة ثانية دون معالجة المشكلة الأصلية.
اختر طريقة الثني المناسبة للمقطع الذي تشكّله
تُعد آلة الثني بالسحب الدوراني للأنابيب الخيار المناسب عمومًا عندما يلزم ثني أنبوب مستدير بانحناء مضبوط ومتكرر وفق نصف قطر محدد. وهي مفيدة بشكل خاص عندما يكون الحفاظ على الشكل والاتجاه المتسق مهمًا. أما في حالة الحلقات ذات نصف القطر الكبير والقنوات والفولاذ الزاوي والقضبان المسطحة أو المقاطع الهيكلية غير المتماثلة، فقد تكون آلة درفلة المقاطع أنسب من محاولة تمرير المادة عبر أدوات ثني الأنابيب.
على سبيل المثال، تكون آلة ثني المقاطع المزودة ببكرات توجيه جانبية قابلة للضبط ودعامة لتصحيح التشوه مناسبة عند تشكيل المقاطع أو الحواف الدائرية أو قطع العمل ذات الانحناء المزدوج. ويهدف ترتيب بكراتها القابل للضبط على خط مستقيم إلى الحد من تشوه المقطع العرضي أثناء الدرفلة. وهذه عملية تشكيل تختلف عن الثني بالسحب الدوراني؛ لذا ينبغي اختيارها عندما تلائم الدرفلة قطعة العمل والهندسة المطلوبة، لا لمجرد ظهور تجاعيد في الأنبوب.
تُعد محاولة استخدام نوع الآلة غير المناسب سببًا شائعًا لتكرار مشكلات الجودة. قبل تغيير القوالب أو البرامج، تأكد مما إذا كانت القطعة تتطلب انحناءً موضعيًا ضيقًا للأنبوب أم درفلة مقطع بنصف قطر واسع. إذ يمكن لاختيار العملية الصحيحة أن يزيل السبب الجذري للتشوه الذي لا يمكن التغلب عليه بالتعديلات وحدها.
ضع روتينًا متكررًا للفحص
بعد الحصول على انحناء مقبول، افحص أكثر من التجعد الظاهر. تحقّق من زاوية الانحناء بعد الارتداد المرن، وقطر الأنبوب الخارجي أو شكل المقطع في منطقة الانحناء، والتسطح، وحالة السطح، وموضعي بداية الانحناء ونهايته. فقد تفشل قطعة تبدو ملساء في عملية التجميع لاحقًا إذا أصبح الأنبوب بيضاويًا أو انحرف عن الاتجاه المطلوب.
احتفظ، حيثما أمكن، بعينة من أول قطعة من كل إعداد مستقر. فهي تتيح للمشغّلين إجراء مقارنة مباشرة عند تغير المادة أو الأدوات أو سلوك الآلة. وفي الإنتاج المتكرر، وثّق مجموعة القوالب ونوع الماندريل وتهيئة قالب المسح وطريقة التزييت وإعداد المشبك ومساعدة الضغط وسرعة الثني ومواصفات المادة. يحوّل هذا السجل استكشاف الأعطال من التخمين إلى تصحيح مضبوط.
أكثر الطرق فعالية لمنع التجعد هي اعتباره دليلًا على انضغاط غير مضبوط. تأكد من ملاءمة الأنبوب لنصف قطر الانحناء المطلوب، وادعم الجدار الداخلي حيث يحتاج إلى الدعم، وحافظ على نظافة الأدوات ومحاذاتها الصحيحة، وغيّر متغيرًا واحدًا في كل مرة. فالانحناء الأملس ينتج عن تدفق متوازن للمادة، لا عن تطبيق قوة أكبر على الآلة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة