




Как предотвратить образование складок при работе на трубогибочном станке
Как предотвратить образование складок при работе на трубогибочном станке
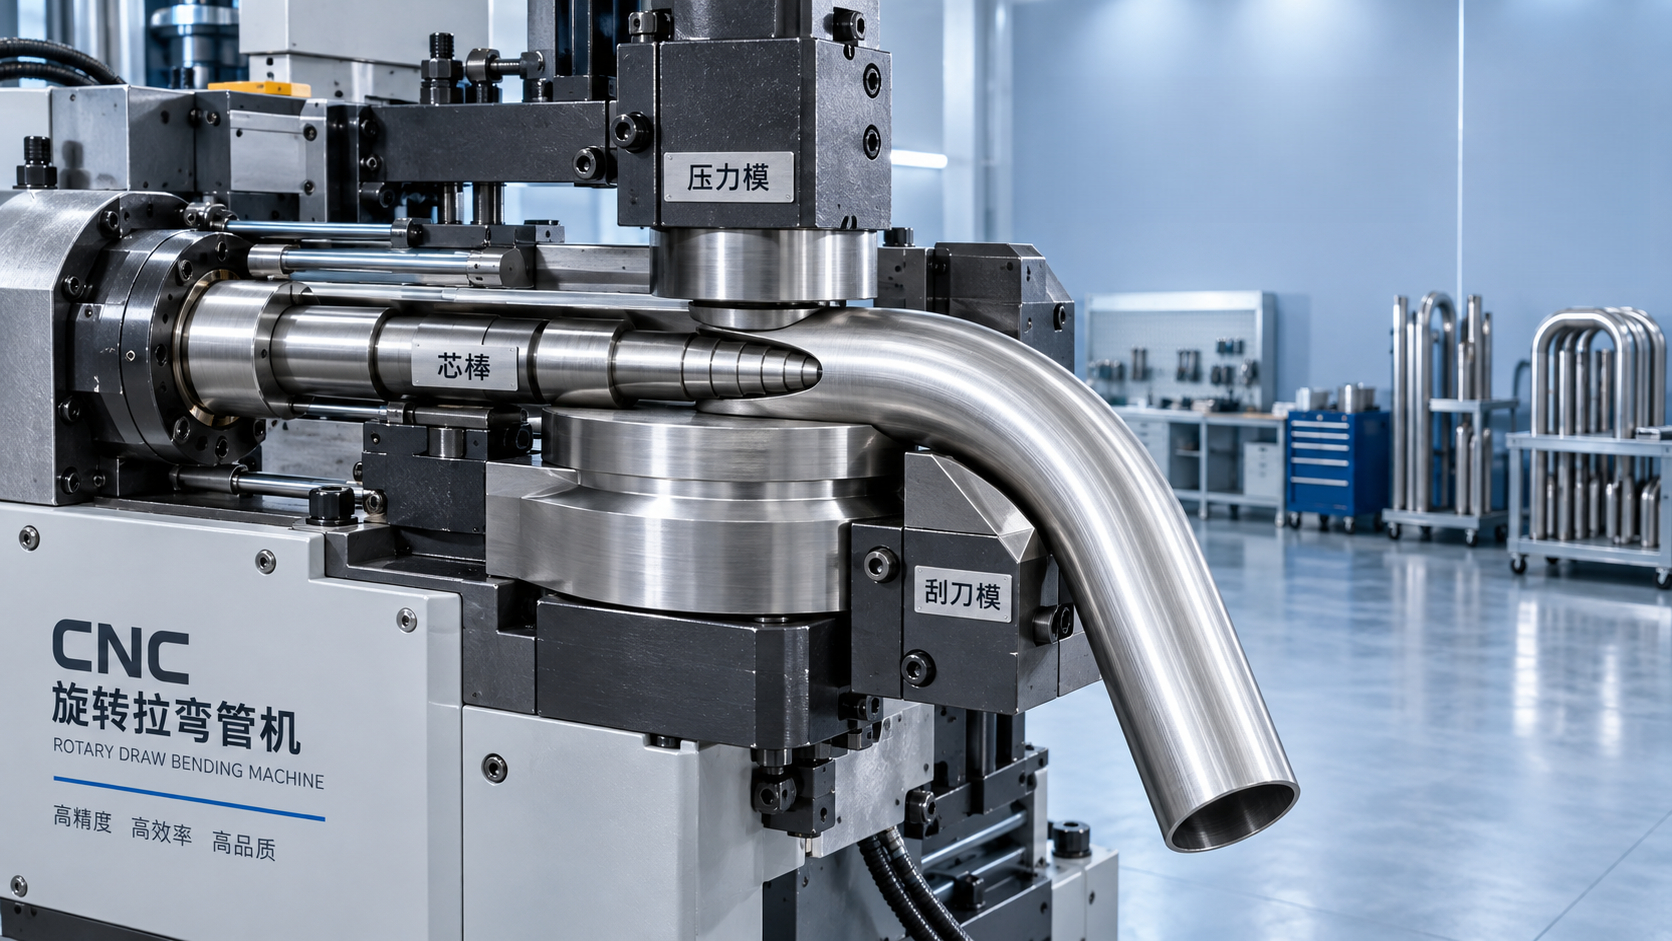
Складки на внутренней стороне изгиба обычно возникают из-за проблем с поддержкой трубы и течением материала, а не просто из-за ошибки оператора. Когда трубогибочный станок протягивает трубу вокруг гибочного штампа, наружная стенка растягивается, а внутренняя сжимается. Если сжатая стенка не получает надлежащей поддержки, избыточному материалу некуда деваться, и образуются волны или складки.
Тонкостенные трубы, малый радиус изгиба, большой диаметр трубы, мягкие материалы и нестабильная настройка оснастки повышают вероятность образования складок. Практическое решение — контролировать материал до начала гибки, поддерживать его во время вращения и не допускать деформации трубы за пределами возможностей, определяемых толщиной стенки и радиусом.
Определите, где начинается образование складки
Прежде чем менять настройки станка, осмотрите расположение и форму дефекта. Часто это напрямую указывает на причину.
- Складки в начале изгиба часто свидетельствуют о плохом зажиме, неправильном положении прижимного ролика или недостаточной поддержке в начале гибки.
- Складки в средней части изгиба обычно возникают из-за недостаточной поддержки дорном, слишком малого радиуса или недостаточного поджима прижимным роликом.
- Складки ближе к концу изгиба могут быть вызваны преждевременным снятием давления, неправильным моментом отвода дорна или проскальзыванием трубы в зажиме.
- Односторонние или неравномерные складки могут указывать на несоосность оснастки, овальность трубы, неравномерную смазку или различия материала между партиями.
Если складка появляется в одном и том же месте на каждой детали, причина обычно связана с настройкой. Если её расположение или выраженность меняются от детали к детали, возможны нестабильные размеры трубы, загрязнение, изменения в смазке или неравномерное движение станка.
Начните с проверки трубы, а не настроек станка
Иногда операторы компенсируют низкое качество исходного материала, увеличивая усилие зажима или подачу с ускорением. Это может временно скрыть проблему, но также привести к сплющиванию, появлению следов, трещин или нестабильности угла изгиба. Сначала проверьте трубу.
Толщина стенки должна быть достаточно равномерной по окружности и длине трубы. Участок с тонкой стенкой на внутреннем радиусе смнётся раньше, чем можно предположить по номинальному значению. Особого внимания требуют и сварные трубы: положение сварного шва должно соответствовать требованиям формования и не мешать установке дорна или контакту со штампом. Если шов выступает, имеет повышенную твёрдость или расположен непоследовательно, труба может по-разному перемещаться в оснастке.
Состояние материала не менее важно, чем его размеры. Очень мягкая отожжённая труба легче образует складки при сжатии, а более твёрдый материал может сопротивляться сжатию, но растрескиваться при растяжении. Для труб с покрытием, полированных или нержавеющих могут требоваться иные смазка и состояние поверхности оснастки, чем для обычной углеродистой стали. Не следует считать, что программа, подходящая для одного сплава, без изменений подойдёт для другого.
Ещё одно основное ограничение — радиус изгиба. Малый радиус по осевой линии относительно диаметра трубы и толщины стенки значительно увеличивает сжатие внутренней стенки. Если конструкция позволяет, увеличение радиуса изгиба часто оказывается самым надёжным способом уменьшить образование складок. Это снижает напряжение при формовании без необходимости вносить резкие изменения в настройки станка.
Подберите гибочный штамп, зажимной штамп и прижимной ролик под задачу
Оснастка не просто удерживает трубу. Она контролирует её протягивание, сжатие и поддержку на протяжении всего изгиба. Трубогибочный станок не сможет обеспечивать стабильный результат, если канавки штампов изношены, плохо подобраны или неправильно выровнены.
Канавка гибочного штампа должна поддерживать наружный диаметр трубы без чрезмерного зазора. Слишком большой зазор позволяет трубе сплющиваться и смещаться в канавке. Слишком малый может оставлять следы на поверхности, увеличивать трение или затруднять загрузку. Профиль канавки также должен соответствовать форме трубы. Круглые, квадратные и прямоугольные трубы, а также тонкостенные декоративные профили при гибке ведут себя по-разному.
Зажимной штамп должен достаточно крепко удерживать трубу, чтобы она не проскальзывала, однако чрезмерное усилие зажима может смять тонкую стенку ещё до начала гибки. Если операторы постоянно увеличивают усилие, чтобы предотвратить смещение, проверьте поверхность зажима, чистоту трубы и состояние штампа. Масло, окалина, остатки полировальных материалов или повреждённые насечки могут ухудшить сцепление и привести к необоснованной корректировке настроек.
Для предотвращения складок особенно важно правильно выровнять прижимной ролик. Он должен плотно поддерживать трубу в точке касания, где прямой участок переходит в криволинейный. Если прижимной ролик расположен слишком далеко, внутренняя стенка трубы может смяться. Слишком сильный прижим увеличивает трение и может привести к появлению царапин или растяжению материала.
Используйте поджим с усилием подачи умеренно
Во многих схемах ротационной вытяжной гибки используется поджим прижимным роликом, иногда называемый усиленной подачей, чтобы подавать материал к изгибу во время вращения. Правильно настроенный поджим может уменьшить утонение наружной стенки и обеспечить более равномерное заполнение изгиба трубой. Однако чрезмерный поджим подаёт слишком много материала в зону сжатия и может усилить образование складок на внутренней стороне.
Меняйте поджим небольшими шагами и осматривайте обе стороны изгиба. Если настройка улучшает состояние наружного радиуса, но увеличивает волну на внутренней стороне, это не улучшение. Цель — добиться стабильного баланса: допустимого утонения стенки, гладкой внутренней поверхности изгиба и отсутствия смещения трубы в зажиме.
Когда необходимы дорн и зачистной штамп
При гибке тонкостенных труб или с малым радиусом одних наружных штампов часто недостаточно. Дорн поддерживает трубу изнутри во время гибки, а зачистной штамп предотвращает складывание внутренней стенки сразу за точкой касания. При геометрии, выходящей за пределы возможностей гибки без внутренней поддержки, эти инструменты необходимы, а не являются необязательными усовершенствованиями.
Выбор дорна зависит от размера трубы, толщины стенки, материала и сложности изгиба. Для изгибов средней сложности может подойти простой пробковый дорн. Шариковый дорн обеспечивает поддержку глубже в изгибе и обычно применяется, когда труба должна сохранять круглое сечение при меньшем радиусе. Установка большего числа шариков не всегда улучшает результат: чрезмерное трение, недостаточная смазка или неправильное положение могут вызвать сопротивление движению и повреждение поверхности.
Положение дорна имеет решающее значение. Если он расположен слишком далеко от точки касания, труба начнёт сминаться до того, как внутренняя поддержка достигнет уязвимого участка. Если дорн выдвинут слишком далеко, он может препятствовать течению материала, оставлять следы или затруднять извлечение. Правильное положение определяется конструкцией оснастки и затем уточняется в ходе контролируемых пробных гибок.
Зачистной штамп работает у внутренней точки касания, где часто впервые образуется складка. Его тонкая кромка должна точно прилегать к трубе и быть в хорошем состоянии. Повреждённый, затупленный или неправильно установленный зачистной штамп не предотвратит смятие. Не следует также считать его универсальным средством устранения всех дефектов. Он не компенсирует неподходящий радиус изгиба, плохо подогнанный дорн или прижимной ролик, не поддерживающий трубу должным образом.
Смазка влияет и на предотвращение складок, и на срок службы оснастки
О смазке часто говорят как о средстве предотвращения задиров, но её влияние на течение материала не менее важно. Труба должна контролируемо перемещаться через прижимной ролик, вокруг гибочного штампа и по дорну. При сухом контакте возникает трение. Неравномерная смазка вызывает неравномерное трение, из-за чего одна сторона изгиба может вести себя иначе, чем другая.
Используйте смазку, подходящую для материала и процесса, и равномерно наносите её в местах, требуемых конструкцией оснастки. Особенно важна смазка дорна: труба должна скользить по внутренней опоре, одновременно сжимаясь вокруг изгиба. Избыток смазки на зажимных поверхностях может снизить силу удержания, поэтому сохраняйте зону зажима чистой, если в инструкциях к оснастке не указано иное.
Если складки появляются после смены смазки, не меняйте сразу все параметры станка. Сравните покрытие и поведение новой смазки под давлением при формовании, а затем вносите по одному контролируемому изменению за раз.
Настраивайте процесс поэтапно, чтобы выявить истинную причину
Если одновременно менять усилие зажима, поджим, положение дорна, скорость и смазку, трудно понять, что именно устранило проблему. Последовательная настройка в итоге экономит время и повышает надёжность повторного производства.
- Проверьте материал трубы, наружный диаметр, толщину стенки, состояние шва и требуемый радиус изгиба.
- Осмотрите гибочный штамп, зажимной штамп, прижимной ролик, дорн и зачистной штамп на предмет износа, повреждений, загрязнений и правильности установки.
- Настройте выравнивание оснастки и усилие зажима, прежде чем увеличивать поджим или усилие станка.
- Установите дорн и зачистной штамп в соответствии с конфигурацией оснастки, затем выполните пробную гибку на низкой скорости.
- Постепенно регулируйте поджим прижимным роликом, одновременно проверяя внутренний радиус, утонение наружной стенки, сплющивание и угол изгиба.
- Запишите окончательные настройки вместе со спецификацией трубы и комплектом оснастки, а не только с номером детали.
Снижение скорости гибки может помочь при нестабильном движении станка или недостаточной смазке, но само по себе не устраняет проблемы с внутренней поддержкой. Если при правильной загрузке труба образует складки даже на низкой скорости, следует снова проверить радиус, оснастку, поддержку дорном и состояние материала.
Не путайте складки с другими дефектами гибки
Это различие важно: установка зачистного штампа для устранения трещин на наружной стороне или увеличение поджима для устранения царапин от штампа могут создать новую проблему, не решив исходную.
Выбирайте способ гибки с учётом формируемого профиля
Трубогибочный станок ротационного типа обычно подходит, когда круглую трубу нужно гнуть контролируемо и с повторяемым результатом, соблюдая заданный радиус. Он особенно полезен, когда важны сохранение формы и постоянство ориентации. Для колец большого радиуса, швеллеров, уголков, полосового проката или асимметричных конструкционных профилей может подойти профилегибочный станок, а не попытка обработать заготовку на оснастке для гибки труб.
Например, профилегибочный станок с регулируемыми боковыми направляющими роликами и опорой для коррекции деформации подходит для формования профилей, круглых фланцев или деталей с двойной кривизной. Его регулируемое расположение роликов по прямой предназначено для ограничения деформации поперечного сечения при прокатке. Это иной процесс формования, чем ротационная вытяжная гибка, поэтому такой станок следует выбирать, когда прокатка подходит для заготовки и требуемой геометрии, а не просто потому, что на трубе появились складки.
Использование неподходящего типа станка — частая причина повторяющихся проблем с качеством. Прежде чем менять штампы или программы, определите, требуется ли детали локальный изгиб трубы с малым радиусом или прокатка профиля с большим радиусом. Правильный выбор процесса может устранить первопричину деформации, которую невозможно устранить одними настройками.
Разработайте повторяемую процедуру контроля
После того как изгиб выглядит приемлемо, проверьте не только наличие видимых складок. Проверьте угол изгиба после упругого возврата, наружный диаметр или форму профиля в зоне изгиба, сплющивание, состояние поверхности, а также начало и конец изгиба. Даже деталь с гладкой на вид поверхностью может не подойти для последующей сборки, если труба стала овальной или отклонилась от заданной ориентации.
По возможности сохраняйте образец первой детали после каждой стабильной настройки. Он даёт операторам возможность сравнить результат при изменении материала, оснастки или работы станка. Для повторного производства документируйте комплект штампов, тип дорна, конфигурацию зачистного штампа, способ смазки, усилие зажима, поджим, скорость гибки и спецификацию материала. Такие записи превращают поиск неисправностей из догадок в контролируемое устранение причин.
Самый эффективный способ предотвратить складки — рассматривать их как признак неконтролируемого сжатия. Убедитесь, что труба подходит для заданного радиуса, поддерживайте внутреннюю стенку там, где это необходимо, содержите оснастку в чистоте и правильно выравнивайте её, а изменения вносите по одному параметру за раз. Гладкий изгиб достигается за счёт сбалансированного течения материала, а не увеличения усилия станка.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение