




Как зазор между ножами влияет на качество реза на гильотинных ножницах
Как зазор между ножами влияет на качество реза на гильотинных ножницах
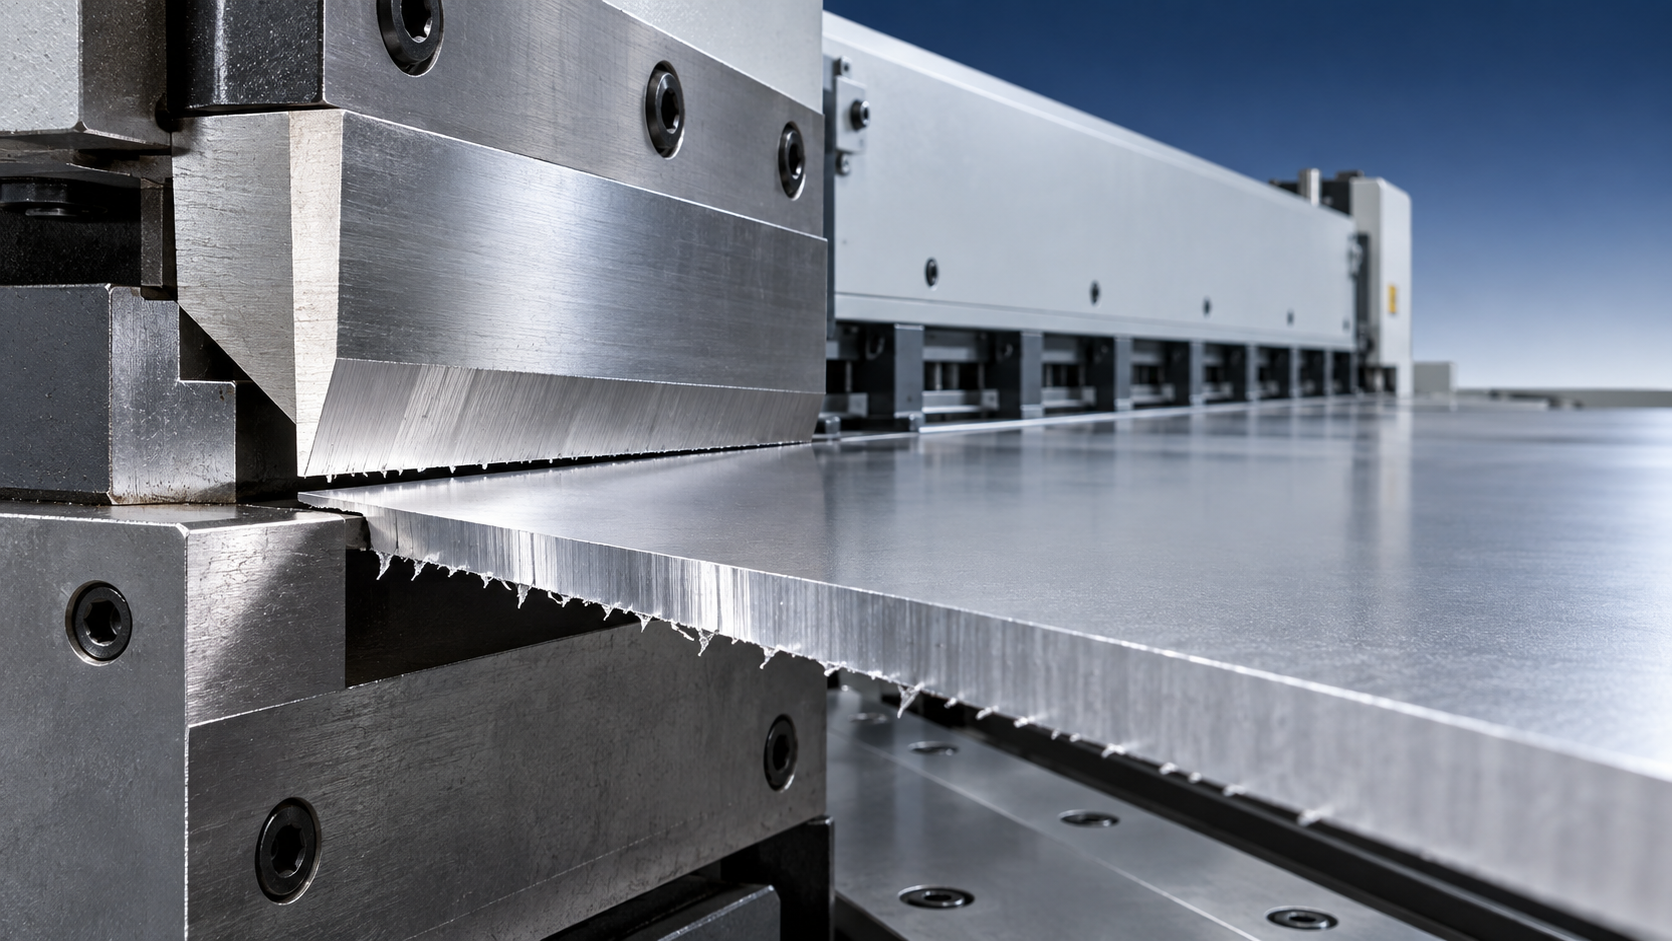
Гильотинные ножницы могут иметь острые ножи, исправную гидравлическую систему и правильно установленный задний упор, но при неверном зазоре между ножами всё равно давать неприемлемые детали. Первые признаки обычно заметны на кромке: широкий заусенец на нижней стороне, сильно завальцованная верхняя кромка, грубая зона излома или линия реза, которая кажется неровной. В производственной зоне такие дефекты влияют не только на внешний вид. Они могут затруднять подгонку, создавать опасность при обращении с деталями, повреждать последующую оснастку и вынуждать операторов тратить дополнительное время на удаление заусенцев.
Основное правило простое:зазор между ножами должен соответствовать толщине листа, прочности материала и фактическому состоянию ножей. Слишком малый зазор сжимает и разрывает лист вместо обеспечения контролируемого реза. Слишком большой зазор увеличивает изгиб и расхождение линии излома, оставляя более крупный заусенец и более грубую кромку. Правильная настройка обеспечивает чистую блестящую зону среза, контролируемую линию излома, ограниченную деформацию и заусенец, достаточно малый для предполагаемого применения детали.
Что фактически определяет зазор между ножами
Зазор между ножами — это промежуток между верхним подвижным и нижним неподвижным ножом во время реза. Это не просто пустое пространство. Он определяет характер напряжений в материале до его разделения.
При нормальной резке верхний нож сначала вдавливается в лист. Материал пластически деформируется вблизи линии реза, затем от верхней и нижней кромок начинают развиваться трещины. При правильном зазоре эти линии излома соединяются контролируемым образом. В результате кромка реза имеет две различимые зоны: относительно гладкий блестящий участок, образованный проникновением ножа, и следующий за ним более грубый участок излома, в котором материал разделяется.
Когда настройка выходит за пределы подходящего диапазона, две линии излома перестают соединяться правильно. Лист может сжиматься, изгибаться, растягиваться или разрываться. Видимое состояние кромки становится полезным диагностическим признаком, поскольку оно показывает, что происходило во время реза.
Как слишком малый зазор влияет на рез
Очень малый зазор может казаться безопасным выбором, поскольку создаёт впечатление, что он обеспечит более чистый рез. На практике недостаточный зазор часто перегружает зону резания. Ножи сильно сдавливают лист до возникновения излома, увеличивая усилие резания и создавая дополнительную нагрузку на станину машины, систему прижимов, крепления ножей и приводные компоненты.
На кромке может появиться большой полированный или блестящий участок с вторичной линией разрыва. Вместо чистого разделения материал может вытягиваться и протаскиваться между ножами. Тонкий лист может скручиваться или локально деформироваться возле реза. На материалах с покрытием могут появляться трещины или отслаивание по краю, поскольку покрытие растягивается сверх способности следовать за основным материалом.
С точки зрения безопасности малый зазор требует внимания по нескольким причинам:
- Повышенное усилие резания может ускорить износ ножей и увеличить риск механической перегрузки.
- После хода материал может застревать, протаскиваться или непредсказуемо перемещаться, особенно при резке узких полос.
- Повреждённые или завальцованные кромки могут оставаться острыми, даже если заусенец кажется небольшим.
- У операторов может возникнуть соблазн протянуть руку в зону резания для удаления застрявших обрезков, что никогда не должно считаться нормальной рабочей операцией.
Малый зазор особенно проблематичен, когда машина настроена на тонкую низкоуглеродистую сталь, а затем используется для более толстого или прочного листа без перенастройки зазора. Нержавеющая сталь, высокопрочная сталь и некоторые марки алюминия могут реагировать совершенно иначе, чем низкоуглеродистая сталь такой же толщины.
Что происходит при слишком большом зазоре
Чрезмерный зазор даёт листу больше возможности изгибаться до разрушения. Верхний нож толкает материал вниз, тогда как нижний нож обеспечивает недостаточную противодействующую опору. Результатом часто становятся выраженный заусенец на нижней кромке, более широкая грубая зона излома и большая деформация по линии реза.
Инспекторы по качеству часто первыми замечают проблему во время сборки. Отрезанная заготовка может выглядеть соответствующей размерам на ровном столе, но её кромка может препятствовать плотному контакту в сварном шве, создавать неравномерные зазоры в формованном компоненте или мешать сопрягаемой поверхности. Заусенцы также создают прямую опасность пореза при ручном обращении. Перчатки снижают риск, но не устраняют необходимость контролировать источник заусенца.
Большой зазор также может ухудшать поведение полос. Узкие обрезки могут скручиваться, падать неравномерно или отскакивать от линии реза. Это может повлиять на безопасность сбора материала и повысить вероятность появления царапин на готовых поверхностях. При длинных резах неправильный зазор может ухудшать качество кромки с одной стороны листа, хотя причиной также могут быть неравномерный зазор между ножами, износ ножей или нарушение выравнивания машины.
Оценка кромки перед изменением настройки
Изменение зазора без осмотра кромки реза может скрыть истинную причину. Заусенец не всегда означает, что зазор слишком велик, а блестящая кромка не всегда означает, что зазор слишком мал. На результат также влияют состояние ножей, угол наклона ножа, плоскостность листа, давление прижимов, марка материала и выравнивание машины.
Практическая проверка начинается с нескольких резов материала из одной партии. Проверьте оба конца и середину длинного реза, затем сравните состояние верхней и нижней кромок. Обратите внимание на следующие признаки:
Проверка только одного короткого образца может ввести в заблуждение. Выщербленный участок ножа может создать один локальный дефект, тогда как общая ошибка зазора обычно остаётся заметной на большей части длины реза. Если машина имеет ручную регулировку зазора, следует проверить каждую точку регулировки, а не предполагать, что обе стороны перемещаются одинаково.
Учитывайте свойства материала, а не только толщину
Во многих руководствах по эксплуатации машин начальный зазор указывается как процент от толщины листа. Такой подход полезен, но является лишь отправной точкой. Одинаковая номинальная толщина может требовать разной настройки в зависимости от предела прочности, твёрдости, пластичности, состояния поверхности и покрытия.
Более мягкие и пластичные материалы могут допускать иной зазор, чем более твёрдые или высокопрочные материалы. Настройка, дающая приемлемый результат на низкоуглеродистой стали, может приводить к чрезмерным заусенцам на алюминии или сильной деформации кромки на нержавеющей стали. И наоборот, более твёрдому материалу может требоваться другой зазор для предотвращения аномальной нагрузки на ножи и неравномерного излома.
Толщину материала также необходимо проверять, а не принимать на основании маркировки задания. Номинальная толщина листа, фактическая поставляемая толщина, защитная плёнка, краска, оцинковка и ламинированные поверхности могут влиять на условия резания. Сама плёнка обычно не является основанием для выбора зазора, но может влиять на оценку повреждения кромки. Лист с покрытием и приемлемым изломом металла всё же может не пройти контроль, если покрытие чрезмерно растрескивается рядом с резом.
Угол наклона ножа изменяет характер реза, но не заменяет правильный зазор
На многих машинах гильотинного типа угол наклона ножа регулируется. Увеличение угла наклона снижает мгновенное усилие резания, поскольку нож постепенно входит в лист. Это может быть полезно для более толстого листа. Однако больший наклон также может увеличить скручивание, прогиб или деформацию листа, особенно узких полос. Уменьшение наклона может улучшить плоскостность некоторых материалов, но увеличивает требуемое усилие.
Поэтому зазор и угол наклона ножа следует рассматривать совместно, однако они решают разные задачи. Зазор определяет характер излома между ножами. Угол наклона определяет, как нож входит в материал и проходит через него. Регулировка одного параметра для компенсации неправильной настройки другого часто создаёт новый дефект в другом месте.
Контролируемый процесс регулировки
Перед любой регулировкой зазора остановите машину в соответствии с процедурой блокировки и изоляции, действующей на объекте. Не помещайте руки, измерительные приборы или инструменты между ножами только потому, что педаль отпущена или управление кажется неактивным. Верхний нож должен быть надёжно зафиксирован в безопасном положении, накопленная энергия должна быть контролируема, а механические регулировки должен выполнять только уполномоченный персонал.
- Определите материал задания. Подтвердите фактическую толщину, тип материала и наличие на листе покрытия, защитной плёнки или необычного состояния поверхности.
- Проверьте текущее состояние ножей. Осмотрите ножи на наличие выщербин, закруглённых кромок, сколов, ослабленного крепления и загрязнений на посадочных поверхностях ножей. Регулировка зазора не может устранить повреждённую режущую кромку.
- Обратитесь к рекомендациям производителя машины. Используйте рекомендуемый диапазон настройки как основной ориентир для конструкции машины и предусмотренной производительности по материалу.
- Установите равномерный зазор. На машинах с отдельной левой и правой регулировкой тщательно настройте обе стороны. Неравномерный зазор является частой причиной различного качества кромки по ширине листа.
- Выполните контролируемые пробные резы. По возможности используйте представительные обрезки от фактического задания. Осмотрите кромку реза до подачи производственного материала.
- Зафиксируйте принятую настройку. Укажите материал, толщину, состояние ножей, значение зазора, угол наклона ножа при необходимости и наблюдаемое качество кромки. Это создаёт полезную базовую информацию при повторении того же задания.
Не выполняйте большие регулировки на основании одного дефекта. Если заусенец локальный, сначала осмотрите нож. Если проблема проявляется только на одном рулоне или партии листа, причиной могут быть различия материала или остаточные напряжения. Небольшие документированные изменения легче оценивать, и они с меньшей вероятностью создадут избыточную нагрузку на машину.
Износ ножей может имитировать проблему с зазором
По мере износа ножей их режущие кромки закругляются. Тогда материал сжимается дольше до начала излома, что увеличивает усилие и может вызывать заусенцы, грубые кромки и деформацию, даже если отображаемый зазор не изменился. Операторы иногда реагируют уменьшением зазора, но это может увеличить контакт ножей и ускорить их повреждение.
Обслуживание ножей должно включать не только визуальный осмотр. Проверьте правильность установки ножей, надёжность зажимных болтов, а также чистоту и отсутствие повреждений на поверхностях прокладок. Нож, который был перевёрнут или заменён, может потребовать полной перенастройки зазора. Геометрия ножа может измениться после перешлифовки, поэтому прежнюю настройку не следует автоматически использовать без пробного реза.
Если это допускается конструкцией машины, переворачивание или поворот многогранных ножей может продлить срок их службы. Процесс должен выполняться в соответствии с инструкциями к оборудованию, поскольку неправильная ориентация, момент затяжки или посадка могут вызвать нарушение выравнивания. Замена ножа также является возможностью проверить прижимные накладки, перемещение заднего упора, угольники и устройства для работы с обрезками.
Критерии качества должны учитывать следующую операцию
Не каждая деталь требует одинакового качества кромки. Скрытая конструкционная заготовка может допускать иной уровень заусенцев, чем панель, с которой будут часто работать вручную, которую будут точно сваривать, окрашивать порошковой краской или устанавливать к уплотняющей поверхности. Стандарт приемки должен быть связан с последующим процессом, а не определяться только внешним видом.
При подготовке к сварке чрезмерные заусенцы могут препятствовать стабильному контакту между деталями и усложнять подгонку. Загрязнение кромки и острые выступы также могут мешать точному позиционированию. При изготовлении цилиндрических изделий качество реза листа влияет на последующую вальцовку, подготовку шва и сборку. После подготовки обечайки к сварке такое оборудование, как сварочный роликовый вращатель с регулировочными болтами, может обеспечивать контролируемое вращение цилиндрических заготовок, но не может исправить неточные размеры заготовки, скрученные кромки или заусенцы, образовавшиеся на стадии резки.
Для деталей, которые будут сгибаться, некачественно отрезанная кромка может стать более заметной после формовки. Трещины могут начинаться от повреждённой кромки, особенно если материал уже находится под напряжением. Для окрашенных или покрытых компонентов проверьте, не вызывает ли рез отделение покрытия, требующее обработки кромки перед следующим процессом.
Когда проблема не решается регулировкой зазора
Стабильно низкое качество реза после правильной равномерной настройки зазора должно стать поводом для более тщательной проверки машины. Проверьте выравнивание ножей и направляющие траверсы, поскольку чрезмерный люфт может изменять фактический зазор во время хода. Убедитесь, что прижимные устройства прикладывают давление равномерно и лист имеет достаточную опору. Изогнутый лист может смещаться при зажиме, создавая дефект кромки, похожий на проблему с ножами.
Повторная резка материала, близкого к максимальной номинальной мощности машины, также требует более строгого контроля. Небольшие ошибки в определении материала, состоянии ножей или регулировке могут сильнее влиять при высоких нагрузках. Материалы с неопределённой маркой или толщиной не следует считать обычным материалом. Перед продолжением подтвердите номинальную производительность машины для данной категории материала и конфигурации резки.
Правильно отрегулированная гильотинная машина должна обеспечивать предсказуемую, повторяемую кромку, соответствующую следующему этапу производства. Целью не обязательно является идеально отполированная кромка; важны контролируемое разделение с минимальным заусенцем, приемлемая деформация, управляемый риск при обращении и отсутствие ненужной нагрузки на оборудование.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение