




Cómo afecta la holgura de las cuchillas a la calidad de corte en una cizalla
Cómo afecta la holgura de las cuchillas a la calidad de corte en una cizalla
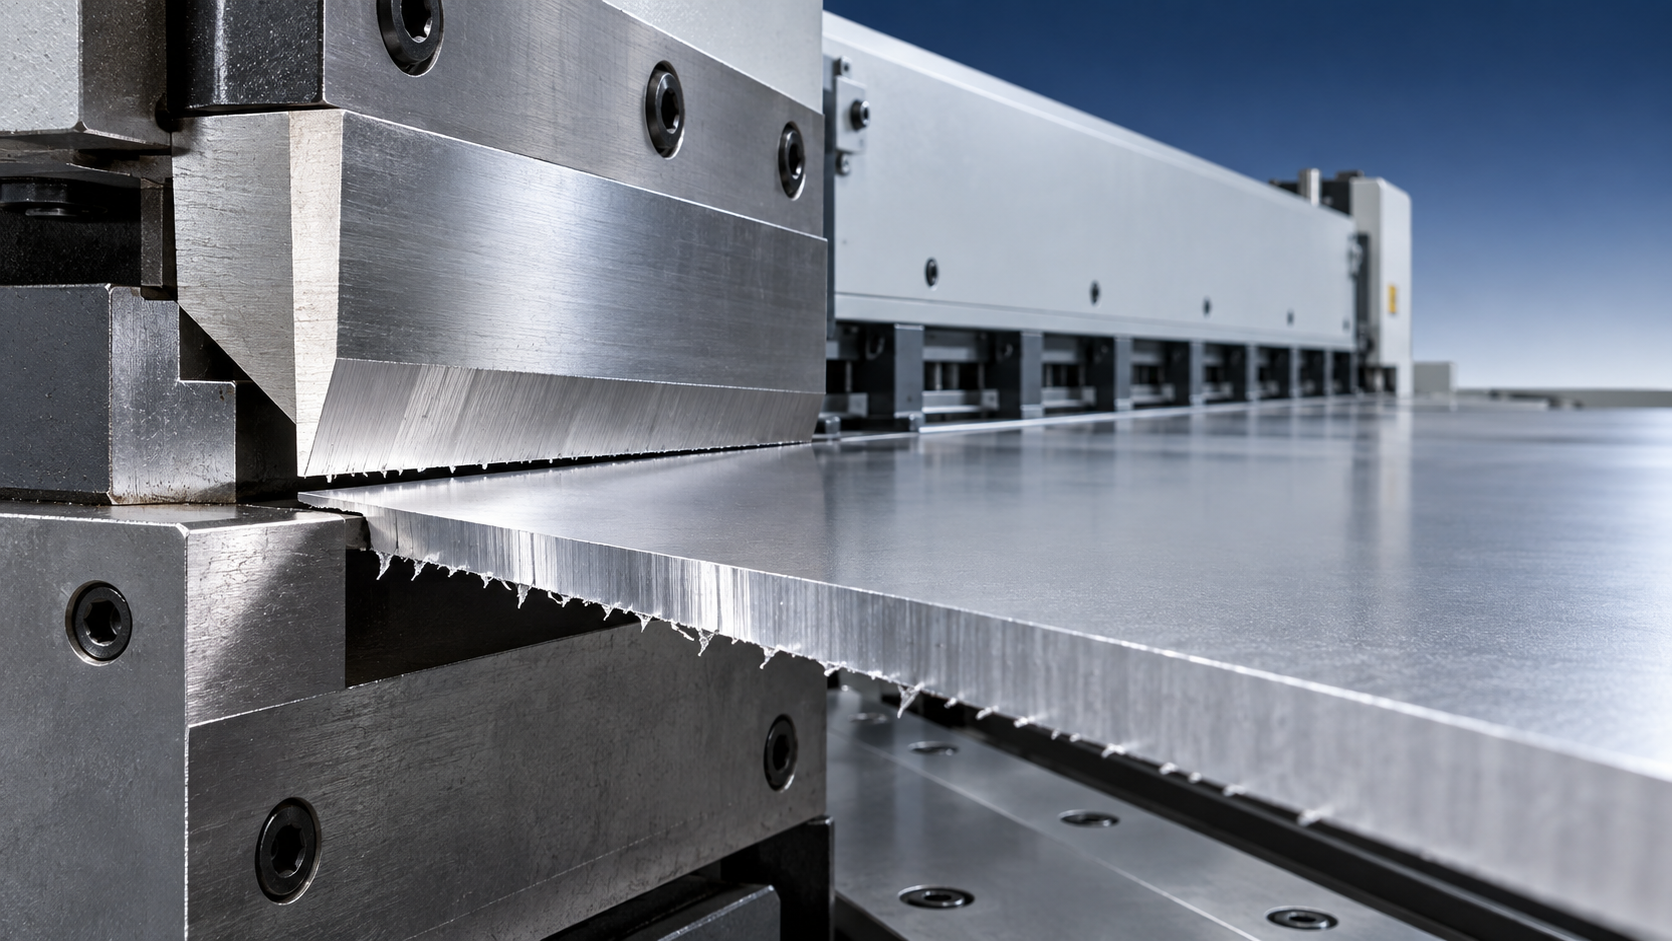
Una cizalla puede tener cuchillas afiladas, un sistema hidráulico en buen estado y un tope trasero correctamente posicionado, y aun así producir piezas inaceptables cuando la holgura entre cuchillas es incorrecta. Los primeros indicios suelen ser visibles en el borde: una rebaba ancha en la parte inferior, un borde superior muy enrollado, una zona de fractura rugosa o una línea de corte que parece desviarse. En un área de producción, estos defectos afectan más que la apariencia. Pueden interferir con el ajuste, generar riesgos durante la manipulación, dañar las herramientas de los procesos posteriores y obligar a los operarios a dedicar más tiempo al desbarbado.
La regla básica es sencilla:la holgura entre cuchillas debe corresponder al espesor de la chapa, la resistencia del material y el estado real de las cuchillas. Una holgura demasiado pequeña comprime y desgarra la chapa en lugar de permitir un cizallamiento controlado. Una holgura excesiva aumenta la flexión y la separación por fractura, dejando una rebaba mayor y un borde más rugoso. El ajuste correcto produce una zona bruñida limpia, una línea de fractura controlada, una deformación limitada y una rebaba lo suficientemente pequeña para el uso previsto de la pieza.
Qué controla realmente la holgura entre cuchillas
La holgura entre cuchillas es el espacio entre la cuchilla superior móvil y la cuchilla inferior fija durante la carrera de corte. No es simplemente un espacio vacío. Determina cómo se somete a esfuerzo el material antes de separarse.
Durante un cizallamiento normal, la cuchilla superior primero presiona la chapa. El material se deforma plásticamente cerca de la línea de corte y luego comienza a agrietarse desde los bordes superior e inferior. Cuando la holgura es adecuada, esos recorridos de fractura se encuentran de forma controlada. El resultado es un borde cortado con dos zonas reconocibles: una sección bruñida relativamente lisa y brillante creada por la penetración de la cuchilla, seguida de una sección de fractura más rugosa donde el material se separa.
Cuando el ajuste queda fuera del rango adecuado, los dos recorridos de fractura ya no se encuentran correctamente. La chapa puede comprimirse, doblarse, estirarse o desgarrarse. El estado visible del borde se convierte en una herramienta de diagnóstico útil porque registra lo ocurrido durante el corte.
Cómo afecta al corte una holgura demasiado pequeña
Una separación muy reducida puede parecer una elección segura porque aparentemente creará un corte más fino. En la práctica, una holgura insuficiente suele sobrecargar la zona de corte. Las cuchillas presionan agresivamente la chapa antes de que se desarrolle la fractura, aumentando la fuerza de corte y sometiendo a tensión adicional el bastidor de la máquina, el sistema de sujeción, los soportes de las cuchillas y los componentes de accionamiento.
El borde puede mostrar una gran zona pulida o bruñida con una línea de desgarro secundaria. En lugar de separarse limpiamente, el material puede ser arrastrado entre las cuchillas. La chapa fina puede curvarse o deformarse localmente cerca del corte. El material revestido puede presentar grietas o desprendimientos alrededor del borde porque el revestimiento se somete a una deformación superior a su capacidad para seguir al sustrato.
Desde la perspectiva de la seguridad, una holgura reducida requiere atención por varias razones:
- Una mayor fuerza de corte puede acelerar el desgaste de las cuchillas y aumentar el riesgo de sobrecarga mecánica.
- El material puede adherirse, arrastrarse o moverse de forma impredecible después de la carrera, especialmente al cortar tiras estrechas.
- Los bordes dañados o enrollados pueden seguir siendo afilados incluso cuando la rebaba parece pequeña.
- Los operarios pueden sentirse tentados a introducir la mano en la zona de corte para retirar recortes atrapados, lo que nunca debe considerarse un paso operativo normal.
Un ajuste reducido es especialmente problemático cuando una máquina se ajusta para acero dulce fino y luego se utiliza para una chapa más gruesa o resistente sin reajustar la separación. El acero inoxidable, el acero de alta resistencia y algunos grados de aluminio pueden responder de forma muy diferente al acero dulce del mismo espesor.
Qué ocurre cuando la separación es demasiado amplia
Una holgura excesiva da a la chapa más espacio para doblarse antes de fracturarse. La cuchilla superior empuja el material hacia abajo, mientras que la cuchilla inferior proporciona un apoyo contrario insuficiente. El resultado suele ser una rebaba pronunciada en el borde inferior, una zona de fractura rugosa más ancha y una mayor deformación en la línea de corte.
Los inspectores de calidad suelen detectar primero el problema durante el ensamblaje. Una pieza cortada puede parecer dimensionalmente correcta sobre una mesa plana, pero su borde puede impedir un contacto estrecho en una costura soldada, crear separaciones irregulares en un componente conformado o interferir con una superficie de acoplamiento. Las rebabas también generan un riesgo directo de corte durante la manipulación manual. Los guantes reducen la exposición, pero no eliminan la necesidad de controlar el origen de la rebaba.
Una holgura amplia también puede provocar un mal comportamiento de las tiras. Los recortes estrechos pueden retorcerse, caer de forma irregular o alejarse elásticamente de la línea de corte. Esto puede afectar a la seguridad de la recogida de material y aumentar la posibilidad de rayaduras en superficies acabadas. En cortes largos, una holgura deficiente puede hacer que la calidad del borde parezca peor hacia un lado de la chapa, aunque también pueden estar implicados una separación desigual entre cuchillas, el desgaste de las cuchillas o la alineación de la máquina.
Interpretar el borde antes de cambiar el ajuste
Cambiar la holgura sin examinar el borde cortado puede ocultar la causa real. Una rebaba no demuestra automáticamente que la separación sea demasiado grande, y un borde brillante no demuestra automáticamente que la separación sea demasiado pequeña. El estado de las cuchillas, el ángulo de inclinación de la cuchilla, la planitud de la chapa, la presión de sujeción, el grado del material y la alineación de la máquina influyen en el resultado.
Una inspección práctica comienza con varios cortes del mismo lote de material. Revise ambos extremos y el centro de un corte largo, y luego compare el estado de los bordes superior e inferior. Busque los siguientes patrones:
Inspeccionar solo una muestra corta puede inducir a error. Una sección mellada de la cuchilla puede crear un defecto localizado, mientras que un error general de holgura tiende a seguir siendo visible en gran parte de la longitud de corte. Cuando la máquina dispone de una separación ajustable manualmente, debe verificarse cada punto de ajuste en lugar de suponer que ambos lados se mueven por igual.
Utilice las propiedades del material, no solo el espesor
Muchos manuales de máquinas proporcionan una holgura inicial como porcentaje del espesor de la chapa. Este enfoque es útil, pero solo constituye un punto de partida. El mismo espesor nominal puede requerir un tratamiento diferente según la resistencia a la tracción, la dureza, la ductilidad, el estado de la superficie y el revestimiento.
Los materiales más blandos y dúctiles pueden tolerar una separación distinta de la requerida por materiales más duros o de mayor resistencia. Un ajuste que ofrece resultados aceptables en acero bajo en carbono puede generar rebabas excesivas en aluminio o una intensa deformación del borde en acero inoxidable. Por el contrario, un material más duro puede requerir una holgura diferente para evitar una carga anormal de las cuchillas y una fractura irregular.
El espesor del material también debe verificarse, en lugar de suponerse a partir de una etiqueta de trabajo. El espesor nominal de la chapa, el espesor real suministrado, la película protectora, la pintura, el galvanizado y las superficies laminadas pueden afectar a la condición de corte. La película en sí no suele ser la base para seleccionar la holgura, pero puede alterar la forma de evaluar el daño en el borde. Una chapa revestida con una fractura metálica aceptable aún puede no superar la inspección si el revestimiento se agrieta excesivamente junto al corte.
El ángulo de inclinación cambia la sensación del corte, pero no sustituye una holgura correcta
En muchas máquinas de tipo guillotina, el ángulo de inclinación de la cuchilla es ajustable. Aumentar el ángulo de inclinación reduce la fuerza de corte instantánea porque la cuchilla entra en contacto con la chapa progresivamente. Esto puede ser útil para placas más gruesas. Sin embargo, una mayor inclinación también puede aumentar la torsión, el arqueamiento o la deformación de la chapa, especialmente en tiras estrechas. Reducir la inclinación puede mejorar la planitud en algunos materiales, pero aumenta la fuerza requerida.
Por lo tanto, la holgura y el ángulo de inclinación deben considerarse conjuntamente, pero resuelven problemas diferentes. La holgura controla la relación de fractura entre las cuchillas. El ángulo de inclinación controla cómo la cuchilla entra y avanza a través del material. Ajustar uno para compensar una configuración incorrecta del otro suele crear un nuevo defecto en otra parte.
Un proceso de ajuste controlado
Antes de realizar cualquier ajuste de holgura, detenga la máquina conforme al procedimiento de bloqueo y aislamiento del sitio. No coloque las manos, galgas ni herramientas entre las cuchillas simplemente porque el pedal esté liberado o el control parezca inactivo. La cuchilla superior debe asegurarse en una posición segura, la energía almacenada debe controlarse y solo el personal autorizado debe realizar ajustes mecánicos.
- Identifique el material del trabajo. Confirme el espesor real, el tipo de material y si la chapa tiene un revestimiento, una película protectora o una condición superficial inusual.
- Compruebe el estado actual de las cuchillas. Busque mellas, bordes redondeados, secciones astilladas, fijación floja de las cuchillas y residuos en los asientos de las cuchillas. El ajuste de la holgura no puede corregir un borde de corte dañado.
- Consulte las indicaciones del fabricante de la máquina. Utilice su rango de ajuste recomendado como referencia principal para el diseño de la máquina y la capacidad de material prevista.
- Ajuste la holgura de manera uniforme. En máquinas con ajustes izquierdo y derecho independientes, ajuste ambos lados cuidadosamente. Una holgura desigual es una causa habitual de diferencias en la calidad del borde a lo ancho de la chapa.
- Realice cortes de prueba controlados. Siempre que sea posible, utilice material de desecho representativo del trabajo real. Examine el borde cortado antes de liberar material para producción.
- Registre el ajuste aceptado. Anote el material, el espesor, el estado de las cuchillas, la referencia de holgura, el ángulo de inclinación si es relevante y la calidad de borde observada. Esto crea una referencia útil cuando se repite el mismo trabajo.
No realice grandes ajustes basándose en un único defecto. Si la rebaba está localizada, inspeccione primero la cuchilla. Si el problema aparece solo con una bobina o lote de chapas, la variación del material o la tensión residual pueden estar contribuyendo. Los cambios pequeños y documentados son más fáciles de evaluar y menos propensos a generar una carga evitable en la máquina.
El desgaste de las cuchillas puede imitar un problema de holgura
A medida que las cuchillas se desgastan, sus filos se redondean. Entonces, el material se comprime durante más tiempo antes de que comience la fractura, lo que aumenta la fuerza y puede producir rebabas, bordes rugosos y deformación incluso cuando la holgura indicada no ha cambiado. A veces, los operarios responden reduciendo la separación, pero esto puede aumentar el contacto entre las cuchillas y acelerar el daño.
El mantenimiento de las cuchillas debe incluir más que una inspección visual. Compruebe si las cuchillas están correctamente asentadas, si los pernos de sujeción están firmes y si las superficies de las cuñas están limpias y sin daños. Una cuchilla que se ha girado o sustituido puede requerir un reajuste completo de la holgura. La geometría de la cuchilla puede cambiar después del rectificado, por lo que un ajuste anterior no debe reutilizarse automáticamente sin realizar un corte de muestra.
Cuando el diseño de la máquina lo permita, invertir o girar las cuchillas de múltiples filos puede prolongar su vida útil. El proceso debe seguir las instrucciones del equipo, ya que una orientación, un par de apriete o un asentamiento incorrectos pueden crear desalineación. Un cambio de cuchillas también es una oportunidad para inspeccionar las almohadillas de sujeción, el movimiento del tope trasero, los brazos de escuadrado y las disposiciones para la manipulación de recortes.
La aceptación de calidad debe reflejar la siguiente operación
No todas las piezas requieren el mismo acabado de borde. Una pieza estructural oculta puede admitir un nivel de rebaba diferente al de un panel que se manipulará con frecuencia, se soldará con precisión, se recubrirá con pintura en polvo o se ajustará contra una superficie de sellado. El estándar de aceptación debe vincularse al proceso posterior, en lugar de evaluarse únicamente por la apariencia.
Para la preparación de soldadura, las rebabas excesivas pueden impedir un contacto estable entre las piezas y complicar el ajuste. La contaminación del borde y las protuberancias afiladas también pueden interferir con un posicionamiento uniforme. En la fabricación cilíndrica, la calidad de corte de la placa afecta al posterior curvado, la preparación de la junta y el ensamblaje. Una vez que una virola está preparada para soldadura, equipos como unrotador de soldadura ajustable mediante pernos pueden facilitar la rotación controlada de piezas cilíndricas, pero no pueden corregir dimensiones imprecisas de la pieza cortada, bordes retorcidos ni rebabas introducidas durante la etapa de cizallamiento.
En las piezas que se doblarán, un borde mal cizallado puede hacerse más visible después del conformado. Las grietas pueden iniciarse en un borde dañado, especialmente cuando el material ya está sometido a tensión. En componentes pintados o revestidos, compruebe si el corte produce separación del revestimiento que requiera tratamiento del borde antes del siguiente proceso.
Cuando el problema no se resuelve ajustando la holgura
Una calidad de corte persistentemente deficiente después de establecer una holgura correcta y uniforme debe dar lugar a una inspección más amplia de la máquina. Compruebe la alineación de las cuchillas y las guías del ariete, ya que una holgura excesiva en estos elementos puede cambiar la separación efectiva durante la carrera. Verifique que los dispositivos de sujeción apliquen presión de forma uniforme y que la chapa esté adecuadamente apoyada. Una chapa arqueada puede desplazarse al sujetarse, produciendo un defecto de borde que se asemeja a un problema de cuchillas.
Cortar repetidamente cerca de la capacidad nominal máxima de la máquina también requiere un control más riguroso. Pequeños errores en la identificación del material, el estado de las cuchillas o el ajuste pueden tener un efecto mayor con cargas elevadas. Los materiales con grado o espesor inciertos no deben tratarse como material habitual. Confirme la capacidad nominal de la máquina para esa categoría específica de material y configuración de corte antes de continuar.
Una cizalla correctamente ajustada debe producir un borde predecible, repetible y adecuado para la siguiente etapa de fabricación. El objetivo no es necesariamente un borde perfectamente pulido; es una separación controlada con una rebaba mínima, una deformación aceptable, un riesgo de manipulación controlable y sin tensión innecesaria sobre el equipo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje