




Cómo evitar arrugas al utilizar una máquina curvadora de tubos
Cómo evitar arrugas al utilizar una máquina curvadora de tubos
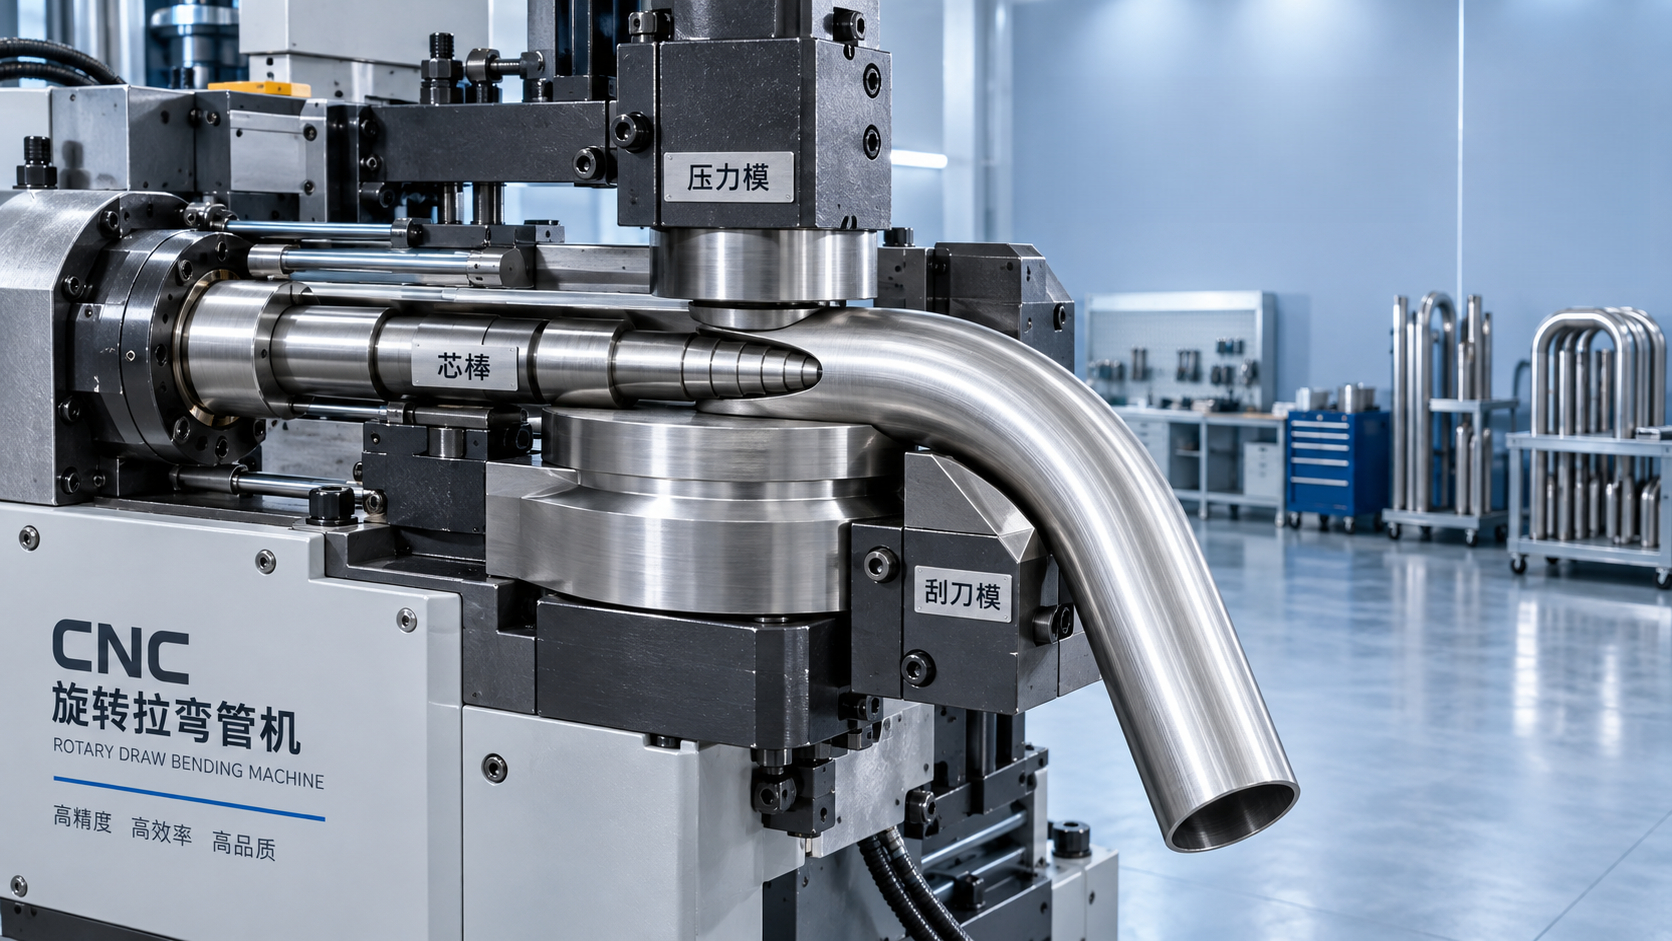
Las arrugas en el interior de una curva suelen deberse a problemas de soporte y flujo del material, no simplemente a errores del operador. Cuando una máquina dobladora de tubos hace girar un tubo alrededor de la matriz de doblado, la pared exterior se estira mientras que la pared interior se comprime. Si esta última no cuenta con el soporte adecuado, el material sobrante no tiene adónde desplazarse y forma ondas o pliegues.
Los tubos de pared delgada, los radios de doblado pequeños, los diámetros grandes, los materiales blandos y las configuraciones de herramientas inconsistentes aumentan la probabilidad de que se formen arrugas. La solución práctica consiste en controlar el material antes de que entre en la curva, mantenerlo soportado durante el giro y evitar exigirle una deformación que su espesor de pared y su radio no puedan soportar.
Identifique dónde comienza la arruga
Antes de cambiar los ajustes de la máquina, inspeccione la ubicación y la forma del defecto. A menudo, esto señala directamente la causa.
- Las arrugas al inicio de la curva suelen indicar una sujeción deficiente, una posición incorrecta de la matriz de presión o un soporte insuficiente al comenzar el doblado.
- Las arrugas a lo largo de la parte central de la curva suelen deberse a un soporte insuficiente del mandril, un radio demasiado cerrado o una asistencia insuficiente de la matriz de presión.
- Las arrugas cerca del final de la curva pueden deberse a una liberación prematura de la presión, al momento de retirar el mandril o a que el tubo se desliza en la mordaza.
- Las arrugas en un solo lado o irregulares pueden indicar herramientas desalineadas, un tubo ovalado, lubricación desigual o variaciones del material entre lotes.
Una arruga que aparece exactamente en el mismo lugar en todas las piezas normalmente indica un problema de configuración. Si su posición o gravedad cambia de una pieza a otra, la causa podría ser la inconsistencia de las dimensiones del tubo, la contaminación, las variaciones en la lubricación o un movimiento inestable de la máquina.
Empiece por el tubo, no por los ajustes de la máquina
A veces, los operadores compensan la mala calidad del material recibido aumentando la presión de sujeción o aplicando más empuje. Esto puede ocultar temporalmente el síntoma, pero también puede provocar aplastamiento, marcas, grietas o ángulos de doblado impredecibles. Primero, revise el tubo.
El espesor de pared debe ser razonablemente uniforme alrededor del tubo y a lo largo de este. Una sección delgada en el radio interior se abollará antes de lo que indica la especificación nominal. También conviene prestar atención a los tubos soldados: el cordón de soldadura debe ubicarse según los requisitos de conformado y no debe interferir con la inserción del mandril ni con el contacto con la matriz. Si la costura es elevada, dura o está ubicada de forma irregular, el tubo puede desplazarse de manera diferente a través de las herramientas.
El estado del material es tan importante como sus dimensiones. Un tubo recocido muy blando puede arrugarse con más facilidad bajo compresión, mientras que un material más duro puede resistir la compresión, pero agrietarse al estirarse. Los tubos revestidos, pulidos o de acero inoxidable pueden requerir condiciones distintas de lubricación y de superficie de las herramientas que el acero al carbono común. No dé por sentado que un programa que funciona con una aleación puede trasladarse sin cambios a otra.
El radio de doblado es el otro límite básico. Un radio pequeño de la línea central en relación con el diámetro del tubo y el espesor de pared somete la pared interior a mucha más compresión. Cuando el diseño lo permita, aumentar el radio de doblado suele ser la forma más fiable de reducir las arrugas. Así se reduce la tensión de conformado sin necesidad de realizar ajustes agresivos en la máquina.
Adapte la matriz de doblado, la matriz de sujeción y la matriz de presión al trabajo
Las herramientas no solo sujetan el tubo. También controlan cómo se estira, se comprime y se sostiene durante todo el doblado. Una máquina dobladora de tubos no puede producir resultados estables si las ranuras de las matrices están desgastadas, no corresponden al tubo o están desalineadas.
La ranura de la matriz de doblado debe sostener el diámetro exterior sin holgura excesiva. Una holgura demasiado grande permite que el tubo se aplaste y se desplace dentro de la ranura. Una holgura demasiado pequeña puede marcar la superficie, generar fricción o dificultar la carga. El perfil de la ranura también debe ser adecuado para la forma del tubo. Los tubos redondos, cuadrados, rectangulares y los perfiles decorativos de pared delgada no se comportan igual durante el doblado.
La matriz de sujeción debe agarrar el tubo con firmeza para impedir que se deslice, pero una presión de sujeción excesiva puede aplastar el material de pared delgada antes incluso de que comience el doblado. Si los operadores siguen aumentando la presión para evitar el movimiento, revise la superficie de sujeción, la limpieza del tubo y el estado de las matrices. El aceite, la cascarilla, los residuos de pulido o los dientes dañados pueden reducir el agarre y dar lugar a ajustes incorrectos.
La alineación de la matriz de presión es especialmente importante para controlar las arrugas. La matriz debe sostener el tubo cerca del punto de tangencia, donde el material recto comienza a entrar en la sección curva. Si queda demasiado alejada, la pared interior del tubo puede abollarse libremente. Si se ajusta con demasiada presión, puede aumentar la fricción y producir rayaduras o estiramiento.
Use la asistencia de presión con moderación
En muchas configuraciones de doblado por arrastre rotativo, se utiliza la asistencia de la matriz de presión, a veces llamada empuje, para alimentar material hacia la curva durante el giro. Un empuje adecuado puede reducir el adelgazamiento de la pared exterior y ayudar a que el tubo se adapte a la curva de manera más uniforme. Sin embargo, un empuje excesivo introduce material adicional en la zona de compresión y puede empeorar las arrugas interiores.
Ajuste el empuje en pequeños incrementos e inspeccione ambos lados de la curva. Un ajuste que mejora el radio exterior, pero genera una ondulación interior más pronunciada, no es una mejora. El objetivo es lograr un equilibrio estable: adelgazamiento aceptable de la pared, un radio interior liso y ningún movimiento del tubo en la mordaza.
Cuándo se necesitan un mandril y una matriz limpiadora
En tubos de pared delgada o con radios de doblado exigentes, las matrices exteriores por sí solas suelen ser insuficientes. Durante el doblado, el mandril sostiene el interior del tubo, mientras que la matriz limpiadora evita que la pared interior se pliegue justo detrás del punto de tangencia. Estas herramientas no son mejoras opcionales cuando la geometría supera lo que puede soportar el doblado sin apoyo.
La selección del mandril depende del tamaño del tubo, el espesor de pared, el material y la exigencia del doblado. Un mandril de tapón sencillo puede servir para curvas moderadas. Los mandriles de bolas brindan soporte más adentro de la curva y se utilizan habitualmente cuando el tubo debe conservar su forma redonda con un radio más cerrado. Añadir más bolas no siempre es mejor: la fricción excesiva, la lubricación deficiente o una posición incorrecta pueden generar fricción y daños en la superficie.
La posición del mandril es fundamental. Si queda demasiado atrás del punto de tangencia, el tubo empieza a colapsar antes de que el soporte interno llegue a la zona vulnerable. Si queda demasiado adelante, puede restringir el flujo del material, dejar marcas o dificultar la extracción. La posición correcta se determina según el diseño de las herramientas y luego se perfecciona mediante pruebas de doblado controladas.
La matriz limpiadora actúa en la tangencia interior, donde suele formarse primero una arruga. Su borde delgado debe encajar con precisión en el tubo y mantenerse en buen estado. Una matriz limpiadora dañada, desafilada o mal ajustada no impedirá el abollamiento. Los operadores tampoco deben considerarla una solución para todos los defectos. No puede compensar un radio de doblado inadecuado, un mandril mal ajustado o una matriz de presión que no sostenga el tubo.
La lubricación influye tanto en el control de las arrugas como en la vida útil de las herramientas
A menudo se habla de la lubricación como una forma de prevenir el gripado, pero su efecto sobre el flujo del material es igual de importante. El tubo debe desplazarse de manera controlada a través de la matriz de presión, alrededor de la matriz de doblado y sobre el mandril. El contacto en seco genera fricción. Una lubricación irregular genera fricción desigual, lo que puede hacer que un lado de la curva se comporte de forma distinta al otro.
Utilice un lubricante adecuado para el material y el proceso, y aplíquelo de manera uniforme en las zonas indicadas para las herramientas. La lubricación del mandril es especialmente importante, ya que el tubo debe deslizarse sobre el soporte interno mientras se comprime alrededor de la curva. El exceso de lubricante en las superficies de sujeción puede reducir la fuerza de agarre, así que mantenga limpia la zona de sujeción, salvo que las instrucciones de las herramientas indiquen lo contrario.
Si aparecen arrugas después de cambiar de lubricante, no modifique de inmediato todos los parámetros de la máquina. Compare la cobertura y el comportamiento del nuevo lubricante bajo presión de conformado y, luego, realice un ajuste controlado cada vez.
Configure el proceso en una secuencia que permita identificar la causa real
Cambiar al mismo tiempo la presión de sujeción, la asistencia de presión, la posición del mandril, la velocidad y la lubricación dificulta saber qué solucionó el problema. Una secuencia de configuración disciplinada permite ahorrar tiempo a largo plazo y aumenta la fiabilidad de la producción repetitiva.
- Confirme el material del tubo, el diámetro exterior, el espesor de pared, el estado de la costura y el radio de doblado requerido.
- Inspeccione la matriz de doblado, la matriz de sujeción, la matriz de presión, el mandril y la matriz limpiadora para detectar desgaste, daños, contaminación y problemas de ajuste.
- Ajuste la alineación de las herramientas y la presión de sujeción antes de aumentar el empuje o la fuerza de la máquina.
- Coloque el mandril y la matriz limpiadora según la disposición de las herramientas y, a continuación, realice una prueba de doblado a baja velocidad.
- Ajuste gradualmente la asistencia de la matriz de presión y, al mismo tiempo, compruebe el radio interior, el adelgazamiento exterior, el aplastamiento y el ángulo de doblado.
- Registre los ajustes finales junto con la especificación del tubo y el juego de herramientas, no solo con el número de pieza.
Reducir la velocidad de doblado puede ayudar cuando el movimiento de la máquina es inestable o la lubricación es insuficiente, pero reducir la velocidad por sí solo no resuelve un problema estructural de soporte. Si el tubo se arruga a baja velocidad con una carga correcta, la atención debe volver al radio, las herramientas, el soporte del mandril y el estado del material.
No confunda las arrugas con otros defectos de doblado
Esta distinción es importante porque añadir una matriz limpiadora para resolver grietas en el exterior, o aumentar el empuje para resolver rayaduras de las matrices, puede crear un segundo problema sin corregir el primero.
Elija el método de doblado adecuado para el perfil que va a conformar
Una máquina dobladora de tubos por arrastre rotativo suele ser la opción adecuada cuando se necesita doblar tubos redondos de manera controlada y repetible con un radio especificado. Resulta especialmente útil cuando son importantes la conservación de la forma y una orientación uniforme. Para anillos de gran radio, canales, perfiles angulares, pletinas o perfiles estructurales asimétricos, una máquina curvadora de perfiles puede ser más adecuada que intentar forzar la pieza con herramientas para doblar tubos.
Por ejemplo, una curvadora de perfiles con rodillos guía laterales ajustables y un soporte de corrección de deformaciones es adecuada para conformar perfiles, bridas circulares o piezas con doble curvatura. Su disposición de rodillos ajustables en línea recta está diseñada para limitar la deformación de la sección transversal durante el curvado. Se trata de un proceso de conformado distinto del doblado por arrastre rotativo, por lo que debe elegirse cuando la pieza y la geometría requerida sean adecuadas para el curvado con rodillos, no simplemente porque un tubo presente arrugas.
Intentar utilizar un tipo de máquina inadecuado es una causa frecuente de problemas de calidad recurrentes. Antes de cambiar las matrices o los programas, confirme si se trata de un doblado localizado y cerrado de un tubo o del curvado de un perfil con un radio amplio. Elegir el proceso correcto puede eliminar la causa raíz de una deformación que los ajustes por sí solos no pueden resolver.
Establezca una rutina de inspección reproducible
Una vez que la curva tenga un aspecto aceptable, inspeccione algo más que las arrugas visibles. Compruebe el ángulo de doblado después de la recuperación elástica, el diámetro exterior o la forma del perfil en la curva, el aplastamiento, el estado de la superficie y las posiciones inicial y final del doblado. Una pieza de aspecto liso aún puede fallar durante el montaje posterior si el tubo se ha ovalado o ha cambiado de la orientación requerida.
Siempre que sea posible, conserve una muestra de la primera pieza de cada configuración estable. Esto permite a los operadores hacer una comparación directa cuando cambian el material, las herramientas o el comportamiento de la máquina. En la producción repetitiva, documente el juego de matrices, el tipo de mandril, la configuración de la matriz limpiadora, el método de lubricación, el ajuste de sujeción, la asistencia de presión, la velocidad de doblado y la especificación del material. Este registro convierte la resolución de problemas en una corrección controlada, en lugar de una conjetura.
La forma más eficaz de prevenir las arrugas es tratarlas como una señal de compresión no controlada. Confirme que el tubo sea adecuado para el radio requerido, sostenga la pared interior donde lo necesite, mantenga las herramientas limpias y correctamente alineadas, y cambie una sola variable cada vez. Una curva lisa se obtiene con un flujo equilibrado del material, no aplicando más fuerza a la máquina.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje