




Волоконный или CO2-лазерный станок для резки отражающих металлов
Волоконный или CO2-лазерный станок для резки отражающих металлов
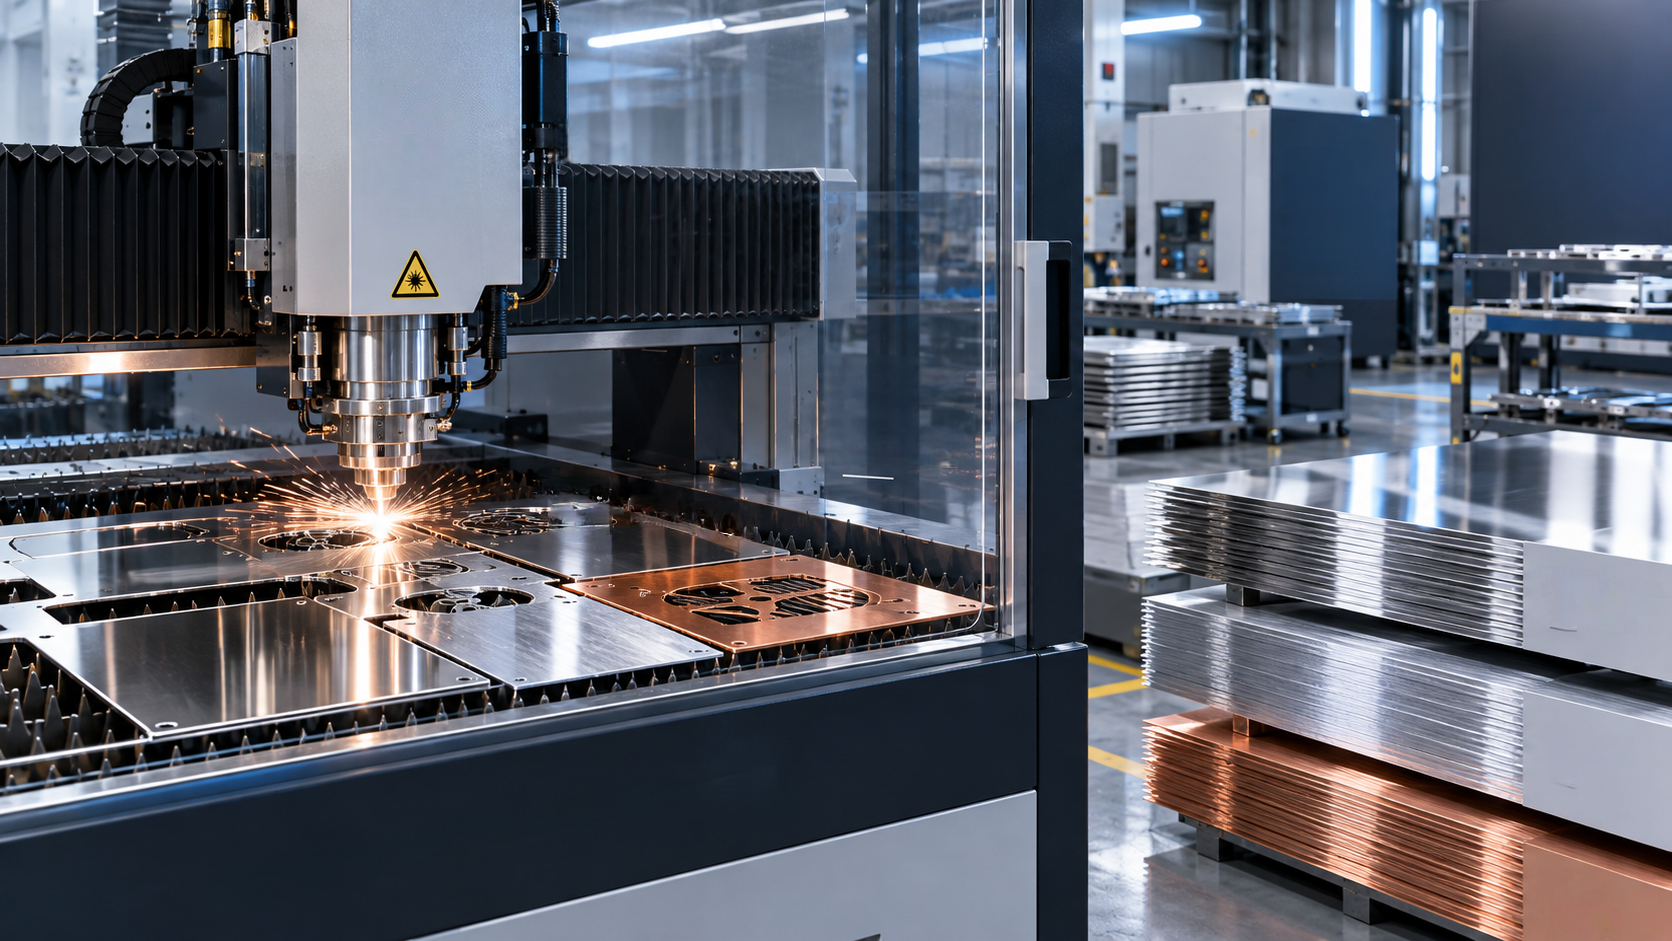
Волоконный лазер обычно является более предпочтительным выбором для резки отражающих металлов. Для алюминия, латуни, меди и полированной нержавеющей стали современный станок для лазерной резки металла на основе волоконного лазера, как правило, обеспечивает лучшее поглощение энергии, более высокую скорость обработки, меньшее энергопотребление и более компактные требования к обслуживанию по сравнению с CO2-системой.
Это не означает, что технология CO2 не имеет места в металлообработке. Она по-прежнему может быть практичной на предприятиях, которые уже эксплуатируют и обслуживают CO2-оборудование, особенно если основную часть работ составляет более толстая неотражающая сталь или если существующий станок остается производительным. Однако, когда отражающие металлы регулярно входят в производственную программу, покупка нового CO2-лазера исключительно потому, что его первоначальная цена выглядит привлекательной, может создать устранимые ограничения по скорости, эксплуатационным затратам и стабильности процесса.
Решение должно основываться на фактическом ассортименте материалов, распределении толщин, геометрии деталей, требуемом состоянии кромки, доступности вспомогательного газа и способности предприятия поддерживать станок в течение всего срока его службы. Отражающая способность — лишь отправная точка.
Почему отражающие металлы влияют на выбор лазера
Алюминий, латунь, медь и некоторые виды нержавеющей стали отражают значительную часть лазерной энергии, достигающей их поверхности. Система резки должна передавать в материал достаточное количество полезной энергии для начала и поддержания стабильного реза. Если отражается слишком много энергии, пробивка становится менее предсказуемой, скорость резки снижается, а процесс может приводить к избыточному грату или неполным контурам.
Волоконные лазеры работают на длине волны, которую металлы поглощают эффективнее, чем длину волны, используемую CO2-лазерами. На практике это дает волоконной технологии существенное преимущество при обработке тонких и среднетолщинных отражающих листов. Луч может эффективнее формировать рез, особенно на латуни и меди, которые часто являются наиболее сложными материалами в цехах, работающих с различными металлами.
Отражающая способность также вызывает вопросы защиты оборудования. Отраженный свет — это не только проблема качества резки. Он может создавать нагрузку на оптические компоненты, если конструкция станка, режущая головка, датчики и защита от обратного отражения не соответствуют обрабатываемому материалу. Поэтому покупателю следует оценивать всю систему, а не предполагать, что один лишь источник высокой мощности делает станок подходящим для отражающих металлов.
Волоконный лазер и CO2: различия, важные в производственном цехе
Это сравнение не следует сводить к утверждению «волоконный лазер новее, значит он лучше». Важный вопрос заключается в том, будет ли станок продолжать выпускать приемлемые детали с требуемой производительностью при контролируемом времени простоя. Для предприятия, режущего широкий ассортимент тонкой нержавеющей стали, алюминиевых корпусов, латунных компонентов и медных шин, волоконный лазер обычно лучше соответствует этому требованию.
Технология CO2 становится более обоснованной, когда работы в значительной степени сосредоточены в диапазонах толщин, для которых на предприятии уже имеются проверенные программы, обученные операторы, доступные запасные части и понятная структура затрат. Замена работающей CO2-системы может быть необязательной, если отражающие металлы встречаются редко, а производственный спрос стабилен. Новому покупателю без такой установленной базы следует тщательно оценить, существуют ли эти эксплуатационные преимущества в реальности или они лишь предполагаются.
Рекомендации по выбору в зависимости от материала
Алюминий
Волоконный лазер является обычным первым выбором для алюминиевого листа. Он эффективно обрабатывает распространенные марки для изготовления конструкций и особенно полезен, когда детали требуют частой пробивки, узких элементов или коротких производственных циклов. На качество резки алюминия влияют сплав, толщина, состояние поверхности, раскладка и вспомогательный газ, поэтому при демонстрации станка следует использовать марки и толщины, которые фактически будут закупаться.
Распространенная ошибка — судить о работе с алюминием по одному чистому плоскому образцу. Производственный материал может иметь защитную пленку, загрязнения поверхности, различную плоскостность или остаточные напряжения. Эти условия влияют на пробивку и стабильность кромки. Запрашивайте тестовые детали с типовыми отверстиями, пазами, острыми углами и длинными прямыми резами, а не только простой внешний контур.
Латунь и медь
Латунь и медь еще яснее подтверждают преимущества волоконного лазера. Оба материала обладают высокой отражающей способностью и теплопроводностью, то есть тепло может быстро отводиться из зоны резки. Для получения стабильных результатов необходимы производительный волоконный лазер, подходящая режущая головка, стабильная подача газа и соответствующие параметры.
Не покупайте оборудование, основываясь только на заявлении поставщика, что станок «режет медь». Полезный вопрос состоит в том, способен ли он резать медь нужной вам толщины, детали вашей геометрии и ожидаемые размеры партий с повторяемой пробивкой и приемлемым состоянием кромки. Малые отверстия, плотные схемы перфорации и близко расположенные детали создают более требовательные условия управления теплом, чем простые крупные контуры.
Нержавеющая сталь
Нержавеющая сталь менее проблемна, чем медь или латунь, однако полированные или зеркальные поверхности все же требуют внимания. Волоконные лазеры широко применяются для обработки нержавеющей стали и могут формировать чистые кромки при правильном сочетании материала, состояния сопла, положения фокуса и настроек газа. Азот часто выбирают в случаях, когда кромка без оксидов важна для последующей гибки, сварки, декоративной отделки или применения с повышенными требованиями к коррозионной стойкости.
Если потемневшая или окисленная кромка допустима, для некоторых задач можно рассмотреть резку с кислородом. Выбор зависит не только от скорости. Он изменяет состояние кромки и может влиять на последующие этапы изготовления.
Не выбирайте мощность лазера до определения набора задач резки
Мощность лазера важна, но не является полной спецификацией для покупки. Источник с более высокой номинальной мощностью может увеличить производительность или улучшить резку в некоторых диапазонах толщин, однако он не компенсирует плохую подачу материала, недостаточное газоснабжение, нестабильное качество листа, слабую систему удаления дыма или неподходящую режущую головку.
Формируйте требования на основе деталей, которые занимают большую часть времени станка. Укажите для каждого материала его марку или состояние, толщину, годовой или месячный объем, максимальный размер листа, типовой размер отверстий, требования к допускам и требуемое качество кромки. Затем определите, какие детали являются срочными, часто повторяющимися или сложными. Это информативнее, чем выбор станка по заявленной в брошюре максимальной толщине резки.
Например, предприятие, выпускающее преимущественно тонкие алюминиевые панели, может отдавать приоритет ускорению, эффективности раскладки, автоматической загрузке и быстрой переналадке. Производитель, режущий более толстые кронштейны из нержавеющей стали, может придавать большее значение перпендикулярности кромки, надежности пробивки и расходу газа. Медные компоненты могут требовать особого внимания к защите от обратного отражения и повторяемой резке мелких элементов. Это разные случаи покупки, даже если во всех трех операциях используется станок для лазерной резки металла.
Оценивайте всю систему резки, а не только источник лазера
Надежная установка волоконного лазера зависит от нескольких взаимосвязанных систем. Слабость в одной области может свести на нет преимущество источника лазера.
- Режущая головка и защита: Подтвердите, что головка предназначена для отражающих материалов и имеет подходящую защиту от отраженной энергии. Уточните, как контролируется и заменяется защитная оптика.
- Подача вспомогательного газа: Чистота азота, стабильность давления, размер трубопроводов и доступный расход могут влиять на качество кромки и стабильность резки. Демонстрация станка с другой схемой газоснабжения может не отражать условия предприятия.
- Станина и система движения: Жесткая рама и стабильная система привода важны, когда детали имеют точные отверстия, тонкие углы или предполагаются длительные производственные циклы. Заявления о точности следует рассматривать наряду с повторяемостью, механической конструкцией и доступом для обслуживания.
- Обработка материала: Ручная загрузка может быть оправданной при малых объемах и разнообразных работах. Для повторяемого листового производства автоматизация загрузки и выгрузки может дать больше практической ценности, чем увеличение мощности лазера, которая простаивает между листами.
- Удаление дыма: Алюминий, нержавеющая сталь, листы с покрытием и смешанные материалы создают разные требования к вытяжке. Зона резки, воздуховоды, компоновка фильтров и доступ для обслуживания должны планироваться как часть установки.
- Программное обеспечение и раскладка: Система управления должна обеспечивать практичное управление заходами реза, микроперемычками, резкой по общей линии, настройками пробивки и библиотеками процессов для конкретных материалов, не вынуждая операторов заново создавать программы для типовых работ.
Возможности сервисного обслуживания заслуживают такого же тщательного рассмотрения. Расходные материалы, такие как сопла и защитные стекла, являются обычными эксплуатационными позициями. Риск решения заключается в длительном простое, когда режущей головке, интерфейсу источника, чиллеру, компоненту управления или системе привода требуется поддержка. Перед размещением заказа уточните объем обучения, возможности удаленной диагностики, наличие запасных частей, ответственность за ввод в эксплуатацию и порядок устранения отказов, останавливающих производство.
Сравнивайте качество резки в состоянии, в котором будет использоваться деталь
Яркая кромка не всегда является правильной кромкой, а быстрый пробный рез не всегда представляет оптимальную производственную настройку. Оценивайте детали после прохождения следующей операции. Допустимы ли заусенцы для сборки? Чисто ли гнется кромка реза? Повлияет ли это на подготовку к сварке? Создает ли окисленная кромка проблему при отделке? Стабильны ли диаметры отверстий и угловые элементы по всему листу?
Это особенно важно для деталей, которые сразу поступают на сварку. Некачественная кромка после лазерной резки может привести к дополнительной шлифовке, нестабильной сборке или загрязнению, замедляющему сварочную ячейку. На производственных линиях, выпускающих сосуды под давлением, трубопроводы или строительные конструкции, решение по резке следует рассматривать вместе со сварочным процессом. После определения необходимых вырезанных деталей оборудование, такое как сварочный манипулятор, может быть актуально для последующей работы с продольными, кольцевыми, внутренними и наружными швами. Оно не заменяет выбор правильного лазера, но может быть частью согласованного производственного плана, в котором качество резки, сборка и доступ для сварки влияют на производительность.
Распространенные ошибки при покупке оборудования для резки отражающих металлов
Выбор только по максимальной толщине. Максимальная толщина — это предел возможностей, а не производственная цель. Более полезным показателем является надежность обработки станком толщин, составляющих ежедневную работу.
Игнорирование производительности пробивки. Станок может хорошо резать длинный контур, но испытывать трудности с повторяющимися пробивками, особенно в отражающем материале. Детали с большим количеством отверстий могут быстро выявить эту проблему.
Предположение, что все волоконные станки одинаково обрабатывают медь. Качество источника, конструкция головки, защита станка, технологические библиотеки и управление газом различаются. Волоконная технология — правильное направление; пригодность каждой конкретной системы все равно требует подтверждения.
Недостаточная спецификация инфраструктуры. Недостаточное электроснабжение, системы охлаждения, сжатый воздух, хранение газа, вытяжка или планировка помещения могут задержать ввод в эксплуатацию или снизить производительность станка после установки.
Испытания только на идеальных образцах. Испытывайте наиболее проблемные повторяющиеся детали, включая материал с тем же состоянием поверхности, защитной пленкой и допуском по толщине, которые ожидаются в производстве.
Практическая последовательность принятия решения
- Разделите планируемую нагрузку по алюминию, латуни, меди, нержавеющей стали, низкоуглеродистой стали и материалам с покрытием.
- Ранжируйте материалы по производственным часам и последствиям низкого качества резки.
- Определите требуемое состояние кромки после резки, включая требования к гибке, сварке, окраске, нанесению покрытий или видимым поверхностям.
- Запросите пробные резы с использованием типовых файлов и материала, уделяя особое внимание отверстиям, углам, пробивкам и плотной раскладке.
- Рассматривайте расход газа, способ загрузки, вытяжку, задачи технического обслуживания и скорость сервисного реагирования как эксплуатационные факторы, а не как необязательные дополнения.
- Выбирайте волоконный лазер как стандартный вариант для новой установки, где отражающие металлы являются регулярными производственными материалами; сохраняйте CO2 только там, где его устоявшиеся преимущества действительно соответствуют рабочей нагрузке и условиям поддержки.
Наиболее обоснованная покупка редко представляет собой станок с наиболее впечатляющими заявленными характеристиками. Это система, которая стабильно режет материалы и детали, определяющие деятельность предприятия, при этом соответствует доступным инженерным коммуникациям, последующим процессам, квалификации операторов и плану технического обслуживания. Для отражающих металлов такая оценка обычно указывает на волоконную технологию при условии, что станок демонстрируется в реальных производственных условиях, а не выбирается только на основе общих заявлений.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение