




¿Cómo se compara el coste total de propiedad entre una nueva máquina automática de soldadura de estructuras espaciales y la modernización de equipos antiguos?
¿Cómo se compara el coste total de propiedad entre una nueva máquina automática de soldadura de estructuras espaciales y la modernización de equipos antiguos?
El TCO no se trata solo del precio; se trata de dónde va realmente su dinero
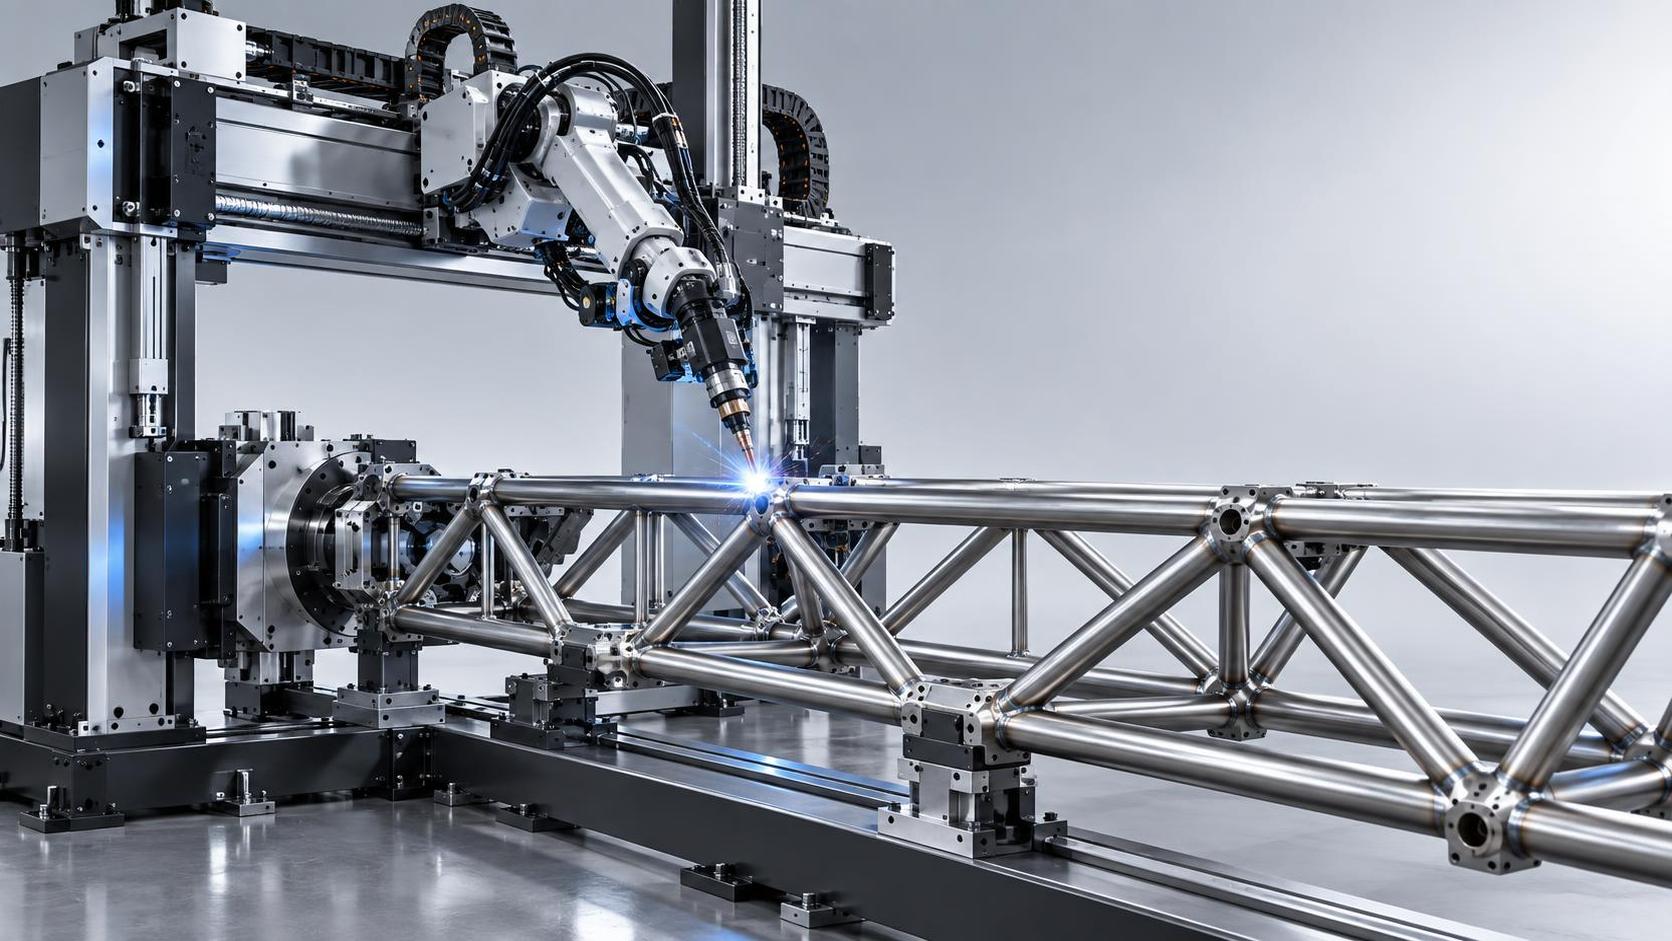
Cuando los responsables financieros de talleres de fabricación estructural o fabricantes de equipos pesados revisan solicitudes de inversión para unamáquina automática de soldadura de estructuras espaciales, la primera pregunta no es «¿Cuánto cuesta?». Es «¿Cuánto nos costará *realmente* durante cinco años y qué ocurre si no lo hacemos?». Esta distinción es importante. Modernizar células de soldadura antiguas suele parecer más económico sobre el papel, hasta que se consideran las paradas imprevistas, las horas extra necesarias para compensar una calidad de soldadura irregular o el coste oculto de las retrabajos debidos a la distorsión térmica en grandes estructuras espaciales.
Wuxi Samgins International Trade Co., Ltd, con sede en la ciudad de Wuxi, provincia de Jiangsu, a solo 30 minutos de Shanghái en tren de alta velocidad, ha respaldado más de una década de modernizaciones de fabricación en el Sudeste Asiático, Europa y América. Nuestra experiencia demuestra que las decisiones de TCO dependen menos de los presupuestos iniciales y más de lo bien que un sistema se integre en el ritmo real de producción: consistencia de ciclo, dependencia del operario, comportamiento energético bajo carga y vida útil bajo ciclos térmicos continuos. El diseño certificado conforme a ISO9001 y el cumplimiento de la normativa CE de la UE no son simples requisitos: son salvaguardas frente a costosos fallos en campo y disputas de garantía que erosionan el ROI antes del segundo año.
Desglose del TCO a cinco años: qué marca la diferencia
Comparemos dos escenarios realistas para un taller estructural de tamaño medio que produce cerchas arquitectónicas y bastidores de chasis modulares:
- Opción A: Reacondicionar una célula de soldadura basada en pórtico de 2012 con nuevas antorchas, lógica PLC actualizada y seguimiento de cordón recalibrado.
- Opción B: Instalar una nueva máquina automática de soldadura de estructuras espaciales totalmente integrada, diseñada para posicionamiento robótico multieje, control adaptativo del arco y compatibilidad con programación offline.
Ninguna opción es «gratuita». Sin embargo, sus perfiles de coste divergen considerablemente después del primer año:
Adquisición y puesta en marcha: La opción A puede requerir entre un 40–60% menos de CAPEX inicial, pero añade 2–3 semanas de interrupción de la producción para la integración, además de $15k–$25k en soporte de ingeniería de terceros para conectar protocolos de E/S heredados. La opción B incluye puesta en marcha completa en fábrica, soporte para la cualificación del procedimiento de soldadura (WPQ) y capacitación de operarios, a menudo incluidos en el paquete y no facturados por separado.
Mano de obra y productividad: Los sistemas heredados exigen intervención constante del operario: alineación manual de piezas, inspección visual posterior a la soldadura y corrección manual de útiles desalineados. La nueva automatización reduce la mano de obra directa por bastidor en un 35–50%, pero, aún más importante, reduce la mano de obra indirecta dedicada a la resolución de problemas y los retrabajos. Un cliente europeo informó de una reducción del 22% en el total de horas de mano de obra por turno, no porque trabajaran menos personas, sino porque se dedicaban menos horas a corregir errores evitables.
Mantenimiento y paradas: Los sistemas más antiguos dependen de finales de carrera mecánicos, bucles de retroalimentación analógicos e hidráulica no estándar, componentes cada vez más escasos o que requieren mecanizado personalizado. El tiempo medio entre fallos (MTBF) cae por debajo de 85 horas después del séptimo año. En cambio, las máquinas automáticas de soldadura de estructuras espaciales modernas utilizan servomotores sellados, supervisión térmica predictiva y fuentes de alimentación modulares, lo que extiende el MTBF a más de 350 horas. El gasto de mantenimiento disminuye entre un 20–30% anual y las paradas no programadas bajan de aproximadamente el 11% a menos del 2%.
Energía y consumibles: La estabilidad del arco afecta directamente a la eficiencia energética. Los inversores antiguos funcionan con una eficiencia del 78–82% bajo carga variable; las unidades más nuevas mantienen >92% en ciclos de trabajo del 30–100%. Combinado con algoritmos optimizados de alimentación de alambre y una menor generación de salpicaduras, el desperdicio de consumibles disminuye entre un 18–25%. Esto es medible, no teórico, en los presupuestos trimestrales de servicios públicos y MRO.
Dónde encaja el laminado de roscas y por qué es importante para la claridad del TCO
La soldadura no está aislada. Es un nodo dentro de una cadena de valor que incluye preparación de materiales, conformado de elementos de fijación, acabado superficial y montaje final. Por eso, los talleres que evalúan la automatización de la soldadura también reevalúan procesos adyacentes, como la producción de roscas para pernos de anclaje o tirantes estructurales. El corte de roscas desperdicia entre un 15–30% de la barra; las máquinas de laminado tradicionales a menudo carecen de repetibilidad con pasos más grandes o aceros aleados.
Lamáquina laminadora de roscas Z28-1000, por ejemplo, realiza el conformado radial por laminación en frío de roscas externas de hasta Φ110mm de diámetro y Φ12mm de paso, especificaciones habituales para conjuntos de anclaje de alta resistencia utilizados en cimentaciones de estructuras espaciales. Su presión de laminado de 500KN y la geometría precisa de los rodillos (Φ190–240mm) garantizan un endurecimiento por deformación en frío uniforme en acero al carbono, acero aleado y materiales no ferrosos, mejorando directamente la vida a fatiga sin tratamiento térmico secundario. Al no generar virutas y utilizar refrigerante soluble en agua, el consumo energético se mantiene bajo (<15kW), y no existen costes de eliminación de aceite de corte ni riesgo de contaminación cerca de las zonas de soldadura.
No es solo una ventaja de ficha técnica: es un multiplicador del TCO. Cuando el laminado de roscas y la soldadura de estructuras espaciales comparten la misma línea de producción, la programación sincronizada reduce el inventario de WIP, el espacio en planta y la carga de control de calidad entre procesos. Los talleres que alinean estas inversiones obtienen una recuperación más rápida que aquellos que las tratan como aprobaciones independientes por partidas.
El riesgo real no es el coste, sino la demora en la toma de decisiones
Los equipos financieros a veces retrasan la automatización porque esperan disponer de «datos perfectos». Sin embargo, no existen datos perfectos al comparar un sistema reacondicionado de 2012 con una plataforma de 2024: las variables son demasiado dinámicas, como las tasas de inflación salarial, las tarifas energéticas locales, los umbrales de tolerancia de desperdicio e incluso la disponibilidad regional de soldadores certificados.
Lo que *sí* se puede conocer y aplicar es la base de referencia: su tasa actual de rechazo de soldaduras, el coste medio de mantenimiento por hora y las horas de mano de obra por bastidor terminado. Con esos tres números, incluso un modelo conservador a cinco años revela si diferir la inversión realmente está ahorrando dinero o si está subvencionando silenciosamente la ineficiencia.
En Wuxi Samgins, no elaboramos propuestas; elaboramos análisis comparativos. Cada presupuesto incluye supuestos de TCO comparativos, no solo precios. Mapeamos su flujo de trabajo actual, identificamos dónde los cuellos de botella heredados multiplican los costes y aclaramos qué parámetros son más importantes para la geometría específica de sus bastidores, su combinación de materiales y sus objetivos de productividad. Porque el objetivo no es vender una máquina. Es ayudarle a justificar la decisión correcta, con cifras que resistan una revisión presupuestaria, no solo reuniones de ventas.
Si su próximo ciclo de inversión incluye soldadura, roscado o cualquier proceso de conformado metálico de alta precisión, comience con los números que ya controla. Después pregunte: ¿qué cambia cuando la consistencia se vuelve predecible y no solo aspiracional?
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje