




Как соотносится совокупная стоимость владения новой автоматической машиной для сварки пространственных ферм со стоимостью модернизации устаревшего оборудования?
Как соотносится совокупная стоимость владения новой автоматической машиной для сварки пространственных ферм со стоимостью модернизации устаревшего оборудования?
TCO — это не только ценник: важно, куда на самом деле уходят ваши деньги
Когда руководители финансовых подразделений на предприятиях по изготовлению металлоконструкций или у производителей тяжёлого оборудования рассматривают запросы на капитальные вложения вавтоматический сварочный станок для пространственных ферм, первый вопрос звучит не так: «Сколько это стоит?» А так: «Во что это *реально* нам обойдётся за пять лет — и что произойдёт, если мы этого не сделаем?» Это различие имеет значение. Модернизация устаревших сварочных ячеек часто выглядит дешевле на бумаге — пока не учитываются незапланированные простои, сверхурочная работа для компенсации нестабильного качества сварки или скрытые затраты на переделку из-за термической деформации крупных пространственных ферм.
Wuxi Samgins International Trade Co., Ltd, расположенная в городе Уси, провинция Цзянсу, всего в 30 минутах езды на высокоскоростном поезде от Шанхая, более десяти лет поддерживает проекты по модернизации производства в Юго-Восточной Азии, Европе и Америке. Наш опыт показывает, что решения по TCO в меньшей степени зависят от первоначальных коммерческих предложений и в большей — от того, насколько хорошо система интегрируется в реальный производственный ритм: стабильности циклов, зависимости от оператора, энергопотребления под нагрузкой и срока службы при длительном термическом циклировании. Проектирование, сертифицированное по ISO9001, и соответствие требованиям EU CE — это не просто формальности, а меры защиты от дорогостоящих отказов на производстве и гарантийных споров, которые снижают ROI ещё до второго года эксплуатации.
Структура TCO за пять лет: что оказывает решающее влияние
Сравним два реалистичных сценария для среднего предприятия металлоконструкций, производящего архитектурные фермы и рамы модульных шасси:
- Вариант A: Модернизировать сварочную ячейку портального типа образца 2012 года новыми горелками, обновлённой логикой PLC и повторно откалиброванным отслеживанием шва.
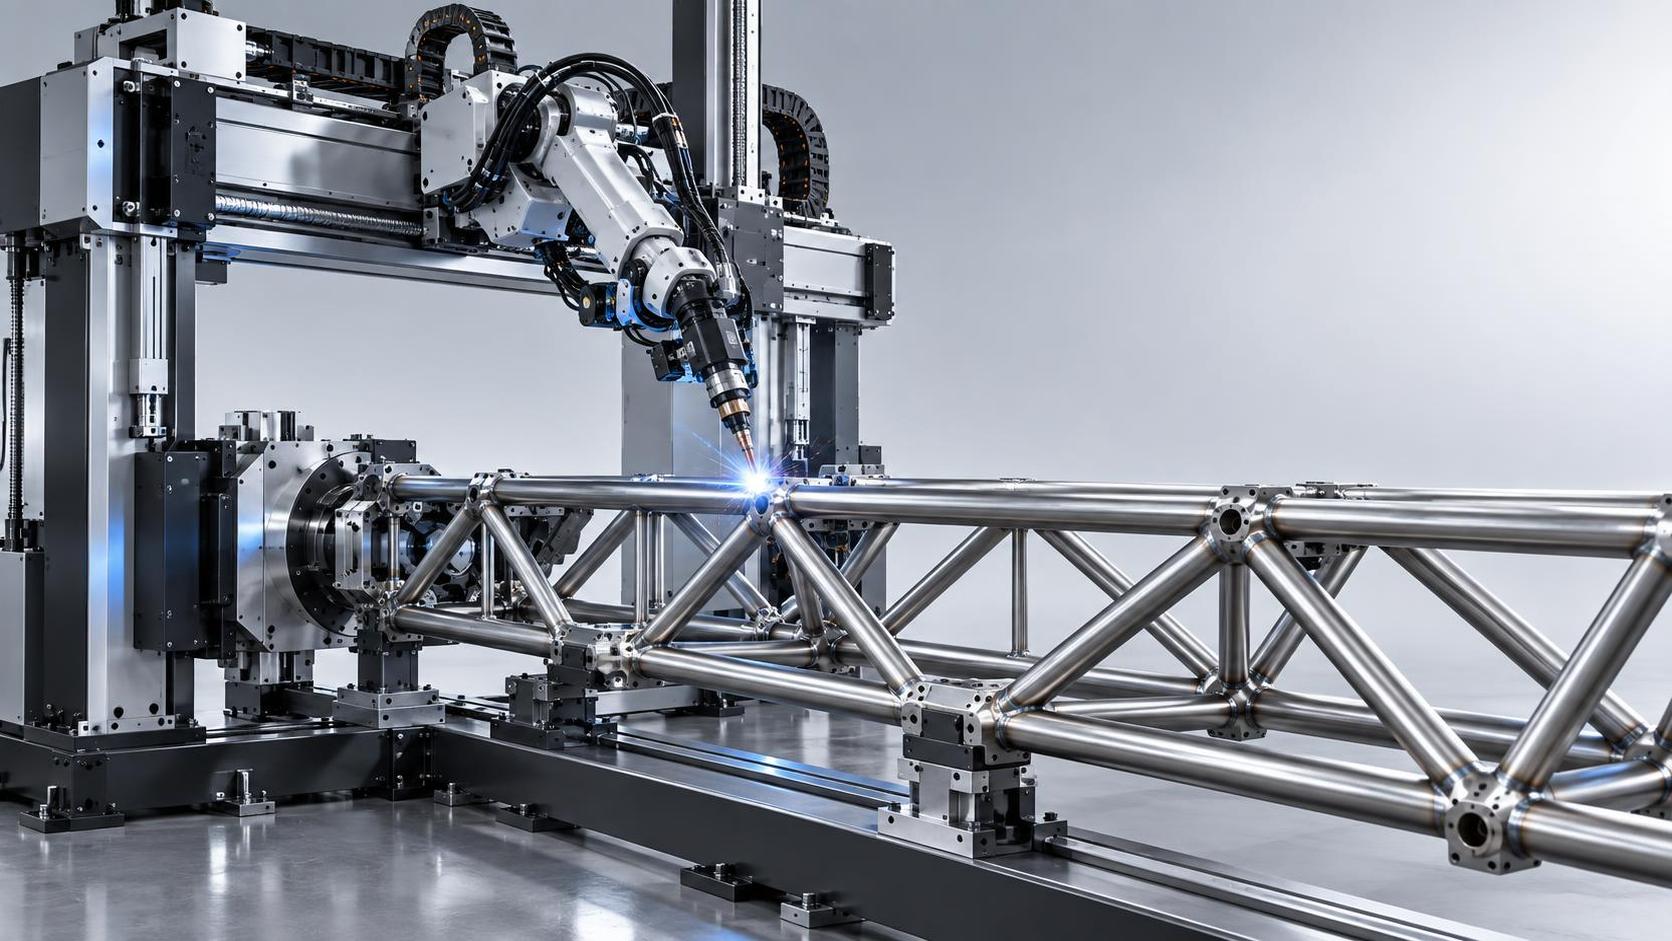
- Вариант B: Установить новый полностью интегрированный автоматический сварочный станок для пространственных ферм, разработанный для многоосевого роботизированного позиционирования, адаптивного управления дугой и совместимости с автономным программированием.
Ни один из вариантов не является «бесплатным». Однако после 1-го года их профили затрат существенно расходятся:
Приобретение и ввод в эксплуатацию: Вариант A может потребовать на 40–60% меньше первоначальных CAPEX, но добавляет 2–3 недели остановки производства для интеграции, а также $15k–$25k на инженерную поддержку сторонних специалистов для сопряжения устаревших протоколов I/O. Вариант B включает полный ввод в эксплуатацию на заводе, поддержку квалификации процедуры сварки (WPQ) и повышение квалификации операторов — часто это входит в пакет, а не оплачивается отдельно.
Трудозатраты и производительность: Устаревшие системы требуют постоянного вмешательства оператора: ручного выравнивания деталей, визуального контроля после сварки и ручной корректировки неправильно выровненных приспособлений. Новая автоматизация снижает прямые трудозатраты на одну раму на 35–50%, но, что важнее, сокращает косвенные трудозатраты на поиск неисправностей и переделку. Один европейский клиент сообщил о снижении общего количества трудочасов за смену на 22% — не потому, что стало работать меньше людей, а потому, что меньше времени тратилось на исправление предотвратимых ошибок.
Техническое обслуживание и простои: Старые системы используют механические концевые выключатели, аналоговые контуры обратной связи и нестандартную гидравлику — компоненты, которые становятся всё более дефицитными или требуют индивидуальной механической обработки. Среднее время между отказами (MTBF) после седьмого года снижается ниже 85 часов. В отличие от них, современные автоматические сварочные станки для пространственных ферм используют герметичные сервоприводы, предиктивный тепловой мониторинг и модульные источники питания, увеличивая MTBF до 350+ часов. Ежегодные расходы на обслуживание снижаются на 20–30%, а внеплановые простои сокращаются с ~11% до менее чем 2%.
Энергия и расходные материалы: Стабильность дуги напрямую влияет на энергоэффективность. Старые инверторы работают с КПД 78–82% при переменной нагрузке; новые устройства поддерживают >92% в диапазоне рабочих циклов 30–100%. В сочетании с оптимизированными алгоритмами подачи проволоки и уменьшением разбрызгивания отходы расходных материалов сокращаются на 18–25%. Это измеримый, а не теоретический показатель в квартальных бюджетах на коммунальные услуги и MRO.
Роль накатки резьбы и её значение для ясности TCO
Сварка не является изолированным процессом. Это один из этапов потока создания ценности, который включает подготовку материала, формирование крепежа, финишную обработку поверхности и окончательную сборку. Поэтому предприятия, оценивающие автоматизацию сварки, также пересматривают смежные процессы — например, производство резьбы для анкерных болтов или конструкционных стяжных тяг. Нарезание резьбы приводит к потере 15–30% пруткового материала; традиционные резьбонакатные станки часто не обеспечивают повторяемость при большом шаге резьбы или обработке легированных сталей.
Например, резьбонакатный станок Z28-1000 выполняет радиальное холодное накатывание наружной резьбы диаметром до Φ110mm и шагом Φ12mm — распространённые параметры для высокопрочных анкерных узлов, используемых в фундаментах пространственных ферм. Его давление накатывания 500KN и прецизионная геометрия роликов (Φ190–240mm) обеспечивают равномерное деформационное упрочнение углеродистой стали, легированной стали и цветных металлов, непосредственно повышая усталостную долговечность без вторичной термообработки. Поскольку процесс не образует стружки и использует водорастворимую охлаждающую жидкость, энергопотребление остаётся низким (<15kW), а затраты на утилизацию смазочно-охлаждающего масла и риск загрязнения вблизи зон сварки отсутствуют.
Это не просто преимущество, указанное в спецификации, — это множитель TCO. Когда накатка резьбы и сварка пространственных ферм выполняются на одной производственной линии, синхронизированное планирование сокращает объём незавершённого производства, занимаемую площадь и накладные расходы на межпроцессный контроль качества. Предприятия, которые согласуют эти инвестиции, получают более быструю окупаемость, чем те, кто рассматривает их как отдельные статьи для утверждения.
Реальный риск — не затраты, а отложенное принятие решений
Финансовые подразделения иногда откладывают автоматизацию, ожидая «идеальных данных». Но идеальных данных не существует при сравнении модернизированной системы 2012 года с платформой 2024 года: переменные слишком динамичны — темпы роста затрат на труд, местные тарифы на энергию, допустимые уровни брака и даже региональная доступность сертифицированных сварщиков.
Однако *можно* определить и использовать как основу для действий исходные показатели: текущий уровень брака сварки, среднюю стоимость обслуживания за час и количество трудочасов на одну готовую раму. Имея эти три показателя, даже консервативная пятилетняя модель позволяет определить, действительно ли отсрочка инвестиций экономит деньги или незаметно субсидирует неэффективность.
В Wuxi Samgins мы не составляем просто коммерческие предложения — мы готовим сравнительные анализы. Каждое коммерческое предложение включает сопоставимые допущения по TCO, а не только цены. Мы анализируем ваш существующий рабочий процесс, определяем, в каких местах устаревшие узкие места увеличивают затраты, и уточняем, какие параметры наиболее важны для вашей конкретной геометрии рам, состава материалов и целевых показателей производительности. Потому что цель — не продать станок. Цель — помочь вам обосновать правильное решение цифрами, которые выдержат проверку при рассмотрении бюджета, а не только на встречах по продажам.
Если ваш следующий инвестиционный цикл включает сварку, нарезание или накатывание резьбы либо любой высокоточный процесс формования металла — начните с показателей, которые вы уже отслеживаете. Затем спросите: что изменится, когда стабильность станет предсказуемой, а не просто желаемой?
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение