




كيف تقارن التكلفة الإجمالية للملكية بين آلة لحام الهياكل الفراغية الأوتوماتيكية الجديدة وتحديث المعدات القديمة؟
كيف تقارن التكلفة الإجمالية للملكية بين آلة لحام الهياكل الفراغية الأوتوماتيكية الجديدة وتحديث المعدات القديمة؟
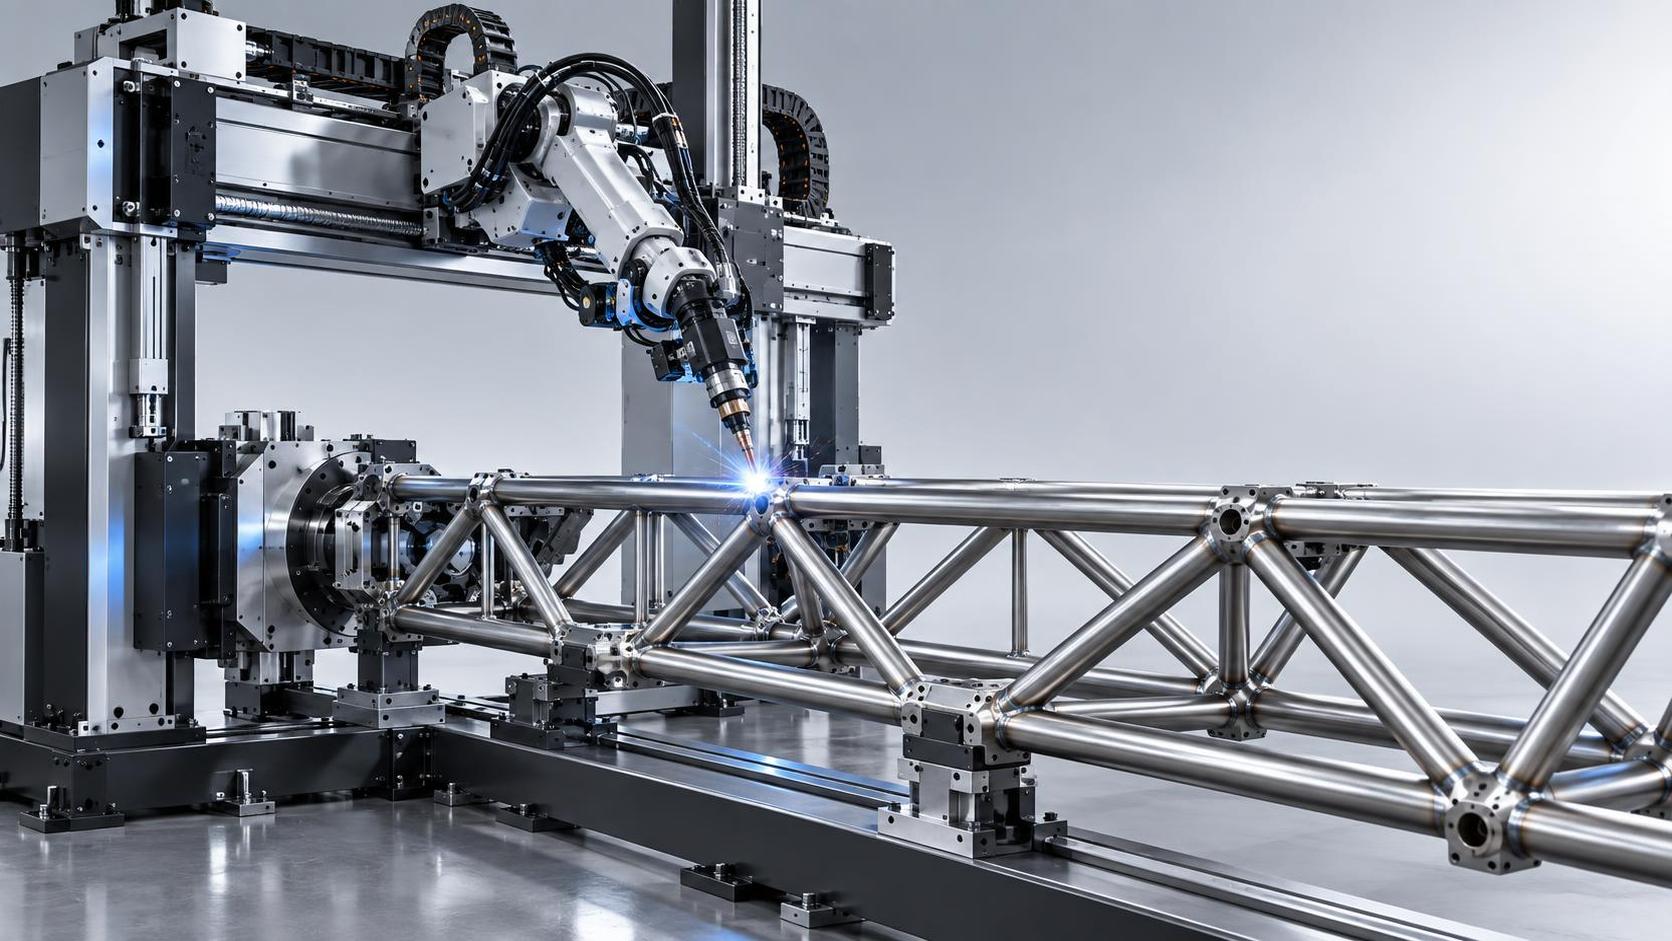
لا يتعلق TCO بسعر الشراء فقط، بل بوجهة إنفاق أموالك فعليًا
عندما يراجع المسؤولون الماليون في ورش تصنيع الهياكل أو مصانع المعدات الثقيلة طلبات الإنفاق الرأسمالي الخاصة بـآلة اللحام الأوتوماتيكية للهياكل الفراغية، فإن السؤال الأول ليس: «كم تبلغ تكلفتها؟» بل: «كم ستكلفنا هذه *فعليًا* على مدى خمس سنوات، وماذا سيحدث إذا لم ننفذ ذلك؟» هذا الفرق مهم. غالبًا ما يبدو تحديث خلايا اللحام القديمة أقل تكلفة على الورق، إلى أن تؤخذ في الحسبان فترات التوقف غير المخطط لها، والعمل الإضافي للتعويض عن جودة اللحام غير المتسقة، أو التكلفة الخفية لإعادة العمل الناتجة عن التشوه الحراري في الهياكل الفراغية الكبيرة.
دعمت شركة Wuxi Samgins International Trade Co., Ltd، ومقرها مدينة ووشي بمقاطعة جيانغسو، وعلى بُعد 30 دقيقة فقط من شانغهاي بالقطار فائق السرعة، عمليات تحديث التصنيع لأكثر من عقد في جنوب شرق آسيا وأوروبا والأمريكتين. وتُظهر خبرتنا أن قرارات TCO تعتمد بدرجة أقل على عروض الأسعار الأولية وبدرجة أكبر على مدى تكامل النظام مع إيقاع الإنتاج الفعلي: اتساق زمن الدورة، والاعتماد على المشغل، وسلوك الطاقة تحت الحمل، وعمر الخدمة في ظل الدورات الحرارية المستمرة. إن التصميم المعتمد وفق ISO9001 والامتثال لمعايير CE الأوروبية ليسا مجرد متطلبات شكلية، بل ضمانات ضد أعطال التشغيل المكلفة ونزاعات الضمان التي تُضعف العائد على الاستثمار ROI قبل السنة الثانية.
تفصيل TCO لخمس سنوات: ما الذي يُحدث الفرق
لنقارن بين سيناريوهين واقعيين لورشة هياكل متوسطة الحجم تنتج جسورًا معمارية وإطارات هياكل معيارية:
- الخيار A: تجديد خلية لحام قائمة على جسر متحرك من طراز 2012 باستخدام مشاعل جديدة، ومنطق PLC محدّث، وإعادة معايرة تتبع خط اللحام.
- الخيار B: تركيب آلة لحام أوتوماتيكية جديدة ومتكاملة بالكامل للهياكل الفراغية، مصممة للتموضع الروبوتي متعدد المحاور، والتحكم التكيفي في القوس، والتوافق مع البرمجة دون اتصال بالإنترنت.
لا يوجد أي من الخيارين «مجانيًا». لكن أنماط تكلفتهما تتباعد بشكل حاد بعد السنة الأولى:
الاستحواذ والتشغيل: قد يتطلب الخيار A إنفاقًا رأسماليًا أوليًا CAPEX أقل بنسبة 40–60%، لكنه يضيف 2–3 أسابيع من انقطاع الإنتاج لأغراض التكامل، بالإضافة إلى $15k–$25k لدعم هندسي من جهة خارجية لربط بروتوكولات I/O القديمة. يشمل الخيار B التشغيل الكامل في المصنع، ودعم تأهيل إجراءات اللحام (WPQ)، ورفع مهارات المشغلين، وغالبًا ما تكون هذه الخدمات ضمن الحزمة وليست مفوترة بشكل منفصل.
العمالة والإنتاجية: تتطلب الأنظمة القديمة تدخلًا مستمرًا من المشغل، مثل محاذاة الأجزاء يدويًا، والفحص البصري بعد اللحام، والتصحيح اليدوي للتركيبات غير المحاذية. تقلل الأتمتة الجديدة العمالة المباشرة لكل إطار بنسبة 35–50%، والأهم من ذلك أنها تخفض العمالة غير المباشرة المنفقة في استكشاف الأعطال وإعادة العمل. أفاد أحد العملاء الأوروبيين بانخفاض قدره 22% في إجمالي ساعات العمل لكل وردية، ليس لأن عدد العاملين أقل، بل لأن عدد الساعات المنفقة في إصلاح الأخطاء التي يمكن تجنبها أصبح أقل.
الصيانة والتوقف: تعتمد الأنظمة الأقدم على مفاتيح حدية ميكانيكية، وحلقات تغذية راجعة تناظرية، وأنظمة هيدروليكية غير قياسية، وهي أجزاء تزداد ندرتها أو تتطلب تصنيعًا مخصصًا. ينخفض متوسط الوقت بين الأعطال (MTBF) إلى أقل من 85 ساعة بعد السنة السابعة. في المقابل، تستخدم آلات اللحام الأوتوماتيكية الحديثة للهياكل الفراغية محركات مؤازرة محكمة الإغلاق، ومراقبة حرارية تنبؤية، ومصادر طاقة معيارية، مما يمدد MTBF إلى أكثر من 350 ساعة. تنخفض نفقات الصيانة سنويًا بنسبة 20–30%، ويهبط التوقف غير المجدول من نحو 11% إلى أقل من 2%.
الطاقة والمواد الاستهلاكية: يؤثر استقرار القوس مباشرةً في كفاءة الطاقة. تعمل العواكس القديمة بكفاءة 78–82% تحت الحمل المتغير، بينما تحافظ الوحدات الأحدث على كفاءة >92% عبر دورات تشغيل تتراوح بين 30–100%. وبالاقتران مع خوارزميات تغذية السلك المحسّنة وتقليل التناثر، تنخفض نفايات المواد الاستهلاكية بنسبة 18–25%. وهذا أمر قابل للقياس، وليس نظريًا، في ميزانيات المرافق وMRO الفصلية.
موضع درفلة القلاوظ وأهميتها لوضوح TCO
اللحام ليس عملية معزولة، بل هو عقدة ضمن سلسلة قيمة تشمل تجهيز المواد، وتشكيل المثبتات، وتشطيب الأسطح، والتجميع النهائي. لهذا السبب، تعيد الورش التي تقيّم أتمتة اللحام تقييم العمليات المجاورة أيضًا، مثل إنتاج القلاوظ لمسامير التثبيت أو قضبان الربط الهيكلية. يؤدي قطع القلاوظ إلى هدر 15–30% من قضبان المواد الخام، وغالبًا ما تفتقر ماكينات الدرفلة التقليدية إلى قابلية التكرار عند الخطوات الأكبر أو الفولاذ السبائكي.
على سبيل المثال، تتعاملماكينة درفلة القلاوظ Z28-1000 مع التشكيل بالدرفلة الباردة الشعاعية للقلاوظ الخارجي حتى قطر Φ110mm وخطوة Φ12mm، وهي مواصفات شائعة لمجموعات التثبيت عالية القوة المستخدمة في أساسات الهياكل الفراغية. يضمن ضغط الدرفلة البالغ 500KN وهندسة بكراتها الدقيقة (Φ190–240mm) تصلبًا متسقًا بالتشغيل على البارد عبر الفولاذ الكربوني والفولاذ السبائكي والمواد غير الحديدية، مما يحسن عمر الكلال مباشرةً دون معالجة حرارية ثانوية. ولأنها تعمل دون رايش وتستخدم سائل تبريد قابلًا للذوبان في الماء، يظل استهلاك الطاقة منخفضًا (<15kW)، ولا توجد تكلفة للتخلص من زيت القطع أو خطر تلوث بالقرب من مناطق اللحام.
هذه ليست مجرد ميزة في ورقة المواصفات، بل عامل مضاعف لـTCO. عندما تشترك درفلة القلاوظ ولحام الهياكل الفراغية في خط الإنتاج نفسه، فإن الجدولة المتزامنة تقلل مخزون WIP، ومساحة الأرضية، وأعباء ضمان الجودة QA بين العمليات. تحقق الورش التي توائم بين هذه الاستثمارات فترة استرداد أسرع من تلك التي تتعامل معها كاعتمادات منفصلة لكل بند.
المخاطرة الحقيقية ليست التكلفة، بل تأخير اتخاذ القرار
تتردد الفرق المالية أحيانًا في الأتمتة لأنها تنتظر «بيانات مثالية». لكن البيانات المثالية غير موجودة عند مقارنة نظام مجدد من 2012 بمنصة من 2024، فالمتغيرات ديناميكية جدًا: معدلات تضخم الأجور، وتعريفات الطاقة المحلية، وحدود قبول الخردة، وحتى التوافر الإقليمي للحامين المعتمدين.
ما يمكن معرفته واتخاذ إجراءات بناءً عليه هو خط الأساس: معدل رفض اللحام الحالي لديك، ومتوسط تكلفة الصيانة لكل ساعة، وساعات العمل لكل إطار مكتمل. باستخدام هذه الأرقام الثلاثة، يكشف حتى نموذج متحفظ لخمس سنوات ما إذا كان تأجيل الاستثمار يوفر المال حقًا، أم يدعم عدم الكفاءة بصورة خفية.
في Wuxi Samgins، نحن لا نبني عروضًا، بل نبني تحليلات مقارنة. يتضمن كل عرض افتراضات TCO جنبًا إلى جنب، وليس التسعير فقط. نرسم خريطة لتدفق العمل الحالي لديك، ونحدد مواضع تضاعف تكاليف اختناقات الأنظمة القديمة، ونوضح المعلمات الأكثر أهمية لهندسة الإطار الخاصة بك، ومزيج المواد، وأهداف الإنتاجية. لأن الهدف ليس بيع آلة، بل مساعدتك على تبرير القرار الصحيح بأرقام تصمد في مراجعة الميزانية، وليس فقط في اجتماعات المبيعات.
إذا كانت دورة الإنفاق الرأسمالي التالية لديك تشمل اللحام أو القلاوظ أو أي عملية عالية الدقة لتشكيل المعادن، فابدأ بالأرقام التي تتبعها بالفعل. ثم اسأل: ما الذي يتغير عندما يصبح الاتساق أمرًا متوقعًا، لا مجرد طموح؟
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة