




ما عيوب الوصلات الشائعة التي تحدث عند استخدام آلة لحام الإطارات الفراغية الأوتوماتيكية مع سماكات جدران أنابيب غير متطابقة؟
ما عيوب الوصلات الشائعة التي تحدث عند استخدام آلة لحام الإطارات الفراغية الأوتوماتيكية مع سماكات جدران أنابيب غير متطابقة؟
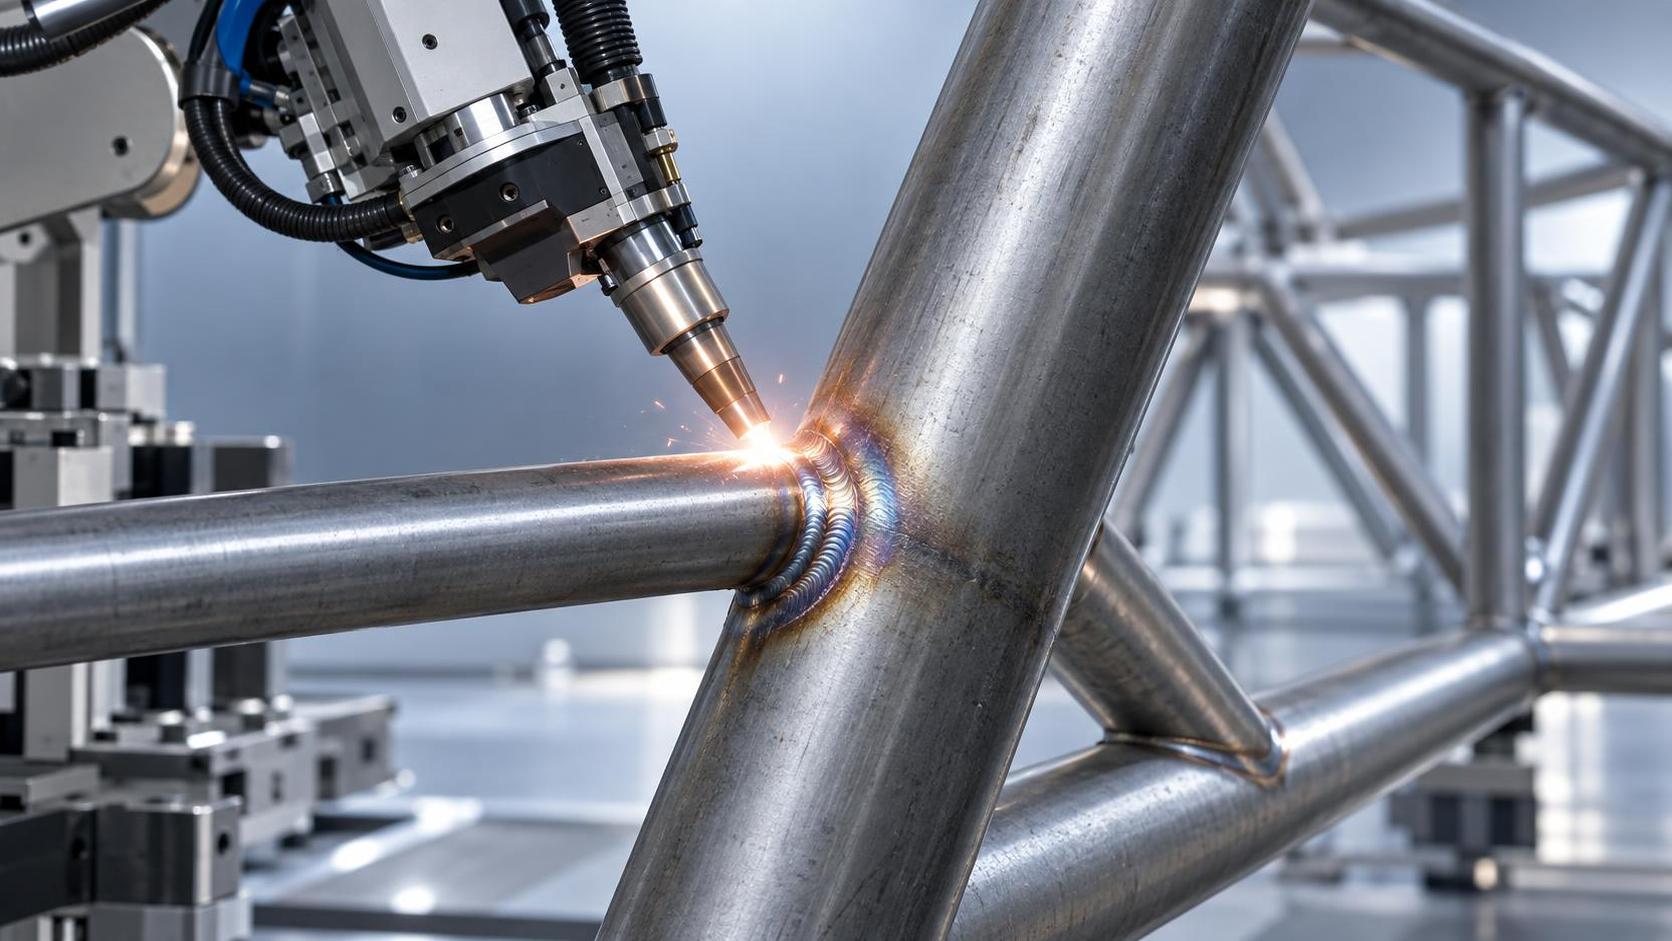
لماذا تؤدي سماكات جدران الأنابيب غير المتطابقة إلى فشل حرج في الوصلات عند لحام الهياكل الفراغية
عندما تعالج آلة لحام الهياكل الفراغية الأوتوماتيكية عناصر أنبوبية ذات سماكات جدران غير متسقة—مثل التقاء 4 مم مع 6 مم أو ملامسة 8 مم لـ3 مم—فإن وصلات اللحام الناتجة نادرًا ما تتعرض لفشل كارثي عند الفحص الأول. وبدلًا من ذلك، تتدهور بصمت: إذ تختبئ الشقوق الدقيقة تحت أسطح ملساء، وتنكمش مناطق الانصهار إلى ما دون المواصفات، وتتراكم الإجهادات المتبقية بطرق لا يكشفها الفحص البصري أو حتى الفحص الأساسي غير الإتلافي. وبالنسبة لمديري مراقبة الجودة والسلامة المسؤولين عن السلامة الإنشائية—ولا سيما في الدعامات المعمارية وأسقف الملاعب أو الطوابق الوسطية الصناعية—فإن هذه ليست «مشكلة ضبط معلمات اللحام»، بل عامل مضاعف للمخاطر على مستوى النظام.
العيوب الأربعة التي تتجاوز الفحص الروتيني
الانصهار غير الكامل عند الجذر هو العيب الأكثر شيوعًا—والأخطر أيضًا. تعتمد آلات لحام الهياكل الفراغية الأوتوماتيكية على إدخال حراري ثابت واستقرار القوس لاختراق مجرى الوصلة بالكامل. وعندما تلتقي أنابيب ذات سماكات جدران غير متساوية، يمتص الجدار الأسمك طاقة أكبر قبل بلوغ درجة الانصهار، بينما يسخن الجدار الأرق بسرعة وقد ينصهر مبكرًا أو حتى يحترق بالكامل. والنتيجة؟ منطقة انصهار ضيقة ومتقطعة عند الجذر—وغالبًا ما تكون غير مرئية من دون التصوير الشعاعي أو الاختبار بالموجات فوق الصوتية بالمصفوفة الطورية (PAUT). وفي تدقيق حديث أجرته جهة خارجية على هيكل مظلة مُصنّع، أظهرت 17% من وصلات T نقصًا في الانصهار عند الجذر لا يمكن كشفه إلا بواسطة PAUT؛ وقد حدثت جميعها في مواضع اختلفت فيها جدران الأنابيب بمقدار ≥1.5 مم.
التشقق العرضي في المنطقة المتأثرة بالحرارة (HAZ) يأتي في المرتبة التالية. تبرد الجدران الأرق بسرعة أكبر، مما يزيد التدرج الحراري عبر الوصلة. ويؤدي ذلك إلى إجهاد شد موضعي عمودي على اتجاه اللحام—ويكون شديدًا بشكل خاص في الفولاذ عالي المقاومة مثل S355 أو ASTM A500 Grade C. تبدأ الشقوق في المنطقة المتأثرة بالحرارة للأنبوب الأسمك، حيث يتشكل مارتنسيت هش بسبب التبريد السريع الناتج عن تبريد الجدار الرقيق المجاور. وغالبًا ما تظهر هذه الشقوق بعد أيام من اللحام، أثناء المناولة بعد اللحام أو اختبار التحميل—وليس أثناء الإنتاج.
تجمع المسام بالقرب من منطقة الانتقال يظهر عندما تتسبب الجدران غير المتطابقة في سلوك غير مستقر للقوس وتغطية متقلبة لغاز الحماية. ومع انتقال الشعلة من الجدار السميك إلى الجدار الرقيق، يؤدي التغير في مسافة الوقوف وهندسة الوصلة إلى اضطراب ديناميكيات تدفق الغاز. ويرتفع احتباس النيتروجين والهيدروجين بشكل حاد عند الواجهة—خصوصًا إذا بقيت قشور الدرفلة أو الرطوبة على السطح الداخلي للأنبوب الأسمك (وهو إغفال شائع، لأن الجدران الأسمك غالبًا ما تُخزّن لفترة أطول وبحماية أقل). وعلى خلاف المسامية المنفردة، تعمل هذه التجمعات كمركزات للإجهاد وتقلل عمر الكلال بنسبة تصل إلى 40%، وفقًا لمعايير القبول للمستوى B في ISO 5817.
التشوه الأبعادي—الدقيق لكنه مؤثر هو العيب الرابع. يؤدي الانكماش غير المتساوي إلى سحب الأنبوب الأرق نحو الداخل بينما يقاوم الأنبوب الأسمك الحركة، مما يلوي هندسة العقدة خارج حدود التفاوت المسموح بها. وفي الجمالون ثلاثي الأبعاد النموذجي، يظهر ذلك كانحراف زاوي >0.5° عند الوصلات متعددة الأذرع—وهو ما يكفي للإخلال بمحاذاة التثبيت بالمسامير في المراحل اللاحقة أو إحداث عزوم انحناء ثانوية تحت حمل الخدمة. وعلى خلاف الالتواء في لحام الصفائح، لا يمكن تصحيح هذا التشوه بسهولة بالتقويم بعد اللحام؛ إذ يكون مقيدًا في السلوك الحركي للعقدة.
لماذا لا تحل مجموعات المعلمات القياسية هذه المشكلة—وما الذي ينجح فعليًا
تفترض فرق كثيرة أن إعادة معايرة الجهد أو سرعة تغذية السلك أو معدل الحركة ستعوض عدم تطابق الجدران. لكنها لا تفعل ذلك. تؤثر هذه التعديلات في الإدخال الحراري الكلي—ولكن ليس في *توزيعه* عبر المقاطع غير المتشابهة. لا يمكنك «موازنة» مسارات التوصيل بالأمبير وحده. وما ينجح بدلًا من ذلك هو التدخل على مستوى العملية:
- يجب أن يكون التحضير قبل الوصلة غير متماثل: ينبغي تخصيص هندسة المجرى—لا توحيدها. بالنسبة إلى وصلة 4 مم + 6 مم، استخدم شطفًا أعمق على جانب 6 مم (مثلًا 35°) وشطفًا أقل عمقًا على جانب 4 مم (مثلًا 25°)، مع ضبط وجه الجذر لضمان عمق موحد لحوض الانصهار. لن يكون الطحن اليدوي كافيًا؛ إذ يلزم التفريز النهائي باستخدام CNC أو الشطف بالبلازما لضمان قابلية التكرار.
- تسلسل اللحام أهم من نوع اللحام: في العقد متعددة التمريرات، أودع التمريرة الأولى على جانب الجدار الأسمك فقط—لبناء حاجز حراري قبل الوصل بالجدار الرقيق. يؤدي ذلك إلى موازنة معدلات التبريد وتقليل هشاشة المنطقة المتأثرة بالحرارة. ويزيد تجاوز هذه الخطوة خطر التشقق بمقدار 3×، استنادًا إلى بيانات تأهيل إجراءات اللحام (WPQ) من خطوط الهياكل الفراغية المعتمدة بشهادة CE.
- المراقبة في الوقت الفعلي ليست اختيارية—بل إلزامية: لا تستطيع الآلات التي تفتقر إلى تغذية راجعة لجهد القوس، أو تتبع اللحام مع التحكم التكيفي في ارتفاع الشعلة، أو التصوير الحراري المدمج، إدارة الوصلات غير المتطابقة بشكل موثوق. وإذا كان خطك يفتقر إلى المراقبة ذات الحلقة المغلقة لطول القوس وتغير فجوة الوصلة، فاعتبر كل وصلة غير متطابقة غير مطابقة إلى أن يتم التحقق منها بواسطة الفحص غير الإتلافي الحجمي.
أين يكون الاتساق الإنشائي غير قابل للتفاوض—وأين لا يكون كذلك
تفاوت عدم التطابق ليس مسألة ثنائية—بل يعتمد على التطبيق. في الإطارات الزخرفية غير الحاملة للأحمال، قد يكون تفاوت سماكة الجدار بمقدار ±0.8 مم مقبولًا مع إجراءات تعويضية. ولكن في التطبيقات الحرجة للسلامة—مثل التدعيم الزلزالي أو هياكل دعم الرافعات أو الممرات المرتفعة—يفرض ISO 15614-1 ألا يتجاوز اختلاف سماكة المعدن الأساسي ضمن وصلة ملحومة واحدة 25% من سماكة العنصر الأرق. لذا، لا يمكن لأنبوب بسمك 4 مم أن يتصل بأنبوب بسمك 6 مم (فرق 50%)؛ بل يمكنه الاتصال فقط بأنبوب بسمك 5 مم (حد أقصى 25%). هذه ليست «أفضل ممارسة»—بل حد امتثال مرتبط مباشرة بنمذجة ميكانيكا الكسر في EN 1993-1-8.
يمتد هذا المبدأ إلى ما هو أبعد من الأنابيب. تأمل كيف تتعامل أنظمةخط H-beam الأوتوماتيكي الثقيل مع عدم تطابق سماكة الجناح والجسم: إذ تطبق وحدات التقويم المتكاملة واللحام الكابولي دورات متتابعة من الضغط والحرارة تراعي السماكة—وذلك تحديدًا لأن سماكات الجسم التي تتراوح بين 6–50 مم والأجنحة التي تتراوح بين 6–60 مم تتطلب إدارة حرارية متغيرة. وينطبق المنطق نفسه على الهياكل الفراغية: فلن تشغّل جسمًا بسمك 50 مم وجناحًا بسمك 6 مم ضمن الدورة نفسها—ولا ينبغي أن تتوقع من برنامج لحام واحد وصل أنابيب بسمك 3 مم و8 مم.
خطوتك التالية ليست مزيدًا من الاختبارات—بل تحكمًا أفضل في المدخلات
إن معالجة عيوب الجدران غير المتطابقة بعد اللحام تعني التخريد وإعادة القطع وإعادة التثبيت وإعادة اللحام—بتكلفة تبلغ 3–5× من العمالة الأصلية مع خطر إتلاف صفائح العقد المشغلة بدقة. تبدأ الوقاية في المراحل السابقة: افرض فصلًا صارمًا للمواد الواردة حسب سماكة الجدار، وألزم بتقديم شهادات مصنع قابلة للتتبع تتضمن السماكة الفعلية المقاسة (وليس الاسمية)، واطلب مراجعة تصميم الوصلة *قبل* القطع—وليس بعده. وإذا كان سير عملك الحالي يتعامل مع سماكة الجدار باعتبارها ملاحظة أبعادية هامشية بدلًا من كونها محددًا لقابلية اللحام، فلن يعيد أي قدر من الفحص غير الإتلافي بعد اللحام الثقة في الأداء الإنشائي.
بالنسبة لمديري مراقبة الجودة والسلامة، فإن السؤال الحاسم ليس «هل يمكننا لحامه؟» بل «هل تستوفي هندسة هذه الوصلة متانة الكسر ومقاومة الكلال المطلوبتين في بيئة خدمتها—وهل يمكن لمعداتنا إثبات ذلك، دورة بعد دورة؟» عندما تختلف سماكة الجدار عبر الوصلة، تكون الإجابة في الغالب «لا»—إلا إذا كانت عمليتك مصممة هندسيًا صراحةً لهذا التفاوت منذ البداية.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة