




هل تستطيع آلة لحام الهياكل الفراغية الأوتوماتيكية التعامل مع هندسات الجمالونات المخصصة دون إعادة برمجة؟
هل تستطيع آلة لحام الهياكل الفراغية الأوتوماتيكية التعامل مع هندسات الجمالونات المخصصة دون إعادة برمجة؟
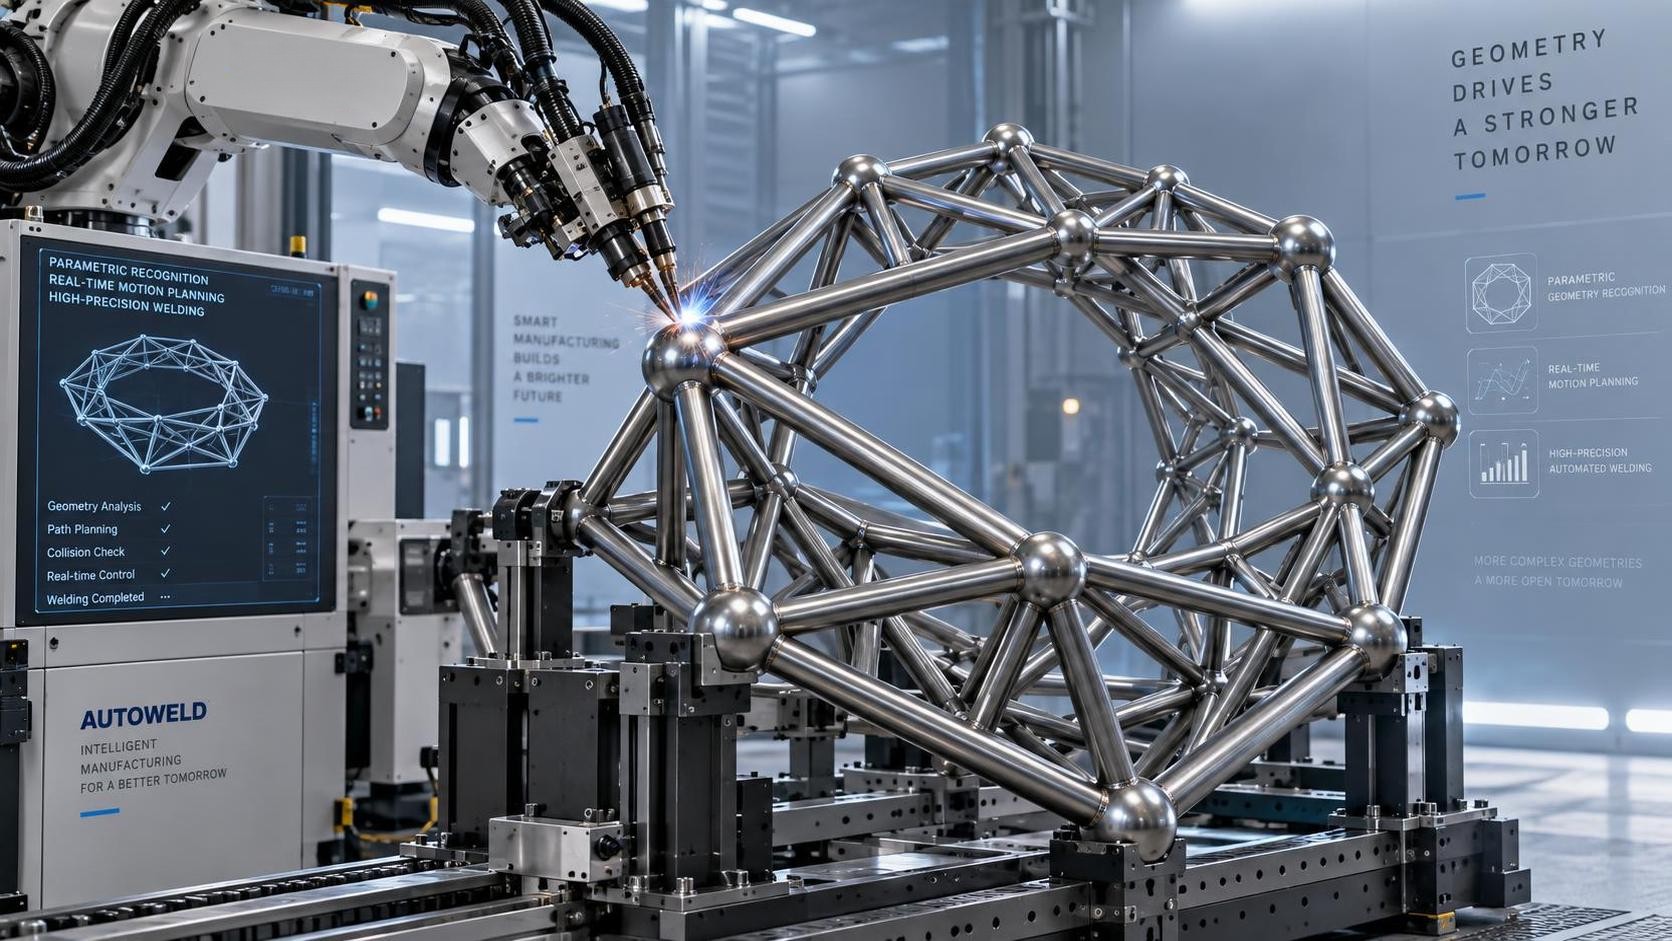
نعم—يمكن لآلة لحام الهياكل الفراغية الأوتوماتيكية التعامل مع الأشكال الهندسية المخصصة للجمالونات دون إعادة برمجة كاملة—ولكن فقط إذا كانت بنية التحكم فيها تفصل بين تعريف الهندسة ومنطق الحركة. لا يكمن الفرق الحاسم في حدوث إعادة البرمجة من عدمه، بل في الموضع ومقدار التدخل البشري المطلوب بين إدخال التصميم وتنفيذ اللحام. وفي صميم هذه القدرة يوجد التعرف على الهندسة البارامترية: إذ يفسر النظام المدخلات البعدية—مثل أطوال الأوتار، وزوايا العقد، وإزاحات الدعامات، ودورانات المستويات المكانية—لا باعتبارها إحداثيات ثابتة، بل متغيرات مترابطة تحكمها قواعد القيود. وعند وصول تكوين جديد للجمالون—مثل مظلة ثمانية غير متماثلة بأعماق فتحات متفاوتة ومستويات دعم غير متعامدة—لا تتطلب الآلة إعادة كتابة كود G أو إعادة ضبط حدود المحاور. وبدلاً من ذلك، تعيد حساب مسارات الوصلات باستخدام حلول حركية آنية تراعي الحدود الميكانيكية: أقصى نطاق حركة لمشاعل اللحام، والحد الأدنى للخلوص بين العناصر المتجاورة أثناء التموضع، وبدلات التشوه الحراري بناءً على سماكة المادة ودرجتها.
تعتمد هذه الاستجابة على ثلاث طبقات متكاملة: طبقة تجريد هندسي تقبل بيانات العقد والعناصر المستمدة من CAD (مثل .dxf أو .stp مع بيانات وصفية مضمنة)، وطبقة تخطيط حركة تحول تلك العقد إلى مسارات أدوات فعلية مع مراعاة نطاقات التصادم وملفات تسارع المحركات المؤازرة، وطبقة معايرة تعوض ديناميكياً الانجراف الحراري والخلوص الميكانيكي دون مقاطعة تدفق الدورة. والأهم أن أياً من هذه الطبقات لا يعتمد على تسلسلات مشفرة بشكل ثابت. فتغيير عرض الشفة أو تدرج الجسر في عنصر عارضة H الداعم—وهو أمر شائع عند دمج الهياكل الفراغية في المنشآت الفولاذية الهجينة—لا يطلق سلسلة من التعديلات اليدوية. بل يشير النظام إلى نماذج الصلابة المخزنة ويضبط معدلات التغذية وجهد القوس وزمن المكوث لكل وصلة استناداً إلى عزم القصور الذاتي للمقطع العرضي وقدرة امتصاص الحرارة. ويمتد المنطق التكيفي نفسه إلى إعداد السطح: فإذا اختلفت سماكة الطلاء المجلفن عبر العناصر الواردة، تضبط وحدة التنظيف المسبق بالبلازما تلقائياً مدة المكوث وكثافة القدرة لضمان إزالة الأكاسيد دون تبخير الزنك أو أكسدة المعدن الأساسي.
ومع ذلك، تتمتع هذه المرونة بحدود تشغيلية محددة. فهي تفترض ثبات سماحات توريد المواد—وبالتحديد، أن يبقى انحراف استقامة الوتر ضمن ±0.3 مم/م وأن يبقى عدم المحاذاة الزاوية عند واجهات العقد أقل من 0.15°. إن تجاوز هذه الحدود يجبر نظام تتبع خط اللحام الموجّه بالرؤية على الاستيفاء خارج نطاق موثوقيته، مما يعرّض العملية لخطر عدم اكتمال الانصهار أو التراكم المفرط لتعزيز اللحام. وبالمثل، يفترض التكيف البارامتري توحيد طوبولوجيا الوصلات: إذ يجب أن تتبع جميع التوصيلات أحد التكوينات المدعومة—صفيحة تقوية بقص أحادي، أو وصلة صفائح مزدوجة، أو عقدة كروية ملحومة—من دون إدخال وصلات مختلطة الأنواع أثناء الدفعة. إن إدخال وصلة مثبتة بالمسامير إلى جانب الوصلات الملحومة ضمن مقطع الجمالون نفسه يقطع استمرارية منطق تسلسل اللحام ويتطلب تأكيداً صريحاً من المشغل قبل المتابعة.
كما يحدد التكامل مع المعدات السابقة واللاحقة النطاق العملي بدرجة أكبر. فعلى سبيل المثال، عند التغذية مباشرة من آلة حفر ثلاثية الأبعاد لعارضة H، لا تتلقى آلة لحام الهياكل الفراغية الأوتوماتيكية أرقام الأجزاء فقط، بل تتلقى بيانات موثقة لمواضع الثقوب—بما في ذلك الانحرافات المقاسة فعلياً عن الإحداثيات الاسمية—مما يسمح لها بإزاحة مسارات المشعل وفقاً لذلك. تلغي هذه التغذية الراجعة ذات الحلقة المغلقة تراكم السماحات: فإذا قامت YK-BHD1250 بحفر ثقوب الشفة على بُعد 0.22 مم إلى يسار المركز بسبب اختلاف قوة التثبيت، تعوض وحدة اللحام ذلك في الوقت الفعلي بدلاً من افتراض المحاذاة النظرية. وتعتمد قابلية التشغيل البيني هذه على تسجيل متزامن لنظام الإحداثيات عبر الآلتين—مما يتطلب تعريفات مرجعية مشتركة (مثل أن يكون الأصل عند زاوية الشفة في الطرف الأيسر، وأن يكون المحور Z محاذياً لخط مركز الجسر) وسجلات قياس مؤرخة زمنياً يتم تبادلها عبر OPC UA—وليس مجرد تسليم ملفات عام.
كما يحدد سلوك المادة المعنى الحقيقي لعبارة «دون إعادة برمجة». فالفولاذ عالي المقاومة مثل S460ML يتطلب إدارة حرارية أكثر إحكاماً من S235JR: يجب أن تبقى ذروة درجة الحرارة بين التمريرات دون 250°C، ويجب أن يتجاوز معدل التبريد بين التمريرات 1.5°C/s لتجنب تكوّن الأطوار الهشة. إن آلة لحام الهياكل الفراغية الأوتوماتيكية التي تفي بهذا المتطلب لا تكتفي بتقليل شدة التيار—بل تعدل تركيبة غاز الحماية (بالتحول من CO₂ النقي إلى 75% Ar / 25% CO₂)، وتفعّل وضع التيار النبضي بنسب ذروة/خلفية متغيرة، وتشغّل نفاثات تبريد بالهواء القسري على فترات محسوبة بدقة بعد اللحام. وهذه التعديلات مضمنة في قوالب عمليات خاصة بالمواد، وليست إجراءات مشفرة بشكل ثابت. فالتحول من الفولاذ الكربوني إلى الفولاذ المقاوم للعوامل الجوية ليس مجرد تبديل لإعداد؛ بل هو انتقال مضبوط عبر أنظمة فرعية متعددة، يتم التحقق منه من خلال تجارب اختبار قبل اللحام على مواد خردة مقطوعة إلى خصائص مقطع مماثلة.
وأخيراً، تظل عملية التحقق جزءاً لا ينفصل عن التنفيذ. لا تعني «عدم إعادة البرمجة» «عدم التحقق». فكل هندسة جديدة تشغّل محاكاة تشغيل جاف آلية: تتحرك محاور CNC عبر المسار الكامل بسرعة مخفضة، بينما تراقب مستشعرات الإزاحة بالليزر الانحراف الهيكلي لطاولة التثبيت والعارضة الجسرية. وإذا تجاوز الانثناء المقاس 0.08 مم عند أي نقطة، يعلّم النظام التكوين للمراجعة اليدوية—إما بتعديل مواقع المشابك أو بتعديل ترتيب التسلسل لموازنة توزيع الحمل. وتمنع هذه الخطوة التصادمات الكارثية أو عدم دقة التموضع التي قد لا تُكتشف لولا ذلك حتى ترسيب أول لحام. والنتيجة ليست أتمتة عمياء، بل قابلية تكيف قابلة للتتبع ومستنيرة بالفيزياء—حيث تدفع تغييرات الهندسة إلى إعادة حساب القيود، لا إلى إعادة كتابة التعليمات.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة