




¿Qué defectos comunes de unión se producen al utilizar una máquina automática de soldadura de estructuras espaciales con espesores de pared de tubo no coincidentes?
¿Qué defectos comunes de unión se producen al utilizar una máquina automática de soldadura de estructuras espaciales con espesores de pared de tubo no coincidentes?
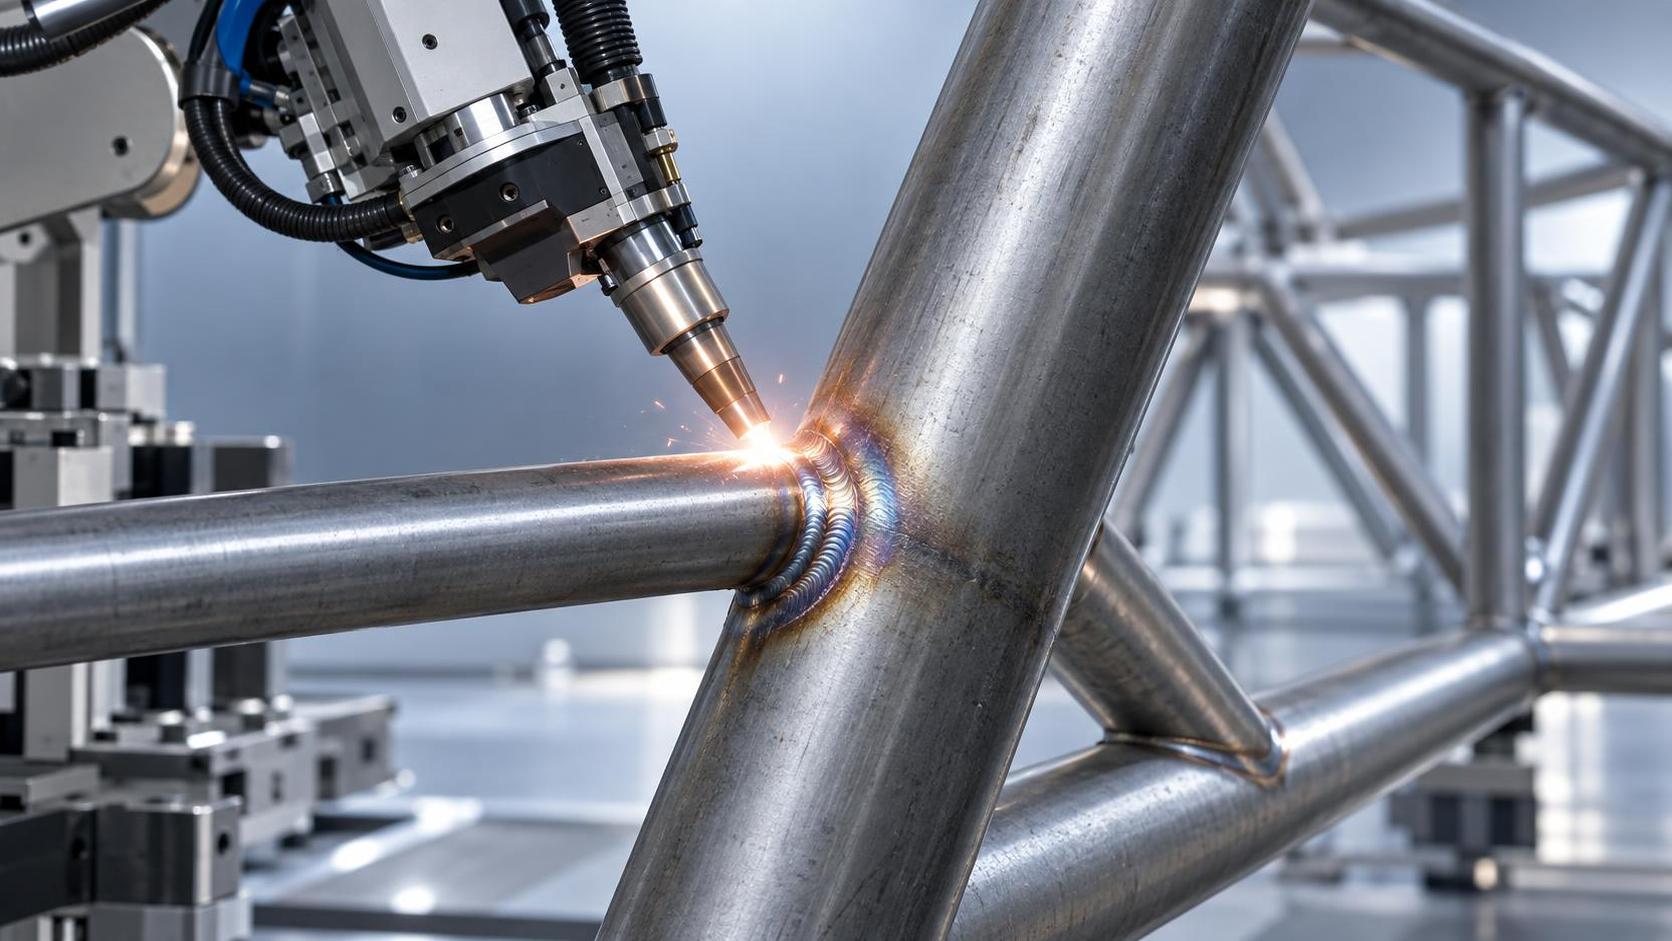
Por qué los espesores de pared desiguales en los tubos provocan fallos críticos en las uniones de soldadura de estructuras espaciales
Cuando una máquina automática de soldadura para estructuras espaciales procesa elementos tubulares con espesores de pared inconsistentes —por ejemplo, 4 mm unidos a 6 mm u 8 mm en contacto con 3 mm—, las uniones soldadas resultantes rara vez fallan de forma catastrófica en la primera inspección. En cambio, se degradan silenciosamente: las microgrietas se ocultan bajo superficies lisas, las zonas de fusión se reducen por debajo de las especificaciones y las tensiones residuales se acumulan de formas que escapan a la inspección visual e incluso a los ensayos no destructivos (END) básicos. Para los responsables de control de calidad y seguridad encargados de la integridad estructural —especialmente en soportes arquitectónicos, cubiertas de estadios o entrepisos industriales—, esto no es un “problema de ajuste de parámetros de soldadura”. Es un amplificador de riesgo sistémico.
Los cuatro defectos que pasan desapercibidos en las inspecciones rutinarias
La fusión incompleta en la raíz es el defecto más frecuente y más peligroso. Las soldadoras automáticas para estructuras espaciales dependen de un aporte térmico constante y de la estabilidad del arco para penetrar completamente en la ranura de la unión. Cuando se unen tubos con espesores de pared desiguales, la pared más gruesa absorbe más energía antes de alcanzar la temperatura de fusión, mientras que la pared más delgada se calienta rápidamente y puede fundirse prematuramente o incluso perforarse. ¿El resultado? Una zona de fusión estrecha e intermitente en la raíz, a menudo invisible sin ensayos radiográficos o ultrasonidos phased-array (PAUT). En una auditoría reciente realizada por terceros sobre una estructura de marquesina fabricada, el 17% de las uniones en T presentó falta de fusión en la raíz detectable únicamente mediante PAUT; todas se produjeron donde las paredes de los tubos diferían en ≥1.5 mm.
El agrietamiento transversal en la zona afectada por el calor (HAZ) le sigue de cerca. Las paredes más delgadas se enfrían más rápidamente, lo que aumenta el gradiente térmico a través de la unión. Esto induce tensiones de tracción localizadas perpendiculares a la dirección de la soldadura, especialmente intensas en aceros de alta resistencia como S355 o ASTM A500 Grade C. Las grietas se inician en la HAZ del tubo más grueso, donde se forma martensita frágil debido al rápido enfriamiento provocado por la pared delgada adyacente. Estas grietas suelen aparecer días después de la soldadura, durante la manipulación posterior o las pruebas de carga, no durante la producción.
La agrupación de poros cerca de la zona de transición aparece cuando las paredes desiguales provocan un comportamiento inestable del arco y una cobertura irregular del gas de protección. A medida que la antorcha se desplaza de una pared gruesa a una delgada, el cambio en la distancia de separación y la geometría de la unión altera la dinámica del flujo de gas. La retención de nitrógeno e hidrógeno aumenta notablemente en la interfaz, especialmente si permanecen cascarilla de laminación o humedad en la superficie interior del tubo más grueso (un descuido común, ya que las paredes más gruesas suelen almacenarse durante más tiempo y con menor protección). A diferencia de la porosidad aislada, estos grupos actúan como concentradores de tensiones y reducen la vida a fatiga hasta en un 40%, según los criterios de aceptación del Nivel B de ISO 5817.
La distorsión dimensional —sutil pero importante— es el cuarto defecto. La contracción desigual arrastra el tubo más delgado hacia dentro, mientras que el más grueso resiste el movimiento, desviando la geometría del nodo fuera de tolerancia. En una cercha 3D típica, esto se manifiesta como una desviación angular >0.5° en las uniones de múltiples ramales, suficiente para comprometer la alineación de los pernos en etapas posteriores o inducir momentos flectores secundarios bajo carga de servicio. A diferencia del alabeo en la soldadura de placas, esta distorsión no se corrige fácilmente mediante enderezado posterior a la soldadura; queda fijada en el comportamiento cinemático del nodo.
Por qué los conjuntos de parámetros estándar no solucionan esto y qué funciona realmente
Muchos equipos suponen que recalibrar el voltaje, la velocidad de alimentación del alambre o la velocidad de desplazamiento compensará la diferencia de espesor de pared. No es así. Estos ajustes afectan al aporte térmico global, pero no a su *distribución* entre secciones diferentes. No se pueden “equilibrar” las rutas de conducción térmica solo con el amperaje. Lo que funciona, en cambio, es una intervención a nivel de proceso:
- La preparación previa de la unión debe ser asimétrica: La geometría de la ranura debe adaptarse, no estandarizarse. Para una unión de 4 mm + 6 mm, utilice un bisel más profundo en el lado de 6 mm (por ejemplo, 35°) y uno menos profundo en el lado de 4 mm (por ejemplo, 25°), con la cara de raíz ajustada para garantizar una profundidad uniforme del baño de fusión. El esmerilado manual no será suficiente; se requiere fresado de extremos CNC o biselado por plasma para garantizar la repetibilidad.
- La secuencia de soldadura importa más que el tipo de soldadura: En nodos de múltiples pasadas, deposite la primera pasada únicamente en el lado de la pared más gruesa, creando un amortiguador térmico antes de unirla a la pared delgada. Esto iguala las velocidades de enfriamiento y reduce la fragilidad de la HAZ. Omitir este paso aumenta el riesgo de agrietamiento en 3×, según datos de calificación de procedimientos de soldadura (WPQ) de líneas de estructuras espaciales con certificación CE.
- La monitorización en tiempo real no es opcional: es obligatoria: Las máquinas que carecen de retroalimentación de voltaje del arco, seguimiento de costura con control adaptativo de la altura de la antorcha o imagen térmica integrada no pueden gestionar de forma fiable las uniones desiguales. Si su línea carece de monitorización en circuito cerrado de la longitud del arco y de la variación de la separación de la unión, trate cada unión desigual como no conforme hasta que se verifique mediante END volumétricos.
Dónde la uniformidad estructural no es negociable y dónde no lo es
La tolerancia a las diferencias no es binaria; depende de la aplicación. En bastidores decorativos no portantes, una variación de pared de ±0.8 mm puede ser aceptable con procedimientos compensatorios. Pero para aplicaciones críticas para la seguridad —como arriostramientos sísmicos, estructuras de soporte de grúas o pasarelas elevadas—, ISO 15614-1 exige que la variación del espesor del metal base dentro de una sola unión soldada no supere el 25% del espesor del elemento más delgado. Por tanto, un tubo de 4 mm no puede unirse a un tubo de 6 mm (diferencia del 50%); solo puede unirse a un tubo de 5 mm (máximo 25%). Esto no es una “buena práctica”, sino un límite de cumplimiento vinculado directamente al modelado de mecánica de fractura en EN 1993-1-8.
Este principio va más allá de los tubos. Considere cómo los sistemas delínea automática pesada para vigas H manejan las diferencias de espesor entre ala y alma: sus módulos integrados de enderezado y soldadura en voladizo aplican ciclos secuenciales de presión y calor adaptados al espesor, precisamente porque las almas con espesores de 6–50 mm y las alas de 6–60 mm requieren una gestión térmica variable. La misma lógica se aplica a las estructuras espaciales: no utilizaría el mismo ciclo para un alma de 50 mm y un ala de 6 mm, ni debería esperar que un único programa de soldadura pueda unir tubos de 3 mm y 8 mm.
Su siguiente paso no es realizar más ensayos, sino mejorar el control de los materiales de entrada
Corregir defectos de paredes desiguales después de la soldadura implica desechar, recortar de nuevo, volver a fijar y volver a soldar, lo que cuesta 3–5× la mano de obra original y supone el riesgo de dañar las placas de nodo mecanizadas con precisión. La prevención comienza aguas arriba: aplique una segregación estricta de los materiales entrantes según el espesor de pared, exija certificados de laminación trazables con el espesor real medido (no el nominal) y requiera una revisión del diseño de la unión *antes* del corte, no después. Si su flujo de trabajo actual trata el espesor de pared como una nota dimensional secundaria en vez de como un factor determinante de la soldabilidad, ninguna cantidad de END posteriores a la soldadura restaurará la confianza en el rendimiento estructural.
Para los responsables de control de calidad y seguridad, la pregunta clave no es “¿Podemos soldarlo?”, sino “¿Cumple esta geometría de unión con la tenacidad a la fractura y la resistencia a la fatiga exigidas por su entorno de servicio, y puede nuestro equipo demostrarlo ciclo tras ciclo?”. Cuando el espesor de pared varía dentro de una unión, la respuesta casi siempre es “no”, a menos que el proceso se haya diseñado explícitamente para esa variación desde el principio.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje