




Какие распространённые дефекты соединений возникают при использовании автоматического сварочного станка для пространственных ферм при несоответствии толщины стенок труб?
Какие распространённые дефекты соединений возникают при использовании автоматического сварочного станка для пространственных ферм при несоответствии толщины стенок труб?
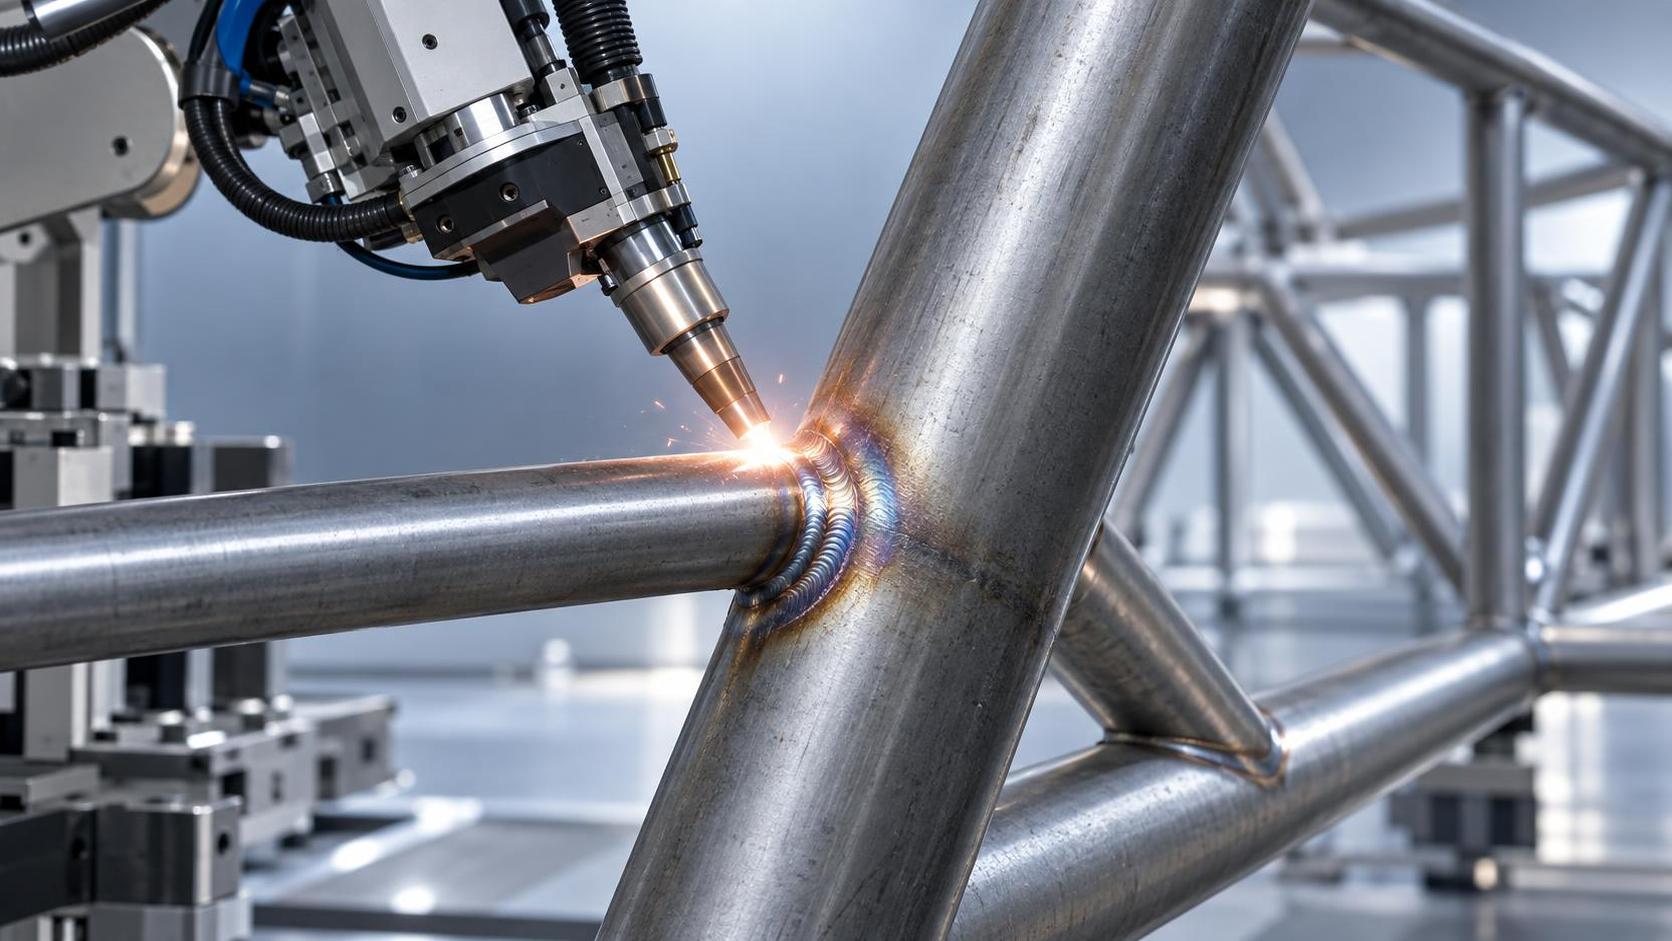
Почему несоответствие толщины стенок труб вызывает критические разрушения соединений при сварке пространственных ферм
Когда автоматическая машина для сварки пространственных ферм обрабатывает трубчатые элементы с неодинаковой толщиной стенок — например, 4 мм соединяется с 6 мм или 8 мм стыкуется с 3 мм, — полученные сварные соединения редко разрушаются катастрофически при первом контроле. Вместо этого они незаметно деградируют: микротрещины скрываются под гладкой поверхностью, зоны сплавления оказываются меньше требуемых по спецификации, а остаточные напряжения накапливаются таким образом, что не выявляются при визуальном контроле или даже базовом неразрушающем контроле. Для менеджеров по контролю качества и безопасности, отвечающих за конструкционную целостность, особенно в архитектурных опорах, крышах стадионов или промышленных мезонинах, это не «проблема настройки параметров сварки». Это системный усилитель рисков.
Четыре дефекта, которые не выявляются при стандартном контроле
Неполное сплавление в корне шва — наиболее частый и наиболее опасный дефект. Автоматические сварочные аппараты для пространственных ферм используют стабильный тепловклад и устойчивость дуги для полного проплавления разделки соединения. При соединении труб с неодинаковой толщиной стенок более толстая стенка поглощает больше энергии до достижения температуры плавления, тогда как более тонкая стенка быстро нагревается и может преждевременно расплавиться или даже прогореть. Результат? Узкая, прерывистая зона сплавления в корне шва, часто невидимая без радиографического контроля или фазированной ультразвуковой дефектоскопии (PAUT). В ходе одного недавнего независимого аудита изготовленной навесной конструкции у 17% Т-образных соединений было выявлено несплавление в корне, обнаруживаемое только методом PAUT; все они находились в местах, где разница толщин стенок труб составляла ≥1,5 мм.
Поперечное растрескивание в зоне термического влияния (ЗТВ) также является распространенным дефектом. Более тонкие стенки охлаждаются быстрее, увеличивая температурный градиент в соединении. Это вызывает локальное растягивающее напряжение, перпендикулярное направлению сварки, особенно выраженное в высокопрочных сталях, таких как S355 или ASTM A500 Grade C. Трещины зарождаются в ЗТВ более толстой трубы, где вследствие быстрого охлаждения от прилегающей тонкостенной части образуется хрупкий мартенсит. Такие трещины часто появляются через несколько дней после сварки, при послесварочных манипуляциях или испытаниях под нагрузкой, а не во время производства.
Скопления пор вблизи переходной зоны возникают, когда несоответствие толщин стенок вызывает нестабильное поведение дуги и неравномерное покрытие защитным газом. Когда горелка перемещается от толстой стенки к тонкой, изменение расстояния до поверхности и геометрии соединения нарушает динамику газового потока. Удержание азота и водорода резко возрастает на границе, особенно если на внутренней поверхности более толстой трубы остаются окалина или влага — распространенный недосмотр, поскольку трубы с более толстыми стенками часто хранятся дольше и хуже защищены. В отличие от единичной пористости, такие скопления действуют как концентраторы напряжений и сокращают усталостный ресурс до 40% согласно критериям приемки уровня B ISO 5817.
Размерная деформация — малозаметная, но существенная — является четвертым дефектом. Неравномерная усадка втягивает более тонкую трубу внутрь, тогда как более толстая препятствует перемещению, выводя геометрию узла за пределы допусков. В типичной трехмерной ферме это проявляется как угловое отклонение >0,5° в многоветвевых соединениях — достаточное для нарушения последующего совмещения болтовых соединений или возникновения вторичных изгибающих моментов под рабочей нагрузкой. В отличие от коробления при сварке листов, эту деформацию нелегко исправить послесварочной правкой; она закрепляется в кинематическом поведении узла.
Почему стандартные наборы параметров не решают проблему и что действительно работает
Многие команды предполагают, что повторная калибровка напряжения, скорости подачи проволоки или скорости сварки компенсирует несоответствие толщин стенок. Это не так. Такие корректировки влияют на общий тепловклад, но не на его *распределение* между разнородными сечениями. Нельзя «сбалансировать» пути теплопроводности только силой тока. Вместо этого требуется вмешательство на уровне процесса:
- Подготовка перед соединением должна быть асимметричной: Геометрия разделки должна быть адаптирована, а не стандартизирована. Для соединения 4 мм + 6 мм используйте более глубокий скос на стороне 6 мм (например, 35°) и менее глубокий на стороне 4 мм (например, 25°), с корректировкой притупления кромки для обеспечения равномерной глубины сварочной ванны. Ручной шлифовки недостаточно; для повторяемости требуется торцевое фрезерование с ЧПУ или плазменная разделка кромок.
- Последовательность сварки важнее типа сварки: В многопроходных узлах накладывайте первый проход только на стороне более толстой стенки, создавая тепловой буфер перед соединением с тонкой стенкой. Это выравнивает скорости охлаждения и снижает хрупкость ЗТВ. Пропуск этого шага увеличивает риск растрескивания в 3 раза согласно данным аттестации технологии сварки (WPQ) на линиях пространственных ферм, сертифицированных CE.
- Мониторинг в реальном времени — не опция, а обязательное требование: Оборудование без обратной связи по напряжению дуги, слежения за швом с адаптивным управлением высотой горелки или встроенной тепловизионной системы не может надежно обрабатывать соединения с несоответствующими толщинами. Если ваша линия не имеет замкнутого мониторинга длины дуги и изменения зазора в соединении, считайте каждое такое соединение несоответствующим до его подтверждения объемным неразрушающим контролем.
Где конструкционная однородность не подлежит компромиссу, а где допустима
Допуск на несоответствие толщин не является однозначным — он зависит от области применения. В ненесущих декоративных каркасах отклонение толщины стенки ±0,8 мм может быть приемлемым при применении компенсирующих процедур. Однако для критически важных с точки зрения безопасности применений, таких как сейсмические связи, опорные конструкции кранов или приподнятые пешеходные переходы, ISO 15614-1 предписывает, чтобы разница толщины основного металла в пределах одного сварного соединения не превышала 25% толщины более тонкого элемента. Поэтому труба толщиной 4 мм не может соединяться с трубой толщиной 6 мм (разница 50%); она может соединяться только с трубой толщиной 5 мм (максимум 25%). Это не «лучшая практика», а граница соответствия требованиям, напрямую связанная с моделированием механики разрушения в EN 1993-1-8.
Этот принцип распространяется не только на трубы. Рассмотрим, как системытяжелой автоматической линии для H-образных балок обрабатывают несоответствие толщин полок и стенок: их встроенные модули правки и консольной сварки применяют последовательные циклы давления и нагрева с учетом толщины именно потому, что толщина стенок от 6–50 мм и полок от 6–60 мм требует переменного управления тепловым режимом. Та же логика применима к пространственным фермам: вы не стали бы обрабатывать стенку 50 мм и полку 6 мм в одном и том же цикле — и не следует ожидать, что одна программа сварки сможет соединить трубы 3 мм и 8 мм.
Следующий шаг — не больше испытаний, а лучший контроль исходных материалов
Устранение дефектов, вызванных несоответствием толщин стенок, после сварки означает отбраковку, повторную резку, повторную установку в приспособление и повторную сварку, что обходится в 3–5× дороже первоначальных трудозатрат и создает риск повреждения прецизионно обработанных пластин узлов. Предотвращение начинается выше по процессу: обеспечьте строгое разделение поступающих материалов по толщине стенки, требуйте прослеживаемые сертификаты проката с фактически измеренной толщиной, а не номинальной, и проводите проверку конструкции соединения *до* резки, а не после нее. Если в вашем текущем рабочем процессе толщина стенки рассматривается как второстепенное размерное примечание, а не как определяющий фактор свариваемости, то никакой объем послесварочного неразрушающего контроля не восстановит уверенность в конструкционных характеристиках.
Для менеджеров по контролю качества и безопасности ключевой вопрос заключается не в том: «Можем ли мы это сварить?» Он звучит так: «Соответствует ли геометрия этого соединения требованиям к трещиностойкости и усталостной прочности, необходимым для условий его эксплуатации, и может ли наше оборудование подтверждать это цикл за циклом?» Когда толщина стенки различается в пределах соединения, ответ почти всегда будет «нет», если только ваш процесс не был специально разработан с учетом такого различия с самого начала.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение