




Cómo prevenir la contaminación del electrodo en la soldadura TIG robótica
Cómo prevenir la contaminación del electrodo en la soldadura TIG robótica
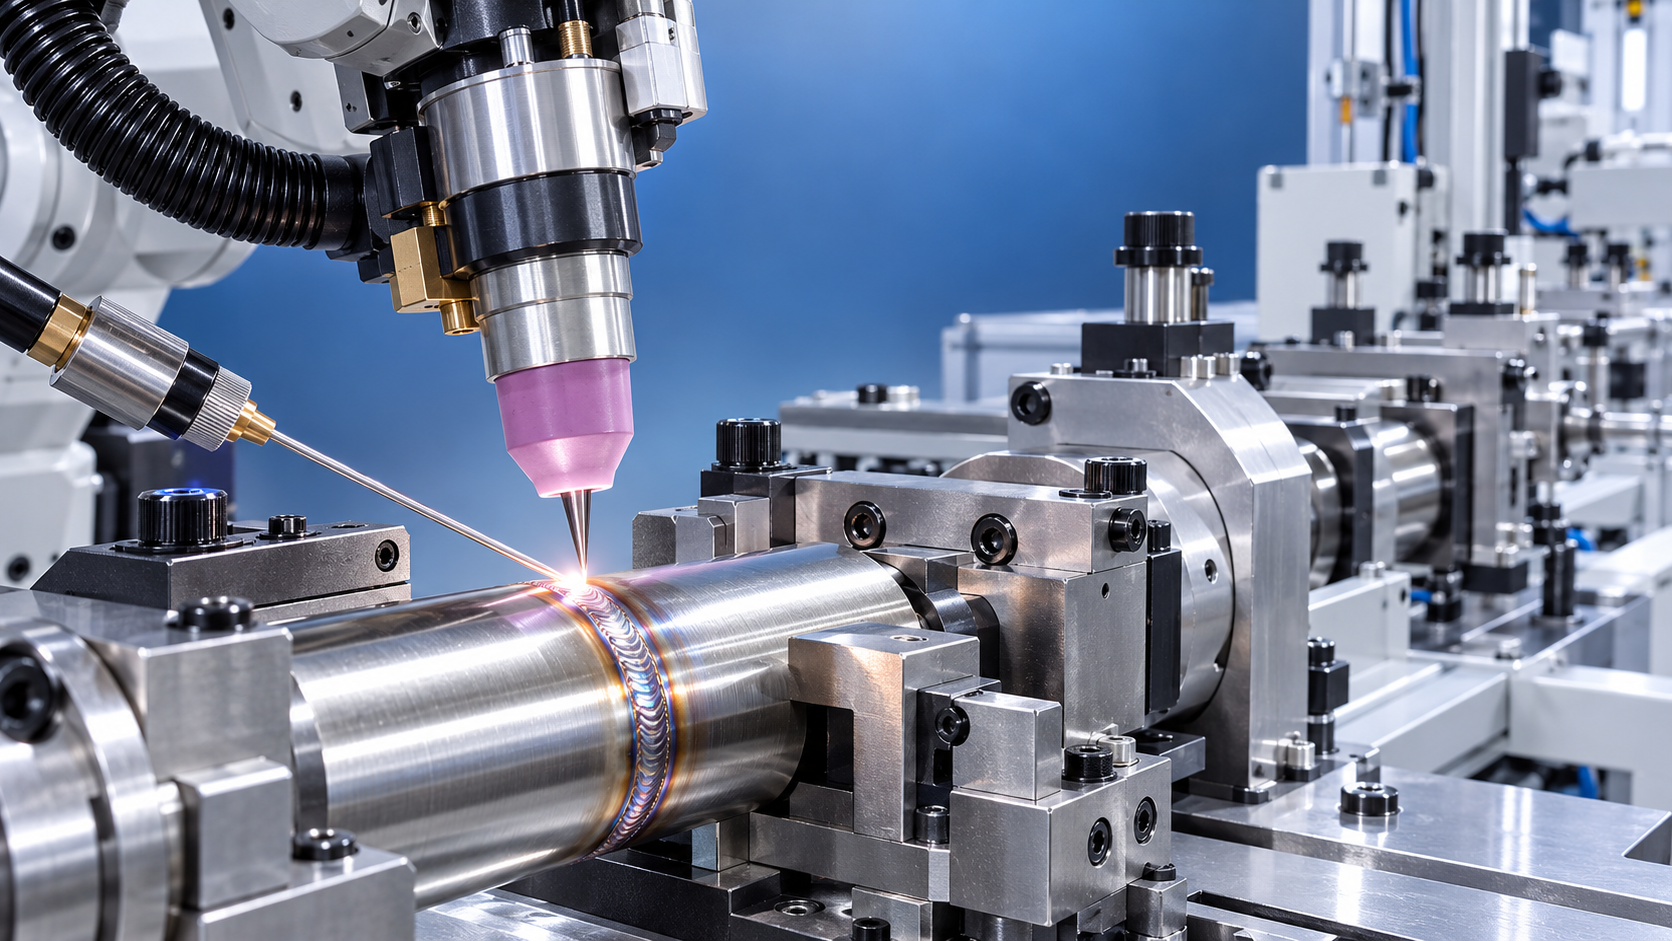
Un electrodo de tungsteno contaminado es una de las formas más rápidas de convertir un proceso estable de soldadura TIG robótica en una fuente de inicios de arco inconsistentes, mala apariencia del cordón, inclusiones y paradas innecesarias. En una celda automatizada, el problema suele ser más difícil de diagnosticar que en la soldadura TIG manual, ya que el robot repite el mismo movimiento programado mientras varias pequeñas variables —altura de la antorcha, posición del alambre, cobertura de gas, ajuste de las piezas y estado del utillaje— pueden variar de forma independiente.
La prevención de la contaminación del electrodo en la soldadura TIG robótica comienza tratando el tungsteno como un punto de control del proceso, no como un consumible que simplemente se reemplaza después de una soldadura defectuosa. Un electrodo limpio debe mantener una geometría de punta uniforme, permanecer fuera del baño fundido y de la trayectoria del alambre de aporte, y mantenerse continuamente protegido por gas de protección limpio. Cuando estas condiciones se controlan, la vida útil del tungsteno mejora y la calidad de la soldadura se vuelve más repetible.
Primero identifique qué está contaminando el electrodo
No todas las puntas de tungsteno oscuras, redondeadas o dañadas tienen la misma causa. Rectificar un electrodo sin identificar la fuente de contaminación puede restaurar la producción brevemente, pero el mismo problema generalmente volverá a producirse.
- Contacto con el baño de soldadura: El electrodo se introduce en el metal fundido porque la antorcha está demasiado baja, la pieza está fuera de posición o la trayectoria programada no coincide con la junta real.
- El alambre de aporte toca el tungsteno: Esto es común en las celdas TIG automatizadas con alimentación de alambre cuando la orientación del alambre, la longitud libre del alambre, el tiempo de alimentación o la sincronización entre el robot y el alambre son incorrectos.
- Oxidación debido a una protección gaseosa insuficiente: Una envolvente de gas deficiente puede decolorar y erosionar el electrodo incluso cuando este nunca toca físicamente la pieza.
- Colisión mecánica: La antorcha puede golpear una soldadura de punteo, un utillaje, un borde de pieza, una deformación o salpicaduras acumuladas de una operación cercana.
- Contaminación superficial de la pieza: El aceite, la humedad, la pintura, el óxido, los residuos de rectificado o el fluido de corte pueden desestabilizar el arco y transferir contaminantes a la zona de soldadura.
El aspecto del tungsteno proporciona indicios útiles. Una punta redondeada o abombada en un proceso diseñado para un electrodo puntiagudo suele indicar un aporte térmico excesivo, polaridad o ajustes inadecuados, o contactos breves repetidos con el baño. Una punta oxidada negra o gris apunta con mayor fuerza a problemas de gas de protección. Una punta astillada o un tungsteno con metal visible adherido probablemente ha entrado en contacto con la pieza o el alambre de aporte.
Mantenga la posición programada de la antorcha vinculada a la junta real
La repetibilidad robótica no compensa las variaciones de la pieza. Si las piezas llegan con dimensiones inconsistentes, distorsión térmica, mal ajuste o perfiles cambiantes de soldadura de punteo, un robot puede reproducir un evento de inmersión del electrodo con excelente precisión. Por ello, la contaminación debe investigarse en la junta y el utillaje antes de ajustar los parámetros de soldadura.
Comience comprobando la distancia real entre el tungsteno y la pieza en varios puntos a lo largo de la trayectoria de soldadura, incluido el inicio, las esquinas, las transiciones y el cráter final. Compare la trayectoria programada con la posición de una pieza correctamente cargada. Una trayectoria segura en una muestra nominal puede volverse insegura donde una costura se eleva, una brida se flexiona hacia arriba o un cordón de punteo sobresale de la junta.
La precisión del punto central de la herramienta también merece atención. Tras sustituir un cuerpo de antorcha, portapinza, lente de gas, electrodo o cuello de antorcha, la ubicación física de la punta de tungsteno puede desplazarse. Incluso un pequeño desplazamiento importa al soldar juntas estrechas o cuando el electrodo se coloca cerca de la pieza. Recalibre el TCP cada vez que cambie el conjunto de la antorcha y confirme que el programa del robot toma como referencia la punta real del tungsteno en lugar de un punto supuesto cerca de la antorcha.
El estado del utillaje forma parte de esta comprobación. Los posicionadores sueltos, las mordazas desgastadas, los soportes afectados por el calor y los residuos bajo un componente pueden desplazar la junta de soldadura lo suficiente como para provocar contactos ocasionales. Un evento de contaminación que ocurre solo en algunos ciclos o únicamente después de varias piezas suele indicar un asentamiento inconsistente de las piezas, en lugar de un problema de configuración del arco.
Utilice la holgura deliberadamente, no en exceso
Aumentar la longitud del arco puede parecer una forma sencilla de evitar el contacto, pero una holgura excesiva reduce el control del arco y puede ampliar la zona afectada por el calor. El objetivo es una distancia de trabajo repetible que proporcione suficiente margen para la variación normal de las piezas sin sacrificar el acceso a la junta ni la estabilidad del arco. El margen correcto depende de la geometría de la junta, el diámetro del tungsteno, la extensión del electrodo, el uso de alambre de aporte y la precisión de la celda.
Cuando la variación de las piezas no puede reducirse lo suficiente, puede justificarse el seguimiento de costura, la detección por contacto, el perfilado láser o la corrección adaptativa de trayectoria. Estos sistemas son más útiles cuando resuelven un problema de posicionamiento demostrado. No corregirán la interferencia del alambre, una cobertura de gas deficiente ni una superficie de componente sucia.
La posición del alambre es una fuente frecuente de contaminación oculta
En la soldadura TIG robótica con alimentación de alambre, el alambre de aporte debe entrar de forma constante en el borde delantero del baño de soldadura sin cruzar el eje del electrodo. Un alambre demasiado alto puede tocar el tungsteno. Un alambre demasiado bajo puede rozar la pieza o solidificarse antes de alcanzar el baño. Un alambre suministrado demasiado adelante o atrás puede alterar el baño y crear condiciones de transferencia inestables.
Inspeccione la alineación del alambre con el arco apagado y el robot posicionado en ubicaciones representativas de soldadura. No basta con inspeccionar únicamente el punto de inicio. Los cambios en la orientación de la muñeca del robot, el ángulo de la antorcha o el montaje del alimentador de alambre pueden alterar la relación aparente entre el alambre y el tungsteno a medida que el robot recorre la trayectoria.
- Confirme que la guía de alambre esté firme y libre de desgaste que permita que el alambre se desvíe.
- Compruebe la rectitud del alambre cerca de la antorcha. La curvatura o espiral residual puede desplazar la trayectoria del alambre a medida que avanza.
- Establezca una longitud libre de alambre uniforme; una longitud sin soporte excesiva tiene mayor probabilidad de vibrar o desviarse.
- Verifique los tiempos de inicio y parada de la alimentación, especialmente durante el encendido del arco, las esquinas y el llenado del cráter.
- Mantenga el alambre limpio y seco. El material de aporte contaminado puede introducir material en el baño y hacer que el arco sea menos predecible.
El contacto con el alambre puede ser lo suficientemente intermitente como para que los operadores observen solo daños ocasionales en el electrodo. Revisar el fallo mediante ciclos de prueba en seco a baja velocidad suele ser más productivo que cambiar inmediatamente la corriente, la velocidad de avance o los ajustes de pulsación. La pregunta importante es si el alambre mantiene una relación controlada con el baño durante todo el movimiento.
Proteja el tungsteno con una cobertura estable de gas de protección
Los problemas de gas de protección hacen más que decolorar la soldadura. Una vez que el electrodo se oxida, cambian sus características de emisión y la forma de su punta, lo que hace que los inicios de arco sean menos fiables y aumenta la probabilidad de contaminación adicional. Por lo tanto, la cobertura de gas debe comprobarse como un sistema completo: suministro de origen, regulador, manguera, conexiones de antorcha, consumibles, estado de la tobera, ajuste de caudal y movimiento del aire circundante.
Las fugas no siempre son evidentes. Una pequeña fuga en una conexión de la antorcha o una manguera dañada puede introducir aire en el flujo de protección sin causar un cambio drástico en la lectura del caudalímetro. Inspeccione las conexiones, los sellos, los cuerpos de pinza, las lentes de gas y los cabezales de antorcha siempre que aparezca oxidación inesperadamente. Un difusor de gas bloqueado o contaminado también puede crear una envolvente de gas desigual, incluso cuando el caudal medido parece normal.
Más gas no es automáticamente mejor. Un caudal excesivo puede generar turbulencia y atraer aire circundante hacia el arco, especialmente con una tobera grande, un ángulo de antorcha incómodo o una corriente de aire transversal. Ajuste el caudal según la configuración de la antorcha, el material, el acceso a la junta y las condiciones de la celda; después, confirme el resultado observando el comportamiento del electrodo y de la soldadura. Si el electrodo se oxida inmediatamente después de apagar el arco, revise la duración del posflujo además de la cantidad de caudal.
Las celdas robóticas pueden tener causas locales de perturbación del aire ausentes durante las pruebas de banco: sistemas de extracción, huecos en el cerramiento, ventiladores de refrigeración, automatización cercana u operadores que abren puertas durante la resolución de problemas. Compruebe la protección gaseosa con la celda funcionando en sus condiciones normales de producción. Un proceso que funciona con el cerramiento abierto y la extracción reducida puede fallar cuando todo el sistema de ventilación está en marcha.
Prepare el electrodo correctamente y protéjalo después de su preparación
La preparación del tungsteno afecta tanto al comportamiento del arco como a la resistencia a la contaminación. El grado del electrodo, el diámetro, el ángulo de la punta y el acabado de la punta deben ser adecuados para el procedimiento de soldadura y la fuente de alimentación. El proceso debe utilizar un estándar de preparación documentado para que cada sustitución no introduzca una forma de arco o condición de conducción de corriente diferente.
Para aplicaciones que requieren un electrodo puntiagudo, rectifique longitudinalmente a lo largo del eje del electrodo en lugar de hacerlo transversalmente. Las marcas de rectificado longitudinales ayudan a mantener un arco focalizado; los arañazos circunferenciales pueden favorecer la desviación del arco. Utilice un método de rectificado dedicado al tungsteno en lugar de una esmeriladora general de taller que pueda transferir acero, aluminio, residuos abrasivos u otros materiales al electrodo.
Manipule los electrodos preparados con guantes limpios o herramientas limpias. Los aceites de los dedos y la suciedad del taller son contaminantes menores, pero los procesos TIG automatizados suelen operar con márgenes de proceso estrechos. Guarde los electrodos preparados en un soporte limpio y protegido, en lugar de dejarlos sobre un banco de trabajo o cerca del polvo de rectificado.
Cuando un electrodo se contamina por contacto con el baño de soldadura o el alambre de aporte, no se limite a romper el extremo visiblemente dañado y reanudar la producción, a menos que se sepa que la geometría restante es aceptable. Retire suficiente material para eliminar el metal transferido y la decoloración afectada por el calor; luego, vuelva a rectificar hasta obtener la forma aprobada. Continuar con una punta contaminada puede convertir un incidente menor en repetidos inicios deficientes, desviación del arco y defectos en múltiples piezas.
Controle la pieza antes de que llegue a la celda
Un tungsteno limpio no puede compensar el material entrante sucio. Los aceites, el refrigerante de mecanizado, los residuos de marcadores, la humedad, las películas adhesivas y el óxido intenso pueden desestabilizar el baño y dejar depósitos en el electrodo. Esto es especialmente relevante cuando los componentes soldados provienen de varias operaciones anteriores o pasan tiempo en áreas compartidas de manipulación de materiales.
Defina un requisito práctico de limpieza para la zona de soldadura, incluida la distancia desde la junta a la que deben limpiarse las superficies. Para aluminio, acero inoxidable y otros materiales sensibles a la oxidación, la preparación de la superficie puede tener que abordar tanto el óxido como el aceite. Evite utilizar herramientas o cepillos que transfieran material extraño entre aleaciones. El método de limpieza debe ser compatible con el procedimiento de soldadura y debe dejar la pieza seca antes de que entre en el utillaje.
El diseño de la pieza y las decisiones de fabricación previas también afectan a la limpieza de la celda de soldadura. Las rebabas, los bordes cortados deformados, los puntos de punteo mal ubicados y los bordes conformados inconsistentes crean obstáculos que pueden obligar al tungsteno a acercarse demasiado a la junta. En una línea de producción que combina procesos de fabricación, evalúe si las etapas previas están generando residuos o variaciones geométricas que llegan a la estación TIG. Por ejemplo, los equipos de conformado en frío como lamáquina laminadora de roscas Z28-650 pueden evitar virutas durante la producción de roscas, pero las piezas aún deben gestionarse para que el refrigerante, los residuos de manipulación y la variación dimensional no lleguen a una operación de soldadura de precisión.
Incorpore comprobaciones de contaminación en los procedimientos de recuperación
La respuesta más eficaz no es una guía detallada de resolución de problemas que aparece después de que la calidad ya haya fallado. Una celda robótica debe tener condiciones claras de parada y comprobación. Algunos ejemplos incluyen un fallo de inicio de arco, un cambio repentino en el comportamiento de la tensión del arco, decoloración visible del electrodo, una alarma de colisión, un fallo de alimentación de alambre o un cambio en el aspecto de la soldadura en un programa conocido como estable.
Después de cualquier posible inmersión o colisión, el operador debe inspeccionar el tungsteno, la tobera, la lente de gas o el cuerpo de pinza, la guía de alambre y el área inmediata del utillaje. Sustituir únicamente el electrodo puede pasar por alto un cuello de antorcha doblado, una tobera cerámica agrietada, una guía de alambre desplazada o un difusor dañado. La acción correctiva debe restaurar la geometría completa de la antorcha y la trayectoria del gas antes de reiniciar la celda.
También es útil registrar la ubicación de los eventos recurrentes de contaminación: inicio de soldadura, esquina, transición de costura, cráter final o una posición específica del utillaje. Los patrones suelen indicar una de tres áreas: movimiento y acceso del robot, variación de las piezas entrantes, o hardware de alambre y gas. Esa información permite actuar mucho más que registrar “tungsteno defectuoso” como un problema general de mantenimiento.
No resuelva cada evento de contaminación con más corriente o más gas
Los operadores a veces compensan un arco débil o inestable aumentando la corriente, modificando los ajustes de pulsación o elevando el caudal de gas. Estos ajustes pueden ocultar temporalmente el síntoma; sin embargo, pueden empeorar el sobrecalentamiento del electrodo, la turbulencia o el control del baño. Los parámetros deben ajustarse únicamente después de comprobar los riesgos de contacto físico, la integridad del gas, el estado del electrodo y la limpieza de la pieza.
Un proceso TIG robótico estable deja evidencia visible: el tungsteno conserva su forma prevista, el arco se inicia de forma consistente, el baño de soldadura sigue siendo predecible y los intervalos de sustitución no están determinados por daños inexplicables. Cuando la contaminación se vuelve frecuente, inspeccione la secuencia desde la carga de la pieza hasta el posflujo final. La causa suele ser un desajuste controlable en esa secuencia, en lugar de un coste inevitable de la soldadura automatizada.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje