




كيفية منع تلوث القطب الكهربائي في لحام TIG الروبوتي
كيفية منع تلوث القطب الكهربائي في لحام TIG الروبوتي
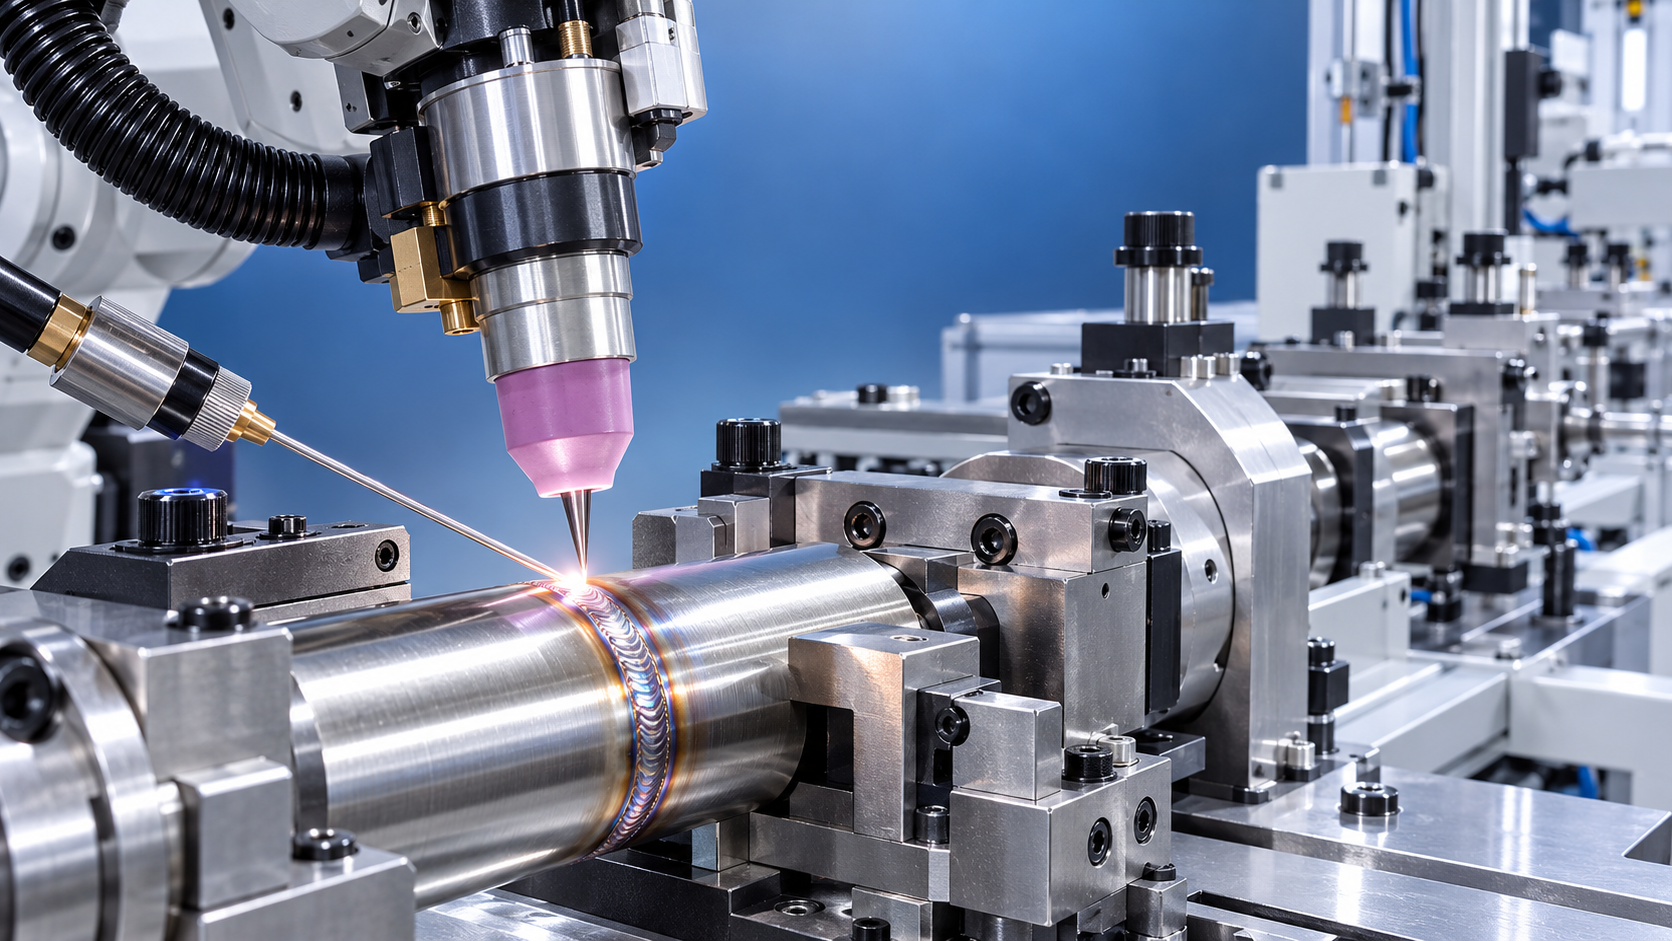
يُعد تلوث قطب التنغستن أحد أسرع الطرق لتحويل عملية لحام TIG الروبوتية المستقرة إلى مصدر لبدء قوس غير متسق، ومظهر خرزة لحام رديء، وشوائب، وتوقفات غير ضرورية. في خلية مؤتمتة، غالبًا ما تكون المشكلة أصعب في التشخيص منها في لحام TIG اليدوي، لأن الروبوت يكرر الحركة المبرمجة نفسها بينما يمكن أن تنحرف عدة متغيرات صغيرة—ارتفاع الشعلة، وموضع السلك، وتغطية الغاز، ومواءمة الأجزاء، وحالة التجهيزات—بشكل مستقل.
يبدأ منع تلوث القطب في لحام TIG الروبوتي بالتعامل مع التنغستن كنقطة للتحكم في العملية، وليس كمادة استهلاكية تُستبدل ببساطة بعد لحام سيئ. يجب أن يحافظ القطب النظيف على هندسة طرف متسقة، وأن يبقى خارج مسار بركة المعدن المنصهر وسلك الحشو، وأن يظل محميًا باستمرار بغاز حماية نظيف. وعند التحكم في هذه الظروف، يتحسن عمر التنغستن وتصبح جودة اللحام أكثر قابلية للتكرار.
حدّد أولًا ما الذي يلوث القطب
ليست جميع أطراف التنغستن الداكنة أو المستديرة أو التالفة ناتجة عن السبب نفسه. قد تؤدي إعادة تجليخ القطب دون تحديد مصدر التلوث إلى استعادة الإنتاج مؤقتًا، لكن العطل نفسه سيعود عادةً.
- التلامس مع بركة اللحام: ينغمس القطب في المعدن المنصهر بسبب انخفاض الشعلة أكثر من اللازم، أو خروج قطعة العمل عن موضعها، أو عدم تطابق المسار المبرمج مع الوصلة الفعلية.
- ملامسة سلك الحشو للتنغستن: يشيع ذلك في خلايا TIG المؤتمتة المزودة بتغذية سلكية عندما يكون توجيه السلك أو امتداد السلك أو توقيت التغذية أو تزامن الروبوت مع السلك غير صحيح.
- الأكسدة الناتجة عن عدم كفاية حماية الغاز: يمكن لغلاف غازي ضعيف أن يغير لون القطب ويؤدي إلى تآكله حتى إذا لم يلامس قطعة العمل فعليًا.
- التصادم الميكانيكي: قد تصطدم الشعلة بلحام نقطي أو تجهيز أو حافة قطعة أو تشوه أو رذاذ متراكم من عملية مجاورة.
- تلوث سطح القطعة: يمكن للزيت أو الرطوبة أو الطلاء أو الأكسيد أو بقايا التجليخ أو سائل القطع أن يزعزع استقرار القوس وينقل الملوثات إلى منطقة اللحام.
يوفر مظهر التنغستن دلائل مفيدة. غالبًا ما يشير الطرف المستدير أو المتكور في عملية مخصصة لقطب مدبب إلى إدخال حراري مفرط، أو قطبية أو إعدادات غير مناسبة، أو تلامس قصير متكرر مع البركة. ويشير الطرف المؤكسد الأسود أو الرمادي بصورة أقوى إلى مشكلات غاز الحماية. أما الطرف المتشقق أو التنغستن الملتصق به معدن ظاهر، فمن الأرجح أنه لامس قطعة العمل أو سلك الحشو.
حافظ على ارتباط موضع الشعلة المبرمج بالوصلة الفعلية
لا يعوض تكرار الروبوت عن التباين في القطعة. فإذا وصلت قطع العمل بأبعاد غير متسقة أو تشوه حراري أو مواءمة رديئة أو أشكال لحام نقطي متغيرة، يمكن للروبوت تكرار حادثة غمس القطب بدقة ممتازة. ولهذا ينبغي فحص التلوث عند الوصلة والتجهيز قبل ضبط معلمات اللحام.
ابدأ بفحص المسافة الفعلية بين التنغستن وقطعة العمل عند عدة نقاط على طول مسار اللحام، بما في ذلك البداية والزوايا والانتقالات وحفرة النهاية. قارن المسار المبرمج بموضع قطعة محمّلة بشكل صحيح. فقد يصبح المسار الآمن على عينة اسمية غير آمن في مواضع يرتفع فيها خط اللحام، أو يرتد فيها الجناح إلى الأعلى، أو تبرز فيها خرزة اللحام النقطي فوق الوصلة.
تستحق دقة نقطة مركز الأداة أيضًا الاهتمام. بعد استبدال جسم الشعلة أو الظرف أو عدسة الغاز أو القطب أو عنق الشعلة، قد يتغير الموقع الفعلي لطرف التنغستن. حتى التحول البسيط مهم عند لحام وصلات ضيقة أو عندما يكون القطب مضبوطًا قريبًا من قطعة العمل. أعد معايرة TCP كلما تغيرت مجموعة الشعلة، وتأكد من أن برنامج الروبوت يشير إلى طرف التنغستن الفعلي بدلًا من نقطة مفترضة بالقرب من الشعلة.
تُعد حالة التجهيز جزءًا من هذا الفحص. يمكن لمحددات الموضع المرتخية، والمشابك البالية، والدعامات المتأثرة بالحرارة، والحطام أسفل أحد المكونات أن تحرك وصلة اللحام بما يكفي للتسبب في تلامس عرضي. وغالبًا ما تشير حادثة التلوث التي تحدث في بعض الدورات فقط أو بعد عدة قطع إلى عدم اتساق تثبيت القطعة، وليس إلى مشكلة في إعدادات القوس.
استخدم الخلوص بشكل مدروس، لا بشكل مفرط
قد تبدو زيادة طول القوس طريقة سهلة لتجنب التلامس، لكن الخلوص الزائد يقلل التحكم بالقوس وقد يوسع المنطقة المتأثرة بالحرارة. والهدف هو مسافة عمل قابلة للتكرار توفر هامشًا كافيًا للتباين الطبيعي في القطعة دون التضحية بإمكانية الوصول إلى الوصلة أو استقرار القوس. يعتمد الهامش الصحيح على هندسة الوصلة وقطر التنغستن وبروز القطب واستخدام سلك الحشو ودقة الخلية.
عندما لا يمكن تقليل تباين القطع بما يكفي، قد يكون تتبع خط اللحام أو الاستشعار باللمس أو القياس بالليزر أو التصحيح التكيفي للمسار مبررًا. وتكون هذه الأنظمة أكثر فائدة عندما تحل مشكلة تموضع مثبتة. لكنها لن تصحح تداخل السلك أو ضعف تغطية الغاز أو سطح المكون المتسخ.
موضع السلك مصدر متكرر للتلوث الخفي
في لحام TIG الروبوتي بالتغذية السلكية، يجب أن يدخل سلك الحشو إلى الحافة الأمامية لبركة اللحام باستمرار دون عبور محور القطب. قد يلامس السلك المرتفع جدًا التنغستن. وقد يحتك السلك المنخفض جدًا بقطعة العمل أو يتجمد قبل وصوله إلى البركة. كما أن السلك الموجّه إلى الأمام أو الخلف أكثر من اللازم قد يزعج البركة ويخلق ظروف نقل غير مستقرة.
افحص محاذاة السلك مع إيقاف القوس ووضع الروبوت في مواقع لحام ممثلة. لا يكفي فحص نقطة البداية فقط. إذ يمكن لتغيرات اتجاه معصم الروبوت أو زاوية الشعلة أو تثبيت مغذي السلك أن تغير العلاقة الظاهرية بين السلك والتنغستن أثناء تحرك الروبوت عبر المسار.
- تأكد من أن دليل السلك مثبت بإحكام وخالٍ من التآكل الذي يسمح بانحراف السلك.
- تحقق من استقامة السلك بالقرب من الشعلة. فقد يؤدي الانحناء أو الالتفاف المتبقي إلى تغيير مسار السلك أثناء تقدمه.
- اضبط بروز السلك بصورة متسقة؛ فالطول غير المدعوم الطويل أكثر عرضة للاهتزاز أو الانحراف.
- تحقق من توقيت بدء التغذية وإيقافها، خصوصًا أثناء بدء القوس والزوايا وملء الحفرة.
- حافظ على نظافة السلك وجفافه. يمكن لمادة الحشو الملوثة أن تدخل مواد إلى البركة وتجعل القوس أقل قابلية للتنبؤ.
قد يكون تلامس السلك متقطعًا إلى درجة أن المشغلين لا يرون سوى تلف عرضي للقطب. وغالبًا ما تكون مراجعة العطل في عمليات تشغيل جافة بطيئة السرعة أكثر إنتاجية من تغيير التيار أو سرعة الحركة أو إعدادات النبض فورًا. والسؤال المهم هو ما إذا كان السلك يحافظ على علاقة مضبوطة مع البركة طوال الحركة بالكامل.
احمِ التنغستن بتغطية مستقرة من غاز الحماية
تتجاوز مشكلات غاز الحماية مجرد تغيير لون اللحام. فبمجرد أن يتأكسد القطب، تتغير خصائص انبعاثه وشكل طرفه، مما يجعل بدء القوس أقل موثوقية ويزيد احتمال حدوث مزيد من التلوث. لذلك يجب فحص تغطية الغاز كنظام كامل: إمداد المصدر، والمنظم، والخرطوم، ووصلات الشعلة، والمواد الاستهلاكية، وحالة الكوب، وإعداد التدفق، وحركة الهواء المحيط.
ليست التسربات واضحة دائمًا. يمكن لتسرب صغير عند وصلة الشعلة أو لخرطوم تالف أن يسحب الهواء إلى تيار الحماية دون إحداث تغير كبير في قراءة مقياس التدفق. افحص الوصلات والأختام وأجسام الظرف وعدسات الغاز ورؤوس الشعلة كلما ظهر تأكسد غير متوقع. كما يمكن لموزع غاز مسدود أو ملوث أن يكوّن غلافًا غازيًا غير متساوٍ حتى عندما يبدو معدل التدفق المقاس طبيعيًا.
المزيد من الغاز ليس أفضل تلقائيًا. إذ قد يؤدي التدفق المفرط إلى اضطراب وسحب الهواء المحيط نحو القوس، لا سيما مع كوب كبير أو زاوية شعلة غير مناسبة أو تيار هوائي متقاطع. اضبط التدفق وفقًا لتكوين الشعلة والمادة وإمكانية الوصول إلى الوصلة وظروف الخلية، ثم أكد النتيجة بمراقبة سلوك القطب واللحام. وإذا تأكسد القطب فور توقف القوس، فراجع مدة التدفق اللاحق وكذلك كمية التدفق.
قد تحتوي الخلايا الروبوتية على أسباب محلية لاضطراب الهواء لا تظهر أثناء الاختبار على المنضدة: أنظمة شفط، وفجوات في الغلاف، ومراوح تبريد، وأتمتة قريبة، أو مشغلون يفتحون الأبواب أثناء استكشاف الأعطال. افحص حماية الغاز بينما تعمل الخلية في ظروف الإنتاج العادية. فقد تفشل عملية تعمل مع الغلاف مفتوحًا والشفط منخفضًا عند تشغيل نظام التهوية بالكامل.
حضّر القطب بصورة صحيحة واحمه بعد التحضير
يؤثر تحضير التنغستن في سلوك القوس ومقاومة التلوث معًا. ينبغي أن تناسب درجة القطب وقطره وزاوية طرفه وتشطيب طرفه إجراء اللحام ومصدر الطاقة. ويجب أن تستخدم العملية معيار تحضير موثقًا حتى لا يؤدي كل استبدال إلى شكل قوس مختلف أو حالة مختلفة لحمل التيار.
بالنسبة للتطبيقات التي تتطلب قطبًا مدببًا، اطحن طوليًا على امتداد محور القطب بدلًا من الطحن عبره. تساعد علامات الطحن الطولية على الحفاظ على قوس مركز؛ بينما قد تشجع الخدوش المحيطية على تشتت القوس. استخدم طريقة تجليخ مخصصة للتنغستن بدلًا من آلة تجليخ ورش عامة قد تنقل الفولاذ أو الألومنيوم أو بقايا المواد الكاشطة أو مواد أخرى إلى القطب.
تعامل مع الأقطاب المحضرة باستخدام قفازات نظيفة أو أدوات نظيفة. زيوت الأصابع وأوساخ الورشة ملوثات صغيرة، لكن عمليات TIG المؤتمتة تعمل غالبًا بهوامش عملية ضيقة. خزّن الأقطاب المحضرة في حامل نظيف ومحمي بدلًا من تركها على طاولة عمل أو بالقرب من غبار التجليخ.
عندما يتلوث قطب بسبب ملامسة بركة اللحام أو سلك الحشو، لا تكتفِ بكسر الطرف التالف الظاهر واستئناف الإنتاج ما لم يكن من المعروف أن الهندسة المتبقية مقبولة. أزل قدرًا كافيًا من المادة للتخلص من المعدن المنقول وتغير اللون المتأثر بالحرارة، ثم أعد تجليخه إلى الشكل المعتمد. فالاستمرار بطرف ملوث يمكن أن يحول حادثة بسيطة إلى بدايات رديئة متكررة، وتشتت القوس، وعيوب عبر عدة قطع.
تحكم في قطعة العمل قبل وصولها إلى الخلية
لا يمكن لتنغستن نظيف أن يعوض المواد الواردة المتسخة. يمكن للزيوت وسائل تبريد التشغيل وبقايا علامات التحديد والرطوبة والأغشية اللاصقة والأكسيد الكثيف أن تزعزع البركة وتترك ترسبات على القطب. وهذا مهم بشكل خاص عندما تأتي المكونات الملحومة من عدة عمليات سابقة أو تقضي وقتًا في مناطق مشتركة لمناولة المواد.
حدّد متطلب تنظيف عمليًا لمنطقة اللحام، بما في ذلك المسافة التي يجب تنظيفها من أسطح الوصلة. بالنسبة للألومنيوم والفولاذ المقاوم للصدأ والمواد الأخرى الحساسة للأكسدة، قد يلزم أن يعالج تحضير السطح الأكسيد إلى جانب الزيت. تجنب استخدام أدوات أو فرش تنقل مواد غريبة بين السبائك. يجب أن تكون طريقة التنظيف متوافقة مع إجراء اللحام، وأن تترك القطعة جافة قبل دخولها إلى التجهيز.
يؤثر تصميم القطعة وخيارات التصنيع السابقة أيضًا في نظافة خلية اللحام. إذ تخلق النتوءات وحواف القطع المشوهة واللحامات النقطية الموضوعة بشكل سيئ والحواف المشكلة غير المتسقة عوائق قد تجبر التنغستن على الاقتراب كثيرًا من الوصلة. في خط إنتاج يجمع بين عمليات تصنيع متعددة، قيّم ما إذا كانت الخطوات السابقة تنتج حطامًا أو تباينًا هندسيًا يصل إلى محطة TIG. على سبيل المثال، يمكن لمعدات التشكيل على البارد مثلماكينة درفلة القلاووظ Z28-650 تجنب الرايش أثناء إنتاج القلاووظ، لكن لا يزال يجب التعامل مع القطع بحيث لا تنتقل مواد التبريد وبقايا المناولة والتباين الأبعادي إلى عملية لحام دقيقة.
أدرج فحوصات التلوث ضمن إجراءات الاستعادة
ليست الاستجابة الأكثر فاعلية دليلًا تفصيليًا لاستكشاف الأعطال يظهر بعد فشل الجودة بالفعل. ينبغي أن تحتوي الخلية الروبوتية على شروط واضحة للإيقاف والفحص. تشمل الأمثلة فشل بدء القوس، أو تغير مفاجئ في سلوك جهد القوس، أو تغير لون القطب المرئي، أو إنذار تصادم، أو عطل في تغذية السلك، أو تغير في مظهر اللحام في برنامج معروف باستقراره.
بعد أي غمس أو تصادم مشتبه به، ينبغي للمشغل فحص التنغستن والكوب وعدسة الغاز أو جسم الظرف ودليل السلك ومنطقة التجهيز القريبة. قد يؤدي استبدال القطب فقط إلى إغفال عنق شعلة مثني أو كوب خزفي متشقق أو دليل سلك متحرك أو موزع تالف. وينبغي أن يعيد الإجراء التصحيحي هندسة الشعلة ومسار الغاز بالكامل قبل إعادة تشغيل الخلية.
من المفيد أيضًا تسجيل موقع حوادث التلوث المتكررة: بداية اللحام، أو الزاوية، أو انتقال خط اللحام، أو الحفرة النهائية، أو موضع تجهيز محدد. تشير الأنماط عادةً إلى واحد من ثلاثة مجالات—حركة الروبوت وإمكانية الوصول، أو تباين القطع الواردة، أو معدات السلك والغاز. وهذه المعلومات أكثر قابلية لاتخاذ الإجراءات من تسجيل «تنغستن سيئ» كمشكلة صيانة عامة.
لا تعالج كل حادثة تلوث بزيادة التيار أو الغاز
يعوض المشغلون أحيانًا عن قوس ضعيف أو غير مستقر بزيادة التيار أو تغيير إعدادات النبض أو رفع تدفق الغاز. قد تخفي هذه التعديلات العَرَض مؤقتًا، لكنها قد تفاقم ارتفاع حرارة القطب أو الاضطراب أو التحكم بالبركة. وينبغي ضبط المعلمات فقط بعد فحص مخاطر التلامس المادي وسلامة الغاز وحالة القطب ونظافة قطعة العمل.
تترك عملية TIG الروبوتية المستقرة أدلة ظاهرة: يحتفظ التنغستن بشكله المقصود، ويبدأ القوس باستمرار، وتبقى بركة اللحام قابلة للتنبؤ، ولا تتحدد فترات الاستبدال بسبب تلف غير مفسر. عندما يصبح التلوث متكررًا، افحص التسلسل بدءًا من تحميل القطعة وحتى التدفق اللاحق النهائي. فعادةً ما يكون السبب عدم تطابق يمكن التحكم فيه ضمن ذلك التسلسل، وليس تكلفة لا يمكن تجنبها للحام المؤتمت.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة