




Как предотвратить загрязнение электрода при роботизированной TIG-сварке
Как предотвратить загрязнение электрода при роботизированной TIG-сварке
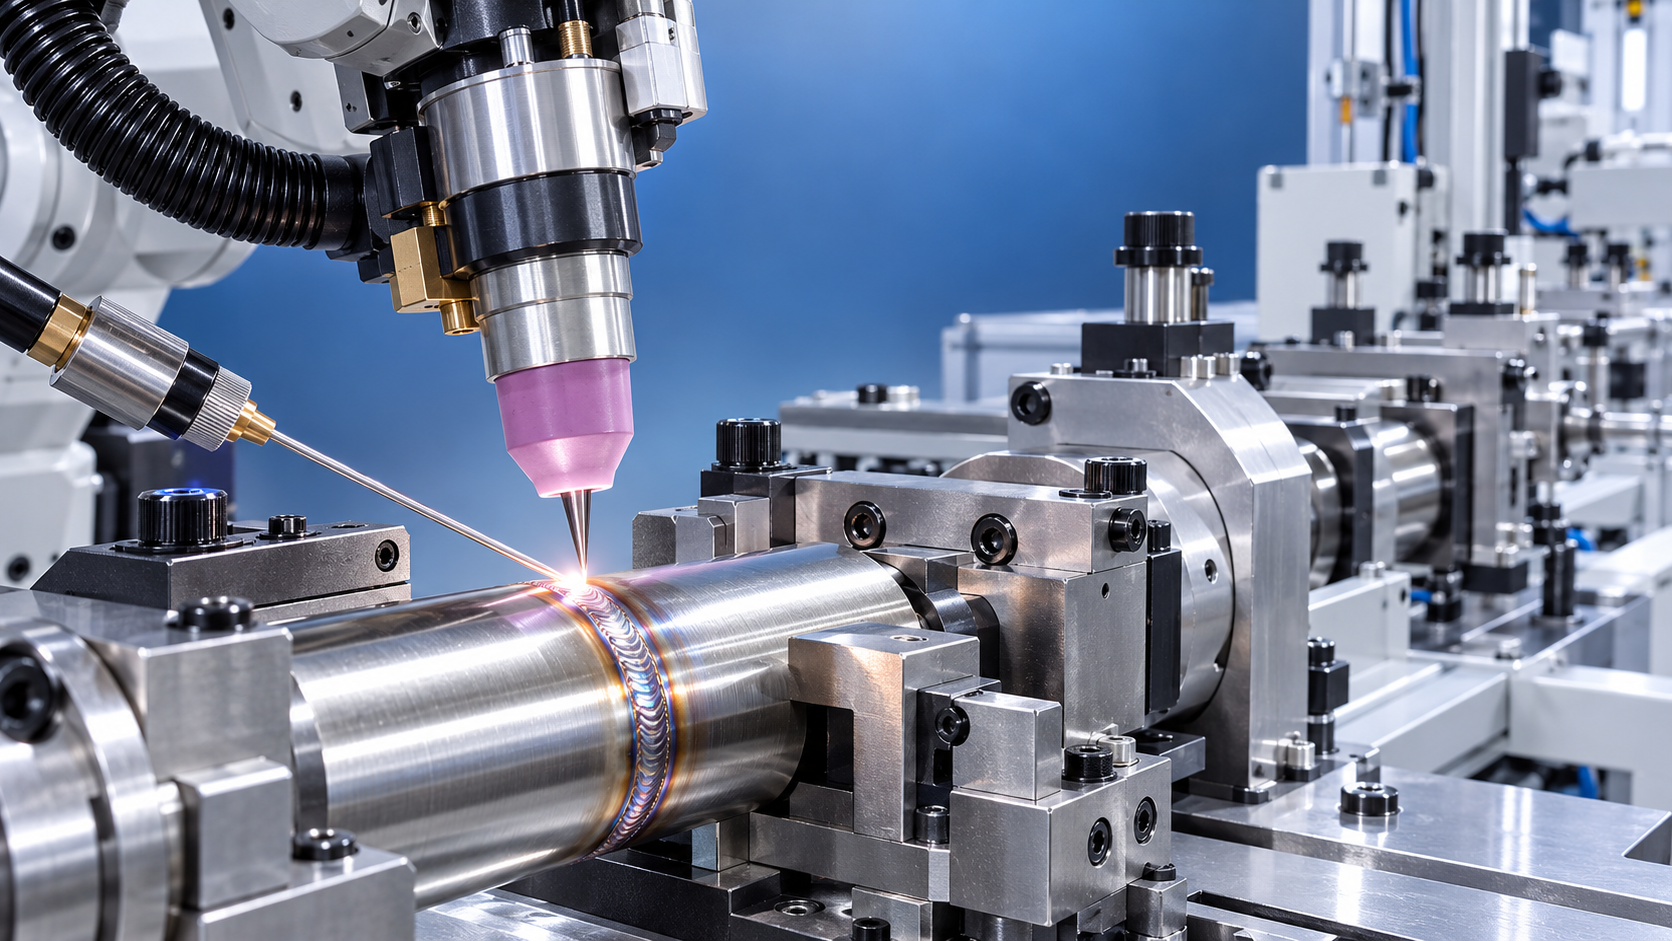
Загрязнённый вольфрамовый электрод — один из самых быстрых способов превратить стабильный роботизированный процесс TIG-сварки в источник нестабильного возбуждения дуги, неудовлетворительного внешнего вида шва, включений и ненужных остановок. В автоматизированной ячейке проблему часто сложнее диагностировать, чем при ручной TIG-сварке, поскольку робот повторяет одно и то же запрограммированное движение, в то время как несколько небольших переменных — высота горелки, положение проволоки, газовая защита, подгонка деталей и состояние оснастки — могут изменяться независимо друг от друга.
Предотвращение загрязнения электрода при роботизированной TIG-сварке начинается с отношения к вольфраму как к точке управления процессом, а не как к расходному материалу, который просто заменяют после некачественного шва. Чистый электрод должен сохранять стабильную геометрию наконечника, находиться вне расплавленной сварочной ванны и траектории присадочной проволоки, а также постоянно защищаться чистым защитным газом. При контроле этих условий срок службы вольфрама увеличивается, а качество сварки становится более повторяемым.
Сначала определите, что загрязняет электрод
Не все потемневшие, закруглённые или повреждённые вольфрамовые наконечники имеют одну и ту же причину. Переточка электрода без выявления источника загрязнения может ненадолго восстановить производство, но та же неисправность, как правило, появится снова.
- Контакт со сварочной ванной: Электрод погружается в расплавленный металл, поскольку горелка расположена слишком низко, заготовка смещена или запрограммированная траектория не соответствует фактическому соединению.
- Присадочная проволока касается вольфрама: Это часто встречается в автоматизированных TIG-ячейках с подачей проволоки, когда неправильно настроены направление проволоки, вылет проволоки, время подачи или синхронизация робота с проволокой.
- Окисление из-за недостаточной газовой защиты: Недостаточный газовый экран может вызвать изменение цвета и эрозию электрода, даже если он физически не касается заготовки.
- Механическое столкновение: Горелка может удариться о прихваточный шов, оснастку, кромку детали, деформацию или накопившиеся брызги от соседней операции.
- Загрязнение поверхности детали: Масло, влага, краска, оксид, остатки шлифования или смазочно-охлаждающая жидкость могут дестабилизировать дугу и переносить загрязнения в зону сварки.
Внешний вид вольфрама даёт полезные подсказки. Закруглённый или оплавленный наконечник в процессе, рассчитанном на заострённый электрод, часто указывает на чрезмерное тепловложение, неподходящую полярность или настройки либо на повторяющийся кратковременный контакт со сварочной ванной. Чёрный или серый окисленный наконечник в большей степени указывает на проблемы с защитным газом. Сколотый наконечник или вольфрам с видимым налипшим металлом, скорее всего, контактировал с заготовкой или присадочной проволокой.
Привязывайте запрограммированное положение горелки к фактическому соединению
Повторяемость робота не компенсирует вариации детали. Если заготовки поступают с нестабильными размерами, тепловой деформацией, плохой подгонкой или изменяющимся профилем прихваточных швов, робот может с высокой точностью воспроизводить событие погружения электрода. Поэтому загрязнение следует исследовать на соединении и в оснастке до корректировки параметров сварки.
Начните с проверки фактического расстояния между вольфрамом и заготовкой в нескольких точках вдоль траектории сварки, включая начало, углы, переходы и конечный кратер. Сравните запрограммированную траекторию с положением правильно установленной детали. Траектория, безопасная для номинального образца, может стать небезопасной там, где шов поднимается, фланец выгибается вверх или прихваточный валик выступает над соединением.
Точность точки центра инструмента также требует внимания. После замены корпуса горелки, цанги, газовой линзы, электрода или шейки горелки физическое положение вольфрамового наконечника может сместиться. Даже небольшое смещение имеет значение при сварке узких соединений или при близком расположении электрода к заготовке. Повторно калибруйте TCP при каждом изменении сборки горелки и подтверждайте, что программа робота использует фактический наконечник вольфрама, а не предполагаемую точку рядом с горелкой.
Состояние оснастки является частью этой проверки. Незакреплённые установочные элементы, изношенные зажимы, опоры, подвергшиеся тепловому воздействию, и мусор под компонентом могут сместить сварное соединение настолько, что вызовут периодический контакт. Событие загрязнения, возникающее только в некоторых циклах или лишь после обработки нескольких деталей, часто указывает на нестабильную посадку детали, а не на проблему с настройками дуги.
Используйте зазор осознанно, но не чрезмерно
Увеличение длины дуги может показаться простым способом избежать контакта, однако слишком большой зазор снижает контроль дуги и может расширить зону термического влияния. Цель состоит в обеспечении повторяемого рабочего расстояния с достаточным запасом для нормальных вариаций деталей без ухудшения доступа к соединению или стабильности дуги. Правильный запас зависит от геометрии соединения, диаметра вольфрама, вылета электрода, использования присадочной проволоки и точности ячейки.
Если вариацию деталей нельзя снизить в достаточной степени, может быть оправдано применение слежения за швом, контактного измерения, лазерного профилирования или адаптивной коррекции траектории. Эти системы наиболее полезны, когда они устраняют подтверждённую проблему позиционирования. Они не устранят помехи от проволоки, недостаточную газовую защиту или загрязнённую поверхность компонента.
Положение проволоки является частой причиной скрытого загрязнения
При роботизированной TIG-сварке с подачей проволоки присадочная проволока должна стабильно входить в переднюю кромку сварочной ванны, не пересекая ось электрода. Слишком высоко расположенная проволока может касаться вольфрама. Слишком низко расположенная проволока может задевать заготовку или застывать до достижения сварочной ванны. Проволока, подаваемая слишком далеко вперёд или назад, может нарушать состояние ванны и создавать нестабильные условия переноса.
Проверяйте выравнивание проволоки при выключенной дуге и расположении робота в характерных точках сварки. Недостаточно проверять только начальную точку. Изменения ориентации запястья робота, угла горелки или крепления механизма подачи проволоки могут изменять видимое взаимное расположение проволоки и вольфрама при движении робота по траектории.
- Убедитесь, что направляющая проволоки надёжно закреплена и не имеет износа, позволяющего проволоке отклоняться.
- Проверьте прямолинейность проволоки возле горелки. Остаточная кривизна или спиральность могут смещать траекторию проволоки по мере её подачи.
- Устанавливайте постоянный вылет проволоки; длинный неподдерживаемый участок с большей вероятностью будет вибрировать или отклоняться.
- Проверяйте время начала и остановки подачи, особенно во время возбуждения дуги, на углах и при заполнении кратера.
- Содержите проволоку в чистоте и сухости. Загрязнённый присадочный материал может вносить вещества в сварочную ванну и делать дугу менее предсказуемой.
Контакт проволоки может быть настолько периодическим, что операторы замечают лишь случайные повреждения электрода. Анализ неисправности во время медленных холостых прогонов часто более продуктивен, чем немедленная корректировка тока, скорости сварки или импульсных настроек. Важный вопрос заключается в том, сохраняет ли проволока контролируемое положение относительно сварочной ванны на протяжении всего движения.
Защищайте вольфрам стабильным покрытием защитного газа
Проблемы с защитным газом не ограничиваются изменением цвета шва. После окисления электрода изменяются его эмиссионные характеристики и форма наконечника, что делает возбуждение дуги менее надёжным и повышает вероятность дальнейшего загрязнения. Поэтому газовую защиту следует проверять как целостную систему: подачу от источника, регулятор, шланг, соединения горелки, расходные материалы, состояние сопла, настройку расхода и движение окружающего воздуха.
Утечки не всегда очевидны. Небольшая утечка в соединении горелки или повреждённом шланге может втягивать воздух в поток защитного газа, не вызывая заметного изменения показаний расходомера. Проверяйте соединения, уплотнения, корпуса цанг, газовые линзы и головки горелок всякий раз, когда неожиданно появляется окисление. Засорённый или загрязнённый газовый диффузор также может создавать неравномерный газовый экран, даже если измеренный расход выглядит нормальным.
Большее количество газа не всегда лучше. Чрезмерный расход может создавать турбулентность и втягивать окружающий воздух к дуге, особенно при большом сопле, неудобном угле горелки или поперечном воздушном потоке. Устанавливайте расход в соответствии с конфигурацией горелки, материалом, доступом к соединению и условиями ячейки, затем подтверждайте результат наблюдением за поведением электрода и сварного шва. Если электрод окисляется сразу после отключения дуги, проверьте продолжительность подачи газа после сварки, а также величину расхода.
В роботизированных ячейках могут присутствовать локальные причины возмущения воздуха, отсутствующие при испытаниях на верстаке: системы вытяжки, зазоры в ограждении, охлаждающие вентиляторы, расположенное рядом автоматизированное оборудование или открывание операторами дверей во время устранения неисправностей. Проверяйте газовую защиту при работе ячейки в нормальном производственном режиме. Процесс, работающий при открытом ограждении и уменьшенной вытяжке, может дать сбой после запуска полной системы вентиляции.
Правильно подготавливайте электрод и защищайте его после подготовки
Подготовка вольфрама влияет как на поведение дуги, так и на устойчивость к загрязнению. Марка и диаметр электрода, угол наконечника и качество его обработки должны соответствовать процедуре сварки и источнику питания. В процессе должен применяться документированный стандарт подготовки, чтобы каждая замена не вносила другую форму дуги или условия прохождения тока.
Для применений, требующих заострённого электрода, шлифуйте вдоль оси электрода, а не поперёк неё. Продольные следы шлифования помогают сохранять сфокусированную дугу; окружные царапины могут способствовать блужданию дуги. Используйте специальный метод шлифования вольфрама, а не обычный цеховой шлифовальный станок, который может перенести на электрод сталь, алюминий, остатки абразива или другие материалы.
Берите подготовленные электроды чистыми перчатками или чистыми инструментами. Масла с пальцев и цеховая грязь являются незначительными загрязнителями, однако автоматизированные TIG-процессы часто работают при узких технологических допусках. Храните подготовленные электроды в чистом защищённом держателе, а не оставляйте их на верстаке или рядом со шлифовальной пылью.
Если электрод загрязнён вследствие контакта со сварочной ванной или присадочной проволокой, не просто отламывайте видимо повреждённый конец и не возобновляйте производство, если неизвестно, приемлема ли оставшаяся геометрия. Удалите достаточно материала, чтобы устранить перенесённый металл и изменение цвета от теплового воздействия, затем переточите электрод до утверждённой формы. Продолжение работы с загрязнённым наконечником может превратить незначительное событие в повторяющиеся плохие возбуждения дуги, её блуждание и дефекты на множестве деталей.
Контролируйте заготовку до её поступления в ячейку
Чистый вольфрам не может компенсировать загрязнённый поступающий материал. Масла, смазочно-охлаждающая жидкость после механической обработки, следы маркера, влага, клеевые плёнки и толстый слой оксида могут дестабилизировать сварочную ванну и оставлять отложения на электроде. Это особенно актуально, когда свариваемые компоненты проходят через несколько предшествующих операций или находятся в общих зонах перемещения материалов.
Определите практические требования к очистке зоны сварки, включая расстояние от соединения, на котором поверхности должны быть очищены. Для алюминия, нержавеющей стали и других материалов, чувствительных к окислению, подготовка поверхности может требовать удаления оксида наряду с маслом. Не используйте инструменты или щётки, переносящие посторонний материал между сплавами. Метод очистки должен быть совместим с процедурой сварки и обеспечивать сухость детали до её установки в оснастку.
Конструкция детали и выбор технологий на предыдущих этапах производства также влияют на чистоту сварочной ячейки. Заусенцы, деформированные резаные кромки, неправильно расположенные прихватки и нестабильно сформированные кромки создают препятствия, которые могут приблизить вольфрам слишком близко к соединению. На производственной линии, объединяющей процессы изготовления, оцените, создают ли предшествующие операции мусор или геометрические отклонения, достигающие TIG-станции. Например, оборудование для холодного формования, такое как резьбонакатной станок Z28-650, позволяет избежать стружки при изготовлении резьбы, однако детали всё равно необходимо контролировать, чтобы СОЖ, остатки после обращения с деталями и размерные отклонения не попадали в прецизионную сварочную операцию.
Включите проверки загрязнения в процедуры восстановления
Наиболее эффективный подход — не подробное руководство по устранению неисправностей, которое появляется после того, как качество уже ухудшилось. Роботизированная ячейка должна иметь чёткие условия остановки и проверки. Примеры включают отказ возбуждения дуги, внезапное изменение поведения напряжения дуги, видимое изменение цвета электрода, сигнал столкновения, неисправность подачи проволоки или изменение внешнего вида шва при известной стабильной программе.
После любого предполагаемого погружения или столкновения оператор должен осмотреть вольфрам, сопло, газовую линзу или корпус цанги, направляющую проволоки и ближайшую зону оснастки. Замена только электрода может не выявить погнутую шейку горелки, треснувшее керамическое сопло, смещённую направляющую проволоки или повреждённый диффузор. Корректирующее действие должно восстановить полную геометрию горелки и газовый тракт до повторного запуска ячейки.
Также полезно регистрировать место повторяющихся событий загрязнения: начало шва, угол, переход шва, конечный кратер или определённое положение оснастки. Закономерности обычно указывают на одну из трёх областей — движение и доступ робота, вариации поступающих деталей либо оборудование для проволоки и газа. Эта информация намного полезнее, чем регистрация «плохого вольфрама» как общей проблемы технического обслуживания.
Не устраняйте каждое загрязнение увеличением тока или расхода газа
Операторы иногда компенсируют слабую или нестабильную дугу увеличением тока, изменением импульсных настроек или повышением расхода газа. Такие корректировки могут временно скрыть симптом, однако способны усугубить перегрев электрода, турбулентность или контроль сварочной ванны. Параметры следует корректировать только после проверки рисков физического контакта, целостности газовой защиты, состояния электрода и чистоты заготовки.
Стабильный роботизированный TIG-процесс оставляет видимые признаки: вольфрам сохраняет заданную форму, дуга возбуждается стабильно, сварочная ванна остаётся предсказуемой, а интервалы замены не определяются необъяснимыми повреждениями. Когда загрязнение становится частым, проверяйте последовательность операций от загрузки детали до окончательной подачи газа после сварки. Причиной обычно является контролируемое несоответствие в этой последовательности, а не неизбежные затраты автоматизированной сварки.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение