




كيف يقلل اللحام الروبوتي بتقنية TIG التشوه في التجميعات الملحومة الدقيقة
كيف يقلل اللحام الروبوتي بتقنية TIG التشوه في التجميعات الملحومة الدقيقة
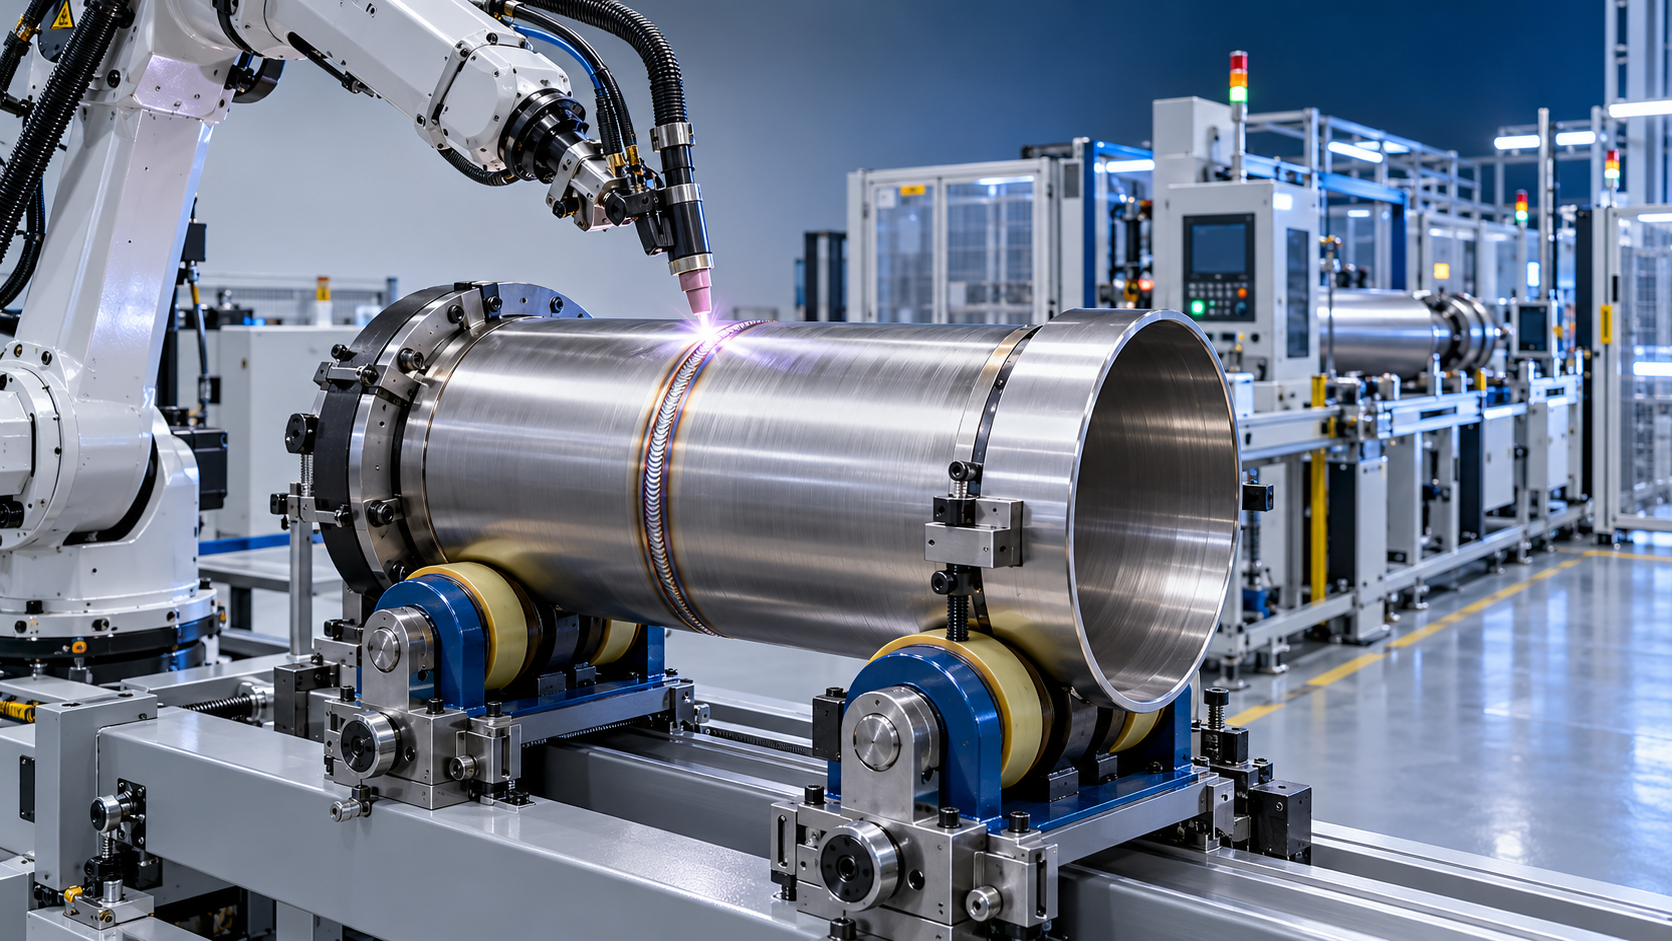
كيف يقلل اللحام الآلي بتقنية TIG التشوه في المشغولات الملحومة الدقيقة
بالنسبة إلى مديري المشاريع المسؤولين عن التفاوتات الضيقة وتكاليف إعادة العمل وجداول التسليم، يمكن أن يؤدي تشوه اللحام بسرعة إلى تعطيل أعمال التصنيع الدقيق. فقد يلتوي إطار يغادر التجهيزة بشكل مستوٍ بعد التمريرة النهائية. وقد يظهر على غلاف رقيق من الفولاذ المقاوم للصدأ تأثير التموج المرئي المعروف بتأثير علبة الزيت. كما قد تفقد شفة مشغّلة آليًا محاذاتها مع الجزء المتصل بها بعد لحام محيطي. وهذه ليست مجرد مشكلات بسيطة في أرضية الورشة؛ إذ قد تؤدي إلى تأخيرات في التشغيل اللاحق، وفشل عمليات فحص الملاءمة، ونقاشات صعبة حول الطرف الذي سيتحمل تكلفة التصحيح.
يوفر اللحام الآلي بتقنية TIG طريقة عملية للتحكم في أحد الأسباب الرئيسية للتشوه: التطبيق غير المتسق للحرارة. فهو لا يلغي السلوك الحراري للمعدن، ولا يمكنه التعويض عن تصميم الوصلة الرديء أو التجهيزات الضعيفة. لكنه يستطيع جعل مدخلات الحرارة وزاوية الشعلة وسرعة الحركة وطول القوس والتسلسل والتوقيت بين التمريرات أكثر قابلية للتكرار بكثير من عملية تعتمد كليًا على التقنية اليدوية. وفي المشغولات الملحومة الدقيقة، يكون هذا التكرار غالبًا هو الفارق بين عملية يمكن التنبؤ بها ومشكلة إعادة عمل متكررة.
لماذا يظل التحكم في التشوه صعبًا
يحدث التشوه لأن منطقة اللحام تتمدد عند تسخينها وتنكمش عند تبريدها. وتقيّد المادة الأساسية المحيطة جزءًا من هذه الحركة، مما يخلّف إجهادات متبقية قد تسحب المكوّن خارج شكله. وتزداد المخاطر عندما يكون اللحام طويلًا، أو يكون المقطع رقيقًا، أو تكون المجموعة غير متماثلة، أو تتركز الحرارة على أحد جانبي الهيكل. ويمكن أن يكون كل من الفولاذ المقاوم للصدأ والألمنيوم والفولاذ الكربوني الرقيق والمجموعات المشغّلة آليًا بدقة حساسًا لهذه المشكلة، رغم أن السلوك الدقيق يعتمد على السبيكة والسماكة وإعداد الوصلة والتقييد وإجراء اللحام.
تكون المشكلة عادة تراكمية. فقد تبدو تمريرة لحام منفردة مقبولة، لكن عدة تمريرات على الجانب نفسه من لوح أو مجموعة أنبوبية يمكن أن تولد انكماشًا كافيًا لتغيير الأبعاد الحرجة. وفي أعمال التصنيع منخفضة الحجم، قد يصحح لحام متمرس التسلسل بالاعتماد على خبرته. وقد ينجح ذلك جيدًا، لكنه يصعب تكراره عبر الورديات أو المشغلين أو الطلبات المتكررة. وعندما يتضمن المشروع مئات القطع المتشابهة، تصبح الفروق الصغيرة مسألة لإدارة الجودة بدلًا من أن تكون مسألة مهارة حرفية.
غالبًا ما يُختار لحام TIG لأنه يوفر قوسًا نظيفًا وقابلًا للتحكم ورؤية جيدة لبركة اللحام. ومع ذلك، لا يزال لحام TIG اليدوي قادرًا على إنتاج نتائج غير متسقة إذا اختلفت حركة الشعلة أو إضافة مادة الحشو أو زمن التوقف. حتى المشغل الماهر قد يبطئ طبيعيًا عند الزوايا، أو يجسر فجوة أوسع قليلًا، أو يقضي وقتًا إضافيًا في تصحيح الملاءمة. وتضيف هذه التعديلات حرارة تحديدًا في المواضع التي قد تكون القطعة أقل قدرة على تحملها.
نقاط التحكم التي تجعل اللحام الآلي بتقنية TIG فعالًا
تأتي أقوى فائدة للتحكم في التشوه من اللحام الآلي بتقنية TIG من استقرار العملية. إذ يمكن للخلية المبرمجة الحفاظ على سرعة حركة محددة على المسارات المستقيمة وأنصاف الأقطار والدرزات الدائرية وخصائص الوصلات المتكررة. كما يمكنها الحفاظ على مسافة ثابتة بين الشعلة وقطعة العمل وزاوية شعلة متسقة. وتهم هذه التفاصيل لأنها تؤثر في توزيع طاقة القوس وهندسة حبيبة اللحام. وعندما يبقى شكل الحبيبة مستقرًا، يصبح الانكماش المرتبط بها أكثر قابلية للتنبؤ.
يدعم الروبوت أيضًا تحكمًا أكثر انضباطًا في نبض التيار، ومنحدرات البدء والإنهاء، وتغذية سلك الحشو، وحركة التمويج عندما يتطلب الإجراء ذلك. ولا يمثل لحام TIG النبضي الحل الأفضل تلقائيًا لكل لحام، لكنه قد يساعد في التحكم ببركة اللحام على المواد الرقيقة أو الحساسة للحرارة عندما تكون المعلمات قد طُوّرت بشكل صحيح. والمبدأ المفيد بسيط: طبّق طاقة كافية لتحقيق الانصهار والاختراق المطلوبين، لكن تجنب إدخال حرارة غير ضرورية إلى المجموعة.
في تخطيط المشاريع، من المفيد التمييز بين مدخلات الحرارة المنخفضة ومدخلات الحرارة المتحكم بها. إذ إن خفض شدة التيار دون مراعاة سرعة الحركة وفجوة الوصلة وحالة المادة ومتطلبات الاختراق قد يؤدي إلى انصهار غير مكتمل أو تكوّن حبيبة غير مستقر. والهدف ليس مجرد العمل بحرارة أقل، بل استخدام إجراء مؤهل وقابل للتكرار يحافظ على المنطقة المتأثرة بالحرارة والدورة الحرارية ضمن نطاق مقبول للقطعة.
قابلية التكرار تعزز قيمة تسلسلات اللحام المحددة مسبقًا
يُعد تخطيط التسلسل أحد أكثر وسائل التحكم في التشوه التي لا تحظى بالتقدير الكافي. ويمكن للنظام الآلي تنفيذ أنماط لحام متقطعة متوازنة، أو جوانب متناوبة، أو تسلسلات التدرج العكسي، أو لحامات موزعة بشكل متماثل بالترتيب نفسه في كل دورة. وهذا مفيد بصورة خاصة في هياكل الخزانات وأغلفة الأجهزة وإطارات الماكينات والحوامل الدقيقة والمجموعات المصنّعة التي تحتوي على عدة نقاط تثبيت ملحومة.
لنفترض مشغولة ملحومة مستطيلة بها درزان طويلان وعدة لحامات قصيرة لمقويات. فإذا اكتمل الدرزان الطويلان في الاتجاه نفسه قبل إضافة المقويات، فقد تنجذب المجموعة نحو أحد الجانبين. وقد يكون التسلسل الأفضل هو تقسيم اللحامات إلى مقاطع أقصر، وتناوب الجوانب المتقابلة، وإتاحة تبريد مخطط له بين العمليات ذات التركيز الحراري العالي. ويجب إثبات التسلسل الدقيق على التصميم الفعلي، ولكن بعد تحديده، يمنع التنفيذ الآلي انحرافه بسبب تفضيل أحد المشغلين لنمط عمل مختلف.
هنا تظهر أكبر فائدة للحام الآلي بتقنية TIG في بيئة الإنتاج: فهو يحول استراتيجية لحام معروفة النتائج الجيدة إلى عملية قابلة للتكرار. ويمكن لفريق المشروع تقييم القطع الأولى، وقياس الهندسة الناتجة، وتعديل البرامج أو التجهيزات، ثم إطلاق طريقة مستقرة للإنتاج. ويمكن للحام اليدوي اتباع الانضباط نفسه، لكن الحفاظ عليه أصعب عند تغير عبء العمل والتوظيف وظروف الورديات.
التجهيزات ليست اختيارية
يُتوقع أحيانًا من الأتمتة أن تحل مشكلة التشوه بمفردها. لكن عمليًا، لا يستطيع الروبوت إلا تكرار الظروف التي تُوفر له. فإذا دخلت المكونات إلى التجهيزة بفجوات متغيرة، أو لحامات نقطية غير متسقة، أو تثبيت غير كافٍ، فقد يكرر الروبوت نتيجة سيئة بكفاءة عالية. وقبل تحديد خلية لحام TIG آلية، راجع كيفية تموضع القطعة، وكيفية تقييد الحركة الحرارية، وما إذا كانت المشابك تتداخل مع وصول الشعلة أو تغطية الغاز.
لا تعني التجهيزة الجيدة بالضرورة أقصى قدر من التقييد. فقد يسبب التثبيت المفرط مشكلات خاصة به، بما في ذلك صعوبة التحرير بعد اللحام أو تركيز الإجهاد في مكوّن رقيق. وينبغي أن تحدد التجهيزة المراجع الحرجة، وأن تدعم القطعة قرب اللحام قدر الإمكان، وأن تسمح بانكماش متحكم به في الاتجاهات غير الحرجة. وبالنسبة إلى المجموعات التي تتطلب تشغيلًا آليًا بعد اللحام، غالبًا ما يكون من المفيد مناقشة الأسطح التي ينبغي أن تظل مستقرة وتلك التي يمكن ترك بدل تشغيل لها.
تستحق جودة اللحامات النقطية الاهتمام نفسه. فاللحامات النقطية الكبيرة وغير المنتظمة تضيف حرارة قبل بدء اللحام المبرمج، وقد تسحب المكونات خارج مواضعها. وينبغي إدراج حجمها وتباعدها وموضعها في خطة التصنيع. وإذا بقيت اللحامات النقطية يدوية، فاستخدم تعليمات واضحة ومقاييس عند الحاجة؛ وإلا فقد يؤدي التباين في هذه المرحلة إلى تقويض فوائد اللحام النهائي المؤتمت.
تدوير قطع العمل الأسطوانية إلى أفضل وضع للحام
بالنسبة إلى الأنابيب وأغلفة أوعية الضغط والأسطوانات وغيرها من المجموعات المستديرة، يرتبط التحكم في التشوه ارتباطًا وثيقًا بالتموضع. فالدرزة الملحومة في وضع مستوٍ أو شبه مستوٍ مستقر تكون عمومًا أسهل تحكمًا من درزة تجبر الشعلة على العمل عبر اتجاهات متغيرة. ويمكن للحفاظ على الوصلة تحت الشعلة من خلال تدوير متحكم به أن يدعم حبيبة أكثر تجانسًا ويقلل ميل المشغلين أو البرامج إلى إجراء تعويضات غير متسقة حول المحيط.
في هذا النوع من الإعداد، يمكن دمج مُدوِّر لحام قابل للضبط بالبراغي مع محطة اللحام لتدوير قطع العمل الأسطوانية بسرعة متحكم بها. ويغطي نطاق XHGK المتاح أحمالًا مقننة من 2 إلى 800 طن، بينما تُحدد سرعة الدوران المتحكم بها بواسطة VFD عند 100 إلى 1000 مم/دقيقة. وبالنسبة إلى مدير المشروع، لا تتمثل النقطة المهمة في نطاق السعة الواسع وحده، بل في مدى توافق المُدوِّر المختار مع قطر الوعاء الفعلي والوزن المحمل وحالة مركز الثقل وترتيب العجلات وتسلسل اللحام.
تبلغ السرعة الخطية لسلسلة المُدوِّرات المذكورة من 6 إلى 60 م/ساعة، مع توفر وظائف الحركة الأمامية والعكسية وضبط السرعة عبر صندوق تحكم يدوي عن بُعد. وقد يناسب هذا النطاق العديد من مهام اللحام المحيطي، لكن يجب التحقق من التزامن بين دوران قطعة العمل وحركة الروبوت أثناء تطوير العملية. إذ إن عدم التطابق يمكن أن يغير التراكب عند بداية اللحام ونهايته، ويؤثر في اتساق الحبيبة، ويخلق تراكمًا حراريًا موضعيًا. وغالبًا ما تكون هذه المناطق هي المواضع التي تظهر فيها أولى علامات التشوه أو عدم انتظام السطح على المكونات الدائرية.
المواضع التي تكون فيها جدوى الأتمتة أوضح
يكون لحام TIG الآلي عادة أكثر إقناعًا عندما يكون لدى الشركة المصنعة قطع متكررة وتوقعات جودة محددة وتكلفة مرتبطة بالتشوه ظاهرة في المشروع. وقد تتمثل هذه التكلفة في التقويم بعد اللحام، أو التشغيل الإضافي، أو رفض الملاءمة، أو الإصلاح التجميلي، أو مخاطر الجدول الزمني عند التجميع النهائي. وتضعف الجدوى الاقتصادية عندما تكون كل قطعة فريدة ولا يمكن استرداد وقت التجهيز أو البرمجة. كما تضعف عندما تكون تفاوتات القطع والتشكيل في المراحل السابقة متغيرة إلى حد أن الروبوت يواجه باستمرار ظروف وصلات متغيرة.
والقرار العملي ليس «روبوت أم لحام ماهر». فكثير من عمليات التصنيع الناجحة تستخدم كليهما. إذ يتولى الروبوت الدرزات المستقرة والمتكررة التي يكون فيها الاتساق هو الأهم، بينما يدير اللحامون المؤهلون النماذج الأولية وأعمال الإصلاح وظروف الوصول المعقدة والمجموعات عالية التباين. ويتيح هذا التقسيم استخدام العمالة الماهرة في المواضع التي تضيف فيها الخبرة التقديرية قيمة فعلية، بدلًا من المواضع التي يجب فيها تكرار الحركة الدقيقة نفسها طوال اليوم.
بالنسبة إلى مشاريع المعدات التي تشمل القطع بالليزر والتشغيل CNC والثني والدرفلة واللحام الآلي، ينبغي مراجعة انتقالات العملية مبكرًا. فلا يستطيع روبوت اللحام التعويض إلى ما لا نهاية عن شفة تصل بشطفة متغيرة، أو جزء مشكل بارتداد نابضي غير متسق، أو نهاية أنبوب غير متعامدة. وغالبًا ما يُطلب من شركات مثل Wuxi Samgins International Trade Co., Ltd.، التي توفر معدات اللحام الآلي إلى جانب معدات القطع CNC والتشغيل والتشكيل وإنتاج العوارض، تقييم الخط بوصفه عملية مترابطة بدلًا من اعتباره ماكينات منفصلة. وهذه هي المناقشة الصحيحة عندما يكون التحكم في الأبعاد هو المتطلب الحقيقي.
مسار تنفيذ منطقي
ابدأ بالمشغولة الملحومة التي تسبب المشكلة الأكثر تكرارًا، وليس بالضرورة بالقطعة الأكبر. اختر مجموعة ذات حجم كافٍ لتبرير تطوير التجهيزة والبرنامج، ومعايير قبول أبعاد واضحة، وسجل معروف لإعادة العمل. وسجل الأبعاد قبل اللحام، وبعد اللحام مباشرة، وبعد التبريد. وقِس المراجع نفسها على عدة عينات بدلًا من الاعتماد على قطعة واحدة «جيدة». فهذا يحدد ما إذا كان نمط التشوه مستقرًا بما يكفي لتحسينه من خلال التحكم في التسلسل والمعلمات.
ثم طوّر الخلية حول العملية بأكملها: تقديم المواد، وحالة اللحام النقطي، والتثبيت، ووصول الشعلة، وتغطية غاز الحماية، وإمداد السلك عند استخدامه، ومتطلبات تتبع الدرزة، وإزالة القطعة. وينبغي مراجعة إجراء اللحام من قبل موظفين مؤهلين على النحو المناسب، لا سيما عندما تنطبق أعمال مطابقة للأكواد أو احتواء الضغط أو متطلبات قبول خاصة بالعميل. وقد تكون المعدات الحاصلة على علامة CE ذات صلة بالتركيب الأوروبي، لكن مطابقة الماكينة منفصلة عن تأهيل إجراء اللحام والمكوّن النهائي.
لا تغفل الصيانة. فقد يؤدي مستهلك شعلة متآكل، أو تنغستن ملوث، أو إمداد غاز غير متسق، أو ضرر طفيف في التجهيزة إلى تغيير سلوك القوس قبل وقت طويل من ظهور عيب واضح. وضع فحوصات بسيطة لحالة الشعلة، والأسطح المرجعية للتجهيزة، وقوة المشبك، وسلاسة الدوران، والتحكم في مراجعة البرنامج. وهذه ممارسات روتينية، لكنها تحمي قابلية التكرار ذاتها التي بررت الأتمتة.
يأتي التخفيض الحقيقي من قابلية التنبؤ
يقلل اللحام الآلي بتقنية TIG التشوه ليس عبر إزالة الحرارة، بل عبر جعل تطبيق الحرارة متعمدًا وقابلًا للتكرار. فالحركة المستقرة والتسلسل المبرمج والتموضع المتحكم به والتجهيزات المناسبة تمنح الفرق الهندسية فرصة أفضل للتنبؤ بكيفية تحرك المشغولة الملحومة. وتسهل قابلية التنبؤ هذه تحديد بدل التشغيل، وحماية المراجع الحرجة، وتخطيط عمليات الفحص، وتجنب التصحيح في المراحل المتأخرة.
قبل الالتزام بنظام ما، راجع هندسة المكوّن ومسار الإنتاج الكامل بدلًا من التركيز فقط على مدى وصول الروبوت أو تيار اللحام. فإذا كانت ملاءمة الوصلة واستراتيجية التقييد وطريقة التدوير وأبعاد القبول مفهومة، يمكن للأتمتة تحويل مشكلة تشوه صعبة إلى متغير تصنيعي مُدار. أما إذا لم تكن مفهومة، فلن يفعل الروبوت سوى كشف نقاط ضعف العملية الحالية بصورة أسرع.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة