




متى يكون جهاز اللحام الروبوتي TIG الخيار المناسب للفولاذ المقاوم للصدأ الرقيق
متى يكون جهاز اللحام الروبوتي TIG الخيار المناسب للفولاذ المقاوم للصدأ الرقيق
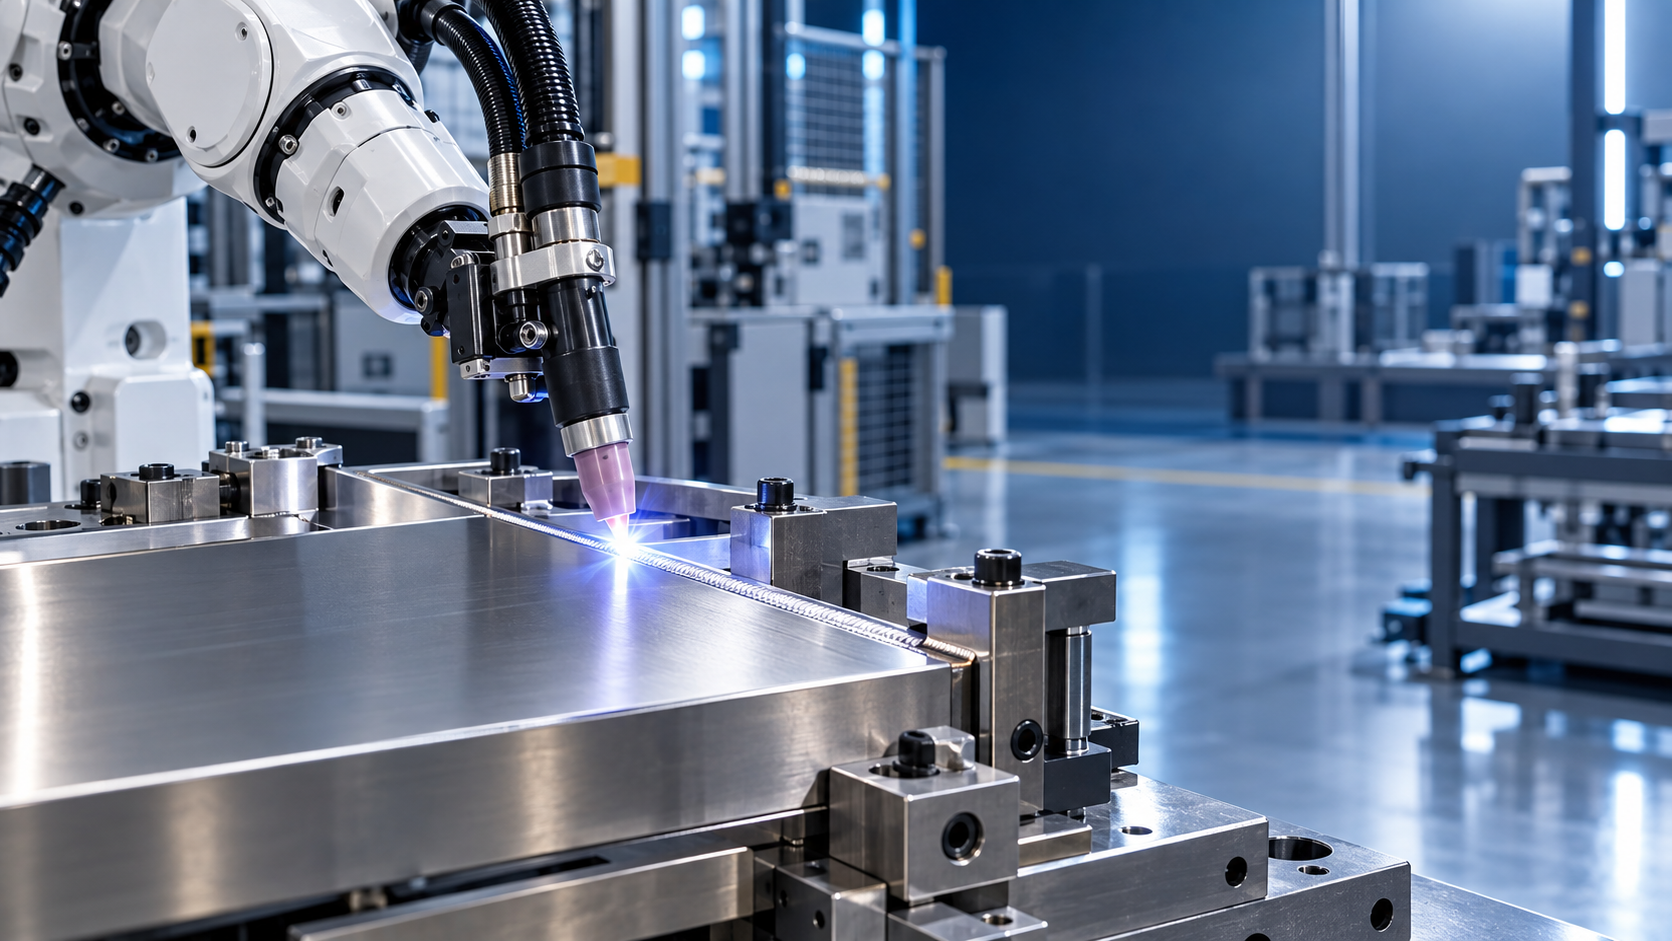
يُعدّ لحام TIG الروبوتي الخيار المناسب للفولاذ المقاوم للصدأ الرقيق عندما يجب أن يكون اللحام نظيفًا بصريًا، ومستقرًا من حيث الأبعاد، ومكررًا عبر عدد كافٍ من الأجزاء المتشابهة لتبرير الأتمتة المضبوطة. ولا ينطبق ذلك على كل أعمال الصفائح الرقيقة. بل يناسب عائلة من الأجزاء ذات هندسة وصلات مستقرة، وملاءمة تجميع موثوقة، ومتطلبات جودة تكشف التباين المعتاد في اللحام اليدوي: عدم اتساق عرض خرزة اللحام، والتلوّن الحراري، والتشوه، وعدم اكتمال الانصهار عند البدء والتوقف، أو إعادة العمل الناتجة عن عدم انتظام الاختراق.
يتفاعل الفولاذ المقاوم للصدأ الرقيق بسرعة مع التغيرات الصغيرة في مدخلات الحرارة. إذ يمكن لتغير طفيف في طول القوس أو زاوية الشعلة أو سرعة الحركة أو فجوة الوصلة أن يغيّر شكل اللحام والمنطقة المتأثرة بالحرارة المحيطة به. يوفر لحام TIG تحكمًا دقيقًا بالقوس ونتائج نظيفة عند الحفاظ على الحماية الغازية بشكل صحيح. وتجعل حركة الروبوت هذا التحكم قابلاً للتكرار، شريطة وصول قطعة العمل إلى الخلية بحالة قابلة للتكرار.
ظروف الإنتاج التي تدعم الأتمتة
حجم الإنتاج مهم، لكن التكرار أهم. فقد يكون المكوّن منخفض الكمية ذو عدة خطوط لحام متطابقة أنسب لخلية روبوتية من منتج عالي الحجم تتغير أبعاده وتجهيزاته باستمرار. يكتسب الروبوت قيمة عندما يمكن إعادة استخدام برنامج لحام مؤهل دون تصحيح متكرر. ومن الأمثلة الشائعة: الهياكل المتكررة، وتجميعات معالجة الأغذية، وهياكل الأجهزة، والخزائن، والخزانات، والهياكل الأنبوبية رقيقة الجدار، والتجميعات الفرعية المصنوعة من الفولاذ المقاوم للصدأ المشكّل.
يكون لحام TIG الروبوتي مناسبًا بشكل خاص عندما تختلف النتائج اليدوية بين الورديات أو بين اللحامين. وغالبًا ما يكون هذا التباين ظاهرًا قبل أن يتحول إلى عيب ميكانيكي. وعلى أسطح الفولاذ المقاوم للصدأ المصقولة بالفرشاة أو اللامعة أو المكشوفة، يمكن لاختلاف اللون ومحيط خرزة اللحام أن يخلق قدرًا كبيرًا من أعمال التشطيب. وعندما يجب أن يظل المكوّن متجانسًا بصريًا بعد اللحام، فإن القدرة على تثبيت موضع الشعلة وسرعة الحركة وانتقالات التيار وطول التراكب توفر ميزة عملية.
يجب أن تكون الوصلة قابلة للوصول أيضًا. يحقق لحام TIG الروبوتي أفضل أداء عندما تتمكن الشعلة من الاقتراب من خط اللحام بخلوص كافٍ لفوهة الغاز ومسار سلك الحشو وأي معدات لتتبع خط اللحام. وقد تتطلب الزوايا الداخلية العميقة، والشفات المعوقة، والتجهيزات الكثيفة، والقنوات الضيقة أوضاعًا روبوتية معقدة أو شعلات خاصة. وإذا تغيرت إمكانية الوصول على طول المسار، فقد يظل البرنامج الذي يبدو ممكنًا في مراجعة CAD صعب التشغيل دون خطر تصادم أو تغطية حماية غازية غير مستقرة.
الفولاذ المقاوم للصدأ الرقيق مشكلة تحكم حراري
لا يلزم أن تكون صفائح الفولاذ المقاوم للصدأ رقيقة للغاية حتى يصبح التشوه العامل الحاسم. إذ يمكن للألواح المسطحة وخطوط اللحام الطويلة والمقاطع المشكلة الضحلة والتجميعات ذات الوجوه الخارجية التجميلية أن تتحرك أو تنبعج حتى عندما يكون اللحام نفسه سليمًا. ولا يقتصر الأمر على ذروة شدة التيار. فإجمالي الحرارة المسلّمة لكل وحدة طول، وزمن بقاء القوس عند الزوايا، وتباعد لحامات التثبيت، وتقييد المشابك، والتبريد بين خطوط اللحام، كلها تؤثر في الشكل النهائي.
يمكن للحام TIG الروبوتي الحد من التباين في هذه المدخلات. ويقلل تدرج التيار المبرمج من التسخين المفاجئ وتكوّن الحفرة المرتبطين بنقاط البدء والتوقف التي لا تتم إدارتها جيدًا. وتتجنب سرعة الحركة المستقرة السخونة الموضعية الزائدة، بينما تدعم المسافة الثابتة بين الشعلة وقطعة العمل قوسًا يمكن التنبؤ به. وقد يقلل التيار النبضي متوسط الحرارة مع الاحتفاظ بطاقة ذروة كافية للانصهار، لكن لا ينبغي اختيار إعدادات النبض بوصفها علاجًا شاملًا للتشوه. إذ يمكن للنبض المفرط أن ينتج مظهرًا غير متساوٍ لخرزة اللحام، أو يعقّد إضافة سلك الحشو، أو يخفي مشكلة أساسية في ملاءمة التجميع.
ينبغي تقييم التشوه على مستوى التجميع. فقد يظل اللحام التناكبي الضيق في لوح صغير من الفولاذ المقاوم للصدأ مستقيمًا باستخدام دعامة ومشابك بسيطة. لكن وضع خط اللحام نفسه قرب حافة مطوية قد يسحب الشفة خارج حدود التفاوت المسموح. يكرر الروبوت نمط الحرارة المبرمج بشكل ممتاز؛ كما سيكرر نمط التشوه بشكل ممتاز. ولذلك ينبغي التحقق من تصميم التجهيز وتسلسل اللحام قبل اعتبار الأتمتة هي الحل.
التلوّن الحراري ليس مجرد مسألة تجميلية
يعكس تغير اللون حول لحام الفولاذ المقاوم للصدأ التعرض للحرارة والأكسجين. ولا يثبت اللون بحد ذاته أن اللحام معيب، لكنه يشير إلى أن الحماية الغازية أو جودة التطهير أو حالة السطح أو التعرض الحراري تستحق الاهتمام. وعلى الأسطح المخصصة لخدمة حساسة للتآكل أو لتشطيب عالي الجودة، قد يتطلب التلوّن الحراري الداكن تنظيفًا أو معالجة بعد اللحام. ولا تحسن الخلية الروبوتية الاتساق إلا إذا كان نظام الغاز مضبوطًا بالقدر نفسه.
يجب أن تظل تغطية الغاز مستقرة خلال الإشعال واللحام وملء الحفرة والتدفق اللاحق. ويمكن للتيارات الهوائية حول خلية مفتوحة، أو فوهة متضررة، أو مواد استهلاكية ملوثة، أو اتجاه شعلة يعرّض بركة الانصهار أن تخلق لونًا غير متسق رغم صحة إحداثيات الروبوت. وبالنسبة للمقاطع المغلقة والوصلات كاملة الاختراق، يجب النظر في حماية الجانب الخلفي بصورة منفصلة. فالحماية عند الشعلة لا تحمي جانب الجذر. وينبغي التخطيط للتطهير وفقًا للحجم الداخلي والتهوية وطريقة الإحكام والنقطة التي يبدأ عندها اللحام، بدلًا من اعتباره مجرد توصيل خرطوم إضافي.
ملاءمة التجميع تحدد مدى ثبات البرنامج
تواجه كثير من مشاريع لحام TIG الروبوتي صعوبات لأن البرنامج المقترح يفترض وصلة مثالية، بينما تنتج عمليات القطع والتشكيل والتجهيز السابقة فجوات متغيرة. ولا يتحمل الفولاذ المقاوم للصدأ الرقيق هذا عدم التطابق جيدًا. فالفجوة غير المؤثرة في عملية يدوية قد تتطلب مزيدًا من الحشو أو سرعة أبطأ أو تيارًا معدلًا أو موضع شعلة مختلفًا. وعندما يتجاوز التباين نافذة العملية، لا يستطيع الروبوت استخدام الحكم التقديري بالطريقة نفسها التي يستخدمها اللحام اليدوي الماهر.
قبل اختيار المعدات، افحص الأجزاء الفعلية من الإنتاج المعتاد بدلًا من الاعتماد على الرسومات الاسمية وحدها. وقِس فجوة الوصلة ومحاذاة الحواف وزاوية الشفة وموضع خط اللحام وقابلية تكرار وضع الجزء على التجهيز عبر دفعات متعددة. وأدرج المواد من لفائف أو موردين مختلفين إذا كانت هذه المصادر مستخدمة. إذ يمكن أن يتغير سمك صفائح الفولاذ المقاوم للصدأ، والارتداد المرن بعد الثني، وحالة الحافة المقطوعة بالليزر، وموضع الميزة المشكلة بما يكفي للتأثير في مسار اللحام.
غالبًا ما يكون تحضير الوصلة أكثر تأثيرًا من إضافة أنظمة استشعار متطورة. فالحواف النظيفة والخالية من النتوءات تمنح قوس TIG مسارًا أكثر قابلية للتنبؤ. وقد يسبب الزيت وبقايا العلامات والغشاء اللاصق والأكسيد والتلوث الحديدي المضمن مسامية أو سلوكًا غير مستقر للقوس أو بقعًا. وعندما تحتوي الحافة المقطوعة بالليزر على أكسيد كثيف أو خبث غير منتظم، ينبغي معالجة المشكلة قبل اللحام بدلًا من تعويضها بزيادة التيار.
- نقاط تموضع صلبة: ينبغي أن تستقر الأسطح المرجعية الجزء باستمرار دون إجبار اللوح الرقيق على وضع مشوه.
- موضع المشابك: يمكن للتقييد قرب خط اللحام أن يضبط الحركة، لكن التثبيت الموضعي المفرط قد يخفي الارتداد المرن حتى يتم تحرير الجزء.
- استراتيجية لحامات التثبيت: يجب أن يكون موضع وحجم لحامات التثبيت قابلين للتكرار لأن كل لحام تثبيت يصبح جزءًا من الدورة الحرارية للروبوت.
- إدارة الفجوات: إذا اختلفت فجوات الإنتاج، فحدد ما إذا كانت العملية ستستخدم سلك حشو أو تتبع خط اللحام أو تفاوتات أكثر صرامة في العمليات السابقة أو مزيجًا من هذه الإجراءات.
يكون تتبع خط اللحام مفيدًا عندما يكون تباين الأجزاء صغيرًا لكنه لا يمكن تجنبه. ولا ينبغي تحديده كبديل عن التجهيزات غير المستقرة. فالتتبع عبر القوس، والبحث باللمس، والاستشعار المعتمد على الليزر، وأنظمة الرؤية، لكل منها حدود عملية حول أسطح الفولاذ المقاوم للصدأ العاكسة والوصلات الضيقة وتحضير الوصلات المتغير. وينبغي أن يحدد التقييم الحجم والاتجاه المتوقعين للتباين أولًا، ثم يختار الاستشعار فقط حيث يعالج ذلك التباين.
اختيار تكوين عملية TIG
يُعد اللحام الذاتي، دون سلك حشو، جذابًا في وصلات الفولاذ المقاوم للصدأ المتقاربة الملاءمة لأنه يبسط الخلية وينتج خرزة ضيقة. لكنه مناسب فقط عندما تظل ملاءمة الوصلة محكمة وتُلبى متطلبات الانصهار دون معدن مضاف. وتتمتع خطوط اللحام الذاتية بتحمل محدود للفجوات أو عدم تطابق الحواف أو التقييد الضعيف. كما قد تصبح مقعرة إذا لم تتوازن مدخلات الحرارة وحالة الوصلة.
يوسع تغذية السلك البارد أو سلك الحشو التقليدي نطاق ملاءمة التجميع المقبول ويمكن أن يحسن شكل اللحام، لكنه يضيف متغيرًا متزامنًا آخر. ويجب أن يكون موضع السلك مستقرًا بالنسبة إلى الحافة الأمامية لبركة اللحام. ويمكن للسلك غير المحاذى جيدًا أن يزعج القوس أو يسبب ترسيبًا متقطعًا أو يلوث قطب التنغستن. وتستحق نظافة السلك، والتعامل مع البكرة، وحالة البطانة، وثبات التغذية، نفس الاهتمام الممنوح لمسار الروبوت.
يُستخدم التيار المستمر مع القطب السالب عادةً للفولاذ المقاوم للصدأ الأوستنيتي. ويجب تحديد نطاق التيار الدقيق واختيار التنغستن وحجم الفوهة وتدفق الغاز وجدول النبض من خلال تجارب الإجراء للوصلة الفعلية وحالة المادة. واختيار هذه القيم من سمك الصفيحة وحده غير موثوق، لأن الكتلة الحرارية تتغير عند الشفات والزوايا والوصلات المتراكبة والملحقات. ويتطلب الجدار الرقيق الموصول بتجهيزة أثقل توازنًا حراريًا مختلفًا عن وصلة تناكبية لصفيحة متجانسة.
يُنظر أحيانًا في الحركة بأسلوب اللحام المداري للأجزاء الأسطوانية. وعندما تكون الهندسة متسقة فعلًا ويكون خط اللحام محيطيًا، فقد يكون ترتيب مداري مخصص أبسط من روبوت عام سداسي المحاور. ويصبح الروبوت متعدد المحاور أكثر جاذبية عندما يحمل تجهيزة واحدة عدة خطوط لحام، أو عندما تختلف المكونات في الاتجاه، أو عندما يجب أن تتبع الشعلة ميزات مشكلة ومسارات معقدة.
ينبغي تحديد أهداف الجودة قبل تصميم الخلية
ينبغي تقييم عرض اللحام الروبوتي وفق معايير قبول قابلة للقياس، لا وفق التوقع العام المتمثل في «اتساق أفضل». حدّد شكل اللحام المطلوب، والقطع الجانبي المسموح، وحالة الجذر، ودليل الاختراق حيثما كان مناسبًا، والتشوه المسموح، وتشطيب السطح بعد التنظيف، وطريقة الفحص. فقد يرفض منتج تجميلي من الفولاذ المقاوم للصدأ تغيرًا طفيفًا في اللون يكون مقبولًا في دعامة هيكلية داخلية. وقد يركز تجميع يحتوي على سائل على إحكام منع التسرب واستمرارية الجذر. وهذه أهداف عملية مختلفة وقد تتطلب تجهيزات وترتيبات تطهير وأزمنة دورة مختلفة.
يجب تضمين إمكانية الوصول للفحص في تخطيط التجهيز. فالتجهيزة التي تحقق قابلية تكرار ممتازة لكنها تحجب الفحص البصري أو مقاييس الأبعاد أو وصلات اختبار التسرب تخلق تأخيرات خارج خلية اللحام. وإذا كان من المخطط إجراء تفريش أو تخليل أو تخميل أو تشطيب ميكانيكي بعد اللحام، فتأكد من أن الروبوت ينتج شكل خرزة متوافقًا مع تلك العملية اللاحقة. فالخرزة الضيقة والموحدة ليست بالضرورة أسهل في التشطيب إذا كانت في زاوية لا يمكن لأداة التشطيب الوصول إليها.
الحالات التي لا يناسبها لحام TIG الروبوتي
يصعب تبرير الأتمتة عندما تصل الأجزاء بتباين واسع في الأبعاد، أو عندما يتغير مزيج المنتجات بسرعة أكبر من إمكانية إعداد التجهيزات والبرامج، أو عندما يحتوي العمل على كثير من خطوط اللحام القصيرة التي يتعذر الوصول إليها والفريدة. كما أنها خيار ضعيف عندما تكون عنق الزجاجة الفعلي في دقة التشكيل السابقة أو تحضير المواد أو زمن إنجاز الفحص. وفي تلك الحالات، قد تجعل الخلية الروبوتية القيد أكثر وضوحًا دون إزالته.
تستحق اللحامات القصيرة جدًا تدقيقًا خاصًا. فقد يتجاوز الوقت المستغرق في التحميل والتموضع والبحث والتثبيت وبدء القوس والتفريغ زمن تشغيل القوس. وقد يظل الروبوت مناسبًا عندما تُجمع عدة لحامات قصيرة في تجهيزة واحدة أو عندما تكون الجودة اليدوية غير مقبولة، لكن ينبغي تقييم الدورة كتسلسل مناولة كامل.
ينتمي تصنيع الهياكل الأكثر سماكة إلى مشكلة أتمتة مختلفة. فنظام مثل خط H-beam أوتوماتيكي ثقيل مصمم حول نقل العوارض وتدويرها وتجميعها ولحامها وتقويمها والمعالجة الهيكلية اللاحقة. وهذه الوظائف قيّمة لسير عمل العوارض H الكبيرة، لكنها لا تحل محل التحكم الدقيق بالشعلة، والانضباط في حماية الفولاذ المقاوم للصدأ بالغاز، والتجهيزات المدمجة، وتسلسل الحرارة المنخفضة المطلوب لأعمال TIG للصفائح الرقيقة.
أثبت العملية باستخدام أجزاء ممثلة للإنتاج
تستخدم التجربة ذات المغزى تحضير الوصلات الفعلي وتشطيب السطح ونطاق سمك المادة والتجهيزات وتسلسل اللحام المتوقع. وتحدد عينات الاختبار نقطة بداية، لكنها نادرًا ما تكشف تشوه التجميع أو مشكلات الوصول أو تباين تحميل الأجزاء أو التأثيرات الحرارية عند الميزات المشكلة. وينبغي أن تشمل التجربة نقاط البدء والتوقف والزوايا وتقاطعات خطوط اللحام وتغيرات الاتجاه وأول الأجزاء بعد تغيير التجهيزة.
سجّل أكثر من معلمات اللحام. وثّق طريقة تموضع الجزء وترتيب التثبيت وحالة لحامات التثبيت وهوية الحشو عند استخدامه وترتيب توصيل الغاز ومواد الشعلة الاستهلاكية وحالة التنظيف. وعندما يظهر عيب لاحقًا، يفصل هذا السجل بين مشكلة برنامج اللحام ومشكلة الجزء الوارد أو المناولة. كما يجعل البرامج المؤهلة أكثر قابلية للنقل بين التجهيزات ودفعات الإنتاج المستقبلية.
ينتج القرار الصحيح من تلك الأدلة. ويثبت لحام TIG الروبوتي قيمته عندما تجتمع الأجزاء القابلة للتكرار وملاءمة التجميع المضبوطة والوصلات القابلة للوصول وهدف واضح للتشطيب أو التشوه. وعندما تغيب هذه الشروط، فإن تحسين التحضير والتجهيز أولًا يوفر عادةً أساسًا أكثر موثوقية للأتمتة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة