




Когда роботизированный TIG-сварочный аппарат является правильным выбором для тонкой нержавеющей стали
Когда роботизированный TIG-сварочный аппарат является правильным выбором для тонкой нержавеющей стали
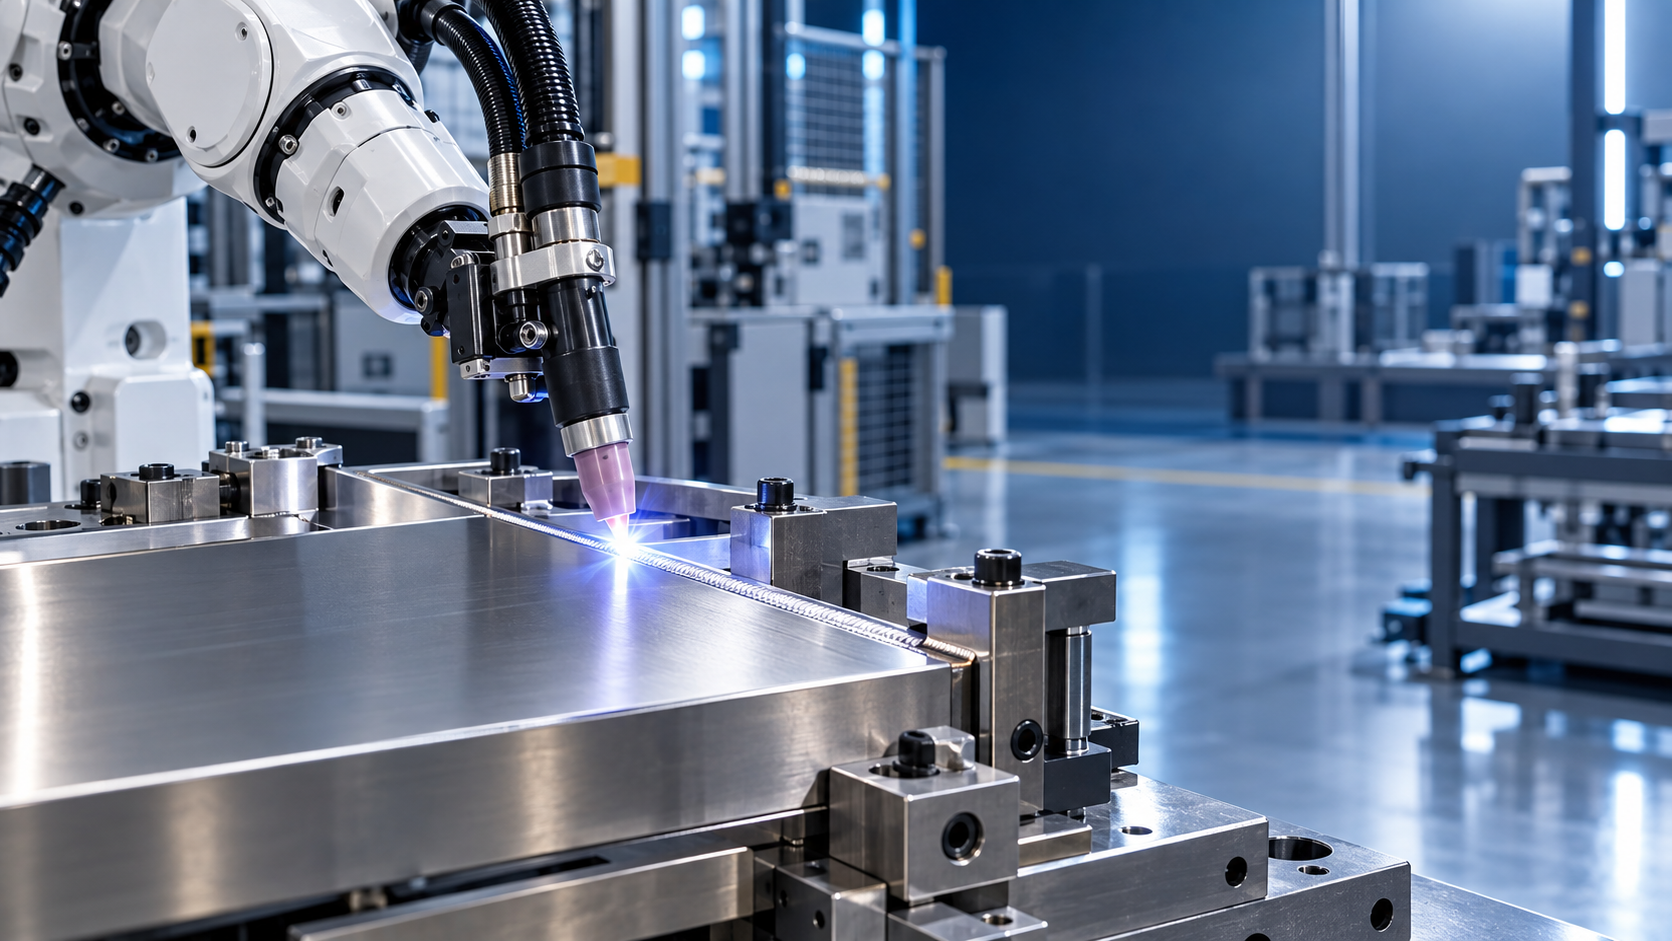
Роботизированная TIG-сварка является правильным выбором для тонкой нержавеющей стали, когда сварной шов должен быть визуально чистым, стабильным по размерам и повторяться на достаточном количестве однотипных деталей, чтобы оправдать управляемую автоматизацию. Наилучшее применение — не для каждой работы с тонколистовым металлом. Оно подходит для семейства деталей со стабильной геометрией соединений, надежной сборкой и требованиями к качеству, выявляющими обычные отклонения ручной сварки: нестабильную ширину валика, цвета побежалости, деформацию, неполное проплавление в местах начала и окончания шва или доработку вследствие неравномерного проплавления.
Тонкая нержавеющая сталь быстро реагирует на небольшие изменения тепловложения. Незначительное изменение длины дуги, угла наклона горелки, скорости сварки или зазора в соединении может изменить профиль шва и прилегающую зону термического влияния. TIG-сварка обеспечивает точное управление дугой и чистый результат при правильном поддержании газовой защиты. Роботизированное перемещение делает это управление повторяемым при условии, что заготовка поступает в ячейку в повторяемом состоянии.
Условия производства, благоприятные для автоматизации
Объем выпуска имеет значение, но повторяемость важнее. Низкообъемная деталь с несколькими одинаковыми сварными швами может лучше подходить для роботизированной ячейки, чем крупносерийное изделие с постоянно меняющимися размерами и приспособлениями. Робот обеспечивает ценность, когда аттестованная сварочная программа может использоваться повторно без частых корректировок. Типичными примерами являются повторяющиеся корпуса, узлы для пищевой промышленности, рамы приборов, шкафы, резервуары, тонкостенные трубчатые конструкции и формованные подсборки из нержавеющей стали.
Роботизированная TIG-сварка особенно целесообразна там, где результаты ручной сварки различаются между сменами или сварщиками. Такая вариативность часто заметна еще до того, как становится механическим дефектом. На шлифованных, полированных или открытых поверхностях из нержавеющей стали неоднородность цвета и контура валика может потребовать значительных финишных работ. Когда после сварки деталь должна сохранять визуальную однородность, возможность поддерживать положение горелки, скорость сварки, переходы тока и длину перекрытия дает практическое преимущество.
Соединение также должно быть доступным. TIG-роботизация показывает наилучшие результаты, когда горелка может подойти к шву с достаточным зазором для газового сопла, траектории присадочной проволоки и любого оборудования для слежения за швом. Глубокие внутренние углы, мешающие фланцы, плотная компоновка фитингов и узкие каналы могут потребовать сложной ориентации робота или специальных горелок. Если доступ меняется по длине траектории, программа, которая выглядит выполнимой при проверке CAD-модели, все равно может оказаться сложной в работе из-за риска столкновений или нестабильного газового покрытия.
Тонкая нержавеющая сталь — это проблема контроля тепла
Листовая нержавеющая сталь не должна быть чрезвычайно тонкой, чтобы деформация стала решающим фактором. Плоские панели, длинные швы, неглубокие формованные секции и сборки с декоративными наружными поверхностями могут смещаться или коробиться, даже если сам шов является качественным. Важен не только пиковый сварочный ток. На конечную форму влияют общее тепло, подводимое на единицу длины, задержка дуги в углах, шаг прихваток, усилие зажима и охлаждение между швами.
Роботизированная TIG-сварка позволяет ограничить вариации этих параметров. Запрограммированное плавное изменение тока уменьшает резкий нагрев и образование кратера, связанные с плохо контролируемыми началами и окончаниями шва. Стабильная скорость сварки предотвращает локальный перегрев, а постоянное расстояние между горелкой и изделием поддерживает предсказуемую дугу. Импульсный ток может снизить среднее тепловложение, сохраняя достаточную пиковую энергию для проплавления, однако параметры импульса не следует выбирать как универсальное средство устранения деформации. Чрезмерная импульсация может создавать неравномерный внешний вид валика, усложнять подачу присадки или маскировать основную проблему сборочного зазора.
Деформацию следует оценивать на уровне всей сборки. Узкий стыковой шов на небольшой панели из нержавеющей стали может оставаться прямым при использовании простой подкладки и зажимов. Тот же шов, расположенный рядом с загнутой кромкой, может вывести фланец за пределы допуска. Робот очень точно повторяет запрограммированный тепловой режим; он также очень точно повторит и схему деформации. Поэтому конструкцию приспособления и последовательность сварки необходимо проверить до того, как рассматривать автоматизацию в качестве решения проблемы.
Цвета побежалости — не только косметическая проблема
Изменение цвета вокруг шва на нержавеющей стали свидетельствует о воздействии тепла и кислорода. Сам цвет не доказывает наличие дефекта сварного шва, но указывает, что следует уделить внимание газовой защите, качеству продувки, состоянию поверхности или тепловому воздействию. На поверхностях, предназначенных для эксплуатации в условиях, чувствительных к коррозии, или для высококачественной отделки, темные цвета побежалости могут потребовать очистки или послесварочной обработки. Роботизированная ячейка повышает стабильность только при столь же контролируемой газовой системе.
Газовое покрытие должно оставаться стабильным во время зажигания дуги, сварки, заполнения кратера и подачи защитного газа после окончания сварки. Сквозняки вокруг открытой ячейки, поврежденное сопло, загрязненные расходные материалы или ориентация горелки, при которой сварочная ванна остается открытой, могут создавать нестабильный цвет даже при правильных координатах робота. Для закрытых сечений и соединений с полным проплавлением необходимо отдельно учитывать защиту обратной стороны. Защитный газ у горелки не защищает корневую сторону шва. Продувку следует планировать с учетом внутреннего объема, вентиляции, способа герметизации и точки начала сварки, а не рассматривать ее как простое подключение дополнительного шланга.
Сборочный зазор определяет устойчивость программы
Многие проекты роботизированной TIG-сварки сталкиваются с трудностями, поскольку предполагаемая программа рассчитана на идеальное соединение, тогда как предшествующие операции резки, формовки и установки в приспособление создают переменные зазоры. Тонкая нержавеющая сталь плохо переносит такое несоответствие. Зазор, безвредный при ручном процессе, может потребовать больше присадочного металла, меньшей скорости сварки, изменения тока или другого положения горелки. Когда отклонения выходят за пределы технологического окна, робот не может принимать решения так же, как квалифицированный ручной сварщик.
Перед выбором оборудования исследуйте реальные детали из обычного производства, а не только номинальные чертежи. Измерьте зазор в соединении, смещение кромок, угол фланца, расположение шва и повторяемость положения детали в приспособлении по нескольким партиям. Если используются такие источники, включите материал из разных рулонов или от разных поставщиков. Толщина нержавеющего листа, пружинение после гибки, состояние кромки после лазерной резки и расположение формованных элементов могут изменяться настолько, чтобы повлиять на траекторию сварки.
Подготовка соединения часто влияет сильнее, чем добавление сложных систем контроля. Чистые кромки без заусенцев обеспечивают TIG-дуге более предсказуемую траекторию. Масло, остатки маркировки, клеевая пленка, оксид и внедренное загрязнение железом могут вызвать пористость, нестабильное поведение дуги или появление пятен. Если кромка после лазерной резки имеет значительный слой оксида или неравномерный грат, проблему следует устранить до сварки, а не компенсировать повышением тока.
- Жесткие установочные точки: Базовые поверхности должны обеспечивать постоянную установку детали, не принуждая тонкую панель к деформированному состоянию.
- Расположение зажимов: Фиксация рядом со швом может контролировать перемещение, однако чрезмерное локальное зажатие может скрыть пружинение до момента снятия детали.
- Стратегия прихваток: Расположение и размер прихваток должны быть повторяемыми, поскольку каждая прихватка становится частью теплового цикла робота.
- Управление зазором: Если производственные зазоры изменяются, определите, будет ли процесс использовать присадочную проволоку, слежение за швом, более жесткие допуски на предшествующих операциях или сочетание этих мер.
Слежение за швом полезно, когда вариации детали невелики, но неизбежны. Его не следует задавать как замену нестабильным приспособлениям. Слежение через дугу, контактный поиск, лазерные датчики и системы технического зрения имеют собственные практические ограничения при работе с отражающими поверхностями из нержавеющей стали, узкими соединениями и изменяющейся подготовкой кромок. При оценке сначала следует определить ожидаемую величину и направление отклонений, а затем выбирать датчики только там, где они устраняют эти отклонения.
Выбор конфигурации TIG-процесса
Сварка без присадочного материала привлекательна для плотно собранных соединений из нержавеющей стали, поскольку упрощает ячейку и формирует узкий валик. Она подходит только в случаях, когда сборочный зазор остается минимальным и требования к проплавлению выполняются без добавления металла. Швы без присадки имеют небольшую допустимость к зазорам, смещению кромок или недостаточной фиксации. Они также могут становиться вогнутыми, если тепловложение и состояние соединения не сбалансированы.
Подача холодной или обычной присадочной проволоки расширяет допустимый диапазон сборочных зазоров и может улучшить форму шва, но вводит еще одну синхронизированную переменную. Положение проволоки должно быть стабильным относительно передней кромки сварочной ванны. Неправильно выровненная проволока может нарушать дугу, вызывать прерывистое наплавление или загрязнять вольфрамовый электрод. Чистота проволоки, обращение с катушкой, состояние направляющего канала и стабильность подачи заслуживают такого же внимания, как и траектория робота.
Для аустенитной нержавеющей стали обычно применяется постоянный ток при отрицательном электроде. Точный диапазон тока, выбор вольфрамового электрода, размер сопла, расход газа и режим импульса должны быть установлены путем технологических испытаний для конкретного соединения и состояния материала. Выбор этих значений только по толщине листа ненадежен, поскольку тепловая масса изменяется в области фланцев, углов, нахлесточных соединений и присоединяемых элементов. Тонкая стенка, соединенная с более массивным фитингом, требует иного теплового баланса, чем однородное стыковое соединение листов.
Для цилиндрических деталей иногда рассматривают орбитальное движение. Когда геометрия действительно постоянна, а шов является кольцевым, специализированная орбитальная система может быть проще, чем универсальный шестиосевой робот. Многоосевой робот становится более привлекательным, когда одно приспособление удерживает несколько швов, компоненты различаются по ориентации или горелка должна следовать по формованным элементам и сложным траекториям.
Целевые показатели качества следует определить до проектирования ячейки
Предложение по роботизированной сварке следует оценивать по измеримым критериям приемки, а не по общему ожиданию «лучшей стабильности». Определите требуемый профиль шва, допустимый подрез, состояние корня шва, подтверждение проплавления там, где это необходимо, допустимую деформацию, состояние поверхности после очистки и метод контроля. Изделие из декоративной нержавеющей стали может браковаться из-за слабого изменения цвета, приемлемого для внутреннего конструкционного кронштейна. Для сборки, содержащей жидкость, основное внимание может уделяться герметичности и непрерывности корня шва. Это разные технологические цели, которые могут потребовать разных приспособлений, схем продувки и длительности цикла.
Доступ для контроля необходимо включить в компоновку приспособления. Приспособление, обеспечивающее отличную повторяемость, но блокирующее визуальный осмотр, измерительные приборы или подключения для испытания на герметичность, создает задержки за пределами сварочной ячейки. Если запланированы послесварочная зачистка щеткой, травление, пассивация или механическая финишная обработка, убедитесь, что робот формирует профиль валика, совместимый с этой последующей операцией. Узкий равномерный валик не обязательно легче обрабатывать, если он расположен в углу, недоступном для финишного инструмента.
Когда роботизированная TIG-сварка не подходит
Автоматизацию трудно обосновать, когда детали поступают с широкими размерными отклонениями, когда ассортимент меняется быстрее, чем могут быть подготовлены приспособления и программы, или когда работа включает множество коротких, труднодоступных, единичных швов. Это также слабый выбор, когда фактическим узким местом является точность предшествующей формовки, подготовка материала или время выполнения контроля. В таких ситуациях роботизированная ячейка может сделать ограничение более заметным, не устраняя его.
Очень короткие швы требуют особого внимания. Время, затрачиваемое на загрузку, позиционирование, поиск, зажим, зажигание дуги и выгрузку, может превышать время горения дуги. Робот все же может быть подходящим решением, когда несколько коротких швов объединены в одном приспособлении или качество ручной сварки неприемлемо, однако цикл следует оценивать как полную последовательность операций обработки.
Изготовление более толстых конструкций относится к другой задаче автоматизации. Такая система, кактяжелая автоматическая линия для H-балок, предназначена для транспортировки, кантования, сборки, сварки, правки балок и последующей обработки конструкций. Эти функции ценны для крупногабаритных производственных процессов с H-балками, однако они не заменяют точного управления горелкой, строгого соблюдения газовой защиты нержавеющей стали, компактных приспособлений и последовательности с низким тепловложением, необходимых для TIG-сварки тонколистового материала.
Подтвердите процесс на деталях, соответствующих реальному производству
Содержательное испытание использует фактическую подготовку соединений, состояние поверхности, диапазон толщин материала, приспособления и предполагаемую последовательность сварки. Контрольные образцы позволяют установить начальную точку, но редко выявляют деформацию сборки, проблемы доступа, вариации загрузки деталей или тепловые эффекты на формованных элементах. Испытание должно включать начала и окончания швов, углы, пересечения швов, изменения ориентации и первые детали после замены приспособления.
Фиксируйте не только параметры сварки. Документируйте метод позиционирования детали, порядок зажима, состояние прихваток, марку присадочного материала при его использовании, схему подачи газа, расходные материалы горелки и состояние очистки. Когда позднее появляется дефект, эта запись позволяет отделить проблему сварочной программы от проблемы поступающей детали или обращения с ней. Она также делает аттестованные программы более переносимыми между приспособлениями и будущими производственными партиями.
Правильное решение принимается на основе этих данных. Роботизированная TIG-сварка оправдывает себя, когда одновременно имеются повторяемые детали, контролируемая сборка, доступные соединения и четко определенная цель по внешнему виду или деформации. При отсутствии этих условий улучшение подготовки и оснастки в первую очередь обычно создает более надежную основу для автоматизации.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение