




¿Vale la pena un robot de soldadura económico de 9 ejes? Costes, soporte y evaluación de riesgos
¿Vale la pena un robot de soldadura económico de 9 ejes? Costes, soporte y evaluación de riesgos
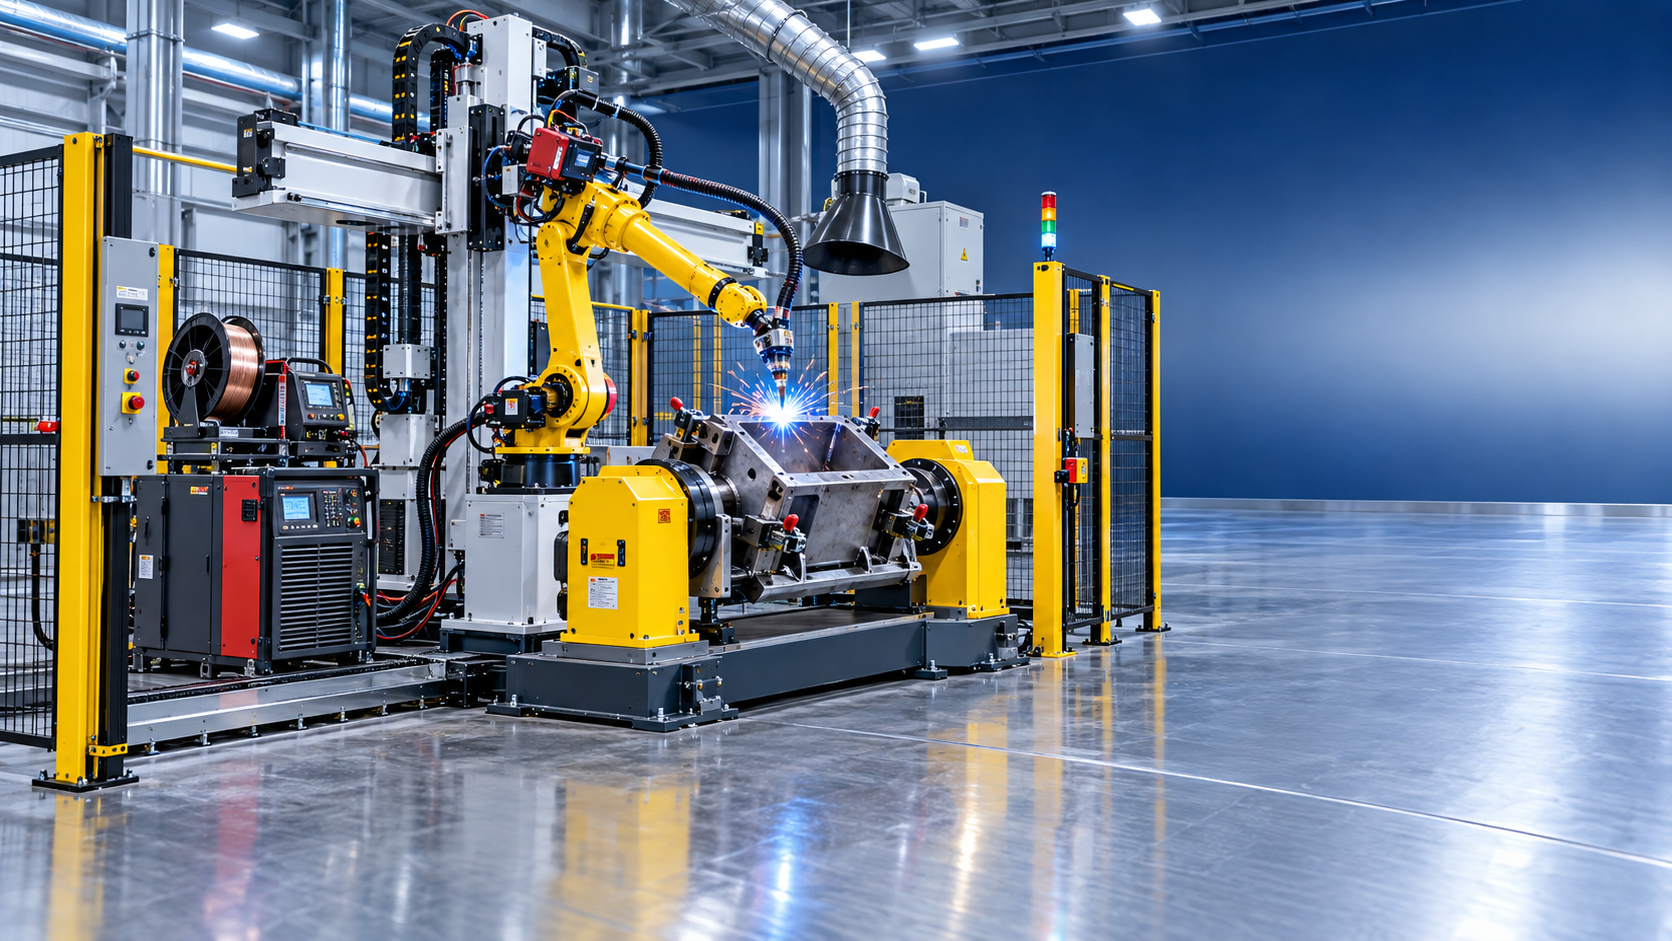
El bajo precio de compra no es el coste de inversión
Un robot de soldadura de 9 ejes económico solo merece consideración cuando el precio cotizado representa una célula de producción completa y con soporte, en lugar de un paquete de máquina parcialmente especificado. Para la aprobación de capital, la comparación relevante no es el precio de un robot frente al precio de otro robot. Es el coste esperado durante el ciclo de vida de producir piezas soldadas aceptables, incluida la integración, la seguridad, la programación, los consumibles, el mantenimiento, la exposición al tiempo de inactividad y el coste de recuperación cuando el sistema no cumple el tiempo de ciclo prometido.
La descripción de «9 ejes» merece un análisis especial. En muchas cotizaciones, no significa un robot articulado de nueve ejes. A menudo significa un robot de soldadura convencional de seis ejes combinado con un posicionador de dos o tres ejes. Esta configuración puede ser muy útil: el posicionador presenta más cordones de soldadura a la antorcha y permite al robot mantener ángulos de soldadura favorables. Sin embargo, también incorpora accionamientos adicionales, utillajes, enclavamientos de seguridad, cableado, requisitos de sincronización y puntos de fallo. Un precio bajo puede reflejar un posicionador más simple, ejes rotativos de menor capacidad, capacidad de carga limitada, protecciones incompletas o un alcance de integración que excluye el trabajo necesario para hacer productiva la célula.
Por lo tanto, la pregunta para la aprobación no es «¿Es barato este robot?», sino «¿Qué producción, riesgo y soporte están realmente incluidos en este precio?»
Separe el paquete del robot de la célula operativa
Muchas propuestas de bajo presupuesto parecen atractivas porque enumeran los equipos visibles y dejan el entorno operativo fuera de la cotización. Un robot de soldadura no puede evaluarse como un activo de capital aislado. Funciona dentro de una célula que contiene sistemas de sujeción de piezas, fuente de energía de soldadura, alimentador de hilo, equipo de limpieza de antorcha, extracción de humos, protecciones, controles y lógica de manipulación de piezas. Si alguno de estos elementos es deficiente u omitido, el precio de compra subestima el gasto de capital requerido.
Una revisión financiera debería exigir una definición del alcance, partida por partida, que cubra como mínimo:
- Marca, modelo, versión del controlador, carga útil, alcance y especificación de repetibilidad del robot.
- Número y tipo de ejes externos, incluida la carga útil del posicionador, los límites del centro de gravedad, el rango de rotación y la sincronización con el controlador del robot.
- Marca de la fuente de energía de soldadura, capacidad nominal del proceso, ciclo de trabajo, configuración de alimentación de hilo y disponibilidad de consumibles locales.
- Utillajes, abrazaderas, estrategia de referencias, método de cambio y responsabilidad por la distorsión de las piezas causada por el calor de soldadura.
- Recinto de seguridad, puertas de acceso, enclavamientos, paradas de emergencia, arquitectura de PLC o relé de seguridad y responsabilidad de instalación.
- Extracción de humos, requisitos de suministro eléctrico, requisitos de aire comprimido, cimentaciones y modificaciones del sitio.
- Alcance de la programación, pruebas con piezas de muestra, formación de operarios, criterios de aceptación y soporte de puesta en marcha.
Sin esta separación, una cotización económica puede convertirse en un proyecto costoso mediante «extras necesarios» identificados después de emitir una orden de compra. El coste no es solo financiero. Los retrasos en el diseño de utillajes, la instalación eléctrica o la validación de seguridad pueden aplazar el período en que el activo comienza a generar producción útil.
Las afirmaciones sobre el tiempo de ciclo necesitan una definición financiera
Una demostración de robot puede mostrar movimientos rápidos, pero el tiempo de movimiento del robot es solo un componente del tiempo de ciclo de la pieza. El valor financiero de la automatización depende del ciclo de producción completado: carga, sujeción, rotación del posicionador, inicio de arco, soldadura, limpieza, inspección, descarga y cambio. Un tiempo de ciclo cotizado que excluye la manipulación o el retoque manual no proporciona una base fiable para los cálculos de ahorro.
Para un modelo de aprobación significativo, calcule la capacidad anual utilizando las horas productivas previstas en lugar de las horas programadas. Las horas productivas deben reflejar las pausas planificadas, los patrones de turnos, los cambios previstos, el mantenimiento, la sustitución de hilo, la limpieza de antorchas, los ajustes de utillajes, el perfeccionamiento de programas y márgenes razonables de tiempo de inactividad. El objetivo no es hacer que un modelo conservador parezca pesimista; es evitar que el caso de inversión dependa de una operación ininterrumpida.
La calidad de las piezas también forma parte del cálculo. Una célula robótica puede reducir la mano de obra directa de soldadura y, sin embargo, aumentar el coste si un mal ajuste provoca fallos frecuentes del arco, penetración inconsistente, porosidad, salpicaduras o reprocesos. La automatización repite bien un proceso estable; por sí sola no corrige piezas de entrada inestables. Si los componentes cortados, conformados o punteados varían de forma significativa, el proyecto puede requerir mejores controles aguas arriba antes de que el robot pueda proporcionar el rendimiento esperado.
Esto es especialmente importante para conjuntos fabricados en los que el estado de los bordes afecta al ajuste y a la preparación de la soldadura. Un proceso de acabado independiente puede justificarse comercialmente cuando estabiliza la soldadura posterior en lugar de simplemente mejorar la apariencia. Por ejemplo, unamáquina desbarbadora de chapa RNS 800 está diseñada para el desbarbado y acabado de bordes de piezas de chapa de hasta 800 mm de ancho. Su relevancia para el presupuesto de soldadura robótica no es que todas las líneas de soldadura necesiten una máquina desbarbadora; es que las rebabas, la escoria y los bordes irregulares pueden generar variaciones evitables en el ensamblaje, la sujeción y la presentación de las juntas. La preparación aguas arriba debe tratarse como parte de la revisión de riesgos del proceso cuando las piezas lo requieran.
El principal ahorro puede ser la estabilidad laboral, no la eliminación de mano de obra
Los ahorros laborales suelen ser la cifra más elevada en el caso de negocio de un robot y la menos cuidadosamente definida. La comparación correcta no es necesariamente que un robot sustituya a un número fijo de soldadores. Una célula robótica aún requiere personas para cargar piezas, inspeccionar soldaduras, reponer hilo y gas, gestionar cambios y responder a fallos. En un entorno de alta variedad, la mano de obra cualificada puede pasar de la soldadura manual continua a la configuración, corrección de ajustes, programación y control de calidad.
El beneficio económico puede seguir siendo considerable cuando la célula convierte el escaso tiempo de soldadura cualificada en una producción más predecible o protege el cumplimiento de las entregas. Sin embargo, el efecto sobre la nómina depende de si las horas de trabajo pueden reasignarse, reducirse o utilizarse realmente para eliminar un cuello de botella de producción. Si la plantilla permanece sin cambios y el trabajo manual continúa junto con la célula, considerar todos los minutos teóricos de soldadura como ahorro en efectivo sobreestimará el retorno.
Un modelo más defendible distingue entre:
- Ahorros que liberan efectivo: horas extra evitadas, reducción de mano de obra temporal, soldadura subcontratada internalizada, reducción de desperdicios o producción adicional vendida sin un aumento equivalente de mano de obra.
- Valor de capacidad: soldadores cualificados reasignados a tareas que limitan la producción o la calidad, sin una reducción inmediata de la nómina.
- Reducción de riesgos: menor dependencia de un pequeño número de operarios difíciles de sustituir, siempre que la organización mantenga la capacidad de programación y mantenimiento.
Estas categorías no deben combinarse en una única tarifa horaria optimista. Un proyecto de capital puede ser estratégicamente sólido con ahorros modestos de mano de obra directa, pero su caso de aprobación debe indicar dónde se espera que aparezca el valor.
La capacidad de soporte determina si un sistema de bajo coste sigue siendo de bajo coste
La exposición oculta más relevante en la automatización importada de menor precio a menudo no es un fallo mecánico. Es el tiempo necesario para diagnosticar y recuperarse de una avería cuando no se dispone de documentación, piezas de repuesto, acceso al software o soporte competente. Una célula parada durante varios días en un pico de producción puede eliminar una parte significativa de la aparente ventaja del precio de compra.
El soporte debe evaluarse como una capacidad operativa, no como una declaración de garantía imprecisa. Un proveedor debe poder identificar quién proporciona el diagnóstico remoto, qué idioma se utiliza para la comunicación técnica, qué acuerdo de respuesta se aplica, si se suministran copias de seguridad del controlador y cómo se transfieren o mantienen las licencias de software. El contrato debe distinguir entre la cobertura de garantía para equipos defectuosos y el soporte técnico de pago para cambios de proceso, recuperación de colisiones, modificaciones de programación y errores de los operarios.
El riesgo de piezas de repuesto necesita una especificidad similar. Solicite una lista recomendada de repuestos críticos con números de pieza, plazos de entrega estimados y precios unitarios. Los puntos de exposición habituales incluyen cuellos de antorcha, revestimientos, puntas de contacto, alimentadores de hilo, cables, componentes de accionamiento, dispositivos de seguridad, electrónica del controlador y componentes del posicionador. Algunos artículos son económicos pero críticos para la producción; otros tienen alto valor y largos plazos de entrega. La política de inventario adecuada depende del coste de una interrupción, no simplemente del precio de un repuesto.
También existe una diferencia entre un robot basado en componentes con soporte global y una célula montada alrededor de interfaces propietarias. Un precio inicial más bajo puede ser razonable si el sistema de control, la fuente de soldadura y los componentes de movimiento pueden recibir servicio en el mercado de destino. Es considerablemente más difícil de justificar si restablecer la operación depende de un único proveedor extranjero y de ajustes no documentados.
El cumplimiento normativo no puede tratarse como un añadido documental
Las células de soldadura combinan maquinaria en movimiento, radiación de arco, piezas calientes, energía eléctrica, humos de soldadura y puntos de atrapamiento creados por posicionadores y utillajes. La ingeniería de seguridad afecta tanto al coste de instalación como a la capacidad de operar de forma legal y fiable en el lugar de destino.
Cuando los equipos se comercializan en el mercado de la UE, el marcado CE solo es relevante cuando se han cumplido los requisitos de conformidad aplicables. No debe aceptarse como una afirmación genérica de calidad. Una etiqueta CE por sí sola no demuestra que la célula entregada esté correctamente documentada, evaluada en cuanto a riesgos, cableada, protegida y configurada para su instalación final. El expediente de aprobación debe solicitar la Declaración de Conformidad cuando corresponda, documentación técnica, esquemas eléctricos, información sobre circuitos de seguridad, manuales e identificación clara de la entidad responsable del cumplimiento final de la célula.
Los principios de evaluación de riesgos asociados con ISO 12100 y los requisitos de seguridad de robots industriales asociados con ISO 10218 pueden proporcionar puntos de referencia útiles. El diseño de seguridad funcional también puede requerir considerar normas como ISO 13849, según la instalación y el marco jurídico aplicable. Las normativas locales, los requisitos de seguros y las condiciones de auditoría de clientes pueden imponer obligaciones adicionales. La cuestión decisiva no es recopilar números de normas en una cotización; es confirmar que las medidas de protección suministradas se ajustan a los riesgos reales de la carga, el movimiento del posicionador, el mantenimiento y la recuperación ante fallos.
Un sistema de bajo coste que posteriormente requiere nuevas vallas, enclavamientos mejorados, retrabajo eléctrico o validación externa de seguridad ya no es un sistema de bajo coste. Estos elementos deben presupuestarse antes de la aprobación, no clasificarse como costes imprevistos de puesta en marcha.
Los criterios de aceptación deben proteger la inversión antes del envío
Las pruebas de aceptación en fábrica son uno de los controles más sólidos disponibles para un comprador, especialmente cuando el proveedor y el lugar de instalación están separados por fronteras nacionales. La prueba debe utilizar piezas representativas, espesores de material, tipos de junta y tolerancias, en lugar de una simple probeta de demostración. Si no es posible enviar piezas de producción al proveedor, los límites de la prueba sustitutiva deben indicarse explícitamente.
Los criterios de aceptación comercialmente útiles pueden incluir la secuencia de soldadura acordada, el tiempo de ciclo objetivo con inclusiones y exclusiones definidas, la condición dimensional después de la soldadura, los requisitos visuales de calidad de soldadura, la repetibilidad en múltiples ciclos, el funcionamiento del posicionador, la operación de los dispositivos de seguridad, la entrega de la copia de seguridad del controlador y la confirmación de que la documentación coincide con el equipo suministrado. Los ensayos destructivos o los exámenes no destructivos deben especificarse únicamente cuando el producto y los requisitos de calidad aplicables lo justifiquen.
Los hitos de pago deben alinearse con la evidencia de rendimiento. Pagar casi todo el valor antes de la aceptación en fábrica y el envío transfiere un riesgo de ejecución excesivo al comprador. Retener una parte definida hasta la aceptación en el sitio da a ambas partes una razón práctica para resolver rápidamente los problemas de instalación y rendimiento. El contrato también debe establecer quién asume el coste del reproceso cuando el rendimiento entregado difiere de las especificaciones acordadas.
Cuándo la opción económica puede ser racional
Una célula de 9 ejes de menor precio puede ser una compra racional cuando las piezas son repetitivas, los requisitos de utillaje se entienden, el procedimiento de soldadura es estable, la demanda de producción es suficiente y el proveedor puede demostrar soporte técnico y acceso a piezas de repuesto. También puede ser adecuada cuando el comprador dispone de competencia interna en automatización y puede gestionar la programación, el diagnóstico y la mejora de procesos sin depender en gran medida del proveedor del equipo.
El riesgo aumenta considerablemente cuando el proyecto combina alta variación de producto, ajuste de piezas incierto, requisitos de calidad exigentes, ausencia de soporte técnico local y una hipótesis de retorno agresiva. En esa situación, la oferta más baja puede ser menos una ventaja de costes que una transferencia del riesgo de integración del proveedor al comprador.
El caso de aprobación más creíble muestra el coste total instalado, modela la producción utilizando tiempo productivo realista, separa los ahorros en efectivo de los beneficios de capacidad, asigna un valor a la exposición al tiempo de inactividad y documenta cómo se garantizarán el soporte y el cumplimiento normativo. Si el proveedor de menor precio sigue siendo competitivo después de estas comprobaciones, la decisión se basa en el valor y no en un precio principal incompleto.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje