




Стоит ли покупать недорогого 9-осевого сварочного робота? Затраты, поддержка и проверка рисков
Стоит ли покупать недорогого 9-осевого сварочного робота? Затраты, поддержка и проверка рисков
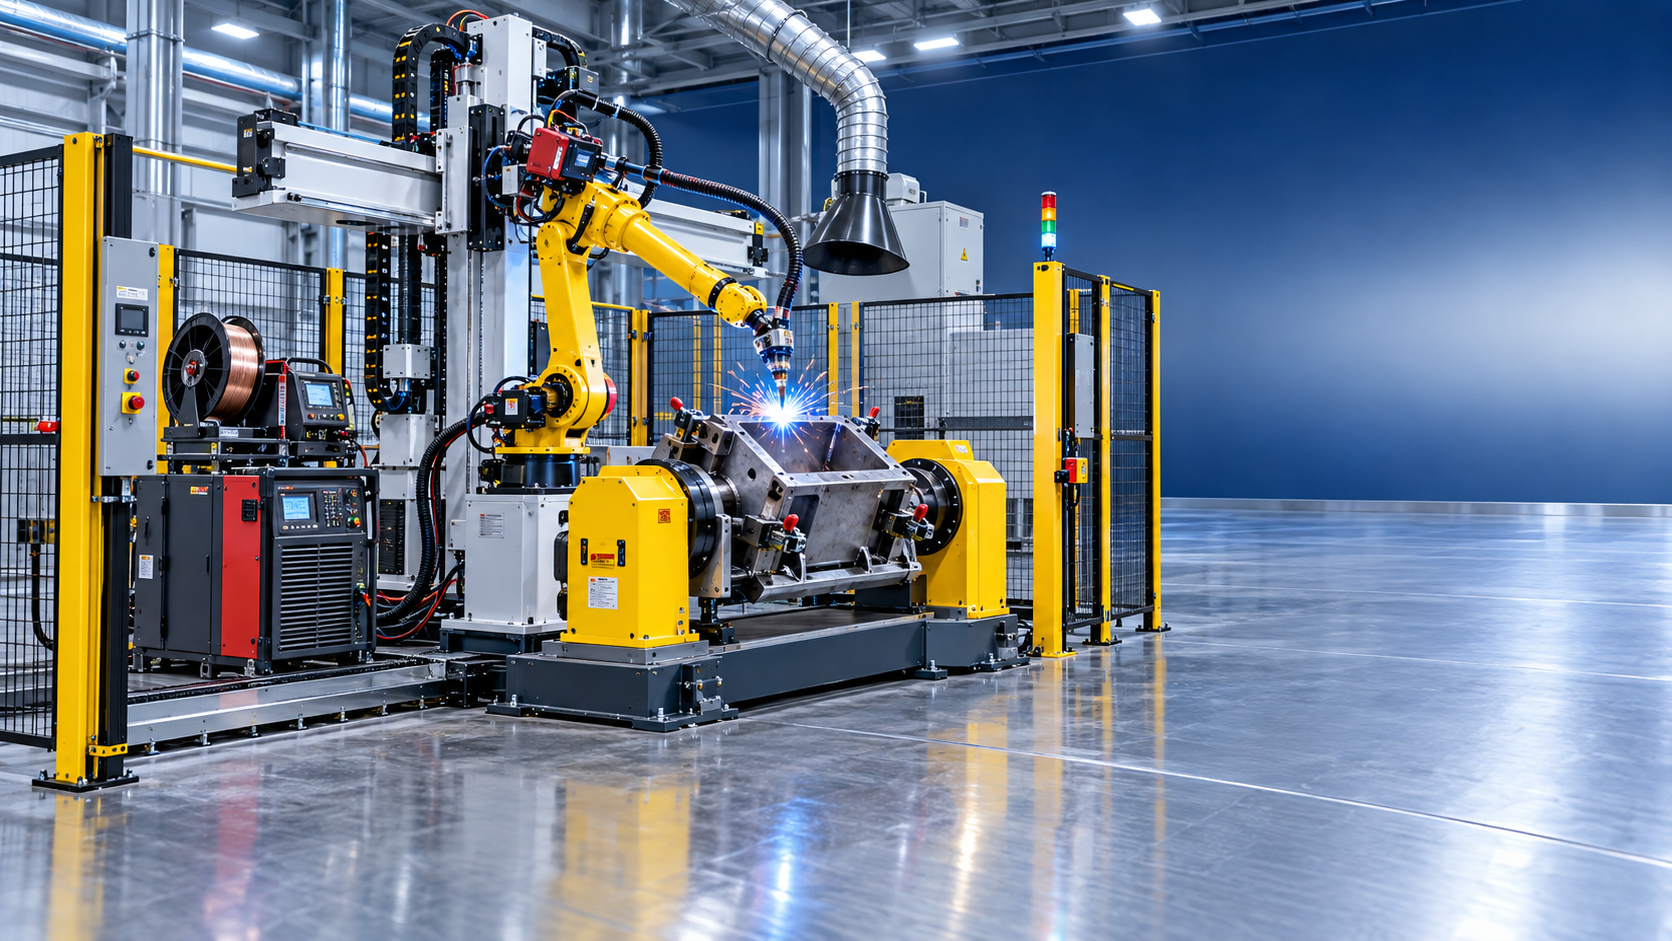
Низкая цена покупки — это не стоимость инвестиций
Недорогого 9-осевого сварочного робота стоит рассматривать только тогда, когда указанная цена представляет собой полноценную производственную ячейку с возможностью технической поддержки, а не частично укомплектованный пакет оборудования. Для утверждения капитальных затрат важно сравнивать не цену одного робота с ценой другого. Следует сопоставлять ожидаемые затраты на жизненный цикл производства приемлемых сварных деталей, включая интеграцию, безопасность, программирование, расходные материалы, техническое обслуживание, риски простоев и затраты на восстановление работы системы, если она не обеспечивает заявленное время цикла.
Описание «9-осевой» требует особенно тщательной проверки. Во многих коммерческих предложениях это не означает девятиосевой шарнирный робот. Часто речь идет об обычном шестиосевом сварочном роботе в сочетании с двух- или трехосевым позиционером. Такая конфигурация может быть весьма полезной: позиционер подает больше сварных швов к горелке, позволяя роботу сохранять оптимальные углы сварки. Однако она также добавляет приводы, оснастку, защитные блокировки, кабели, требования к синхронизации и потенциальные точки отказа. Низкая цена может отражать более простой позиционер, поворотные оси с меньшей нагрузочной способностью, ограниченную грузоподъемность, неполное ограждение или объем интеграции, не включающий работы, необходимые для обеспечения производительности ячейки.
Поэтому вопрос при утверждении состоит не в том: «Дешев ли этот робот?» Он звучит так: «Какие производительность, риски и поддержка фактически включены в эту цену?»
Отделяйте комплект робота от производственной ячейки
Многие бюджетные предложения кажутся привлекательными, поскольку в них перечислено видимое оборудование, тогда как рабочая среда остается за пределами коммерческого предложения. Сварочного робота нельзя оценивать как изолированный объект капитальных вложений. Он работает в ячейке, включающей приспособления для фиксации деталей, источник сварочного тока, механизм подачи проволоки, оборудование для очистки горелки, систему удаления дыма, ограждения, системы управления и логику перемещения деталей. Если какой-либо из этих элементов недостаточен или отсутствует, цена покупки занижает необходимые капитальные затраты.
Финансовая проверка должна требовать построчного определения объема поставки, охватывающего как минимум:
- Марку, модель робота, версию контроллера, грузоподъемность, радиус действия и спецификацию повторяемости.
- Количество и тип внешних осей, включая грузоподъемность позиционера, ограничения по центру тяжести, диапазон вращения и синхронизацию с контроллером робота.
- Бренд источника сварочного тока, номинальные возможности сварочного процесса, продолжительность включения, конфигурацию подачи проволоки и доступность местных расходных материалов.
- Приспособления, зажимы, стратегию базирования, метод переналадки и ответственность за деформацию деталей, вызванную теплом сварки.
- Защитное ограждение, двери доступа, блокировки, аварийные остановы, архитектуру ПЛК безопасности или релейной системы и ответственность за монтаж.
- Систему удаления сварочного дыма, требования к электроснабжению, требования к сжатому воздуху, фундаменты и модификации площадки.
- Объем программирования, испытания образцов деталей, обучение операторов, критерии приемки и поддержку при вводе в эксплуатацию.
Без такого разделения недорогое предложение может превратиться в дорогостоящий проект из-за «необходимых дополнительных затрат», выявленных после оформления заказа на поставку. Затраты являются не только финансовыми. Задержки в проектировании приспособлений, подключении электропитания или валидации безопасности могут отсрочить период, в котором актив начнет давать полезную производительность.
Заявления о времени цикла требуют финансового определения
Демонстрация робота может показать быстрые перемещения, однако время движения робота является лишь одним из компонентов времени цикла детали. Финансовая ценность автоматизации зависит от завершенного производственного цикла: загрузки, зажима, поворота позиционера, возбуждения дуги, сварки, очистки, контроля, выгрузки и переналадки. Заявленное время цикла, не включающее операции обращения с деталями или ручную доработку, не дает надежной основы для расчета экономии.
Для содержательной модели утверждения следует рассчитывать годовую производительность на основе ожидаемых производительных часов, а не запланированных часов. Производительные часы должны учитывать плановые перерывы, сменные графики, ожидаемые переналадки, техническое обслуживание, замену проволоки, очистку горелки, регулировку приспособлений, доработку программ и разумные допуски на простои. Цель состоит не в том, чтобы консервативная модель выглядела пессимистичной, а в том, чтобы не допустить зависимости инвестиционного обоснования от непрерывной работы.
Качество деталей также должно учитываться в расчете. Роботизированная ячейка может снизить прямые трудозатраты на сварку, но увеличить затраты, если плохая подгонка часто вызывает сбои дуги, нестабильное проплавление, пористость, разбрызгивание или переделку. Автоматизация хорошо повторяет стабильный процесс; сама по себе она не исправляет нестабильные поступающие детали. Если вырезанные, формованные или прихваченные сваркой компоненты существенно различаются, проекту может потребоваться улучшенный контроль на предшествующих этапах, прежде чем робот обеспечит ожидаемую отдачу.
Это особенно важно для сварных сборок, в которых состояние кромок влияет на подгонку и подготовку к сварке. Отдельный процесс финишной обработки может быть коммерчески оправдан, когда он стабилизирует последующую сварку, а не просто улучшает внешний вид. Например, станок для удаления заусенцев с листового металла RNS 800 предназначен для удаления заусенцев и финишной обработки кромок деталей из листового металла шириной до 800 mm. Его значение для бюджета роботизированной сварки заключается не в том, что каждой сварочной линии нужен станок для удаления заусенцев, а в том, что заусенцы, шлак и неровные кромки могут создавать предотвратимые отклонения при сборке, зажиме и позиционировании соединения. Подготовку на предшествующих этапах следует рассматривать как часть анализа технологических рисков, когда этого требуют детали.
Основная экономия может заключаться в стабильности труда, а не в сокращении персонала
Экономия на труде часто является самой большой величиной в бизнес-обосновании робота и наименее тщательно определенной. Правильное сравнение не обязательно состоит в том, что один робот заменяет фиксированное число сварщиков. Роботизированной ячейке по-прежнему требуются люди для загрузки деталей, контроля сварных швов, пополнения проволоки и газа, управления изменениями и реагирования на сбои. В среде с большим разнообразием изделий квалифицированный труд может переместиться от непрерывной ручной сварки к наладке, исправлению подгонки, программированию и контролю качества.
Экономический эффект все равно может быть значительным, если ячейка преобразует дефицитное время квалифицированных сварщиков в более предсказуемую производительность или обеспечивает выполнение сроков поставки. Однако влияние на фонд оплаты труда зависит от того, могут ли трудовые часы действительно быть перераспределены, сокращены или использованы для устранения производственного узкого места. Если численность персонала не меняется и ручные операции продолжаются параллельно с ячейкой, учет всех теоретических минут сварки как денежной экономии завысит окупаемость.
Более обоснованная модель различает:
- Экономию, высвобождающую денежные средства: исключение сверхурочной работы, сокращение временного персонала, перевод аутсорсинговой сварки внутрь компании, снижение брака или продажу дополнительной продукции без эквивалентного увеличения трудозатрат.
- Ценность производственной мощности: перераспределение квалифицированных сварщиков на задачи, ограничивающие выпуск или качество, без немедленного сокращения фонда оплаты труда.
- Снижение рисков: уменьшение зависимости от небольшого числа операторов, которых трудно заменить, при условии сохранения в организации компетенций по программированию и техническому обслуживанию.
Эти категории не следует объединять в одну оптимистичную почасовую ставку. Капитальный проект может быть стратегически обоснованным при умеренной прямой экономии на труде, однако в обосновании утверждения должно быть указано, где ожидается получение ценности.
Возможности поддержки определяют, останется ли недорогая система недорогой
Наиболее существенный скрытый риск в более дешевой импортной автоматизации часто связан не с механической неисправностью. Он заключается во времени, необходимом для диагностики и восстановления после сбоя, когда отсутствуют документация, запасные части, доступ к программному обеспечению или компетентная поддержка. Остановка ячейки на несколько дней в период пикового производства может нивелировать значительную часть кажущегося преимущества в цене покупки.
Поддержку следует оценивать как операционную возможность, а не как расплывчатое гарантийное заявление. Поставщик должен быть способен определить, кто обеспечивает удаленную диагностику, какой язык используется для технической коммуникации, какие условия реагирования применяются, предоставляются ли резервные копии контроллера и как передаются или поддерживаются лицензии на программное обеспечение. В договоре следует различать гарантийное покрытие дефектного оборудования и платную техническую поддержку при изменениях процесса, восстановлении после столкновений, модификации программ и ошибках операторов.
Риск, связанный с запасными частями, требует такой же конкретики. Запросите рекомендованный перечень критически важных запасных частей с номерами деталей, предполагаемыми сроками поставки и ценами за единицу. Типичные уязвимые позиции включают гусаки горелки, направляющие каналы, контактные наконечники, механизмы подачи проволоки, кабели, компоненты приводов, устройства безопасности, электронику контроллера и компоненты позиционера. Некоторые изделия недороги, но критичны для производства; другие имеют высокую стоимость и длительный срок поставки. Подходящая политика складского запаса зависит от стоимости простоя, а не только от цены запасной части.
Существует также разница между роботом, основанным на компонентах с глобальной поддержкой, и ячейкой, собранной вокруг проприетарных интерфейсов. Более низкая первоначальная цена может быть оправданной, если система управления, источник сварочного тока и компоненты перемещения могут обслуживаться на целевом рынке. Ее значительно сложнее обосновать, если восстановление работы зависит от одного зарубежного поставщика и недокументированных настроек.
Соответствие требованиям нельзя рассматривать как дополнительную бумажную формальность
Сварочные ячейки объединяют движущееся оборудование, излучение сварочной дуги, горячие заготовки, электрическую энергию, сварочные дымы и зоны защемления, создаваемые позиционерами и приспособлениями. Проектирование систем безопасности влияет как на стоимость монтажа, так и на возможность законной и надежной эксплуатации в месте назначения.
Если оборудование размещается на рынке ЕС, маркировка CE актуальна только при выполнении применимых требований оценки соответствия. Ее не следует принимать как общее заявление о качестве. Одна лишь маркировка CE не подтверждает, что поставленная ячейка надлежащим образом задокументирована, оценена с точки зрения рисков, подключена, ограждена и сконфигурирована для окончательного монтажа. В документации для утверждения следует запросить Декларацию о соответствии, если она применима, техническую документацию, электрические схемы, сведения о цепях безопасности, руководства и четкое определение организации, ответственной за окончательное соответствие ячейки требованиям.
Принципы оценки рисков, связанные с ISO 12100, и требования безопасности промышленных роботов, связанные с ISO 10218, могут служить полезными ориентирами. Проектирование функциональной безопасности также может требовать учета таких стандартов, как ISO 13849, в зависимости от установки и применимой правовой базы. Местные нормативные требования, требования страховщиков и условия аудита клиентов могут налагать дополнительные обязательства. Решающий вопрос заключается не в сборе номеров стандартов в коммерческом предложении, а в подтверждении того, что поставленные защитные меры соответствуют фактическим опасностям загрузки, движения позиционера, обслуживания и восстановления после сбоев.
Недорогая система, которая впоследствии потребует нового ограждения, модернизированных блокировок, переделки электрики или внешней валидации безопасности, уже не является недорогой системой. Эти статьи должны быть заложены в бюджет до утверждения, а не отнесены к непредвиденным затратам на ввод в эксплуатацию.
Критерии приемки должны защищать инвестиции до отгрузки
Заводские приемочные испытания являются одним из наиболее эффективных средств контроля, доступных покупателю, особенно когда поставщик и место монтажа разделены государственными границами. В испытании следует использовать репрезентативные детали, толщины материалов, типы соединений и допуски, а не простой демонстрационный образец. Если производственные детали невозможно отправить поставщику, ограничения заменяющего испытания должны быть четко указаны.
Коммерчески полезные критерии приемки могут включать согласованную последовательность сварки, целевое время цикла с определенными включениями и исключениями, состояние размеров после сварки, требования к визуальному качеству сварных швов, повторяемость в нескольких циклах, работу позиционера, функционирование устройств безопасности, передачу резервной копии контроллера и подтверждение соответствия документации поставленному оборудованию. Разрушающие испытания или неразрушающий контроль следует указывать только в тех случаях, когда это обосновано изделием и применимыми требованиями к качеству.
Этапы оплаты должны соответствовать подтвержденным результатам работы. Оплата почти всей стоимости до заводской приемки и отгрузки переносит чрезмерный риск исполнения на покупателя. Удержание определенной части платежа до приемки на площадке дает обеим сторонам практическую причину оперативно решать вопросы монтажа и производительности. Договор также должен устанавливать, кто несет расходы на доработку, если поставленные характеристики отличаются от согласованных спецификаций.
Когда недорогой вариант может быть рациональным
Более доступная 9-осевая ячейка может быть рациональной покупкой, если детали повторяемы, требования к приспособлениям понятны, процедура сварки стабильна, спрос на выпуск достаточен, а поставщик способен продемонстрировать техническую поддержку и доступ к запасным частям. Она также может быть уместна, если покупатель обладает собственными компетенциями в области автоматизации и может управлять программированием, диагностикой и совершенствованием процесса без существенной зависимости от поставщика оборудования.
Риск резко возрастает, когда проект сочетает высокую вариативность продукции, неопределенную подгонку деталей, высокие требования к качеству, отсутствие местной технической поддержки и агрессивное предположение об окупаемости. В такой ситуации наименьшая цена предложения может быть не столько преимуществом по затратам, сколько передачей риска интеграции от поставщика покупателю.
Наиболее убедительное обоснование утверждения показывает полную стоимость установленной системы, моделирует выпуск с использованием реалистичного производительного времени, отделяет денежную экономию от выгод производственной мощности, определяет стоимость рисков простоев и документирует, каким образом будут обеспечены поддержка и соответствие требованиям. Если поставщик с более низкой ценой остается конкурентоспособным после этих проверок, решение основывается на ценности, а не на неполной заявленной цене.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение