




Máquinas curvadoras de chapa para aplicaciones complejas: guía completa sobre tipos, capacidades y selección
Comprensión de las máquinas curvadoras de chapa para aplicaciones complejas
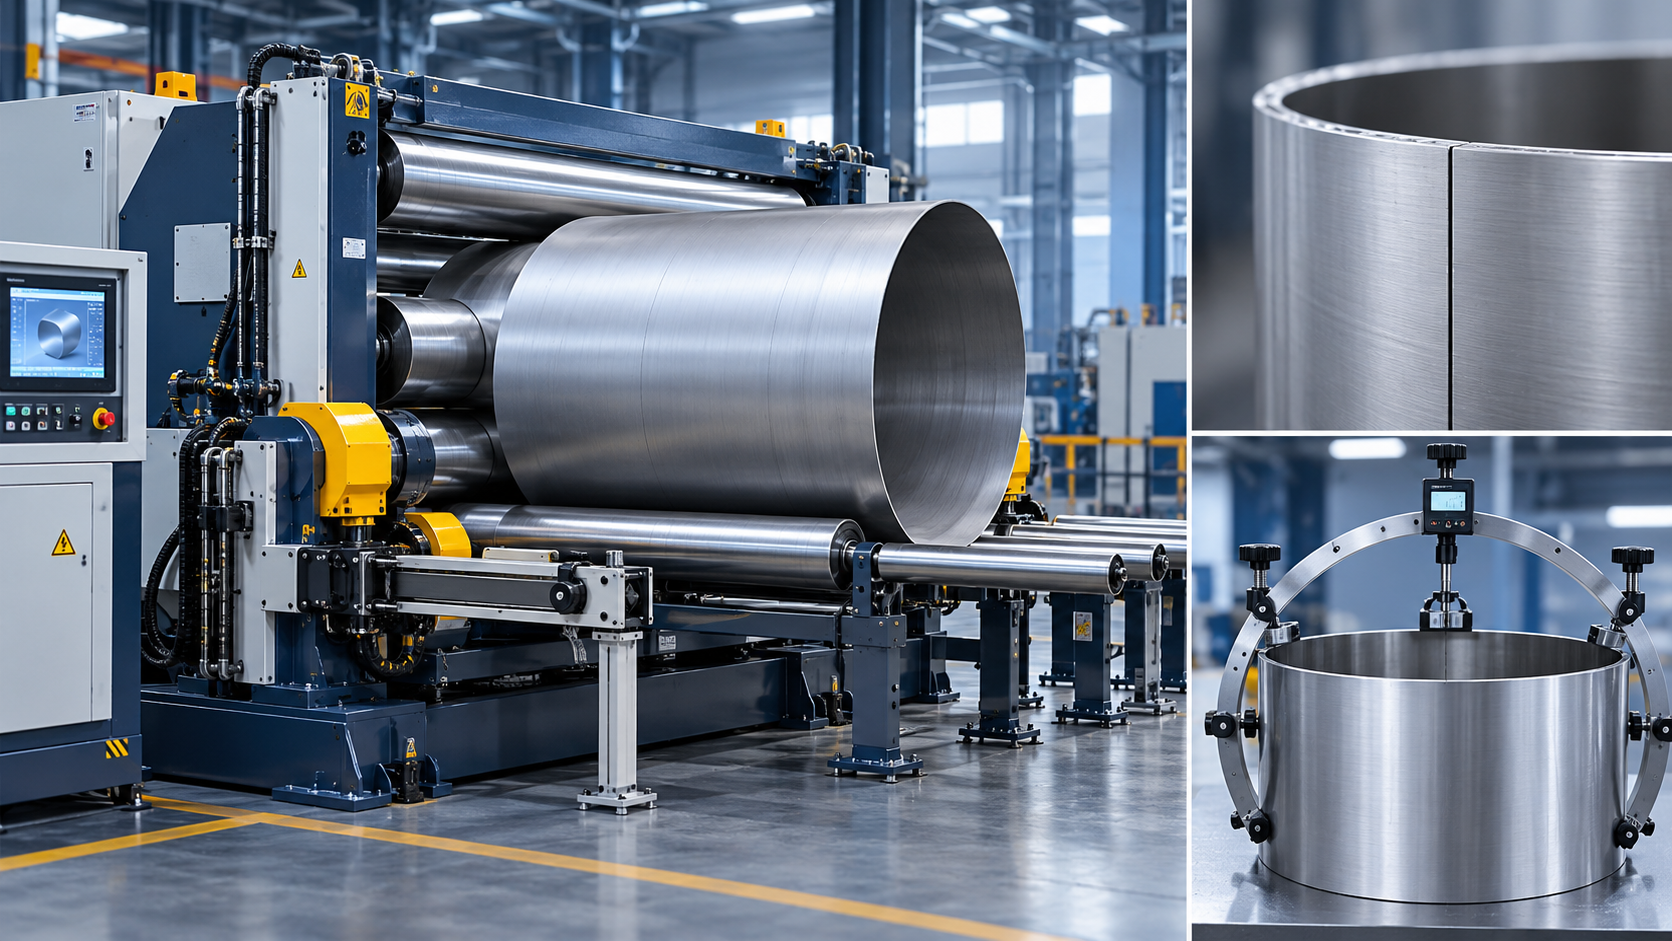
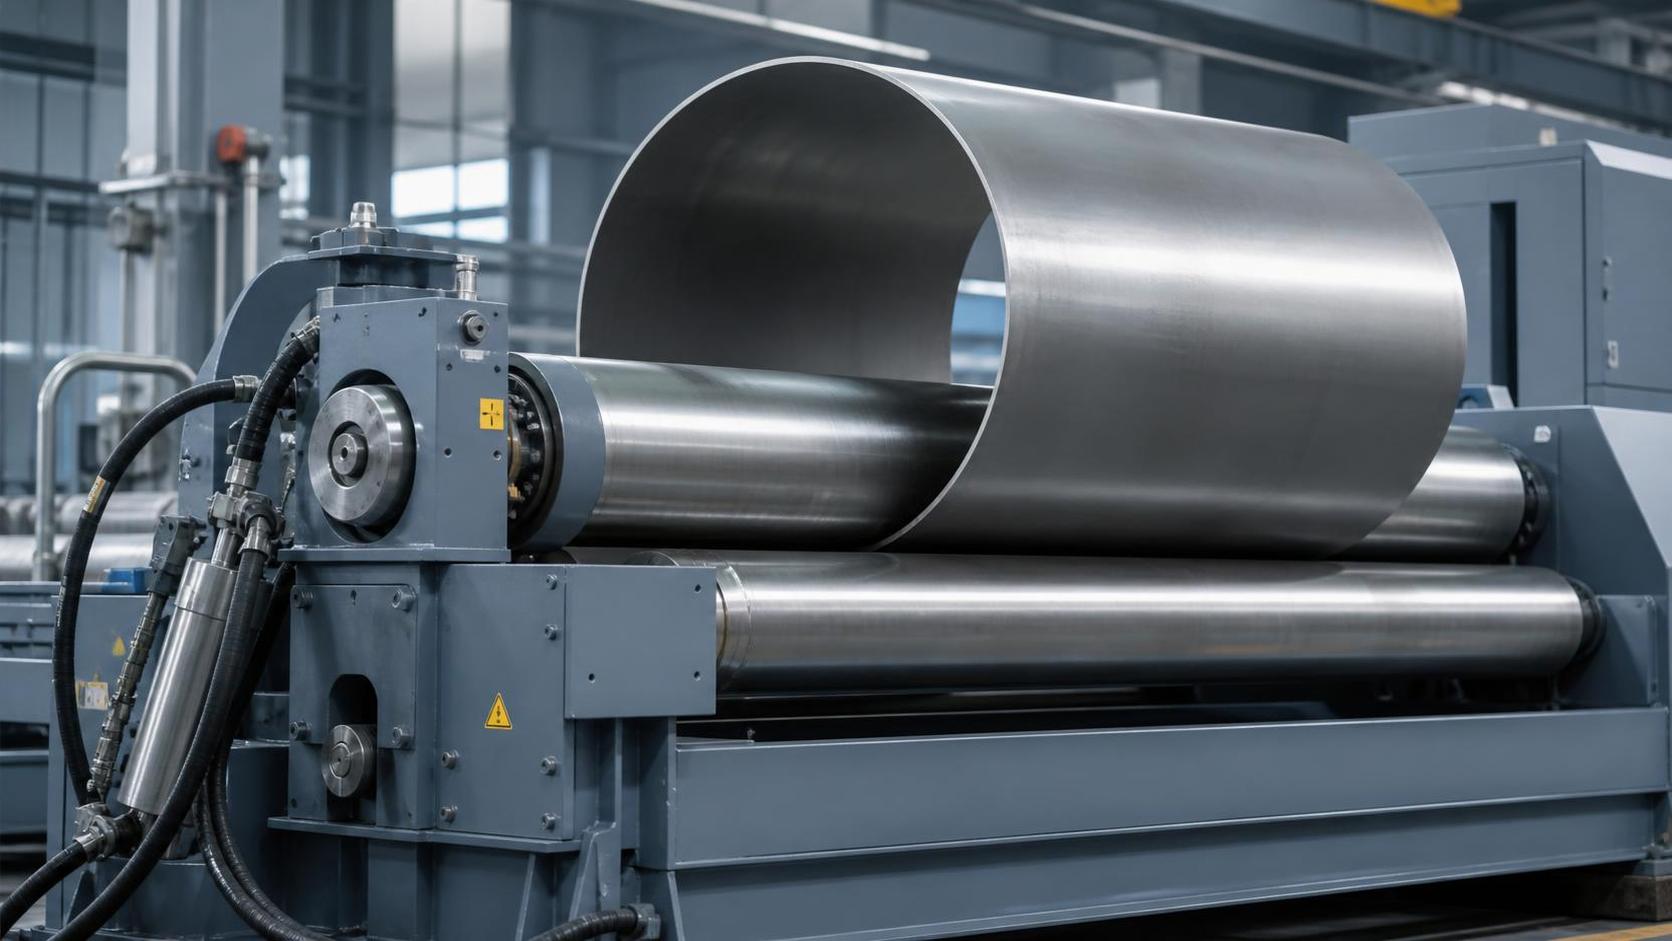
Las máquinas curvadoras de chapa doblan progresivamente las chapas metálicas planas para convertirlas en componentes curvos, haciéndolas pasar entre rodillos giratorios. Las aplicaciones complejas van más allá de las virolas cilíndricas convencionales e incluyen conos, diámetros pequeños, secciones gruesas, radios variables y materiales con propiedades mecánicas exigentes. El resultado requerido se define por la geometría, las tolerancias dimensionales, el estado superficial y los requisitos de fabricación posteriores. Una máquina adecuada para producir cilindros de acero dulce de forma rutinaria puede necesitar utillaje, soportes o controles diferentes para estas tareas más exigentes.
Entre los compradores habituales se encuentran fabricantes de recipientes a presión, fabricantes de tanques, contratistas de estructuras de acero, fabricantes de equipos de proceso y subcontratistas especializados. Su producción puede incluir virolas de acero inoxidable, secciones de transición, cilindros pesados o componentes grandes que no pueden soportar su propio peso durante el conformado. Estas aplicaciones imponen distintas exigencias en cuanto a la rigidez de los rodillos, el par de accionamiento, el posicionamiento de la chapa y la manipulación del material. Por ello, definir la familia de componentes prevista resulta más útil que seleccionar el equipo basándose únicamente en una clasificación nominal de espesor.
La capacidad práctica de las máquinas curvadoras de chapa para aplicaciones complejas depende de la interacción entre el material, el espesor, la longitud de trabajo y el diámetro final. El grado y el estado de suministro de la chapa son importantes, ya que el límite elástico influye en la fuerza necesaria para iniciar la deformación permanente. El diámetro también importa: un espesor que puede curvarse con un radio amplio quizá no sea adecuado para un radio más reducido. Las capacidades publicadas deben interpretarse siempre teniendo en cuenta las propiedades del material, las dimensiones de trabajo y las condiciones de conformado especificadas.
Una especificación de compra útil describe las piezas acabadas aceptables, en lugar de limitarse a enumerar características de la máquina. Incluya el espesor nominal y máximo de la chapa, los grados reales de material, el ancho de la chapa, el diámetro interior, la geometría del cono y los extremos rectos permitidos. Añada tolerancias para la redondez, la alineación de la costura, las marcas superficiales y la repetibilidad. Si varios productos utilizan la misma máquina, indique sus volúmenes de producción y su importancia relativa. Así se establece una base realista para comparar propuestas y organizar una prueba de aceptación.
Cómo determinan los resultados la mecánica del curvado y el comportamiento del material
Durante el curvado, los rodillos aplican un momento de flexión que hace que parte de la sección transversal de la chapa supere su límite elástico. El material conserva la curvatura después de retirar la carga, pero la recuperación elástica provoca el retorno elástico. En general, un límite elástico más alto aumenta el esfuerzo de conformado necesario y puede incrementar el retorno elástico en condiciones comparables. Los operarios lo compensan ajustando la posición de los rodillos, realizando pasadas adicionales o utilizando ajustes de control verificados. Para obtener resultados fiables, se necesitan datos reales del material, ya que grados nominalmente similares pueden comportarse de manera diferente entre lotes.
El prebendado reduce las partes rectas que quedan cerca de los bordes inicial y final de la chapa. Su capacidad nominal suele ser inferior a la capacidad de curvado de la máquina, porque la geometría de carga es diferente. Unos extremos rectos excesivos pueden complicar el ajuste de la costura longitudinal o requerir recorte, lo que aumenta la pérdida de material. Por ello, los compradores deben solicitar capacidades independientes de curvado y prebendado para el ancho de chapa, la resistencia del material y el diámetro previstos, junto con una explicación de la secuencia de operación propuesta.
La deflexión de los rodillos afecta a la curvatura a lo ancho de la chapa, especialmente al conformar material ancho o grueso. La estructura de la máquina, el diámetro de los rodillos, la disposición de los rodamientos y una coronación adecuada ayudan a controlar este efecto. Sin embargo, una coronación optimizada para una condición de carga concreta quizá no produzca resultados idénticos con todos los anchos y espesores de chapa. Las virolas grandes y delgadas plantean otro problema: se deforman bajo su propio peso. Los soportes superiores y laterales pueden estabilizar estas piezas si se dimensionan y colocan correctamente.
El curvado cónico requiere que el material avance de forma diferente a lo ancho de la chapa, por lo que la guía y el control son más exigentes que en el curvado cilíndrico. La idoneidad depende del ángulo del cono, el diámetro del extremo menor, el espesor, el material y la configuración aprobada de la máquina. Las chapas de acero inoxidable y las chapas revestidas también requieren atención a la limpieza y a las superficies de contacto. Para trabajos susceptibles a la contaminación o a daños estéticos, establezca procedimientos de manipulación y protecciones adecuadas para los rodillos, y compruebe si dichas medidas afectan a la tracción o a la precisión alcanzable.
Principales tipos de máquinas y sus capacidades prácticas
Las máquinas de tres rodillos con pinzado inicial suelen utilizar una disposición de rodillos descentrada para sujetar y curvar la chapa. Según el diseño, para conformar ambos extremos puede ser necesario invertir o volver a colocar la pieza. Pueden ser adecuadas para la fabricación general cuando la variedad de productos, los medios de manipulación y el ritmo de producción hacen aceptable esta secuencia. Los compradores deben evaluar el ciclo completo, incluida la carga y la preparación de los extremos, ya que un precio más bajo del equipo puede verse compensado por una manipulación adicional en componentes exigentes.
Las máquinas de tres rodillos con doble pinzado utilizan rodillos laterales ajustables para permitir el prebendado en ambos extremos de la chapa, con menos reposicionamiento que muchas configuraciones de pinzado inicial. Las máquinas de tres rodillos con geometría variable ofrecen una separación y un posicionamiento ajustables de los rodillos, lo que aporta flexibilidad para determinadas aplicaciones con chapas pesadas y diámetros grandes. Estas categorías no deben considerarse intercambiables. Compare su geometría real, método de prebendado, diámetro mínimo y requisitos de manipulación con planos representativos, en lugar de confiar en el número de rodillos como indicador de rendimiento.
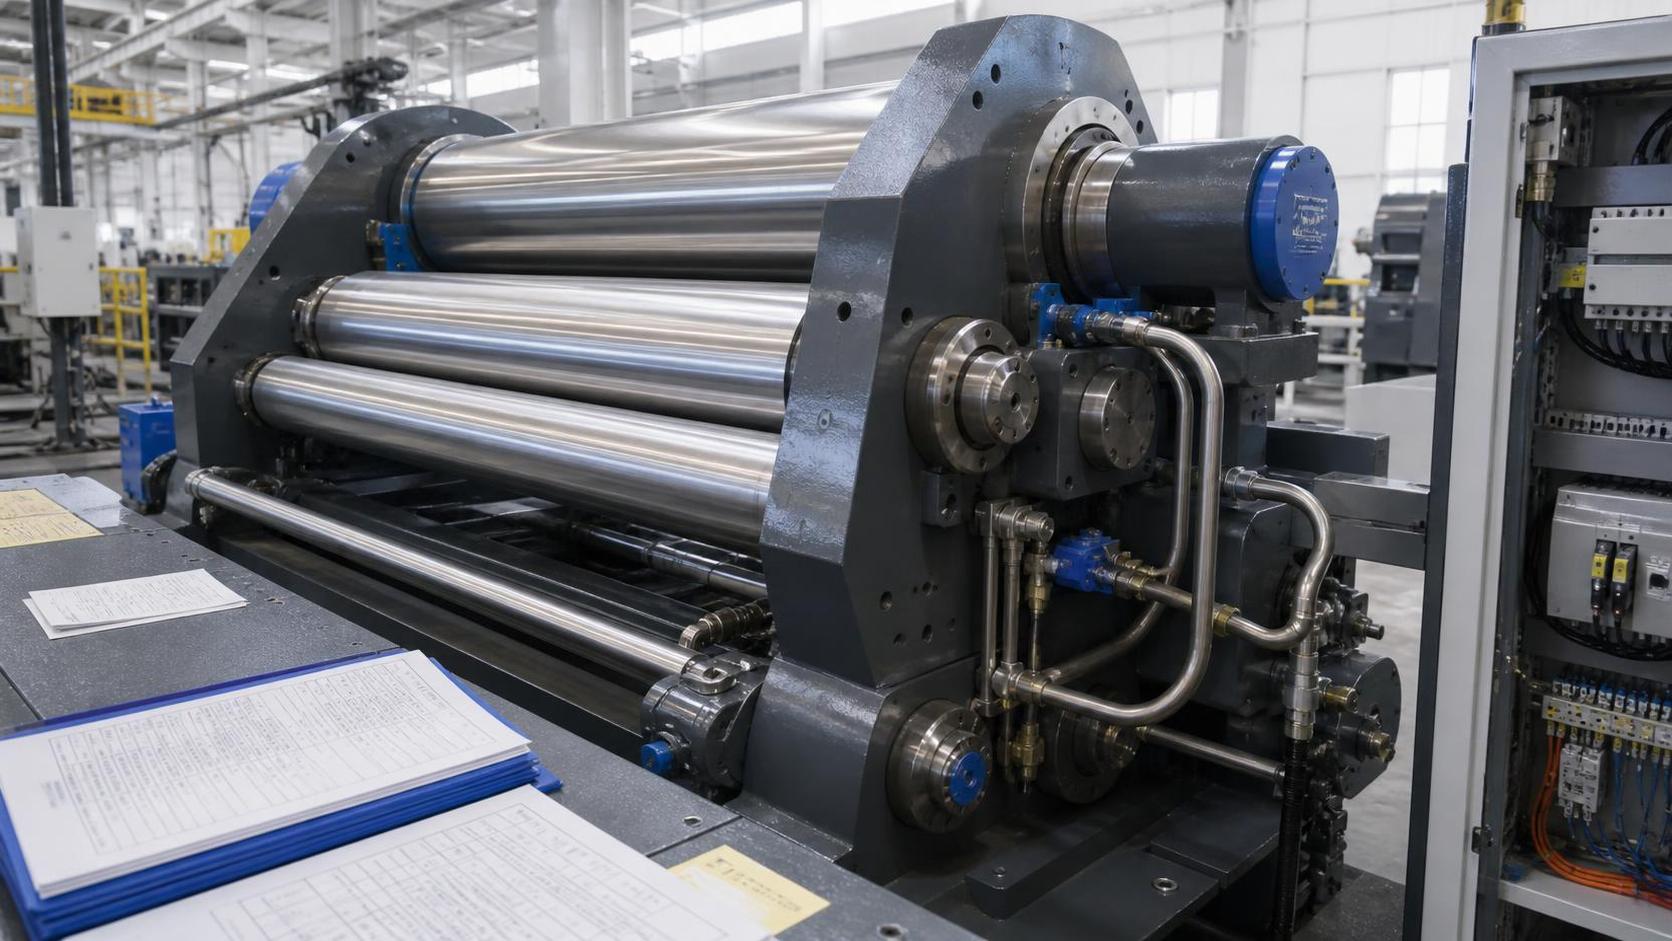
Las máquinas de cuatro rodillos sujetan la chapa entre los rodillos superior e inferior, mientras que los rodillos laterales establecen la curvatura. Esta disposición puede simplificar la referencia de la chapa, facilitar una alimentación controlada y favorecer secuencias de producción automatizadas. Suele resultar atractiva para la producción repetitiva de virolas y para trabajos cónicos adecuados. No obstante, tener cuatro rodillos no garantiza automáticamente una mayor precisión de las piezas acabadas. Las variaciones del material, la calibración, los equipos de soporte, la configuración del operario y la calidad del programa de conformado también influyen en el resultado.
El control CNC incorpora movimientos programables de los rodillos, recetas almacenadas y distintos niveles de automatización de secuencias en diseños de máquinas compatibles. Su valor es mayor cuando los programas pueden reutilizarse y ajustarse sistemáticamente para piezas recurrentes. En trabajos de alta variedad, siguen siendo importantes el acceso sencillo al control manual y la facilidad para editar programas. Confirme qué mide realmente el control: la posición de rodillo mostrada no representa necesariamente el radio medido de la pieza, y la corrección automática del retorno elástico requiere sensores adecuados y una funcionalidad validada.
Criterios de selección para requisitos de producción exigentes
Empiece con una matriz de piezas representativas que abarque la producción habitual y las combinaciones más exigentes. Registre el grado del material, el intervalo de límite elástico, el espesor, el ancho, el diámetro requerido y la cantidad anual. Incluya por separado los planos de conos y las tolerancias inusuales. Pida a cada proveedor que indique qué combinaciones admite, cuáles admite con condiciones y cuáles quedan fuera de la capacidad de la máquina propuesta. Este enfoque pone de manifiesto limitaciones que una única cifra de capacidad máxima puede ocultar y permite comparar las ofertas de forma coherente.
Compruebe el diámetro mínimo alcanzable junto con el diámetro del rodillo superior, pero no suponga que existe una relación universal entre ambos. La geometría alcanzable depende de la construcción de la máquina, el espesor de la chapa, el material, la carga y el espacio necesario para retirar la pieza. Evalúe el mecanismo de apertura y el espacio requerido para extraer las virolas terminadas. Para conos, solicite confirmación del intervalo de ángulos permitido y de los accesorios necesarios. En chapas delgadas, examine los sistemas de sujeción y soporte con tanto cuidado como la capacidad máxima de fuerza de la máquina.
Evalúe la productividad considerando un ciclo operativo completo: carga, alineación, prebendado, curvado, comprobación, corrección y descarga. La velocidad de curvado, por sí sola, ofrece una comparación incompleta. Pregunte si los ajustes de los soportes son motorizados, si se necesita una grúa durante todo el ciclo y cuántos operarios hacen falta. Incluya la distribución de la planta, el acceso para izado, los requisitos de cimentación, el suministro eléctrico y las condiciones de refrigeración hidráulica. Una máquina capaz puede convertirse en un cuello de botella de producción si el flujo de trabajo circundante está mal planificado.
Defina criterios de aceptación medibles antes de realizar el pedido. Una prueba representativa debe utilizar el grado y las dimensiones de material acordados, con métodos de medición y puntos de inspección documentados. Especifique cómo se evaluarán la redondez, el diámetro, los extremos rectos, la alineación de la costura y el estado superficial. Aclare si las mediciones se realizarán antes de soldar, después de soldar o después de calibrar, ya que se trata de etapas de proceso diferentes. Registre los accesorios y las condiciones de funcionamiento requeridos para que la capacidad demostrada corresponda a la configuración de producción suministrada.
Planificación de aplicaciones, normas industriales y evaluación de proveedores
Los equipos a presión, los tanques de almacenamiento, las tuberías y los conjuntos estructurales están sujetos a diferentes requisitos de diseño y fabricación. Una especificación de recipientes ASME, una norma API aplicable a tanques o una especificación de proyecto estructural pueden afectar a la selección de materiales, los procedimientos de conformado, la inspección y la trazabilidad. La conformidad de un conjunto acabado depende del proceso de fabricación completo. La compra de una máquina curvadora no establece por sí sola la conformidad con un código de producto ni autoriza a un taller a aplicar una marca de certificación.
Wuxi Samgins ofrece máquinas curvadoras de chapa, además de niveladoras de chapa, fresadoras de bordes, equipos de corte, manipuladores de soldadura y posicionadores de soldadura. Esta gama resulta pertinente cuando el comprador necesita coordinar la preparación de piezas en bruto, el conformado de virolas, la soldadura de costuras y la manipulación posterior. Una conversación útil con el proveedor debe seguir la ruta real del componente e identificar la compatibilidad entre las distintas etapas, incluidas las dimensiones de la virola acabada, el peso de la pieza, el acceso para soldar y los sistemas de soporte necesarios para conservar la geometría.
La empresa declara contar con más de diez años de experiencia en exportación, conocer los requisitos ASME y API y utilizar componentes hidráulicos, servos y CNC reconocidos internacionalmente. La información proporcionada también indica que dispone de un sistema de gestión de calidad ISO 9001 y de conformidad relacionada con CE. Los compradores deben solicitar documentación vigente aplicable al equipo ofertado, confirmar las especificaciones de los componentes indicados y comprobar los requisitos del país de destino. ISO 9001 se refiere a la gestión de calidad; la conformidad de la maquinaria y las obligaciones eléctricas requieren su propia documentación aplicable.
La lista de clientes proporcionada incluye, entre otros, a URALSTANKOIMPORT, Zein Steel Industries y Lincoln Electric-MENA. Sin embargo, el material disponible no identifica los modelos que compraron, las aplicaciones, las fechas de entrega ni los resultados de producción verificados. Considere estos nombres como posibles contactos de referencia y solicite evidencias pertinentes y que puedan compartirse. Para un proyecto de curvado exigente, la referencia más sólida es un caso comparable en cuanto a material y geometría, respaldado por un registro de aceptación, una demostración documentada o comentarios del cliente facilitados con su autorización.
Integración de la producción, instalación y control de calidad
Una ruta de fabricación típica comienza con la verificación del material y la preparación de la pieza en bruto, seguida de la preparación de los bordes cuando lo exige el procedimiento de soldadura. A continuación, los operarios alinean la chapa, prebendán los extremos, la curvan progresivamente e inspeccionan la geometría antes de unir la costura. Algunos productos requieren una calibración adicional después de soldar, conforme a un procedimiento aprobado. La precisión de corte, el estado de los bordes y la planitud de la chapa influyen en la uniformidad del curvado, por lo que la preparación previa debe incluirse al investigar variaciones dimensionales o problemas recurrentes de ajuste.
La instalación debe cumplir los requisitos del fabricante en cuanto a cargas sobre la cimentación, anclaje, nivelación, suministros y accesos. Confirme los medios de izado para la instalación y la producción habitual, incluida la retirada segura de las virolas acabadas. La puesta en marcha debe comprobar la alineación de los rodillos, el funcionamiento hidráulico, los controles, la lubricación, los movimientos de los soportes y las funciones de protección especificadas. La formación de los operarios debe abarcar las secuencias de operación aprobadas, los riesgos de atrapamiento, la estabilidad de la chapa, los procedimientos de emergencia y los límites de la máquina. Los requisitos locales del lugar de trabajo deben orientar la evaluación final de riesgos y las disposiciones operativas.
El control de calidad debe vincular los registros de recepción de materiales con la identificación de las piezas, los ajustes de conformado y los resultados de inspección. Las plantillas, los calibres adecuados o los sistemas de medición dimensional pueden verificar la curvatura según el tamaño y la tolerancia del componente. Registre la falta de redondez y el ajuste de la costura en ubicaciones definidas, en lugar de confiar únicamente en la inspección visual. Cuando surja un problema, distinga entre variaciones del material, errores de alineación, deflexión de los rodillos, soporte insuficiente y deformación causada por la soldadura antes de cambiar los ajustes de la máquina o autorizar un retrabajo.
Para una propuesta integrada de Wuxi Samgins, solicite un plan de interfaces de equipos que incluya la máquina curvadora, los posicionadores de soldadura, los manipuladores y la maquinaria de preparación pertinente. Confirme las capacidades de carga con respecto a la pieza real y a las condiciones de clasificación del fabricante. Especifique qué utillajes, dispositivos de izado, servicios de instalación y formación están incluidos. Los servicios declarados por la empresa de diseño, fabricación, venta y asistencia técnica resultan más útiles cuando la oferta asigna responsabilidades, entregables y requisitos de aceptación claros a cada etapa.
Costes de propiedad, mantenimiento y evaluación de la inversión
El coste total de propiedad incluye el precio de compra, el transporte, la instalación, las cimentaciones, la formación, el utillaje, los equipos auxiliares, los suministros, el mantenimiento y la eventual renovación. Los costes de producción también incluyen mano de obra, tiempo de preparación, desperdicio, retrabajos e interrupciones por tiempo de inactividad. Compare las propuestas para el mismo período de funcionamiento y con los mismos supuestos de producción. Un precio de compra más bajo puede seguir siendo atractivo para trabajos ocasionales, mientras que una configuración más automatizada puede justificar su coste cuando la demanda recurrente permite una mayor utilización y ahorros de mano de obra cuantificables.
Evalúe la inversión según el beneficio anual en efectivo previsto para una producción realista. Incluya los ahorros derivados de una menor subcontratación, un mayor aprovechamiento del material, menos tiempo de manipulación o una contribución adicional procedente de una demanda confirmada. Reste los costes adicionales de funcionamiento, personal y mantenimiento. El período de recuperación simple equivale a la inversión instalada dividida por el beneficio neto anual en efectivo, siempre que dicho beneficio sea positivo. Para compras de mayor envergadura, compare los flujos de caja descontados y evalúe su sensibilidad ante una utilización menor, una puesta en marcha más lenta y cambios en la combinación de productos.
Los intervalos de mantenimiento deben ajustarse al manual de la máquina específica, las horas de funcionamiento, el patrón de carga y el entorno de trabajo. Las comprobaciones rutinarias suelen incluir la lubricación, las fugas hidráulicas, la limpieza de los rodillos, los elementos de fijación y los dispositivos de protección. El mantenimiento planificado puede incluir el cambio de filtros, la evaluación del estado del aceite, las comprobaciones de alineación y la inspección de componentes de desgaste. Evite adoptar un intervalo universal de cambio de aceite sin tener en cuenta los requisitos del fabricante. Mantener registros de servicio ayuda a identificar problemas recurrentes y a tomar decisiones sobre reparaciones, repuestos y ajustes del proceso.
Las condiciones del servicio posventa requieren el mismo análisis que la capacidad de conformado. Wuxi Samgins declara que ofrece garantías de larga duración y asistencia técnica, pero los compradores deben confirmar la duración concreta, la cobertura, las exclusiones, los tiempos de respuesta y quién asume los gastos de desplazamiento o la mano de obra de sustitución. Solicite repuestos recomendados, procedimientos de copia de seguridad del control, manuales técnicos e identificación de componentes. Los compradores internacionales también deben establecer cómo funcionarán el diagnóstico remoto, el servicio in situ y los envíos de repuestos antes de que la producción dependa del equipo.
Tendencias futuras y una hoja de ruta práctica para las compras
El desarrollo de máquinas curvadoras de chapa para aplicaciones complejas se centra cada vez más en la uniformidad del proceso, una programación más sencilla y la integración con los datos de producción. Según el equipo, las funciones útiles pueden incluir recetas almacenadas, registros de funcionamiento, acceso a diagnósticos e interfaces para la manipulación de materiales. Su valor debe demostrarse mediante una tarea de producción real. Los compradores deben preguntar qué funciones están incluidas, cuáles requieren hardware o software opcional y cómo se pueden recuperar y mantener los datos de funcionamiento.
El uso de materiales de mayor resistencia y los calendarios de fabricación más ajustados aumentan la importancia de verificar la capacidad y controlar la compensación del retorno elástico. Mientras tanto, las virolas grandes y delgadas siguen requiriendo un soporte y una manipulación eficaces. La automatización puede reducir las variaciones causadas por el posicionamiento manual repetido, pero sigue dependiendo de la uniformidad del material entrante y de sensores o inspecciones adecuados. Evalúe estos avances en función de los cuellos de botella actuales: el software por sí solo no puede resolver una máquina de capacidad insuficiente, un soporte inadecuado o una preparación inestable de las piezas en bruto.
Las decisiones de actualización deben basarse en pruebas obtenidas de los registros de producción. Los retrabajos persistentes pueden justificar una mejora de la inspección o de los soportes antes de sustituir por completo la máquina. Las carencias repetidas de capacidad, la falta de repuestos, los controles obsoletos o los tiempos de inactividad excesivos pueden justificar una inversión más amplia. Compare una modernización con la compra de equipos nuevos considerando la capacidad alcanzable, el esfuerzo de integración, la vida útil y las interrupciones de la producción. Toda modificación que afecte a los controles o a las funciones de protección debe someterse a una evaluación de ingeniería adecuada y contar con la documentación correspondiente.
Para solicitar a Wuxi Samgins una propuesta técnicamente útil, proporcione planos representativos, especificaciones del material, intervalos de espesor y ancho, diámetros objetivo, tolerancias y producción prevista. Incluya el espacio disponible en planta, los suministros, los equipos de manipulación, el destino y el plazo de entrega requerido. Solicite una evaluación de capacidad por escrito, la configuración de máquina propuesta, los accesorios pertinentes, el plan de aceptación y las condiciones de asistencia durante el ciclo de vida. Así, ambas partes dispondrán de una base concreta para seleccionar el equipo e identificar las brechas técnicas antes de comprometerse con un pedido.
Buscar
Productos recomendados
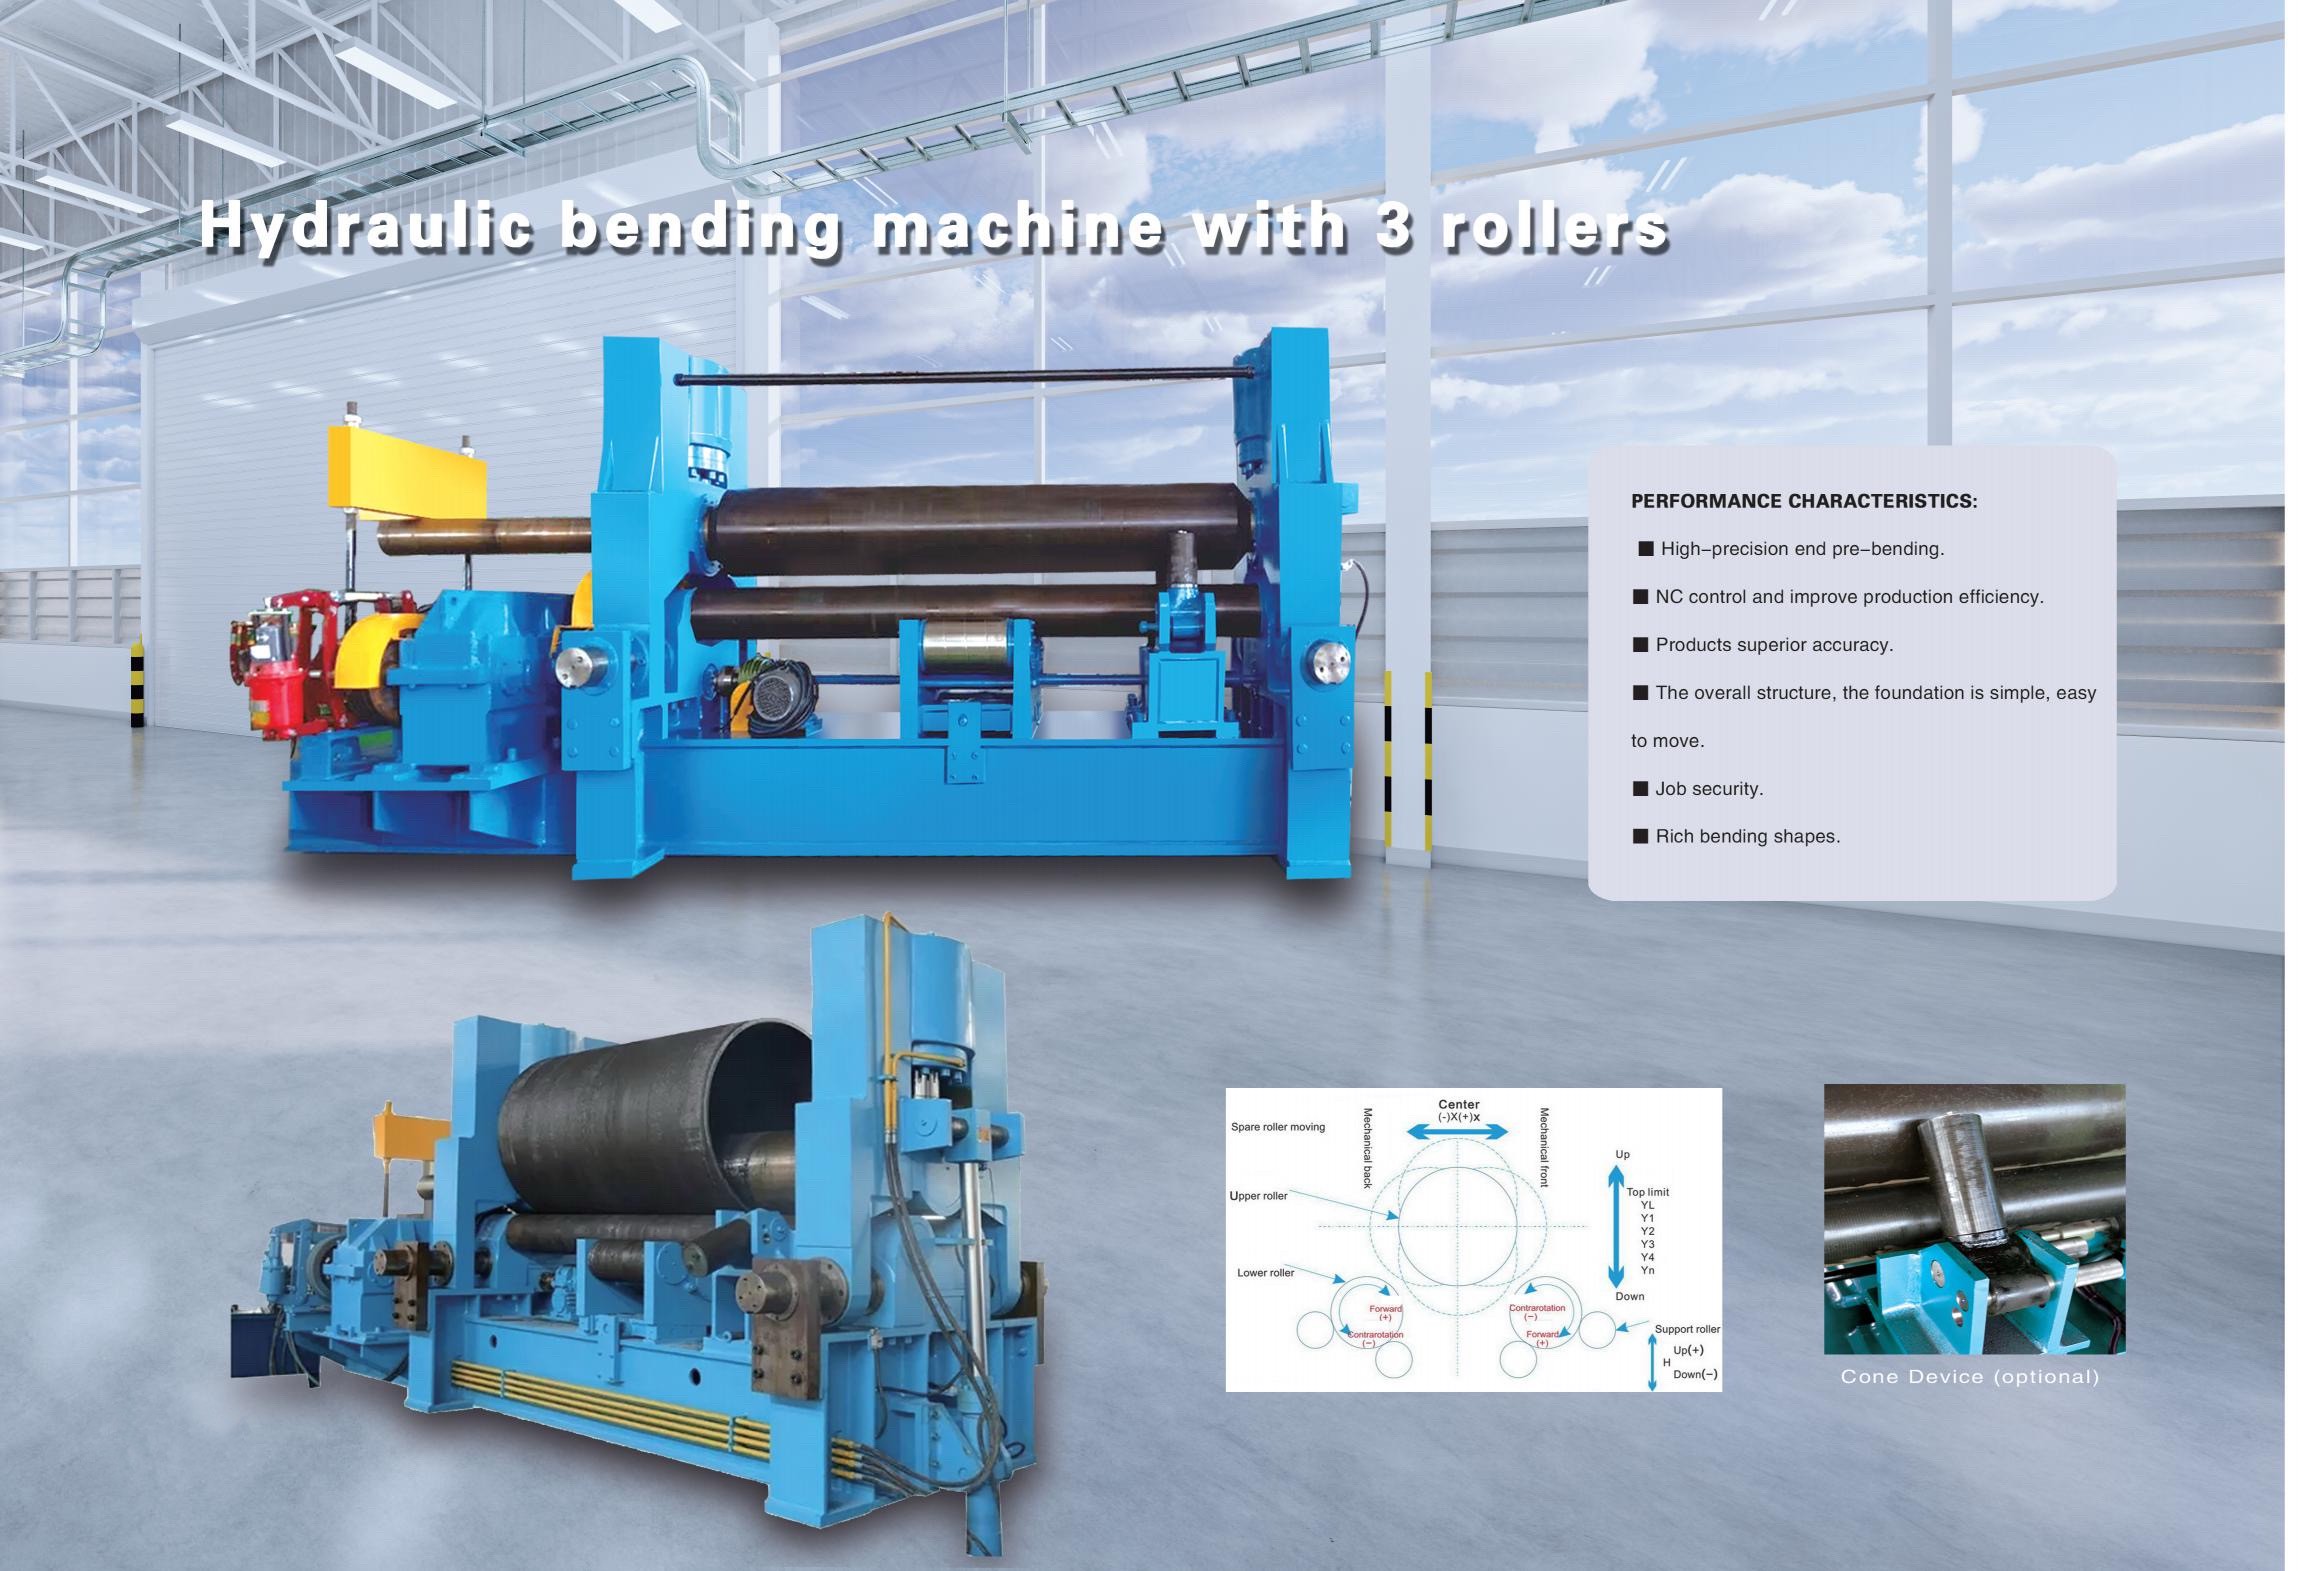
 Máquina curvadora hidráulica de 3 rodillos1. Introducción a la curvadora hidráulica de 3 rodillos:
Una máquina curvadora de rodillos es un equipo que dobla materiales en lámina para darles forma mediante la acción de rodillos de trabajo. Puede conformar diversas piezas, como piezas cilíndricas y cónicas. Es un equipo de procesamiento muy importante. El principio de funcionamiento de una máquina curvadora de rodillos consiste en utilizar fuerzas externas, como presión hidráulica y fuerza mecánica, para mover los rodillos de trabajo, doblando o curvando así los materiales en lámina. Según el movimiento de rotación y los cambios de posición de los rodillos de trabajo de diferentes formas, se pueden procesar piezas elípticas, piezas en arco y piezas cilíndricas.![Estrella 1]()
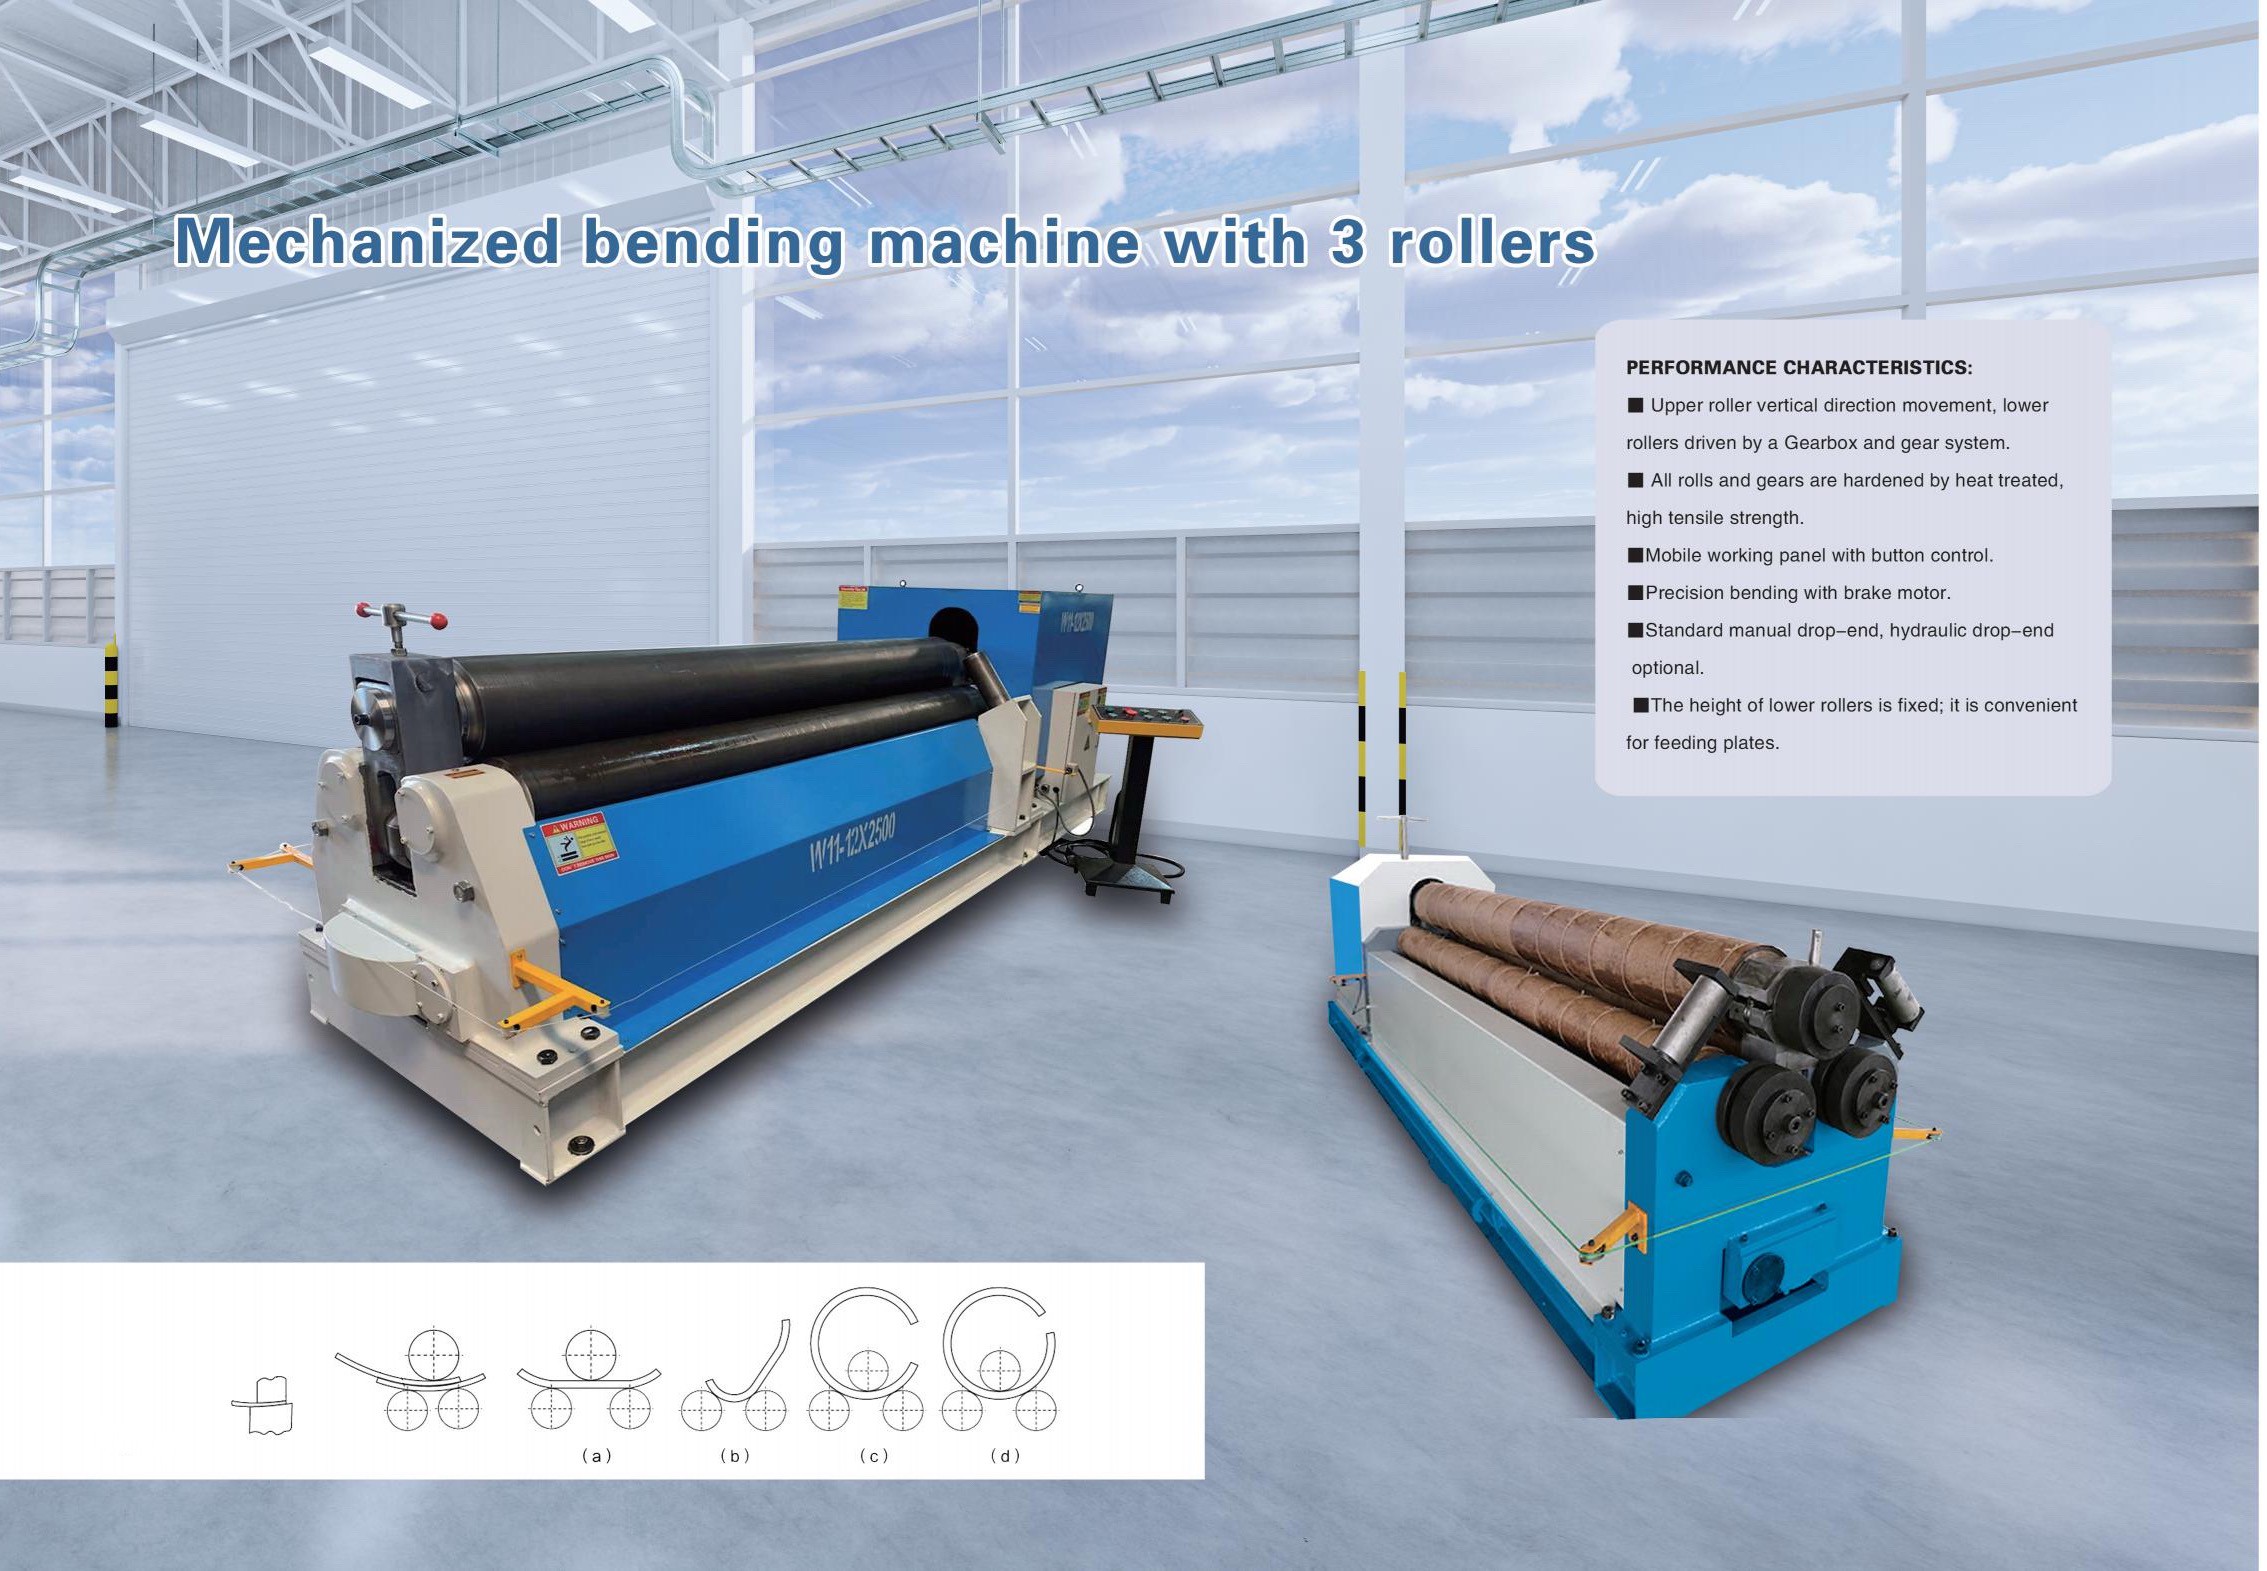
 Máquina curvadora mecanizada de 3 rodillosUna máquina curvadora de rodillos es un equipo de procesamiento que dobla materiales en lámina hasta obtener las formas deseadas mediante la acción de los rodillos de trabajo. Es capaz de producir diversos componentes, incluidas piezas cilíndricas y cónicas, lo que la convierte en un equipo esencial para la fabricación de metal.
La máquina funciona aplicando fuerzas externas, hidráulicas o mecánicas, para mover los rodillos de trabajo, que doblan o curvan la lámina hasta darle forma. Según el movimiento de rotación y los cambios de posición de rodillos con diferentes formas, puede procesar piezas elípticas, en arco y cilíndricas.![Estrella 1]()

Blogs recomendados
 Cómo auditar una fábrica de máquinas curvadoras de chapa de 3 rodillos en cuanto a calidad y riesgo de entrega
- Parámetros clave que se deben comparar al elegir una máquina curvadora de placas de 3 rodillos
- ¿Qué trabajos son más adecuados para una máquina curvadora de chapa de tres rodillos?
- ¿Puede una máquina automática de curvado de chapa reducir la variación entre operadores?
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.