




Вальцовочные станки для сложных задач: полное руководство по типам, возможностям и выбору
Понимание листогибочных вальцовочных машин для сложных задач
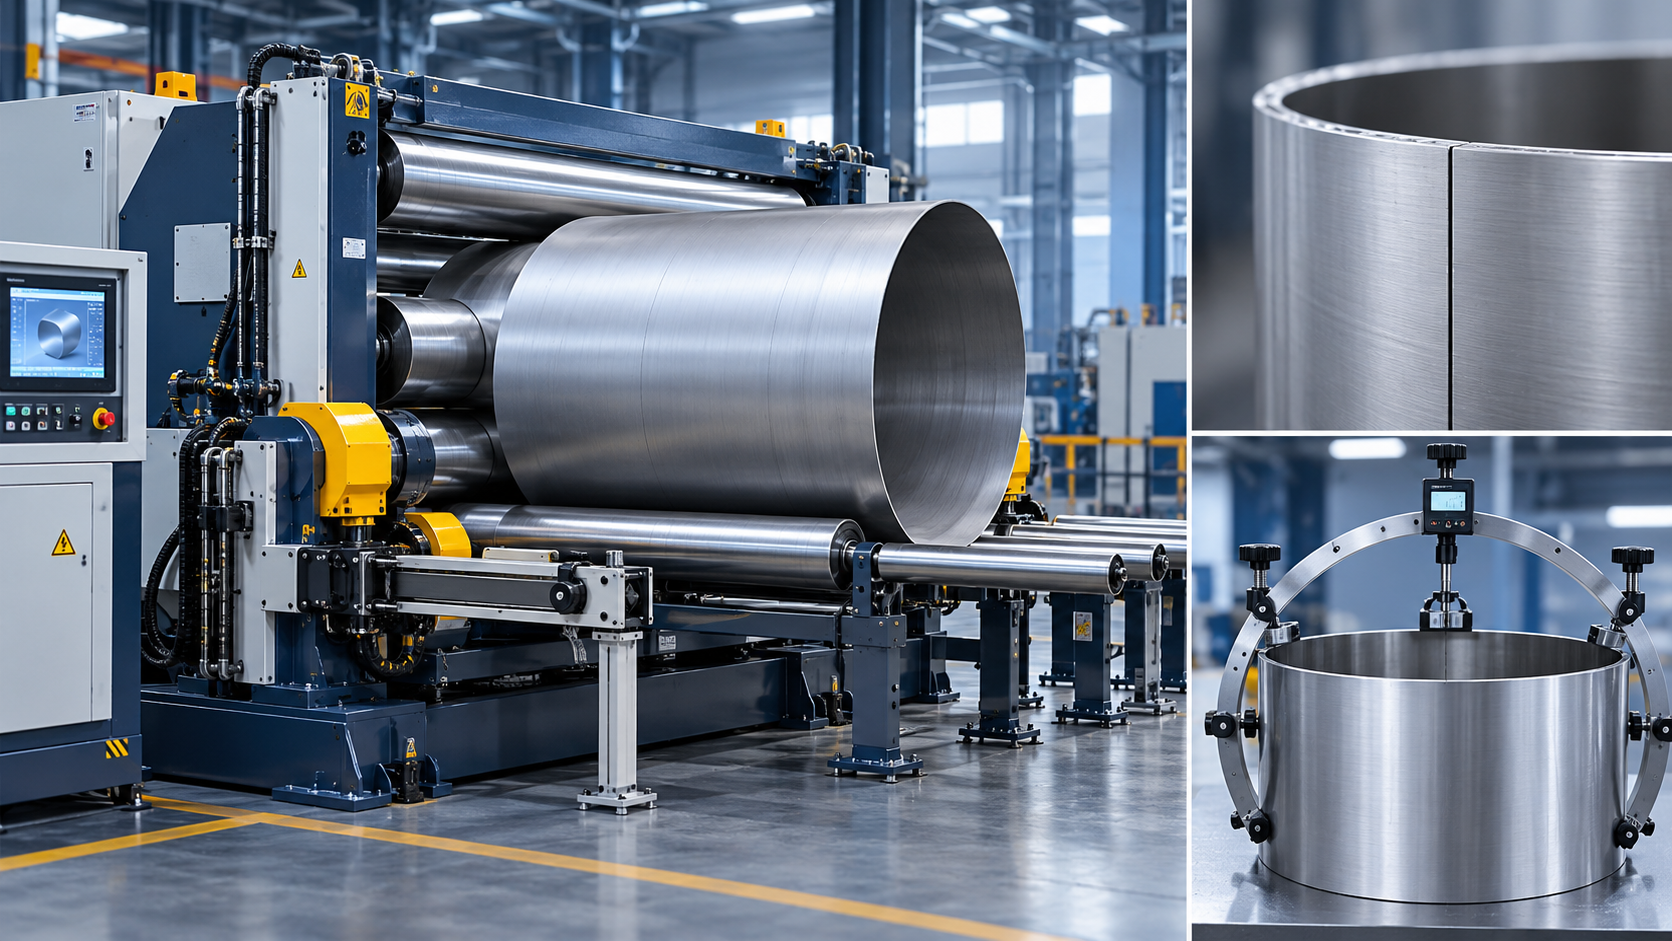
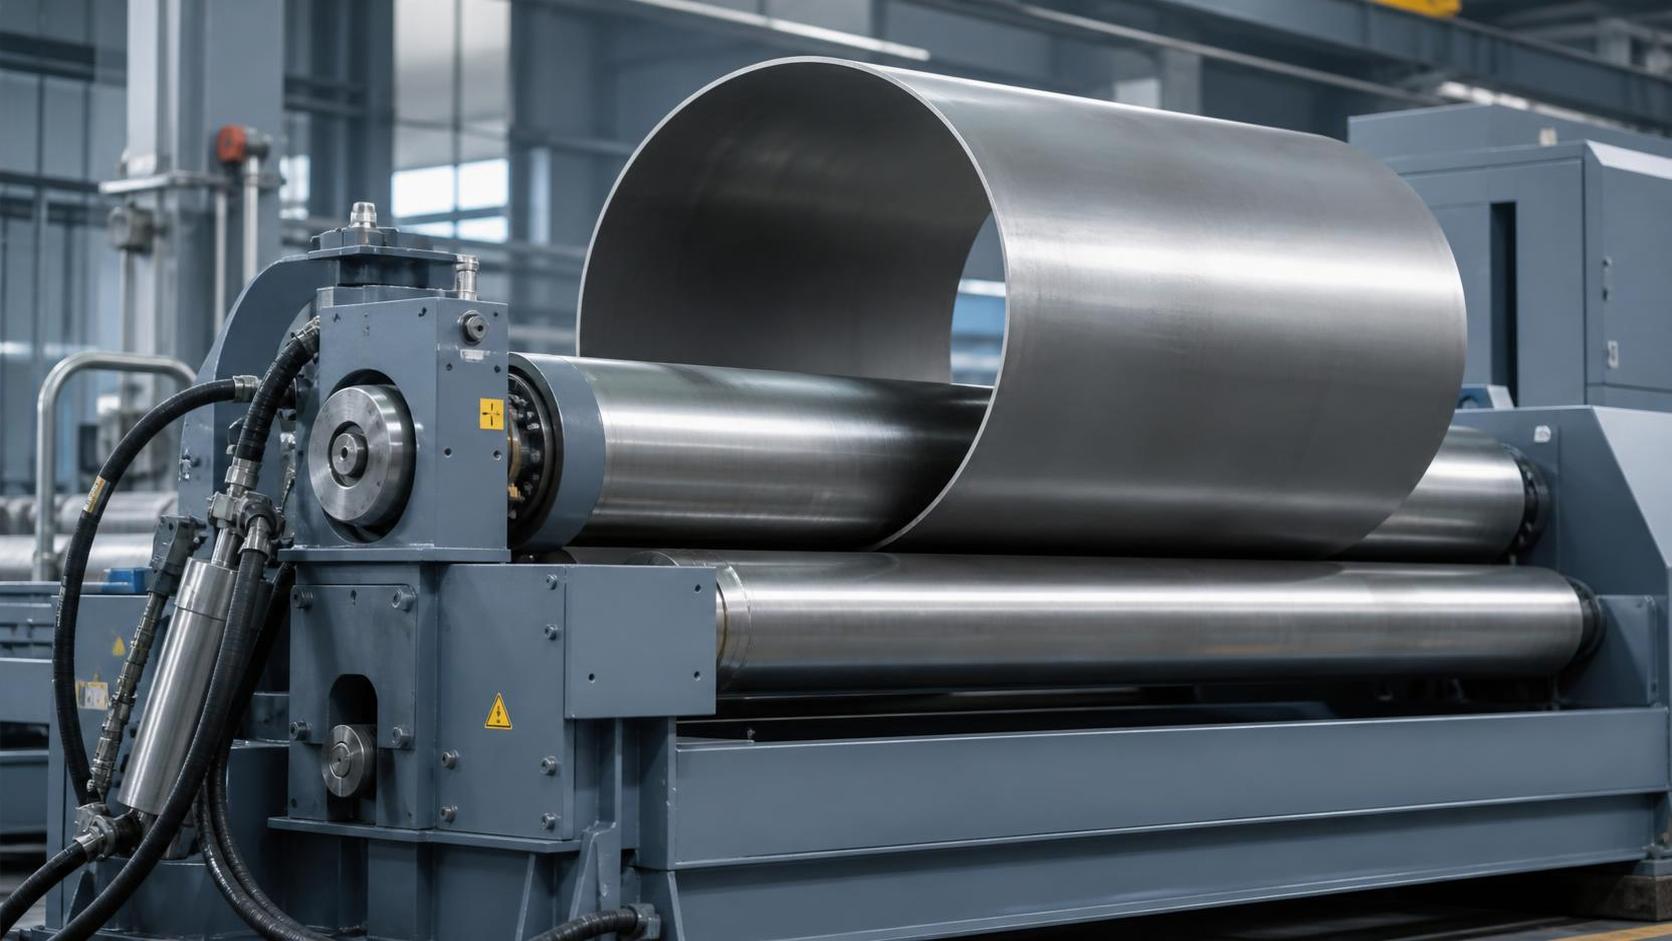
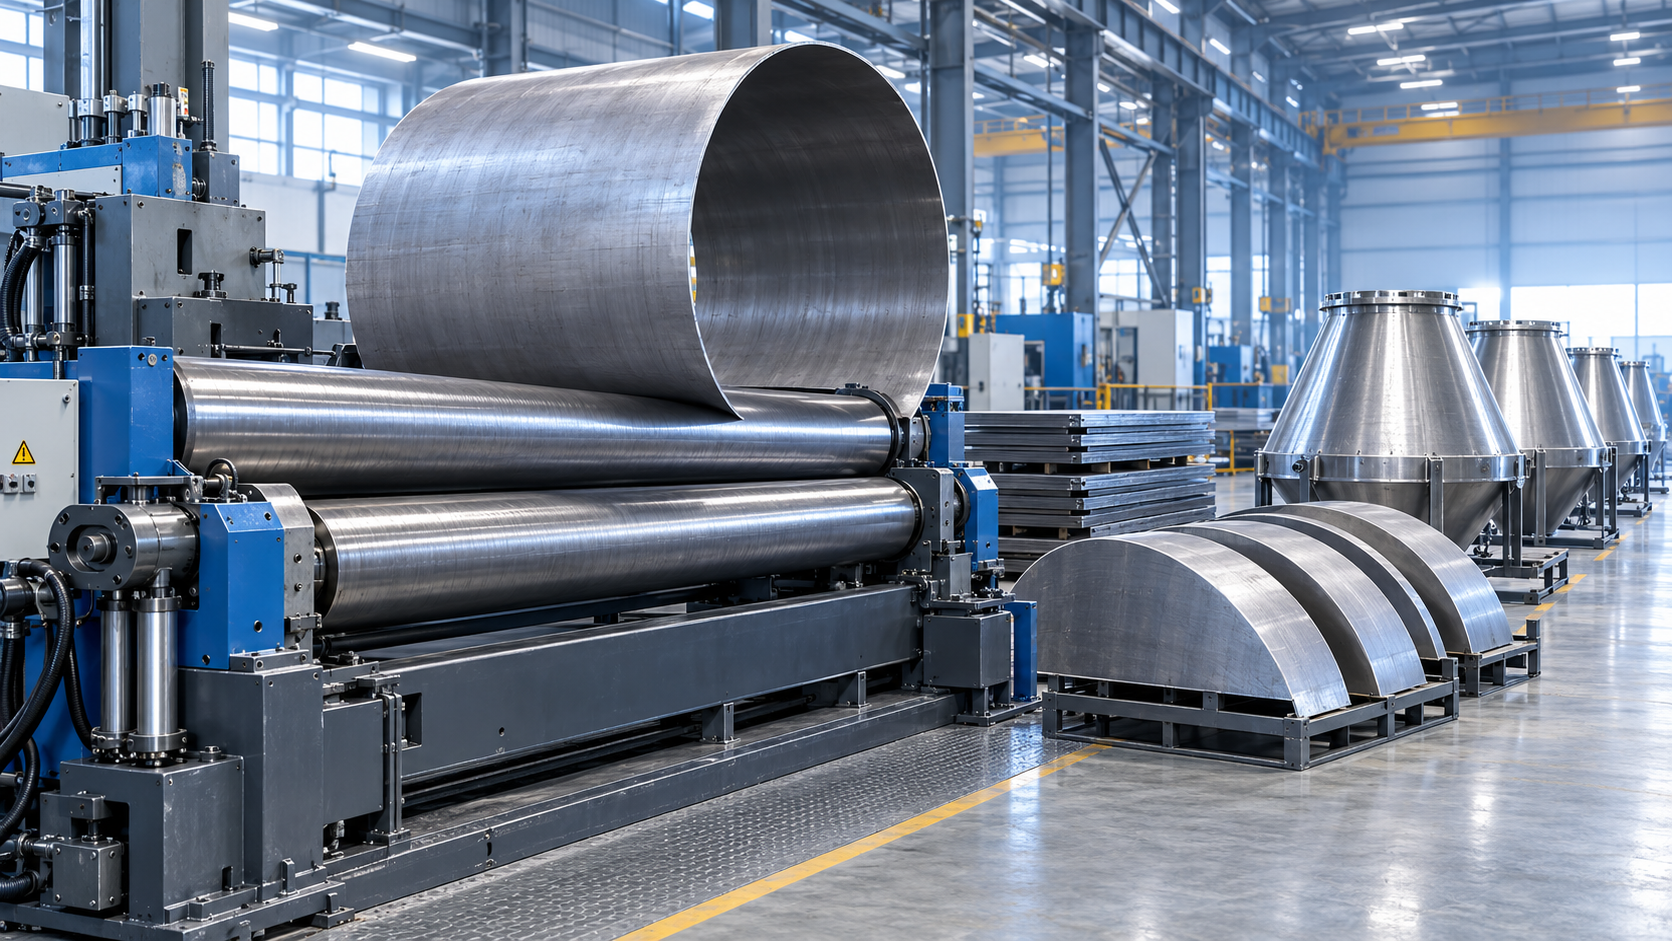
Листогибочные вальцовочные машины постепенно изгибают плоский металлический лист, пропуская его между вращающимися валками и превращая в криволинейные детали. Сложные задачи выходят за рамки изготовления обычных цилиндрических обечаек и включают конусы, малые диаметры, толстые листы, переменные радиусы и материалы с высокими требованиями к механическим свойствам. Требования к готовому изделию определяются его геометрией, допусками на размеры, состоянием поверхности и требованиями последующих этапов изготовления. Для выполнения таких задач машине, подходящей для обычной гибки цилиндров из низкоуглеродистой стали, могут потребоваться другие инструменты, опоры или системы управления.
К типичным покупателям относятся производители сосудов под давлением, изготовители резервуаров, подрядчики по строительным металлоконструкциям, производители технологического оборудования и специализированные субподрядчики. В их производстве могут использоваться обечайки из нержавеющей стали, переходные секции, тяжелые цилиндры или крупные детали, которые не могут выдерживать собственный вес в процессе формовки. Для этих задач предъявляются различные требования к жесткости валков, крутящему моменту привода, позиционированию листа и перемещению материала. Поэтому при выборе оборудования полезнее определить предполагаемую номенклатуру деталей, чем ориентироваться только на номинальную толщину.
Практические возможности листогибочных вальцовочных машин для сложных задач зависят от сочетания материала, толщины, рабочей длины и диаметра готового изделия. Марка и состояние поставки листа имеют значение, поскольку предел текучести влияет на усилие, необходимое для начала остаточного изгиба. Важен и диаметр: толщина, допустимая при большом радиусе, может оказаться неподходящей для меньшего радиуса. Заявленную производительность всегда следует оценивать с учетом указанных свойств материала, рабочих размеров и условий формовки.
В спецификации для закупки следует описывать допустимые параметры готовых деталей, а не только перечислять характеристики машины. Укажите номинальную и максимальную толщину листа, фактические марки материала, ширину листа, внутренний диаметр, геометрию конуса и допустимую длину прямых участков. Добавьте допуски по круглости, совмещению шва, следам на поверхности и повторяемости. Если на одной машине будут изготавливаться различные изделия, укажите объемы и относительную важность каждого из них. Это позволит реалистично сравнивать предложения и организовать приемочную демонстрацию.
Влияние механики вальцовки и свойств материала на результат
При вальцовке валки создают изгибающий момент, который выводит часть поперечного сечения листа за предел упругости. После разгрузки материал сохраняет кривизну, однако упругое восстановление приводит к пружинению. При сопоставимых условиях более высокий предел текучести обычно требует большего усилия формовки и может усиливать пружинение. Операторы компенсируют его корректировкой положения валков, дополнительными проходами или проверенными настройками управления. Для получения стабильных результатов нужны фактические данные о материале, поскольку даже партии материалов одной и той же марки могут вести себя по-разному.
Предварительная гибка уменьшает длину прямых участков, остающихся у передней и задней кромок листа. Ее номинальная производительность часто ниже производительности машины при вальцовке, поскольку схема приложения нагрузки отличается. Слишком длинные прямые участки могут затруднить подгонку продольного шва или потребовать обрезки, увеличивая расход материала. Поэтому покупателям следует запросить отдельные значения производительности при вальцовке и предварительной гибке для целевой ширины листа, прочности материала и диаметра, а также описание предлагаемой последовательности работы.
Прогиб валков влияет на кривизну по ширине листа, особенно при формовке широкого или толстого материала. Справиться с этим помогают конструкция машины, диаметр валков, расположение подшипников и соответствующий бомбированный профиль валков. Однако профиль, оптимизированный для одного режима нагрузки, может не обеспечивать одинаковый результат при любой ширине и толщине листа. При работе с крупными тонкостенными обечайками возникает и другая проблема: деформация под собственным весом. Правильно подобранные и расположенные верхние и боковые опоры помогают стабилизировать такие детали.
Для вальцовки конических деталей материал должен перемещаться по ширине листа на разное расстояние, поэтому направляющие и система управления предъявляют более высокие требования, чем при вальцовке цилиндров. Пригодность оборудования зависит от угла конуса, диаметра малого конца, толщины, материала и разрешенной конфигурации машины. При работе с нержавеющей сталью и листами с покрытием также необходимо следить за чистотой и состоянием контактных поверхностей. Если существует риск загрязнения или косметических повреждений, следует установить порядок обращения с материалом и подобрать подходящую защиту валков, проверив при этом, не повлияют ли защитные меры на сцепление или достижимую точность.
Основные типы машин и их практические возможности
В трехвалковых машинах с предварительным поджатием обычно используется смещенное расположение валков для захвата и изгиба листа. В зависимости от конструкции для формовки обоих концов может потребоваться развернуть или переместить заготовку. Такие машины подходят для общего производства, если ассортимент изделий, условия перемещения заготовок и темп производства позволяют использовать эту последовательность. Покупателям следует оценить полный рабочий цикл, включая загрузку и подготовку концов, поскольку более низкая цена оборудования может обернуться дополнительными операциями при работе со сложными деталями.
В трехвалковых машинах с двойным поджатием регулируемые боковые валки обеспечивают предварительную гибку обоих концов листа и позволяют сократить перемещение заготовки по сравнению со многими машинами с предварительным поджатием. Трехвалковые машины с изменяемой геометрией имеют регулируемое расстояние между валками и их положение, обеспечивая гибкость при работе с некоторыми видами толстого листа и изделиями большого диаметра. Эти категории не следует считать взаимозаменяемыми. Сопоставляйте фактическую геометрию, способ предварительной гибки, минимальный диаметр и требования к перемещению заготовки с типовыми чертежами, а не оценивайте производительность только по количеству валков.
Четырехвалковые машины зажимают лист между верхним и нижним валками, а боковые валки формируют кривизну. Такая компоновка может упростить базирование листа, обеспечить контролируемую подачу и облегчить автоматизацию рабочих циклов. Она часто удобна для серийного производства обечаек и подходящих конических изделий. Однако наличие четырех валков само по себе не гарантирует повышения точности готовых деталей. На результат по-прежнему влияют разброс свойств материала, калибровка, вспомогательное оборудование, настройки оператора и качество программы формовки.
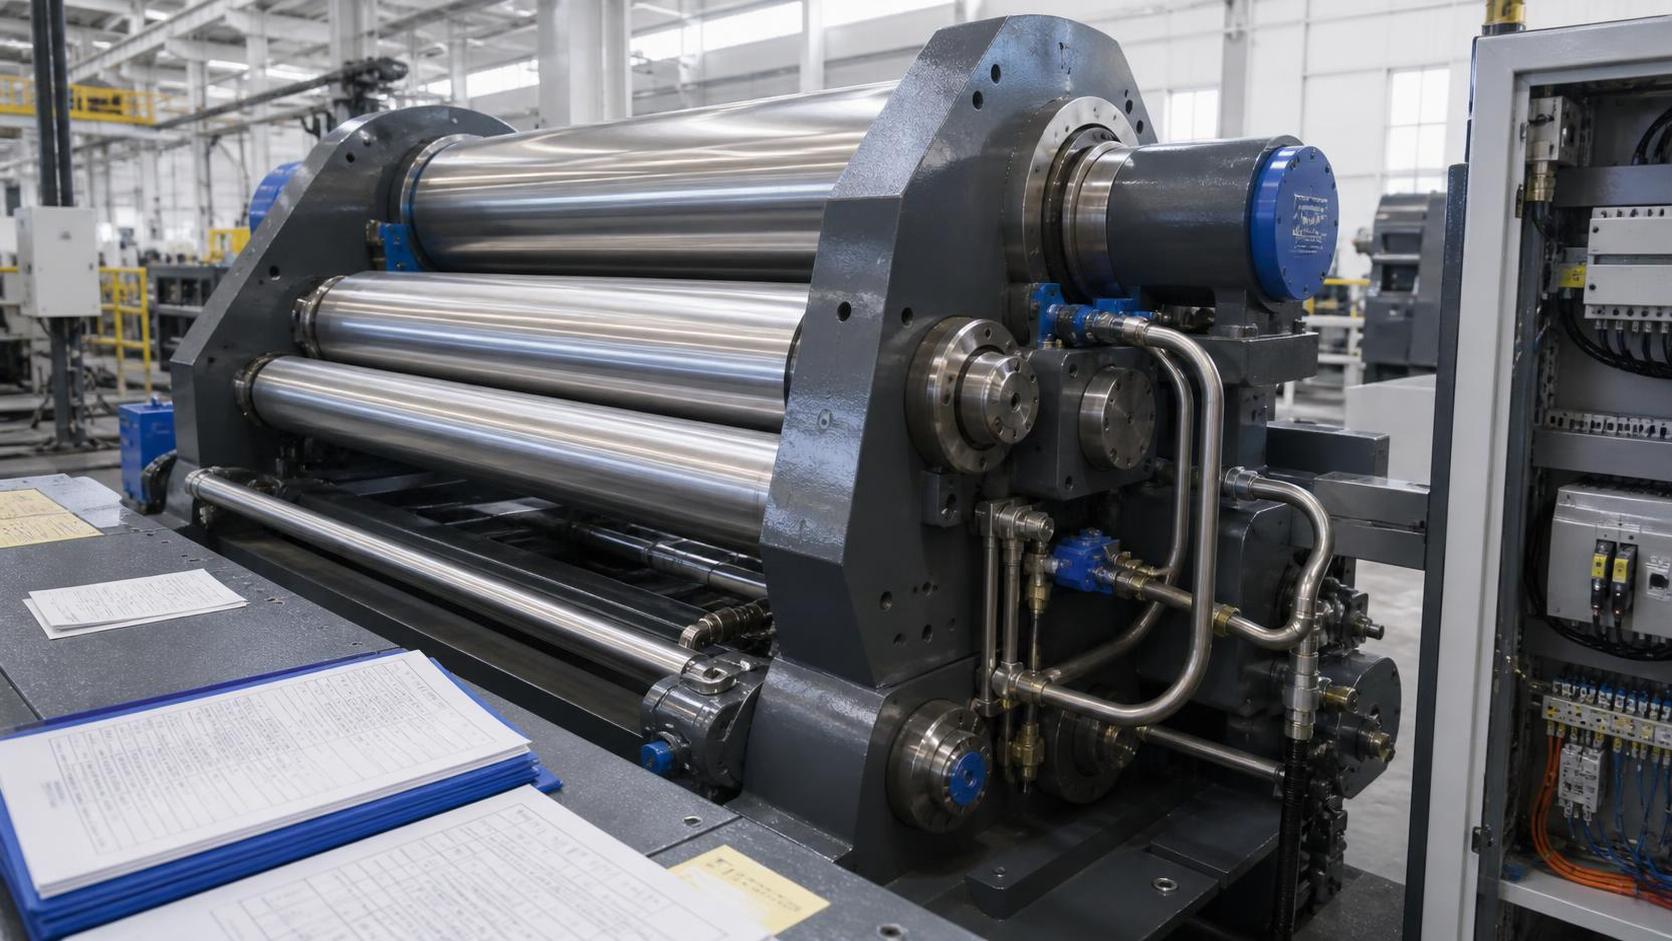
Система ЧПУ добавляет программируемое перемещение валков, сохранение технологических карт и различные уровни автоматизации последовательности операций к совместимым конструкциям машин. Она особенно полезна, когда программы можно повторно использовать и систематически корректировать для регулярно изготавливаемых деталей. При широком ассортименте важны также доступное ручное управление и простое редактирование программ. Уточните, что именно измеряет система управления: отображаемое положение валка не обязательно соответствует измеренному радиусу детали, а автоматическая компенсация пружинения требует подходящих датчиков и проверенной функциональности.
Критерии выбора для сложных производственных требований
Начните с перечня типовых деталей, охватывающего как обычное производство, так и наиболее сложные сочетания параметров. Укажите марку материала, диапазон предела текучести, толщину, ширину, требуемый диаметр и годовой объем. Отдельно приложите чертежи конусов и детали с нестандартными допусками. Попросите каждого поставщика указать, какие сочетания параметров поддерживаются предлагаемой машиной, поддерживаются при определенных условиях или выходят за пределы ее возможностей. Такой подход выявляет ограничения, которые могут быть скрыты за одним показателем максимальной производительности, и позволяет сопоставить коммерческие предложения.
Проверьте минимально достижимый диаметр наряду с диаметром верхнего валка, но не исходите из универсального соотношения между ними. Достижимая геометрия зависит от конструкции машины, толщины и материала листа, схемы загрузки и зазора, необходимого для извлечения детали. Оцените механизм раскрытия и пространство для извлечения готовых обечаек. Для конусов запросите подтверждение допустимого диапазона углов и перечень необходимых принадлежностей. При работе с тонкими листами условия захвата и опоры следует оценивать так же внимательно, как максимальное усилие машины.
Оценивайте производительность с учетом полного рабочего цикла: загрузки, выравнивания, предварительной гибки, вальцовки, контроля, корректировки и выгрузки. Скорость вальцовки сама по себе не дает полной картины. Уточните, регулируются ли опоры с приводом, нужен ли кран на протяжении всего цикла и сколько операторов требуется. Учитывайте планировку помещения, доступ для подъемного оборудования, требования к фундаменту, электропитанию и условия охлаждения гидравлической системы. Даже производительная машина может стать узким местом, если окружающий рабочий процесс плохо спланирован.
До размещения заказа установите измеримые критерии приемки. При типовом испытании следует использовать согласованную марку и размеры материала, а методы измерения и точки контроля необходимо задокументировать. Укажите, как будут оцениваться круглость, диаметр, прямые участки, совмещение шва и состояние поверхности. Уточните, проводятся ли измерения до сварки, после нее или после калибровки, поскольку это разные этапы процесса. Зафиксируйте необходимые принадлежности и условия эксплуатации, чтобы продемонстрированные возможности соответствовали производственной конфигурации поставленной машины.
Планирование применения, отраслевые стандарты и оценка поставщика
Для оборудования, работающего под давлением, резервуаров для хранения, трубопроводов и строительных конструкций действуют разные требования к проектированию и изготовлению. Спецификация на сосуд по ASME, применимый стандарт API для резервуаров или требования проекта по строительным конструкциям могут влиять на выбор материала, процессы формовки, контроль и прослеживаемость. Соответствие готовой сборки требованиям определяется всем производственным процессом. Покупка вальцовочной машины сама по себе не обеспечивает соответствия кодексу на продукцию и не дает производственной площадке права наносить сертификационный знак.
Wuxi Samgins предлагает листогибочные вальцовочные машины, а также листоправильные машины, кромкофрезерные станки, оборудование для резки, сварочные манипуляторы и сварочные роликовые вращатели. Этот ассортимент актуален для покупателей, которым необходимо согласовать подготовку заготовок, формовку обечаек, сварку швов и последующее перемещение деталей. Полезное обсуждение с поставщиком должно охватывать фактический маршрут изготовления изделия и совместимость оборудования на разных этапах, включая размеры готовой обечайки, вес заготовки, доступ для сварки и необходимые опорные устройства для сохранения геометрии.
По заявлению компании, она имеет более десяти лет опыта экспорта, знакома с требованиями ASME и API и использует гидравлические, сервоприводные компоненты и компоненты ЧПУ, признанные на международном уровне. В предоставленных сведениях также указаны система менеджмента качества ISO 9001 и соответствие требованиям CE. Покупателям следует запросить актуальную документацию, применимую к предлагаемому оборудованию, проверить указанные характеристики компонентов и изучить требования страны назначения. ISO 9001 относится к менеджменту качества; для подтверждения соответствия оборудования и выполнения требований к электрической части необходима отдельная применимая документация.
В предоставленный список клиентов входят URALSTANKOIMPORT, Zein Steel Industries и Lincoln Electric-MENA, а также другие компании. Однако имеющиеся материалы не содержат сведений о приобретенных ими моделях, применении оборудования, датах поставки или проверенных производственных результатах. Рассматривайте эти названия как потенциальные контакты для получения рекомендаций и запрашивайте относящиеся к делу материалы, которыми можно поделиться. Для сложного проекта вальцовки наиболее убедительны примеры с сопоставимыми материалом и геометрией, подтвержденные актом приемки, задокументированной демонстрацией или отзывом клиента, предоставленным с его разрешения.
Интеграция в производство, установка и контроль качества
Типовой маршрут изготовления начинается с проверки материала и подготовки заготовки, а при требованиях технологии сварки — с подготовки кромок. Затем операторы выравнивают лист, предварительно подгибают концы, последовательно выполняют вальцовку и проверяют геометрию перед соединением шва. Для некоторых изделий после сварки может потребоваться дополнительная калибровка по утвержденной технологии. Точность резки, состояние кромок и плоскостность листа влияют на стабильность вальцовки, поэтому подготовительные операции следует учитывать при анализе отклонений размеров и повторяющихся проблем при подгонке деталей.
Установку следует выполнять в соответствии с требованиями производителя к нагрузке на фундамент, анкерному креплению, выравниванию, инженерным коммуникациям и доступу. Подтвердите схемы подъема при установке и в ходе обычного производства, включая безопасное извлечение готовых обечаек. При вводе в эксплуатацию следует проверить выравнивание валков, работу гидравлики и системы управления, смазку, перемещение опор и указанные защитные функции. Обучение операторов должно охватывать утвержденные рабочие последовательности, опасность защемления, устойчивость листа, аварийные процедуры и ограничения машины. При окончательной оценке рисков и организации работ следует учитывать местные требования к безопасности труда.
Система контроля качества должна связывать записи о входном материале с идентификацией деталей, настройками формовки и результатами проверок. Для контроля кривизны с учетом размера детали и допусков можно использовать шаблоны, подходящие калибры или системы измерения размеров. Измеряйте овальность и подгонку шва в заданных точках, а не полагайтесь только на визуальную оценку. При возникновении проблемы сначала определите, вызвана ли она изменчивостью материала, ошибками выравнивания, прогибом валков, недостаточной опорой или деформацией при сварке, прежде чем менять настройки машины или разрешать исправление детали.
При запросе комплексного предложения от Wuxi Samgins попросите предоставить план сопряжения оборудования, охватывающий вальцовочную машину, сварочные роликовые вращатели, манипуляторы и соответствующее оборудование для подготовки заготовок. Проверьте грузоподъемность с учетом фактической детали и условий, при которых производитель устанавливает этот показатель. Укажите, какие приспособления, подъемные устройства, монтажные услуги и обучение включены в предложение. Заявленные компанией услуги по проектированию, производству, продажам и технической поддержке принесут больше пользы, если в коммерческом предложении четко распределены обязанности, результаты работ и требования к приемке на каждом этапе.
Затраты на владение, техническое обслуживание и оценка инвестиций
Общая стоимость владения включает цену покупки, перевозку, установку, фундамент, обучение, оснастку, вспомогательное оборудование, коммунальные расходы, техническое обслуживание и последующее восстановление. В производственные затраты входят также трудозатраты, время наладки, брак, доработка и простои. Сравнивайте предложения за одинаковый период эксплуатации и при одинаковых производственных предположениях. Более низкая цена покупки может быть выгодна при нерегулярном использовании, тогда как более автоматизированная конфигурация может окупиться при повторяющемся спросе, достаточной загрузке оборудования и измеримой экономии труда.
Оценивайте инвестиции на основе ожидаемой годовой выгоды от реалистичного объема производства. Учитывайте экономию за счет сокращения объема работ у субподрядчиков, повышения выхода материала, уменьшения времени на перемещение или дополнительной прибыли от подтвержденного спроса. Вычтите дополнительные эксплуатационные, кадровые и ремонтные затраты. Простой срок окупаемости рассчитывается как установленная сумма инвестиций, деленная на годовой чистый денежный эффект, если он положителен. Для крупных покупок сравните дисконтированные денежные потоки и проверьте чувствительность расчетов к снижению загрузки, задержке ввода в эксплуатацию и изменению ассортимента.
Интервалы технического обслуживания следует определять по руководству для конкретной машины, наработке, характеру нагрузки и условиям эксплуатации. Регулярные проверки обычно охватывают смазку, утечки гидравлической жидкости, чистоту валков, крепеж и защитные устройства. Плановое обслуживание может включать замену фильтров, оценку состояния масла, проверку выравнивания и осмотр изнашиваемых компонентов. Не следует использовать универсальный интервал замены масла без учета требований производителя. Записи об обслуживании помогают выявлять повторяющиеся проблемы и принимать решения о ремонте, запасных частях и корректировке процесса.
Условия послепродажного обслуживания требуют такой же тщательной проверки, как и производительность при формовке. Wuxi Samgins заявляет о предоставлении долгосрочной гарантии и технической поддержки, однако покупателям следует уточнить фактический срок, объем покрытия, исключения, порядок реагирования и ответственность за дорожные расходы или оплату работ по замене. Запросите перечень рекомендуемых запасных частей, порядок резервного копирования системы управления, технические руководства и идентификационные данные компонентов. Покупателям из других стран также следует заранее выяснить, как будут организованы удаленная диагностика, выездное обслуживание и доставка запчастей, прежде чем производство начнет зависеть от оборудования.
Будущие тенденции и практическая схема закупки
Развитие листогибочных вальцовочных машин для сложных задач все больше ориентировано на стабильность процессов, упрощение программирования и интеграцию с производственными данными. В зависимости от модели полезные функции могут включать сохранение технологических карт, записи о работе, доступ к диагностике и интерфейсы для систем перемещения материала. Их ценность следует проверять на примере реальной производственной задачи. Покупателям следует выяснить, какие функции входят в стандартную комплектацию, для каких требуются дополнительное оборудование или программное обеспечение и как можно получать и хранить рабочие данные.
Рост использования высокопрочных материалов и ужесточение производственных графиков повышают важность подтвержденной производительности и контролируемой компенсации пружинения. В то же время для крупногабаритных тонкостенных обечаек по-прежнему необходимы эффективные опорные устройства и средства перемещения. Автоматизация может уменьшить разброс, вызванный повторным ручным позиционированием, однако ее эффективность зависит от стабильных характеристик входного материала и подходящих датчиков или средств контроля. Оценивайте эти решения с учетом текущих узких мест: одно лишь программное обеспечение не исправит недостаточную мощность машины, неэффективные опоры или нестабильную подготовку заготовок.
Решения о модернизации следует принимать на основе производственных данных. При постоянных переделках может быть целесообразно сначала улучшить контроль или систему опор, прежде чем полностью заменять машину. Повторяющееся превышение допустимой производительности, отсутствие запасных частей, устаревшие системы управления или чрезмерные простои могут стать основанием для более масштабных инвестиций. Сравнивайте модернизацию существующего оборудования с покупкой нового, учитывая достижимые возможности, трудоемкость интеграции, срок службы и перерывы в производстве. Любая модификация, затрагивающая системы управления или защитные функции, должна пройти соответствующую инженерную оценку и сопровождаться необходимой документацией.
Чтобы запросить у Wuxi Samgins технически обоснованное предложение, предоставьте типовые чертежи, спецификации материалов, диапазоны толщины и ширины, целевые диаметры, допуски и ожидаемый объем производства. Укажите доступную площадь, инженерные коммуникации, подъемно-транспортное оборудование, страну назначения и требуемые сроки поставки. Запросите письменную оценку возможностей оборудования, предлагаемую конфигурацию машины, необходимые принадлежности, план приемки и условия поддержки на протяжении жизненного цикла. Это даст обеим сторонам конкретную основу для выбора оборудования и выявления технических несоответствий до размещения заказа.
поиск
Рекомендуемые товары
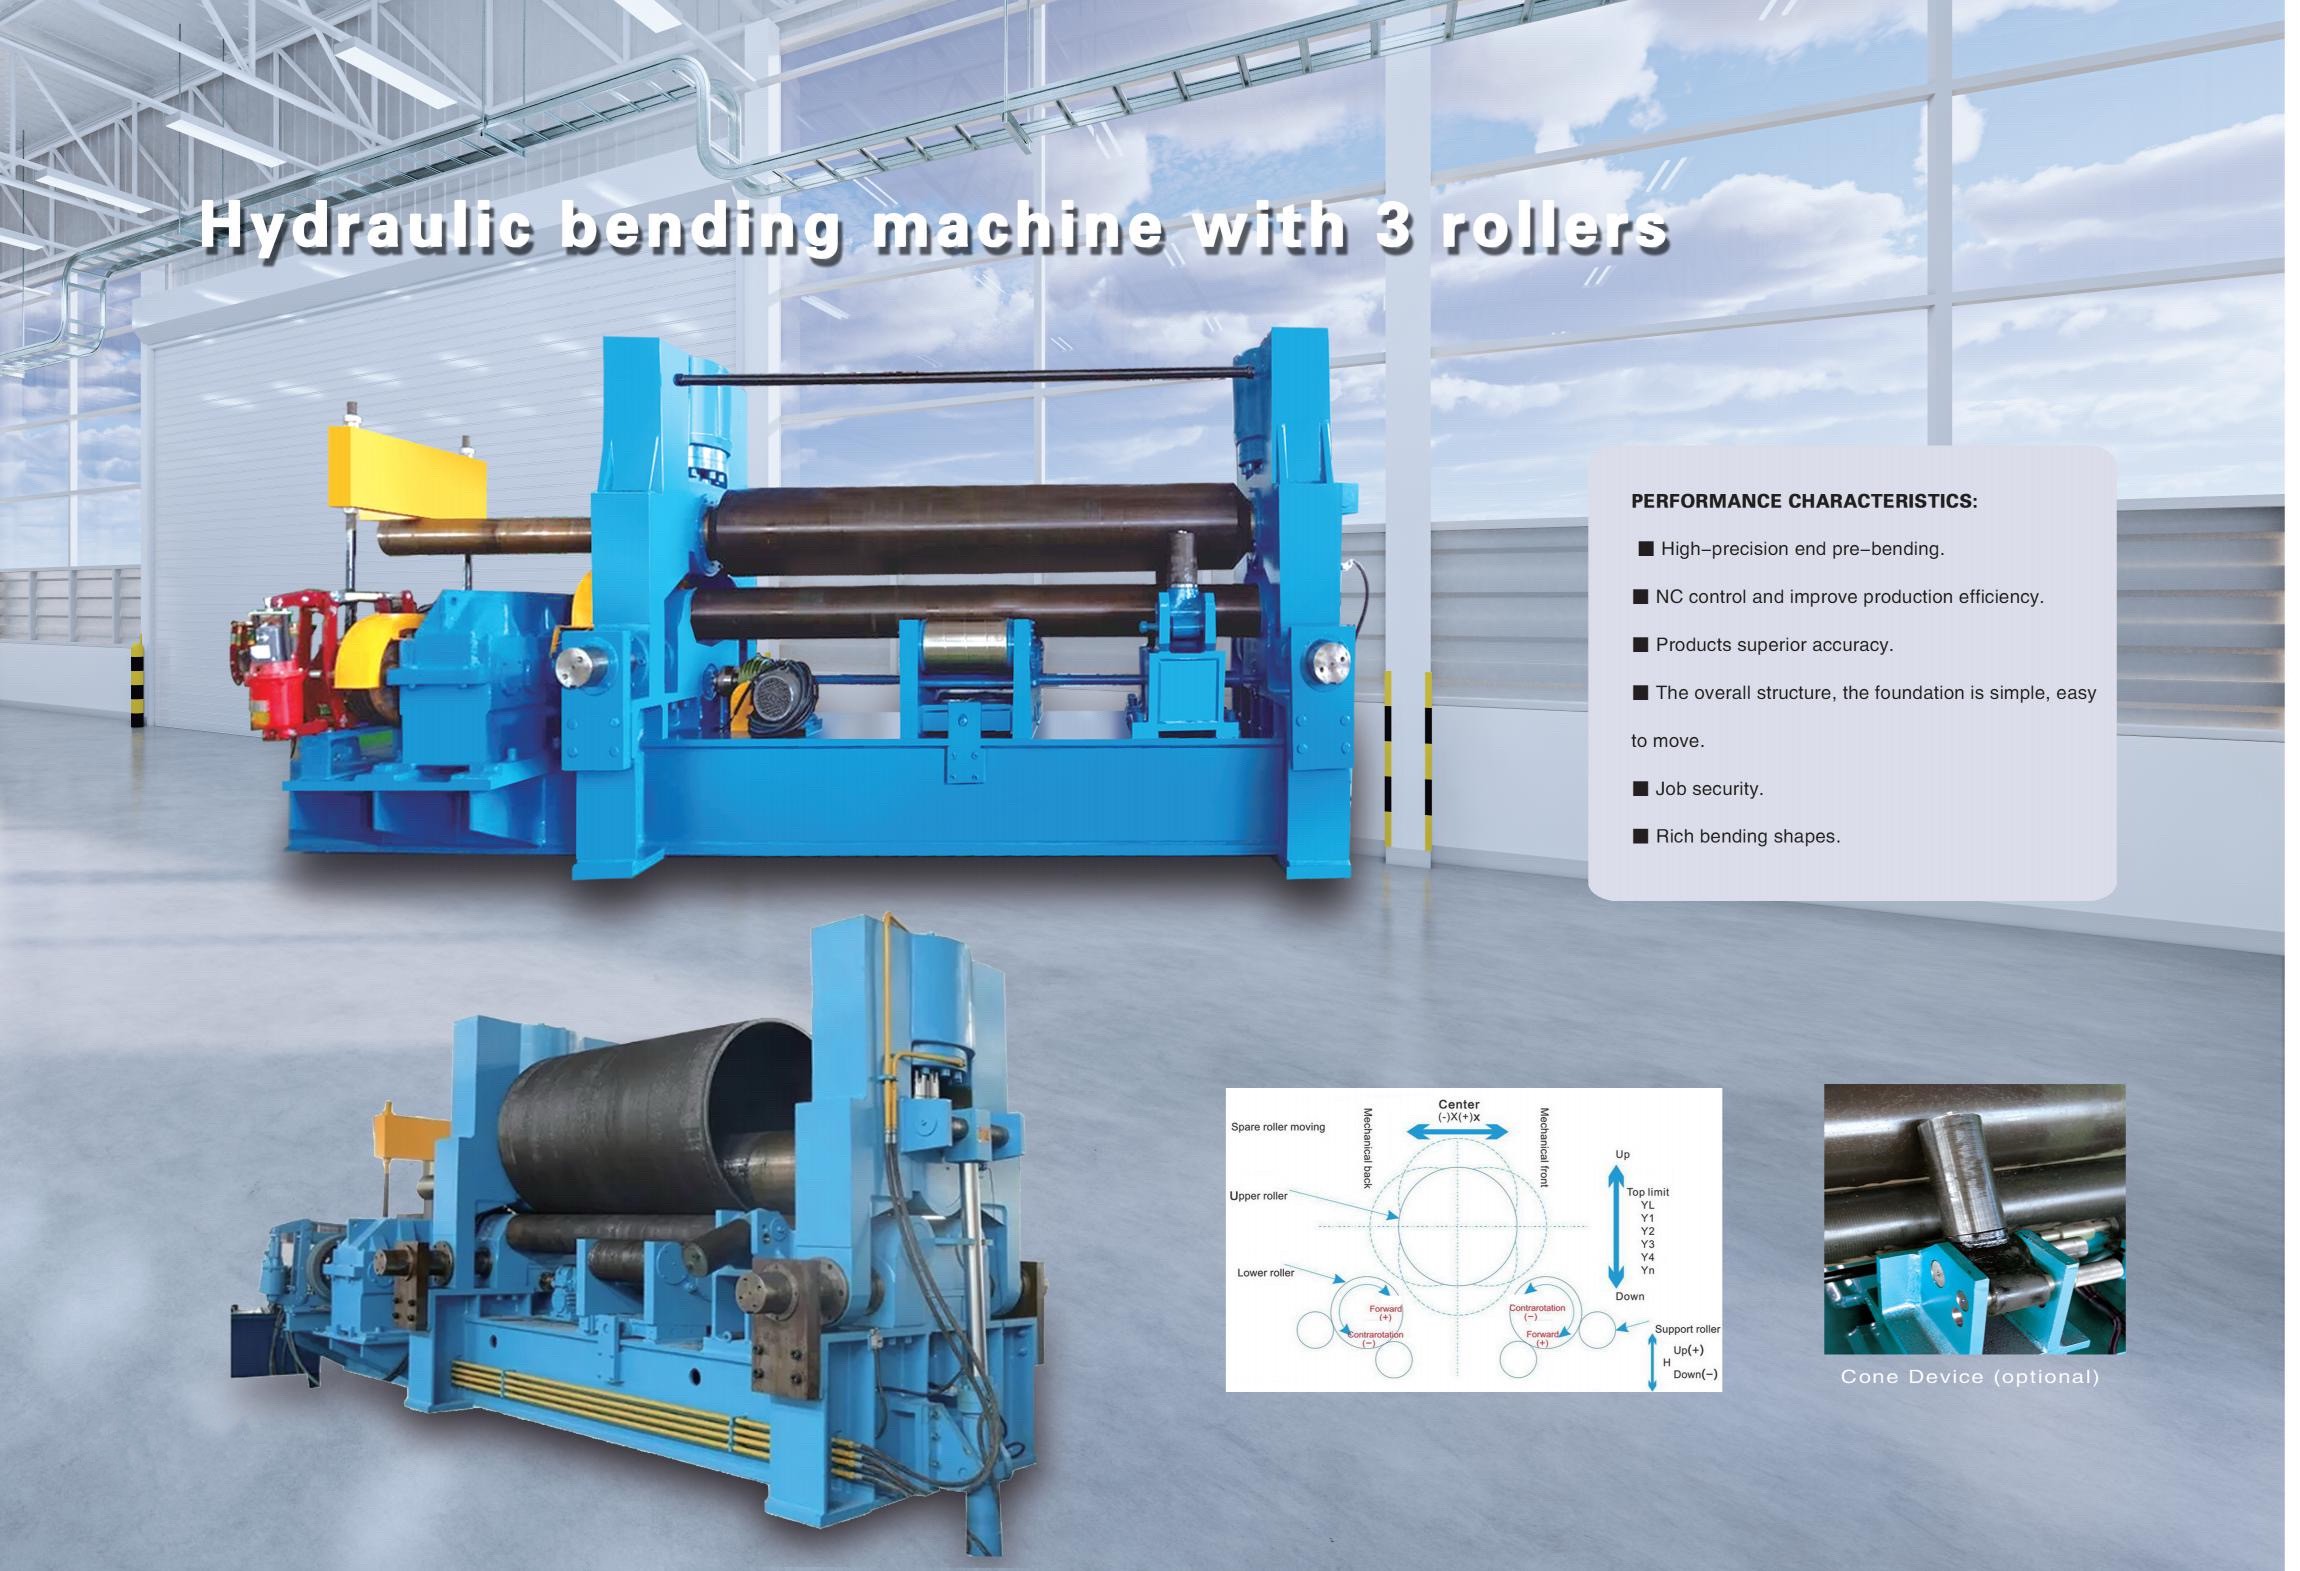
 Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()
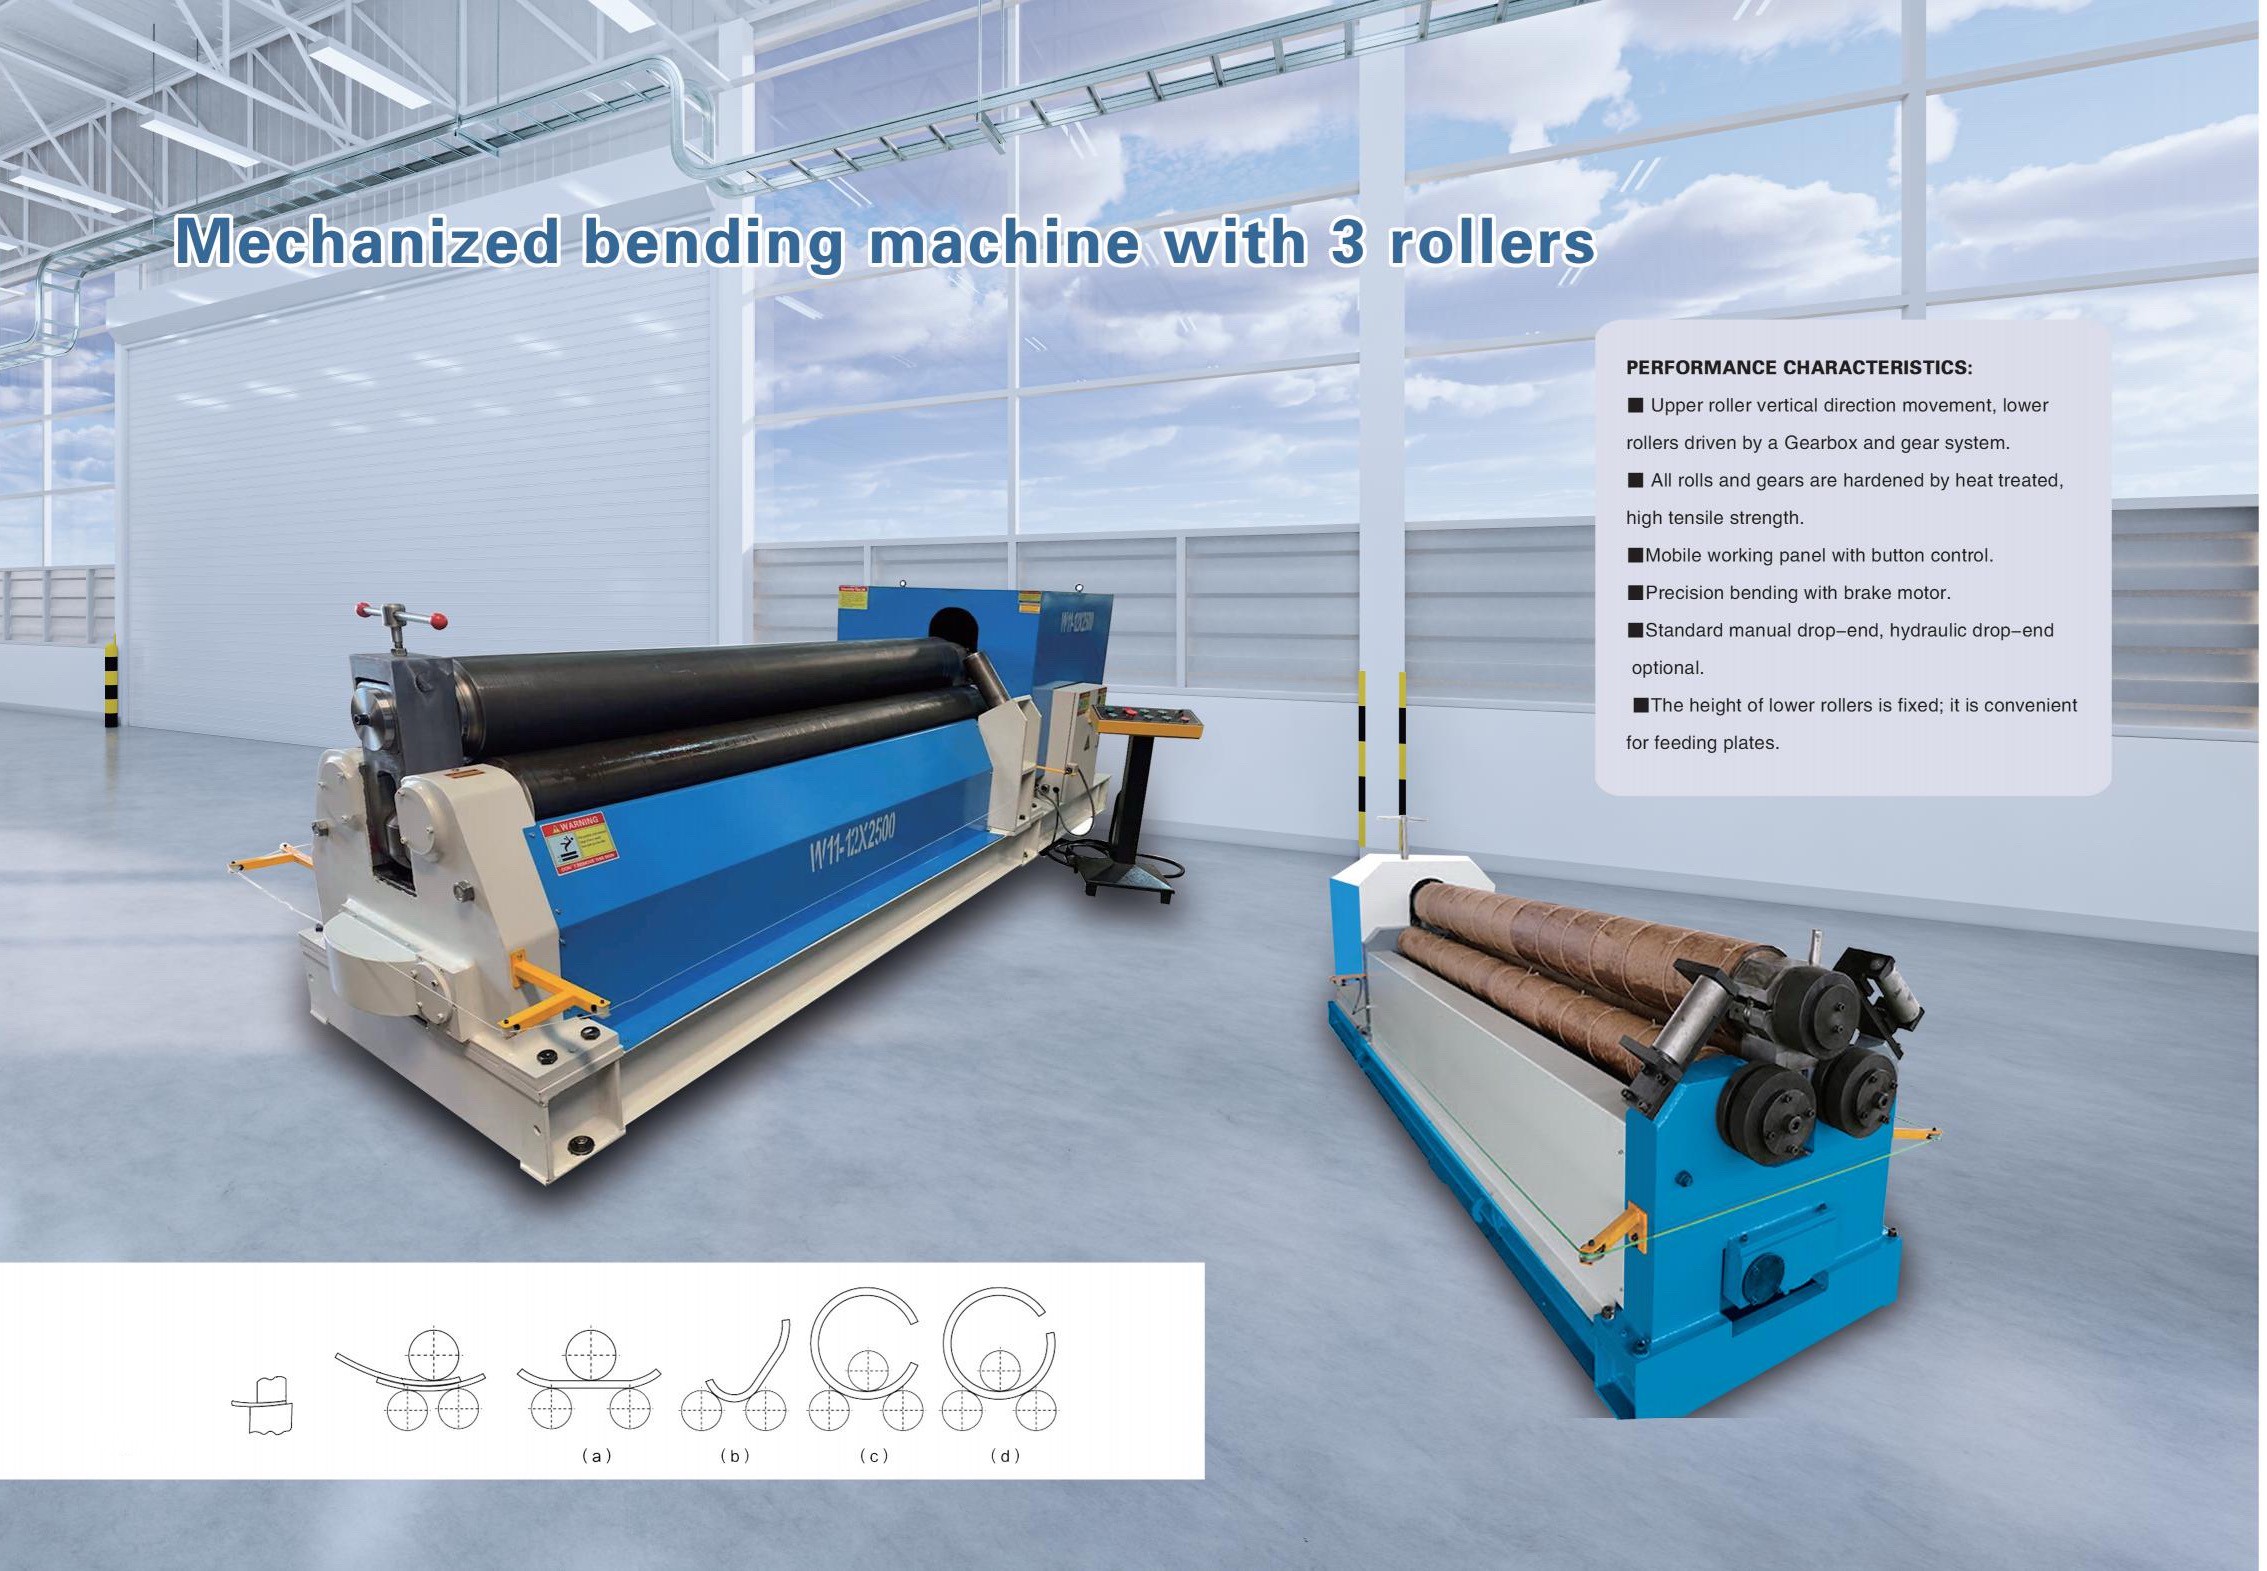
 Трехвалковая механическая листогибочная машинаВальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.![Звезда 1]()

Рекомендуемые блоги
 Как провести аудит завода по производству 3-валковых листогибочных машин для оценки рисков качества и сроков поставки
- Ключевые параметры для сравнения при выборе трехвалковой листогибочной машины
- Для каких задач лучше всего подходит трехвалковый листогибочный вальцовочный станок?
- Может ли автоматический вальцовочный станок для листового металла уменьшить различия в работе операторов?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.