




Как определяется цена сварочного робота Wuxi Samgins?
Как определяется цена сварочного робота Wuxi Samgins?
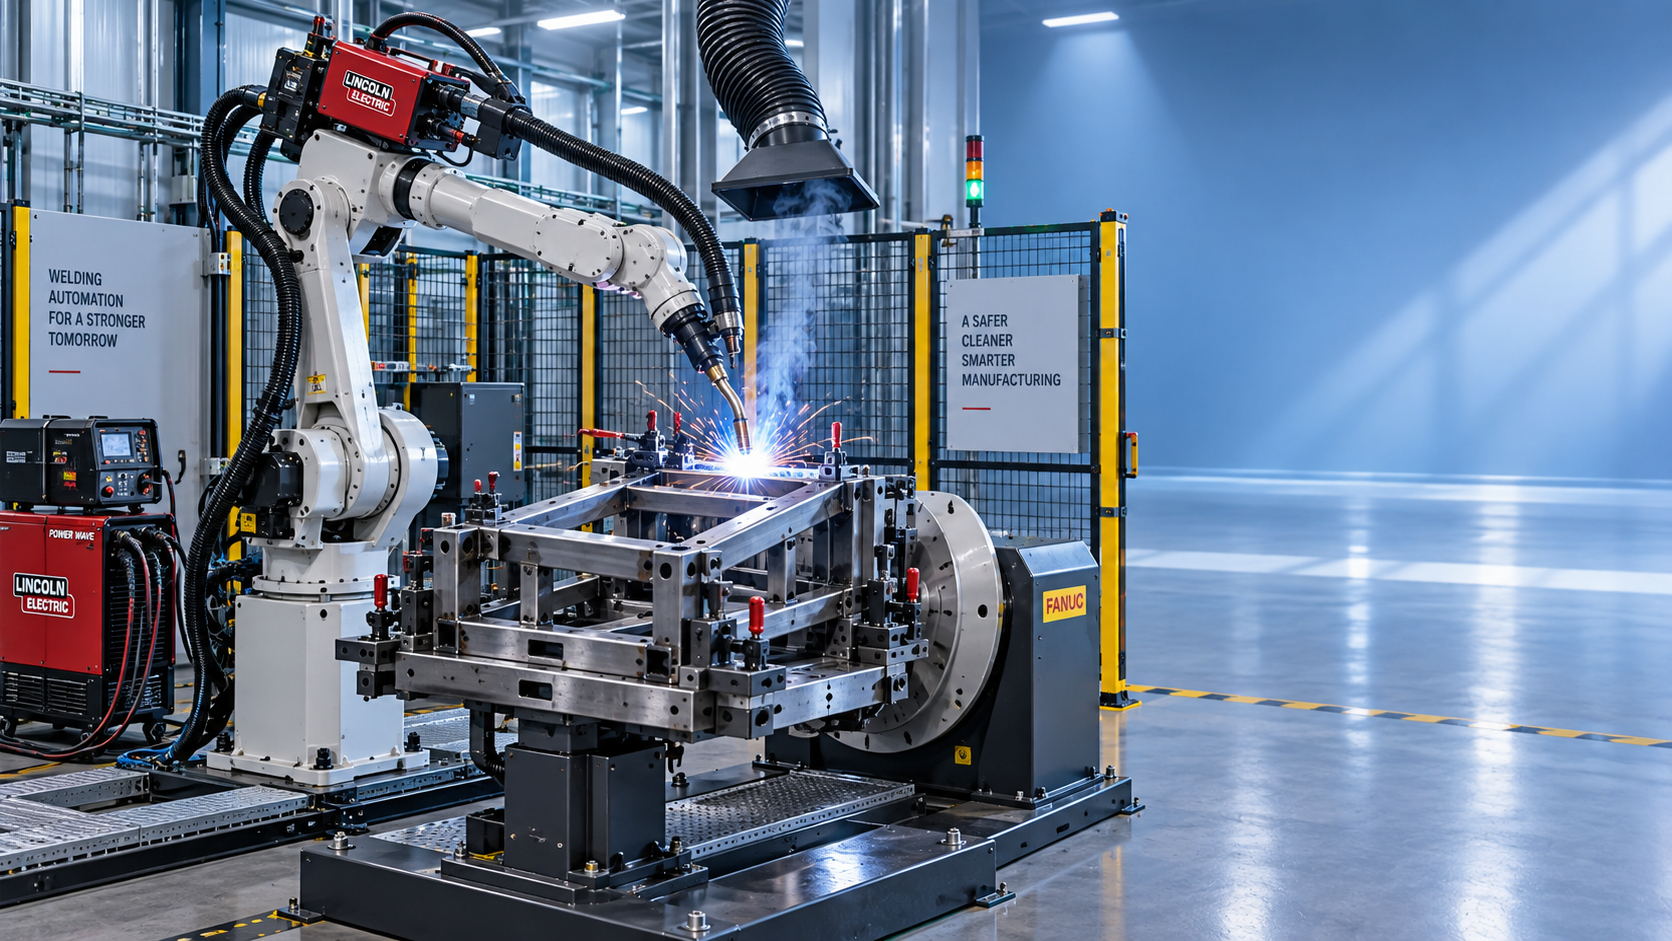
От чего зависит указанная в предложении цена?
Сварочный робот Wuxi Samgins не имеет цены как единый фиксированный товар. Сумма в коммерческом предложении обычно включает сочетание роботизированного оборудования, сварочного оборудования, проектирования ячейки, мер безопасности, программирования, пусконаладки и поддержки. Поэтому две системы, описываемые просто как «сварочные роботы», могут иметь совершенно разную стоимость, хотя обе технически подходят для дуговой сварки.
Для покупателя наиболее полезный вопрос заключается не в том, «какова цена робота за единицу?», а в том, «какой полный уровень автоматизации включён и какую производственную задачу он решит?». Низкая цена оборудования может обернуться дорогостоящей покупкой, если ячейка не способна работать с вариациями деталей, требует значительного ручного перепозиционирования или поставляется без оснастки и защитных средств, необходимых для её эксплуатации в цехе.
Цена, как правило, определяется четырьмя взаимосвязанными областями: задачей сварки, конфигурацией робота и источника питания, объёмом поставки рабочей ячейки, а также обязанностями поставщика по поставке и поддержке. Понимание этих областей упрощает сравнение коммерческих предложений, которые на первый взгляд кажутся похожими.
Сварочная задача задаёт отправную точку
Геометрия и стабильность параметров заготовки влияют на стоимость системы сильнее, чем ожидают многие покупатели, приобретающие её впервые. Робот, сваривающий повторяющийся кронштейн на простой оснастке, представляет собой иной проект, чем робот для сварки крупных сварных рам, деталей из листового металла с переменными параметрами, труб или конструкционных элементов с несколькими типами швов.
Прежде чем поставщик сможет сконфигурировать подходящую систему, покупатель должен максимально чётко определить семейство обрабатываемых деталей. Полезная информация включает тип и толщину материала, конструкцию соединения, размеры компонента, положение сварки, требуемую производительность, допустимое время цикла и степень различий между деталями. Без этой информации коммерческое предложение может основываться на предположениях, которые позднее потребуют дорогостоящих изменений.
Размер детали влияет на требуемый радиус действия, грузоподъёмность, необходимость линейной оси, позиционеры и габариты защитной ячейки. Компактного шестиосевого робота может быть достаточно для небольших компонентов, закреплённых в неподвижном кондукторе. Для более крупных сборок может потребоваться робот с более длинной рукой, портальная компоновка, линейная направляющая или вращающийся позиционер, выводящий швы в доступное положение. Каждое такое дополнение расширяет полезную рабочую зону сварки, но также увеличивает механические, электрические и монтажные затраты.
Доступность соединений так же важна, как и размер. Если каждый шов стабильно расположен и доступен при стандартном угле наклона горелки, программирование и проектирование оснастки остаются относительно простыми. Если системе необходимо работать в узких углах, глубоких каналах, сложных сборках или при изменяющихся зазорах, решение может потребовать специальных компонентов горелки, более сложного планирования траектории, слежения за швом или отработки технологического процесса.
Объём производства также меняет экономическое обоснование. Роботизированная ячейка, предназначенная для периодических работ, может быть сконфигурирована иначе, чем ячейка, рассчитанная на непрерывное производство. Более высокие требования к производительности могут потребовать более быстрой обработки деталей, двухпозиционной оснастки, автоматизированных интерфейсов загрузки, улучшенного удаления дыма или резервной оснастки. Цена оборудования возрастает, но при этом может увеличиться и доля трудозатрат и времени на обработку, исключаемая для каждой детали.
Возможности робота не ограничиваются грузоподъёмностью
Грузоподъёмность робота часто рассматривается как ключевая характеристика, однако её не следует оценивать изолированно. Соответствующая нагрузка включает сварочную горелку, кабельный пакет, компоненты подачи проволоки, где это применимо, датчики, монтажное оборудование и любые технологические принадлежности, переносимые роботом. Робот также должен сохранять достаточную скорость, радиус действия и точность траектории при перемещении этой нагрузки через необходимые положения сварки.
Более крупный робот не всегда является лучшим приобретением. Избыточный размер может увеличить капитальные затраты, потребность в производственной площади и сложность эксплуатации без улучшения качества сварки. Недостаточный размер создаёт более серьёзную проблему: ограниченный радиус действия, ограниченные углы горелки, меньшая полезная скорость и низкая гибкость при изменении номенклатуры продукции. Покупателям следует просить поставщиков продемонстрировать исследование зоны досягаемости на типовых деталях, а не принимать показатель грузоподъёмности как доказательство пригодности.
Контроллер и программный пакет также влияют на коммерческое предложение. Базового программирования с обучающего пульта может быть достаточно, когда предприятие производит стабильные детали повторяющимися партиями. Более требовательные применения могут нуждаться в автономном программировании, координированных внешних осях, интерфейсах данных, адаптивных функциях сварки или опциях технического зрения и слежения за швом. Эти инструменты могут сократить усилия по наладке или компенсировать вариации, однако их следует указывать исходя из чёткой производственной необходимости, а не просто потому, что они доступны.
Оборудование для сварочного процесса напрямую влияет на стоимость и результат
Рука робота создаёт движение; она сама по себе не определяет качество сварки. Источник сварочного питания, механизм подачи проволоки, комплект горелки, средства управления процессом и система подачи защитного газа образуют вторую половину системы. Их пригодность зависит от материала, диапазона толщин, типа соединения, требований к наплавке и требований к готовому сварному шву.
Простая роботизированная установка MIG/MAG для повторяемого изготовления деталей из углеродистой стали будет иметь иную структуру затрат, чем система для алюминия, нержавеющей стали, толстых многопроходных швов или процессов, требующих особенно контролируемого тепловложения. Источники питания с импульсным режимом, специализированные горелки, станции очистки, устройства обрезки проволоки и устройства очистки горелок могут увеличить первоначальную стоимость предложения. В подходящем применении они могут сократить разбрызгивание, улучшить стабильность дуги, уменьшить объём доработки и сохранить время цикла. В неподходящем применении это излишняя сложность.
Управление расходными материалами следует включать в обсуждение цены. Коммерческое предложение может охватывать основное роботизированное оборудование, но не включать такие позиции, как запасные контактные наконечники, направляющие каналы, сопла, расходные материалы для горелки, барабаны с проволокой и компоненты управления подачей газа. Это обычные эксплуатационные расходы, однако их доступность и совместимость влияют на время бесперебойной работы. Покупателям, экспортирующим оборудование или устанавливающим его далеко от поставщика, следует уделить особое внимание стандартизации и срокам поставки быстроизнашивающихся деталей.
Оснастка, позиционеры и обработка деталей часто объясняют разницу в цене
Многие сравнения оказываются некорректными, поскольку одно предложение включает только комплект робота, а другое — средства для стабильного позиционирования деталей. При автоматизации сварки робот может повторять качественную траекторию только тогда, когда компонент каждый раз расположен в одном и том же месте. В этом и состоит функция оснастки.
Базовой ручной оснастки может быть достаточно для стабильных деталей низкой сложности. Более сложные работы могут требовать пневматического или гидравлического зажима, элементов позиционирования poka-yoke, быстросменной оснастки или нескольких комплектов оснастки. Эти позиции могут составлять значительную часть стоимости проекта, особенно если компоненты крупные, гибкие или производятся в нескольких вариантах.
Позиционеры требуют аналогичного внимания. Поворот детали для выполнения сварки в благоприятном положении часто улучшает доступ, скорость и качество. Однако позиционер должен соответствовать размеру сборки, центру тяжести, способу зажима и требуемому вращению. В предложении с позиционером должны быть указаны его грузоподъёмность, используемая рабочая зона, интеграция системы управления и наличие оснастки в комплекте.
Предположения относительно загрузки и выгрузки также должны быть явно обозначены. Некоторые ячейки рассчитаны на то, что оператор загружает деталь, запускает цикл и выгружает готовый компонент. Другие включают конвейеры, поворотные столы, две рабочие станции или интерфейсы для смежной автоматизации. Покупателям не следует считать, что «автоматическая сварка» означает автоматическую обработку материалов. Трудозатраты, остающиеся за пределами ячейки, могут существенно повлиять на окупаемость инвестиций.
Безопасность и соответствие требованиям — это часть системы, а не дополнительные опции
Установка сварочного робота требует определённой концепции безопасности. Ограждения, двери с блокировкой, контроллеры безопасности, аварийные остановы, защита от вспышки дуги при необходимости и чётко организованный доступ операторов обычно являются ключевыми элементами готовой к производству ячейки. В зависимости от процесса, материала, планировки рабочего места и местных требований также может потребоваться удаление сварочного дыма.
Эти позиции иногда считают второстепенными, поскольку они не увеличивают сварочную мощность. На практике они определяют, может ли оборудование быть установлено и эксплуатироваться ответственно. Более низкая цена может не включать части защитного ограждения, подключение системы удаления дыма, распределение электропитания или интеграцию на площадке. Это не обязательно означает, что предложение поставщика непригодно, но покупатель должен заложить бюджет и определить ответственность за эти позиции в другом месте.
Для оборудования, предназначенного для международной поставки, покупателям следует определить стандарты и документацию, требуемые на целевом рынке, до окончательного оформления заказа. Управление качеством на основе ISO 9001 и проектирование оборудования с ориентацией на CE могут быть значимыми показателями при оценке поставщика, однако ни одно из них не следует считать заменой подтверждению точных обязательств по соответствию требованиям для планируемой установки.
Объём работ по монтажу, программированию и приёмке меняет реальные инвестиции
Оборудование, прибывающее на завод, является лишь одним этапом проекта автоматизации сварки. Монтаж, электрическое подключение, обучение робота, разработка параметров сварки, обучение операторов и производственная приёмка требуют времени и технической ответственности. Цена может существенно различаться в зависимости от того, выполняются ли эти услуги на предприятии поставщика, удалённо или на заводе покупателя.
Полное коммерческое предложение должно чётко определять границы ответственности. Покупателям следует установить, кто предоставляет электропитание на площадке, сжатый воздух, подключения защитного газа, воздуховоды системы удаления дыма, фундаменты при необходимости, подъёмное оборудование, перевозку, таможенное оформление и местную рабочую силу для монтажа. Также следует уточнить, сколько программ для типовых деталей включено и что происходит, если поставляемые детали отличаются от образцов, использованных при подготовке предложения.
Критерии приёмки заслуживают особого внимания. Формулировка «роботизированная сварка выполнена» не является полезным стандартом приёмки. Практическое соглашение определяет образец детали, места сварки, ожидания по визуальному качеству, требования к размерам при необходимости, целевое время цикла и условия проведения испытания. Это защищает обе стороны: поставщик получает определённую техническую цель, а покупатель может оценить систему относительно предусмотренного процесса, а не неоднозначного обещания.
Как читать отзывы о сварочных роботах Ltd
Поисковые запросы поотзывам о сварочных роботах Ltd часто отражают обоснованную обеспокоенность: покупатели хотят убедиться, что поставщик способен предложить больше, чем спецификацию из каталога. Отзывы могут быть полезны, но их следует читать в контексте, а не воспринимать как рейтинговую оценку.
Наиболее информативные комментарии обычно упоминают тип применения, объём поставки, опыт монтажа, ответы на технические вопросы, наличие документации и поддержку после пусконаладки. Положительное утверждение без подробностей может свидетельствовать об удовлетворённости, но не показывает, похожа ли рассмотренная машина на предлагаемую покупателю ячейку.
Аналогично, ограниченное количество отзывов в интернете не доказывает низкое качество оборудования или поддержки. Промышленные сварочные системы обычно приобретаются посредством технических обсуждений, проектных коммерческих предложений и прямых рекомендаций, а не через массовые каналы отзывов в стиле розничной торговли. Более надлежащая проверка сочетает публичную информацию с практическими вопросами:
- Запросите подробный перечень оборудования, а не единую цену «всё включено».
- Запросите схему зоны досягаемости или моделирование для типовых деталей.
- Подтвердите, какие приспособления, позиционеры, защитные устройства и вспомогательные агрегаты включены.
- Изучите гарантийное покрытие, порядок удалённой поддержки, доступность запасных частей и процедуры реагирования.
- Письменно уточните объём работ по пусконаладке и обучению.
- При необходимости запросите рекомендации по технически сопоставимым применениям, а не просто по любой продаже робота.
Сравнение предложений на сопоставимой основе
Если доступно несколько предложений, поместите их в сравнительную таблицу до того, как сосредоточиться на итоговой сумме. Цель состоит в том, чтобы выявить различия в объёме поставки, которые в противном случае могут остаться скрытыми.
Самое низкое предложение может быть правильным выбором, когда производственная задача проста и покупатель располагает внутренними возможностями для выполнения оснастки, монтажа и программирования. Это более слабый вариант, если покупатель ожидает готовую к работе ячейку, но предложение охватывает только основное оборудование. Напротив, более дорогой комплект может быть оправдан, если он включает надёжную оснастку, проверенную конфигурацию процесса, пусконаладку и поддержку, снижающие риск задержки производства.
Итоговую цену сварочного робота Wuxi Samgins следует поэтому оценивать относительно завершённой сварочной ячейки и предполагаемого семейства деталей. Чётко определённый объём поставки, типовые заготовки и измеримые критерии приёмки обеспечивают гораздо лучшую основу для инвестиций, чем сравнение только цен роботизированных рук.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение