




Как выбрать лазерный станок для обработки листового металла
Как выбрать лазерный станок для обработки листового металла
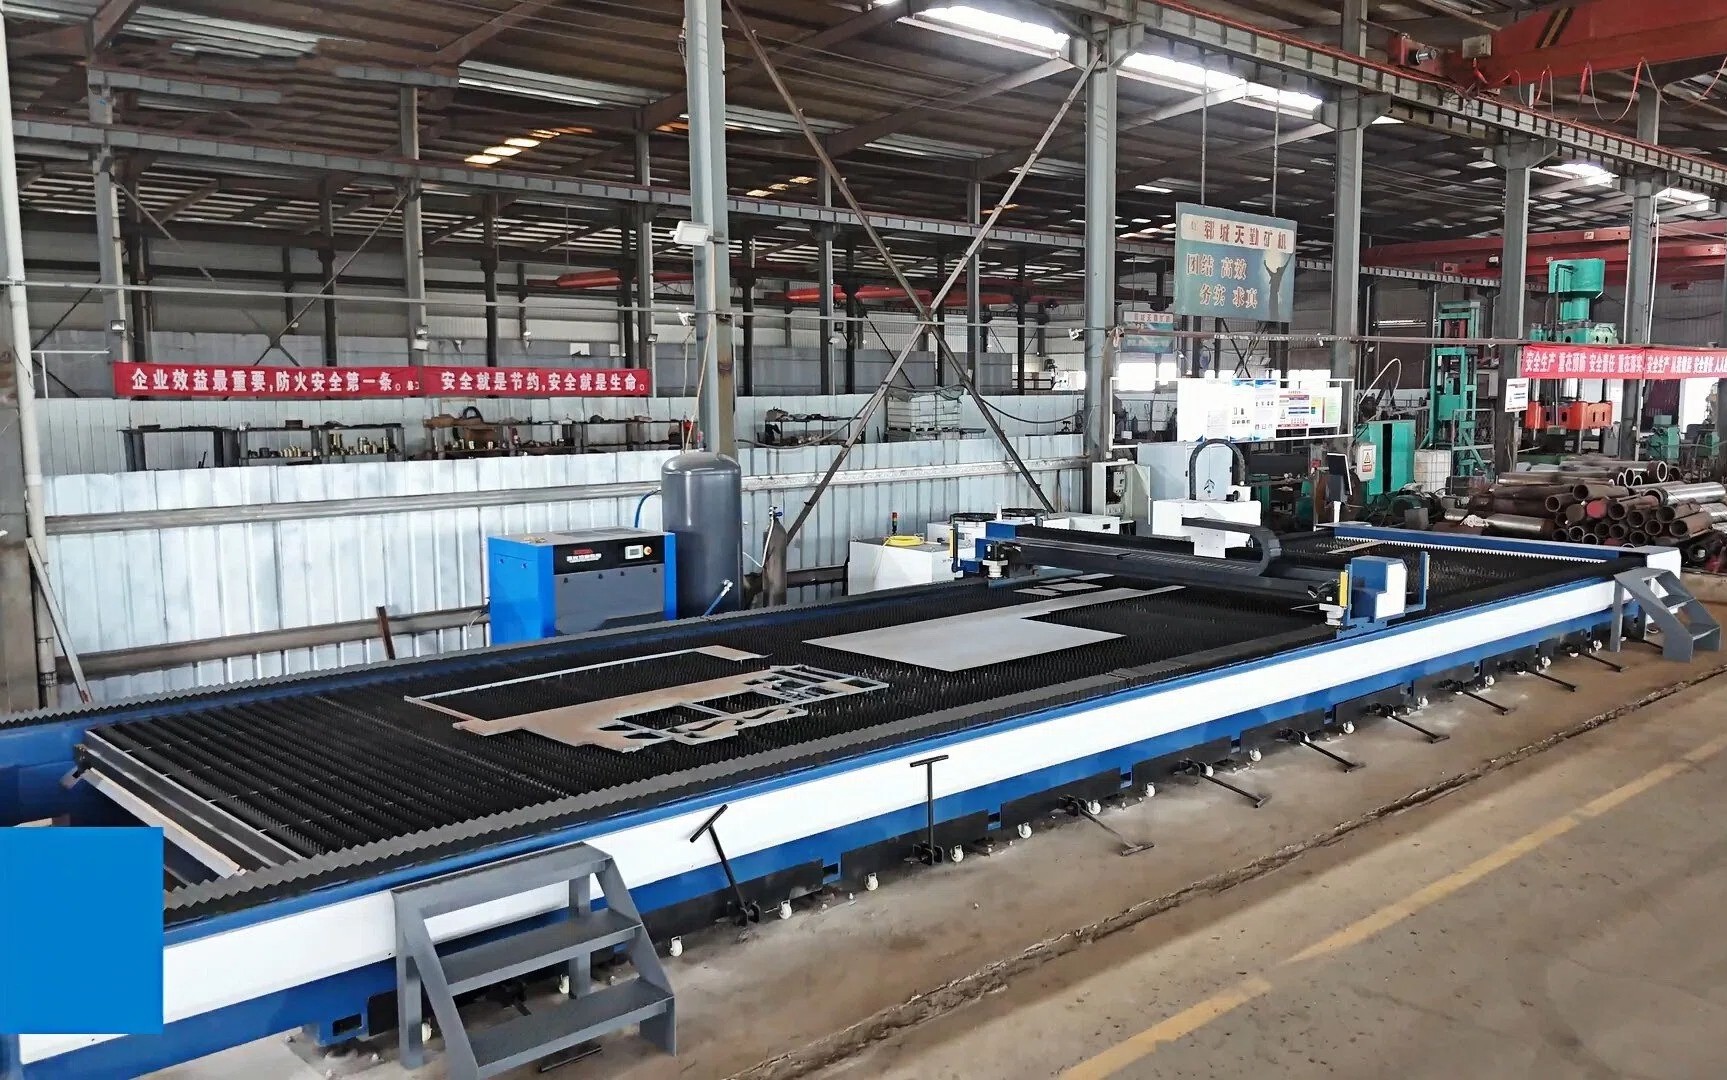
Выбор лазерного станка для обработки листового металла редко сводится к простому сравнению цен.
Это решение влияет на скорость резки, качество кромки, процент отходов, стабильность сроков поставки и эксплуатационные расходы на протяжении многих лет производства.
В условиях производства, где обрабатывают углеродистую сталь, нержавеющую сталь или алюминий, правильная конфигурация важнее одной лишь заявленной мощности.
Практическая оценка должна учитывать возможности станка, фактическую толщину листа, ассортимент изделий, потребность в автоматизации и требования к соответствию стандартам.
Что на самом деле означает правильный процесс выбора
Лазерный станок — это не просто источник лазерного излучения.
Это производственная система, объединяющая мощность лазера, управление движением, конструкцию станины, программное обеспечение, подачу газа, системы безопасности и сервисную поддержку.
При выборе оборудования для обработки листового металла следует отталкиваться от деталей, которые производятся каждую неделю, а не от рекламного буклета поставщика.
Для тонких декоративных панелей из нержавеющей стали, электротехнических шкафов, конструкционных кронштейнов и тяжелых промышленных листов требуются разные режимы резки.
Поэтому станок, который лучше выглядит на бумаге, может оказаться неподходящим для реального производства.
Отраслевые факторы, влияющие на выбор
На обработку листового металла влияют сокращение сроков выполнения заказов и ужесточение допусков по качеству.
От покупателей также ожидают контроля энергопотребления, трудоемкости и затрат на техническое обслуживание.
В этом отношении лазерный станок имеет преимущества перед более медленными или менее гибкими методами термической резки.
Он обеспечивает быструю переналадку, повторяемое размещение деталей, более чистые контуры и более эффективную интеграцию с цифровым планированием производства.
Кроме того, при правильном подборе режимов и качественного оборудования можно сократить объем последующей обработки.
Начните с материала, толщины и геометрии детали
Первым критерием всегда должен быть профиль обрабатываемой детали.
Тип материала влияет на отражательную способность, подвод тепла, выбор вспомогательного газа и достижимое качество кромки.
Толщина определяет, остаются ли скорость, стабильность ширины реза и качество врезки в допустимых пределах для производства.
Геометрия детали не менее важна.
Для небольших отверстий, узких пазов и плотных схем раскроя важны иные требования к качеству луча и отклику системы перемещения, чем при резке крупных контуров.
Мощность важна, но это не единственный критерий
Нередко выбор сводится к одному вопросу: сколько киловатт нужно?
Более высокая мощность может увеличить скорость резки толстого листа, но также влияет на капитальные затраты, нагрузку на электросеть и расход газа.
При обычном производстве изделий из листового металла избыточная мощность может не обеспечить ощутимой отдачи.
Гораздо полезнее сравнить результаты испытаний на материалах, которые вы действительно используете.
Запросите пробную резку с той же толщиной материала, конфигурацией отверстий и требуемым качеством кромки.
Затем оцените стабильность работы на протяжении полной смены, а не только максимальную скорость на демонстрации.
Вопросы, которые стоит задать при сравнении
- Какова стабильная скорость резки при обработке материалов распространенной толщины?
- Сколько грата образуется на нижней кромке?
- Как часто ухудшается качество врезки при резке небольших отверстий?
- Насколько часто требуется корректировать параметры при переходе между заданиями?
- Каковы фактические интервалы замены расходных материалов?
Конструкция станка, система управления и программное обеспечение часто определяют его долгосрочную ценность
Лазерный станок эффективно работает только при стабильности механической платформы.
Жесткость рамы, качество направляющих, быстродействие сервоприводов и тепловые характеристики влияют на повторяемость.
Это становится особенно заметно при непрерывной обработке разнообразных заказов, а не отдельных образцов.
Систему управления также следует внимательно оценить.
Надежное размещение деталей, библиотеки параметров, удаленная диагностика и отслеживание производственных данных помогают сократить предотвратимые простои.
Если производство включает оборудование на предыдущих и последующих этапах, совместимость становится частью решения о покупке.
Например, линии обработки листового металла часто объединяют лазерную резку с подготовкой фасок, удалением заусенцев, гибкой или сваркой.
При тяжелых сварочных работах согласованный технологический процесс может включать кромкофрезерный станок для обработки прямых кромок, фасок или разделки кромок под U-, V- и K-образные швы перед сваркой.
Это важно при производстве сосудов под давлением, котлов, судостроении, в электроэнергетике и химическом машиностроении, где точность подготовки кромок влияет на качество сварки и объем переделок.
Соответствие требованиям, надежность и возможности поставщика
Сам станок — лишь одна из составляющих закупочных рисков.
Документация, электробезопасность, прослеживаемость компонентов и послепродажная поддержка влияют на фактическую стоимость владения.
Поставщики с опытом международных проектов, как правило, лучше понимают требования к защите оборудования при перевозке, планированию монтажа и сертификации.
Компания Wuxi Samgins International Trade Co.,Ltd занимается продажей механического оборудования с 2012 года и экспортирует продукцию в страны Юго-Восточной Азии, Европы, обеих Америк и Океании.
В ассортимент входят лазерные системы, сварочное оборудование, станки с ЧПУ, фрезерное оборудование, формовочные машины и другие решения для обработки листового металла.
Широкий профиль компании может быть полезен, если лазерный станок должен стать частью полного производственного процесса.
Соблюдение принципов управления производством по ISO9001 и соответствие требованиям EU CE также стоит учитывать при оценке дисциплины поставщика.
Учитывайте не только цену покупки, но и экономику эксплуатации
Первоначальные затраты видны сразу.
Снижение эффективности эксплуатации происходит постепенно и часто обходится дороже.
Лазерный станок следует оценивать по совокупной стоимости, учитывая потребление электроэнергии, вспомогательного газа и расходных материалов, затраты времени на обслуживание, обучение операторов и сокращение отходов.
Использование материала может существенно повлиять на экономическую целесообразность покупки.
Более эффективный раскрой и меньшее количество забракованных деталей могут быстрее оправдать более высокую цену покупки, чем одна лишь скорость.
Такой же подход применим к вспомогательному оборудованию.
Если после резки толстых листов требуется подготовка кромок, оборудование с регулируемым углом фаски от 0° до 90° и скоростью подачи от 0.13 до 1.0 m/min позволяет сократить объем ручной работы и повысить стабильность результата.
Системы, рассчитанные на обработку деталей толщиной 6–80 mm или даже 6–400 mm, особенно актуальны для общего машиностроения и обработки толстого листа.
Практический способ сравнить варианты
Систематизированное сравнение помогает не ориентироваться на одну привлекательную характеристику.
Составить список подходящих моделей проще, если применять одинаковые критерии ко всем поставщикам.
- Определите основные материалы и их толщину, месячный объем производства и требования к допускам.
- Запросите пробную резку по реальным чертежам, а не по типовым шаблонам.
- Сравнивайте предполагаемую доступность оборудования, а не только номинальную скорость.
- Проверьте удобство программного обеспечения, объем обучения и доступность запасных частей.
- Изучите документы о соответствии требованиям и примеры реализованных экспортных проектов.
- Оцените общую стоимость изготовления одной детали за ожидаемый срок службы оборудования.
Следующий шаг в принятии решения
Правильный лазерный станок — тот, который соответствует реальным условиям производства и не создает скрытых компромиссов.
Обычно это означает необходимость сбалансировать качество резки, скорость, автоматизацию, удобство обслуживания и совместимость с технологическим процессом обработки листового металла в целом.
Прежде чем двигаться дальше, стоит преобразовать внутренние потребности в измеримый контрольный список.
Сравните станки на основе реальных заказов, вероятного роста производства и требований к последующим операциям.
Тщательная оценка на этом этапе значительно повысит надежность дальнейшего планирования производственных мощностей, сравнения поставщиков и интеграции оборудования.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение