




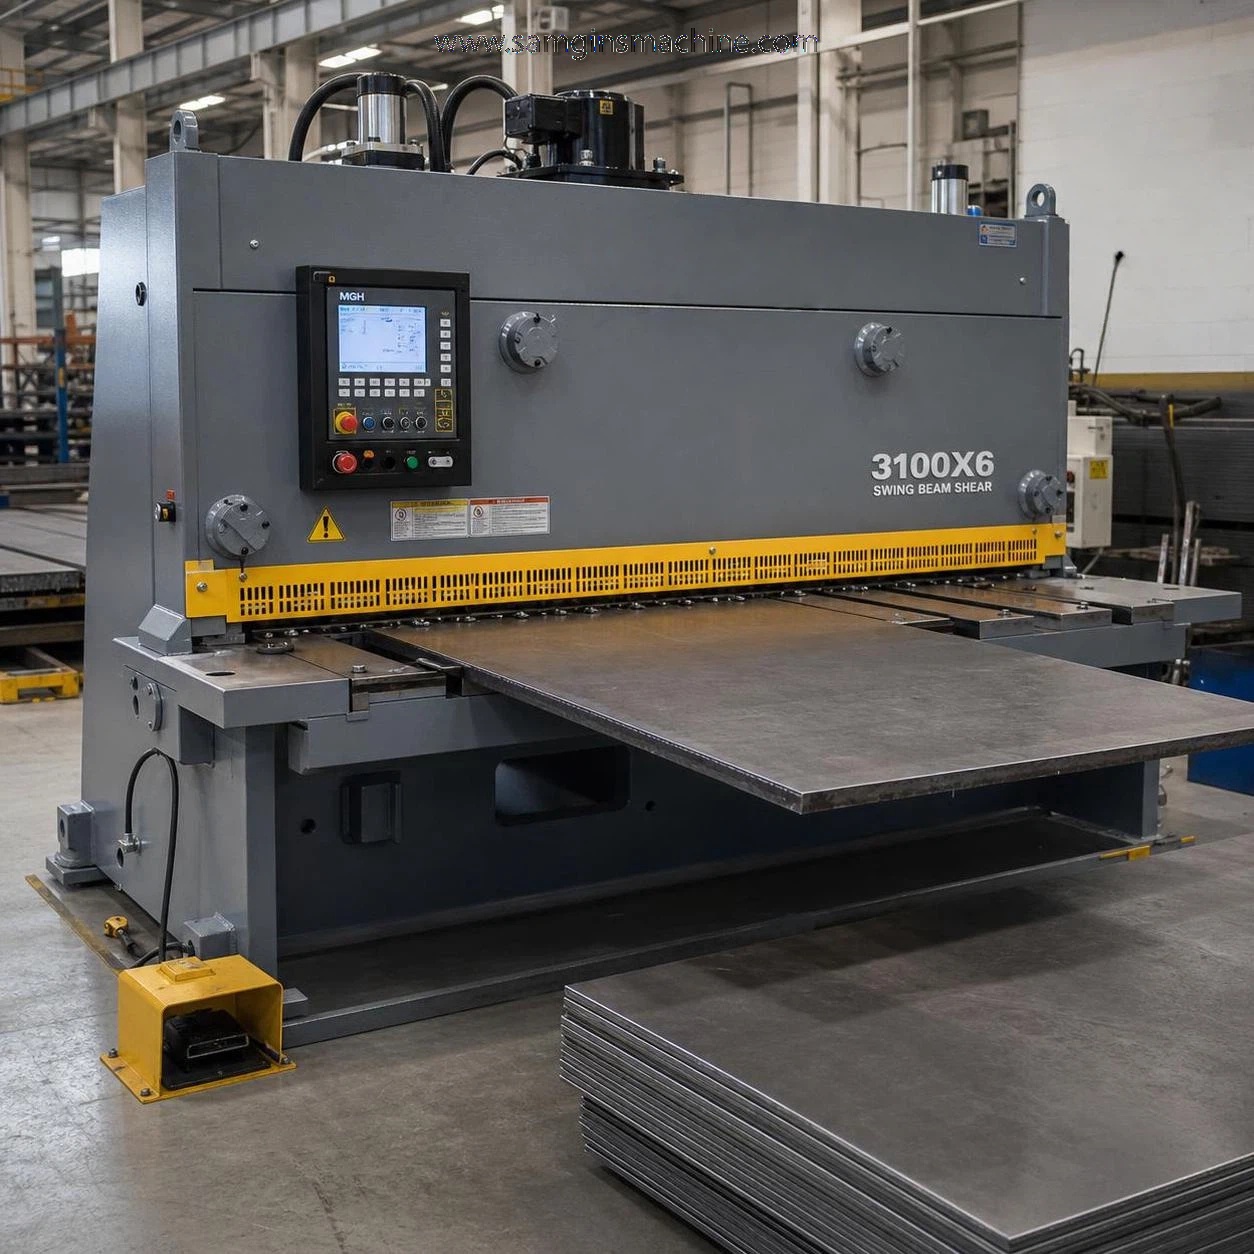
Гидравлические ножницы с поворотной балкой MGH: ключевые компоненты, производительность резки и техническое обслуживание
Что такое гидравлические ножницы MGH с поворотной балкой?
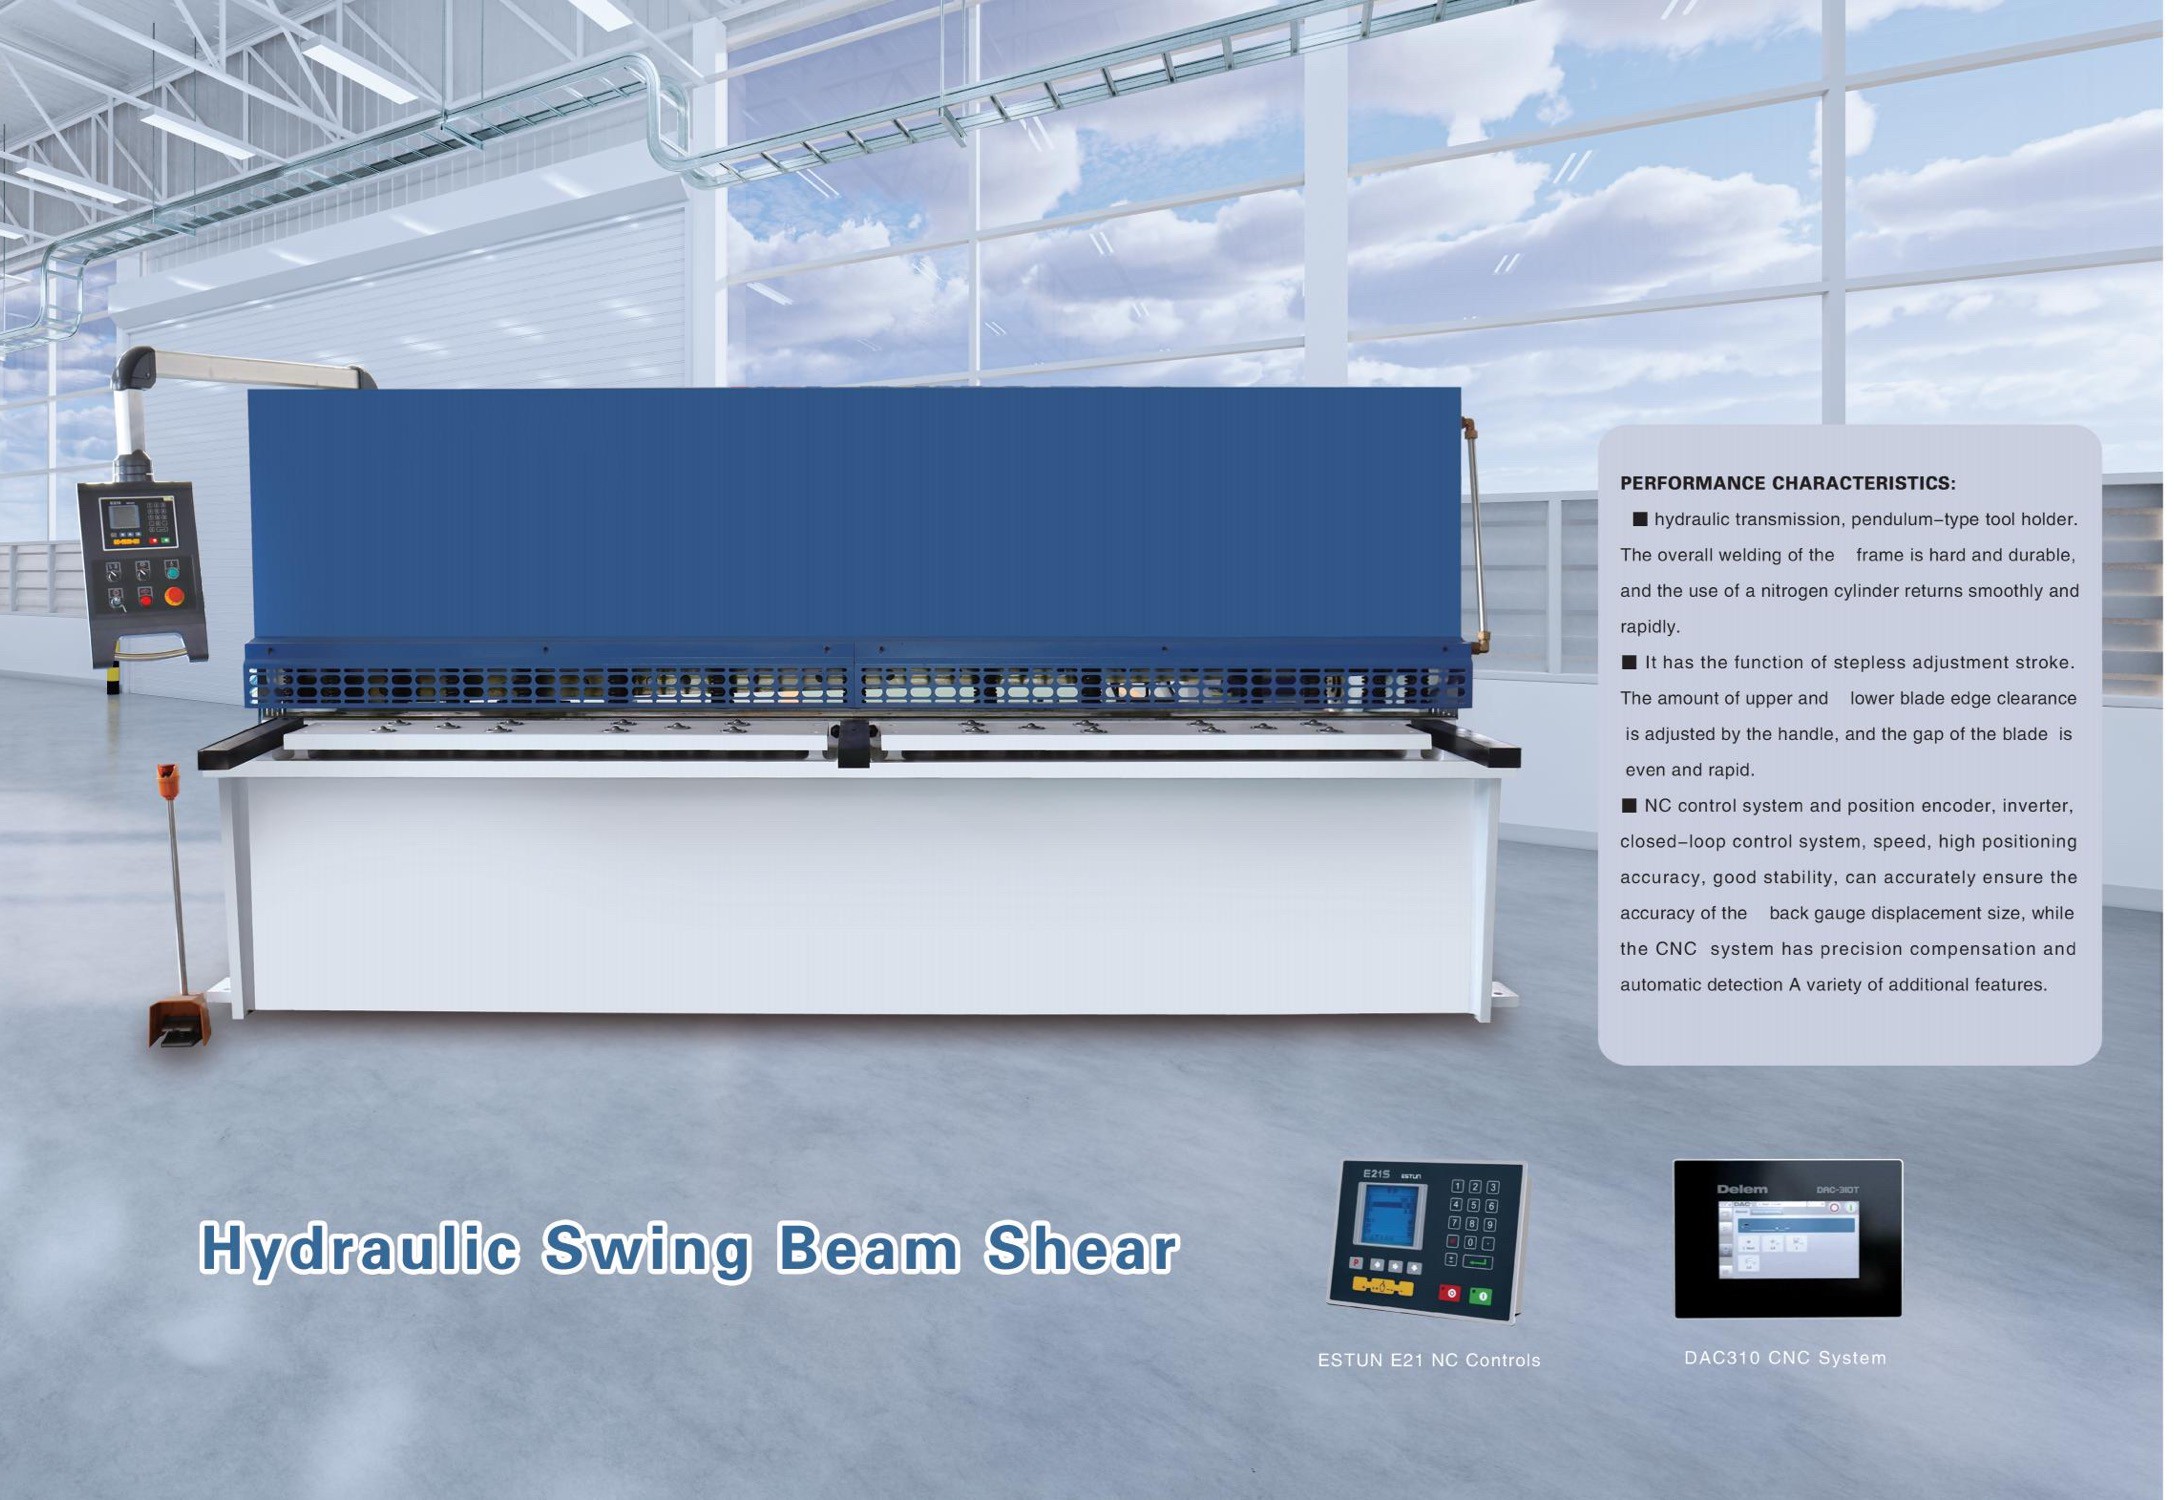
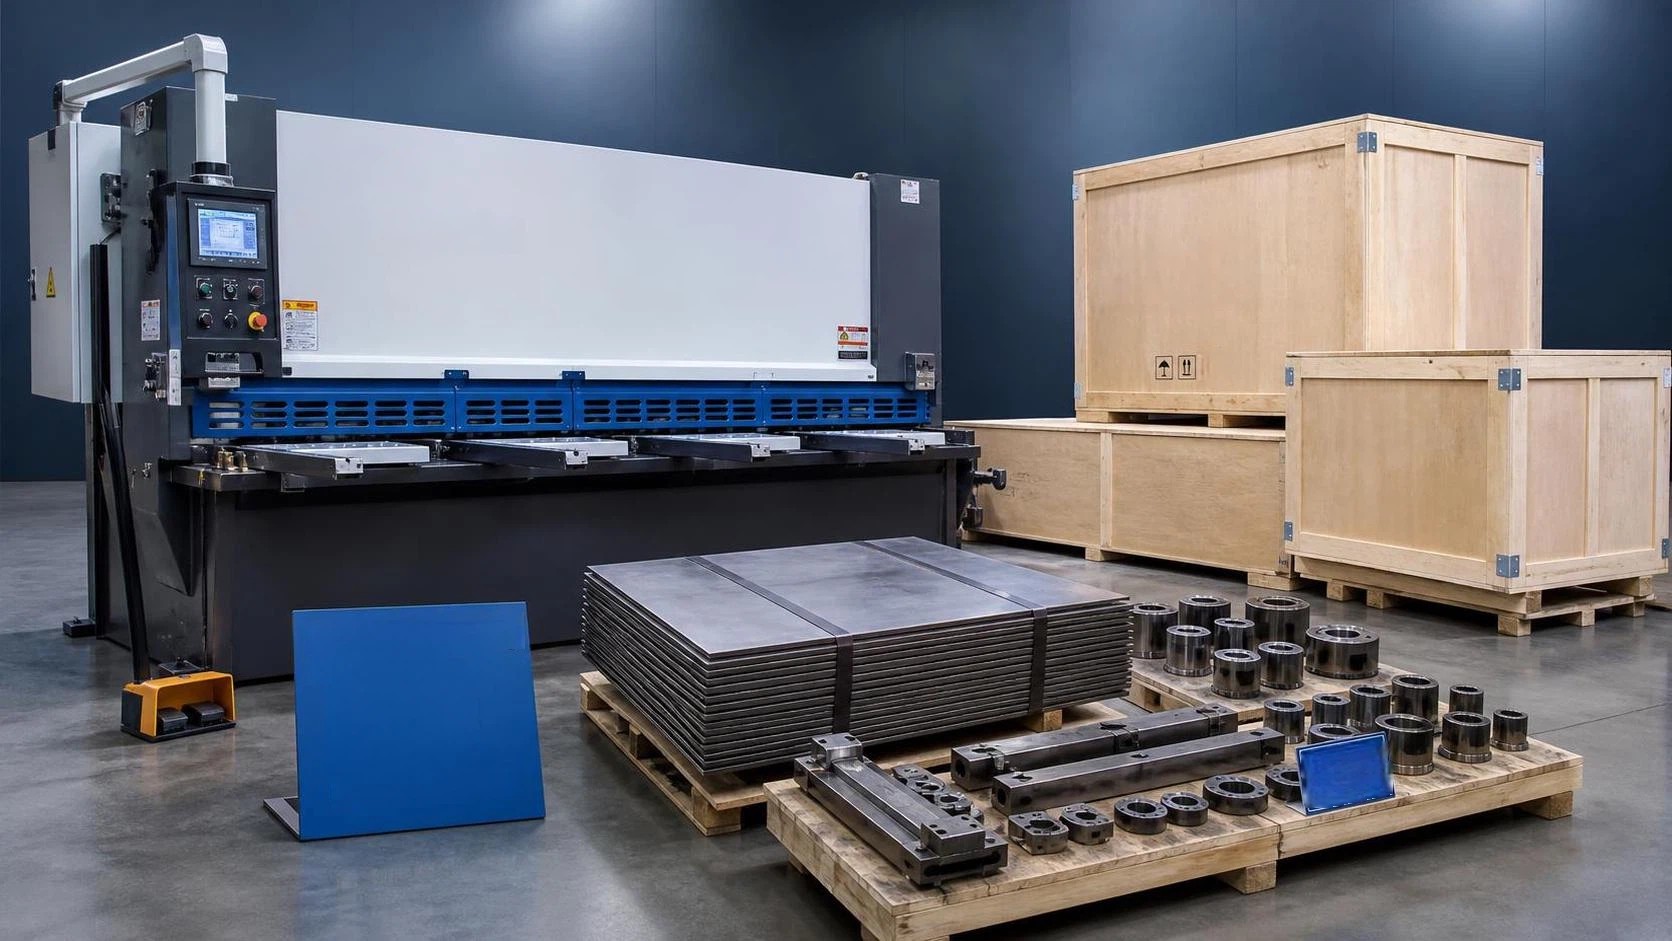
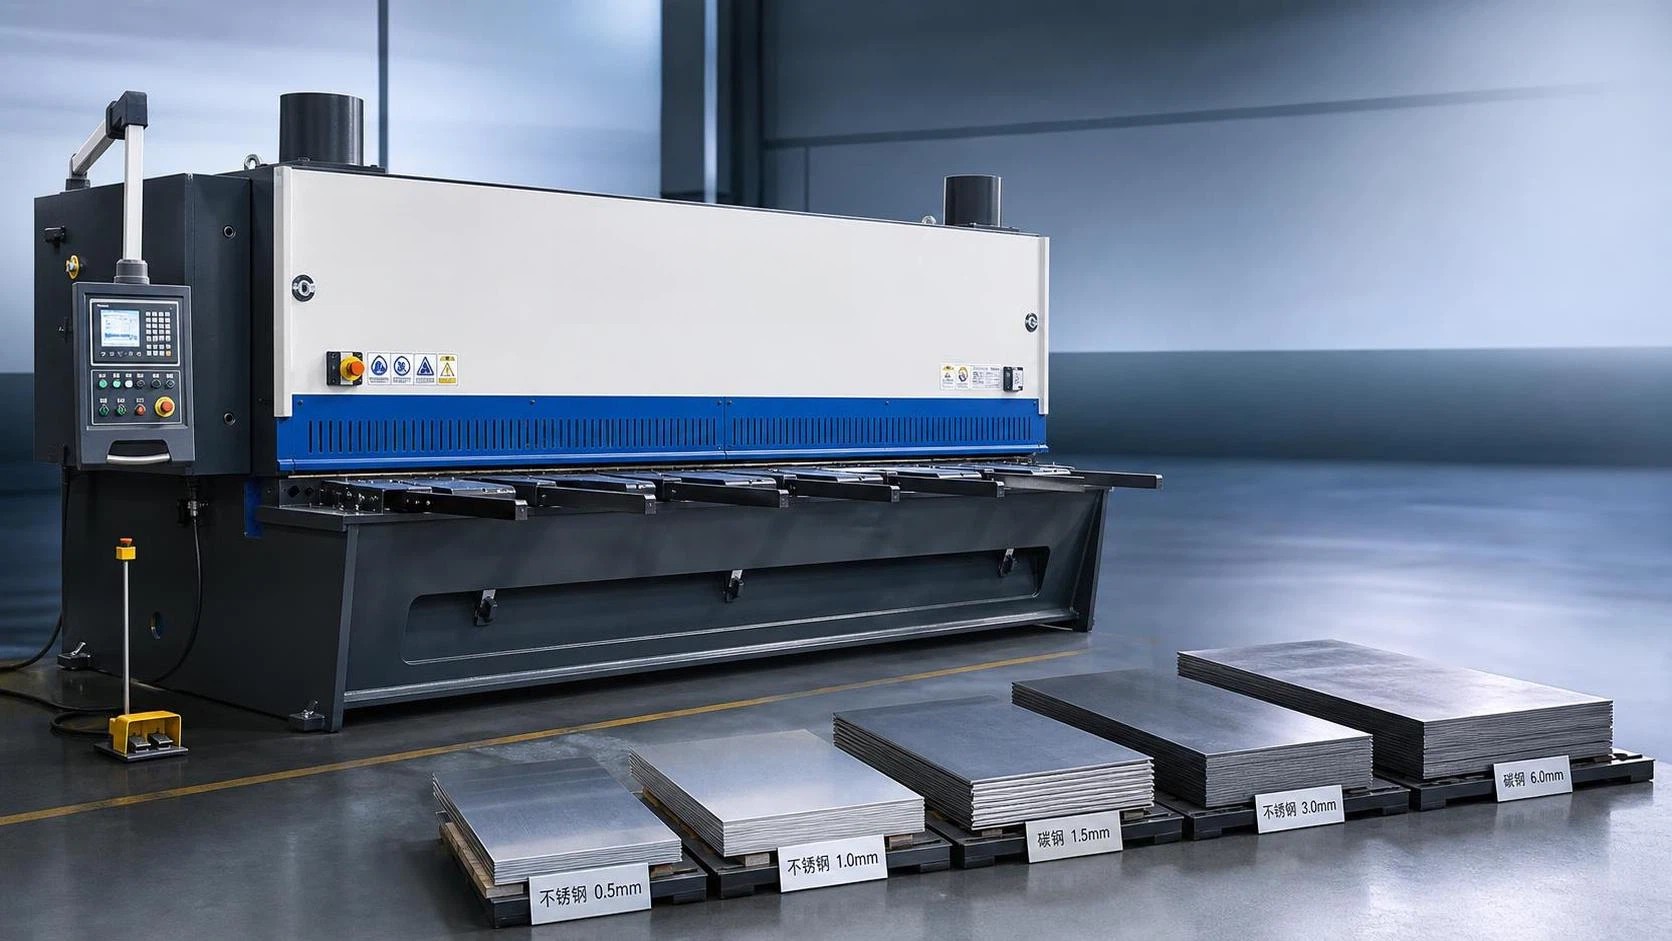
Гидравлические ножницы MGH с поворотной балкой — это станок для резки листового металла гильотинного типа, в котором верхняя балка с гидравлическим приводом поворачивается по контролируемой дуге, разрезая лист о неподвижный нижний нож. Обычно они используются для прямолинейной резки углеродистой стали, нержавеющей стали, алюминия, оцинкованного листа и других обрабатываемых металлических листов в пределах номинального диапазона материала и толщины станка. В обсуждениях закупки этот термин может обозначать конфигурацию ножниц с поворотной балкой, а не одну универсально фиксированную спецификацию модели, поэтому покупателям следует подтверждать фактические данные технического паспорта станка.
Их назначение состоит в преобразовании исходных листов в заготовки точного размера перед гибкой, вальцовкой, сваркой, штамповкой, сборкой или последующей обработкой на ЧПУ. Станок сочетает гидравлическое усилие, геометрию ножей, позиционирование заднего упора, давление прижима и заданный зазор между ножами для чистого разделения материала с контролируемой деформацией. Он отличается от листогибочного пресса, который формует материал, а также от лазерного или плазменного оборудования для резки, которое лучше подходит для сложных контуров, а не для быстрых повторяющихся прямых резов.
Оборудование MGH с гидравлическими ножницами с поворотной балкой обычно оценивается по длине реза, номинальной толщине, максимальной прочности при сдвиге, ходу заднего упора, частоте ходов, мощности двигателя, глубине зева и конфигурации системы управления. Эти значения необходимо рассматривать в совокупности. Станок, рассчитанный на определенную толщину низкоуглеродистой стали, может иметь меньшую практическую производительность при обработке высокопрочной нержавеющей стали, при этом короткие детали, узкие полосы, состояние кромки и производственный режим работы также могут влиять на фактические показатели резки.
Для производителей металлоконструкций этот станок является не просто участком резки. Он определяет точность и качество кромки при последующих операциях. Стабильные размеры заготовок сокращают корректировки при гибке, зазоры при сборке, время подготовки к сварке и количество отходов. Поэтому правильно выбранные гидравлические ножницы с поворотной балкой поддерживают производственный поток в цехах обработки листового металла, на заводах металлоконструкций, предприятиях по изготовлению сосудов и резервуаров, у производителей HVAC-оборудования, машиностроителей и предприятиях общего обслуживания металла.
Принцип работы гидравлической системы резки с поворотной балкой
Цикл резки начинается, когда оператор или программируемый контроллер устанавливает задний упор на требуемую длину реза. Лист размещается у упора и выравнивается по угольнику или передней опоре. Гидравлические цилиндры прижима зажимают материал до начала движения ножа. Эта последовательность важна, поскольку смещение листа во время резки может привести к нестабильности размеров, деформации кромки, риску для оператора и преждевременному износу ножей или механических компонентов.
Гидравлическое масло, подаваемое насосом и клапанной группой, приводит в действие цилиндры, соединенные с верхней поворотной балкой. Балка вращается вокруг точек поворота, проводя верхний нож мимо неподвижного нижнего ножа. Материал постепенно разрушается вдоль линии реза, а не сжимается по всей ширине одновременно. Такое прогрессивное резание помогает контролировать необходимое усилие резки и является одной из причин широкого применения станков с поворотной балкой для стандартной обработки листов и плит.
Зазор между ножами является ключевым параметром процесса. Чрезмерно малый зазор может увеличивать усилие резки, образование заусенцев, нагрев и нагрузку на ножи. Чрезмерный зазор может приводить к более грубой кромке, большему завалу кромки, изгибу или разрыву в зоне реза. Подходящая настройка зависит от марки материала, толщины, твердости и качества, требуемого для следующей операции. Предприятия, обрабатывающие различные материалы, выигрывают от четкой, повторяемой процедуры настройки зазора и обученных операторов.
Контроллер ЧПУ или NC может повысить повторяемость, управляя положениями заднего упора, количеством резов, функциями отвода и последовательностями операций. Более совершенные системы управления могут помогать при выборе параметров, однако они не заменяют знания процесса. Операторы по-прежнему должны проверять первую деталь, контролировать прямоугольность и уровень заусенцев, осматривать состояние листа и подтверждать, что выбранный материал соответствует опубликованным возможностям гидравлических ножниц MGH с поворотной балкой.
Основные компоненты и их влияние на производительность
Станина станка служит конструктивной базой для выравнивания ножей и стабильности резки. Жесткая, качественно изготовленная станина помогает противостоять прогибу под нагрузкой, в то время как поворотная балка и узел шарниров направляют движение верхнего ножа. Покупателям следует оценивать качество изготовления, обработку критически важных сопряжений, доступ для регулировки и документированный подход поставщика к контролю. Эти факторы влияют на долговременное выравнивание, особенно при ожидаемой обработке толстого материала, широких листов или частых производственных циклах.
Верхний и нижний ножи являются расходными режущими элементами, обычно имеющими несколько рабочих кромок, которые можно индексировать или переворачивать при износе одной кромки. Материал ножей, термообработка, точность монтажа и надежность зажима влияют на качество реза и интервал обслуживания. Острый, правильно установленный нож уменьшает заусенцы и деформацию. Он также снижает ненужную нагрузку на гидравлическую систему, что может повысить стабильность процесса и помочь избежать незапланированных остановок.
Гидравлическая станция включает двигатель, насос, бак, фильтры, трубопроводы, уплотнения, цилиндры и регулирующие клапаны. Чистое масло, стабильное давление, исправные уплотнения и корректная работа клапанов необходимы для плавного движения при резке. Утечки, загрязнение масла, необычный шум или нестабильная скорость балки следует своевременно исследовать. Поскольку гидравлические компоненты являются важными сервисными элементами, отделам закупок следует уточнять спецификации компонентов, доступность запасных частей, документацию, а также местную или дистанционную техническую поддержку.
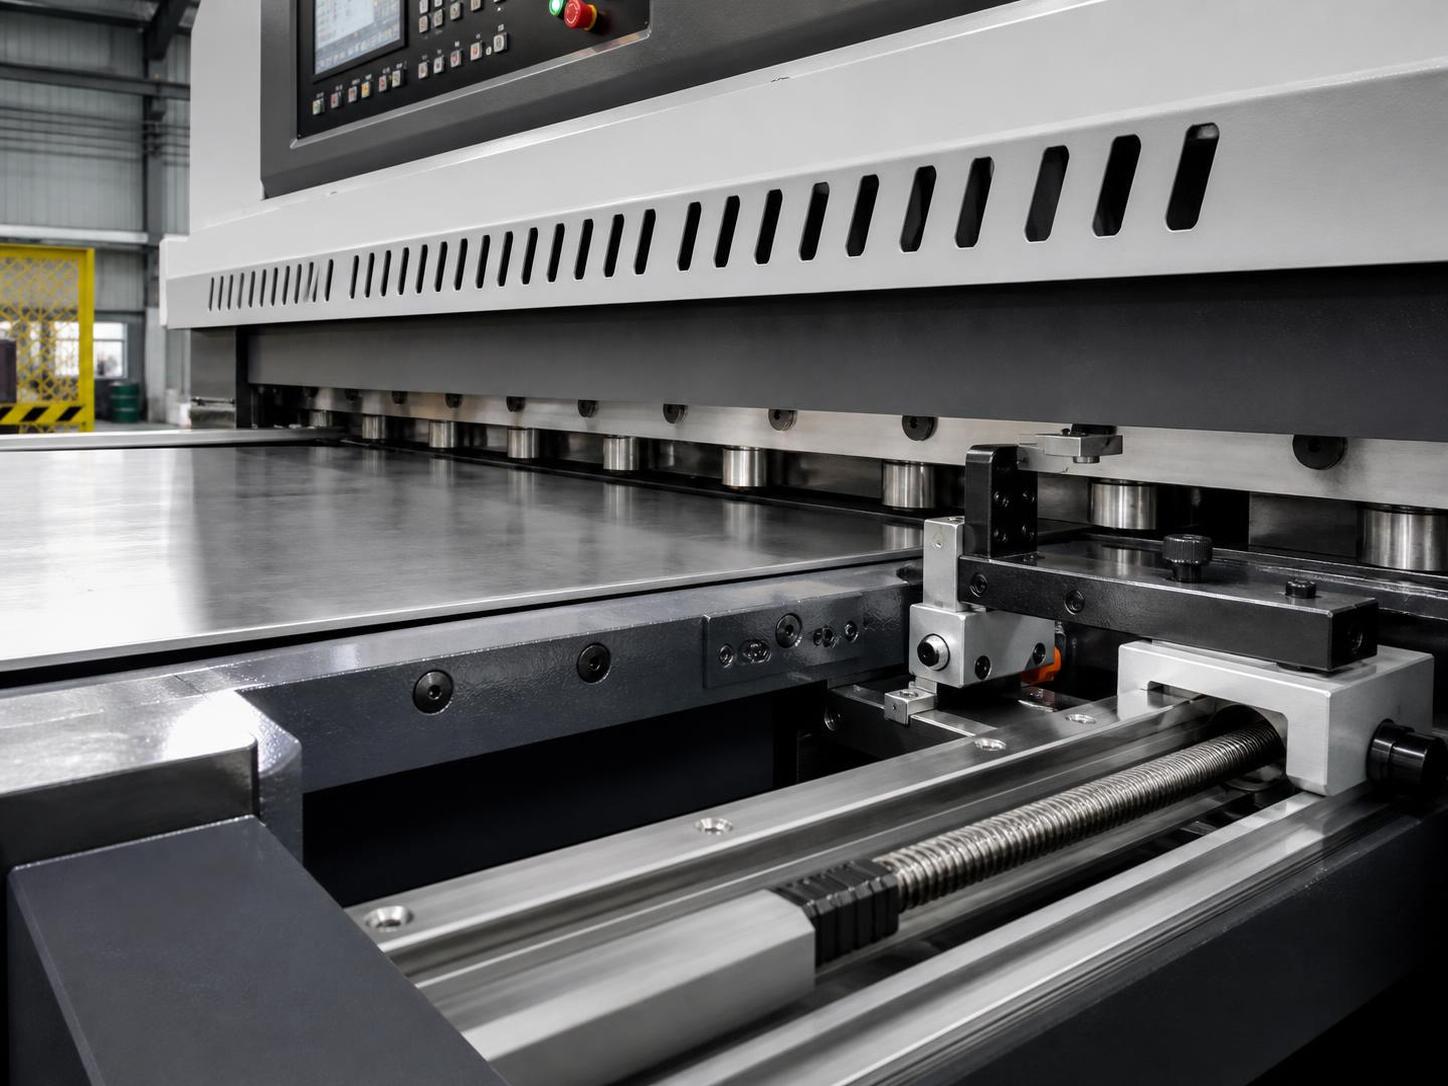
Задний упор определяет повторяемую длину реза и часто оказывает наибольшее прямое влияние на производительность по размерам. Шарико-винтовые передачи, направляющие системы, сервоприводы или моторные приводы и логика контроллера должны соответствовать требуемому допуску и производительности. К другим полезным компонентам относятся передние опоры листа, угольники, защитные ограждения, ножное управление, теневые линии и возвратные механизмы. Практичная компоновка сокращает ручные операции и упрощает интеграцию гидравлических ножниц с поворотной балкой MGH с предшествующими разматывающими устройствами или последующими участками гибки и сварки.
Основные типы и соответствие областям применения
Ножницы с поворотной балкой обычно классифицируются по режущей способности, рабочей длине, уровню управления и производственному режиму. Станки малой и средней мощности подходят для общего производства изделий из листового металла, изготовления корпусов, вентиляционной продукции и мелких деталей. Более крупные станки выбирают для широких или толстых листов, используемых для резервуаров, прицепов, конструктивных элементов, промышленного оборудования и тяжелых металлоконструкций. Производительность следует выбирать исходя из наиболее тяжелого регулярно обрабатываемого материала, а не из редкого теоретического максимума, который будет определять инвестиции.
Конфигурации с ручными упорами или базовыми приводными упорами могут быть подходящими для разнообразных работ небольшого объема, где операторы часто меняют настройки. Системы заднего упора NC поддерживают повторяемую серийную работу, тогда как управление ЧПУ больше подходит там, где требуются несколько размеров, частые программы, оптимизация материала и отслеживаемые параметры заданий. Наилучший выбор управления зависит от квалификации операторов, структуры заказов, целевой производительности и точности, требуемой последующим оборудованием.
Конструкция с поворотной балкой обычно ценится за надежную прямолинейную резку и практичность в эксплуатации. Однако ее не следует выбирать исключительно по знакомому названию или обозначению производительности. Некоторые задачи могут лучше выполняться на гильотинных ножницах с изменяемым углом реза, лазерном станке, линии продольной резки или в комбинированном процессе. Например, детали с большим разнообразием и внутренними элементами лучше подходят для термической резки с ЧПУ, тогда как длинные повторяющиеся полосы могут требовать специализированного оборудования для рулонов или продольной резки.
Wuxi Samgins поставляет ножницы в рамках более широкого ассортимента, включающего станки для газовой, плазменной и волоконной лазерной резки с ЧПУ; листогибочные прессы; листогибочные вальцы; выравнивающее оборудование; сварочные системы; и оборудование для производства H-балок. Такие широкие возможности помогают покупателям оценивать гидравлические ножницы MGH с поворотной балкой как часть производственного маршрута, а не как изолированный актив. Рекомендуемая конфигурация должна учитывать поток материала, геометрию деталей, доступность рабочей силы и последующий процесс сварки или формовки.
Критерии выбора для B2B-покупателей
Начните с документированного профиля материалов: марок, диапазона толщин, максимальной ширины, годового объема, типичных размеров заготовок и приемлемого состояния кромки. Также определите материал наибольшей прочности, который будет регулярно обрабатываться. Поставщикам необходимы эти данные для подтверждения применимой производительности, а не только для указания номинальных показателей по низкоуглеродистой стали. Уточните, заявлены ли характеристики для определенного диапазона прочности на растяжение и могут ли указанная длина и толщина достигаться одновременно в обычных производственных условиях.
Затем определите требования к размерам. Укажите допуск по длине реза, требования к прямоугольности, повторяемые количества и будут ли операторы резать узкие полосы или полноразмерные листы. Большой ход заднего упора может быть ценным для крупных заготовок, но его преимущества необходимо сопоставлять с занимаемой площадью, временем цикла и бюджетом. Как можно раньше рассмотрите оборудование для поддержки листов и способы перемещения материала; ручная обработка крупных листов может стать узким местом, даже если сам станок для резки имеет достаточную скорость.
Оцените условия безопасности, инженерные коммуникации и условия площадки до оформления заказа на покупку. Подтвердите параметры электропитания, доступ для установки, пригодность фундамента или пола, маршрут подъема, ожидаемый уровень шума, защиту оператора и процедуры обслуживания гидравлического масла. Запросите компоновку станка, транспортные габариты, потребность в коммуникациях и объем пусконаладочных работ. Четкий план приемки должен включать материалы для испытаний, метод измерения, условия резки, содержание обучения и обязанности по установке и окончательной передаче оборудования.
Обеспечение качества должно распространяться не только на основную станину. Wuxi Samgins заявляет, что его станки соответствуют системе качества ISO9001 и директивам ЕС по машинам CE и низковольтному оборудованию LVD, а ключевые гидравлические, сервоприводные и CNC-компоненты используют международно признанные импортные бренды. Покупателям следует запросить документацию по конкретному станку, применимую к их заказу и стране назначения, а затем подтвердить, что поставляемое электрооборудование, ограждения, системы управления и технические файлы соответствуют местным требованиям. Это особенно важно для трансграничных проектов и регулируемых промышленных площадок.
Монтаж, контроль качества и ежедневная эксплуатация
Монтаж начинается с подходящего ровного пола, утвержденного электрического подключения, достаточного освещения, рабочего пространства и безопасного доступа для загрузки материала. Перед эксплуатационной регулировкой и приемочными испытаниями станок должен быть выровнен в соответствии с инструкциями поставщика. После проверки гидравлического масла и электрических систем технические специалисты должны подтвердить состояние ножей, зазор между ножами, работу прижимов, ход балки, точность заднего упора, аварийные остановы, ограждения и работу ножного управления. Никогда не обходите устройства безопасности для ускорения настройки или извлечения неправильно размещенного листа.
Дисциплинированный контроль первой детали предпочтительнее, чем опора только на настройки контроллера. Измеряйте длину реза, разницу диагоналей или прямоугольность, уровень заусенцев, завал кромки и любые видимые изгибы или скручивания. Для повторяющихся заданий фиксируйте марку материала, толщину, зазор между ножами, положение упора и наблюдения оператора. Это создает практическую базу данных для будущих партий и помогает отличить проблему настройки от изношенных ножей, вариации материала, особенностей гидравлики или ошибки калибровки заднего упора.
Ежедневная эксплуатация должна включать визуальную проверку утечек масла, аномального шума, ослабленных крепежных элементов, поврежденных ограждений и остатков материала вокруг зоны резки. Операторы должны поддерживать в чистоте зону нижнего ножа и направляющие упора, использовать подходящие подъемные средства для тяжелых листов и избегать резки материала за пределами номинального диапазона. Также следует избегать подачи сильно деформированного, загрязненного или неподдерживаемого листа способом, при котором он может сместиться во время хода или создать небезопасную ситуацию.
Для интегрированных производственных ячеек координируйте работу ножниц с выравниванием листа, планированием работы листогибочного пресса, сварочными приспособлениями и процедурами идентификации материалов. Wuxi Samgins имеет опыт работы с международными заказчиками, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC и Lincoln Electric-MENA. Эти упомянутые отношения с заказчиками следует рассматривать как рекомендации для обсуждения соответствующего опыта применения, а не как доказательство того, что каждая конфигурация станка или результат проекта идентичны.
Планирование технического обслуживания и приоритеты устранения неисправностей
Профилактическое обслуживание гидравлических ножниц MGH с поворотной балкой должно выполняться в соответствии с руководством поставщика, фактическим режимом работы, ассортиментом материалов и условиями площадки. При ежедневной или посменной проверке осматривайте чистоту, точки смазки, если они предусмотрены, гидравлические утечки, состояние ножей, ограждения и надежность крепежных элементов. Через плановые интервалы проверяйте уровень и состояние гидравлического масла, фильтры, давление, электрические клеммы, движение упора, износ шарниров и зажим ножей. Ведите сервисные записи с датами, чтобы выявлять повторяющиеся неисправности, а не рассматривать их как отдельные события.
Низкое качество кромки часто является первым видимым предупреждающим признаком. Чрезмерные заусенцы, разрывы, значительный завал кромки, изогнутые полосы или нестабильные размеры могут указывать на неправильный зазор между ножами, затупленные или поврежденные ножи, неподходящие настройки материала, ослабленное крепление ножей, плохую поддержку листа или проблемы с выравниванием упора. Прежде чем заменять основные компоненты, проверьте базовые условия процесса. Структурированная проверка экономит время и предотвращает ошибочное отнесение простой проблемы настройки к гидравлической системе или станине станка.
Гидравлические симптомы требуют внимательного отношения. Медленное или неравномерное движение балки, перегрев, нестабильность давления, вибрация или видимая утечка масла могут возникать вследствие загрязнения, низкого уровня масла, засоренной фильтрации, попадания воздуха, износа уплотнений, состояния насоса, реакции клапанов или неправильной регулировки. Техническое обслуживание должно выполняться обученным персоналом с использованием указанной марки масла и процедур блокировки. Работа с гидравлическими контурами под давлением без надлежащей изоляции создает значительный риск для безопасности и может вызвать дополнительные повреждения.
Планирование запасных частей должно быть сосредоточено на критически важных для эксплуатации позициях: ножах, уплотнениях, фильтрах, отдельных электрических компонентах и деталях, определенных поставщиком для установленной конфигурации. Wuxi Samgins предлагает долгосрочные гарантии и техническую поддержку в рамках своего подхода к проектированию, производству, продажам и послепродажному обслуживанию. Перед покупкой установите каналы связи, процесс дистанционной диагностики, сроки поставки запасных частей, границы гарантии и документы, необходимые сервисной команде для эффективной поддержки станка.
Совокупная стоимость владения и дальнейшее развитие
Цена покупки является лишь одним элементом совокупной стоимости владения. Покупателям следует учитывать транспортировку, пошлины при их применимости, монтаж, пусконаладку, электрические работы, подъем, обучение операторов, трудозатраты на обслуживание, гидравлическое масло, фильтры, индексирование или замену ножей, запасные части, потребление электроэнергии, занимаемую площадь и простои. Потери материала часто представляют собой более значительные скрытые затраты, чем регулярное обслуживание, особенно когда неточные упоры, неудачные решения по раскрою или повторяющиеся ошибки настройки приводят к расходу дорогостоящего нержавеющего или листа с покрытием.
Окупаемость инвестиций наиболее высока, когда станок заменяет медленную ручную резку, сокращает аутсорсинговую подготовку заготовок, уменьшает время переналадки, повышает повторяемость и поддерживает стабильный поток на гибку или сварку. Рассчитывайте ROI с консервативными исходными данными: фактическими годовыми часами резки, средней экономией трудозатрат, предотвращенным браком, ожидаемым обслуживанием и достижимой загрузкой. Не следует предполагать, что указанное на табличке количество ходов в минуту будет равно производственной производительности. Время загрузки, измерения, перемещение материала, смена программ и проверки качества влияют на фактическую пропускную способность.
Развитие отрасли направлено на более взаимосвязанную и управляемую параметрами обработку листового металла. Покупатели все чаще ожидают программируемые упоры, более понятную диагностическую информацию, отслеживаемые настройки заданий, энергоэффективную конструкцию гидравлики, более безопасную обработку материалов и интеграцию с лазерной резкой, листогибочными прессами, сваркой и производственным планированием. Базовая потребность в надежной прямолинейной резке сохраняется, однако конкурентоспособность все больше зависит от сокращения вариаций настройки и полезности данных станка для операторов, руководителей и сервисных команд.
Для практичного процесса закупки предоставьте Wuxi Samgins образцы материала или подробный график резки, целевые допуски, напряжение на площадке, объем производства, предпочтительный уровень управления и требования к последующим процессам. Ассортимент продукции компании включает сварочных роботов, линии для H-балок, лазерные резаки, листогибочные прессы с ЧПУ, вальцовочные станки, выравнивающие станки, оборудование для обработки труб и связанное оборудование для металлообработки. Полный анализ требований упрощает определение того, являются ли гидравлические ножницы MGH с поворотной балкой правильным основным решением для резки и какое вспомогательное оборудование обеспечит наиболее надежный производственный результат.
поиск
Рекомендуемые товары
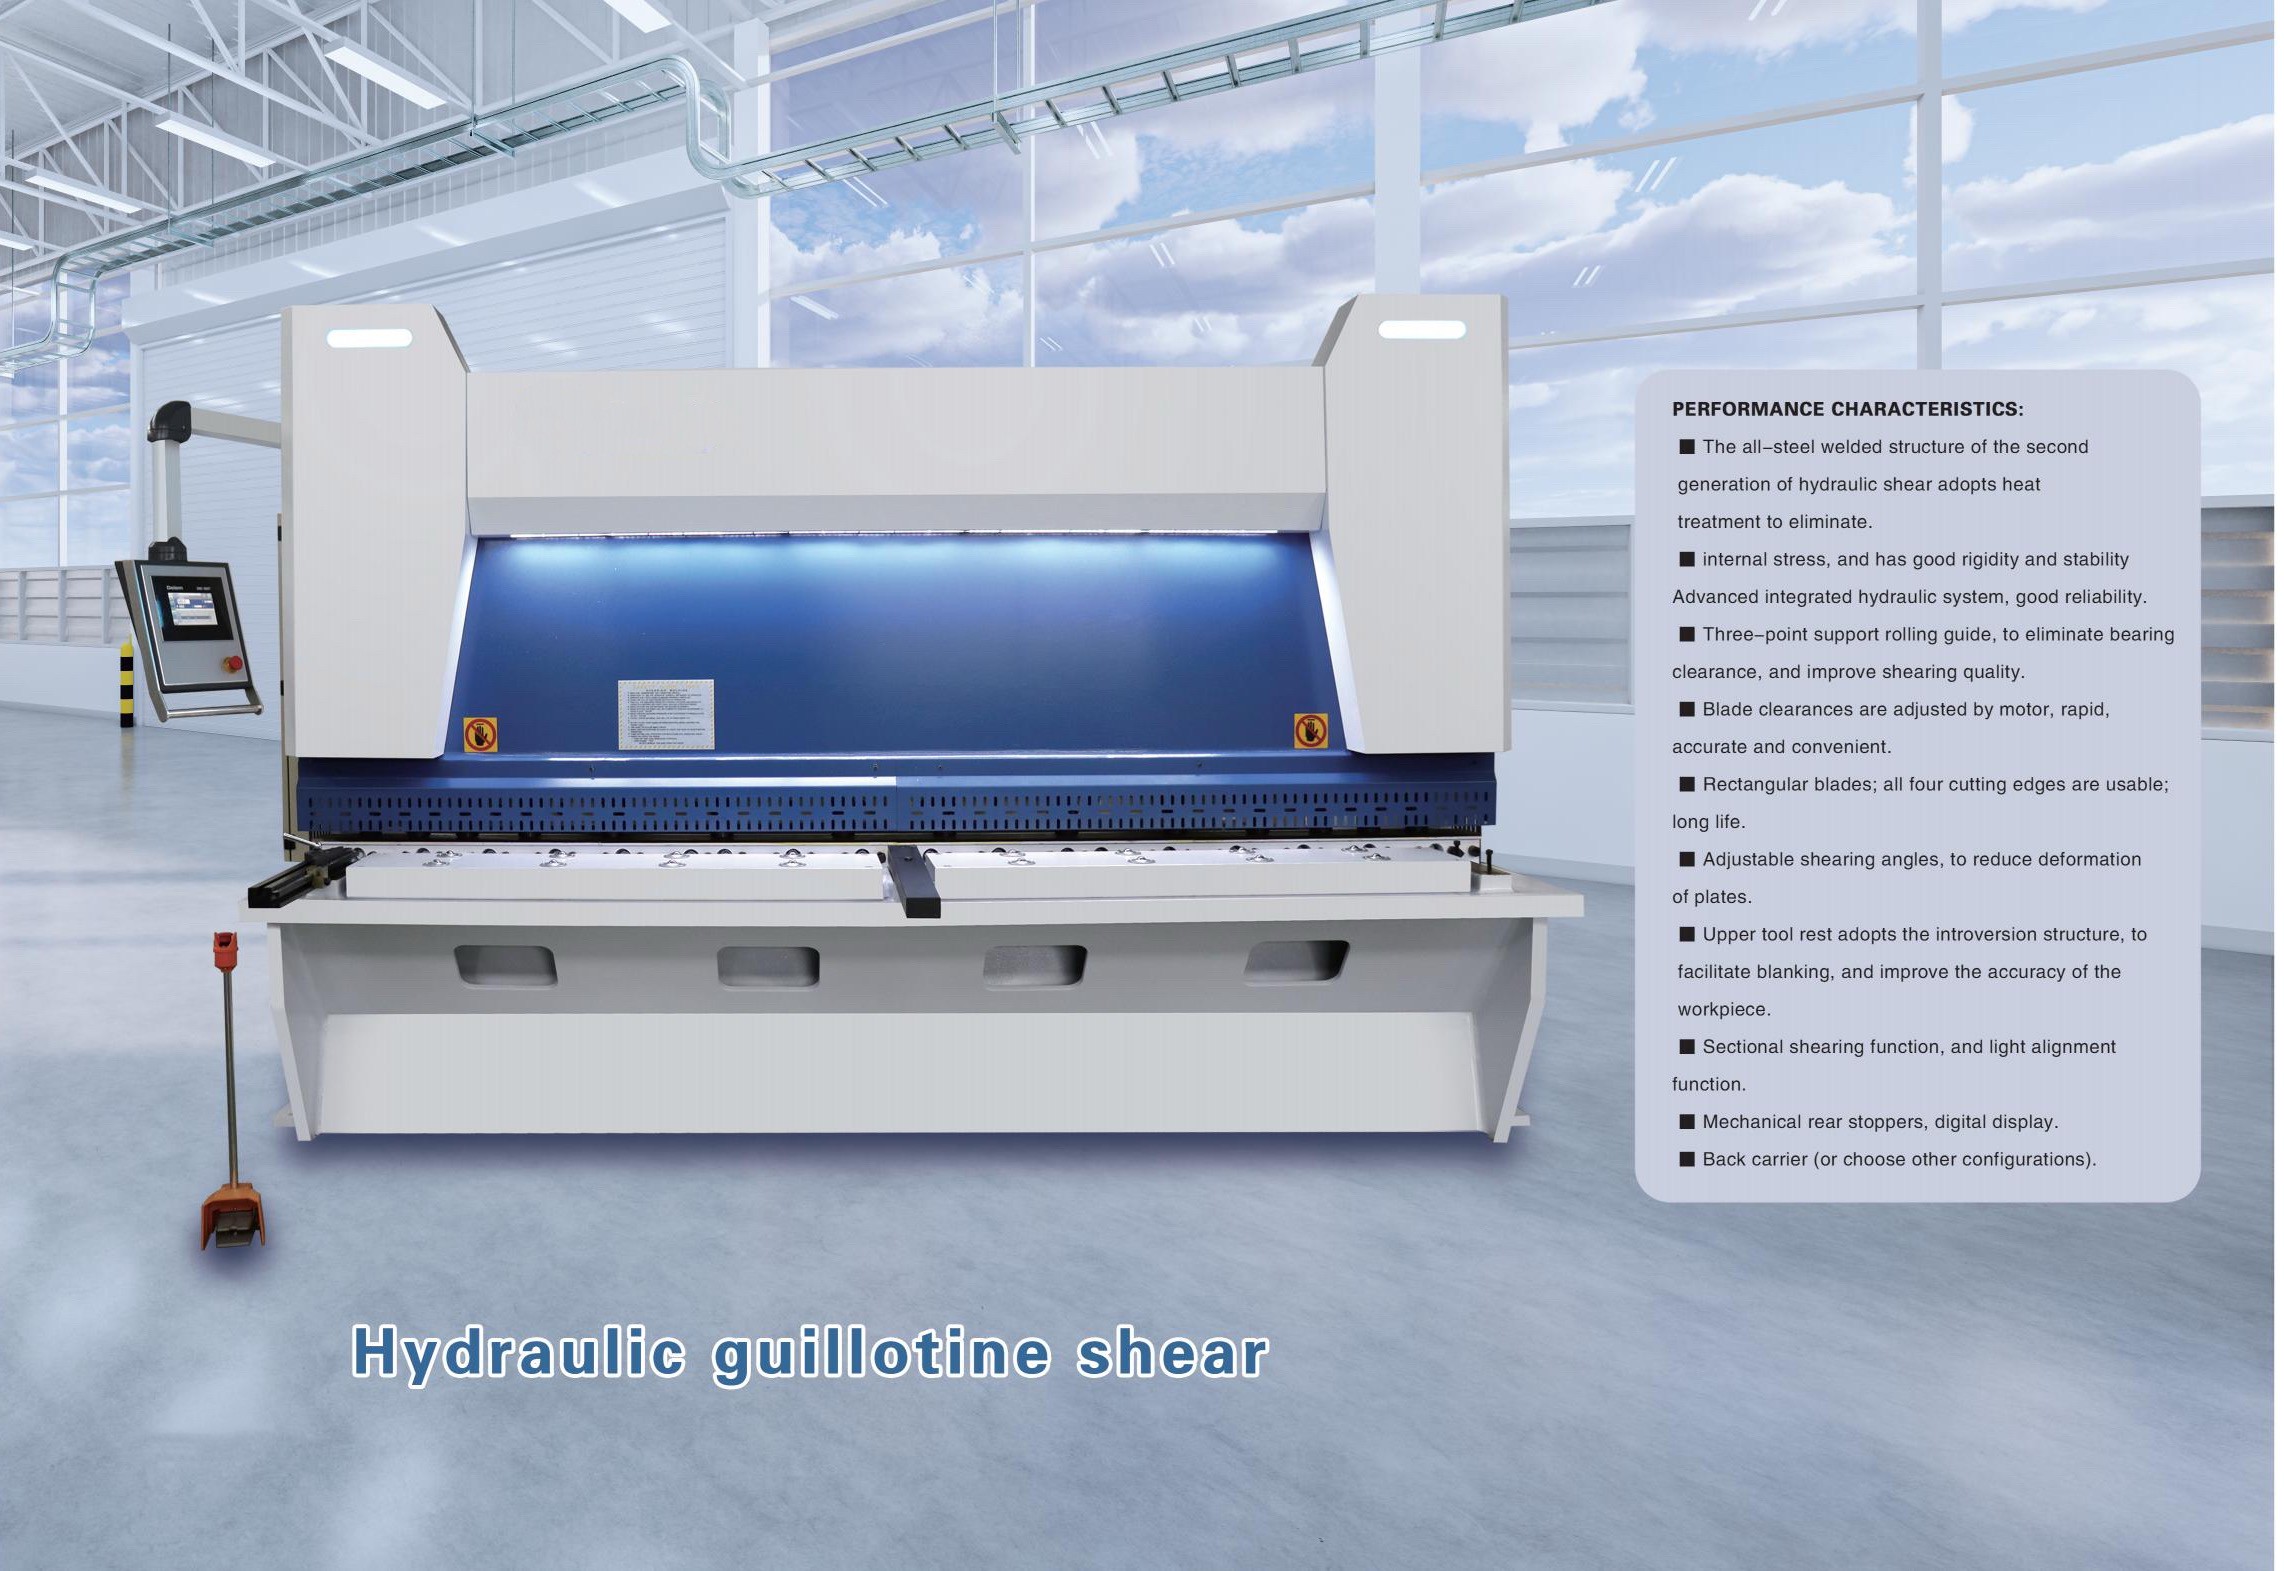
 Гидравлические гильотинные ножницыЛистогибочные ножницы — это станок, использующий возвратно-поступательное линейное движение одного ножа для резки листового металла. Они работают за счет подвижного верхнего и неподвижного нижнего ножей с рациональным зазором между ними, создавая усилие среза для металлических листов различной толщины, вследствие чего листы разрушаются и разделяются в соответствии с требуемыми размерами. Листогибочные ножницы относятся к виду кузнечно-прессового оборудования и в основном используются в металлообрабатывающей промышленности. Продукция широко применяется в таких отраслях, как авиация, легкая промышленность, металлургия, химическая промышленность, строительство, судостроение, автомобилестроение, энергетика, электротехника и отделка, обеспечивая необходимое специализированное оборудование и комплектные решения.
![Звезда 1]()
 Гидравлические ножницы с поворотной балкойГильотинные ножницы — это оборудование, использующее нож, совершающий возвратно-поступательное линейное движение, для резки листового металла. Они работают с подвижным верхним и неподвижным нижним ножом, установленными с соответствующим зазором, чтобы прикладывать сдвигающее усилие к металлическим листам различной толщины. Под действием этого усилия материал разрушается и разделяется в соответствии с требуемыми размерами.
Гильотинные ножницы относятся к категории кузнечно-прессового оборудования и преимущественно используются в металлообрабатывающей промышленности. Их продукция широко применяется во многих отраслях, включая авиацию, лёгкую промышленность, металлургию, химическую промышленность, строительство, судостроение, автомобилестроение, энергетику, электротехнику и отделку, обеспечивая эти отрасли необходимым специализированным оборудованием и комплектными установками.![Звезда 1]()

Рекомендуемые блоги
 Гидравлические ножницы с поворотной балкой MGH: что больше всего влияет на эксплуатационные расходы?
 Когда гидравлические гильотинные ножницы с ЧПУ с поворотной балкой превосходят традиционное оборудование для резки?
 Как сравнить поставщиков гидравлических гильотинных ножниц с ЧПУ по уровню сервиса и срокам поставки
- Когда для мелкосерийного производства имеет смысл использовать гидравлические гильотинные ножницы с поворотной балкой на заказ?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.