




Оборудование для удаления заусенцев с листового металла: как выбрать подходящий станок для финишной обработки поверхности
Что такое оборудование для удаления заусенцев с листового металла
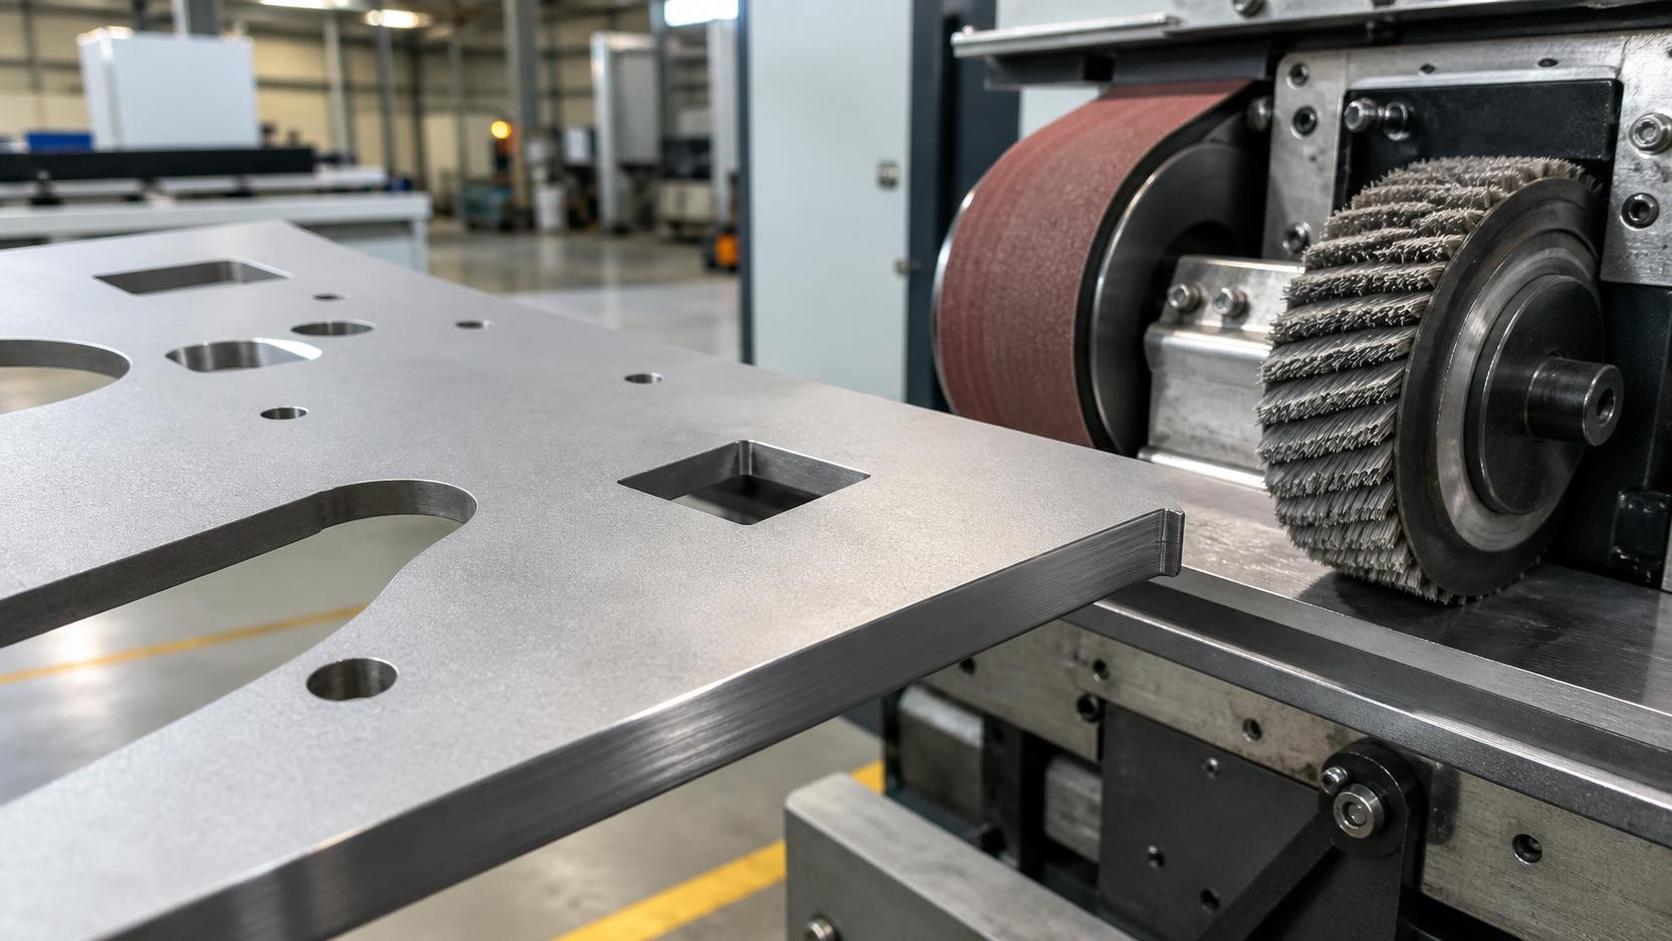
Оборудование для удаления заусенцев с листового металла — это промышленное оборудование, используемое для удаления заусенцев, острых кромок, шлака, окалины и незначительных неровностей поверхности металлических деталей после лазерной резки, плазменной резки, штамповки, рубки, механической обработки или формовки. Заусенец — это смещенный материал, остающийся вдоль кромки, когда режущий инструмент или термический процесс выходит из заготовки. Он может быть небольшим, но способен влиять на точность сборки, адгезию покрытия, безопасность работников и воспринимаемое качество готового компонента.
Этот термин охватывает не одну категорию оборудования. В зависимости от требуемого результата оборудование для удаления заусенцев с листового металла может использовать абразивные ленты, вращающиеся щетки, лепестковые круги, широкие ленты, планетарные головки, магнитную рабочую среду или комбинации этих систем. Некоторые машины предназначены для скругления кромок, другие удаляют толстый лазерный оксидный слой, создают направленную отделку поверхности, очищают обе стороны за один проход или подготавливают детали к порошковой окраске и сварке.
При практической закупке требуемое качество обработки должно быть определено до сравнения технических характеристик машин. Важные вопросы включают: находится ли заусенец с одной или с обеих сторон, требуется ли контролируемый радиус кромок, изготовлен ли материал из нержавеющей стали, углеродистой стали, алюминия, меди или оцинкованного листа, а также имеются ли в детали отверстия, жалюзи, защитная пленка или узкие внутренние контуры. Эти переменные определяют подходящий процесс и конфигурацию абразивного инструмента.
Почему удаление заусенцев важно в производстве металлоконструкций
Ручная обработка напильником, ручное шлифование и ручные вращающиеся инструменты могут удалять отдельные заусенцы, однако их трудно стандартизировать между сменами и операторами. Они также создают эргономическую нагрузку, приводят к нестабильной геометрии кромок и производительности, зависящей от ручного труда. Автоматизированное оборудование для удаления заусенцев с листового металла превращает непредсказуемую задачу финишной обработки в четко определенный производственный этап с контролируемой скоростью подачи, давлением абразива, способом контакта и повторяемыми результатами.
Удаление заусенцев поддерживает последующие операции. Острые кромки могут повреждать пленку порошкового покрытия, создавать тонкий слой краски на углах, мешать уплотнительным поверхностям или создавать опасность при обращении во время сборки. Остаточный шлак на деталях после термической резки также может препятствовать их ровной установке в приспособлениях. Правильно выбранный процесс финишной обработки улучшает обращение с деталями и может снизить объем доработки перед гибкой, сваркой, нанесением покрытия, упаковкой или окончательной проверкой.
Для производителей, обрабатывающих смешанные заказы, ценность не ограничивается косметическим улучшением. Стабильная финишная обработка может снизить зависимость от сильно изменчивого ручного труда и сделать маршрутизацию более предсказуемой. Wuxi Samgins поставляет оборудование для обработки листового металла наряду с решениями для лазерной резки, резки с ЧПУ, листогибочных прессов, выравнивания, сварки и перемещения материалов. Такой более широкий взгляд на процесс полезен, когда станок для удаления заусенцев должен вписываться в существующий производственный поток, а не использоваться как отдельная закупка.
Как работают основные технологии удаления заусенцев
Системы с абразивными лентами используют движущуюся ленту с нанесенным абразивом для контакта с поверхностью детали. Они обычно применяются для удаления заусенцев, калибровки поверхности, удаления оксидов и направленной финишной обработки. Их производительность зависит от зернистости абразива, скорости ленты, твердости контактного ролика, опоры заготовки и скорости подачи. Лента может эффективно снимать материал, однако чрезмерное давление может изменить плоскостность или создать неподходящий рисунок поверхности на тонком листе.
Системы с вращающимися щетками используют абразивные волокна, диски или лепестковые элементы, повторяющие форму наружных кромок, отверстий, прорезей и сложных контуров. Они особенно полезны там, где требуется равномерное скругление кромок вокруг внешних и внутренних элементов. Геометрия щетки воздействует на локальные кромки иначе, чем широкая абразивная лента, что делает ее подходящей для деталей с частыми вырезами, перфорацией и неправильными профилями. При регулярном контроле процесса следует учитывать износ щеток и настройки компенсации.
Магнитная полировка использует магнитную силу для перемещения мелкой финишной среды вокруг заготовок, обычно для определенных малых компонентов или труднодоступных участков. Она не является прямой заменой конвейерной широколистовой машине во всех областях применения. Однако она может дополнять другое оборудование, когда требуется тонкая финишная обработка небольших деталей. Наиболее эффективной конфигурацией часто является последовательность: резка, первоначальное удаление заусенцев или оксидов, обработка кромок, очистка и контроль.
Основные категории машин и области применения
Односторонние конвейерные машины обрабатывают одну поверхность листа или детали за проход. Они практичны, когда направление заусенцев предсказуемо, геометрия детали относительно проста или объем производства допускает ручное переворачивание. Двусторонние машины обрабатывают верхнюю и нижнюю поверхности за один проход, что может повысить производительность и сократить объем ручных операций. Правильный выбор зависит от процесса резки, расположения заусенцев, диапазона толщины деталей, наличия рабочей силы и требований к тактовому времени.
Машины только с лентами обычно подходят для обработки больших поверхностей, первичного удаления заусенцев и равномерной линейной финишной обработки. Машины только со щетками часто выбирают для обработки контуров и скругления кромок. Комбинированные машины сочетают ленты со щетками, обеспечивая более интенсивную первую операцию с последующей более контролируемой обработкой кромок. Такая компоновка может быть полезна для деталей из нержавеющей или углеродистой стали после лазерной резки, когда требуется как удаление оксидов, так и получение безопасных гладких кромок.
При выборе также следует учитывать поддержку детали. Малые заготовки, перфорированные панели, тонкий материал и узкие полосы требуют конвейерного стола, который надежно удерживает детали во время обработки. В зависимости от материала и конструкции машины могут быть актуальны вакуумная поддержка, магнитная поддержка или подходящая конструкция конвейера. Покупателям следует предоставлять типовые чертежи и образцы деталей, включая самые маленькие и наиболее чувствительные к деформации изделия, для реалистичного обсуждения процесса.
Кто использует эти машины и где они применяются
Типичными пользователями оборудования для удаления заусенцев с листового металла являются сервисные центры лазерной резки, производители корпусов, изготовители электрических шкафов, предприятия HVAC, производители компонентов для лифтов, сельскохозяйственной техники, оборудования для коммерческих кухонь, мастерские металлоконструкций и контрактные производители. Эти предприятия часто работают с различными материалами и геометрией деталей, поэтому гибкость, быстрая переналадка и стабильные характеристики расходных материалов зачастую так же важны, как максимальная скорость подачи.
Обычно машина располагается после резки и перед гибкой, сваркой, нанесением покрытия или сборкой. В ячейке лазерной обработки детали могут перемещаться от волоконного лазерного станка резки к сортировке, удалению заусенцев, а затем к операциям на листогибочном прессе. Для конструкционных компонентов после плазменной резки перед финишной обработкой кромок может потребоваться более интенсивное удаление шлака. Составление такой схемы помогает покупателям выявить узкие места при перемещении, требуемое буферное пространство, потребности в аспирации пыли и уровень автоматизации, оправданный объемом производства.
Wuxi Samgins поставляла оборудование международным заказчикам, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC и Lincoln Electric-MENA. Эти указанные деловые отношения демонстрируют опыт международных проектов, однако покупатель все равно должен оценивать каждую предлагаемую машину с учетом собственных материалов, деталей, местных правил безопасности, электропитания и производственных целей.
Как выбрать подходящую машину
Начинайте с входного состояния, а не с рекламного проспекта машины. Определите метод резки, марку материала, диапазон толщин, размеры листа, минимальный размер компонента, высоту заусенцев, состояние шлака, чувствительность поверхности и ожидаемый ежедневный объем. Нержавеющая сталь после лазерной резки может требовать удаления оксидов и стабильной декоративной финишной обработки, тогда как штампованные оцинкованные детали могут нуждаться в бережной обработке кромок без повреждения покрытия. Одной заявленной толщины материала редко достаточно для обоснованного выбора.
Затем определите стандарт приемки результата. Требованием может быть просто отсутствие острых кромок, повторяемое притупление кромок, заданный радиус кромки, удаление термического оксида или поверхность, готовая к окраске. Согласуйте способ контроля результата: визуальный осмотр, безопасное касание при обращении, радиусные калибры, испытания покрытия или утверждение образца. Это позволяет избежать распространенного несоответствия, при котором поставщик оптимизирует процесс для удаления заусенцев, а покупатель ожидает значительного скругления кромок.
Оцените рабочую ширину, конструкцию конвейера, конфигурацию головок, диапазон регулировки, интерфейс системы пылеулавливания, электрическую совместимость, защитные ограждения, доступ для замены абразивов и сервисную поддержку. Заводские приемочные испытания с использованием типовых образцов особенно ценны для смешанного производства. Запросите предлагаемую последовательность абразивной обработки, предполагаемый срок службы расходных материалов, рекомендуемые рабочие параметры и исключения. Wuxi Samgins может обсуждать индивидуальные требования к производству в рамках своего более широкого ассортимента оборудования для обработки листового металла и сварки.
Контроль качества, монтаж и техническое обслуживание
Надежные результаты начинаются с монтажа. Машина должна быть установлена на устойчивом полу с достаточным доступом для загрузки, разгрузки, обслуживания и замены абразивов. Электропитание, заземление, сжатый воздух при необходимости и аспирация пыли должны соответствовать спецификации оборудования и местным нормам. Безопасная система вытяжки особенно важна при обработке горючей пыли или смешанных материалов; окончательное решение должно оцениваться в соответствии с материалом и применимыми требованиями на объекте.
Практический план качества включает утвержденные эталонные образцы для каждого основного материала и условия резки. Операторы могут сравнивать обработанные детали на наличие остаточных заусенцев, неравномерного скругления кромок, видимого направления царапин, теплового изменения цвета или чрезмерного съема материала. Для повторяющихся заказов следует документировать скорость подачи, давление головки, состояние ленты, состояние щеток и состояние конвейера. Это позволяет восстанавливать настройки вместо того, чтобы полагаться на индивидуальное суждение оператора.
Интервалы технического обслуживания зависят от нагрузки и типа абразива, однако ежедневная очистка, регулярный осмотр лент и щеток, проверка конвейера, очистка системы пылеулавливания и периодическая проверка выравнивания являются основополагающими. Расходные материалы следует заменять до того, как качество финишной обработки ухудшится настолько, чтобы вызвать дефекты на последующих операциях. Wuxi Samgins заявляет, что ее машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а ее поддержка охватывает проектирование, производство, продажи, послепродажное обслуживание и техническую помощь.
Совокупная стоимость владения и дальнейшее развитие
Цена покупки является лишь одной составляющей совокупной стоимости владения. Покупатели должны учитывать капитальные затраты, перевозку и монтаж, потребление электроэнергии, пылеулавливание, абразивные ленты или щетки, время оператора, трудозатраты на обслуживание, запасные части, производственную площадь, обучение и ожидаемые простои. Экономическая целесообразность обычно улучшается, когда машина заменяет повторяющийся ручной труд, сокращает доработки покрытия или сборки и создает более предсказуемый поток от резки к последующим производственным операциям.
Окупаемость инвестиций должна основываться на фактической номенклатуре деталей, а не на идеальном производственном примере. Измерьте текущее время ручного удаления заусенцев на одну деталь, затраты на рабочую силу, стоимость бракованных деталей, частоту доработки и среднесуточное количество. Затем сравните эти показатели с расчетным временем автоматизированного цикла, временем наладки, стоимостью расходных материалов и загрузкой машины. Слишком низкая производительность создает узкое место, тогда как избыточная производительность может увеличить инвестиционные и эксплуатационные затраты без улучшения ограничивающего фактора производства.
Будущий спрос движется в сторону интегрированных технологических ячеек, сокращения ручных операций, улучшения прослеживаемости, гибких абразивных систем и финишных процессов, соответствующих качеству деталей после лазерной резки. По мере роста скоростей резки и увеличения числа вариантов продукции производителям требуется оборудование для удаления заусенцев с листового металла, способное адаптироваться без ущерба для дисциплины контроля. Структурированные испытания образцов, прозрачная модель затрат и четкий сервисный план остаются наиболее надежной основой для выбора оборудования, поддерживающего долгосрочные возможности финишной обработки поверхностей.
поиск
Рекомендуемые товары
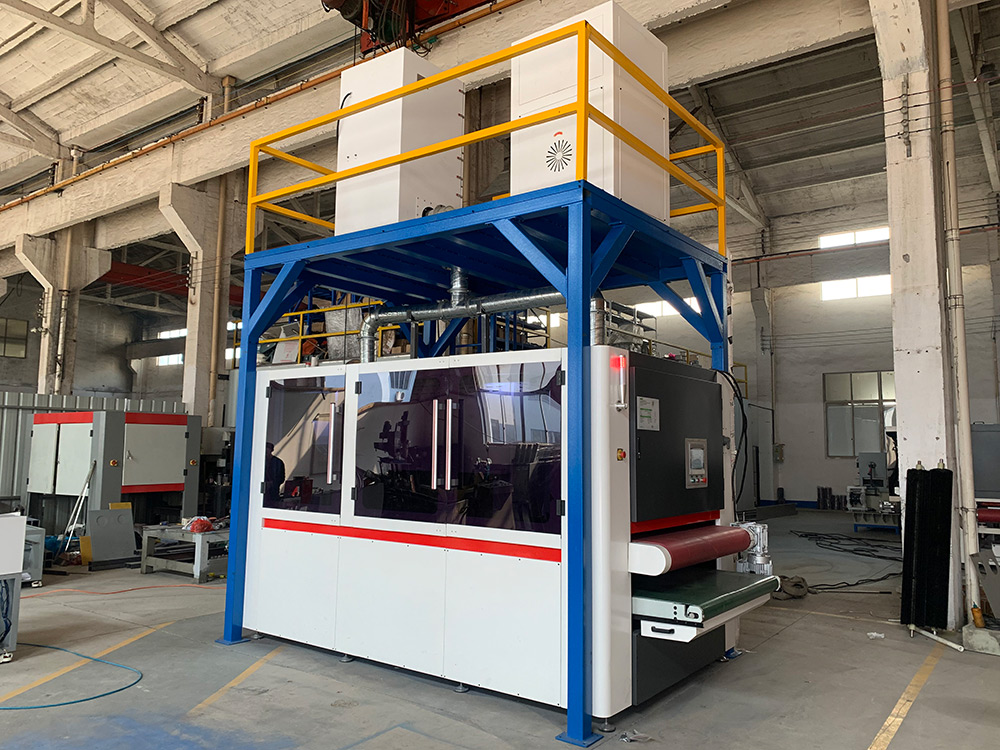
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.