




شرح ماكينة اللحام الأوتوماتيكية للهياكل الفراغية: التقنيات الرئيسية والتطبيقات ورؤى الشراء
ما هي ماكينة اللحام الأوتوماتيكية للهياكل الفراغية
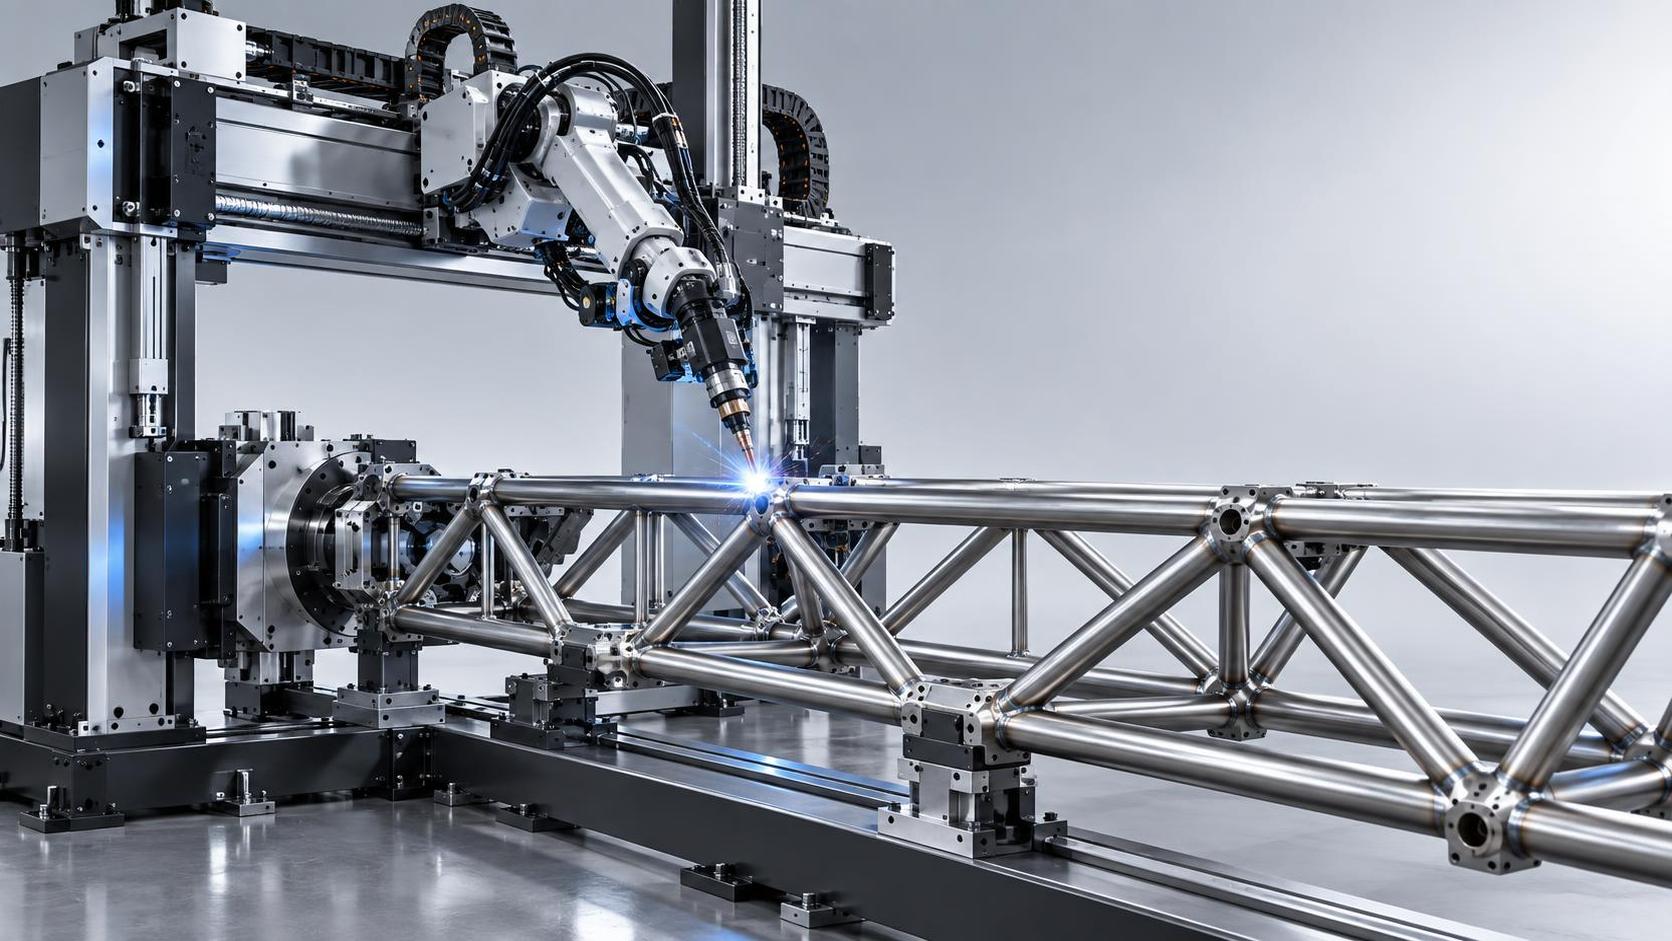
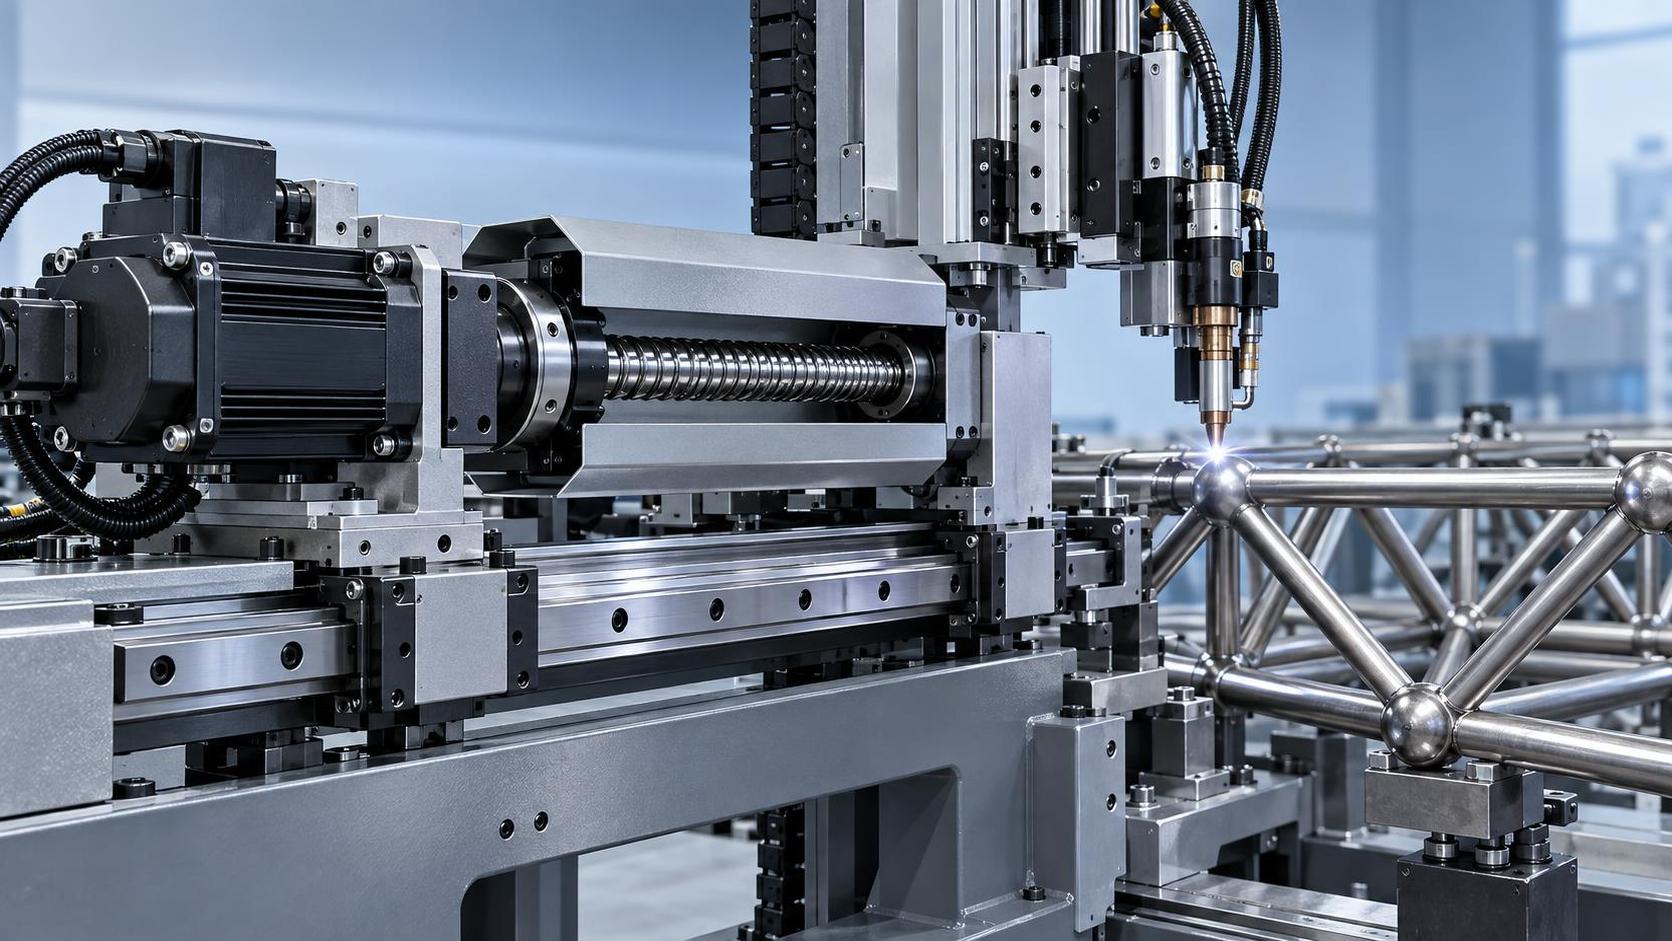
ماكينة اللحام الأوتوماتيكية للهياكل الفراغية هي نظام صناعي مصمم لربط عدة أنابيب فولاذية أو مقاطع أو عناصر متصلة بالعُقد ضمن تجميعات هياكل هندسية، مع جودة لحام مضبوطة ودقة قابلة للتكرار. عمليًا، تجمع بين التحكم في الحركة، وتموضع التجهيزات، ومصادر طاقة اللحام، ومناولة الأجزاء، بحيث يمكن إنتاج مقاطع الهياكل المعقدة باعتماد أقل على مهارة المشغّل مقارنة باللحام اليدوي الكامل.
في قطاع الهياكل الفولاذية والتصنيع، يشير المصطلح عادةً إلى المعدات المستخدمة لإنتاج الهياكل الفراغية الكروية أو الأنبوبية في أعمال البناء، وأسقف الملاعب، والورش الصناعية، والمباني العامة، وأنظمة الجمالونات المتخصصة. ووفقًا لتخطيط المصنع، يمكن أن تُبنى الماكينة كمحطة لحام مستقلة، أو خط تجهيزات شبه أوتوماتيكي، أو خلية مدمجة مع روبوت ومرتبطة بعمليات القطع والتركيب والتدوير والفحص.
لا تتمثل القيمة الأساسية لماكينة اللحام الأوتوماتيكية للهياكل الفراغية في تسريع زمن القوس الكهربائي فقط. فقيمتها الحقيقية تكمن في استقرار العملية عبر الوصلات المتكررة، وتحسين التحكم في المحاذاة، وتقليل إعادة العمل، وزيادة قابلية التنبؤ بالإنتاجية للمشترين الذين يحتاجون إلى استيفاء تفاوتات الرسومات، وجداول التسليم، ومتطلبات وثائق المشروع. ويكتسب ذلك أهمية خاصة عندما يتضمن المشروع عددًا كبيرًا من العُقد المتشابهة أو الوحدات الهيكلية المتكررة.
من منظور الشراء، تقع هذه المعدات بين معدات التصنيع العامة وخطوط الإنتاج الإنشائية المخصصة. وغالبًا ما يقيّمها المشترون إلى جانب أنظمة القطع الأولية، وموضعات اللحام، والدوارات، والمناولات، ومعدات المعالجة السطحية أو التقويم اللاحقة، لأن كفاءة الإنتاج الإجمالية تعتمد على سير العمل بأكمله وليس على وحدة اللحام وحدها.
 كيف تعمل التقنية
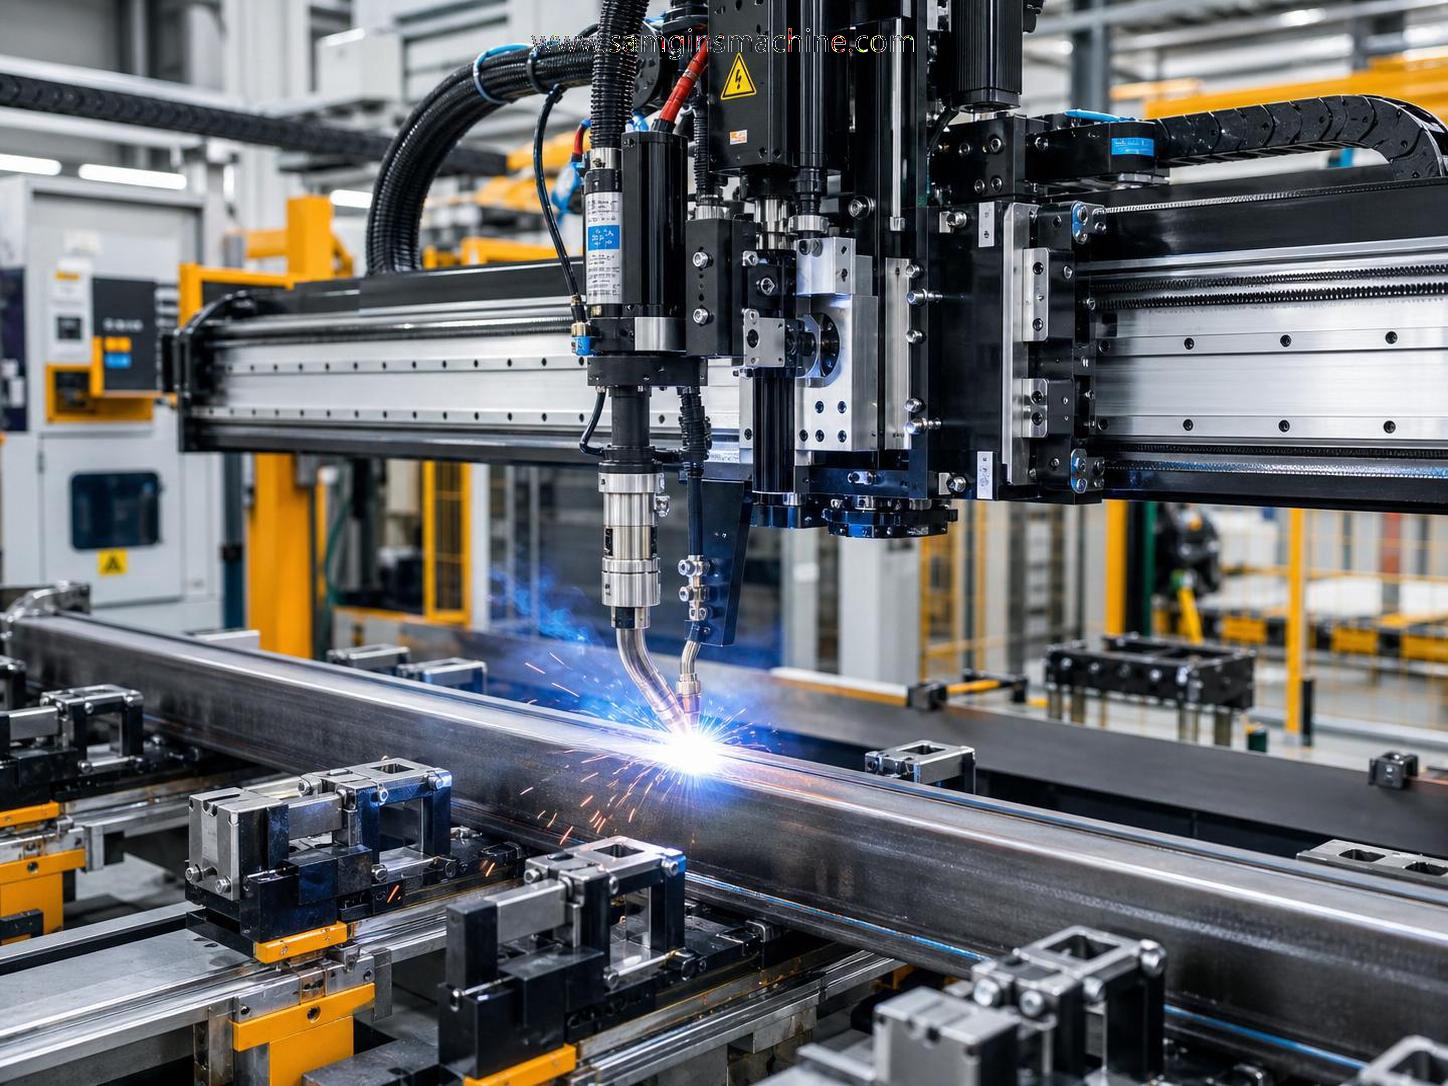
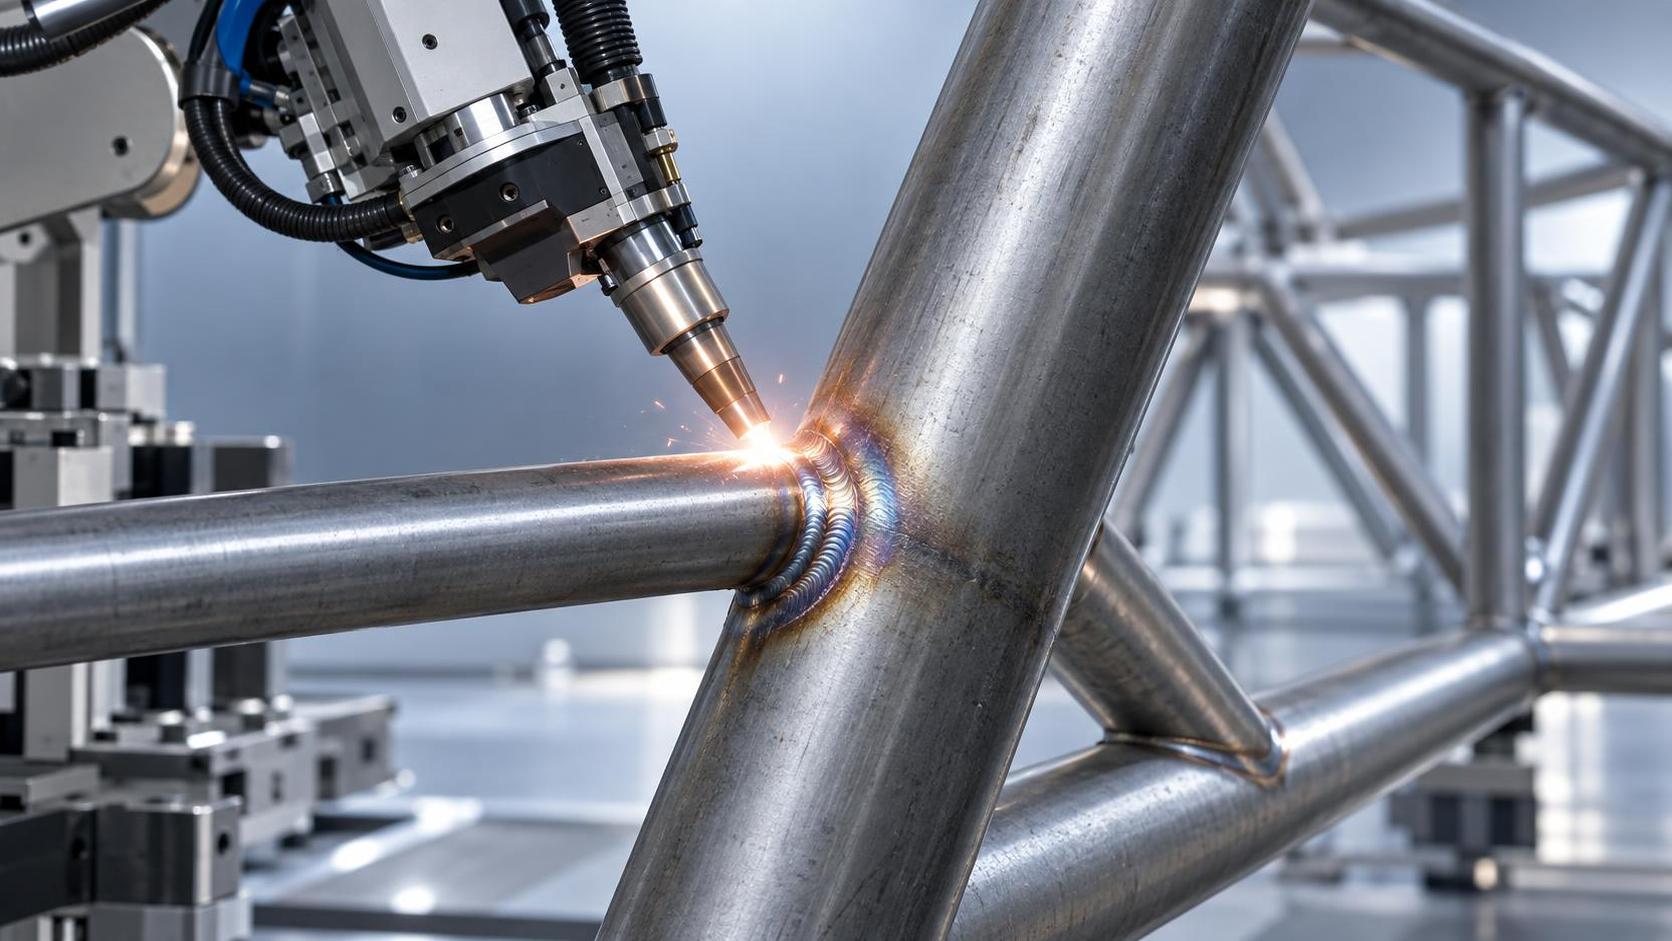
تدمج ماكينة اللحام الأوتوماتيكية للهياكل الفراغية النموذجية ثلاث طبقات من العمليات: تحديد موضع الجزء، وتنفيذ الحركة، وترسيب اللحام. أولًا، تقوم التجهيزات أو المشابك بتحديد مواضع الأنابيب أو المخاريط أو الجلب أو مكونات العُقد وفق العلاقة الصحيحة بينها. ثانيًا، تحرك المحاور المدفوعة بالسيرفو أو الطاولات الدوارة أو الأذرع الروبوتية شعلة اللحام أو قطعة العمل على طول مسار اللحام المبرمج. ثالثًا، يقوم مصدر اللحام بترسيب معدن الحشو تحت تيار وجهد وسرعة وظروف حماية مضبوطة.
بالنسبة لمعظم التطبيقات الإنشائية، تعتمد الماكينة على لحام MIG أو MAG لأن هاتين العمليتين تدعمان الإنتاجية ومقبولتان على نطاق واسع في تصنيع الفولاذ الكربوني. وقد تستخدم بعض المشاريع لحام TIG للتحكم في الجذر أو لمقاطع المواد الخاصة، إلا أن إنتاج الهياكل الفراغية بكميات كبيرة يفضل عادةً الطرق التي توازن بين السرعة والاختراق. وتُعد تغذية السلك المستقرة، واتساق زاوية الشعلة، وسرعة الحركة المنسقة عوامل حاسمة، لأن التقاطعات المنحنية وتغير سماكة الجدار يمكن أن تتسبب بسهولة في أخدود حافي أو عدم اكتمال الاندماج أو تناثر مفرط إذا كان التحكم ضعيفًا.
يمكن أن تعتمد البرمجة على معلمات ثابتة للأجزاء القياسية، أو على منطق CNC والروبوتات الأكثر مرونة للأشكال الهندسية المتنوعة. وكلما زاد تنوع عائلة الوصلات، زادت أهمية إدارة تزامن المحاور، وخيارات تتبع خط اللحام، وقابلية تكرار التجهيزات. وفي العديد من المصانع، تُقرن الماكينة بعناصر تحكم في القطع المسبق والتركيب الأولي، بحيث يبدأ اللحام بأجزاء تستوفي بالفعل المتطلبات البعدية.
تُعد إدارة مدخلات الحرارة نقطة تقنية أساسية أخرى. فالهياكل الفراغية تستخدم غالبًا عناصر أنبوبية يمكن أن يتراكم فيها التشوه عبر وصلات متعددة. ويساعد التحكم الأوتوماتيكي على توزيع تسلسل اللحام ومسار الشعلة وفترات التبريد بصورة أكثر اتساقًا من العمل اليدوي. ويؤدي ذلك إلى تحسين الشكل الهندسي النهائي وتقليل أعمال التصحيح قبل الجلفنة أو الطلاء أو التجميع في الموقع.
أنواع الماكينات الرئيسية وخيارات التهيئة
لا يوجد تصميم موحد واحد لماكينة اللحام الأوتوماتيكية للهياكل الفراغية. وغالبًا ما تكون الأنظمة الأساسية عبارة عن تجهيزات مخصصة مع حركة أوتوماتيكية للشعلة لنطاق محدود من قطع العمل. وهي مناسبة للمصانع التي تنتج أبعاد هياكل موحدة حيث يكون تباين الأجزاء منخفضًا. وتتمثل ميزتها في سهولة التشغيل وانخفاض التكلفة الأولية، لكنها أقل مرونة عند تغير رسومات المنتجات بصورة متكررة.
تجمع الحلول متوسطة المستوى عادةً بين الطاولات الدوارة أو الموضعات أو المناولات وحركة لحام قابلة للبرمجة. ويدعم هذا التكوين مزيدًا من تنويعات الوصلات ويحسن بيئة عمل المشغل، إذ يمكن وضع قطعة العمل في وضع لحام أفضل. وبالنسبة للعديد من مصانع الهياكل، يمثل هذا التوازن العملي بين التكلفة وتعدد الاستخدامات، خاصة عندما يشمل مزيج المنتجات مشاريع متكررة ومخصصة على حد سواء.
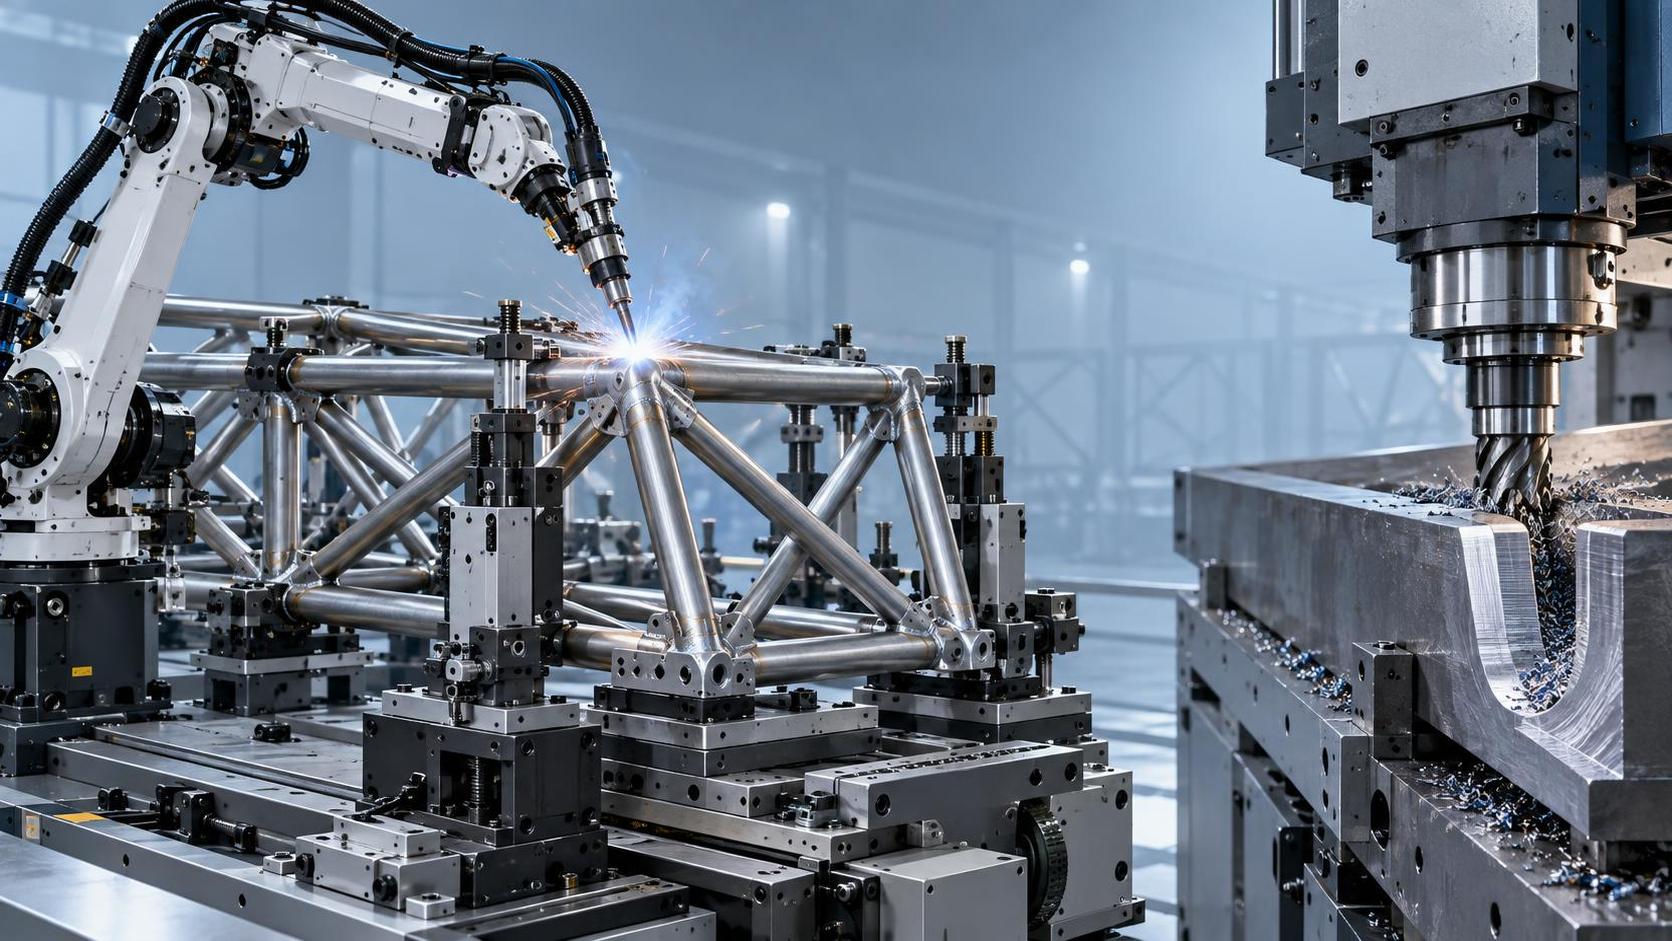
تستخدم التهيئات الأعلى مستوى روبوتات لحام متعددة المحاور، غالبًا بتخطيطات مخصصة ذات 7 أو 9 محاور، للتعامل مع هندسة العُقد المعقدة وتنوع الإنتاج الأوسع. ويُعد هذا النهج مناسبًا للمصانع التي تورّد هياكل فولاذية أو خطوط أنابيب أو خزانات أو تجميعات مصنّعة تتطلب مدى وصول وتحكمًا في المسار أكثر قابلية للبرمجة. وتسلط Wuxi Samgins الضوء على قدرتها على التخصيص في هذا المجال، وهو أمر ذو صلة عندما يحتاج المشتري إلى أكثر من محطة قياسية جاهزة.
تعتمد التهيئة أيضًا على المعدات المساندة. فقد يتضمن الحل الكامل موضعات لحام، ودوارات، ومناولات، وماكينات قطع CNC، وأنظمة تجهيز الحواف، وأدوات مناولة المواد. ولذلك، ينبغي للمشترين الذين يقارنون الموردين النظر إلى ما هو أبعد من الماكينة الرئيسية، وسؤال ما إذا كانت الحزمة المقترحة تناسب تدفق عملياتهم الحالي وأهداف السعة المستقبلية.
لماذا يستثمر المصنعون في هذه المعدات
السبب الأول هو الإنتاجية. فتصنيع وصلات الهياكل الفراغية يدويًا يتطلب عمالة مكثفة، خاصة عندما تتكرر اللحامات عبر مئات أو آلاف العُقد المتشابهة. وتقلل ماكينة اللحام الأوتوماتيكية للهياكل الفراغية زمن المناولة غير القوسي، وتحد من الاعتماد على التدريب، وتحسن استقرار زمن الدورة. وفي الأسواق التي يصعب فيها توظيف أو الاحتفاظ باللحامين المهرة، يمكن أن يكون ذلك حجة تشغيلية قوية.
السبب الثاني هو الاتساق. فعادةً ما يدير مشترو B2B العقود وسجلات الفحص ومواعيد التركيب النهائية، وليس فقط استخدام الماكينات. وتساعد معلمات اللحام القابلة للتكرار على تقليل تفاوت الجودة بين الورديات والمشغلين. كما أن المظهر الأكثر استقرارًا للحام والاختراق الأفضل يسهّلان الفحص اللاحق، وهو أمر مهم عندما تُسلّم المشاريع ضمن أنظمة جودة رسمية أو مراجعة من طرف ثالث.
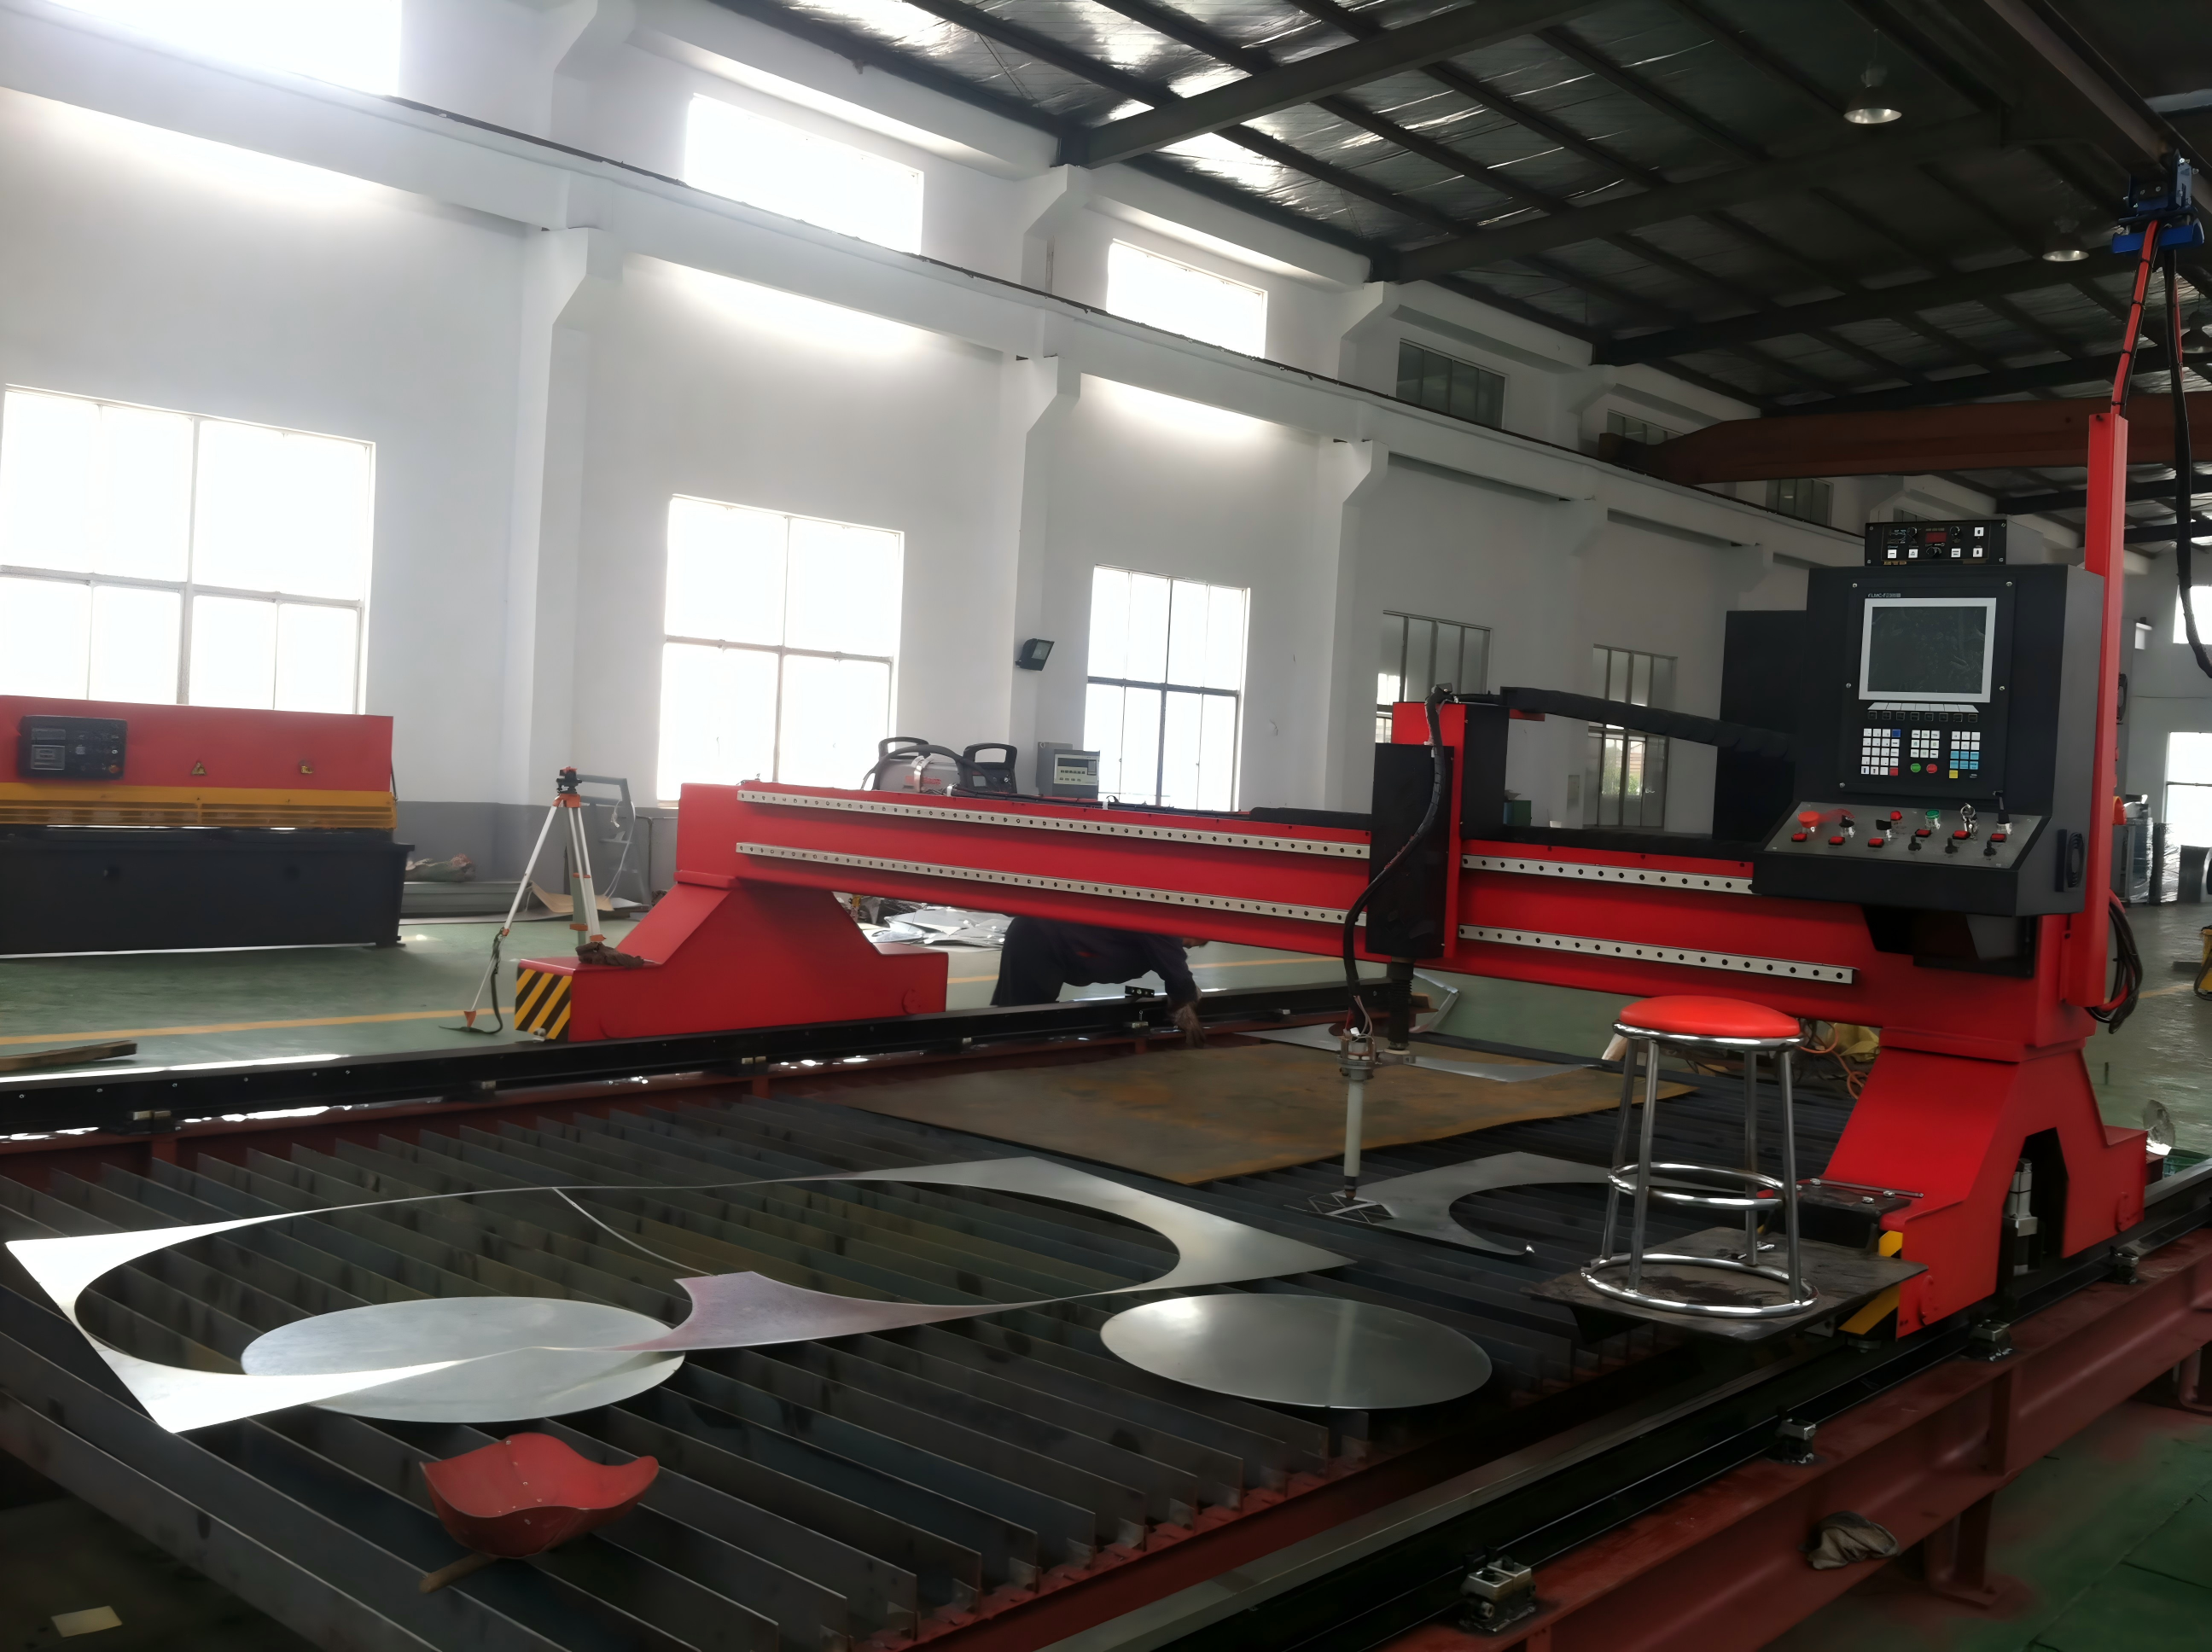
السبب الثالث هو التكامل مع أتمتة التصنيع الأوسع. وغالبًا ما تجد الشركات التي تستخدم بالفعل القطع باللهب CNC، أو القطع بالبلازما CNC، أو القطع بليزر الألياف، أو خطوط العوارض H، أو معدات معالجة الصفائح، أن اللحام يصبح عنق الزجاجة التالي. وتؤدي إضافة ماكينة لحام أوتوماتيكية للهياكل الفراغية إلى إنشاء سلسلة إنتاج أكثر توازنًا وتحسين عائد الاستثمارات السابقة في القطع والتركيب الدقيقين.
بالنسبة للمشترين الذين يدرسون الموردين، تضع Wuxi Samgins نفسها من خلال تغطية واسعة للمنتجات وحلول مصانع منسقة بدلًا من فئة ماكينة واحدة. وقد يكون ذلك مفيدًا للمصانع التي لا تحتاج إلى ماكينة لحام هياكل فراغية فقط، بل تحتاج أيضًا إلى دوارات اللحام، والموضعات، والروبوتات، وأنظمة القطع، أو ماكينات معالجة الصفائح والمقاطع من مصدر صناعي واحد.
من يستخدمها وأين تناسب
أكثر المستخدمين شيوعًا هم مصنّعو الهياكل الفولاذية الذين ينتجون شبكات الأسقف، والجمالونات، والقباب، وقاعات المعارض، وهياكل المطارات، ومظلات المنشآت العامة، وهياكل المباني الصناعية. وتحتاج هذه الشركات إلى تجميع قابل للتكرار للعناصر الأنبوبية، وغالبًا ما تعمل ضمن جداول تركيب صارمة، حيث يمكن أن تؤثر تأخيرات الورشة في وقت الرافعات، والعمالة في الموقع، والأعمال اللاحقة.
كما أنها ذات صلة بالمصنّعين الذين يخدمون مشاريع الطاقة والنقل والتصنيع الثقيل، حيث تظهر الوصلات الأنبوبية متعددة الاتجاهات في هياكل الدعم أو منصات الوصول أو الهياكل الميكانيكية المتخصصة. وفي هذه الحالات، قد تكون المرونة مهمة بقدر السرعة، لأن دفعات المشاريع أصغر وتباين التصميم أكبر. ويمكن لماكينة اللحام الأوتوماتيكية القابلة للبرمجة للهياكل الفراغية أن تساعد في الربط بين الهندسة المخصصة والتصنيع التسلسلي.
يشمل المستخدمون المستهدفون عادةً مديري الإنتاج، ومُلّاك المصانع، والمديرين التقنيين، وفرق المشتريات المسؤولة عن موازنة توسيع الطاقة الإنتاجية وجودة اللحام وهيكل العمالة والامتثال للتصدير. وتركز الفرق الهندسية على منطق التجهيزات وتوافق إجراءات اللحام، بينما تركز فرق المشتريات عادةً على التسليم وقطع الغيار والتدريب ودعم الخدمة طويل الأجل.
جغرافيًا، الطلب عالمي لأن تصنيع الفولاذ يبقى مدفوعًا بالمشاريع عبر الأسواق المتقدمة والناشئة. وتشير مراجع العملاء المقدمة من Wuxi Samgins، بما في ذلك شركات مثل URALSTANKOIMPORT وMD Calbah Industries Pty Ltd وZein Steel Industries Co. LLC وBatysMunaiGazZhabdyktary LLP وLincoln Electric-MENA، إلى خبرة في التصدير عبر بيئات تشغيل إقليمية مختلفة. ويكتسب ذلك أهمية عندما تختلف وثائق الماكينات والمعايير الكهربائية وتوقعات الدعم بحسب السوق.
معايير الشراء ومعايير الصناعة
يبدأ قرار الشراء الجاد ببيانات الأجزاء. ينبغي للمشترين تحديد نطاق قطر الأنبوب، وسماكة الجدار، وهندسة الوصلة، ودرجة المادة، والإنتاج السنوي، والتفاوت المقبول، وعملية اللحام المطلوبة قبل مناقشة حجم الماكينة أو سعرها. وبدون هذه المعلومات، تكون عروض الموردين عامة أكثر من اللازم وقد لا تعالج التعقيد الفعلي للتركيب أو إيقاع الإنتاج في المصنع.
بعد ذلك، يجب تقييم جودة الحركة والتحكم. وتشمل الأسئلة الرئيسية عدد المحاور، وقابلية التكرار، ووقت تغيير التجهيزات، والتوافق مع مصادر طاقة اللحام القياسية، وواجهة المشغل، وتوافر المكونات الهيدروليكية أو مكونات السيرفو أو CNC المستوردة عند الاقتضاء. وتذكر Wuxi Samgins أن المكونات الهيدروليكية والسيرفو وCNC الرئيسية تستخدم علامات تجارية مستوردة مشهورة عالميًا، وهو ما قد يكون ذا صلة بالمشترين الذين يعطون الأولوية للدقة والاستقرار وعمر الخدمة.
ينبغي أيضًا مراجعة الامتثال بعناية. فمن المعقول الاستفسار عما إذا كانت الماكينة مصنّعة وفق ممارسات إدارة الجودة ISO9001، وما إذا كانت نماذج التصدير تستوفي متطلبات توجيهات آلات الاتحاد الأوروبي CE وLVD المعمول بها عند الحاجة. وبالنسبة للمشترين الذين يخدمون مشاريع تحكمها ASME أو API أو قوانين البناء المحلية، لا تكفي قدرة الماكينة وحدها؛ بل يجب أن تتوافق إجراءات اللحام وقابلية تتبع المواد ووثائق الإنتاج أيضًا مع بيئة عقد الاستخدام النهائي.
وأخيرًا، افحص نطاق عمليات المورد. فعلى سبيل المثال، قد يكون المورد القادر أيضًا على توفير مناولات اللحام والدوارات والموضعات وماكينات لحام الدرزات الطويلة ومعدات العوارض H وأنظمة القطع في وضع أفضل للتوصية بخط متكامل. ولا يعني ذلك تلقائيًا أن موردًا ما أفضل، لكنه يزيد من فرصة توافق ماكينة اللحام الأوتوماتيكية للهياكل الفراغية مع عملية المصنع الأوسع بدلًا من أن تصبح عنق زجاجة معزولًا.
سير عمل الإنتاج والتركيب ومراقبة الجودة
يبدأ سير عمل الإنتاج الموثوق عادةً بفحص المواد الواردة، ودقة القطع، وتجهيز الشطف عند الحاجة، والتحقق من التجهيزات قبل بدء اللحام. وينتج كثير من عيوب اللحام المنسوبة إلى الأتمتة فعليًا عن ضعف اتساق الأجزاء في المراحل السابقة. وتؤدي الماكينة أفضل أداء عندما تكون نهايات الأنابيب وأجزاء العُقد وظروف التثبيت النقطي مضبوطة ضمن تفاوتات محددة.
أثناء التركيب، ينبغي للمشترين الانتباه إلى استقرار الأساس، وظروف إمداد الطاقة، وإمداد الغاز، واستخراج الأبخرة، والتأريض، ووصول المشغل الآمن حول التجميعات الدوارة أو المتحركة. وينبغي أن يشمل التشغيل التجريبي عمليات تشغيل جافة، ومعايرة المحاور، والتحقق من معلمات اللحام، وتأهيل العينات على الأجزاء الممثلة. ويجب أن يغطي التدريب ليس التشغيل فقط، بل أيضًا إعداد التجهيزات، واستبدال المواد الاستهلاكية، ومنطق الإنذارات، ونقاط الفحص الروتينية.
ينبغي أن تجمع مراقبة الجودة بين الفحوصات البعدية والتحقق من اللحام. وتشمل نقاط الفحص الشائعة محاذاة العناصر، وموضع العقدة، واستمرارية اللحام، وشكل خرزة اللحام، وحالة التناثر، والتشوه بعد التبريد. وحيثما تتطلب متطلبات المشروع ذلك، يمكن للمشترين إضافة سجلات الفحص البصري أو فحوصات المقاييس أو الاختبارات غير الإتلافية وفقًا لمعيار العقد. والهدف هو بناء عملية مضبوطة، وليس مجرد فحص العيوب بعد حدوثها.
يُعد دعم ما بعد البيع جزءًا من ضمان الجودة، وليس موضوعًا تجاريًا منفصلًا. وتؤكد Wuxi Samgins على الضمانات طويلة الأجل والدعم من التصميم والتصنيع وحتى الخدمة التقنية. وبالنسبة للمشترين في الخارج، تظهر قيمة هذا الدعم غالبًا لاحقًا، عندما تكون تعديلات المعلمات أو قطع الغيار أو استكشاف الأعطال عن بُعد ضرورية للحفاظ على استقرار الإنتاج تحت ضغط المشاريع الفعلي.
هيكل التكلفة وTCO واعتبارات ROI
سعر شراء ماكينة اللحام الأوتوماتيكية للهياكل الفراغية ليس سوى طبقة واحدة من التكلفة. فتشمل التكلفة الإجمالية للملكية التجهيزات، ومصادر طاقة اللحام، والتكامل الكهربائي، ومناولة المواد، وتدريب المشغلين، والمواد الاستهلاكية، وقطع الغيار، ووقت الصيانة، ومساحة الأرضية، وتأثير التوقف على تسليم المشاريع. وينبغي للمشترين حساب هذه البنود قبل مقارنة عروض الأسعار، خاصة عندما يبدو أحد العروض أرخص لكنه يستثني وظائف دعم رئيسية.
يؤثر مزيج الأجزاء بقوة في ROI. فالمصنع الذي ينتج كميات كبيرة من وحدات الهياكل الفراغية المتشابهة يمكنه غالبًا تبرير الأتمتة بسرعة أكبر، لأن وقت الإعداد يتوزع على العديد من الأجزاء المتطابقة. وعلى النقيض، قد يستفيد المصنع الذي يركز على الدفعات القصيرة المخصصة بدرجة عالية أيضًا، لكن الحل المناسب قد يكون خلية روبوتية مرنة بدلًا من ماكينة مخصصة صلبة. وتعد مواءمة مستوى الأتمتة مع هيكل الطلبات أهم من مجرد اختيار التهيئة الأكثر تقدمًا.
عادةً ما تكون اقتصاديات العمالة وتقليل إعادة العمل وموثوقية الجدول الزمني أكبر محركات القيمة. فإذا قللت الأتمتة من لحام الإصلاح، والهدر، وتأخير التركيب، والاعتماد على عدد محدود من اللحامين ذوي الخبرة، فقد يتجاوز الأثر المالي المكسب المباشر في كفاءة القوس الكهربائي. وينبغي للمشترين أيضًا تقدير القيمة التجارية لمهل التسليم الأكثر استقرارًا، خصوصًا عندما تكون غرامات التأخير في التسليم أو اضطرابات التركيب مخاطر تجارية جوهرية.
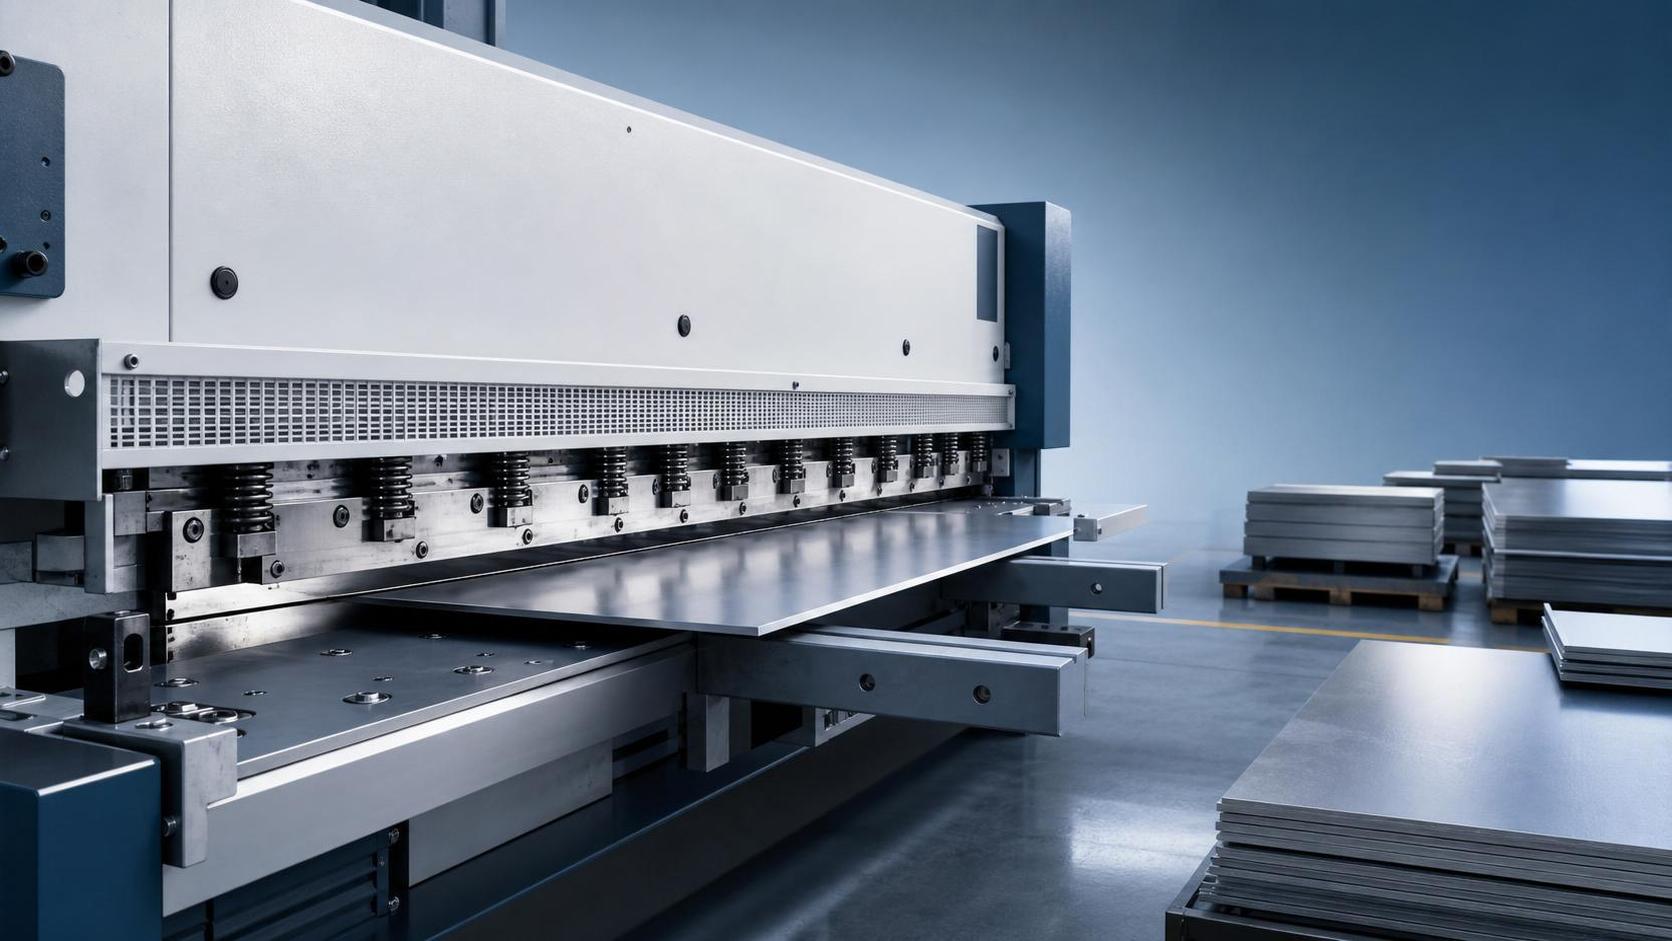
إحدى طرق التقييم العملية هي طلب دراسات زمن الدورة للعينات، والاستخدام التقديري للمواد الاستهلاكية، وفترات الصيانة، وقوائم قطع الغيار الموصى بها من المورد. وقد يساعد أيضًا في مقارنة قرار الماكينة باستثمارات العمليات المجاورة، كما يفعل المشترون عند تقييم فئات أخرى من معدات التصنيع مثل ماكينات القص الهيدروليكية أو أنظمة القطع أو خطوط العوارض H. ونموذج ROI الصحيح خاص بكل مصنع وينبغي أن يعكس قيود الإنتاج الفعلية.
دورات الصيانة واتجاهات الصناعة المستقبلية
تشمل الصيانة الروتينية عادةً التنظيف اليومي لمسارات الشعلة وتغذية السلك، وفحص التجهيزات والمشابك، وتشحيم المكونات المتحركة عند الحاجة، وفحوصات المعايرة، والمراجعة الدورية للكابلات وخطوط الغاز وأقفال الأمان. وتُعد الصيانة الوقائية مهمة لأن أتمتة اللحام غالبًا ما تفقد الجودة تدريجيًا بسبب التآكل والتلوث وانحراف المحاذاة، وليس بسبب عطل فوري.
ينبغي أن تغطي خطة الاستبدال المواد الاستهلاكية، وأطراف التلامس، والبطانات، والفوهات، وأجزاء التآكل في التجهيزات، وقطع غيار نظام التحكم ذات فترات التوريد الطويلة. ويجب على المشترين العاملين في أسواق التصدير السؤال عن سرعة توريد الأجزاء وما إذا كانت التشخيصات عن بُعد متاحة. وتؤثر هذه المسائل في زمن التشغيل أكثر مما يتوقعه كثير من المشترين لأول مرة.
وبالنظر إلى المستقبل، يتجه القطاع نحو تكامل أعمق بدلًا من الأتمتة المعزولة. ومن المتوقع بشكل متزايد أن تتصل أنظمة ماكينات اللحام الأوتوماتيكية للهياكل الفراغية ببيانات الإنتاج الرقمية، ودعم برمجة الروبوتات، وتتبع خطوط اللحام المحسن، وتجهيز CNC في المراحل السابقة. كما تسعى المصانع إلى حلول أكثر مرونة متعددة المحاور لأن تنوع المنتجات يواصل الارتفاع حتى في الأعمال الإنشائية المتكررة تقليديًا.
بالنسبة للمشترين الذين يخططون للتوسع على المدى المتوسط، فإن أفضل استراتيجية تكون عادةً اختيار منصة ماكينة تحل مشكلة الإنتاج الحالية مع إتاحة المجال لاحقًا لترقيات التجهيزات أو تكامل الروبوتات أو تمديد الخط. وفي هذا السياق، يمكن للموردين ذوي الخبرة الواسعة في معدات التصنيع، وقدرة التخصيص، والإلمام بمعايير المشاريع الدولية، تقديم مسار أكثر قابلية للتنفيذ من مجرد بيع ماكينة محددة النطاق وحدها.
بحث
المنتجات الموصى بها
 مُدوِّر لحام ذاتي المحاذاةمُدوِّر اللحام ذاتي المحاذاة هو جهاز مساعد متخصص مصمم لدعم قطع العمل الأسطوانية وتدويرها بدقة أثناء عمليات اللحام.
1.1 تكوين النظام
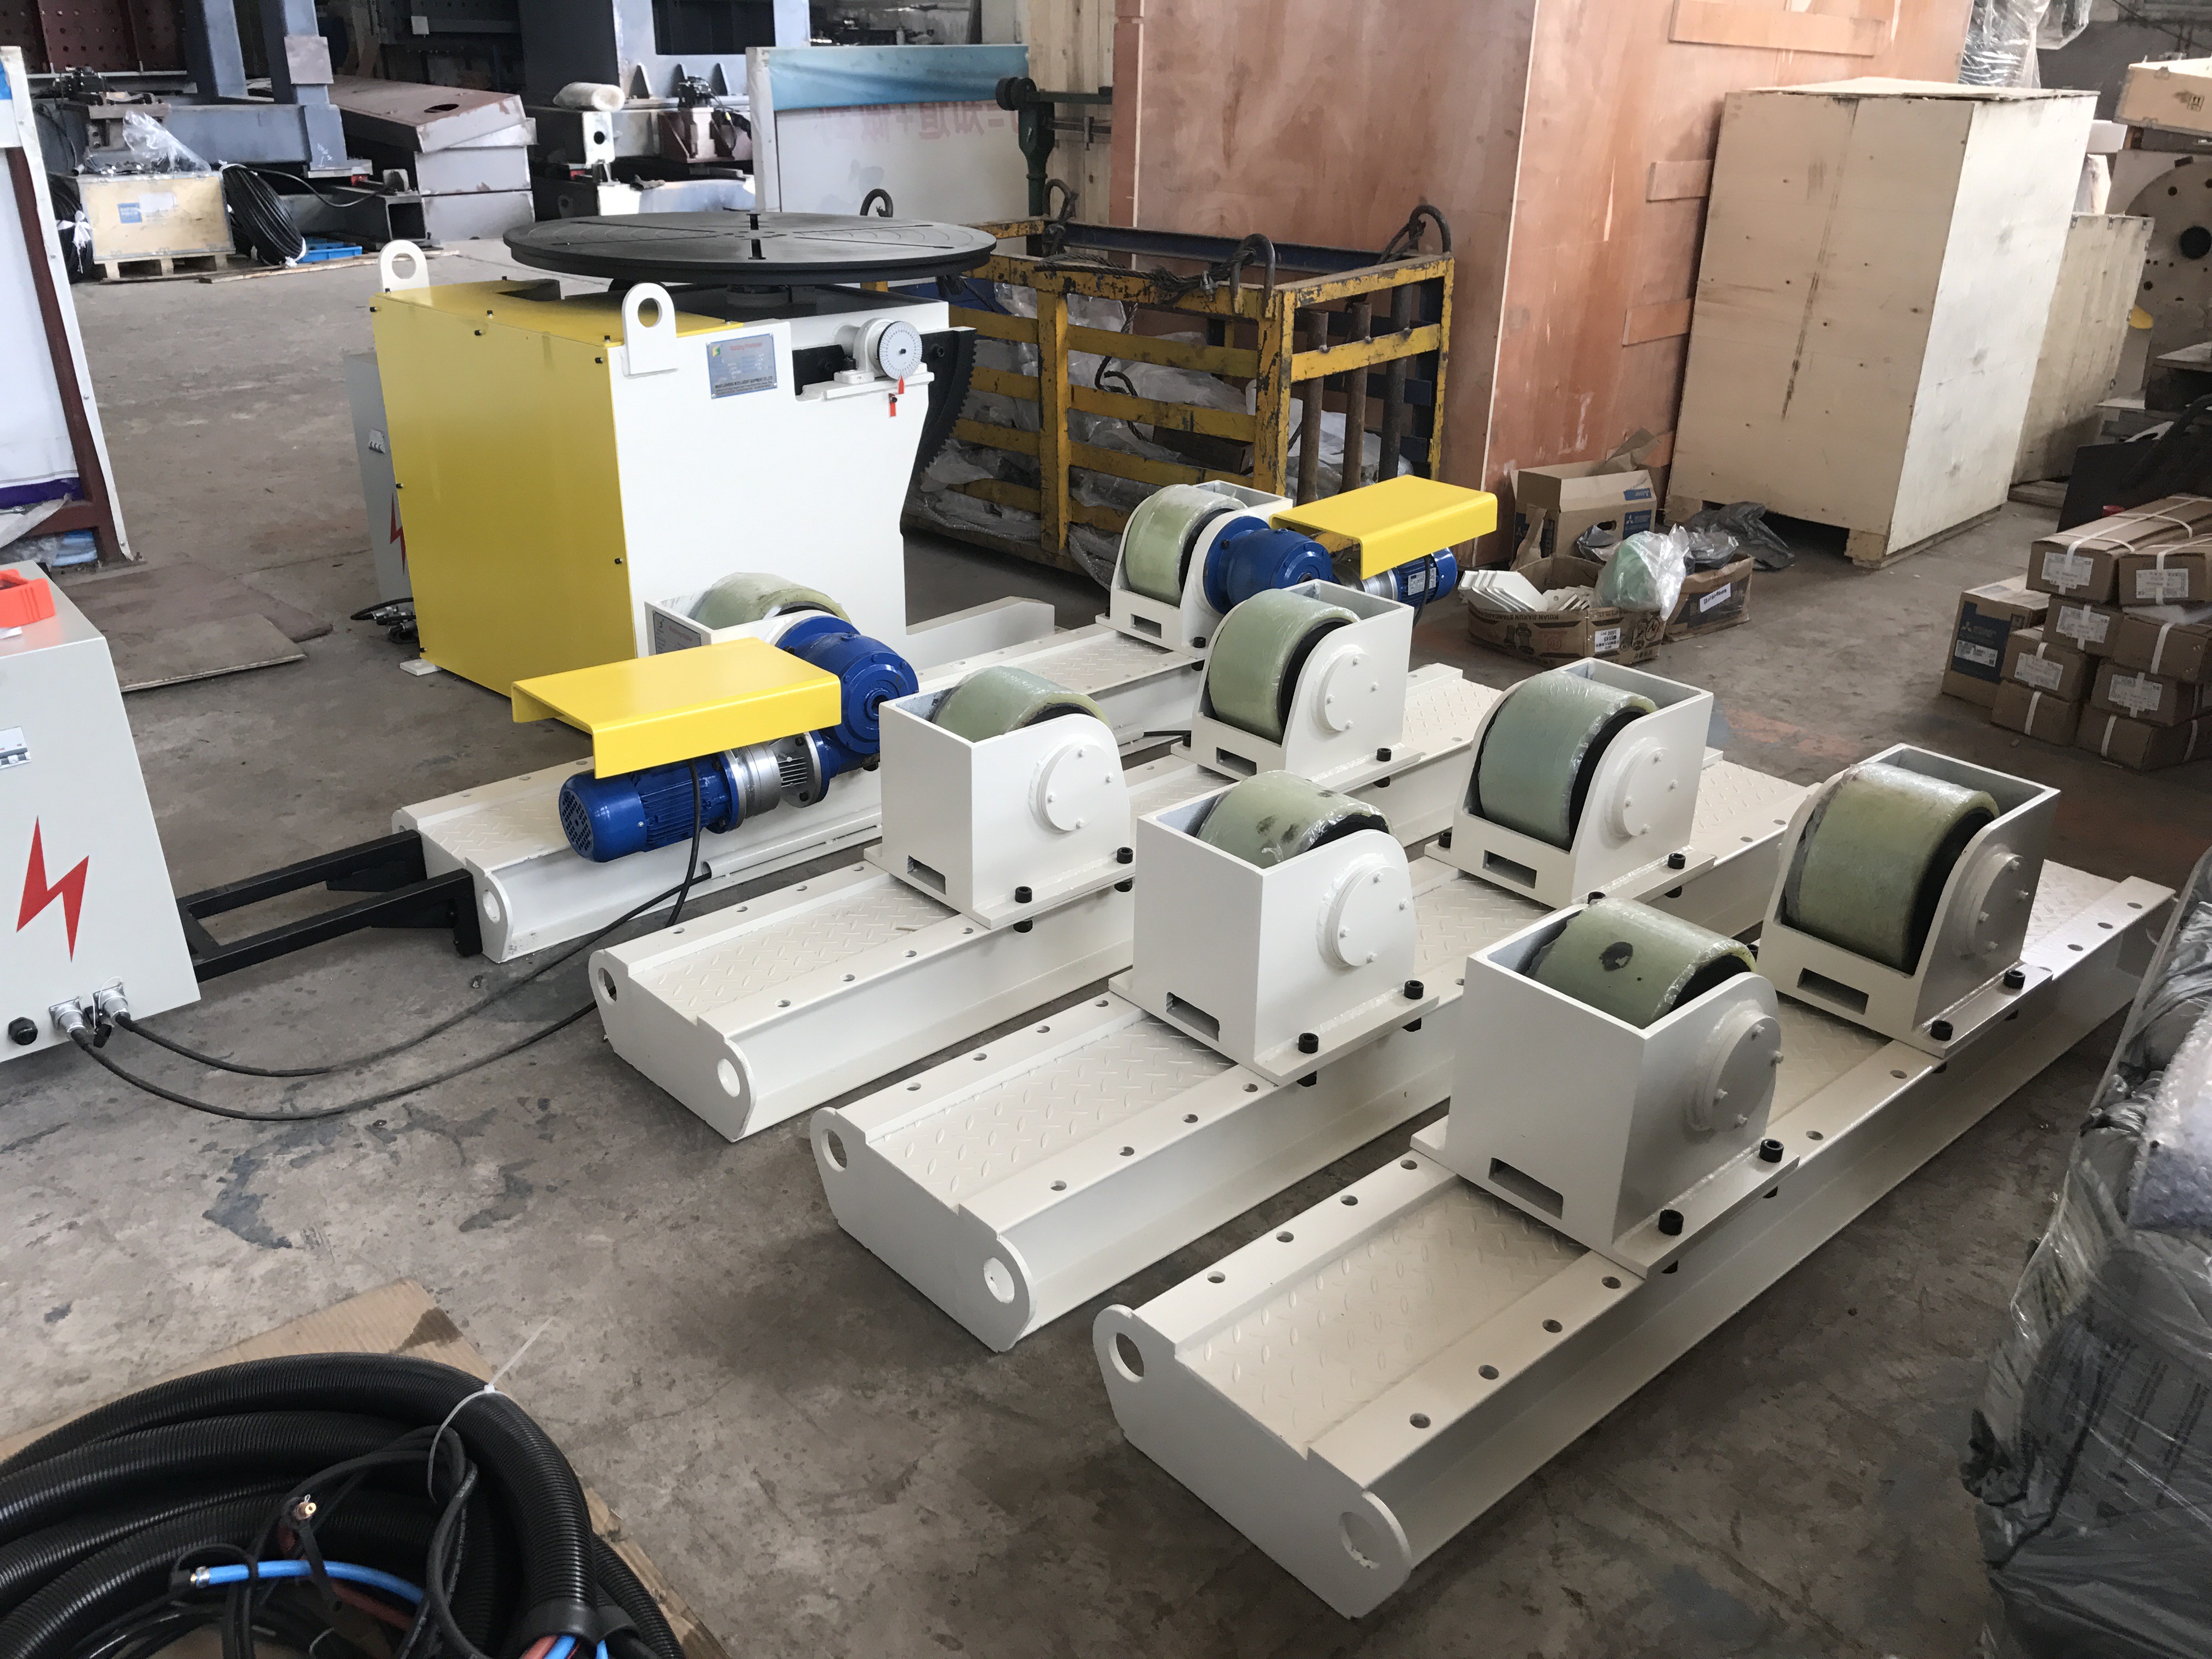
يتكون نظام مُدوِّر اللحام الكامل من ثلاثة مكونات رئيسية:
المُدوِّر النشط (المُدار) – مزود بمحرك ووحدة تخفيض لتوفير قدرة الدوران
المُدوِّر السلبي (الخامل) – يوفر الدعم ويتبع دوران الوحدة المُدارة
نظام التحكم – يتيح تنظيمًا دقيقًا للسرعة للحصول على ظروف لحام مثالية![النجمة 1]()
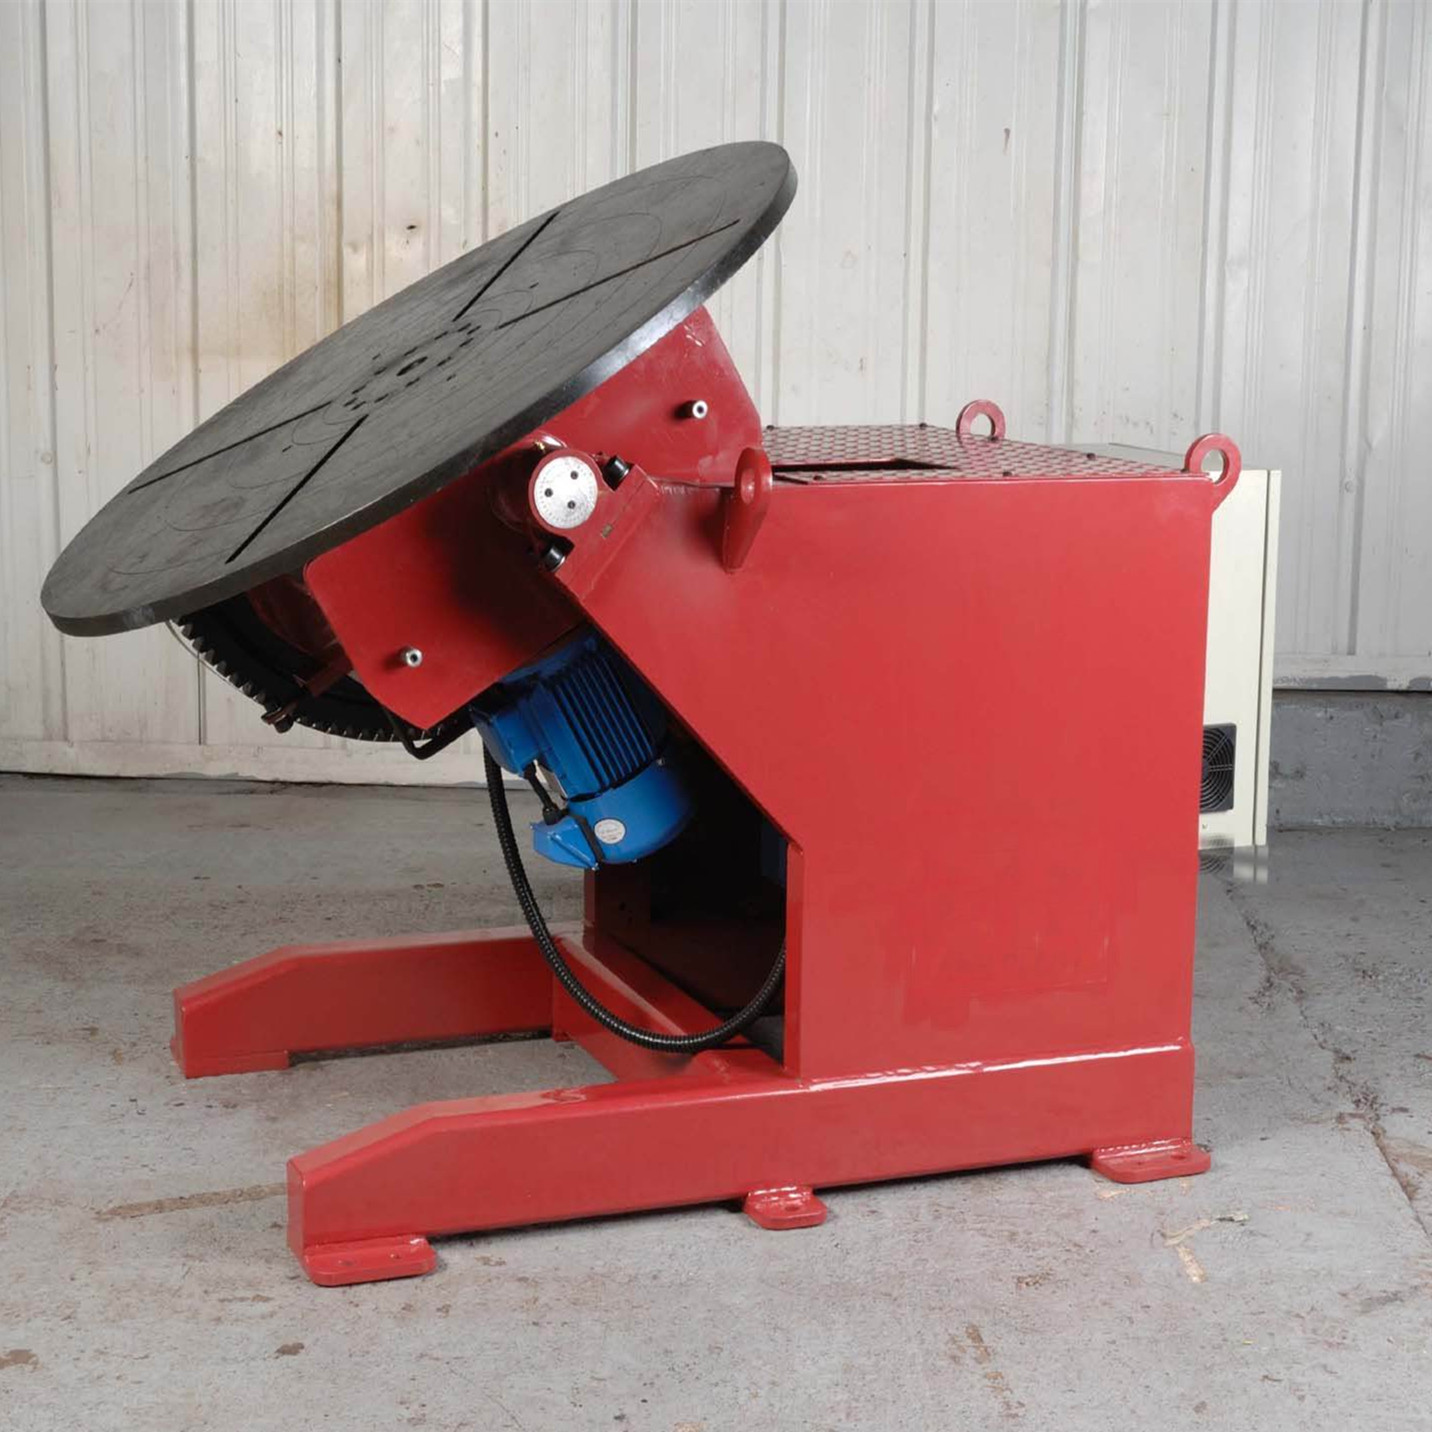
 مُوضِع اللحامتتوفر مُوضِعات اللحام لدينا بنطاق واسع من السعات يتراوح من 100kg إلى 20,000kg، وتتميز بدوران مستمر بزاوية 360° يتم التحكم به عبر VFD وإمالة من 0° إلى 90°–120° لتحقيق الوضعية المثلى للحام. التكوين الكهربائي القياسي هو 380V/50Hz/3PH، مع توفر جهود كهربائية مخصصة. تم تجهيز طراز 100kg بجهاز تحكم عن بُعد لاسلكي ومفتاح دواسة لسهولة التشغيل، بينما يوفر طراز 1,000kg تكوينات متعددة تشمل الرفع الهيدروليكي، والشكل L، وأنواع الرأس والذيل لتلبية متطلبات التطبيقات المتنوعة.
![النجمة 1]()
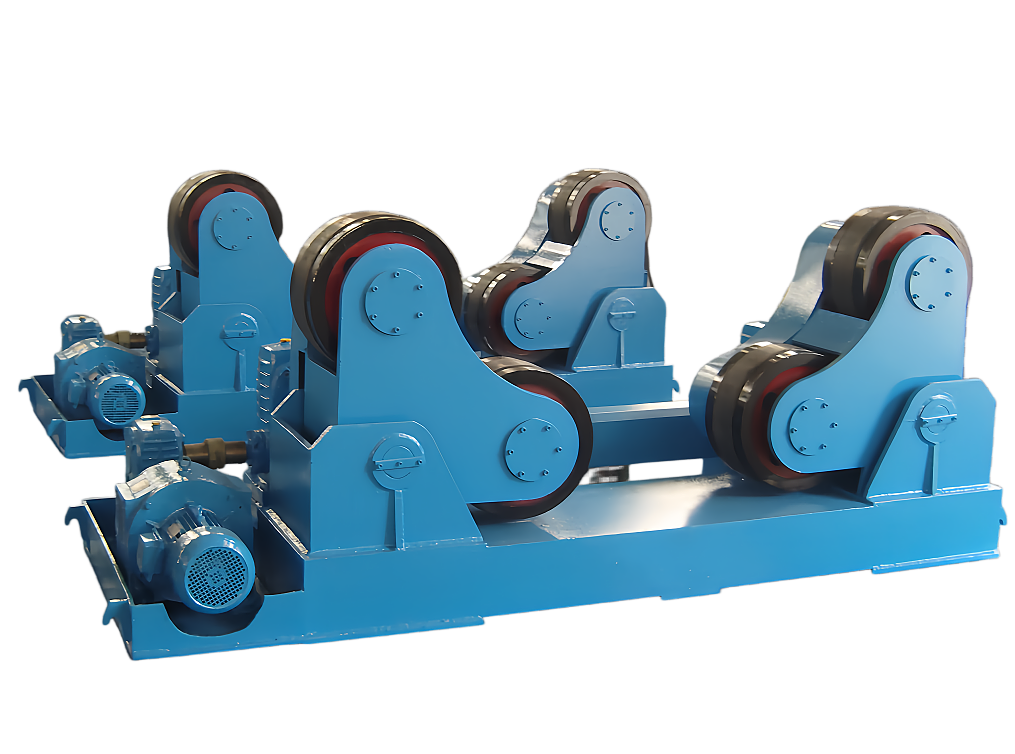
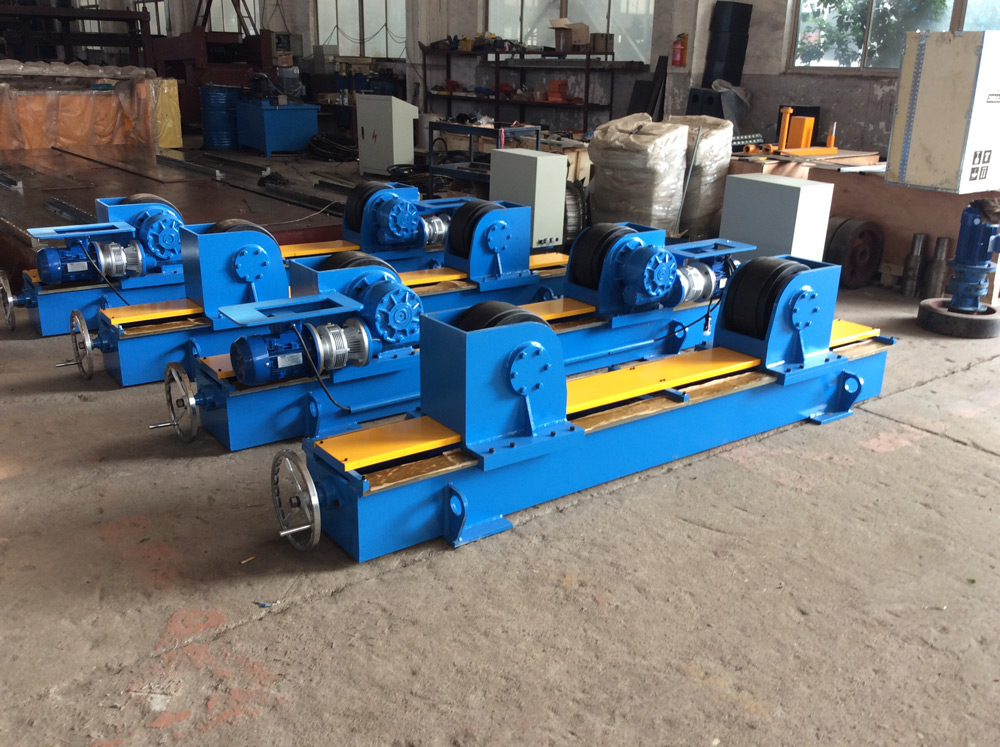
 مدوّر لحام قابل للضبط بالبراغييتكون مدوّر اللحام من ثلاثة مكونات رئيسية: مدوّر مُشغَّل (مجهز بمحرك)، ومدوّر حرّ (من دون محرك)، ونظام تحكم متكامل. وتتمثل وظيفته الأساسية في تدوير قطع العمل الأسطوانية أثناء عمليات اللحام، بما يضمن الوضع الأمثل وجودة لحام متسقة.
تُستخدم مدوّرات اللحام الأوتوماتيكية على نطاق واسع في اللحام التناكبي للأنابيب كبيرة القطر، وتصنيع أوعية الضغط، وغيرها من تطبيقات تجميع الأجزاء الأسطوانية. ومن خلال توفير دوران سلس قابل للضبط، فإنها تعزز إنتاجية اللحام وجودته بشكل ملحوظ، مع تقليل إجهاد المشغلين بدرجة كبيرة.
ونتيجة لذلك، أصبحت مدوّرات اللحام معدات أساسية في تصنيع الأسطوانات وورش اللحام الثقيلة، حيث توفر حلاً موثوقاً لتحسين الكفاءة وسلامة اللحام معاً.![النجمة 1]()
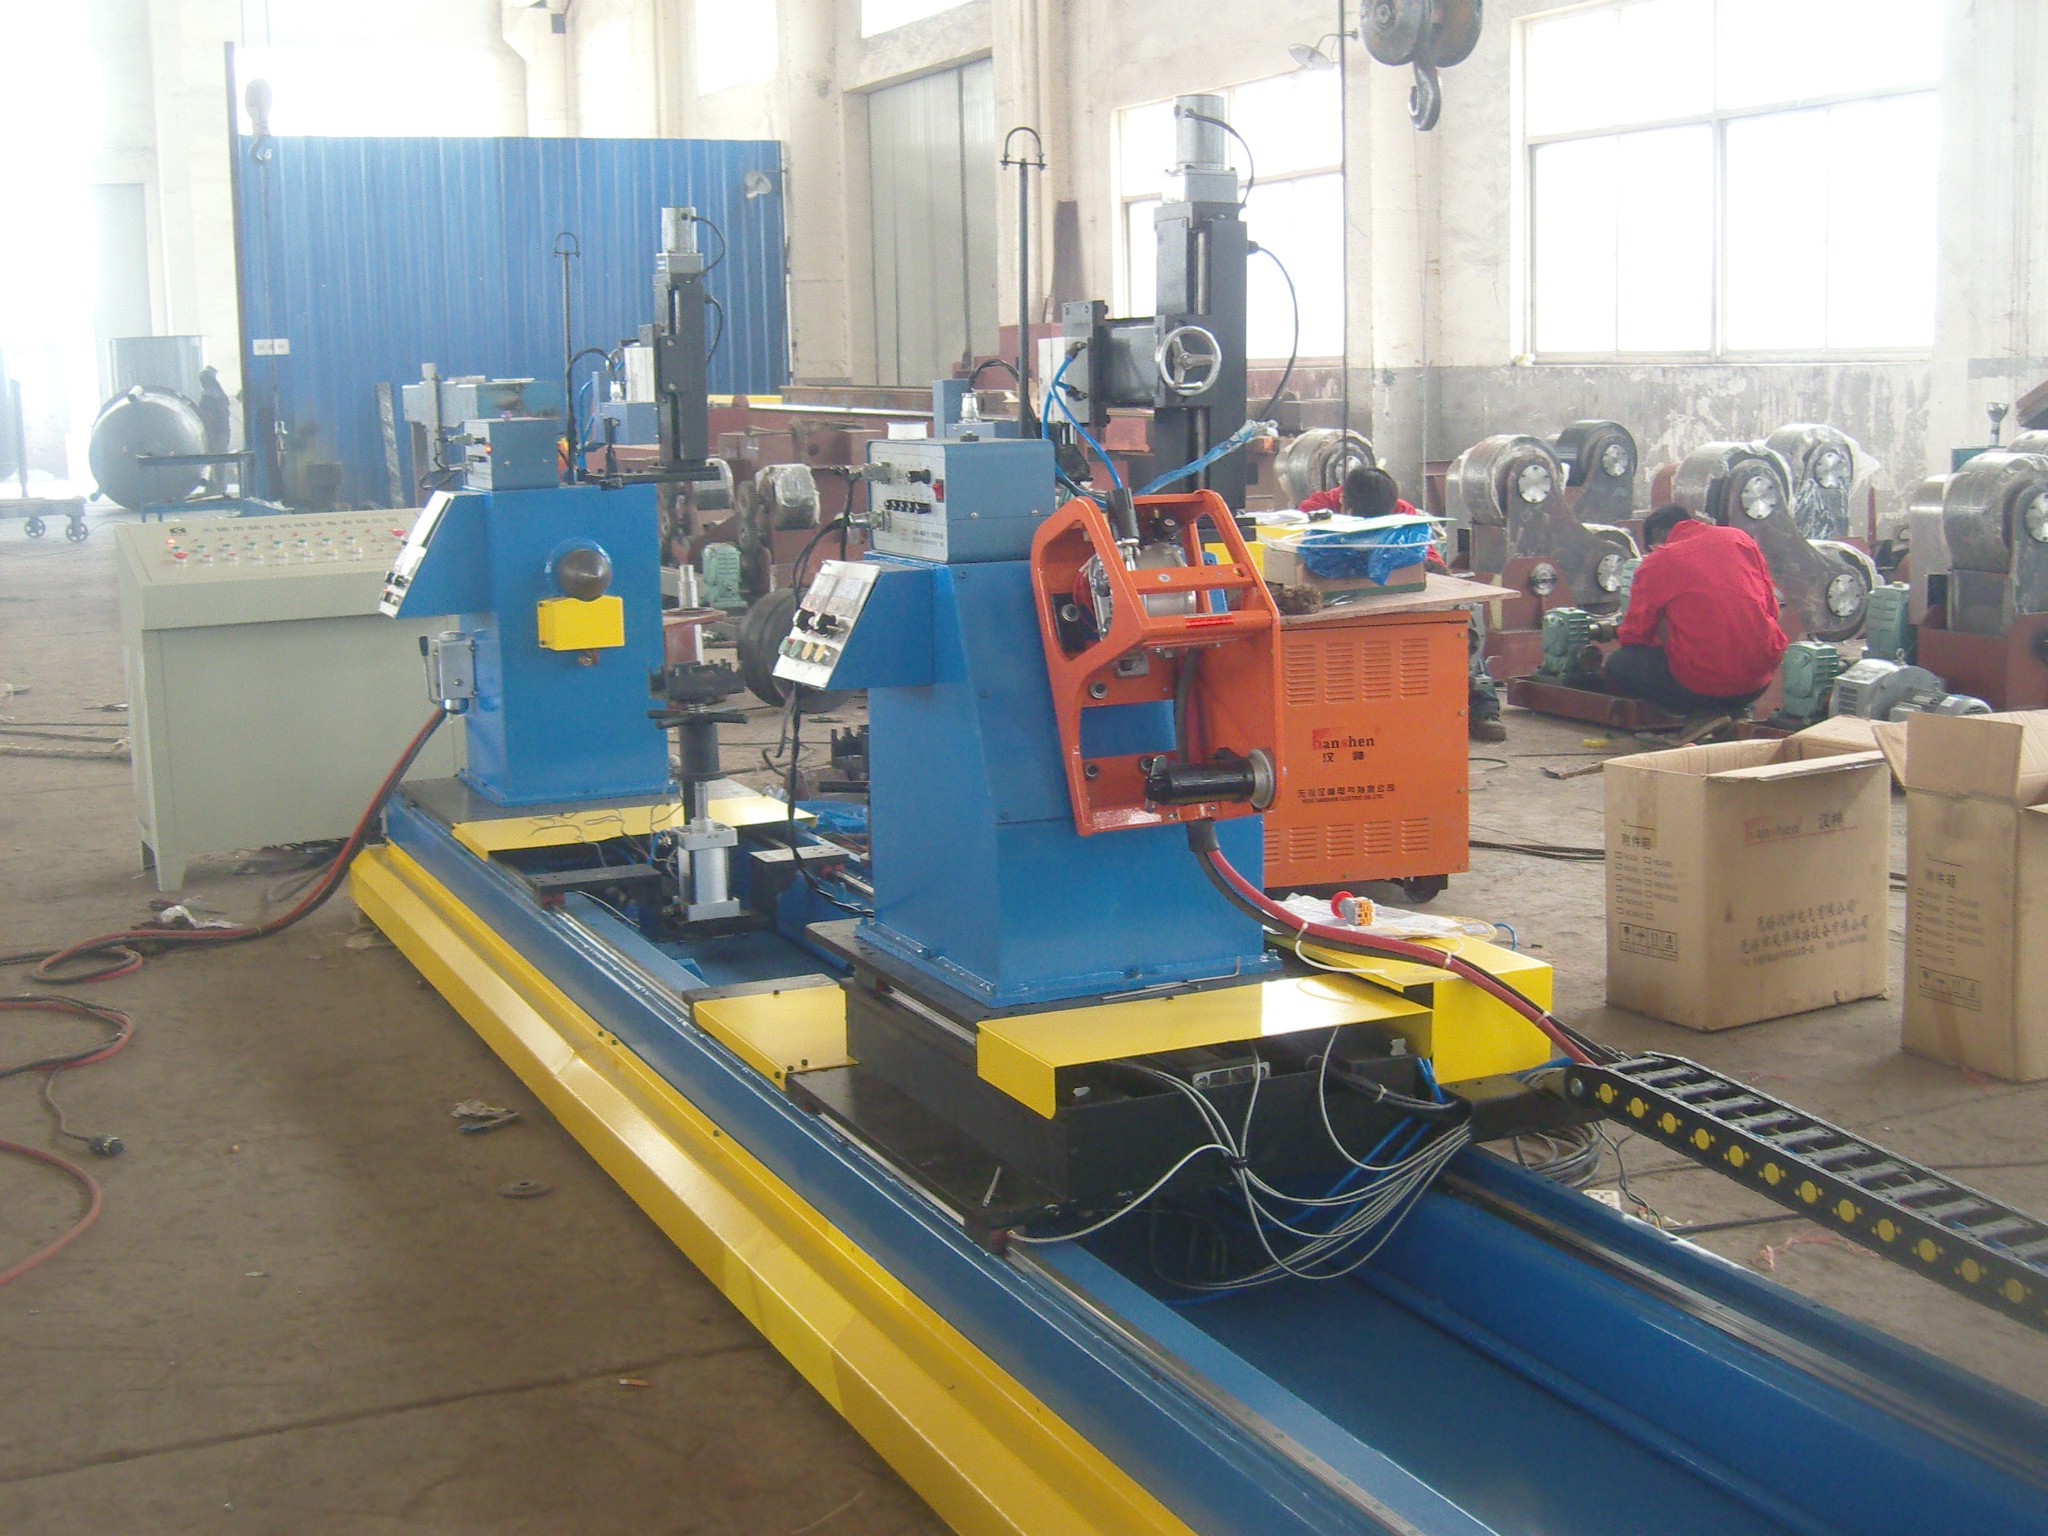
- آلة لحام الهيكل الفراغييتم تجميع جسم آلة لحام الهيكل الفراغي من الفولاذ المعدني، وتخضع الأجزاء الهيكلية لمعالجة التخمير، مما يجعلها مستقرة ومتينة للغاية؛ تحقق آلة اللحام الأوتوماتيكية للجمالونات ذات الهيكل الفراغي لحامًا متأرجحًا بمسدس اللحام، ويتم ضبط مسدس اللحام يدويًا؛ جهاز التثبيت الرئيسي والمساعد هيدروليكي، وتتحرر آلة لحام الهيكل الفراغي بعد انتهاء اللحام، ويتم رفع قطعة العمل يدويًا باستخدام لولب قيادة. يبلغ طول جسم آلة اللحام الأوتوماتيكية للجمالونات ذات الهيكل الفراغي 7.2 meters، وعرضها 900mm، ويمكن أن تبلغ فجوة اللحام القصوى 3-5cm، ويجب أن يكون طول قطعة العمل أقل من 5.5 meters، وقطر قطعة العمل 42mm-180mm
![النجمة 1]()
 مدوّر لحام بمسمار لولبييتكون دوّار اللحام من دوّار مُشغَّل (مزود بمحرك)، ودوّار حرّ (من دون محرك)، ونظام تحكم. ويُستخدم بشكل أساسي لتدوير قطع العمل الأسطوانية أثناء اللحام، مما يتيح التموضع الأمثل وجودة لحام متسقة.
تُستخدم دوّارات اللحام الأوتوماتيكية على نطاق واسع في اللحام التناكبي للأنابيب كبيرة القطر، وأوعية الضغط، وغيرها من التجميعات الأسطوانية. ومن خلال توفير دوران سلس وقابل للضبط، فإنها تحسن إنتاجية اللحام وجودته بشكل ملحوظ مع تقليل إرهاق المشغّل. لذلك، أصبحت دوّارات اللحام من المعدات الأساسية في تصنيع الأسطوانات وورش اللحام الثقيلة.![النجمة 1]()

المدونات الموصى بها
 كيف تُحسّن آلات لحام الهياكل الفراغية الأوتوماتيكية دقة الوصلات والإنتاجية
 ما عيوب الوصلات الشائعة التي تحدث عند استخدام آلة لحام الإطارات الفراغية الأوتوماتيكية مع سماكات جدران أنابيب غير متطابقة؟
- كيف تقارن التكلفة الإجمالية للملكية بين آلة لحام الهياكل الفراغية الأوتوماتيكية الجديدة وتحديث المعدات القديمة؟
- هل تنطبق شهادة ISO 3834-2 مباشرةً على عملية اللحام التي تنفذها آلة اللحام الأوتوماتيكية للهياكل الفراغية؟
- ما فترات الصيانة المطلوبة لأنظمة التموضع المؤازرة في آلة لحام الهياكل الفراغية الأوتوماتيكية؟
- العوامل المؤثرة في تكلفة ماكينة القص الهيدروليكية والتي تؤثر على العائد على الاستثمار
أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.