




Guía completa de la máquina laminadora de roscas de alta velocidad: principios de funcionamiento y tipos de máquinas
Guía completa de la roscadora de alta velocidad: principios de funcionamiento y tipos de máquina
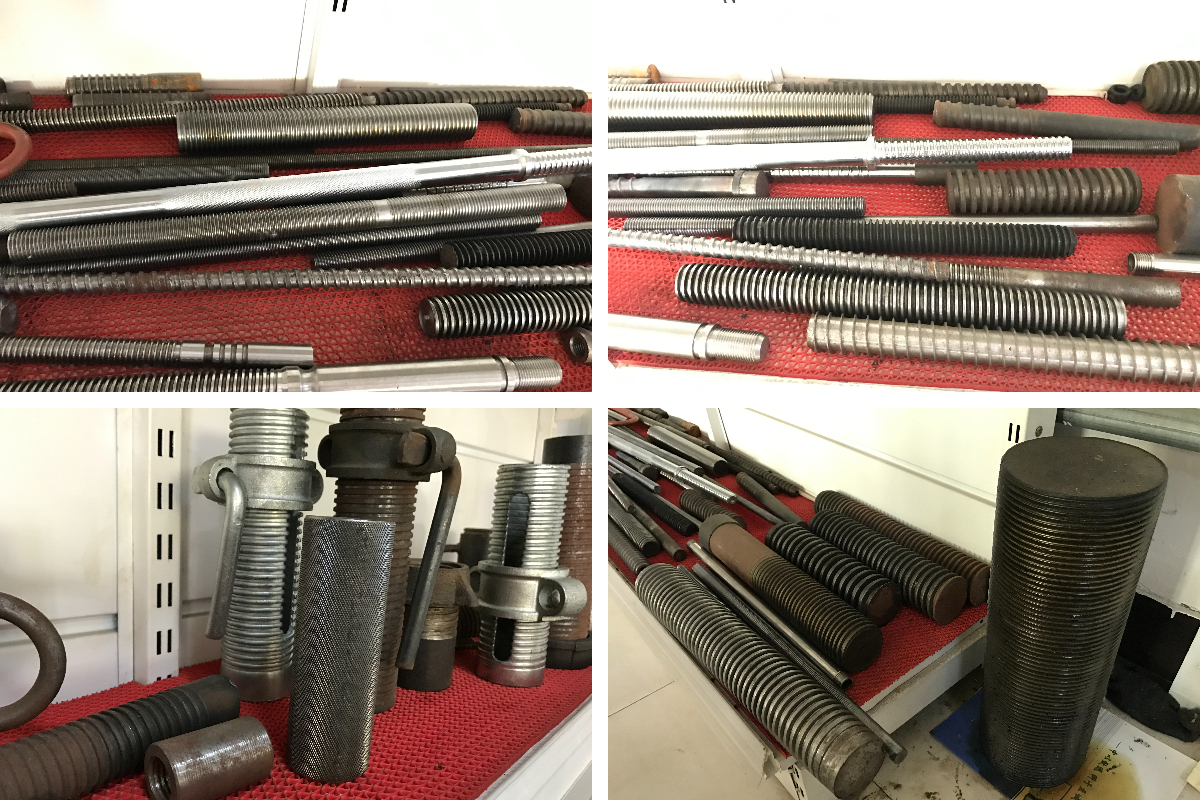
Una roscadora de alta velocidad produce roscas exteriores presionando matrices endurecidas contra una pieza metálica en bruto preparada. En lugar de eliminar material con una herramienta de corte, lo desplaza hasta obtener el perfil de rosca requerido. Estas máquinas se utilizan para fabricar pernos, tornillos, espárragos, varillas roscadas y determinados componentes de precisión. Su valor comercial radica en la conformación repetible, el uso eficiente del material y su idoneidad para la producción automatizada cuando se combinan correctamente el material de la pieza, las dimensiones de la pieza en bruto, las herramientas y el sistema de alimentación.
El término «alta velocidad» no describe una categoría universal de máquinas con una producción mínima única. Los proveedores pueden utilizarlo para referirse a una mayor velocidad de giro de las matrices, ciclos de conformación más cortos o mayores tasas de producción con alimentación automática. Por ello, los compradores deben definir la velocidad como el número de piezas aceptadas por minuto para un componente determinado. Un tornillo corto, una varilla roscada larga y un espárrago grande de acero aleado implican cargas de conformación y requisitos de manipulación distintos, por lo que las cifras de velocidad anunciadas no son directamente comparables sin una especificación de producción acordada.
El roscado por laminación es especialmente útil para la producción repetitiva de geometrías de rosca exterior en materiales con ductilidad suficiente. No sustituye automáticamente todas las operaciones de mecanizado: las roscas interiores, el acceso difícil, los lotes experimentales pequeños y los materiales inadecuados para el conformado en frío pueden requerir otros procesos. Antes de considerar el tamaño de la máquina, una especificación de compra útil identifica la norma de rosca, la clase de tolerancia, el estado del material, el volumen anual y los requisitos de inspección. Así, la búsqueda general de equipos se convierte en una evaluación práctica de si el roscado por laminación puede producir de forma fiable la pieza requerida.
Principios de funcionamiento y requisitos del material
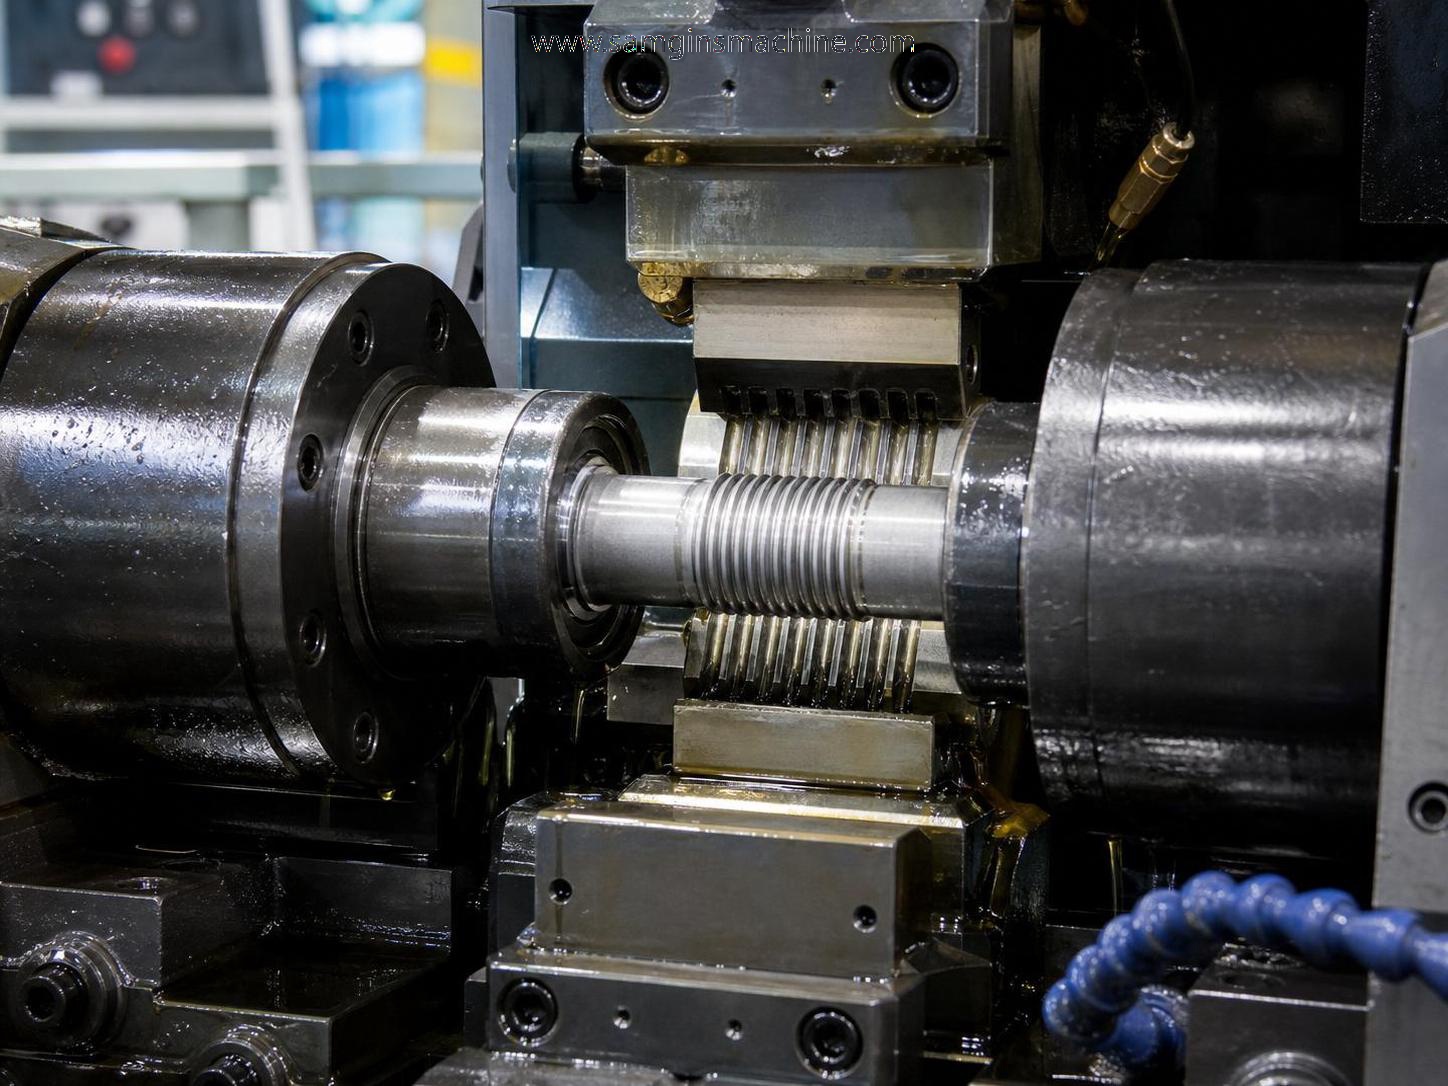
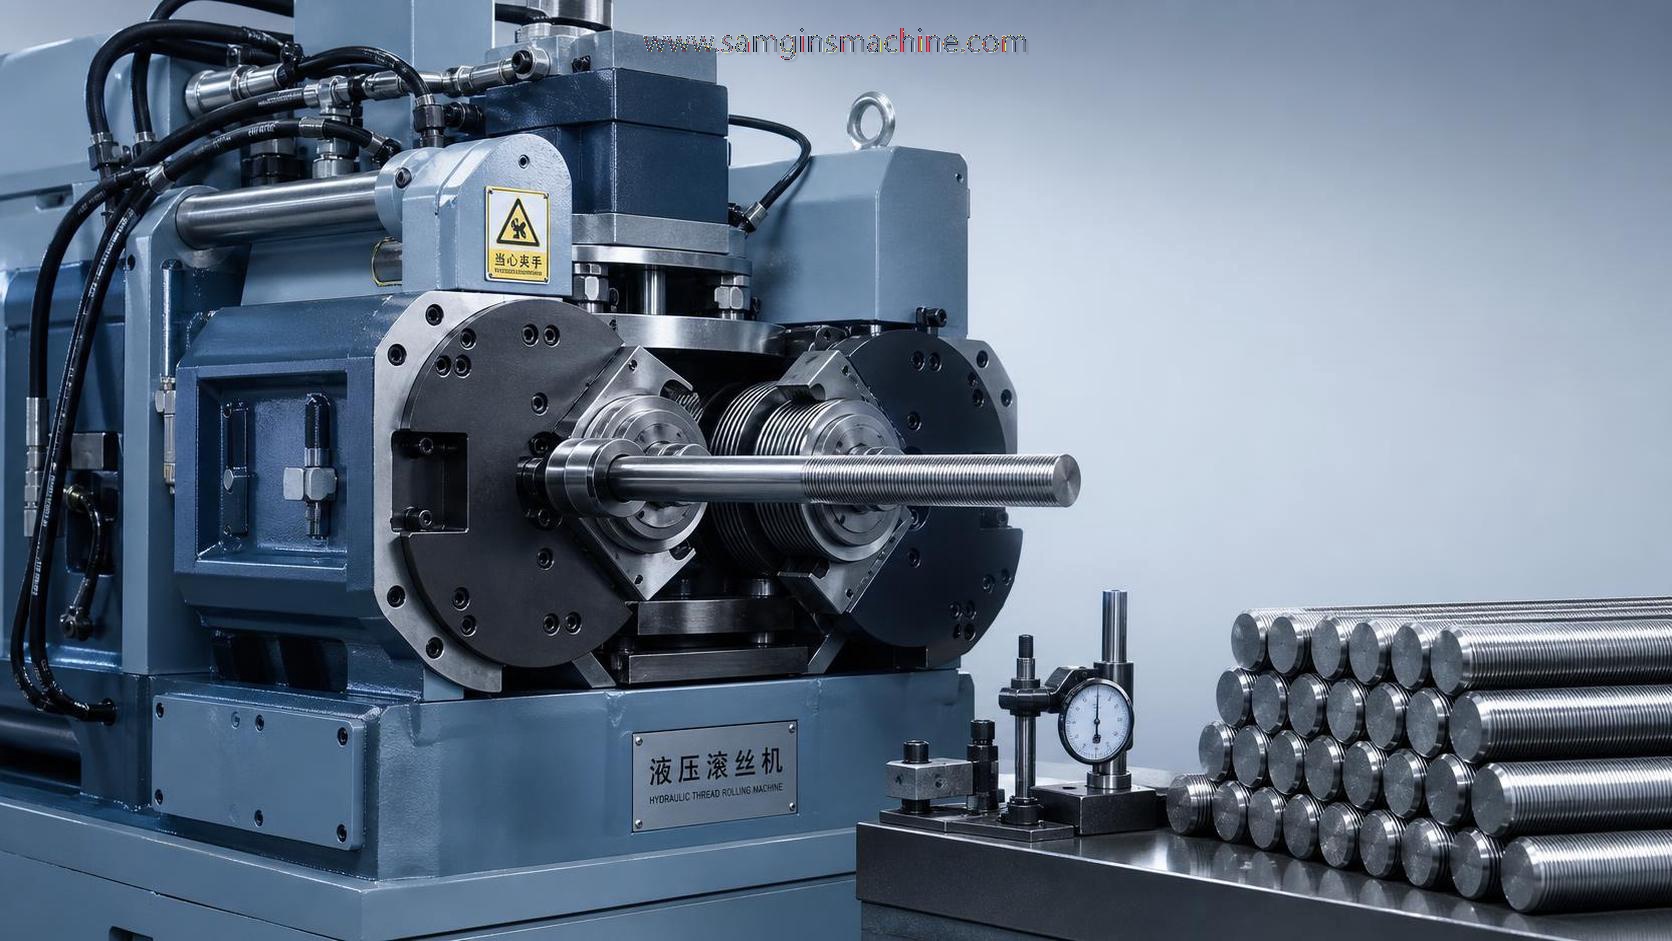
Durante el laminado, las matrices con el perfil inverso de la rosca penetran en la superficie de la pieza en bruto mientras un movimiento relativo controlado distribuye la deformación alrededor de la pieza. El material fluye desde los futuros fondos de rosca hacia las crestas. El diámetro inicial de la pieza en bruto suele aproximarse al diámetro de paso de la rosca, pero el valor correcto depende de la geometría de la rosca, el comportamiento del material y la formación de crestas requerida. Debe determinarse mediante cálculos de ingeniería y pruebas. En el roscado por laminación convencional, una pieza en bruto dimensionada al diámetro mayor final suele contener demasiado material.
La deformación plástica puede mejorar el acabado superficial e introducir tensiones residuales de compresión beneficiosas. En comparación con el corte, el laminado también puede conservar un flujo de material favorable alrededor del perfil de la rosca. Estos efectos pueden mejorar el comportamiento a fatiga, pero su valor depende del material, la secuencia de tratamiento térmico, la geometría del fondo de rosca y las condiciones de servicio. Los compradores no deben considerar que las roscas laminadas garantizan automáticamente la resistencia. Los elementos de fijación críticos para la seguridad siguen requiriendo los ensayos mecánicos, la verificación dimensional, la trazabilidad y la cualificación del proceso de fabricación completo que se hayan especificado.
La idoneidad del material depende de su ductilidad, dureza, microestructura y estado superficial, no solo de su designación de grado. Muchos aceros al carbono, aceros aleados, aceros inoxidables y aleaciones no ferrosas pueden laminarse en condiciones adecuadas, aunque cada material plantea distintas exigencias en cuanto a herramientas y lubricación. Una dureza excesiva, estructuras frágiles, cascarilla o defectos superficiales pueden provocar grietas, un llenado deficiente o un desgaste rápido de las matrices. Determine si el laminado se realiza antes o después del tratamiento térmico y confirme con los proveedores de la máquina y las herramientas el intervalo de dureza admisible utilizando piezas en bruto representativas de la producción.
Principales tipos de máquina y métodos de alimentación
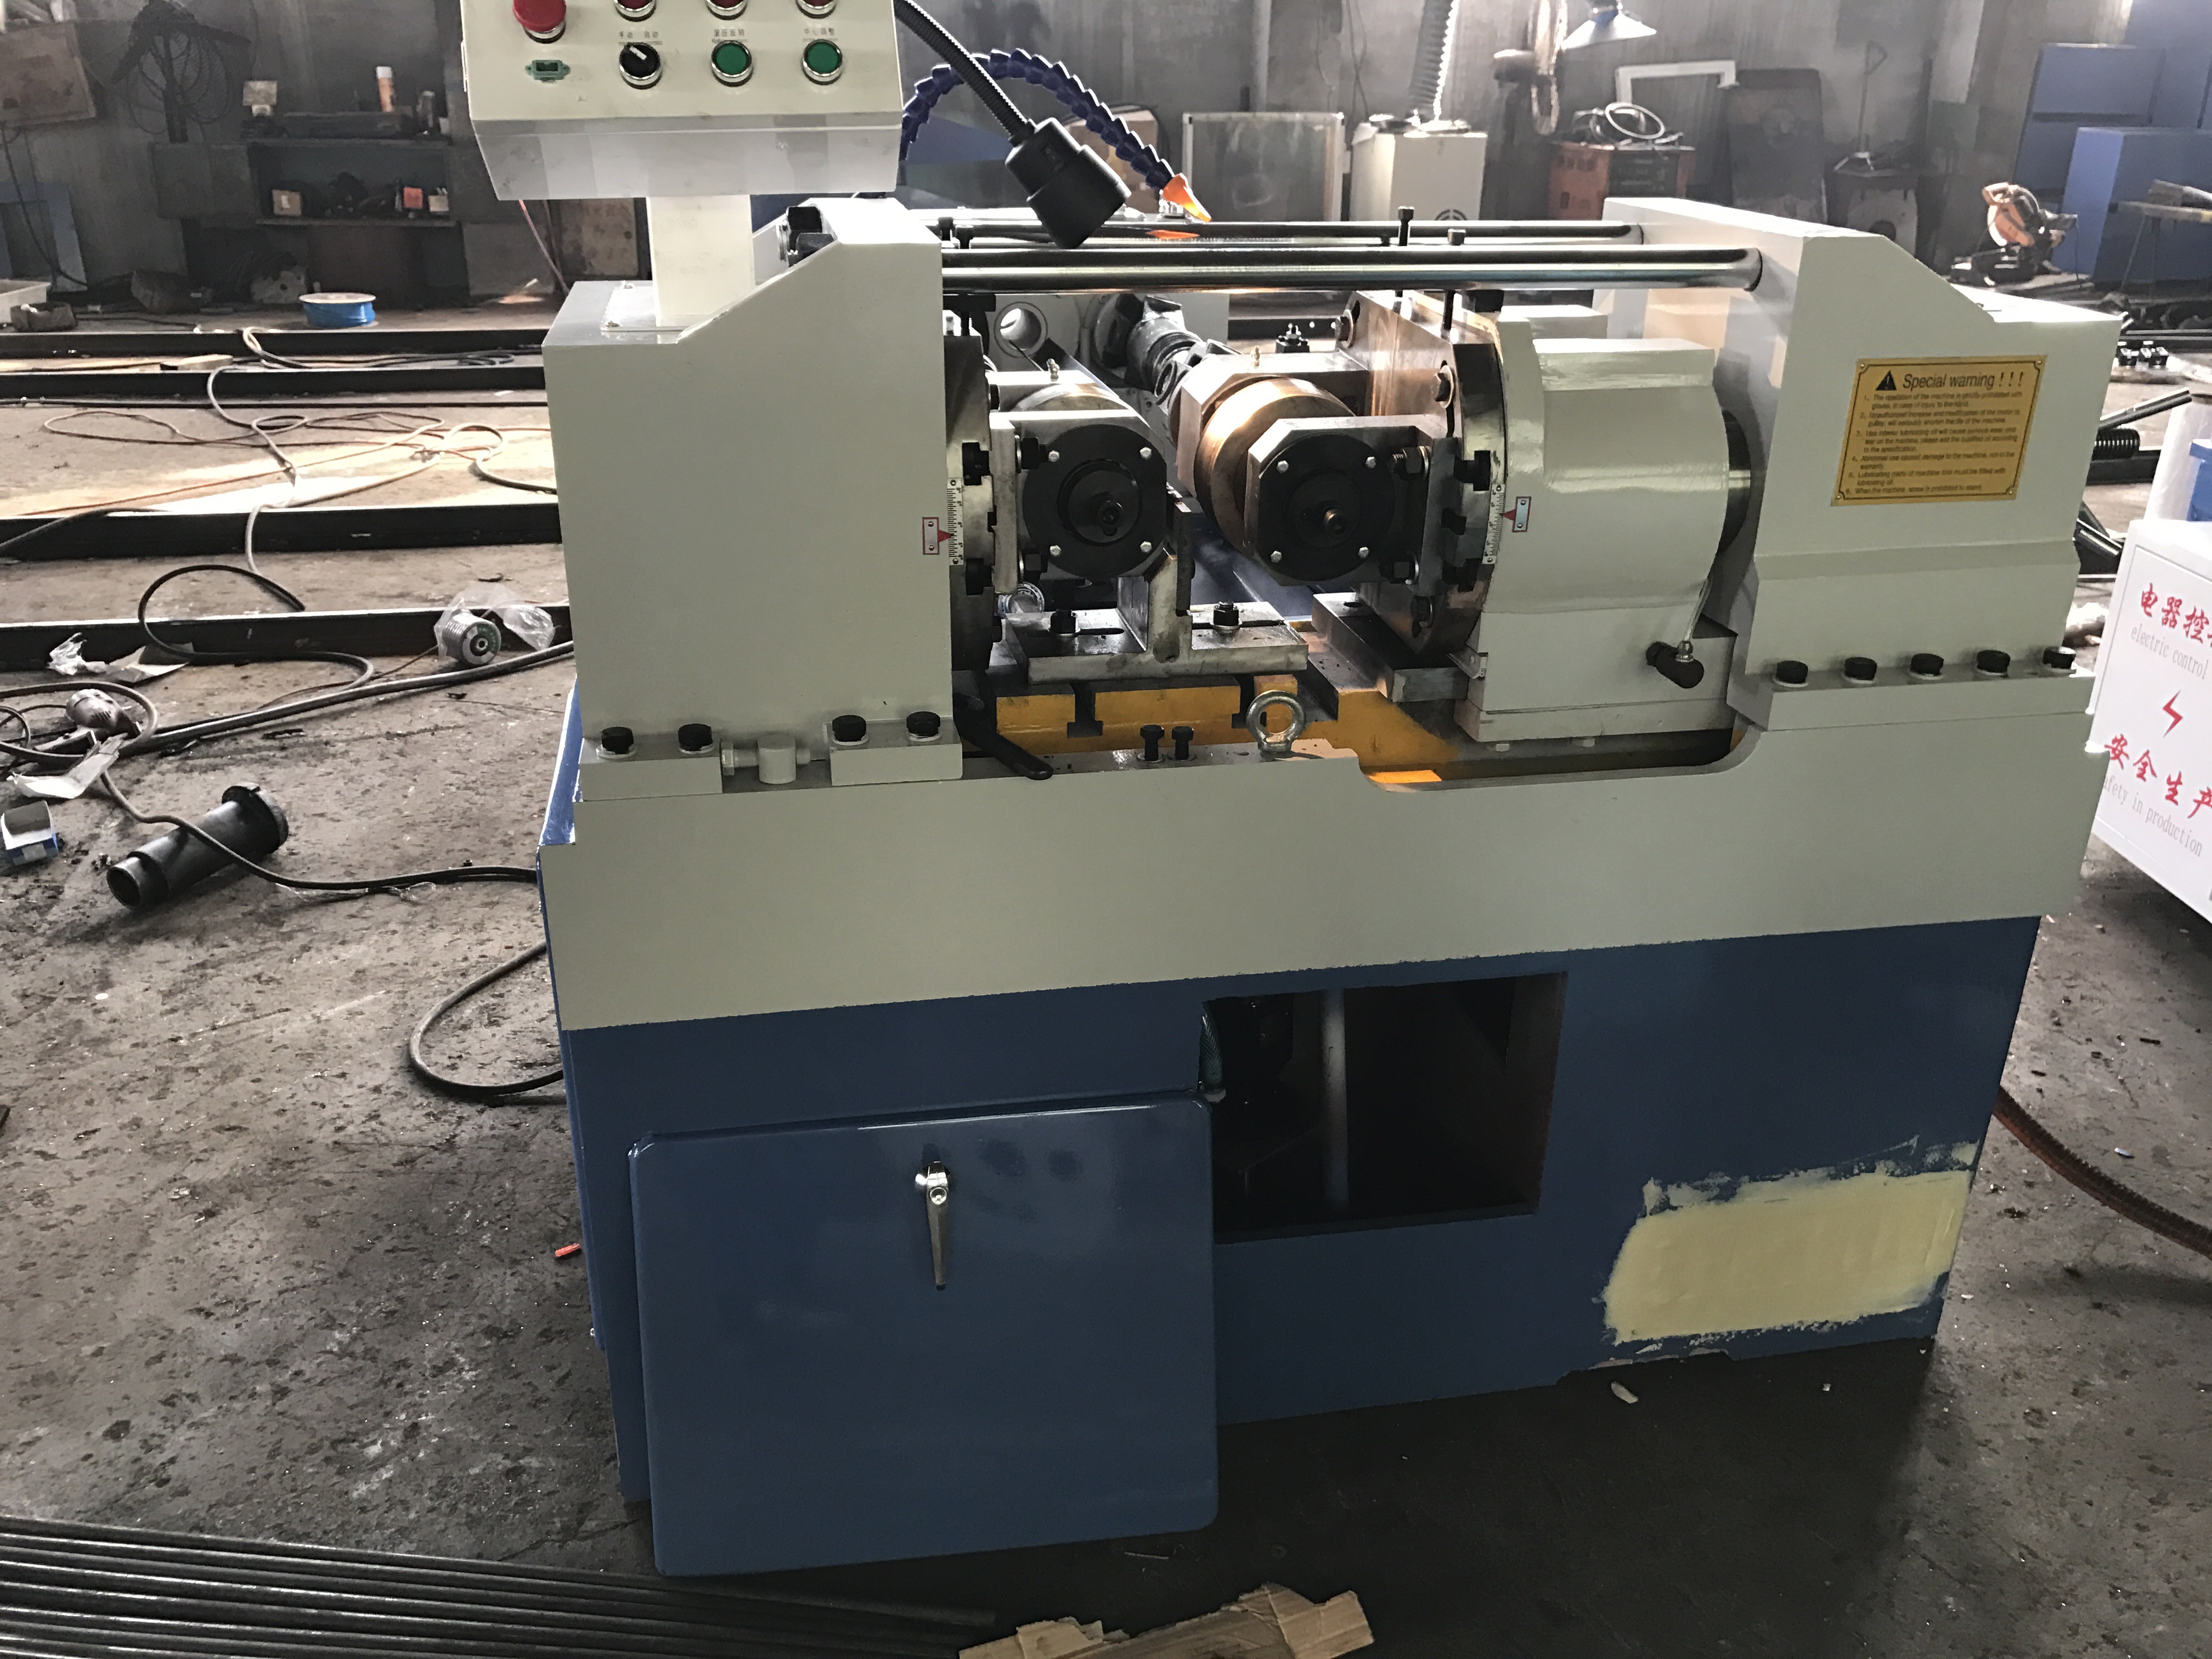
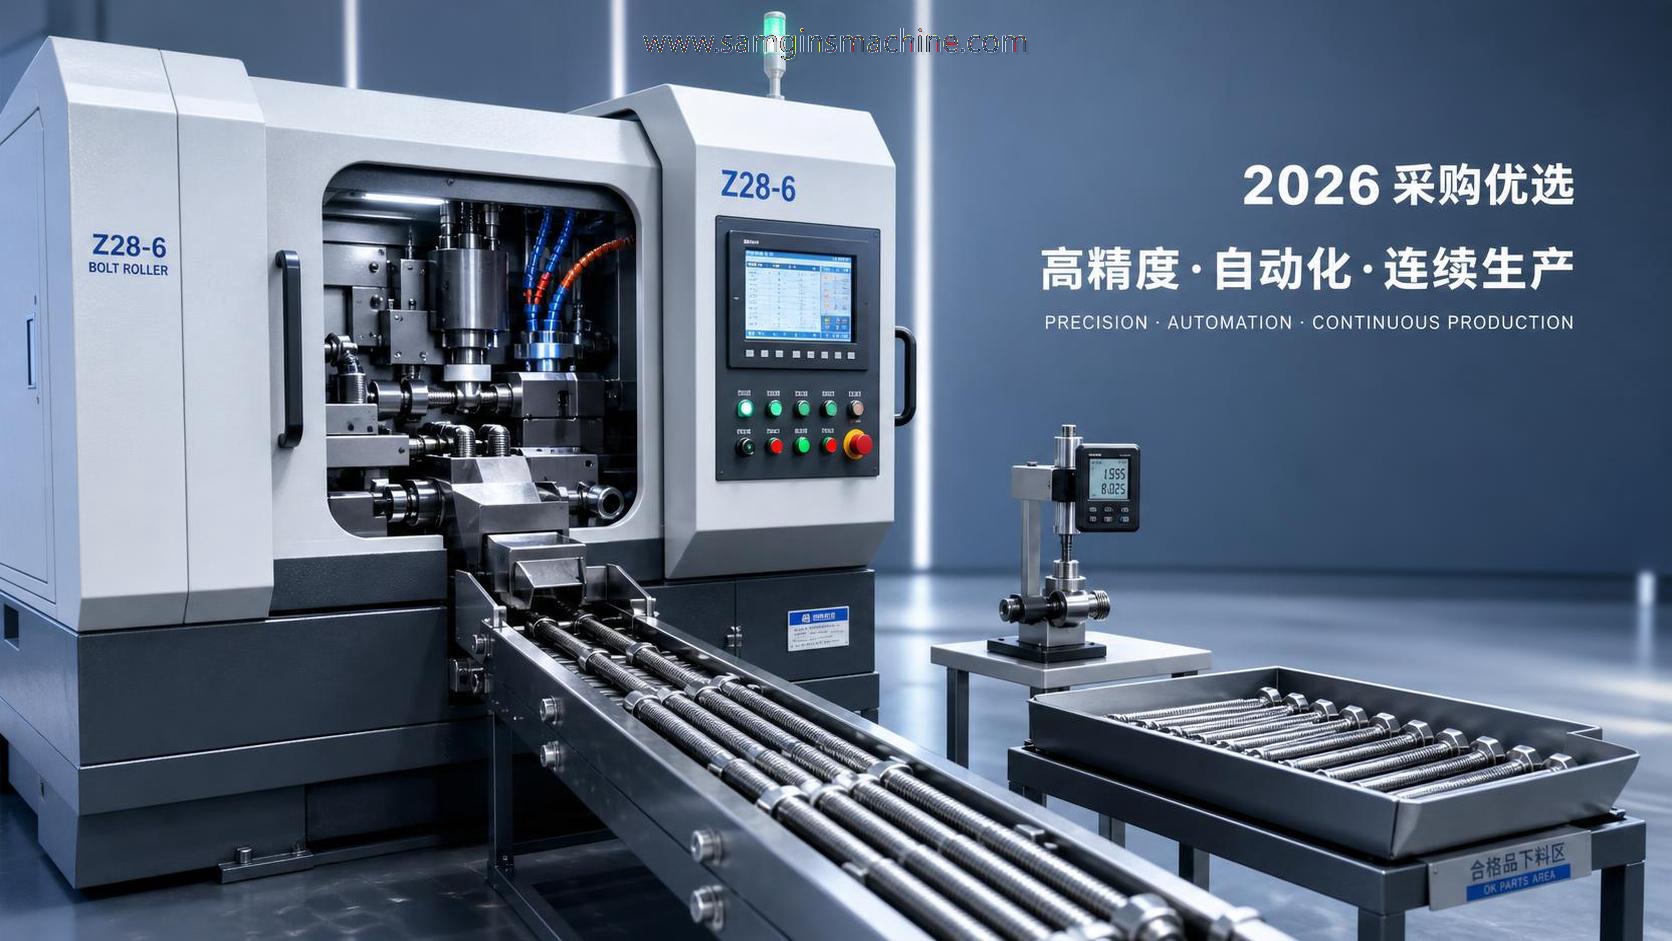
Las máquinas de matrices planas utilizan dos matrices planas coincidentes, normalmente una fija y otra de movimiento alternativo. La pieza en bruto avanza entre ellas mientras se forma la rosca. Esta configuración se utiliza ampliamente para la producción de tornillos y pernos en grandes volúmenes porque funciona bien con la alimentación automática y ciclos cortos y repetibles. La selección depende de la longitud y el diámetro de la pieza en bruto, la geometría de la cabeza, las dimensiones de las matrices y la fiabilidad de la alimentación. La máquina de matrices planas debe evaluarse con el componente real, especialmente cuando una cabeza, un resalte u otra forma inusual de la pieza en bruto dificulta la entrada o la descarga.
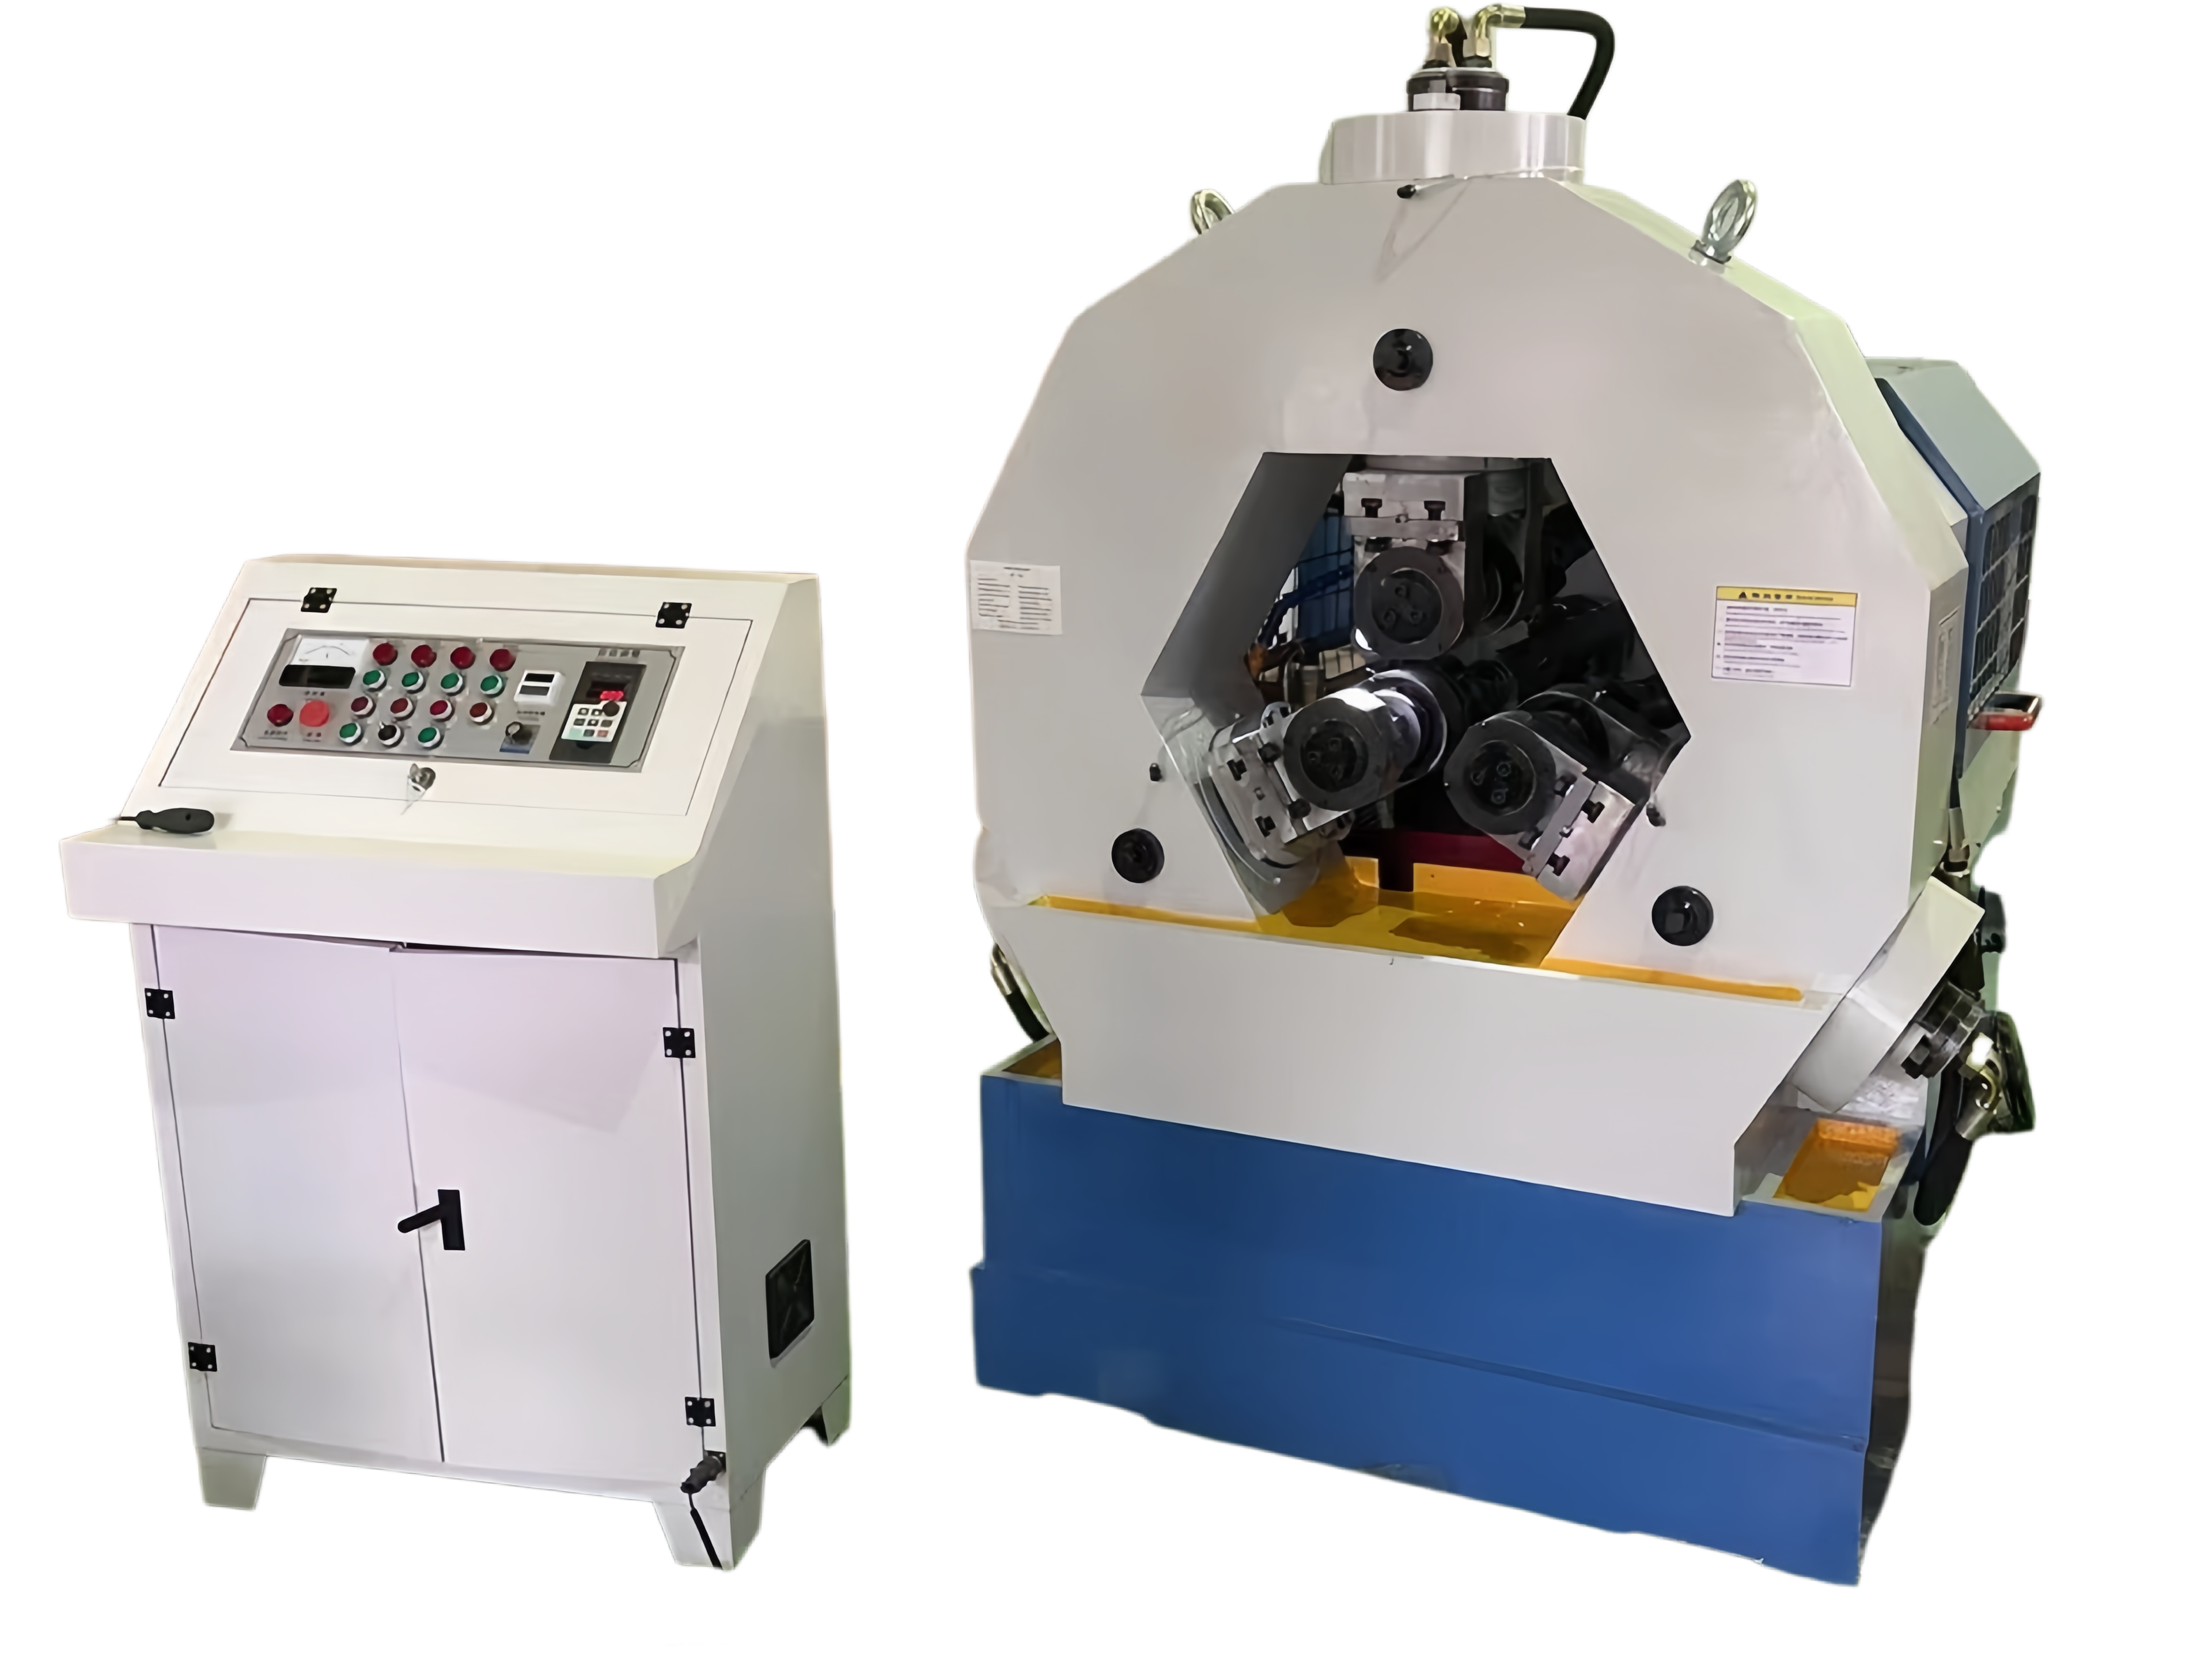
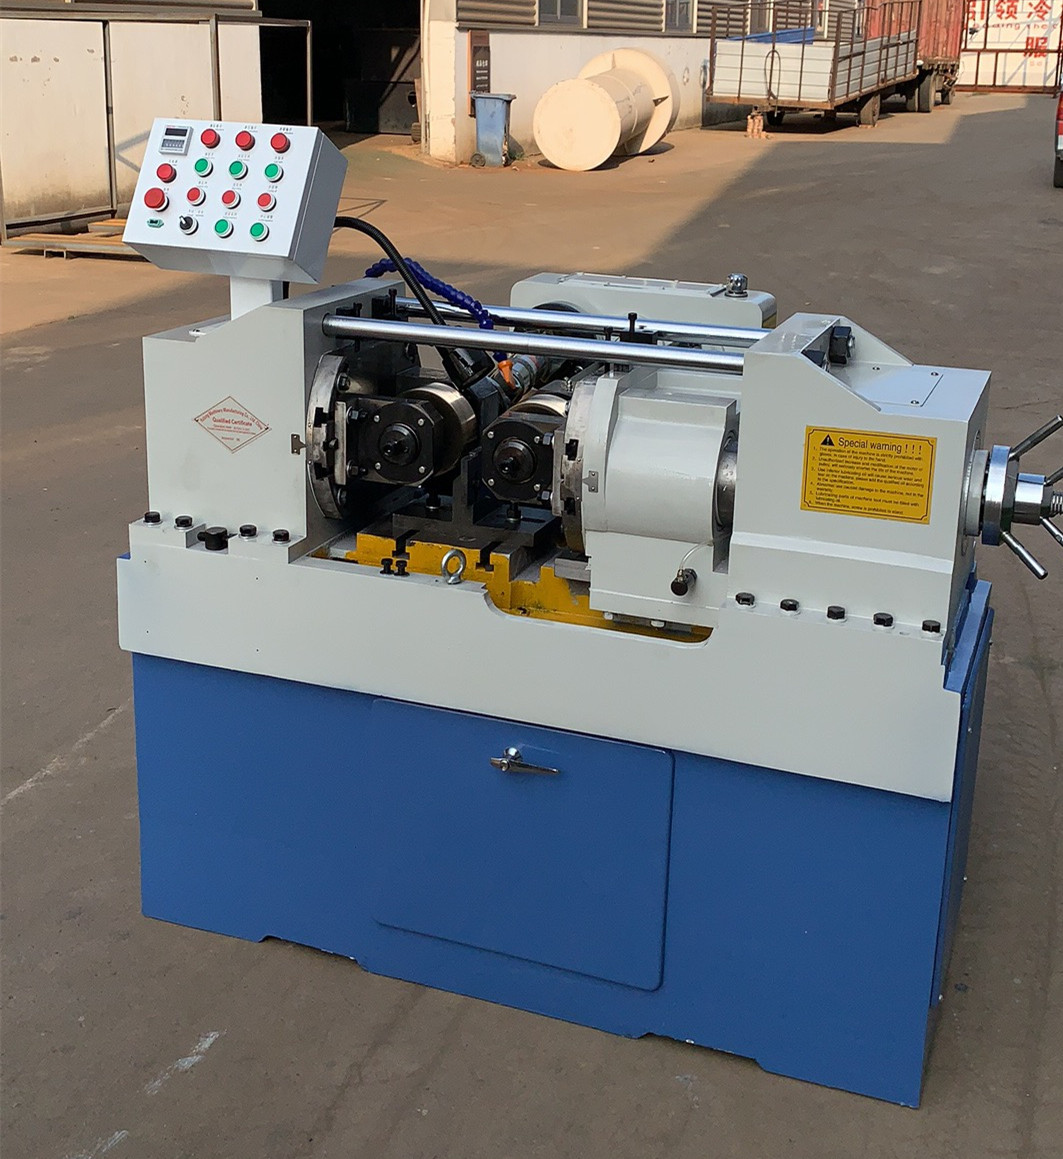
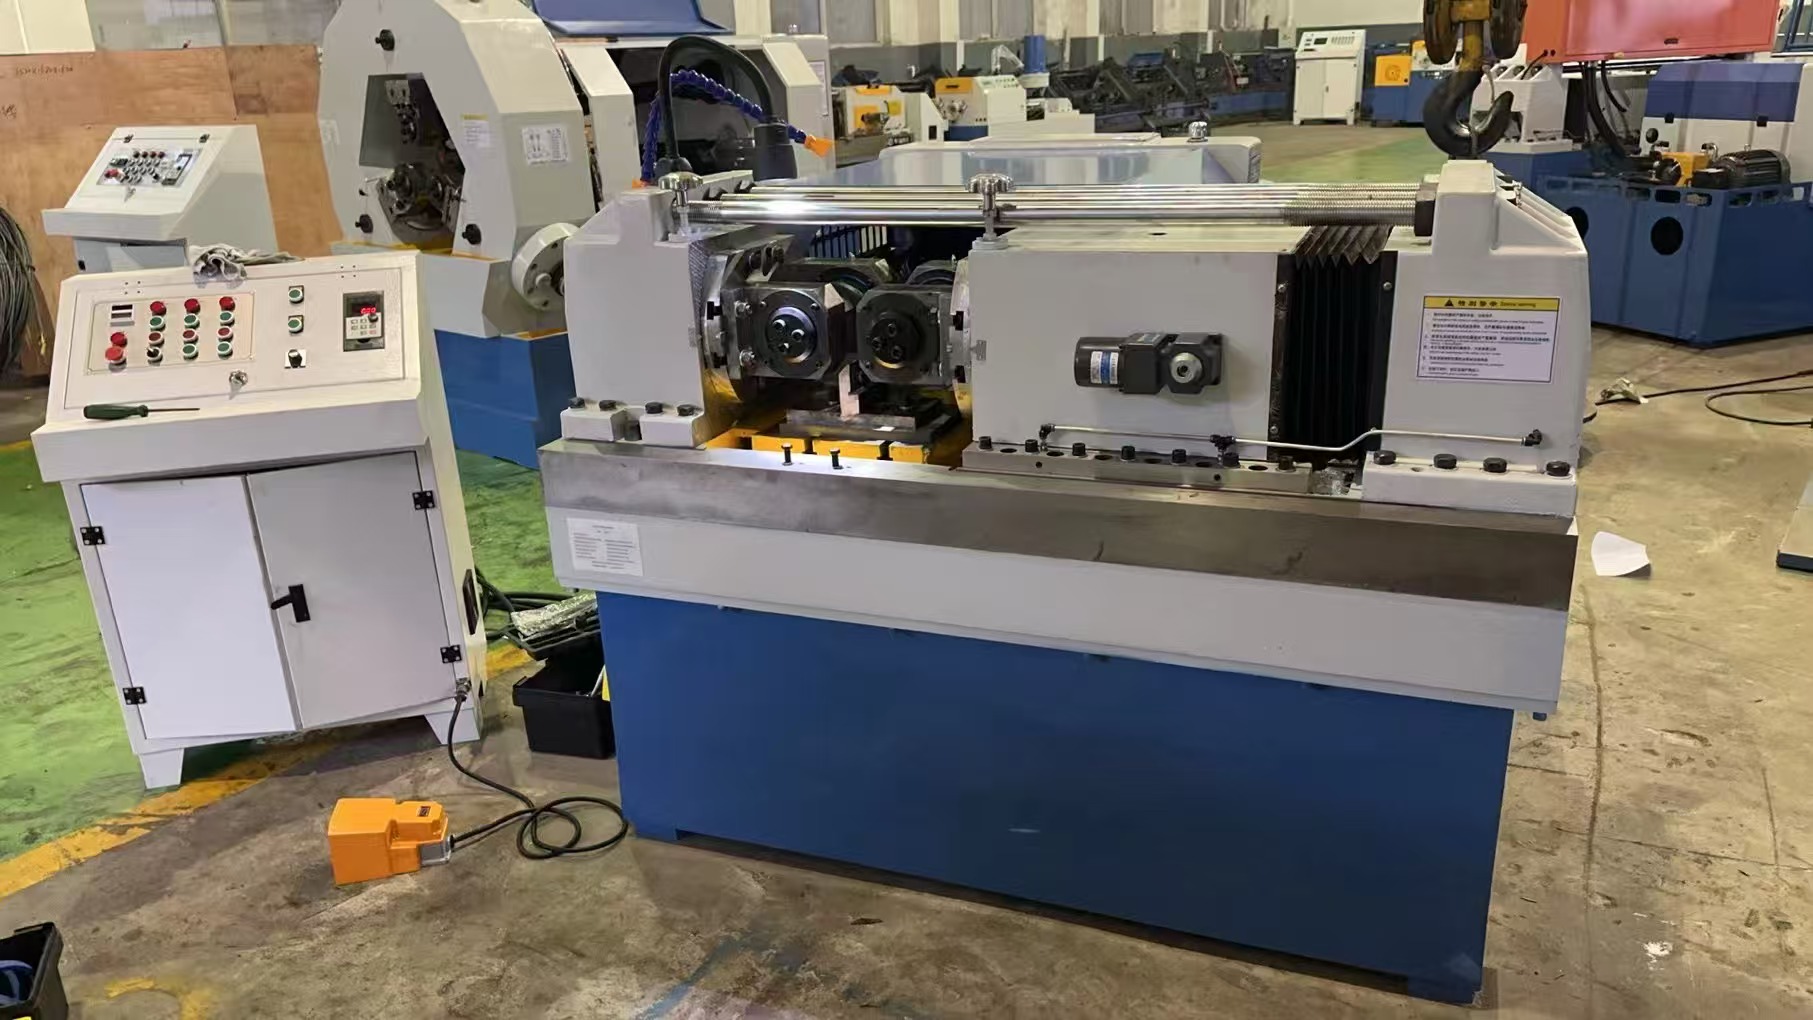
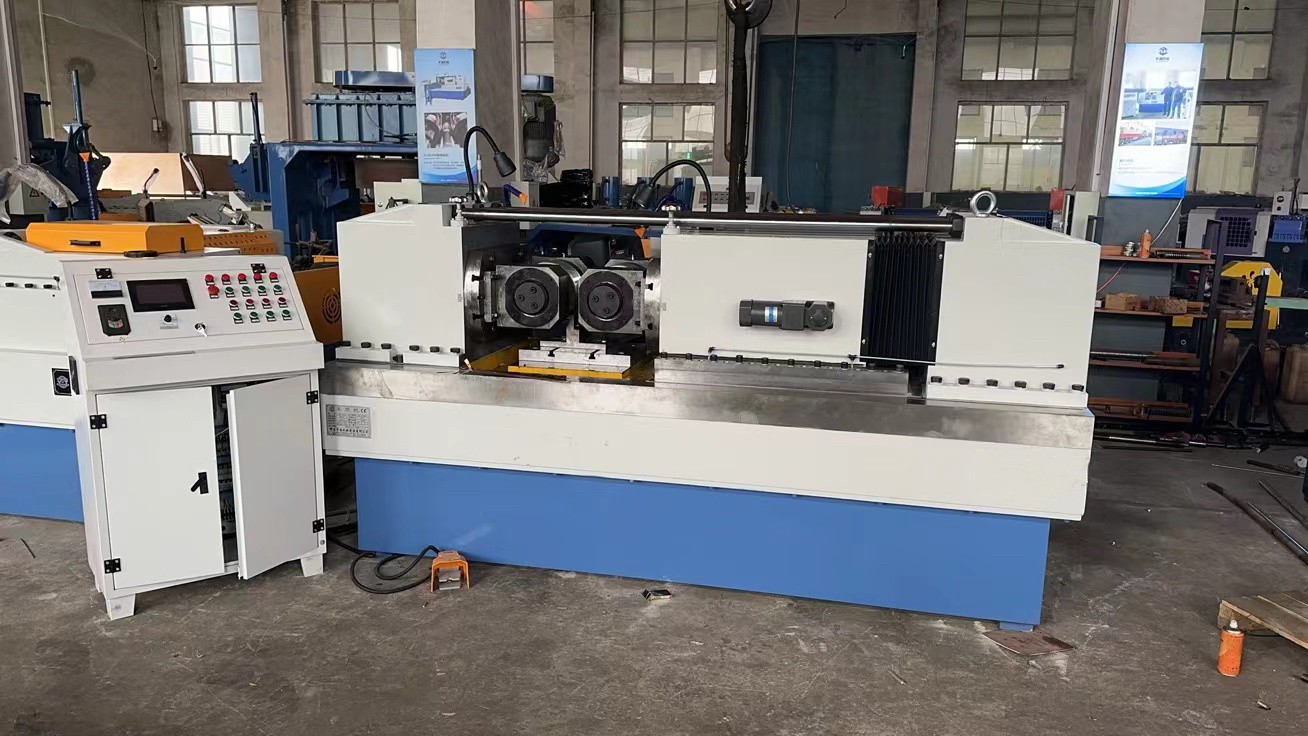
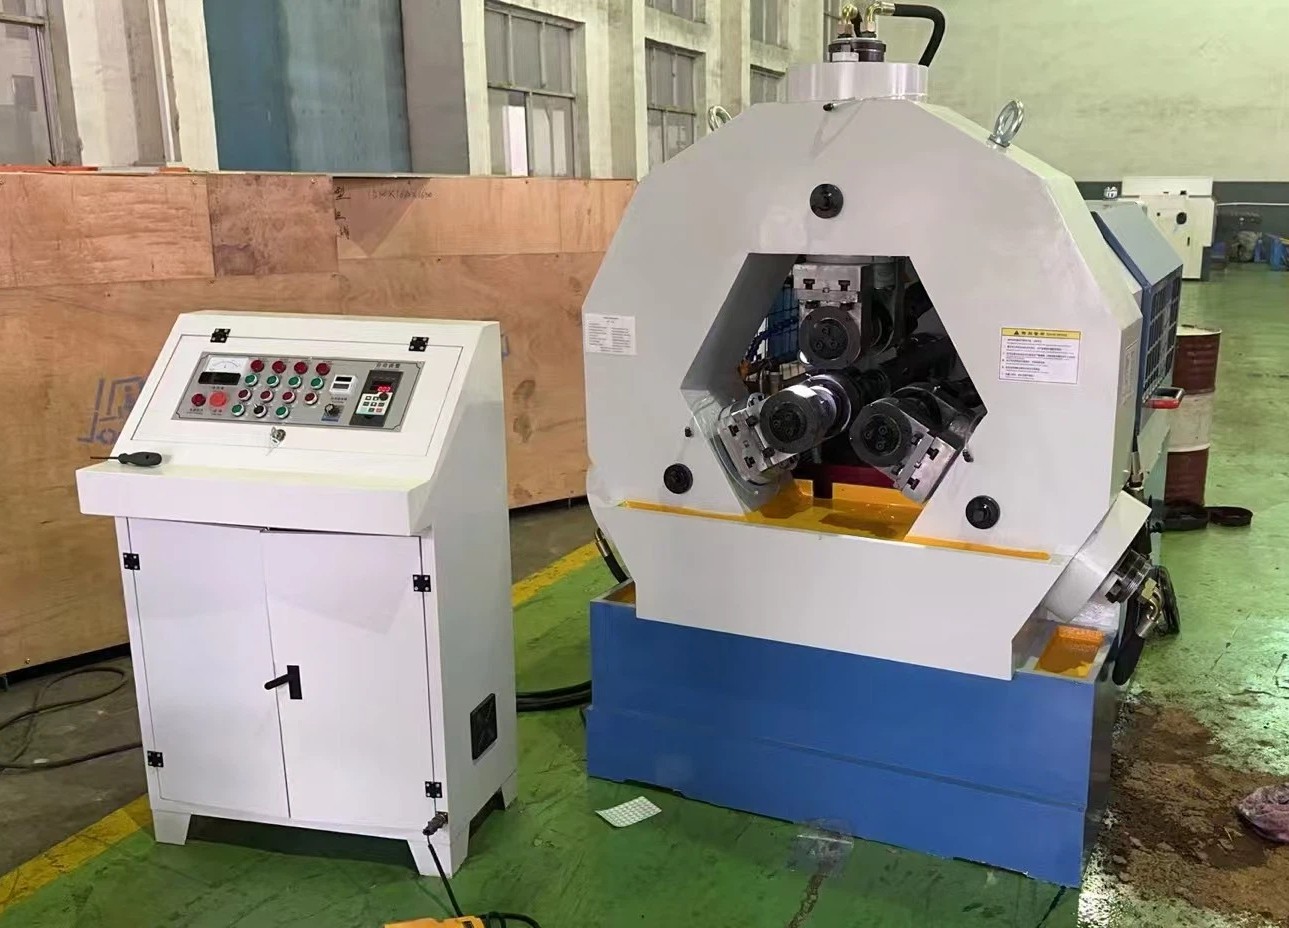
Las máquinas de matrices cilíndricas utilizan matrices giratorias para formar la rosca. Son habituales las configuraciones con dos matrices, mientras que las configuraciones con tres pueden proporcionar un soporte equilibrado de la pieza en aplicaciones adecuadas. En el laminado por penetración, las matrices avanzan radialmente hacia la pieza en bruto para formar una longitud de rosca definida. En el laminado por avance continuo, una configuración hace avanzar la pieza axialmente, lo que resulta adecuado para secciones roscadas más largas. La capacidad de la máquina depende de la geometría de las matrices, la disposición de los husillos, los equipos de soporte y la fuerza de conformación disponible; el número de matrices por sí solo no determina la productividad ni la precisión.
Las máquinas planetarias o de segmentos rotativos suelen combinar una matriz circular giratoria con un segmento de matriz fijo para permitir una producción rápida y continua de los componentes adecuados. Son especialmente pertinentes cuando el volumen justifica herramientas y equipos de alimentación específicos. En todos los tipos de máquina, la carga manual, la alimentación desde cargador, la alimentación mediante tolva vibratoria y los sistemas de transferencia integrados imponen límites operativos distintos. El control CNC o servo describe cómo se controlan los movimientos, no un principio de conformación independiente. Los compradores deben distinguir entre la configuración mecánica de laminado y el paquete de automatización y control.
Criterios de selección y aceptación de la producción
Comience la selección de la máquina con un plano del componente y el rango de producción previsto. Especifique el diámetro, el paso, la longitud y la clase de tolerancia de la rosca, el grado y el intervalo de dureza del material, la geometría de la pieza en bruto y cualquier resalte o zona de acceso restringido. Indique la producción requerida para cada familia de piezas principal, no solo la demanda anual total. Solicite al proveedor que indique los límites de trabajo de la configuración propuesta, incluida la fuerza de conformación, la capacidad de las matrices, la velocidad del husillo, el espacio libre para la carga y el soporte de la pieza. Las capacidades cercanas al máximo declarado de la máquina requieren una atención especial durante la evaluación de la aplicación.
Compare las tasas de producción en condiciones equivalentes. Una roscadora de alta velocidad puede completar rápidamente la operación de conformación, mientras que la manipulación de las piezas en bruto, la inspección o la transferencia posterior limitan la línea. Solicite que las estimaciones del ciclo incluyan la alimentación, la conformación, la descarga y las interrupciones previstas. Para varillas largas, evalúe la rectitud, el soporte axial y la manipulación durante la descarga; para elementos de fijación cortos, evalúe la orientación de las piezas en bruto y la uniformidad de la alimentación. El tiempo de cambio también es importante cuando se fabrican varios tamaños de rosca en una misma máquina, ya que los ajustes de las herramientas y la aprobación de la primera pieza reducen las horas de producción disponibles.
La prueba de aceptación debe utilizar piezas en bruto representativas y la especificación de rosca prevista. Antes de realizarla, acuerde una cantidad de muestras adecuada, un periodo de funcionamiento continuo, el método de inspección y los criterios de rechazo permitidos. Mida la producción aceptada, la uniformidad dimensional, el estado superficial y el rendimiento de la alimentación, en lugar de registrar únicamente la velocidad. Cuando corresponda, incluya pruebas de estabilidad del proceso después del calentamiento y tras un ajuste de las herramientas. Confirme qué herramientas, calibres, alimentadores, servicios de instalación y capacitación están incluidos en la oferta para que las propuestas describan sistemas de producción comparables.
Aplicaciones, normas del sector y evaluación de proveedores
Entre los usuarios habituales se encuentran fabricantes de elementos de fijación, proveedores de componentes para automoción, fabricantes de herrajes para construcción y empresas que producen piezas industriales roscadas. El sistema de rosca aplicable se ajusta al plano del componente; algunos ejemplos son las roscas métricas ISO y las roscas en pulgadas Unified definidas por las normas ASME pertinentes. La conformidad dimensional y el rendimiento mecánico son requisitos distintos. Los calibres pasa y no pasa ayudan a verificar los límites de rosca especificados, mientras que las propiedades del material, el comportamiento a tracción o el rendimiento a fatiga requieren comprobaciones propias cuando la aplicación así lo exige. Durante la revisión del contrato, acuerde las normas y ediciones exactas.
Wuxi Samgins ofrece roscadoras dentro de una gama más amplia de equipos de fabricación, que incluye taladradoras radiales, sierras de cinta, máquinas de corte CNC y sistemas de soldadura. Esta gama puede ayudar a los compradores a coordinar operaciones complementarias cuando su proceso de producción las requiera. La empresa también describe sus capacidades de personalización y el uso en sus equipos de marcas reconocidas internacionalmente de componentes hidráulicos, servo y CNC. Para una roscadora concreta, solicite una lista documentada de componentes y una propuesta de aplicación que indiquen qué características están incluidas en la configuración cotizada.
Wuxi Samgins declara el cumplimiento del sistema de calidad ISO 9001, la conformidad relacionada con CE y más de diez años de experiencia en exportación. Antes de la compra, los equipos de aprovisionamiento deben revisar los certificados vigentes, las declaraciones específicas de cada máquina, los requisitos de seguridad aplicables y los requisitos del país de destino. La lista de clientes proporcionada incluye URALSTANKOIMPORT, MD Calbah Industries Pty Ltd y Lincoln Electric-MENA, pero no acredita instalaciones concretas de roscadoras ni resultados de producción. Cuando sea posible, solicite una referencia pertinente, junto con las condiciones de garantía definidas, las responsabilidades de puesta en marcha, el soporte para repuestos y la documentación técnica.
Configuración del proceso, control de calidad y mantenimiento
Un proceso fiable comienza con piezas en bruto uniformes. Controle el diámetro inicial, la redondez, la rectitud, la longitud, la limpieza superficial y el estado del material antes del laminado. Prepare el chaflán de entrada especificado y elimine los defectos que puedan interrumpir la conformación. Instale las matrices coincidentes según las instrucciones del proveedor, verifique la alineación y la sincronización cuando corresponda y ajuste los soportes de las piezas y las guías de alimentación. Aplique un lubricante adecuado para el material y las herramientas y, a continuación, produzca piezas de prueba con ajustes controlados. Inicie la producción solo después de que las primeras piezas cumplan los requisitos dimensionales y superficiales acordados.
El control de calidad debe hacer un seguimiento de las características que más probablemente afecten al ajuste y al rendimiento. Según el plano, estas pueden incluir el diámetro de paso, el diámetro mayor, la longitud de la rosca, el avance, el perfil de los flancos y los defectos superficiales visibles. El uso exclusivo de calibres pasa y no pasa puede no permitir diagnosticar por completo errores de avance o problemas de perfil. Durante la cualificación del proceso, puede ser necesario realizar inspecciones ópticas, mediciones dimensionales adecuadas o exámenes de secciones. Las crestas incompletas, los pliegues, las grietas y las dimensiones de rosca inconsistentes deben dar lugar a una investigación del tamaño de la pieza en bruto, el estado del material, el desgaste de las matrices, la alineación y los ajustes de conformación.
Los intervalos de mantenimiento deben ajustarse al manual de la máquina y a las condiciones reales de funcionamiento. Las comprobaciones rutinarias suelen incluir los niveles de lubricante, la filtración, el estado de las matrices, la limpieza de la alimentación, las protecciones, los enclavamientos y la presencia de ruidos o temperaturas anormales. El mantenimiento planificado abarca los sistemas hidráulicos, los rodamientos del husillo, los componentes de accionamiento, la alineación y las copias de seguridad de los controles, cuando estén instaladas. Registre el uso y el desgaste observado de las matrices para que las decisiones de sustitución se basen en datos de producción. Antes del mantenimiento, aísle las fuentes de energía peligrosas y capacite a los operarios para reconocer los atascos sin introducir las manos en la zona de conformación. Un mantenimiento fiable protege tanto al personal como la uniformidad de la producción.
Coste total de propiedad y retorno de la inversión
El precio de compra es solo una parte del coste de una roscadora de alta velocidad. Presupueste las matrices, los alimentadores, los soportes de las piezas, los calibres, el transporte, la instalación, la capacitación de los operarios, la lubricación, la energía, el mantenimiento y los repuestos. Incluya la preparación de las instalaciones y la integración con la producción de piezas en bruto previa, cuando sea necesario. Los costes de las herramientas merecen especial atención, ya que los distintos tamaños y perfiles de rosca y las diferentes configuraciones de máquina pueden requerir juegos de matrices independientes. Una oferta inicial más económica puede generar costes operativos más altos si excluye accesorios o servicios de soporte importantes.
Calcule el coste por pieza aceptada utilizando tasas realistas de utilización y rendimiento. Divida los costes anuales de propiedad y operación entre el número de piezas conformes realmente producidas, teniendo en cuenta los cambios de formato, el mantenimiento planificado, las interrupciones del alimentador y las piezas rechazadas. Compare el laminado con el proceso actual para la misma especificación de componente y el mismo volumen de producción. Entre los beneficios potenciales se encuentran una menor generación de virutas, tiempos de procesamiento más cortos y menos mano de obra por pieza, pero la preparación previa de las piezas en bruto y el consumo de herramientas siguen siendo factores importantes. Utilice pruebas del proveedor y sus propios registros de producción para respaldar las previsiones de ahorro.
Un cálculo sencillo del periodo de recuperación divide la inversión adicional entre el ahorro neto anual previsto. Cuente solo los ahorros que la empresa pueda materializar, como la reducción de horas extra, la subcontratación evitada, un menor consumo de material o una mayor contribución derivada de la producción vendible. Analice escenarios conservadores con menor demanda, menor vida útil de las matrices y cambios de formato más lentos. Considere también el plazo de entrega de las herramientas de sustitución y los repuestos críticos. En las compras de exportación, aclare los hitos de pago, el alcance de la entrega, los acuerdos de puesta en marcha, la cobertura de la garantía y los compromisos de respuesta del servicio técnico antes de finalizar la decisión de inversión.
Tendencias futuras y guía práctica de compra
El desarrollo de los equipos de roscado por laminación avanza hacia un control del movimiento más preciso, una alimentación mejorada, una gestión más sencilla de las recetas y una integración más estrecha con los sistemas de datos de producción. El control servo puede favorecer un posicionamiento y unos ajustes repetibles, mientras que los sensores adecuados pueden ayudar a detectar cargas anormales o problemas de alimentación. Estas funciones aportan valor cuando responden a una necesidad de producción medible. Los compradores deben preguntar qué datos registra la máquina, cómo interpretan las alarmas los operarios y si las funciones de control admiten la gama real de componentes que fabrican. Las especificaciones de automatización deben vincularse al tiempo de actividad, la calidad y la producción útil.
Otros avances incluyen la manipulación automatizada, la inspección durante el proceso y la planificación del mantenimiento basada en datos de funcionamiento. La eficiencia del material también impulsa el interés por el laminado, aunque las comparaciones medioambientales deben tener en cuenta la producción de las piezas en bruto, la lubricación, la energía, las herramientas y cualquier tratamiento térmico necesario. No siempre es necesario sustituir las máquinas existentes para mejorarlas: un alimentador mejor, una especificación revisada de la pieza en bruto o un procedimiento de inspección más sólido pueden eliminar el principal cuello de botella. Las decisiones de mejora deben basarse en una revisión de las causas del tiempo de inactividad, las piezas rechazadas, los costes operativos y los requisitos de los productos futuros.
Para solicitar una propuesta útil a Wuxi Samgins, proporcione planos de las piezas, especificaciones de rosca, datos del material y la dureza, muestras de piezas en bruto cuando sea posible, la producción aceptada prevista y los tamaños de lote estimados. Añada los requisitos eléctricos del país de destino, el espacio disponible para la instalación, las necesidades de manipulación y los criterios de inspección utilizados por sus clientes. Solicite una recomendación sobre el tipo de máquina, un plan de herramientas, una prueba de producción, una oferta desglosada y el alcance del soporte. Esta información proporciona a ambas partes una base clara para seleccionar una roscadora de alta velocidad y acordar requisitos de aceptación medibles.
Buscar
Productos recomendados
 Máquina laminadora de roscas Z28-150La Z28-150 es una máquina laminadora de roscas cilíndrica compacta de dos rodillos, diseñada para conformar en frío roscas exteriores de precisión en piezas de trabajo pequeñas y medianas. Se utiliza ampliamente en la fabricación de herrajes, la producción de piezas estándar, componentes de automoción y la fabricación de elementos de fijación para la construcción.
![Estrella 1]()
 Máquina laminadora de roscas Z28-250La Z28-250 es una máquina laminadora de roscas cilíndricas de dos rodillos diseñada para el conformado en frío de roscas externas de precisión, elementos de fijación estándar de alta resistencia, tornillos en T, pernos de anclaje y piezas de trabajo que requieren pasos de rosca mayores. Se utiliza ampliamente en ferretería para construcción, fabricación de piezas de automóviles y motocicletas, equipos eléctricos para transporte y producción de piezas estándar.
![Estrella 1]()
- Máquina laminadora de roscas Z28-500La máquina automática de laminado de roscas utiliza el conformado por laminación radial en frío, un avanzado proceso de mecanizado sin arranque de viruta. La herramienta de laminado extruye el material, creando fibras metálicas continuas sin corte. La presión de compresión generada durante el laminado mejora eficazmente la rugosidad superficial, la dureza y la resistencia de la pieza de trabajo. En comparación con el corte de roscas, el laminado aumenta la eficiencia de producción varias veces (incluso decenas de veces), ahorra material y facilita el procesamiento automatizado.
![Estrella 1]()
- Máquina laminadora de roscas Z28-650La máquina laminadora de roscas se utiliza principalmente para laminar diversos tipos de roscas externas de precisión, piezas estándar de alta resistencia, pernos de anclaje, tornillos en T y otras piezas de trabajo con paso de rosca grande.
![Estrella 1]()
- Máquina laminadora de roscas Z28-1000La máquina laminadora de roscas se utiliza principalmente para laminar diversos tipos de roscas externas de precisión, piezas estándar de alta resistencia, pernos de anclaje, tornillos en T y otras piezas de trabajo con paso de rosca grande.
![Estrella 1]()
 Máquina laminadora de roscas ZC28-6.3Las máquinas laminadoras de roscas se utilizan principalmente para laminar diversos tipos de roscas exteriores de precisión, piezas estándar de alta resistencia, pernos de anclaje, pernos en T y otras piezas de trabajo con pasos de rosca mayores.
Las máquinas automáticas de laminado de roscas se emplean principalmente para el conformado por laminado radial en frío. Este proceso de laminado en frío representa una avanzada tecnología de procesamiento sin arranque de viruta. El proceso utiliza herramientas de laminado para la extrusión, garantizando la continuidad de las fibras metálicas. La presión generada durante el laminado mejora eficazmente la rugosidad superficial, la dureza y la resistencia de la pieza de trabajo. En comparación con los procesos de corte, el laminado de roscas mejora la eficiencia de trabajo varias veces o incluso más, al tiempo que ahorra material y facilita el procesamiento automatizado.![Estrella 1]()

Blogs recomendados
 ¿Qué es una máquina laminadora de roscas y cómo forma roscas sin cortar?
- Cómo seleccionar una máquina laminadora de roscas para la producción de pernos y elementos de fijación
- Tendencias de las máquinas laminadoras de roscas de dos ejes en la producción de elementos de fijación
- Guía de compra de máquinas laminadoras de roscas para pernos para 2026
- Cómo elegir una máquina hidráulica de laminado de roscas
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.