




Полное руководство по высокоскоростным резьбонакатным станкам: принципы работы и типы станков
Полное руководство по высокоскоростным резьбонакатным станкам: принципы работы и типы станков
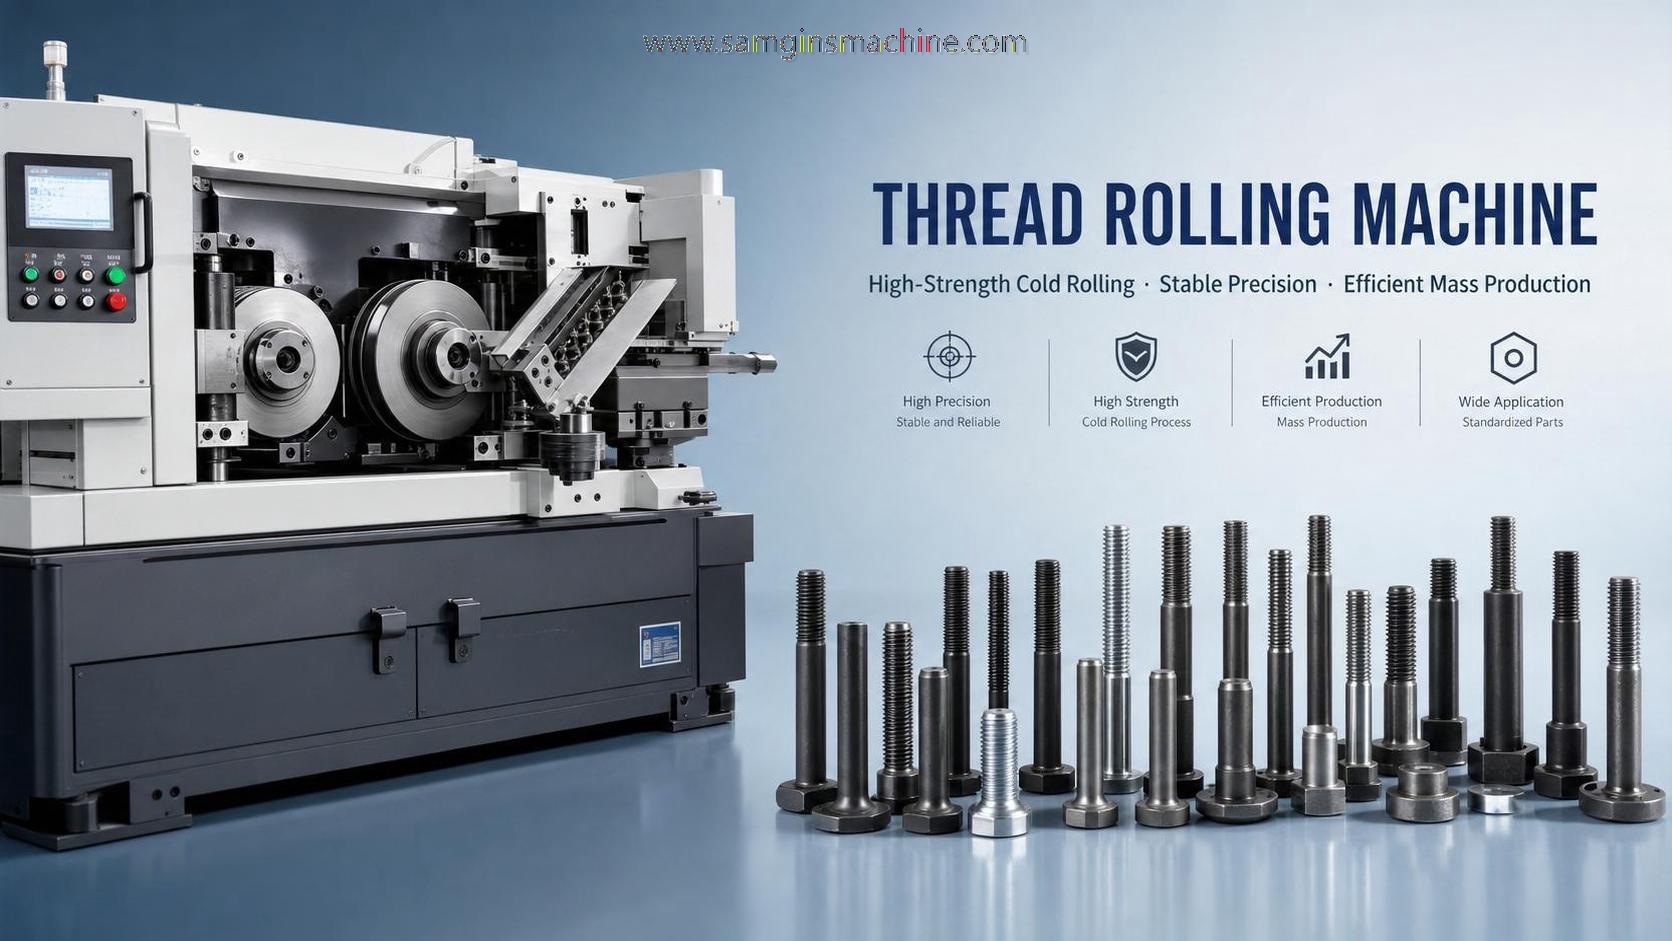
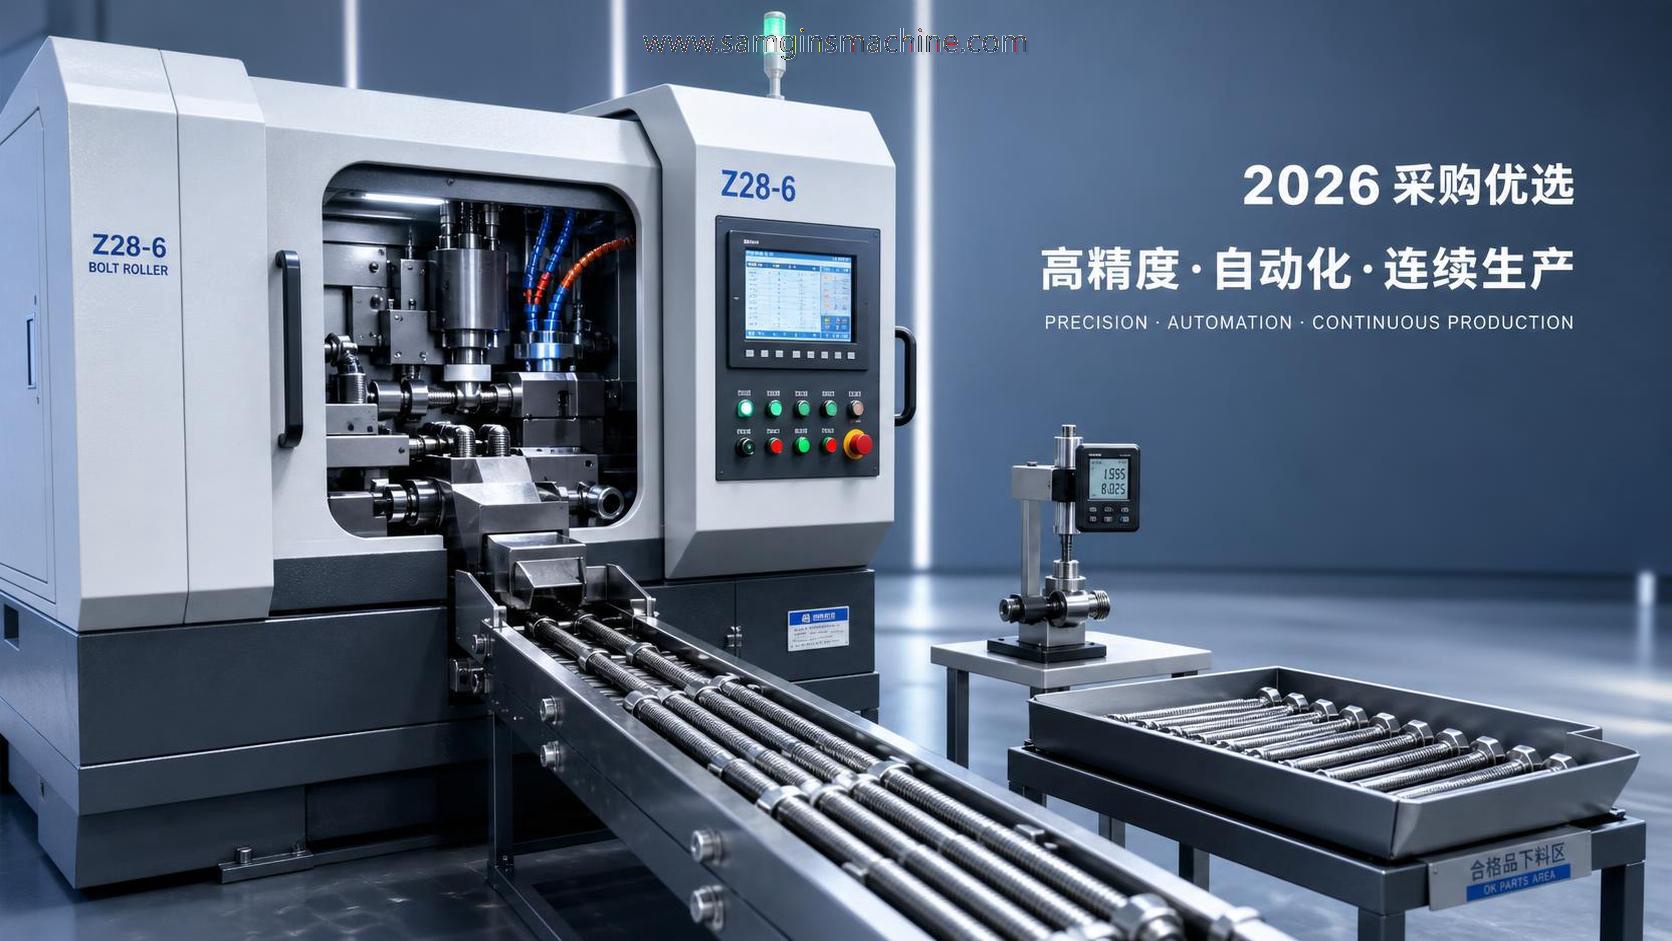
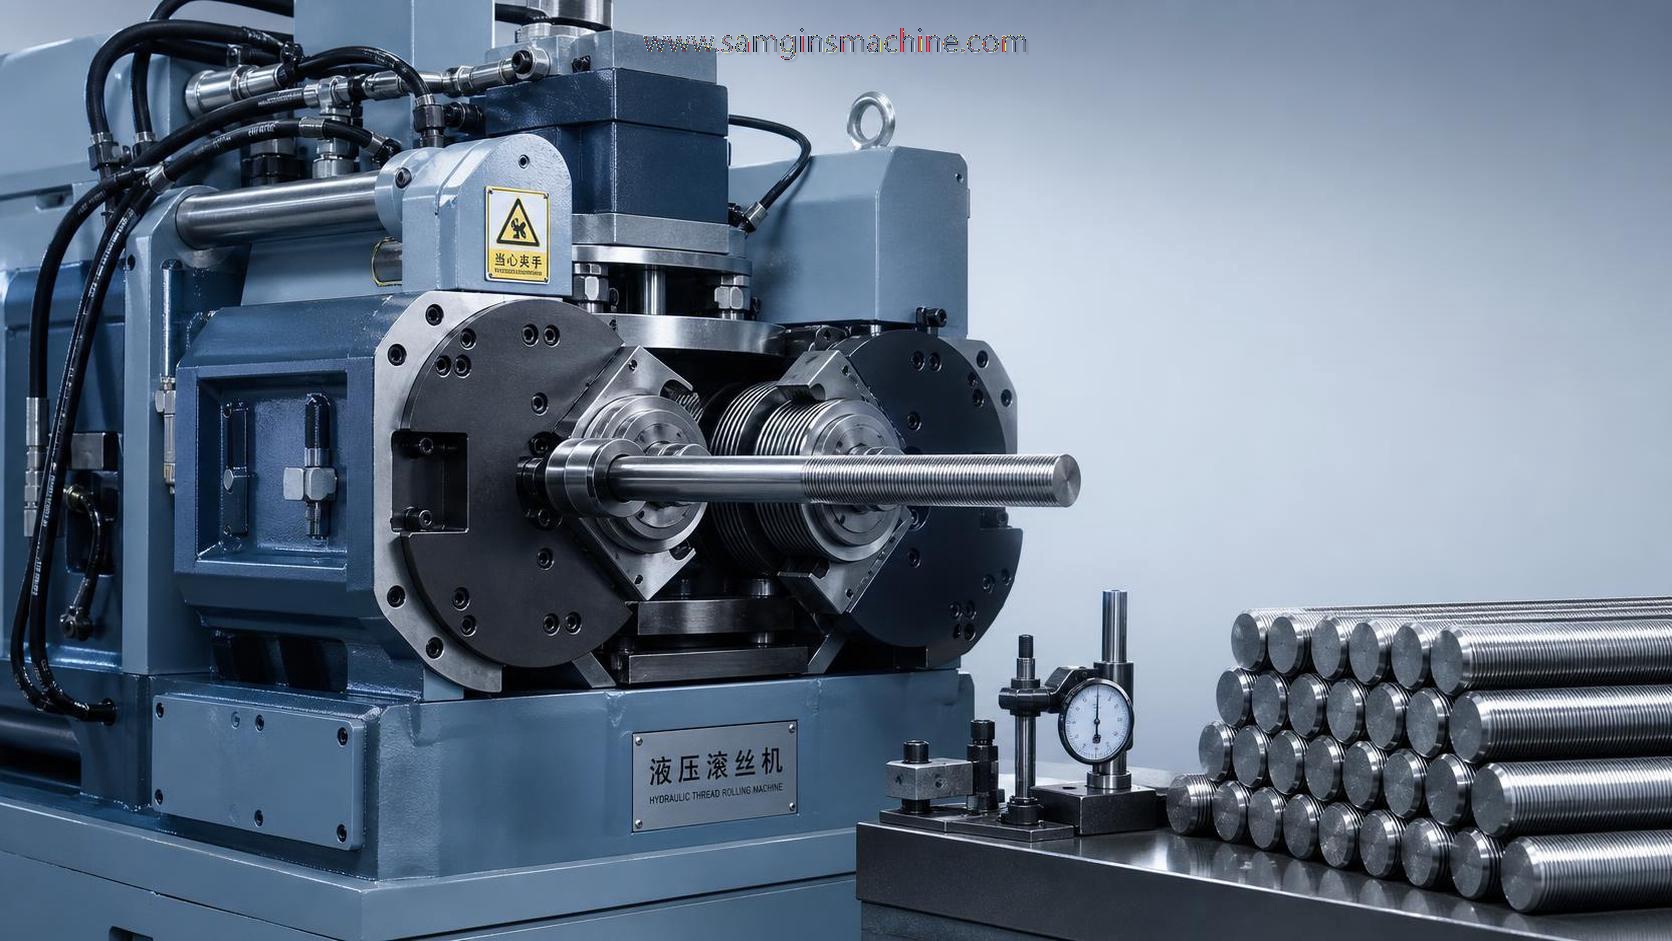
Высокоскоростной резьбонакатный станок формирует наружную резьбу, прижимая закалённые плашки к подготовленной металлической заготовке. Вместо снятия материала режущим инструментом станок пластически деформирует его, формируя требуемый профиль резьбы. Такие станки используются производителями болтов, винтов, шпилек, резьбовых стержней и отдельных прецизионных деталей. Их коммерческая ценность обусловлена повторяемостью формования, эффективным использованием материала и пригодностью для автоматизированного производства при правильном подборе материала заготовки, её размеров, оснастки и системы подачи.
Термин «высокоскоростной» не обозначает универсальную категорию станков с единым минимальным показателем производительности. Поставщики могут использовать его для описания более высокой скорости вращения плашек, сокращённого цикла формования или увеличения выпуска при автоматической подаче. Поэтому покупателям следует определять скорость как количество годных деталей в минуту для конкретного изделия. Короткий винт, длинный резьбовой стержень и крупная шпилька из легированной стали предъявляют разные требования к усилию формования и обработке, поэтому рекламные показатели скорости нельзя напрямую сравнивать без согласованной спецификации производства.
Накатывание резьбы особенно эффективно при серийном производстве наружной резьбы из материалов с достаточной пластичностью. Оно не заменяет автоматически все операции механической обработки: для внутренних резьб, труднодоступных участков, небольших экспериментальных партий и материалов, не подходящих для холодного формования, могут потребоваться другие процессы. Перед выбором размера станка полезно подготовить спецификацию закупки с указанием стандарта резьбы, класса допуска, состояния материала, годового объёма и требований к контролю. Это позволит перейти от общего поиска оборудования к практической оценке возможности стабильно получать требуемую деталь методом накатывания.
Принципы работы и требования к материалу
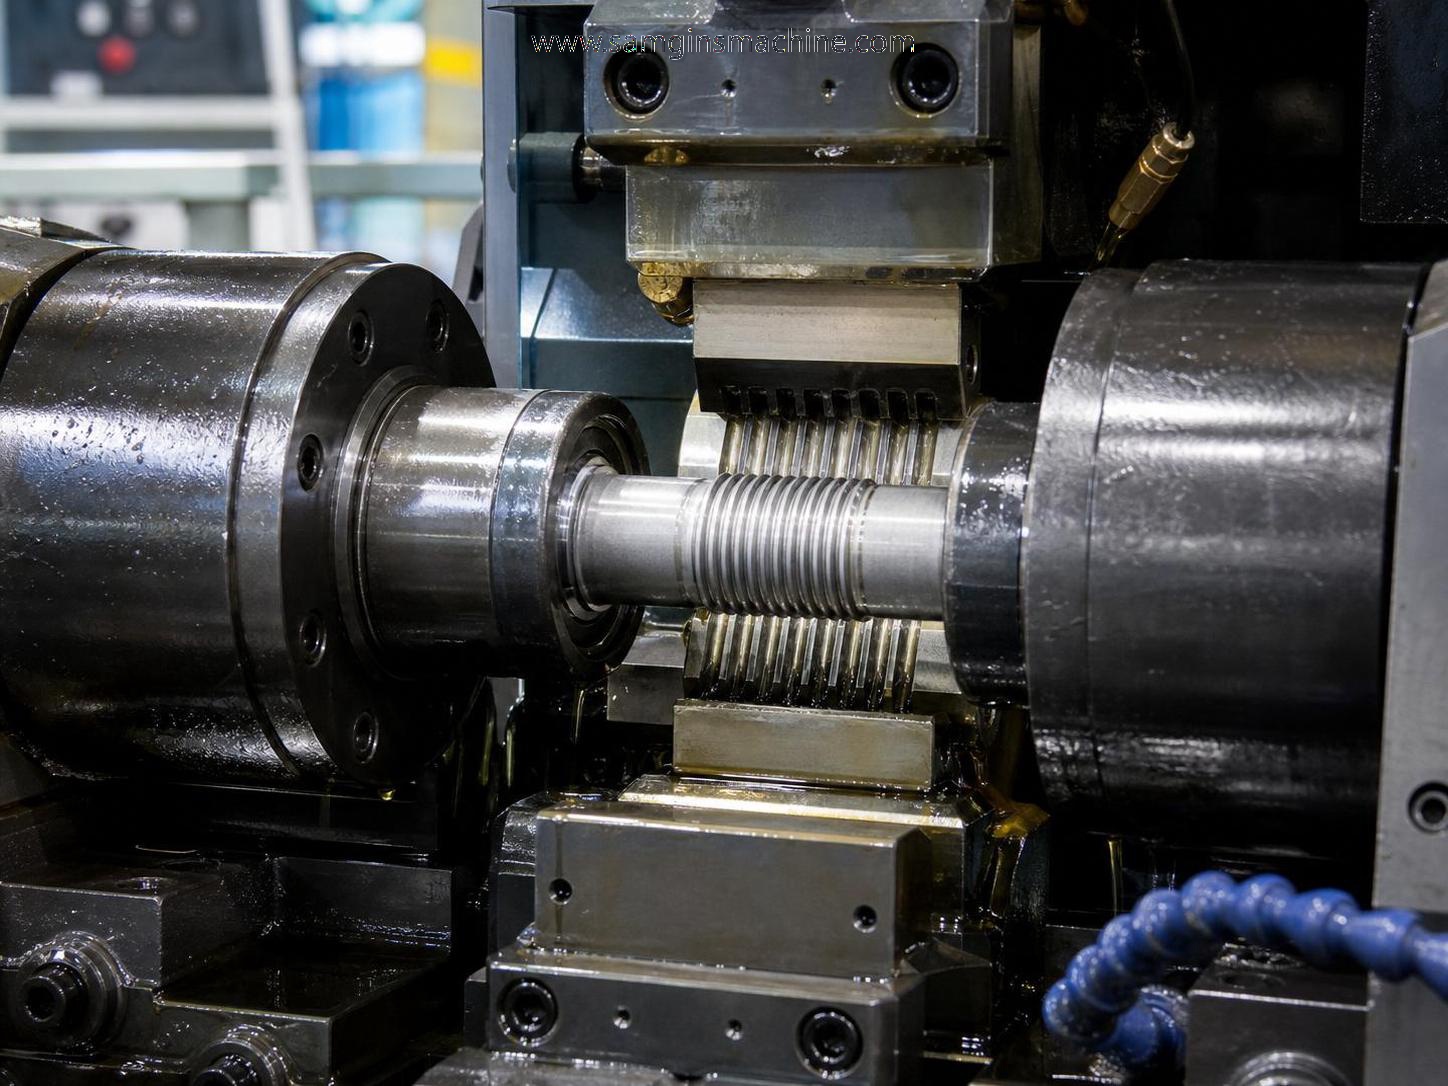
Во время накатывания плашки с обратным профилем резьбы внедряются в поверхность заготовки, а контролируемое относительное движение распределяет деформацию по её окружности. Материал перемещается от будущих впадин резьбы к вершинам. Начальный диаметр заготовки обычно близок к среднему диаметру резьбы, однако точное значение зависит от геометрии резьбы, поведения материала и требуемого формирования вершин. Его необходимо определять с помощью инженерных расчётов и испытаний. Для традиционного накатывания резьбы заготовка, диаметр которой соответствует окончательному наружному диаметру резьбы, как правило, содержит избыточное количество материала.
Пластическая деформация может улучшить качество поверхности и создать полезные остаточные сжимающие напряжения. По сравнению с резанием накатывание также может сохранять благоприятное течение материала вокруг профиля резьбы. Эти эффекты могут улучшить усталостные характеристики, однако их значение зависит от материала, последовательности термообработки, геометрии впадины резьбы и условий эксплуатации. Не следует считать, что накатанная резьба автоматически гарантирует прочность. Для крепежа, критичного с точки зрения безопасности, по-прежнему требуются предусмотренные механические испытания, проверка размеров, прослеживаемость и квалификация всего производственного процесса.
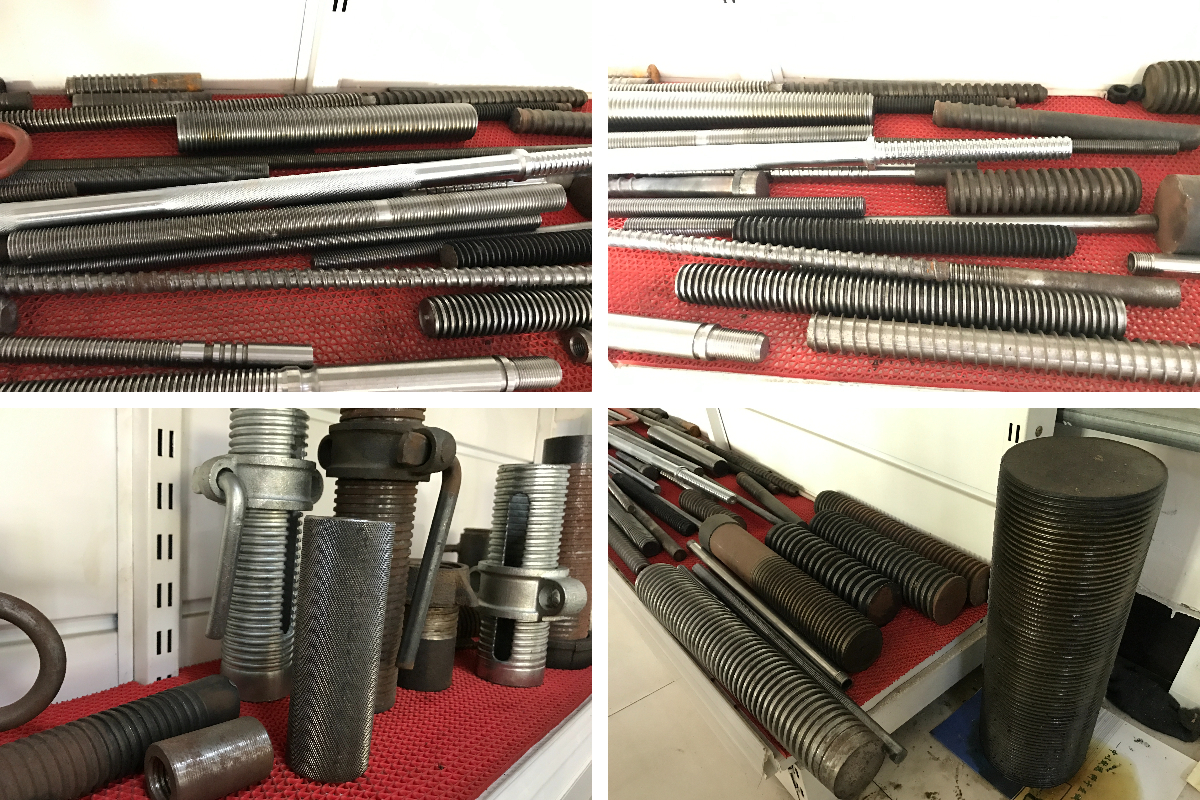
Пригодность материала определяется пластичностью, твёрдостью, микроструктурой и состоянием поверхности, а не только обозначением марки. При подходящих условиях можно накатывать многие углеродистые и легированные стали, нержавеющие стали и цветные сплавы, хотя требования к оснастке и смазке для них различаются. Чрезмерная твёрдость, хрупкая структура, окалина или поверхностные дефекты могут привести к растрескиванию, неполному заполнению профиля или быстрому износу плашек. Следует установить, выполняется ли накатывание до или после термообработки, и согласовать допустимый диапазон твёрдости с поставщиками станка и оснастки на представительных производственных заготовках.
Основные типы станков и способы подачи
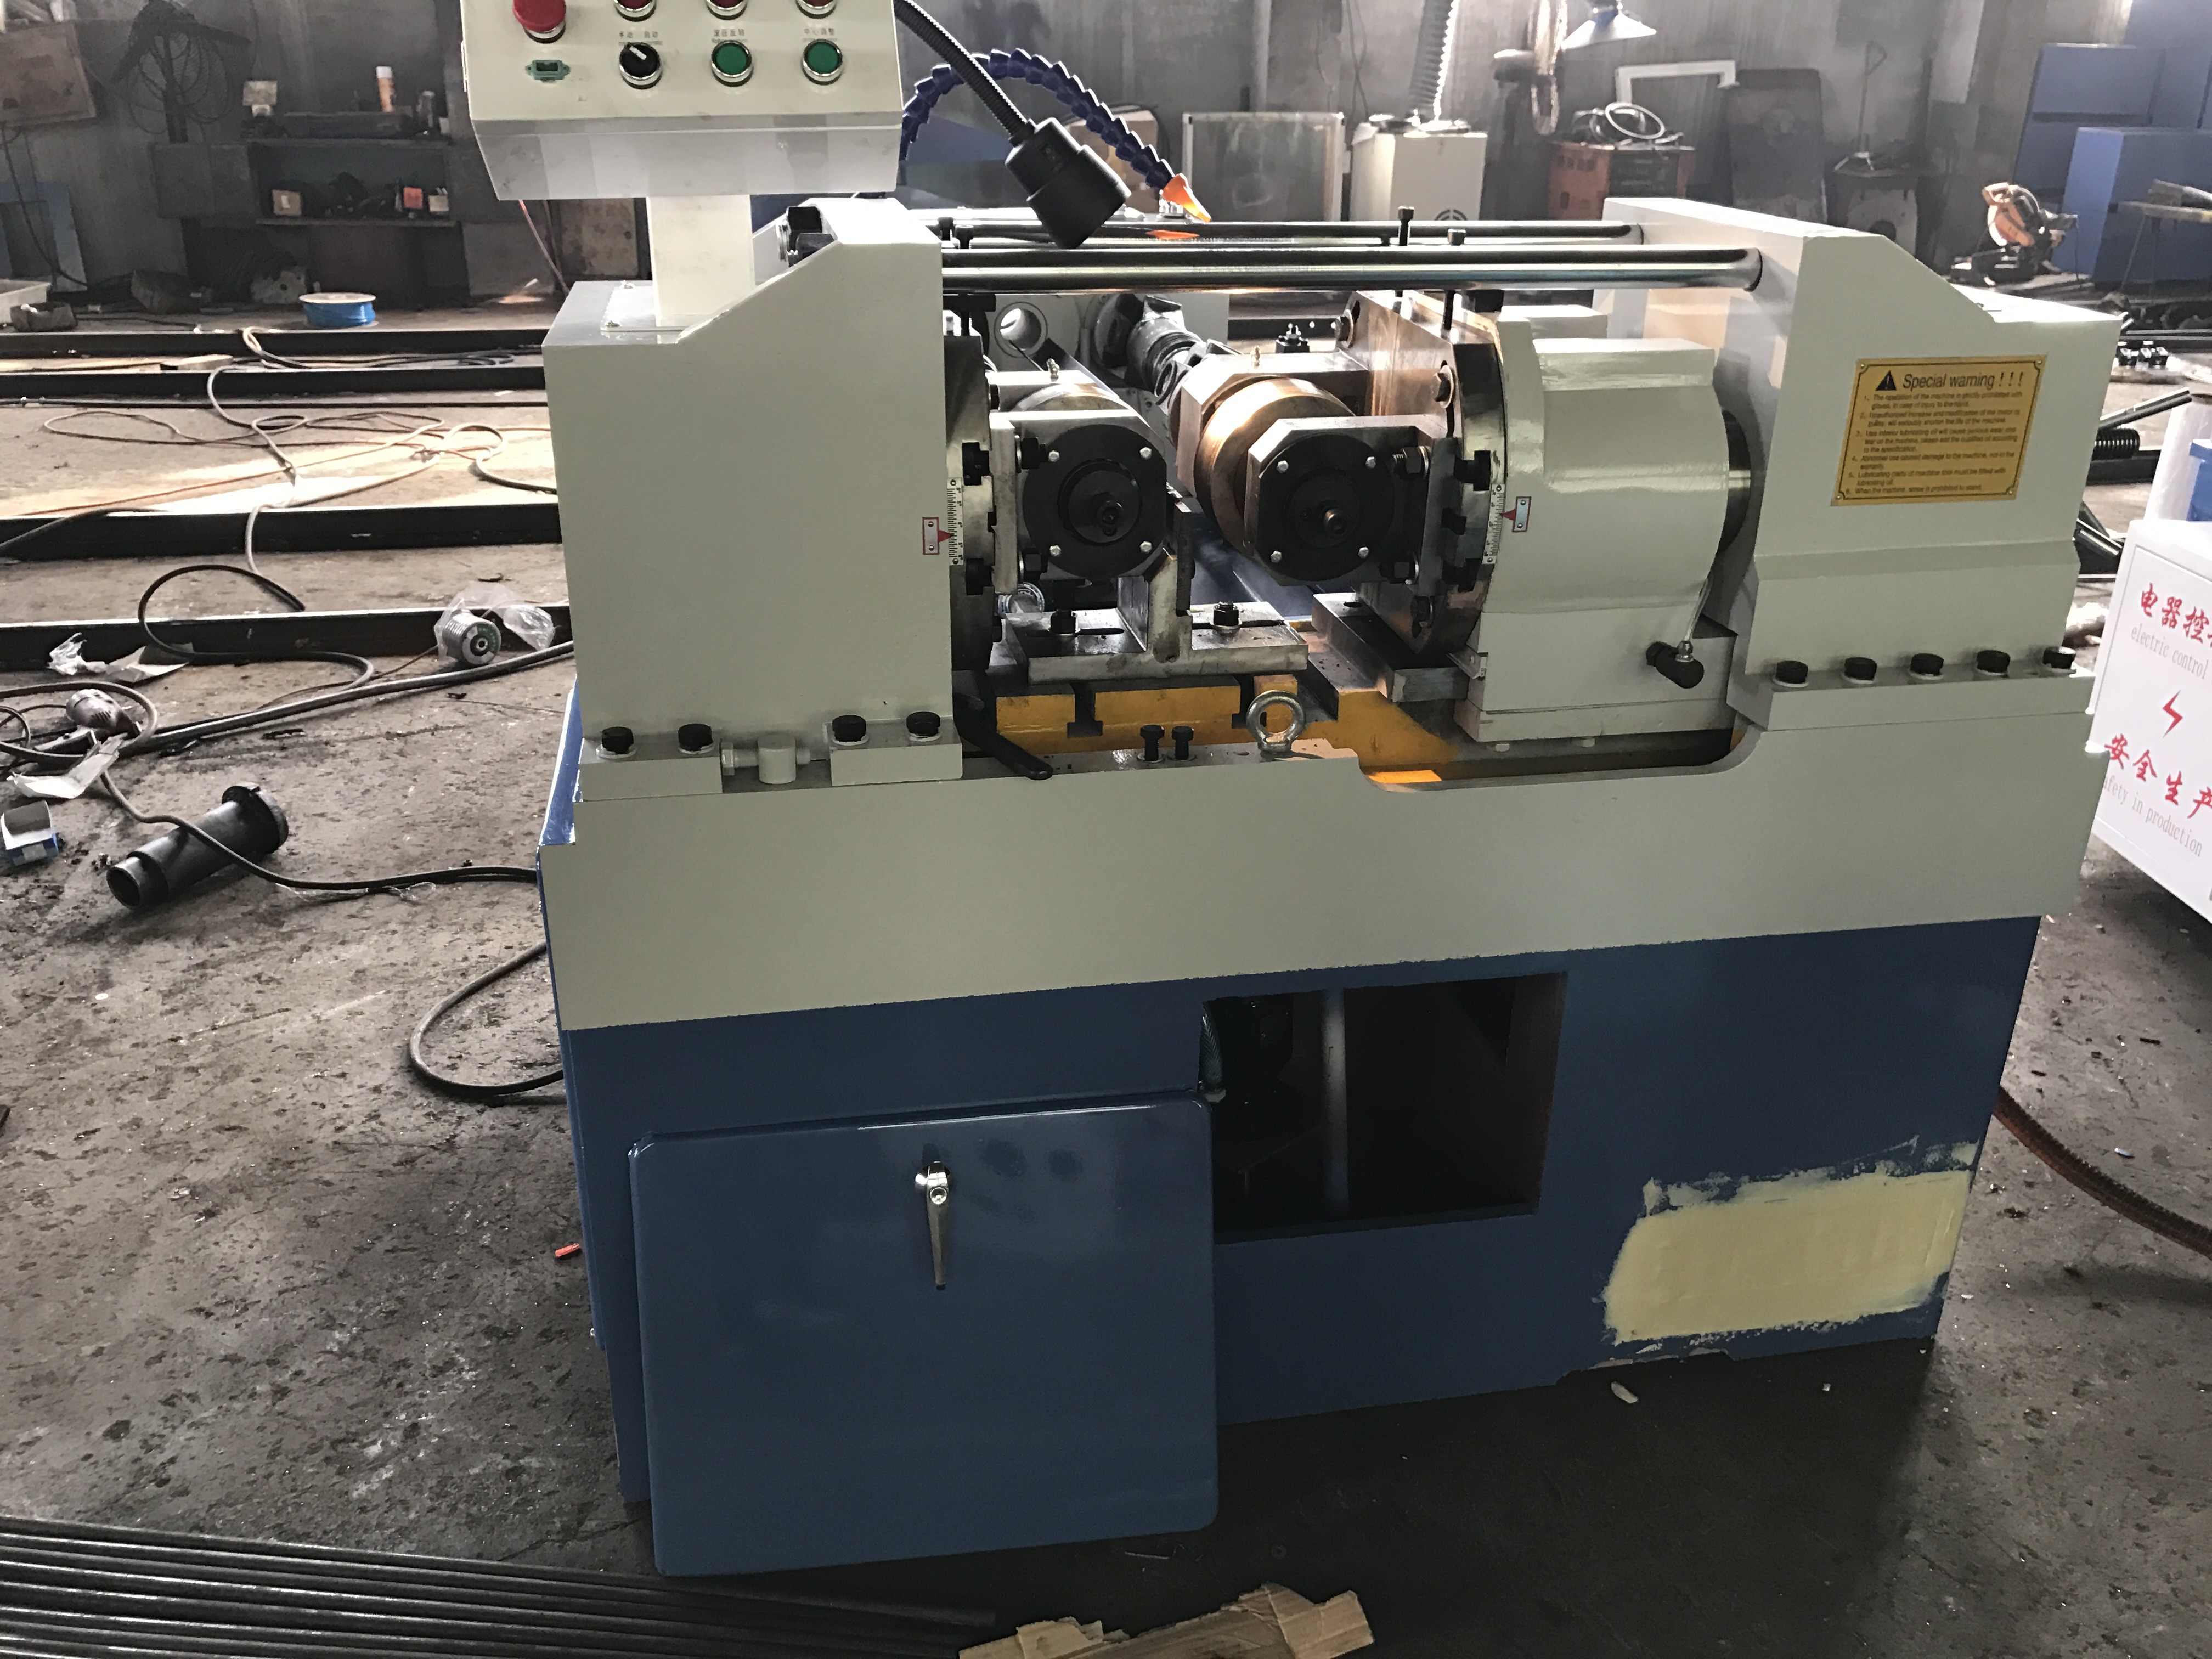
В плоско-плашечных станках используются две соответствующие друг другу плоские плашки, обычно одна неподвижная, а другая возвратно-поступательная. По мере формирования резьбы заготовка перемещается между ними. Такая конструкция широко применяется для крупносерийного производства винтов и болтов благодаря совместимости с автоматической подачей и повторяемым коротким циклам. Выбор зависит от длины и диаметра заготовки, геометрии головки, размеров плашек и надёжности подачи. Плоско-плашечный станок следует оценивать на конкретной детали, особенно если головка, буртик или нестандартная форма заготовки затрудняют её подачу или выгрузку.
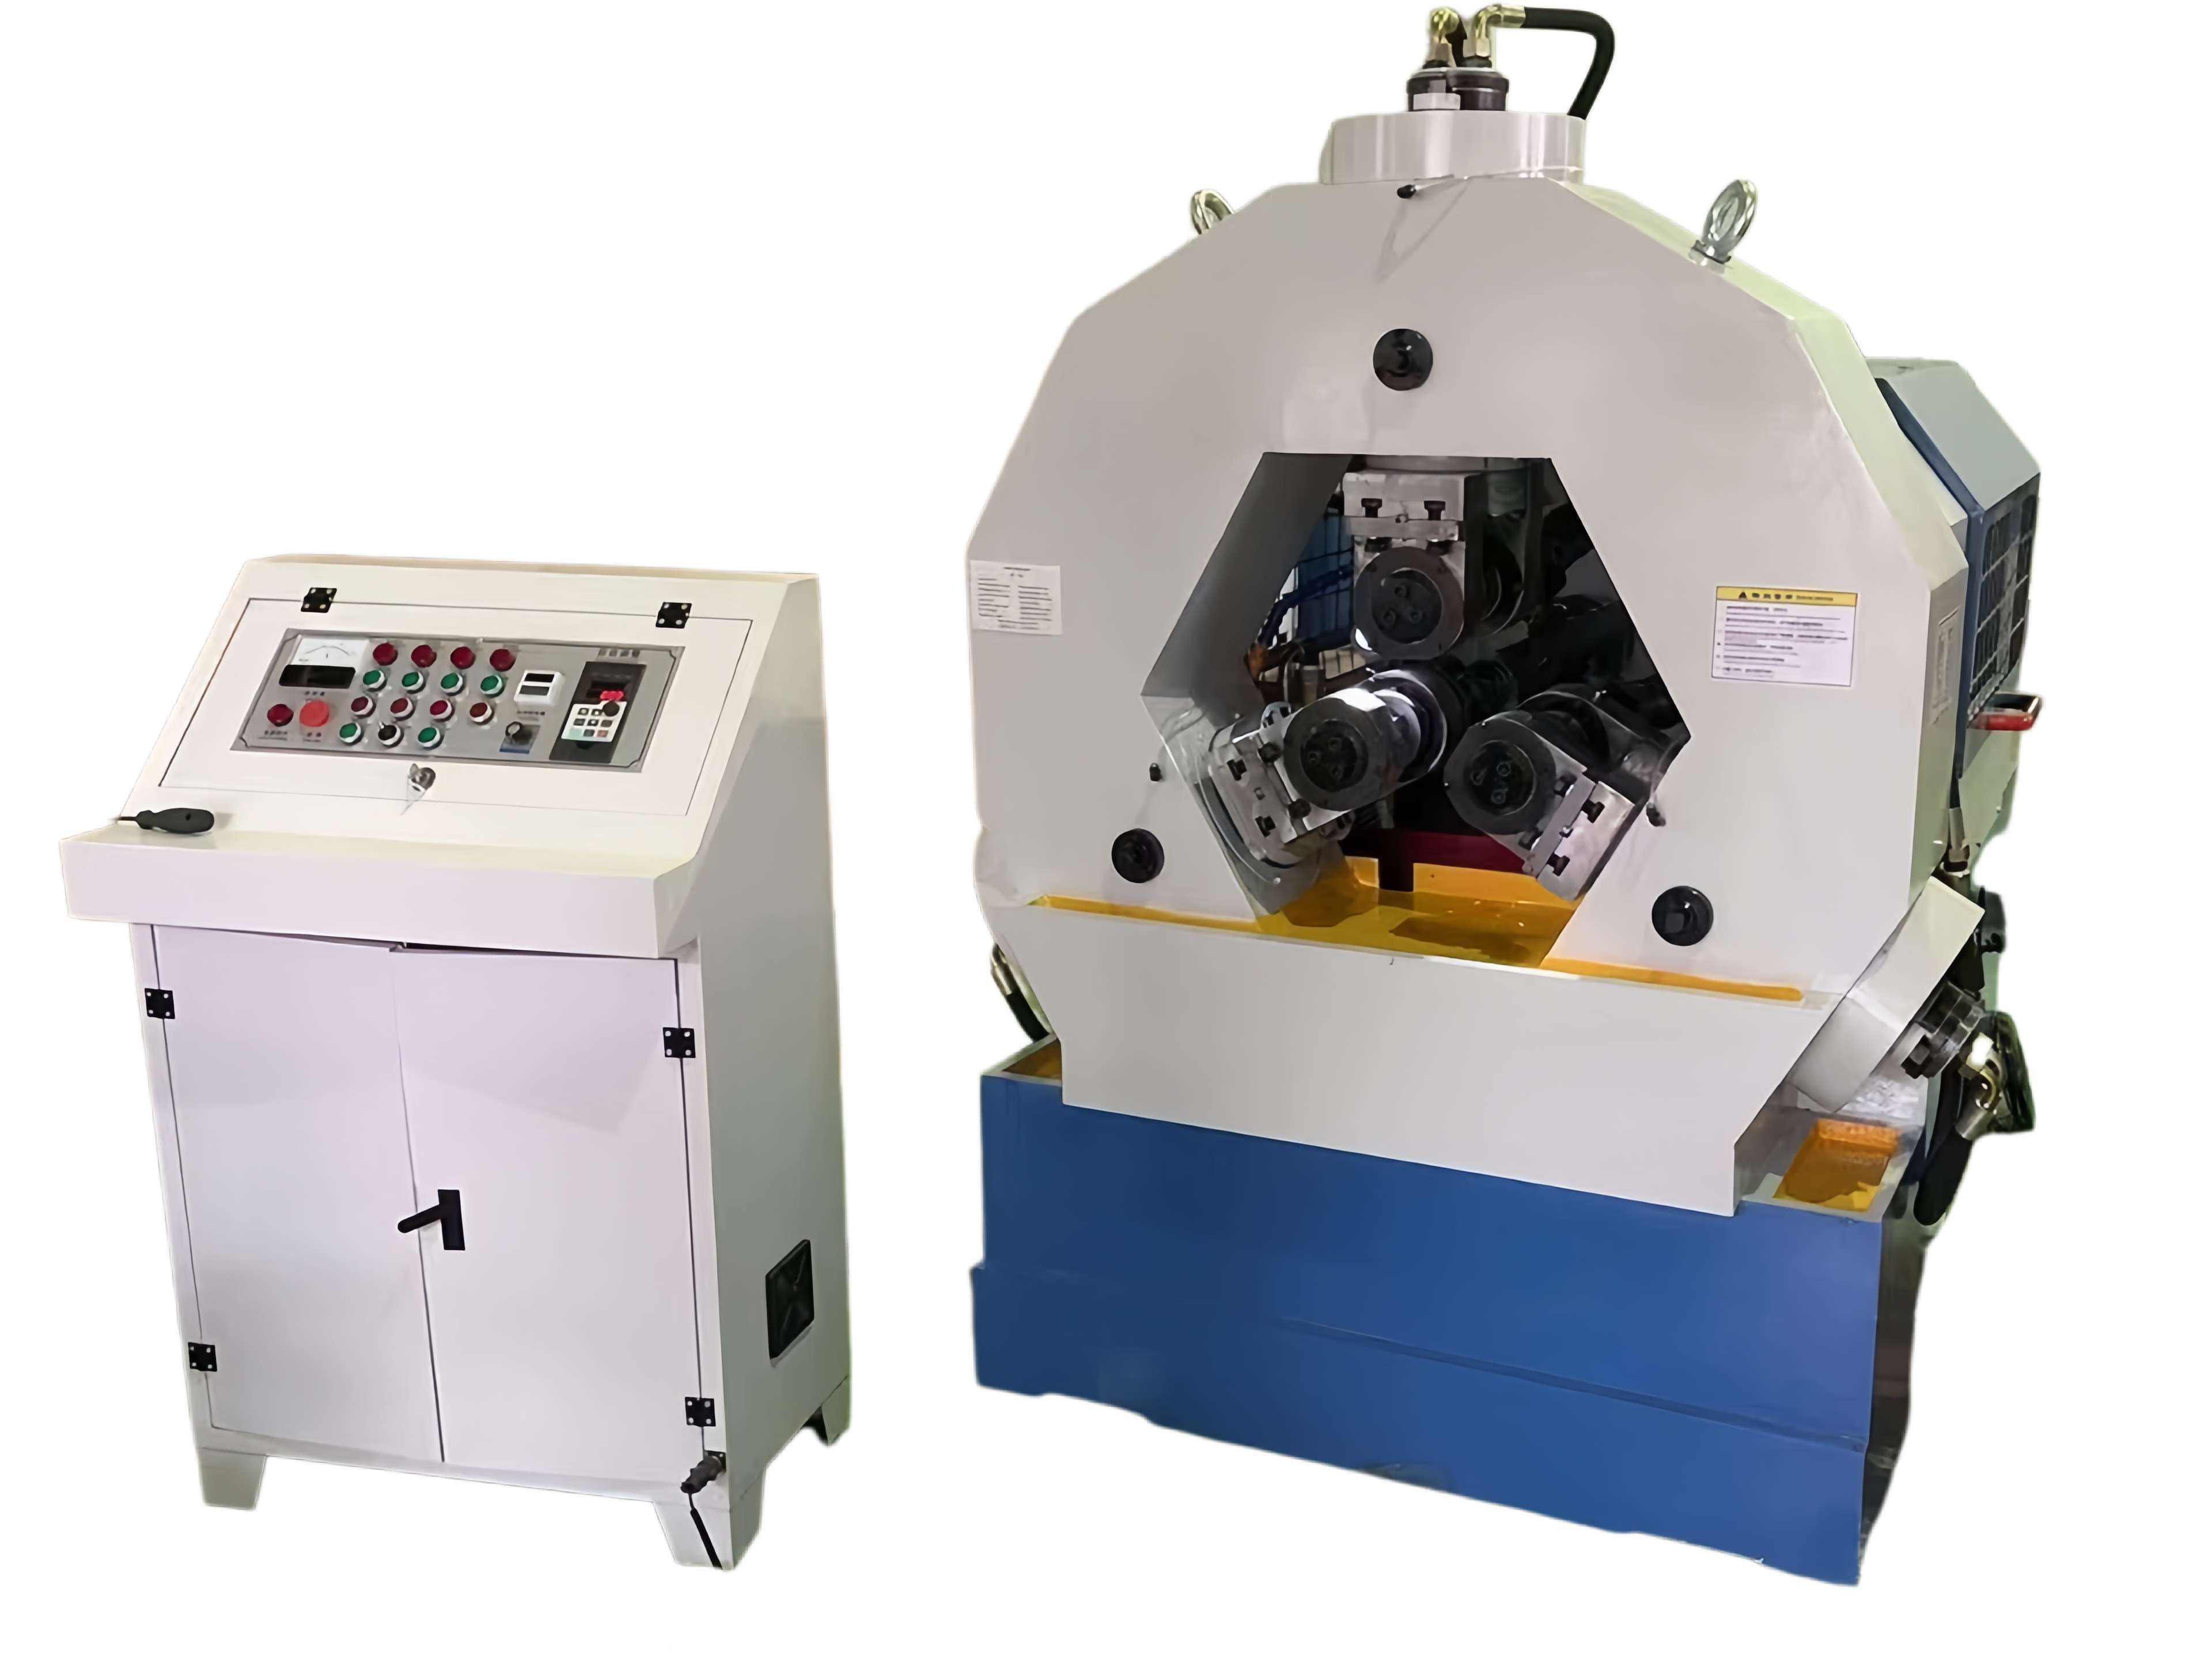
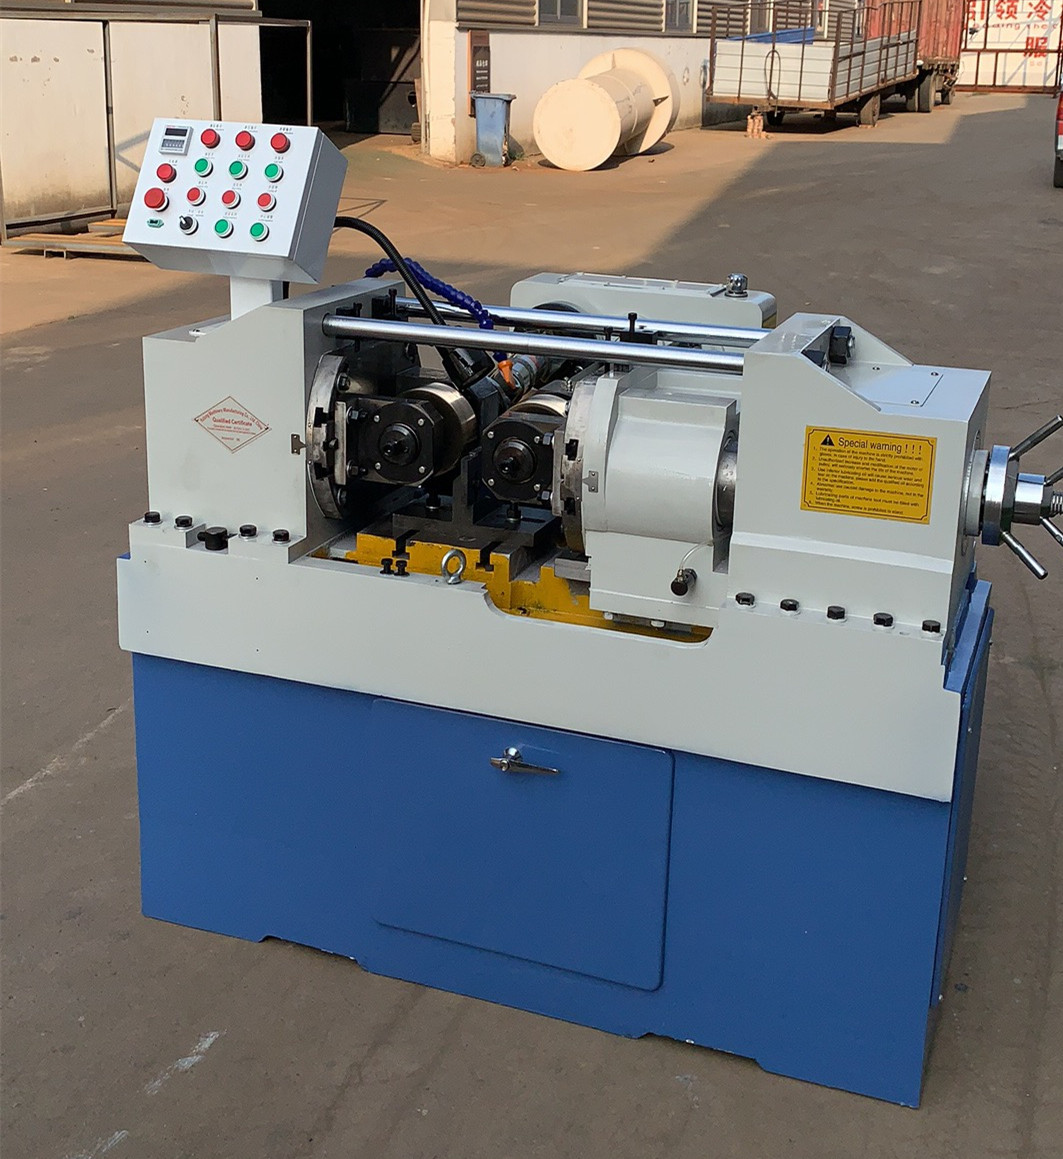
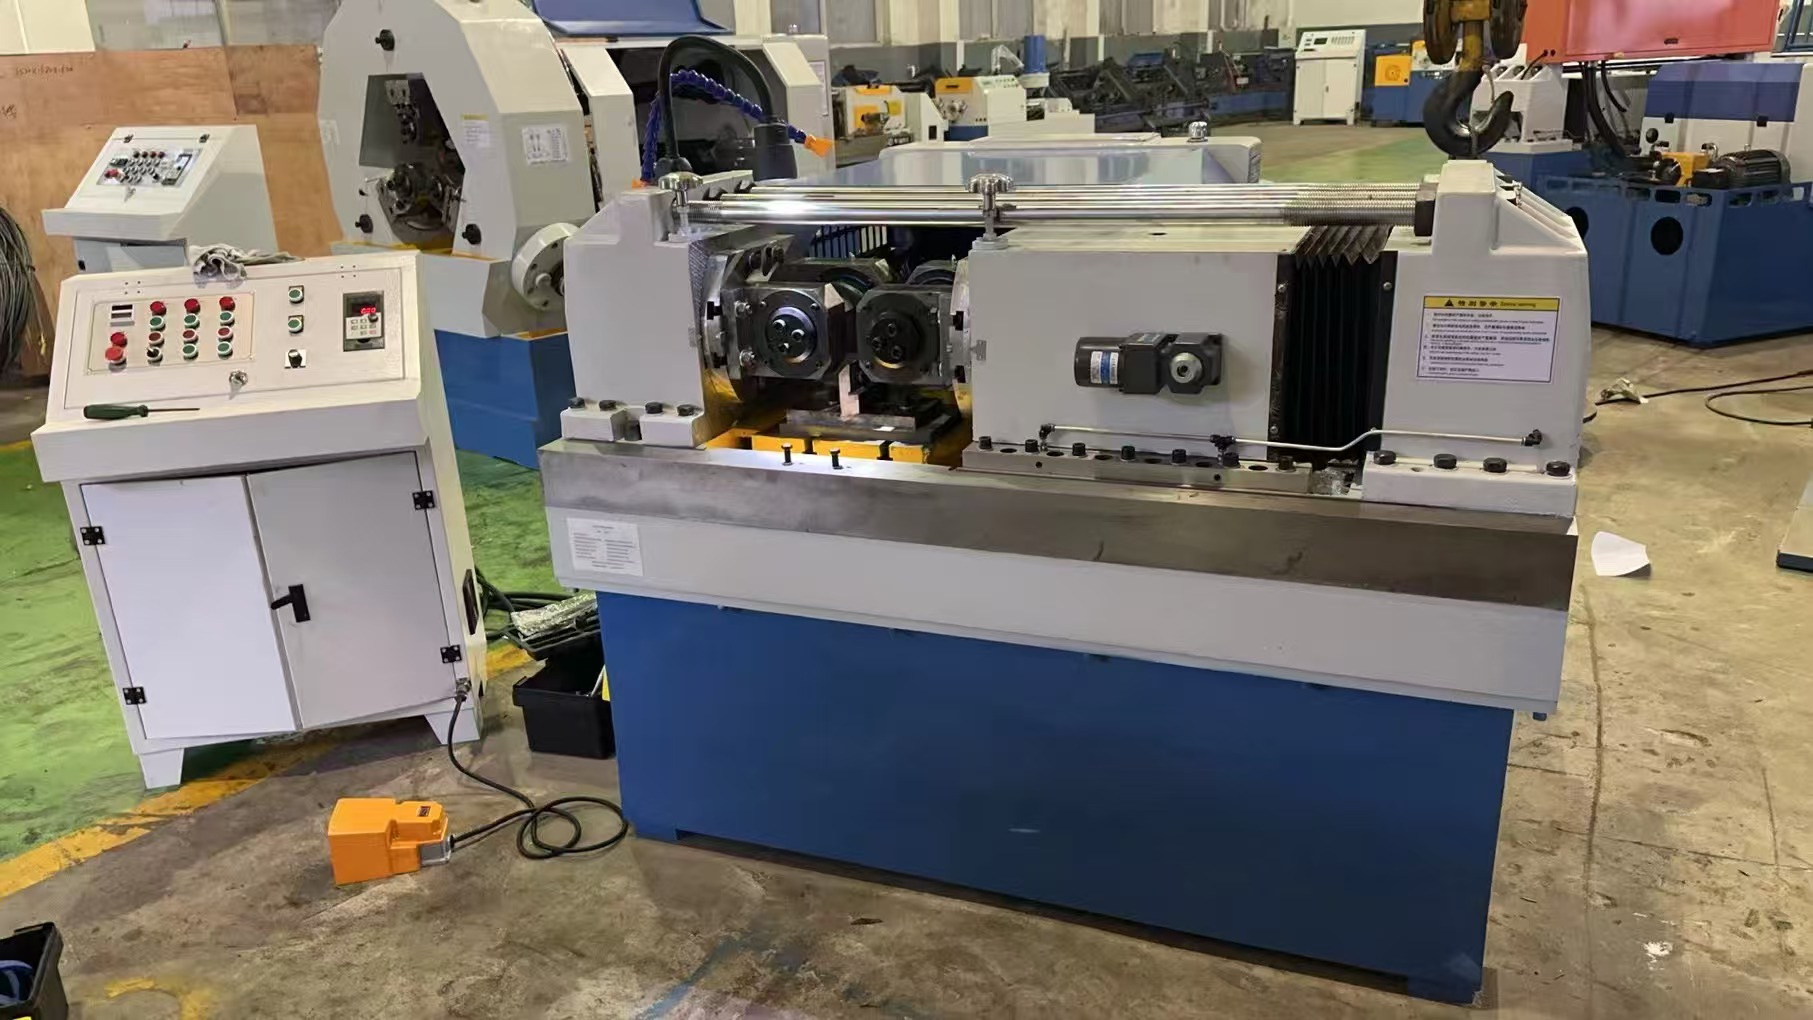
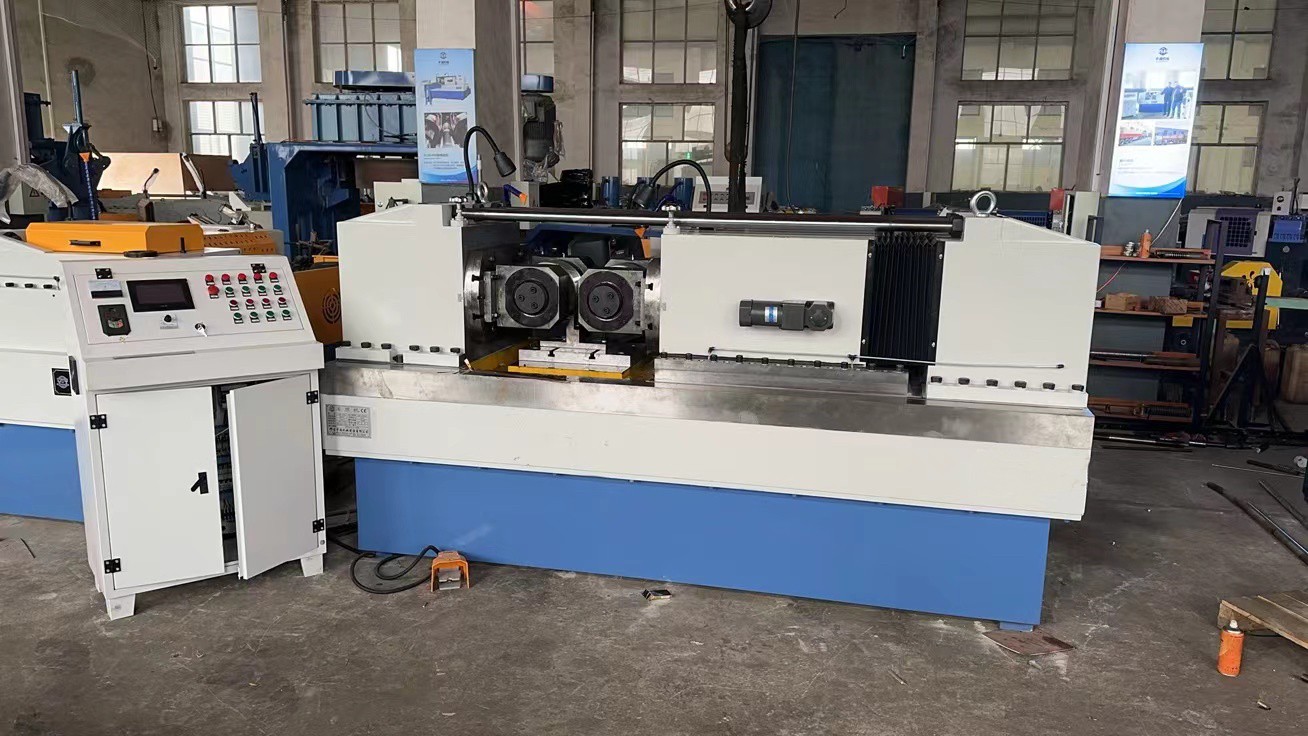
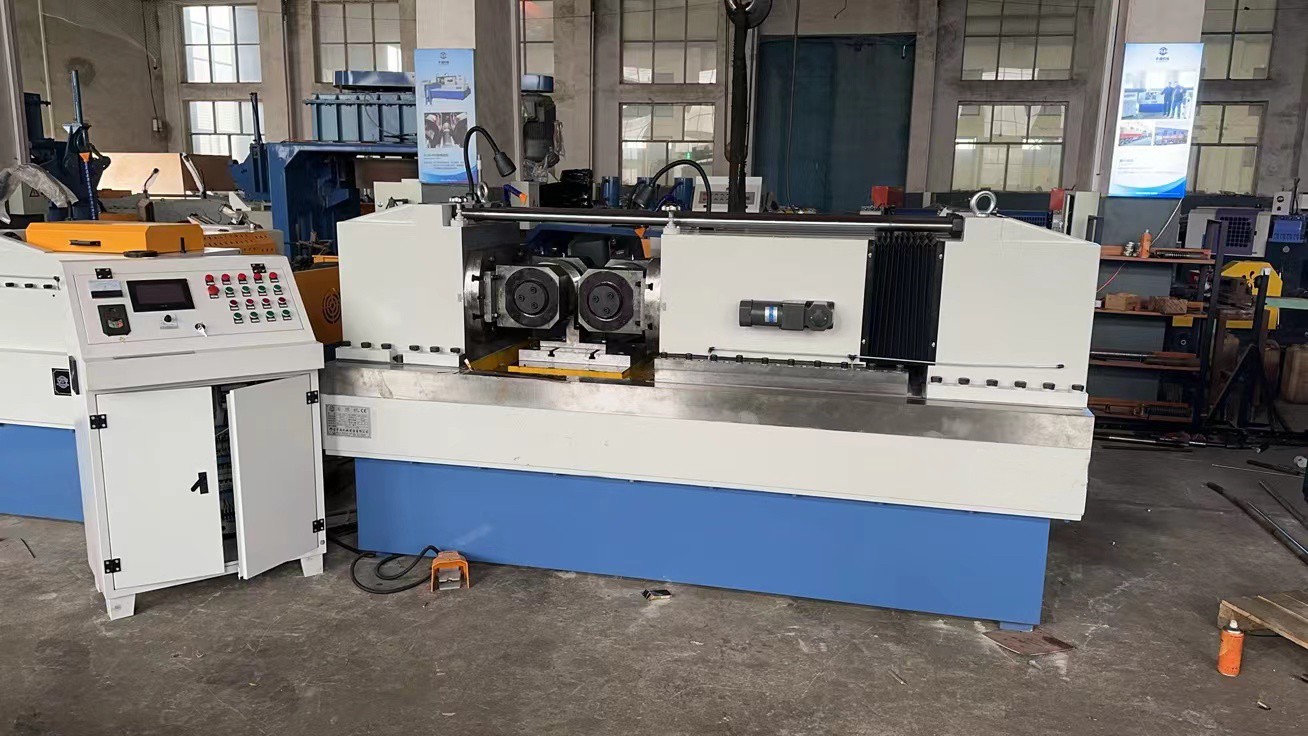
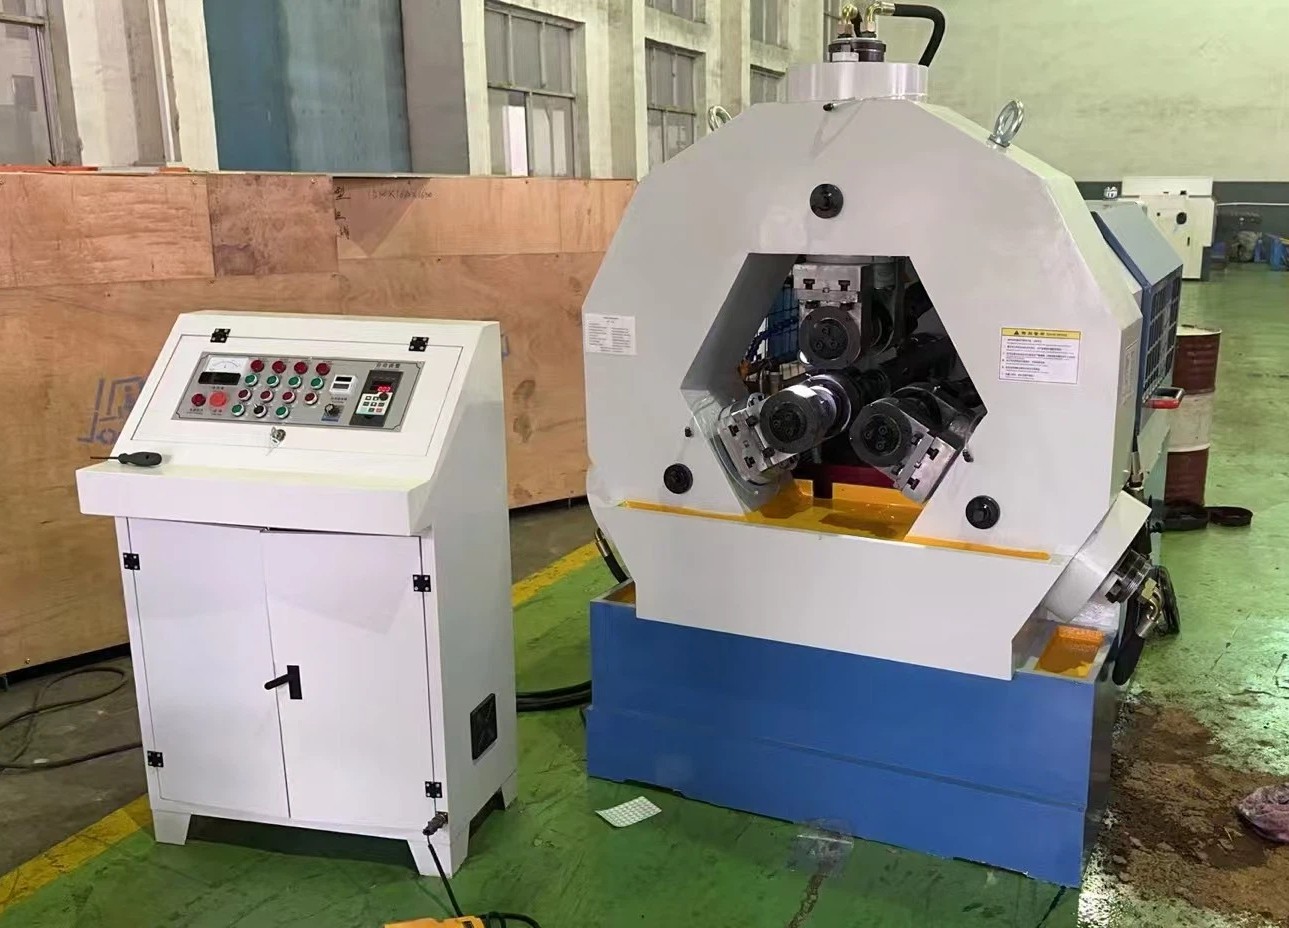
В станках с цилиндрическими плашками для формирования резьбы используются вращающиеся плашки. Распространены два варианта их расположения; в подходящих случаях три плашки обеспечивают сбалансированную поддержку заготовки. При радиальной подаче формируется резьба заданной длины по мере радиального сближения плашек с заготовкой. При сквозном накатывании заготовка продвигается вдоль оси, что подходит для более длинных резьбовых участков. Возможности станка зависят от геометрии плашек, конструкции шпинделей, вспомогательного оборудования и доступного усилия формования; одно лишь количество плашек не определяет производительность или точность.
В планетарных, или ротационных сегментных, станках обычно сочетаются вращающаяся круглая плашка и неподвижный сегмент плашки, что позволяет быстро и непрерывно выпускать подходящие детали. Такие станки особенно актуальны при объёмах производства, оправдывающих использование специализированной оснастки и оборудования для подачи. Во всех типах станков ручная загрузка, подача из магазина, вибробункерная подача и интегрированные системы передачи деталей создают разные эксплуатационные ограничения. CNC- или сервоприводное управление описывает способ управления движениями, а не отдельный принцип формования. Покупателям следует различать механическую схему накатывания и комплект средств автоматизации и управления.
Критерии выбора и приёмка производства
Начинайте выбор станка с чертежа детали и диапазона производственных требований. Укажите диаметр и шаг резьбы, её длину, класс допуска, марку и диапазон твёрдости материала, геометрию заготовки, а также наличие буртиков и ограниченных участков. Приведите требуемый выпуск для каждой основной группы деталей, а не только общий годовой спрос. Попросите поставщика определить рабочие пределы предлагаемой конфигурации, включая усилие формования, допустимые размеры плашек, частоту вращения шпинделя, пространство для загрузки и поддержку заготовки. Если параметры близки к заявленному максимуму станка, это следует особенно тщательно проверить в ходе анализа применения.
Сравнивайте производительность при одинаковых условиях. Высокоскоростной резьбонакатный станок может быстро выполнять формование, но пропускную способность линии могут ограничивать обработка заготовок, контроль или последующая передача деталей. Требуйте, чтобы оценки цикла учитывали подачу, формование, выгрузку и ожидаемые перерывы. Для длинных стержней оцените прямолинейность, осевую поддержку и обработку при выгрузке; для короткого крепежа — ориентацию заготовок и стабильность подачи. Время переналадки также важно, если на одном станке обрабатываются резьбы разных размеров: регулировка оснастки и утверждение первой детали сокращают доступное производственное время.
Приёмочные испытания следует проводить на представительных заготовках и с требуемой спецификацией резьбы. До испытаний согласуйте размер выборки, продолжительность непрерывной работы, метод контроля и допустимый уровень брака. Оценивайте количество годных деталей, стабильность размеров, состояние поверхности и работу подачи, а не только скорость. При необходимости представьте данные о стабильности процесса после прогрева и после регулировки оснастки. Уточните, какие оснастка, калибры, подающие устройства, монтажные услуги и обучение включены в коммерческое предложение, чтобы сравнивать сопоставимые производственные системы.
Применение, отраслевые стандарты и оценка поставщика
К типичным пользователям относятся производители крепёжных изделий, поставщики автомобильных компонентов, производители строительной фурнитуры и предприятия, выпускающие резьбовые промышленные детали. Применяемая система резьбы определяется чертежом детали; например, это может быть метрическая резьба ISO или дюймовая резьба Unified, определяемая соответствующими стандартами ASME. Соответствие размеров и механические характеристики — отдельные требования. Калибры ПР и НЕ помогают проверять заданные пределы резьбы, тогда как механические свойства, прочность на растяжение или усталостные характеристики требуют отдельных проверок, если этого требует применение. При рассмотрении контракта согласуйте точные стандарты и их редакции.
Компания Wuxi Samgins предлагает резьбонакатные станки в рамках более широкого ассортимента производственного оборудования, включающего радиально-сверлильные станки, ленточнопильные станки, станки для резки с ЧПУ и сварочные системы. Такой ассортимент может помочь покупателям согласовать взаимодополняющие операции, если они предусмотрены производственным маршрутом. Компания также заявляет о возможностях индивидуальной настройки и использовании в своём оборудовании гидравлических компонентов, сервоприводов и компонентов CNC известных международных брендов. Для конкретного резьбонакатного станка запросите документированный перечень компонентов и предложение с учётом конкретного применения, чтобы установить, какие функции входят в предложенную конфигурацию.
Wuxi Samgins сообщает о соответствии системы качества ISO 9001, соответствии требованиям CE и более чем десятилетнем опыте экспорта. Перед покупкой закупочным подразделениям следует проверить действующие сертификаты, декларации для конкретного станка, применимые требования безопасности и требования страны назначения. В предоставленный компанией список клиентов входят URALSTANKOIMPORT, MD Calbah Industries Pty Ltd и Lincoln Electric-MENA, однако он не подтверждает конкретные поставки резьбонакатных станков или производственные результаты. При наличии запросите рекомендации по аналогичным проектам, а также чётко определённые условия гарантии, обязанности при вводе в эксплуатацию, поддержку по запасным частям и техническую документацию.
Настройка процесса, контроль качества и техническое обслуживание
Надёжный процесс начинается со стабильных заготовок. Перед накатыванием контролируйте их начальный диаметр, круглость, прямолинейность, длину, чистоту поверхности и состояние материала. Подготовьте предусмотренную входную фаску и удалите дефекты, способные помешать формованию. Установите соответствующие плашки согласно инструкциям поставщика, при необходимости проверьте соосность и синхронизацию, настройте опоры заготовки и направляющие подачи. Используйте смазку, подходящую для материала и оснастки, затем изготовьте пробные детали при контролируемых настройках. Начинайте серийное производство только после того, как первые детали будут соответствовать согласованным требованиям к размерам и поверхности.
При контроле качества следует отслеживать характеристики, наиболее влияющие на посадку и эксплуатационные свойства. В зависимости от чертежа это могут быть средний и наружный диаметры резьбы, её длина, шаг, профиль боковых сторон и видимые дефекты поверхности. Одного контроля калибрами ПР и НЕ может быть недостаточно для выявления ошибок шага или проблем с профилем. При квалификации процесса может потребоваться оптический контроль, подходящие измерения размеров или исследование сечения. Неполное формирование вершин, закаты, трещины и нестабильные размеры резьбы должны стать поводом проверить размер заготовки, состояние материала, износ плашек, соосность и параметры формования.
Периодичность технического обслуживания должна соответствовать руководству по эксплуатации станка и фактическим условиям работы. Плановые проверки обычно охватывают уровень смазки, фильтрацию, состояние плашек, чистоту системы подачи, защитные ограждения, блокировки, необычный шум и температуру. Плановое обслуживание включает гидравлические системы, подшипники шпинделя, приводные компоненты, проверку соосности и резервное копирование системы управления, если оно предусмотрено. Ведите учёт наработки и наблюдаемого износа плашек, чтобы принимать решение об их замене на основании данных производства. Перед обслуживанием отключайте опасные источники энергии и обучайте операторов безопасно устранять застревания, не проникая в зону формования. Надлежащее обслуживание помогает защитить персонал и обеспечить стабильность производства.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки — лишь одна составляющая стоимости высокоскоростного резьбонакатного станка. Заложите в бюджет плашки, подающие устройства, опоры заготовок, калибры, перевозку, монтаж, обучение операторов, смазку, энергопотребление, техническое обслуживание и запасные части. При необходимости учтите подготовку производственного помещения и интеграцию с предшествующим производством заготовок. Особое внимание следует уделить стоимости оснастки, поскольку для резьб разных размеров и профилей, а также для разных конструкций станков могут требоваться отдельные комплекты плашек. Более низкая первоначальная цена может привести к повышенным эксплуатационным затратам, если важные принадлежности или услуги поддержки не включены в предложение.
Рассчитайте стоимость одной годной детали с учётом реалистичных коэффициентов загрузки и выхода годной продукции. Разделите годовые затраты на владение и эксплуатацию на фактическое количество соответствующих требованиям деталей, учитывая переналадки, плановое обслуживание, перебои в работе подачи и брак. Сравнивайте накатывание с текущим процессом для одной и той же спецификации детали и объёма производства. Возможные преимущества включают сокращение образования стружки, уменьшение времени обработки и снижение трудозатрат на одну деталь, однако подготовка заготовок на предыдущих операциях и расход оснастки также имеют существенное значение. Обосновывайте предположения об экономии результатами испытаний у поставщика и собственными производственными данными.
Для простой оценки срока окупаемости разделите дополнительные инвестиции на ожидаемую годовую чистую экономию. Учитывайте только ту экономию, которую предприятие действительно сможет получить, например сокращение сверхурочной работы, отказ от услуг сторонних исполнителей, снижение расхода материала или дополнительную прибыль от реализации годной продукции. Проверьте консервативные сценарии со снижением спроса, меньшим сроком службы плашек и более длительной переналадкой. Также оцените, сколько времени займёт поставка сменной оснастки и критически важных запасных частей. При закупках на экспорт перед принятием окончательного инвестиционного решения уточните этапы оплаты, условия поставки, порядок ввода в эксплуатацию, гарантийное покрытие и обязательства по срокам реагирования сервиса.
Перспективы развития и практический порядок закупки
Развитие резьбонакатного оборудования направлено на более точное управление движениями, усовершенствование подачи, упрощённое управление рецептами и более тесную интеграцию с системами производственных данных. Сервоприводное управление может обеспечить повторяемое позиционирование и регулировку, а подходящие датчики — помочь выявлять аномальные нагрузки или проблемы с подачей. Такие функции полезны, если отвечают измеримой производственной потребности. Покупателям следует выяснить, какие данные записывает станок, как операторы интерпретируют сигналы тревоги и подходят ли функции управления для их фактического ассортимента деталей. Требования к автоматизации следует увязывать с коэффициентом готовности, качеством и полезной производительностью.
Дальнейшее развитие включает автоматизированную обработку деталей, выявление дефектов непосредственно в процессе производства и планирование обслуживания на основании эксплуатационных данных. Эффективное использование материала также повышает интерес к накатыванию, однако при сравнении экологических показателей необходимо учитывать производство заготовок, смазку, энергопотребление, оснастку и возможную термообработку. Для получения улучшений не всегда требуется заменять существующие станки: более эффективный подающий механизм, пересмотр спецификации заготовки или усиление процедур контроля могут устранить основное узкое место. Решения о модернизации следует принимать после анализа причин простоев, брака, эксплуатационных затрат и будущих требований к продукции.
Чтобы запросить у Wuxi Samgins обоснованное предложение, предоставьте чертежи деталей, спецификации резьбы, данные о материале и твёрдости, образцы заготовок, если это возможно, требуемый выпуск годных деталей и предполагаемые размеры партий. Укажите требования к электропитанию в стране назначения, доступную площадь для монтажа, потребности в обработке деталей и критерии контроля, используемые вашими клиентами. Запросите рекомендацию по типу станка, план оснастки, производственные испытания, детализированное коммерческое предложение и описание объёма поддержки. Эта информация создаст для обеих сторон чёткую основу для выбора высокоскоростного резьбонакатного станка и согласования измеримых требований к приёмке.
поиск
Рекомендуемые товары
 Резьбонакатный станок Z28-150Z28-150 — компактный двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы на заготовках малого и среднего размера. Он широко используется в производстве металлоизделий, стандартных деталей, автомобильных компонентов и строительного крепежа.
![Звезда 1]()
 Резьбонакатный станок Z28-250Z28-250 — это двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы, высокопрочного стандартного крепежа, Т-образных винтов, анкерных болтов и заготовок, требующих большего шага резьбы. Он широко применяется в строительной отрасли метизов, производстве автомобильных и мотоциклетных деталей, оборудовании для транспорта и энергетики, а также в производстве стандартных деталей.
![Звезда 1]()
- Резьбонакатной станок Z28-500Автоматический резьбонакатной станок использует радиальное холодное накатывание — передовой процесс обработки без снятия стружки. Накатной инструмент выдавливает материал, формируя непрерывные волокна металла без резания. Давление сжатия, создаваемое при накатывании, эффективно улучшает параметры шероховатости поверхности, твёрдость и прочность заготовки. По сравнению с нарезанием резьбы накатывание повышает производительность в несколько раз (и даже в десятки раз), экономит материал и облегчает автоматизированную обработку.
![Звезда 1]()
- Резьбонакатной станок Z28-650Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
- Резьбонакатной станок Z28-1000Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
 Резьбонакатной станок ZC28-6.3Резьбонакатные станки в основном используются для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных деталей, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
Автоматические резьбонакатные станки главным образом применяются для радиального холодного накатывания. Этот процесс холодной прокатки представляет собой передовую технологию обработки без снятия стружки. В процессе используются накатные инструменты для экструзии, что обеспечивает непрерывность металлических волокон. Давление, создаваемое при накатывании, эффективно улучшает шероховатость поверхности, твёрдость и прочность заготовки. По сравнению с процессами резания накатывание резьбы повышает эффективность работы в несколько раз и более, одновременно экономя материал и облегчая автоматизированную обработку.![Звезда 1]()

Рекомендуемые блоги
 Что такое резьбонакатный станок и как он формирует резьбу без резания?
- Как выбрать резьбонакатный станок для производства болтов и крепежных изделий
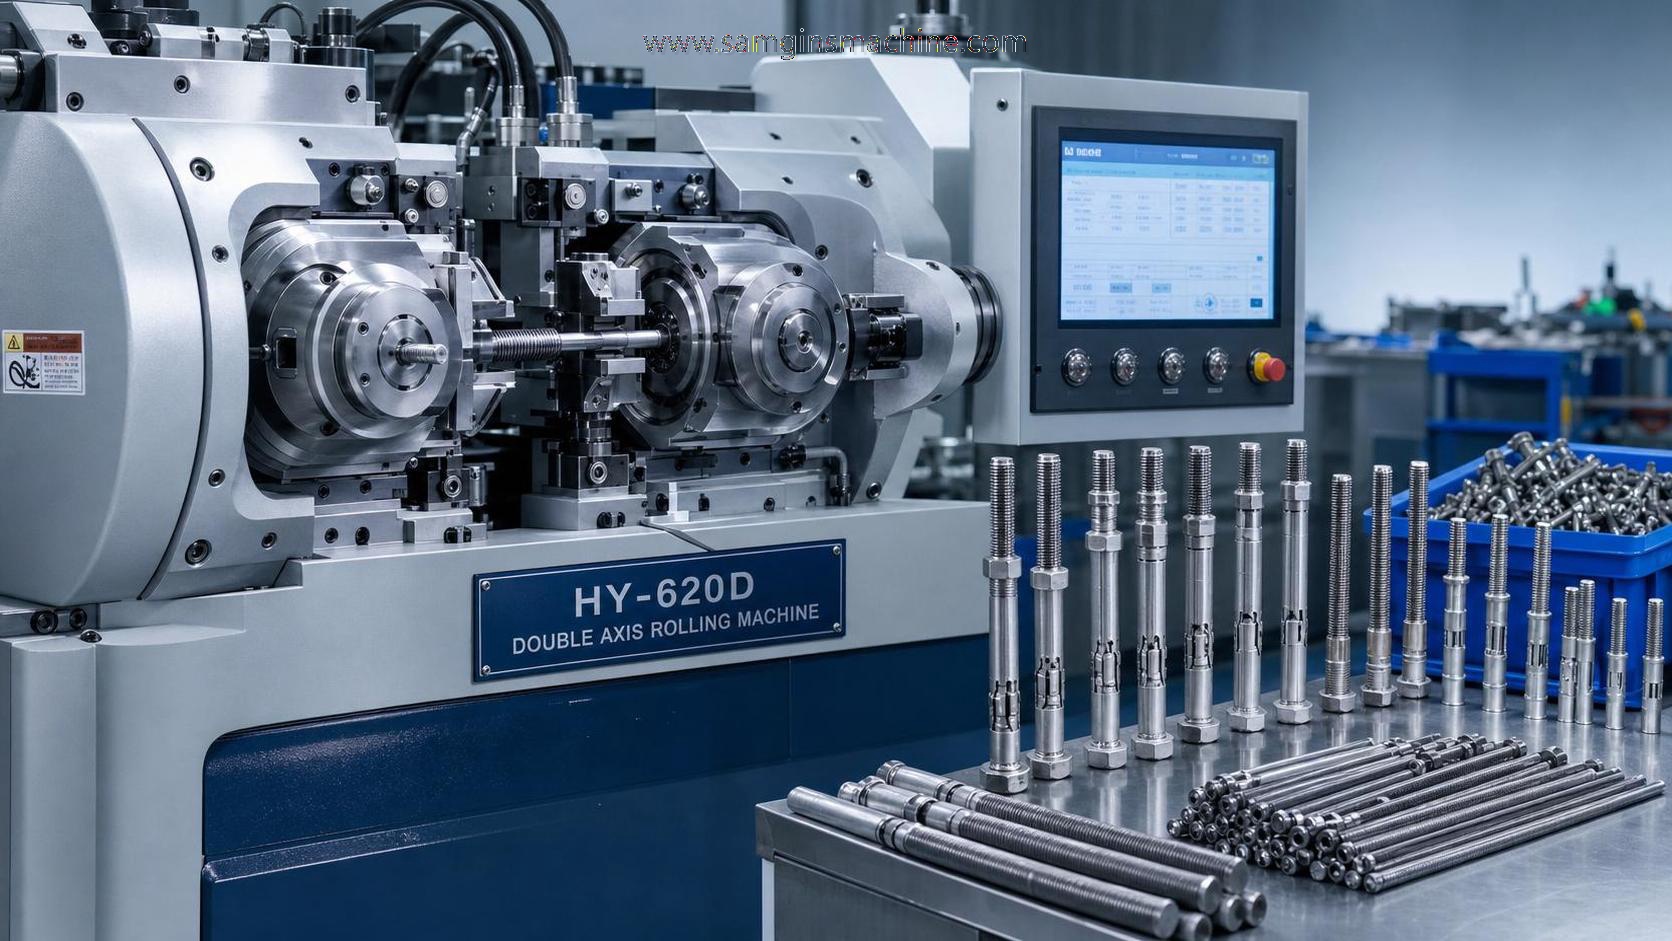
- Тенденции развития двухосевых резьбонакатных станков в производстве крепежа
- Руководство по покупке резьбонакатного станка для болтов на 2026 год
- Как выбрать гидравлический резьбонакатной станок
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.