




Explicación de la curvadora hidráulica de placas: especificaciones esenciales, capacidad de curvado y selección de materiales
¿Qué es una máquina curvadora hidráulica de placas?
Una máquina curvadora hidráulica de placas es una máquina de conformado de metales que utiliza rodillos accionados y fuerza hidráulica para curvar placas planas de acero, acero inoxidable, aluminio o aleaciones en formas cilíndricas, cónicas o arqueadas. Se utiliza ampliamente cuando las virolas fabricadas deben tener un radio controlado, una geometría repetible y una buena calidad superficial. Los componentes terminados típicos incluyen tanques de almacenamiento, virolas de recipientes a presión, conductos, chimeneas, tuberías, secciones de torres eólicas y equipos de proceso de gran diámetro.
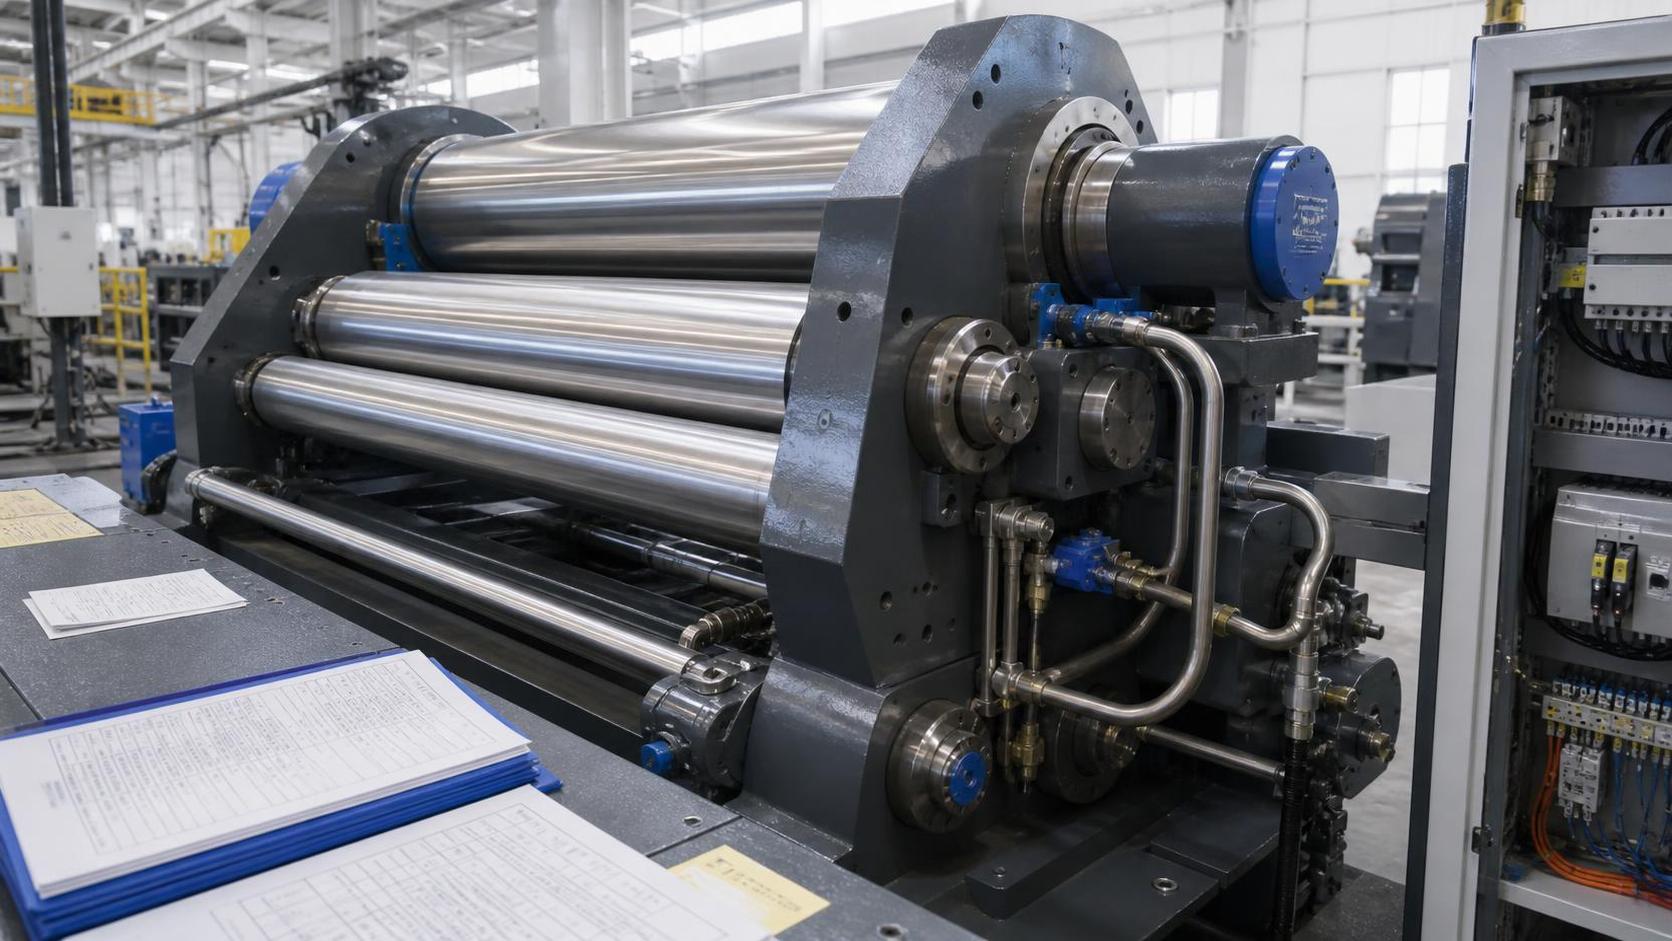
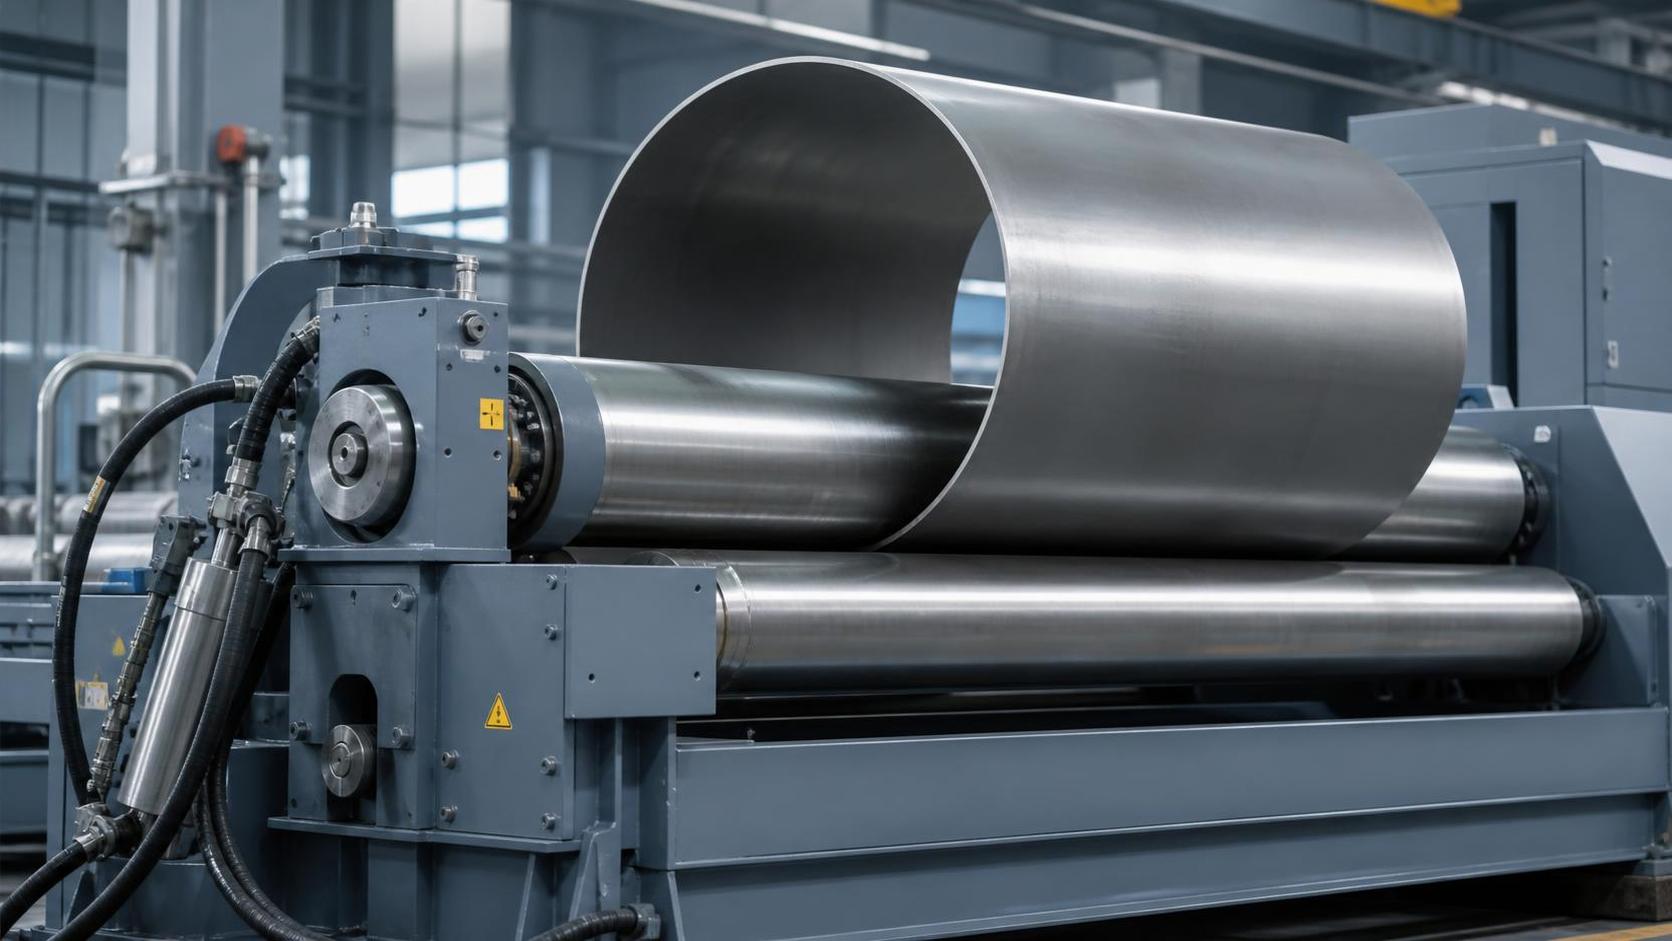
La máquina básica tiene tres o cuatro rodillos. El rodillo superior aplica presión hacia abajo o se posiciona con respecto a los rodillos inferiores, mientras que la placa es impulsada a través del conjunto de rodillos. Los cilindros hidráulicos proporcionan la fuerza necesaria para mover los rodillos bajo carga, lo que hace que los sistemas hidráulicos sean adecuados para placas más gruesas, piezas de trabajo más anchas y entornos de producción exigentes. Una máquina curvadora hidráulica de placas correctamente seleccionada reduce el trabajo de conformado manual y ayuda a los fabricantes a controlar la redondez antes de la soldadura.
La capacidad nunca debe definirse únicamente por el espesor de la placa. Una especificación útil indica el grado del material, el ancho de la placa, el diámetro de curvado, el diámetro mínimo acabado, el requisito de prebordeado y si el valor indicado se aplica al curvado a todo el ancho. Una máquina que curva una placa delgada de acero dulce a gran diámetro puede no curvar la misma placa en una virola de diámetro reducido, y el acero de alta resistencia puede requerir una fuerza considerablemente mayor que el acero al carbono común.
Cómo funciona la tecnología de curvado hidráulico
El curvado comienza alimentando una placa entre los rodillos y estableciendo la posición inicial de doblado. A medida que giran los rodillos motrices, la fricción arrastra la placa a través de la máquina. El sistema hidráulico ajusta la posición de los rodillos, aumentando gradualmente el momento de flexión hasta lograr la curvatura deseada. La mayoría de los trabajos requieren varias pasadas controladas en lugar de una pasada agresiva, especialmente cuando son importantes la uniformidad dimensional, el estado de los bordes y la integridad del material.
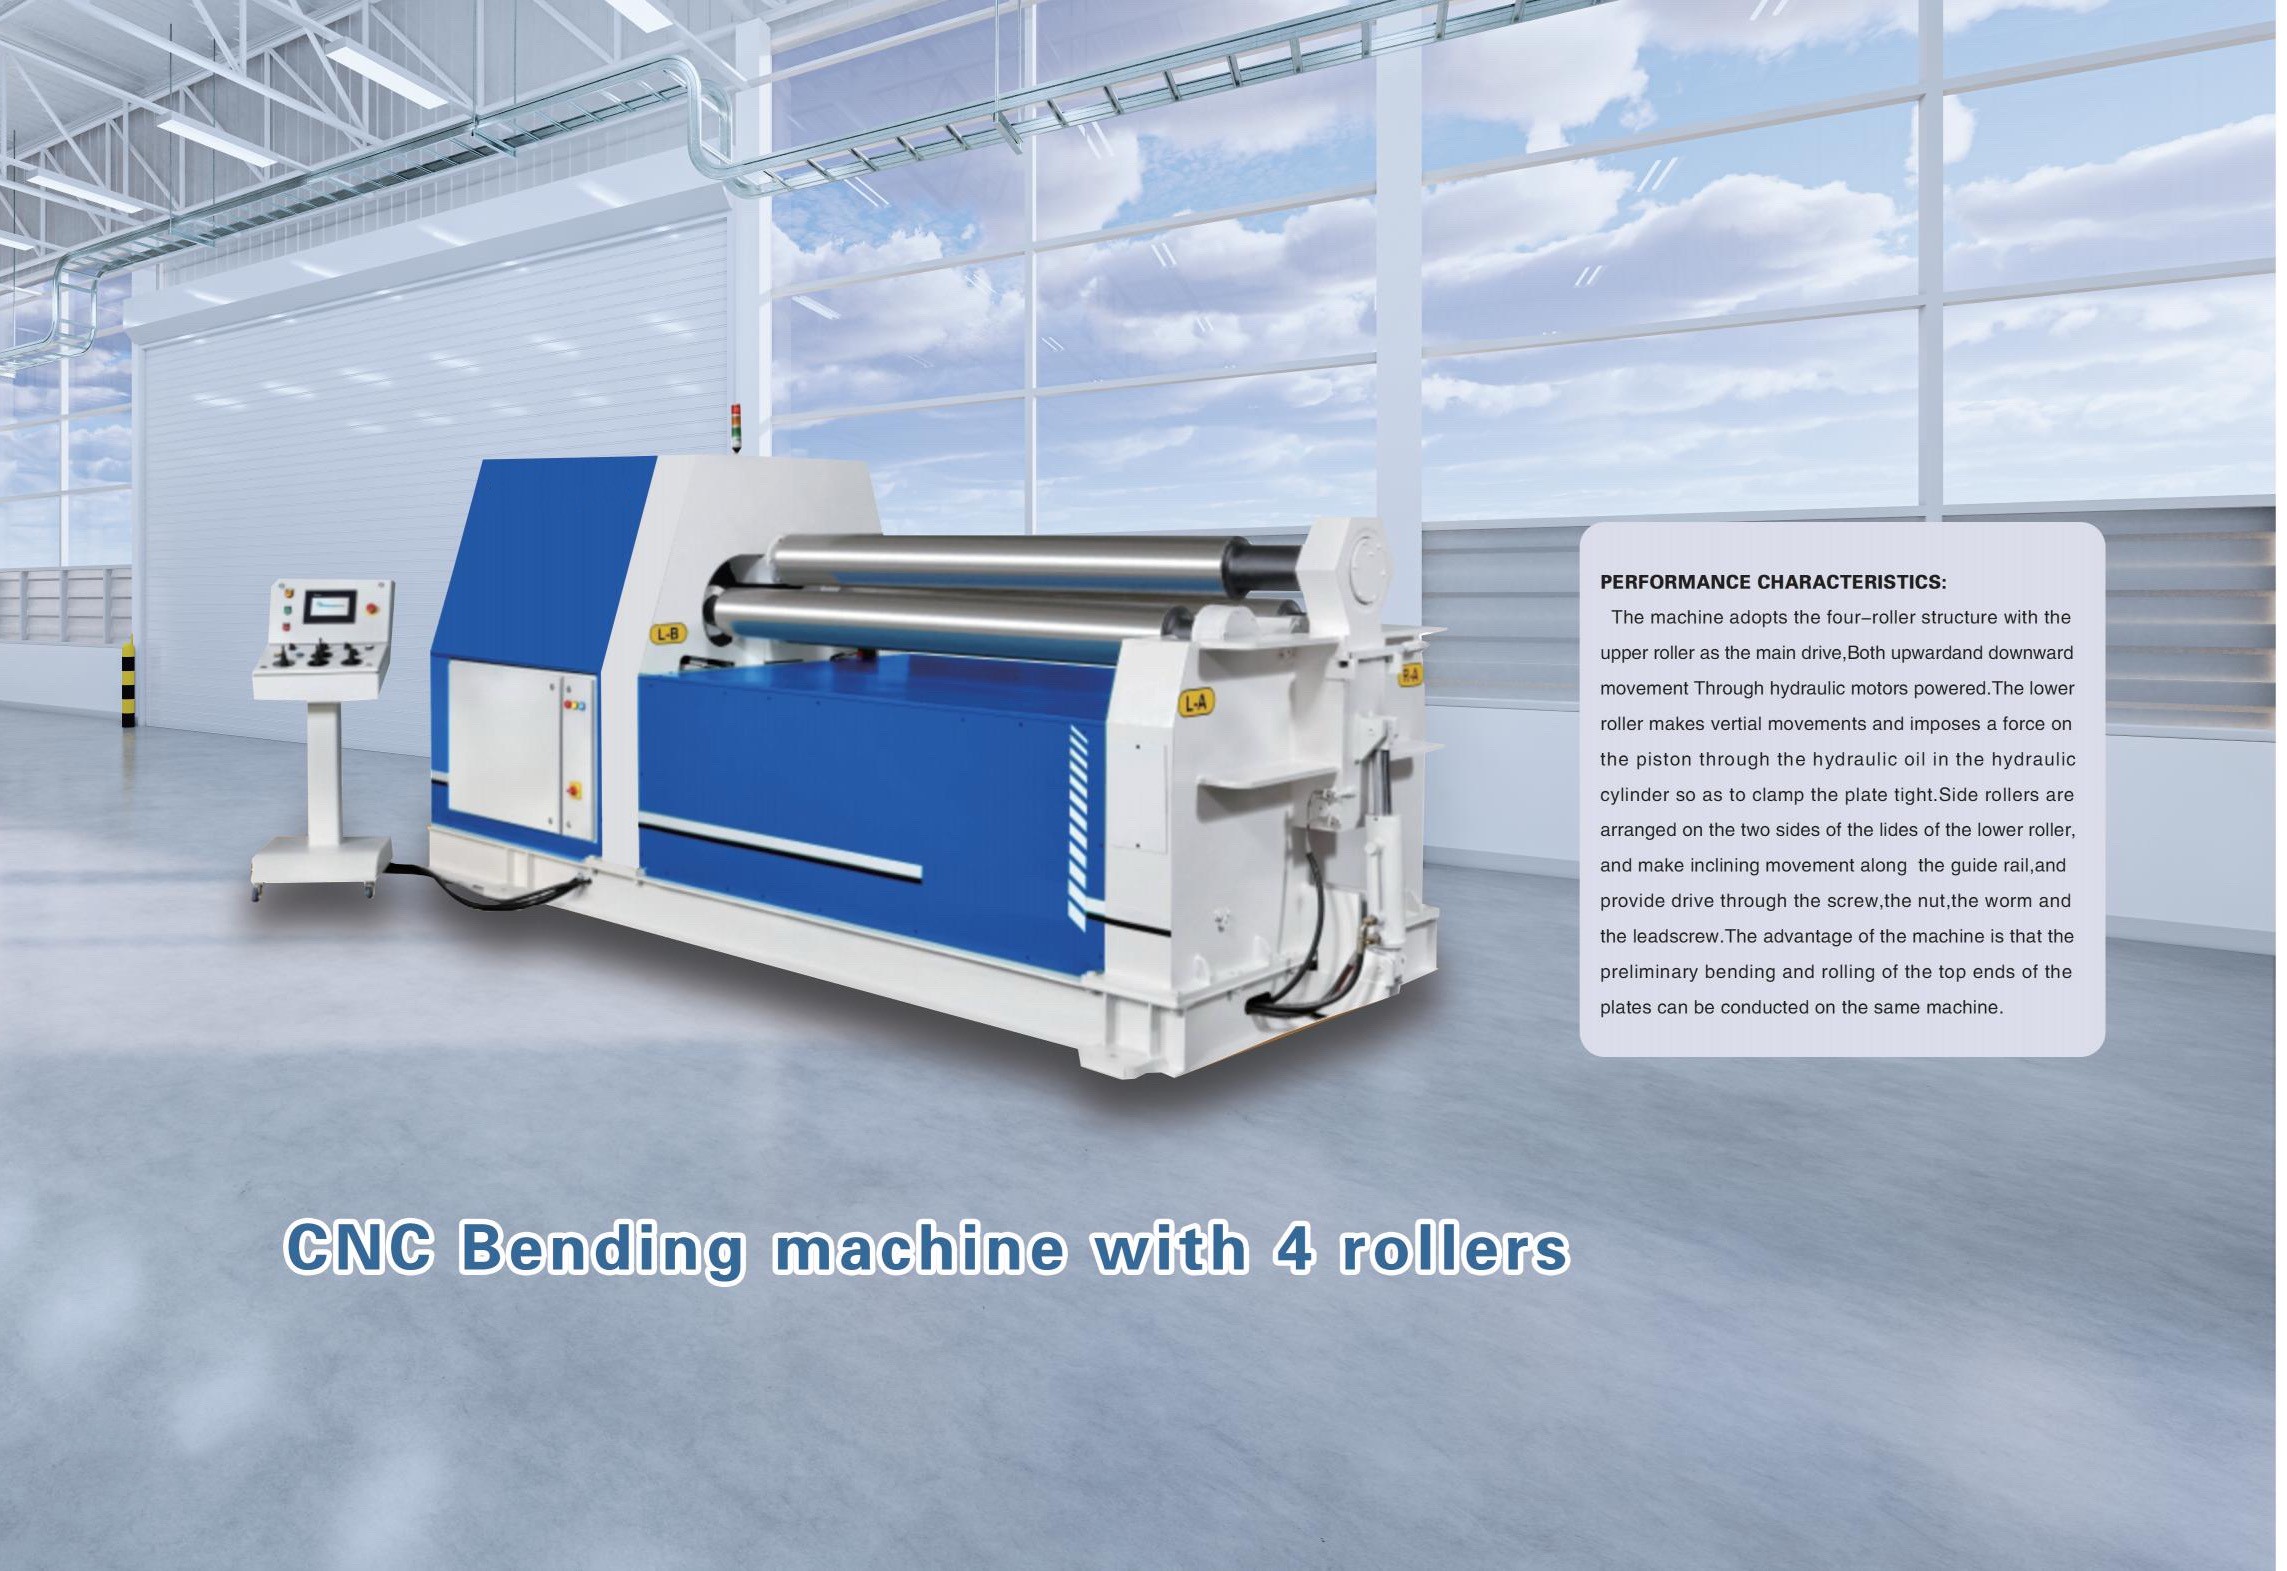
El prebordeado es una operación crítica porque los bordes delantero y trasero no pueden doblarse completamente cuando se encuentran fuera de la zona efectiva de contacto de los rodillos. Sin prebordeado, queda una sección plana sin curvar en cada extremo que debe corregirse mediante manipulación adicional o trabajos de ajuste para soldadura. Las máquinas de cuatro rodillos suelen preferirse para la producción porque pueden sujetar la placa, prebordeear ambos extremos y curvar el cuerpo con menos pasos de reposicionamiento.
La sincronización hidráulica, el paralelismo de los rodillos, la transmisión de accionamiento, el diseño de los rodamientos y la retroalimentación de control afectan a la precisión final. Los controles CNC o NC pueden almacenar posiciones de rodillos y admitir trabajos repetitivos, mientras que las máquinas hidráulicas manuales siguen siendo prácticas para fabricación variada y de menor volumen. Los operadores todavía deben considerar la recuperación elástica, que ocurre cuando la placa recupera elásticamente su forma después de liberar la presión. Los materiales de mayor resistencia generalmente requieren un sobrecurvado mayor para compensarla.
Principales tipos de máquinas y sus usos
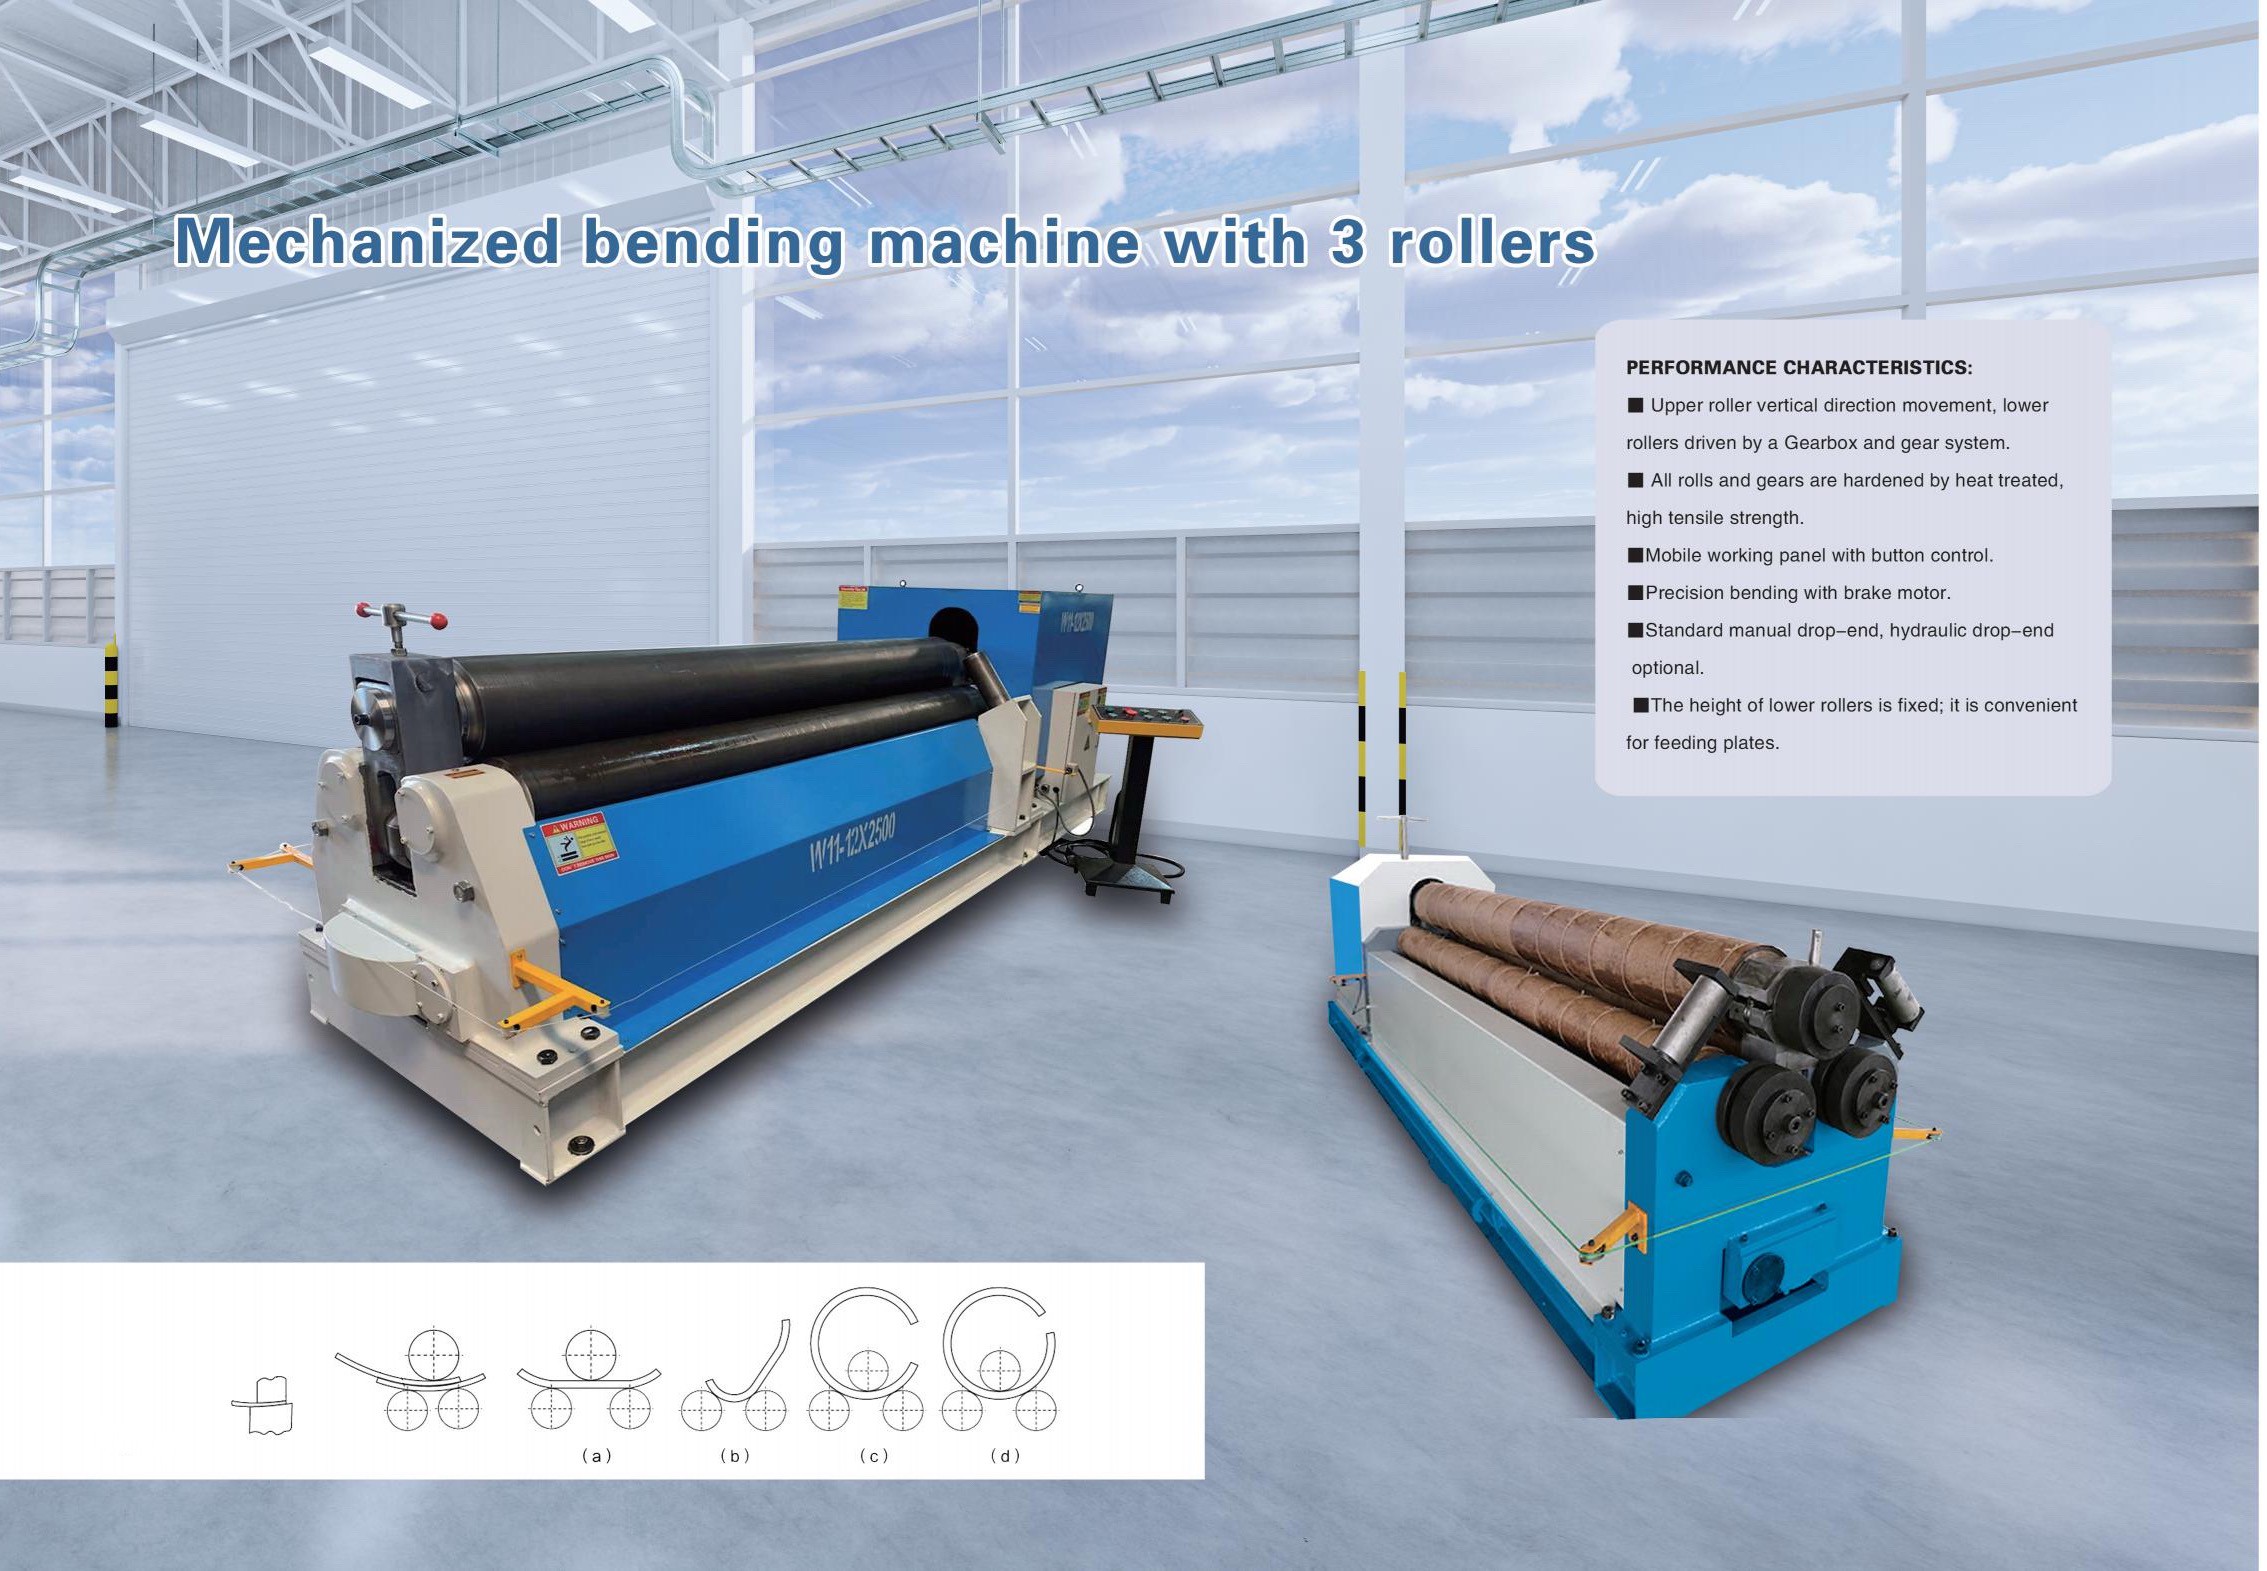
Una curvadora mecánica de tres rodillos utiliza habitualmente ajuste mecánico y, por lo general, se aplica a trabajos más ligeros u operaciones más simples. Puede ser una opción económica para talleres que procesan placas más delgadas con requisitos de precisión moderados. Sin embargo, su velocidad de ajuste y la facilidad de prebordeado pueden ser limitadas en comparación con una configuración hidráulica, especialmente cuando se requieren cambios frecuentes de preparación o se procesan materiales más gruesos.
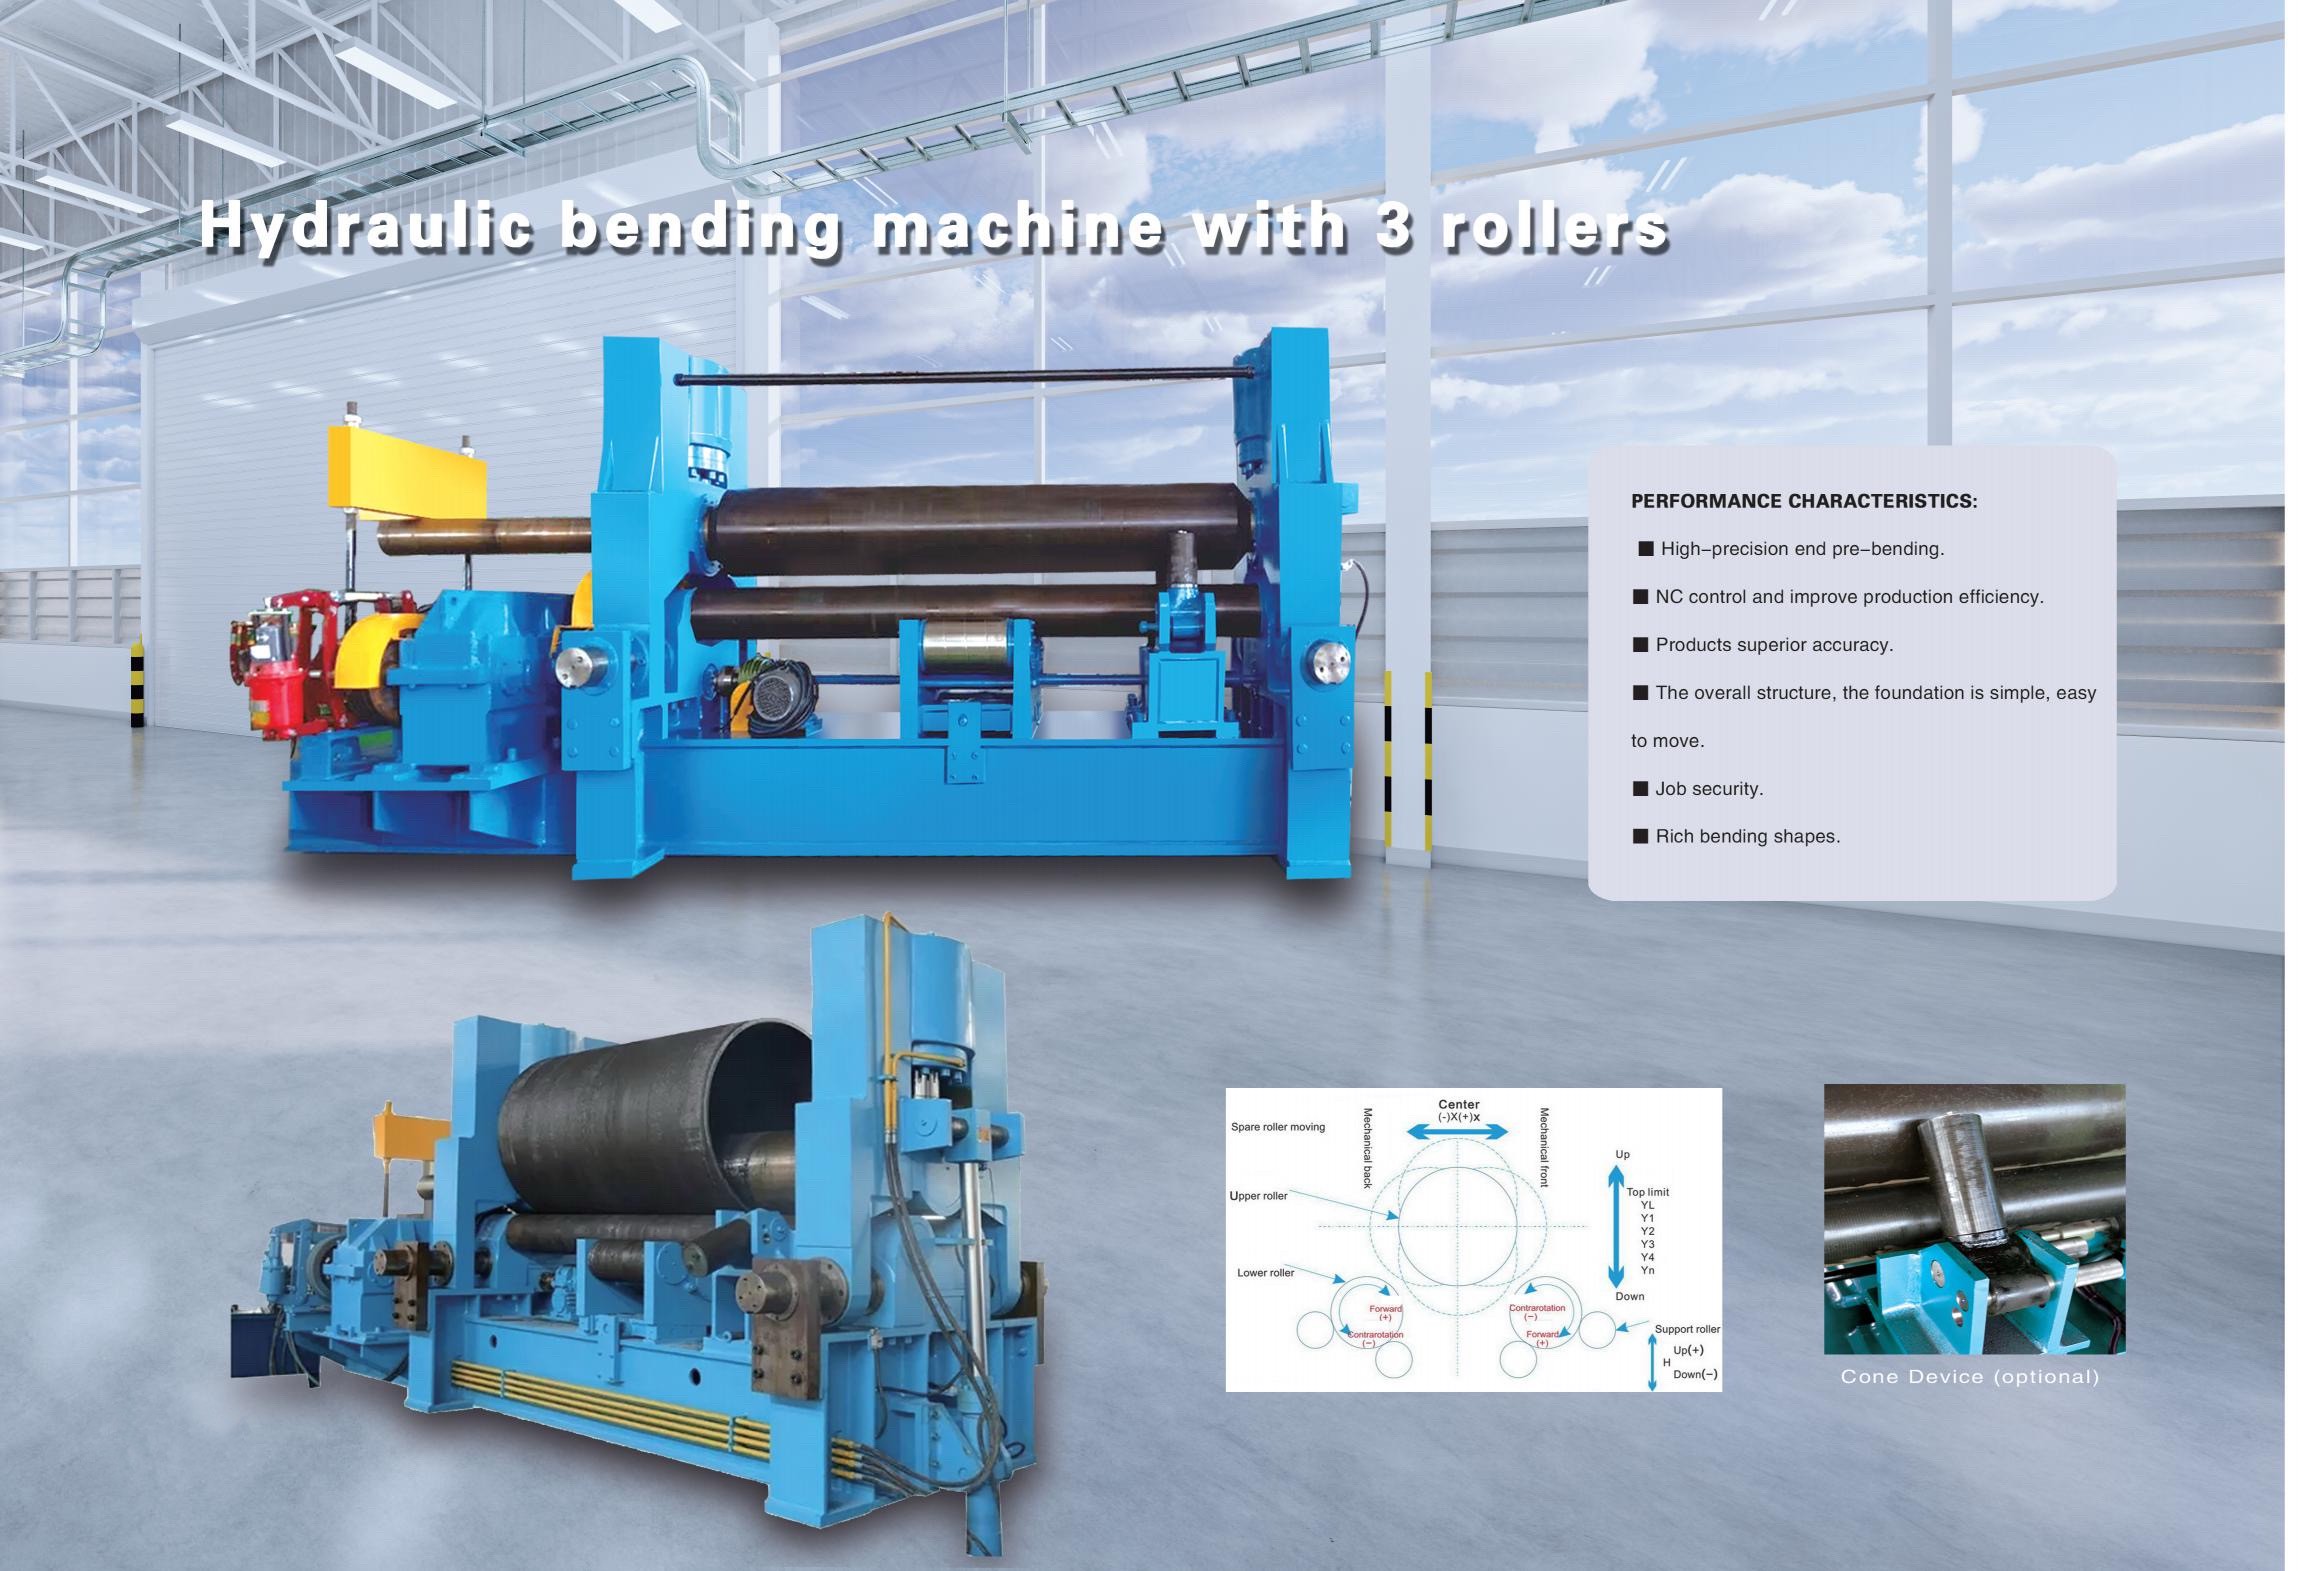
Una curvadora hidráulica de tres rodillos utiliza rodillos laterales o inferiores móviles hidráulicamente para crear la geometría de curvado. Es adecuada para numerosos proyectos de tanques, tuberías, conductos y fabricación general de acero. Esta configuración puede proporcionar una gran fuerza de conformado y amplia flexibilidad de trabajo. Los compradores deben revisar el diseño de movimiento de los rodillos, el recorrido de los rodillos laterales, el mecanismo de inclinación y el método utilizado para retirar las virolas terminadas, ya que estos detalles influyen en la eficiencia de manipulación y en el rango de diámetros utilizables.
Una máquina curvadora hidráulica de placas CNC de cuatro rodillos proporciona control independiente de las posiciones de los rodillos superiores e inferiores o laterales, según el diseño. Es especialmente útil para producción repetitiva, prebordeado preciso, control de redondez de virolas y menor dependencia del criterio del operador. Los equipos de cuatro rodillos pueden ofrecer un flujo de trabajo más eficiente para la producción de cilindros, pero la elección adecuada depende del rango de placas, la combinación de trabajos, las tolerancias requeridas, los equipos de manipulación disponibles y el volumen de producción previsto por el comprador.
Capacidad de curvado y especificaciones esenciales
Los datos de capacidad más importantes son el espesor de la placa, el ancho útil de curvado, el límite elástico del material, el diámetro mínimo de curvado y el espesor requerido para el prebordeado. El acero al carbono se utiliza a menudo como material de referencia en las cotizaciones de maquinaria, por lo que los compradores deben solicitar una conversión o confirmación cuando procesen acero inoxidable, aluminio, placas resistentes a la abrasión o grados estructurales de alta resistencia. El estado del material, el recubrimiento, la planitud de la placa y la temperatura también pueden afectar al rendimiento real de curvado.
El diámetro de los rodillos no es simplemente un detalle de construcción. Los rodillos superiores e inferiores más grandes normalmente soportan cargas más pesadas y reducen la deflexión de los rodillos a lo largo de placas anchas, pero pueden aumentar el diámetro mínimo práctico de la virola. Los rodillos más pequeños pueden formar diámetros más reducidos, pero deben combinarse con el bastidor de la máquina, la resistencia del eje, la disposición de los rodamientos y la capacidad hidráulica. El diámetro mínimo indicado por la máquina debe verificarse para el material, el espesor y la geometría de la pieza terminada del comprador.
Otras especificaciones que conviene comparar incluyen la longitud de los rodillos, la dureza superficial de los rodillos, la potencia del motor de accionamiento, la construcción de la caja de engranajes, la presión hidráulica, la cantidad de cilindros, las funciones de visualización digital o CNC, los soportes laterales, los soportes superiores, los accesorios para curvado cónico, los dispositivos de parada de emergencia y los requisitos de alimentación eléctrica. Para virolas grandes, un soporte superior y un soporte inferior pueden ayudar a evitar el pandeo de la placa, reducir la intervención manual y proteger la precisión geométrica durante el curvado.
Selección de materiales y adecuación a la aplicación
El acero al carbono sigue siendo habitual para recipientes de almacenamiento, virolas estructurales, sistemas de ventilación y muchos tanques industriales porque ofrece un equilibrio práctico entre conformabilidad, resistencia, disponibilidad y coste de fabricación. El grado de la placa debe seleccionarse igualmente de acuerdo con el entorno de servicio, el procedimiento de soldadura, el margen de corrosión y el código de diseño aplicable. Las placas gruesas y los grados con alto límite elástico exigen una cuidadosa verificación de capacidad para evitar sobrecarga, recuperación elástica excesiva o un radio final inconsistente.
El acero inoxidable se selecciona ampliamente para el procesamiento de alimentos, el tratamiento de agua, la manipulación de productos químicos y las aplicaciones que requieren resistencia a la corrosión. Su superficie debe protegerse durante la manipulación, y los rodillos dedicados o bien mantenidos pueden ayudar a prevenir la contaminación y las marcas. El aluminio requiere un enfoque diferente porque es más blando y se daña con mayor facilidad, mientras que su recuperación elástica puede afectar al control del diámetro. La película protectora, las herramientas adecuadas y los procedimientos de manipulación limpia son importantes para trabajos sensibles a la apariencia.
Los compradores típicos incluyen fabricantes de recipientes a presión, fabricantes de tanques, contratistas de tuberías, talleres de estructuras de acero, proveedores de construcción naval, productores de conductos HVAC y fabricantes de equipos de proceso. Wuxi Samgins puede combinar equipos de curvado de placas con maquinaria de fabricación complementaria, como rotadores de soldadura, posicionadores de soldadura, máquinas de soldadura de costura longitudinal, máquinas de corte CNC, fresadoras de bordes y máquinas de granallado. Esta línea más amplia respalda a los compradores que planifican un flujo de trabajo integrado de fabricación de virolas en lugar de una estación de curvado aislada.
Control de calidad, instalación y cumplimiento
Los resultados fiables de curvado comienzan con la fabricación de la máquina y continúan durante la instalación. Las comprobaciones clave incluyen la rigidez del bastidor, el descentramiento de los rodillos, la alineación de los ejes, el estado de los rodamientos, el movimiento de los cilindros hidráulicos, el rendimiento de la caja de engranajes, la protección eléctrica y la precisión del control. Antes de la aceptación, los compradores deben definir qué se inspeccionará: material de la placa de prueba, espesor, ancho, diámetro objetivo, método de medición de falta de redondez, calidad del prebordeado, marcas de rodillos y número de piezas repetitivas requeridas para la evaluación.
La instalación requiere una cimentación estable, espacio de trabajo suficiente para cargar placas y retirar virolas, un suministro eléctrico de tamaño adecuado, gestión del aceite hidráulico y una planificación clara del flujo de materiales. La máquina debe nivelarse y ponerse en marcha de acuerdo con las instrucciones del proveedor. Los operadores necesitan formación en centrado de placas, secuencia de pasadas, prebordeado, curvado cónico cuando corresponda, enclavamientos de seguridad, paradas de emergencia y uso seguro de grúas, soportes y accesorios de elevación alrededor de piezas de trabajo grandes.
Para proyectos internacionales, la documentación y la configuración de la máquina deben revisarse conforme al mercado de destino y a las obligaciones de cumplimiento del usuario final. Wuxi Samgins declara que sus máquinas cumplen con el sistema de calidad ISO9001 y las directivas de Maquinaria y LVD CE de la UE, y su equipo de exportación tiene experiencia con ASME, API y códigos industriales locales. Los compradores deben confirmar la documentación exacta, la norma eléctrica, los accesorios de seguridad y los requisitos específicos del proyecto en el acuerdo comercial y técnico.
Coste total de propiedad y estrategia de compra
El precio de compra de una máquina curvadora hidráulica de placas es solo una parte del coste total de propiedad. Los compradores deben incluir el transporte, la instalación, la preparación de la cimentación, la conexión eléctrica, los equipos de elevación, la formación de operadores, las piezas de repuesto, el aceite hidráulico, el mantenimiento preventivo y el posible tiempo de inactividad. Un precio inicial más bajo puede no representar un mejor valor si la capacidad de los rodillos es limitada, los controles son difíciles de repetir, la respuesta de servicio no es clara o la máquina no puede adaptarse a futuras piezas de trabajo.
El retorno de la inversión suele provenir de menores costes de subcontratación, producción más rápida de virolas, menor corrección manual, mejor ajuste para soldadura, mejor aprovechamiento del material y mayor capacidad para cotizar trabajos más grandes o técnicamente más exigentes. Estime el volumen anual de placas según los rangos de espesor y ancho, y luego compare las horas de mano de obra y los pasos de manipulación requeridos por cada tipo de máquina. Incluya márgenes realistas para el tiempo de preparación, prebordeado, inspección, preparación de soldadura y movimiento de materiales entre estaciones de trabajo.
Una solicitud de cotización rigurosa debe especificar planos, grados de material, rangos de espesor y ancho, diámetros mínimos, capacidad cónica requerida, producción anual, preferencia de control, potencia de planta, ubicación de entrega y equipos de soporte deseados. Wuxi Samgins ofrece personalización en equipos de soldadura y fabricación, y proporciona compromisos de garantía a largo plazo y soporte técnico. Sus referencias de clientes internacionales incluyen URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda y Lincoln Electric-MENA; los compradores deben evaluar directamente las referencias pertinentes y los requisitos del proyecto durante la cualificación del proveedor.
Planificación del mantenimiento y futuras tendencias del sector
El mantenimiento rutinario protege tanto la calidad de curvado como la disponibilidad de la máquina. Las comprobaciones diarias o por turno deben cubrir fugas hidráulicas, nivel de aceite, ruidos inusuales, limpieza de los rodillos, protecciones, funcionamiento de la parada de emergencia y fijaciones visibles. El mantenimiento programado debe examinar el estado del aceite, filtros, mangueras, sellos, puntos de lubricación, rodamientos, componentes de accionamiento, conexiones eléctricas y calibración. Las placas con cascarilla, rebabas afiladas o contaminación superficial deben prepararse antes del curvado para reducir daños a los rodillos y mejorar la calidad de la pieza terminada.
El sector avanza hacia una preparación más automatizada, secuencias de curvado programables, retroalimentación digital de posición, visibilidad de datos de producción y manipulación integrada de materiales. Los sistemas CNC de cuatro rodillos son cada vez más relevantes cuando los fabricantes producen cilindros repetitivos, requieren ajustes trazables o necesitan reducir la variación de preparación entre turnos. Al mismo tiempo, las robustas máquinas hidráulicas de tres rodillos siguen siendo importantes para fabricantes por contrato que procesan diversos materiales y dimensiones en lotes más pequeños.
Una selección preparada para el futuro significa adaptar la automatización al trabajo real, no seleccionar controles únicamente por su apariencia. Una inversión práctica deja margen de capacidad para los grados de placa y tamaños de virola previsibles, se adapta a la soldadura y manipulación posteriores e incluye acceso a soporte técnico y piezas consumibles. Al revisar los requisitos de curvado junto con las operaciones de corte, preparación de bordes, soldadura, posicionamiento, granallado y acabado, los fabricantes pueden crear un proceso de fabricación más estable y escalable en torno a la máquina curvadora hidráulica de placas.
Buscar
Productos recomendados
 Máquina curvadora CNC de 4 rodillosUna máquina curvadora de rodillos es un equipo de conformado que utiliza rodillos de trabajo giratorios para curvar progresivamente chapa metálica en los perfiles deseados. Capaz de producir componentes cilíndricos, cónicos y en forma de arco, es un equipo esencial en la fabricación moderna de metales. El proceso de conformado se basa en fuerza hidráulica o mecánica para accionar los rodillos de trabajo, cuyos movimientos coordinados, mediante rotación y ajuste de posición, permiten producir una amplia variedad de geometrías curvadas.
![Estrella 1]()
 Máquina curvadora mecanizada de 3 rodillosUna máquina curvadora de rodillos es un equipo de procesamiento que dobla materiales en lámina hasta obtener las formas deseadas mediante la acción de los rodillos de trabajo. Es capaz de producir diversos componentes, incluidas piezas cilíndricas y cónicas, lo que la convierte en un equipo esencial para la fabricación de metal.
La máquina funciona aplicando fuerzas externas, hidráulicas o mecánicas, para mover los rodillos de trabajo, que doblan o curvan la lámina hasta darle forma. Según el movimiento de rotación y los cambios de posición de rodillos con diferentes formas, puede procesar piezas elípticas, en arco y cilíndricas.![Estrella 1]()
 Máquina curvadora hidráulica de 3 rodillos1. Introducción a la curvadora hidráulica de 3 rodillos:
Una máquina curvadora de rodillos es un equipo que dobla materiales en lámina para darles forma mediante la acción de rodillos de trabajo. Puede conformar diversas piezas, como piezas cilíndricas y cónicas. Es un equipo de procesamiento muy importante. El principio de funcionamiento de una máquina curvadora de rodillos consiste en utilizar fuerzas externas, como presión hidráulica y fuerza mecánica, para mover los rodillos de trabajo, doblando o curvando así los materiales en lámina. Según el movimiento de rotación y los cambios de posición de los rodillos de trabajo de diferentes formas, se pueden procesar piezas elípticas, piezas en arco y piezas cilíndricas.![Estrella 1]()

Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.