




شرح ماكينة درفلة الصفائح الهيدروليكية: المواصفات الأساسية، قدرة الدرفلة، واختيار المواد
ما هي ماكينة درفلة الألواح الهيدروليكية؟
ماكينة درفلة الألواح الهيدروليكية هي آلة لتشكيل المعادن تستخدم بكرات تعمل بالطاقة وقوة هيدروليكية لثني ألواح الفولاذ المسطحة أو الفولاذ المقاوم للصدأ أو الألومنيوم أو السبائك إلى أشكال أسطوانية أو مخروطية أو مقوسة. وتُستخدم على نطاق واسع عندما تتطلب القشور المُصنّعة نصف قطر مضبوطاً وهندسة قابلة للتكرار وجودة سطح جيدة. وتشمل المكونات النهائية النموذجية خزانات التخزين، وقشور أوعية الضغط، ومجاري الهواء، والمداخن، وخطوط الأنابيب، وأقسام أبراج الرياح، ومعدات العمليات كبيرة القطر.
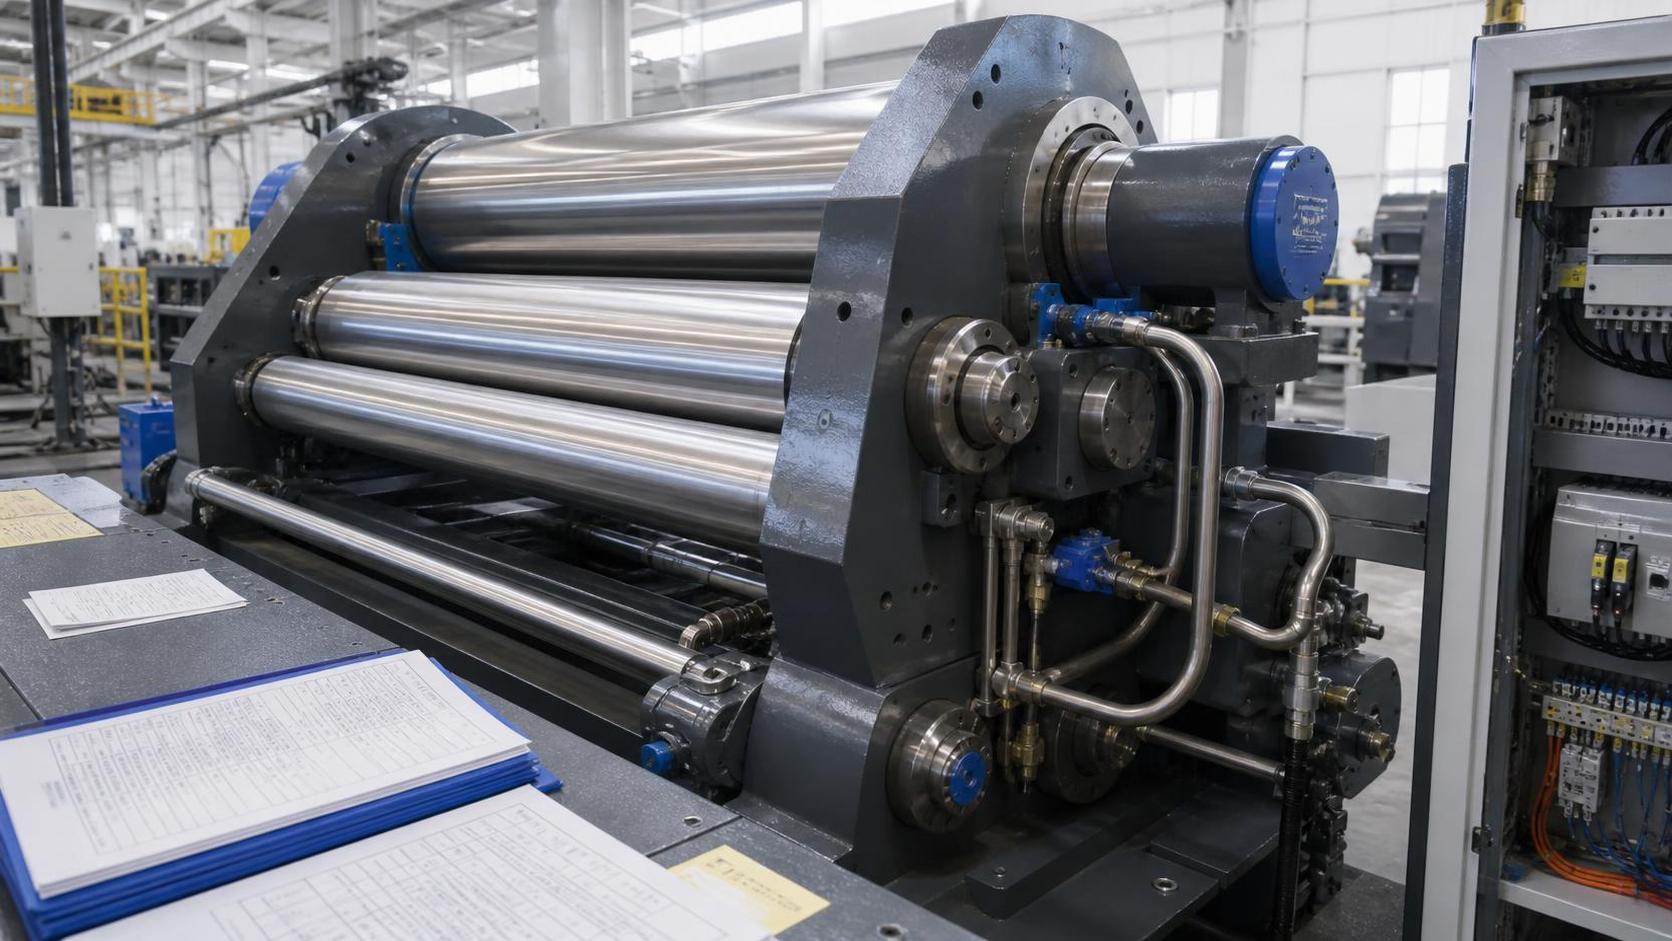
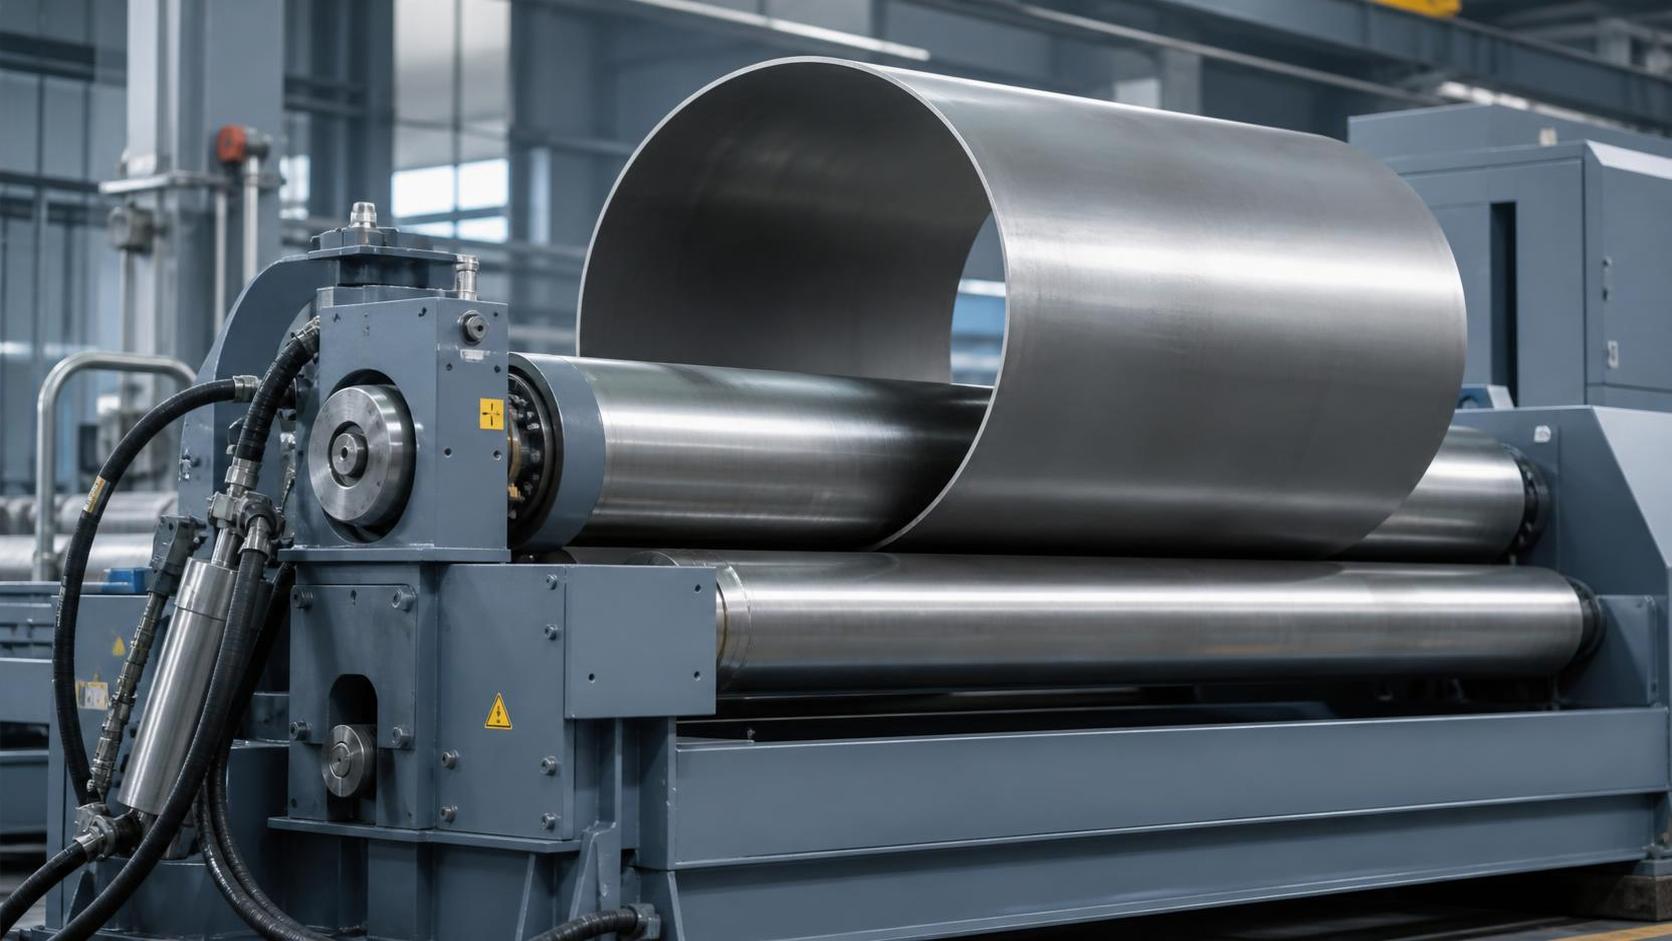
تحتوي الماكينة الأساسية على ثلاث أو أربع بكرات. وتُطبق البكرة العلوية ضغطاً إلى الأسفل أو تُوضع بالنسبة إلى البكرات السفلية، بينما يتم دفع اللوح عبر مجموعة البكرات. توفر الأسطوانات الهيدروليكية القوة اللازمة لتحريك البكرات تحت الحمل، مما يجعل الأنظمة الهيدروليكية مناسبة للألواح الأكثر سماكة وقطع العمل الأعرض وبيئات الإنتاج الشاقة. تقلل ماكينة درفلة الألواح الهيدروليكية المختارة بشكل صحيح من أعمال التشكيل اليدوي وتساعد المصنّعين على التحكم في الاستدارة قبل اللحام.
لا ينبغي أبداً تعريف السعة بسماكة اللوح وحدها. يجب أن يوضح المواصف المفيد درجة المادة وعرض اللوح وقطر الدرفلة والقطر الأدنى النهائي ومتطلبات الثني المسبق وما إذا كانت القيمة المدرجة تنطبق على الدرفلة بكامل العرض. قد تتمكن ماكينة من درفلة لوح فولاذ طري رقيق بقطر كبير، لكنها قد لا تستطيع درفلة اللوح نفسه إلى قشرة ضيقة، كما قد يتطلب الفولاذ عالي المقاومة قوة أكبر بكثير من الفولاذ الكربوني العادي.
كيفية عمل تقنية الدرفلة الهيدروليكية
تبدأ الدرفلة بإدخال لوح بين البكرات وتحديد موضع الثني الأولي. ومع دوران البكرات المُدارة، يسحب الاحتكاك اللوح عبر الماكينة. يضبط النظام الهيدروليكي موضع البكرة، ويزيد عزم الثني تدريجياً حتى الوصول إلى الانحناء المطلوب. تتطلب معظم الأعمال عدة تمريرات مضبوطة بدلاً من تمريرة واحدة قوية، وخاصة عندما تكون اتساق الأبعاد وحالة الحواف وسلامة المادة مهمة.
الثني المسبق عملية حاسمة لأن الحافتين الأمامية والخلفية لا يمكن ثنيهما بالكامل عندما تكونان خارج منطقة التلامس الفعالة للبكرات. وبدون الثني المسبق، يبقى جزء مسطح غير مدرفل عند كل طرف ويجب تصحيحه عبر مناولة إضافية أو أعمال مواءمة للحام. غالباً ما تُفضَّل الماكينات ذات الأربع بكرات للإنتاج لأنها تستطيع تثبيت اللوح وثني الطرفين مسبقاً ودرفلة الجسم بخطوات إعادة تموضع أقل.
تؤثر المزامنة الهيدروليكية وتوازي البكرات ونقل الحركة وتصميم المحامل وتغذية التحكم الراجعة جميعها في دقة المنتج النهائي. يمكن لوحدات التحكم CNC أو NC تخزين مواضع البكرات ودعم الأعمال المتكررة، بينما تظل الماكينات الهيدروليكية اليدوية عملية للتصنيع المتنوع منخفض الحجم. ولا يزال يتعين على المشغلين مراعاة الارتداد المرن، الذي يحدث عندما يستعيد اللوح مرونته بعد تحرير الضغط. تتطلب المواد الأعلى مقاومة عادة ثنياً زائداً أكبر للتعويض.
الأنواع الرئيسية للماكينات واستخداماتها
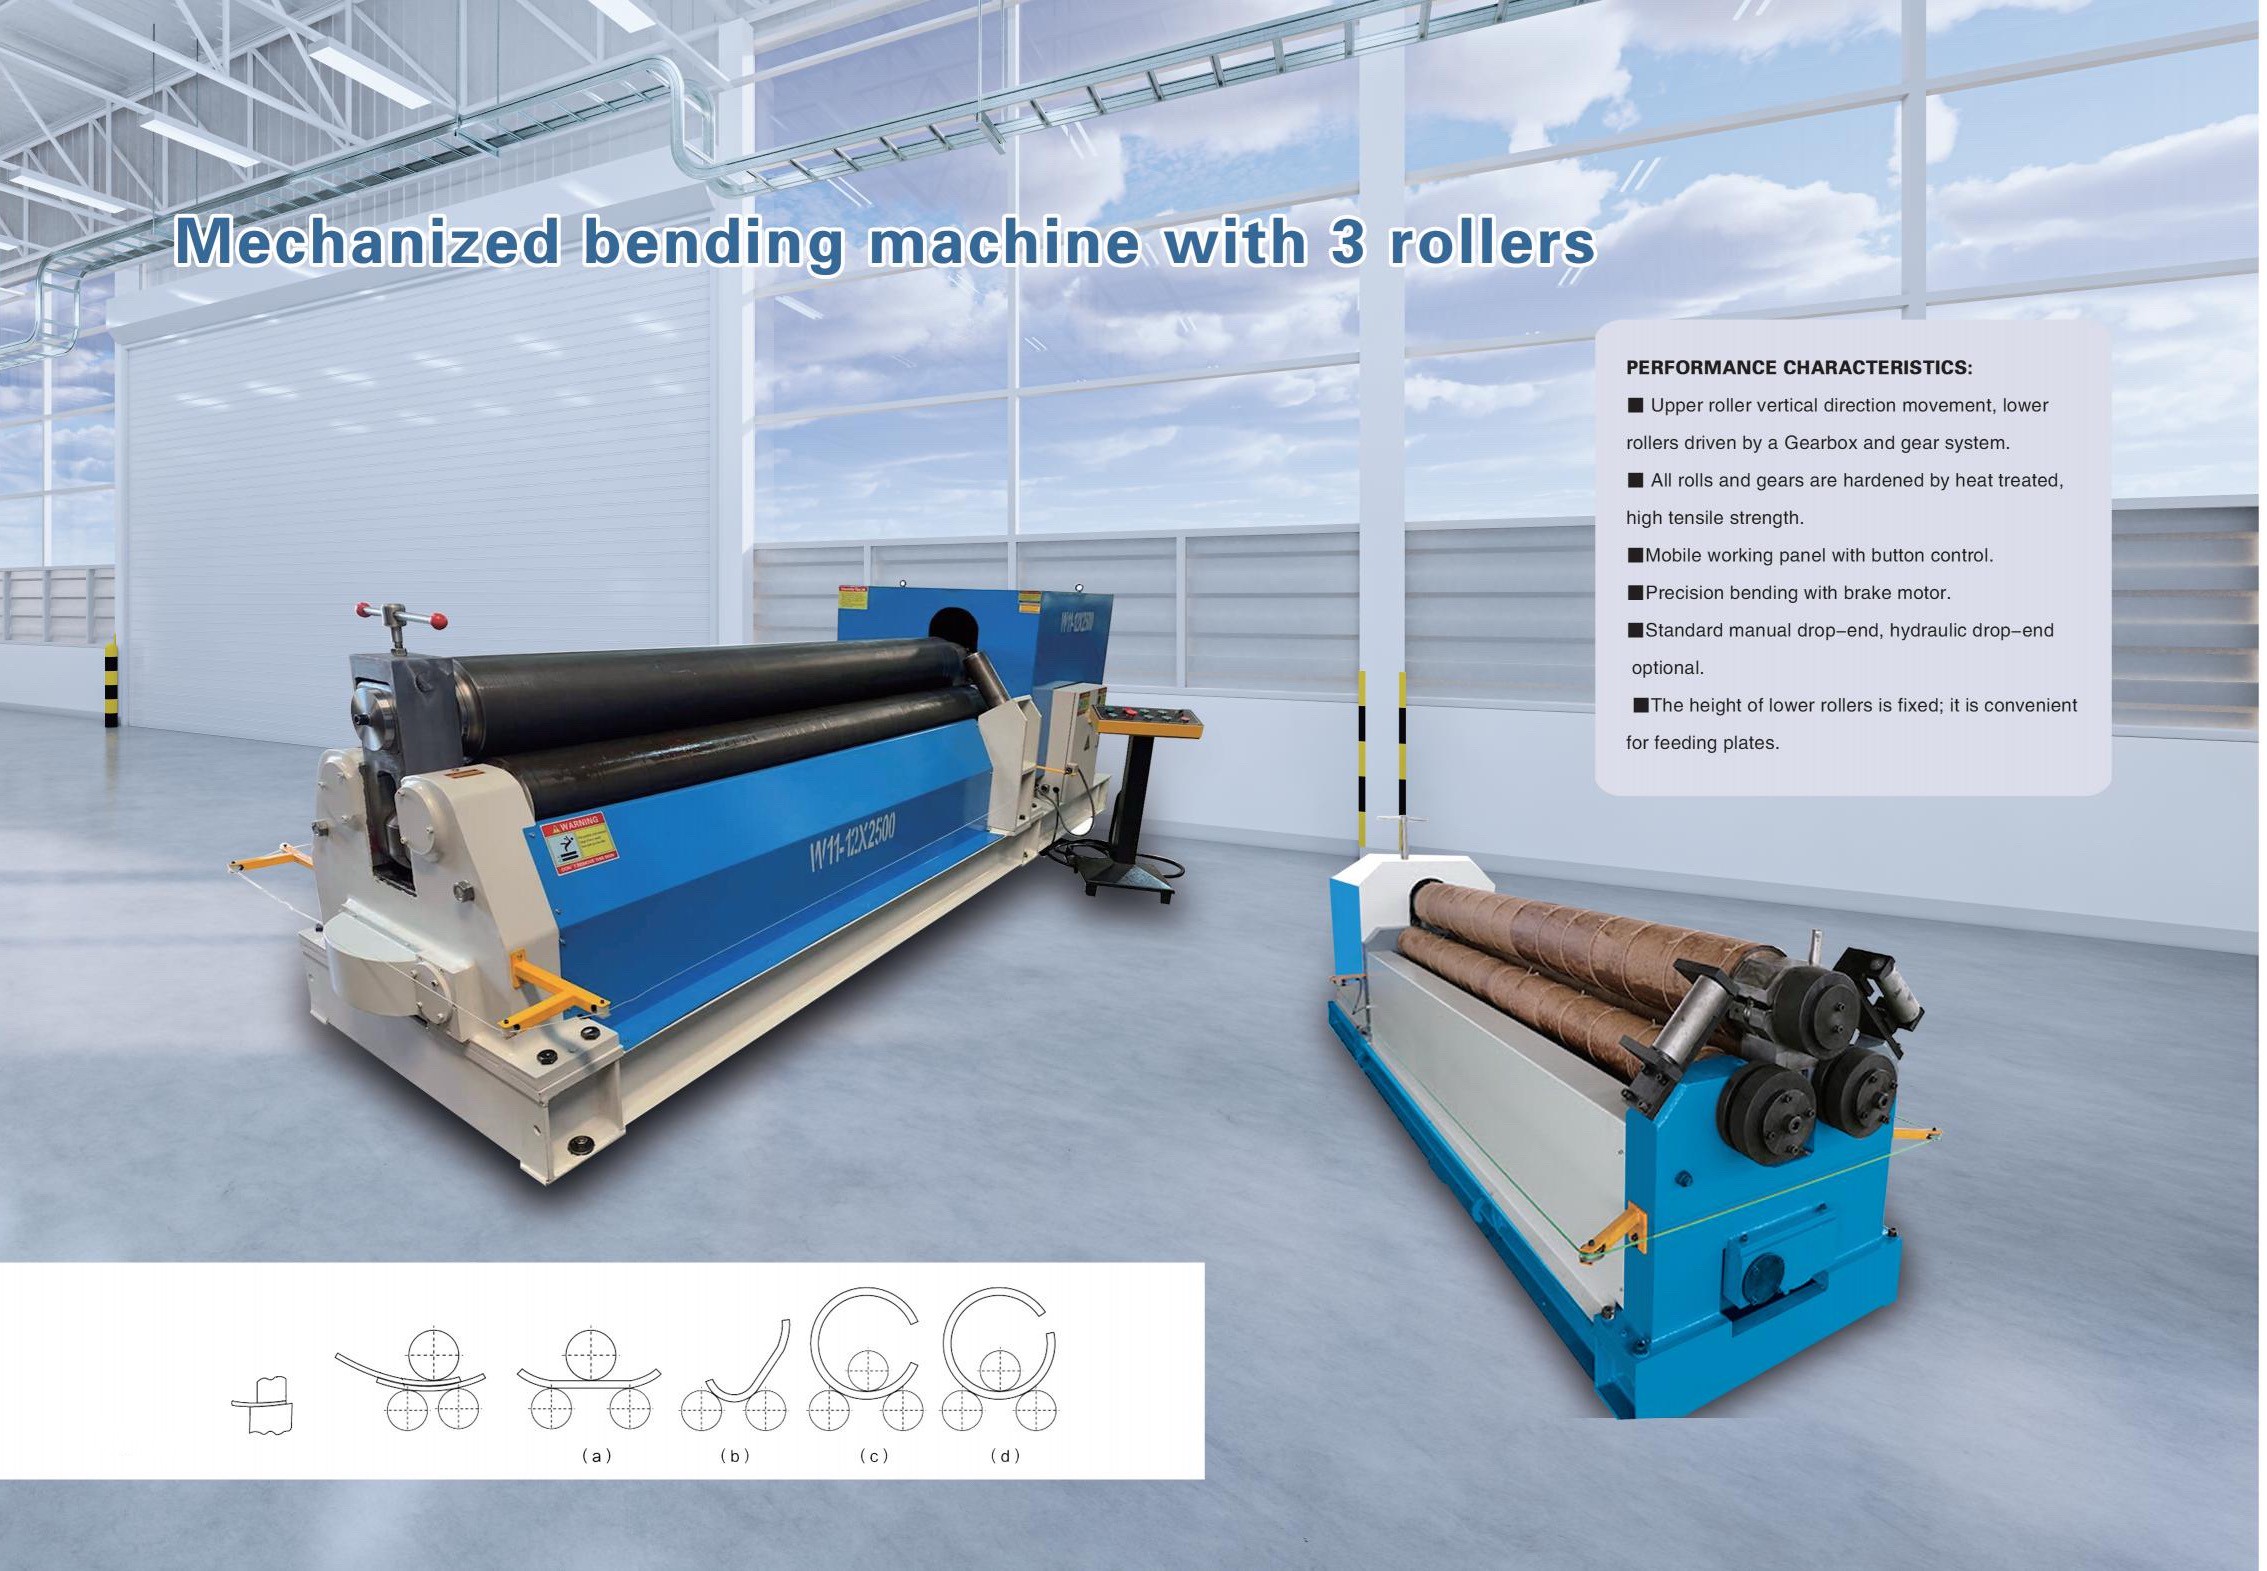
تستخدم ماكينة الثني الميكانيكية ذات الثلاث بكرات عادة ضبطاً ميكانيكياً، وتُستخدم عموماً للأعمال الأخف أو العمليات الأبسط. ويمكن أن تكون خياراً اقتصادياً للورش التي تعالج ألواحاً أرق بمتطلبات دقة متوسطة. ومع ذلك، قد تكون سرعة ضبطها وسهولة الثني المسبق فيها محدودة مقارنة بالتكوين الهيدروليكي، ولا سيما عند الحاجة إلى تغييرات إعداد متكررة أو عند التعامل مع مواد أكثر سماكة.
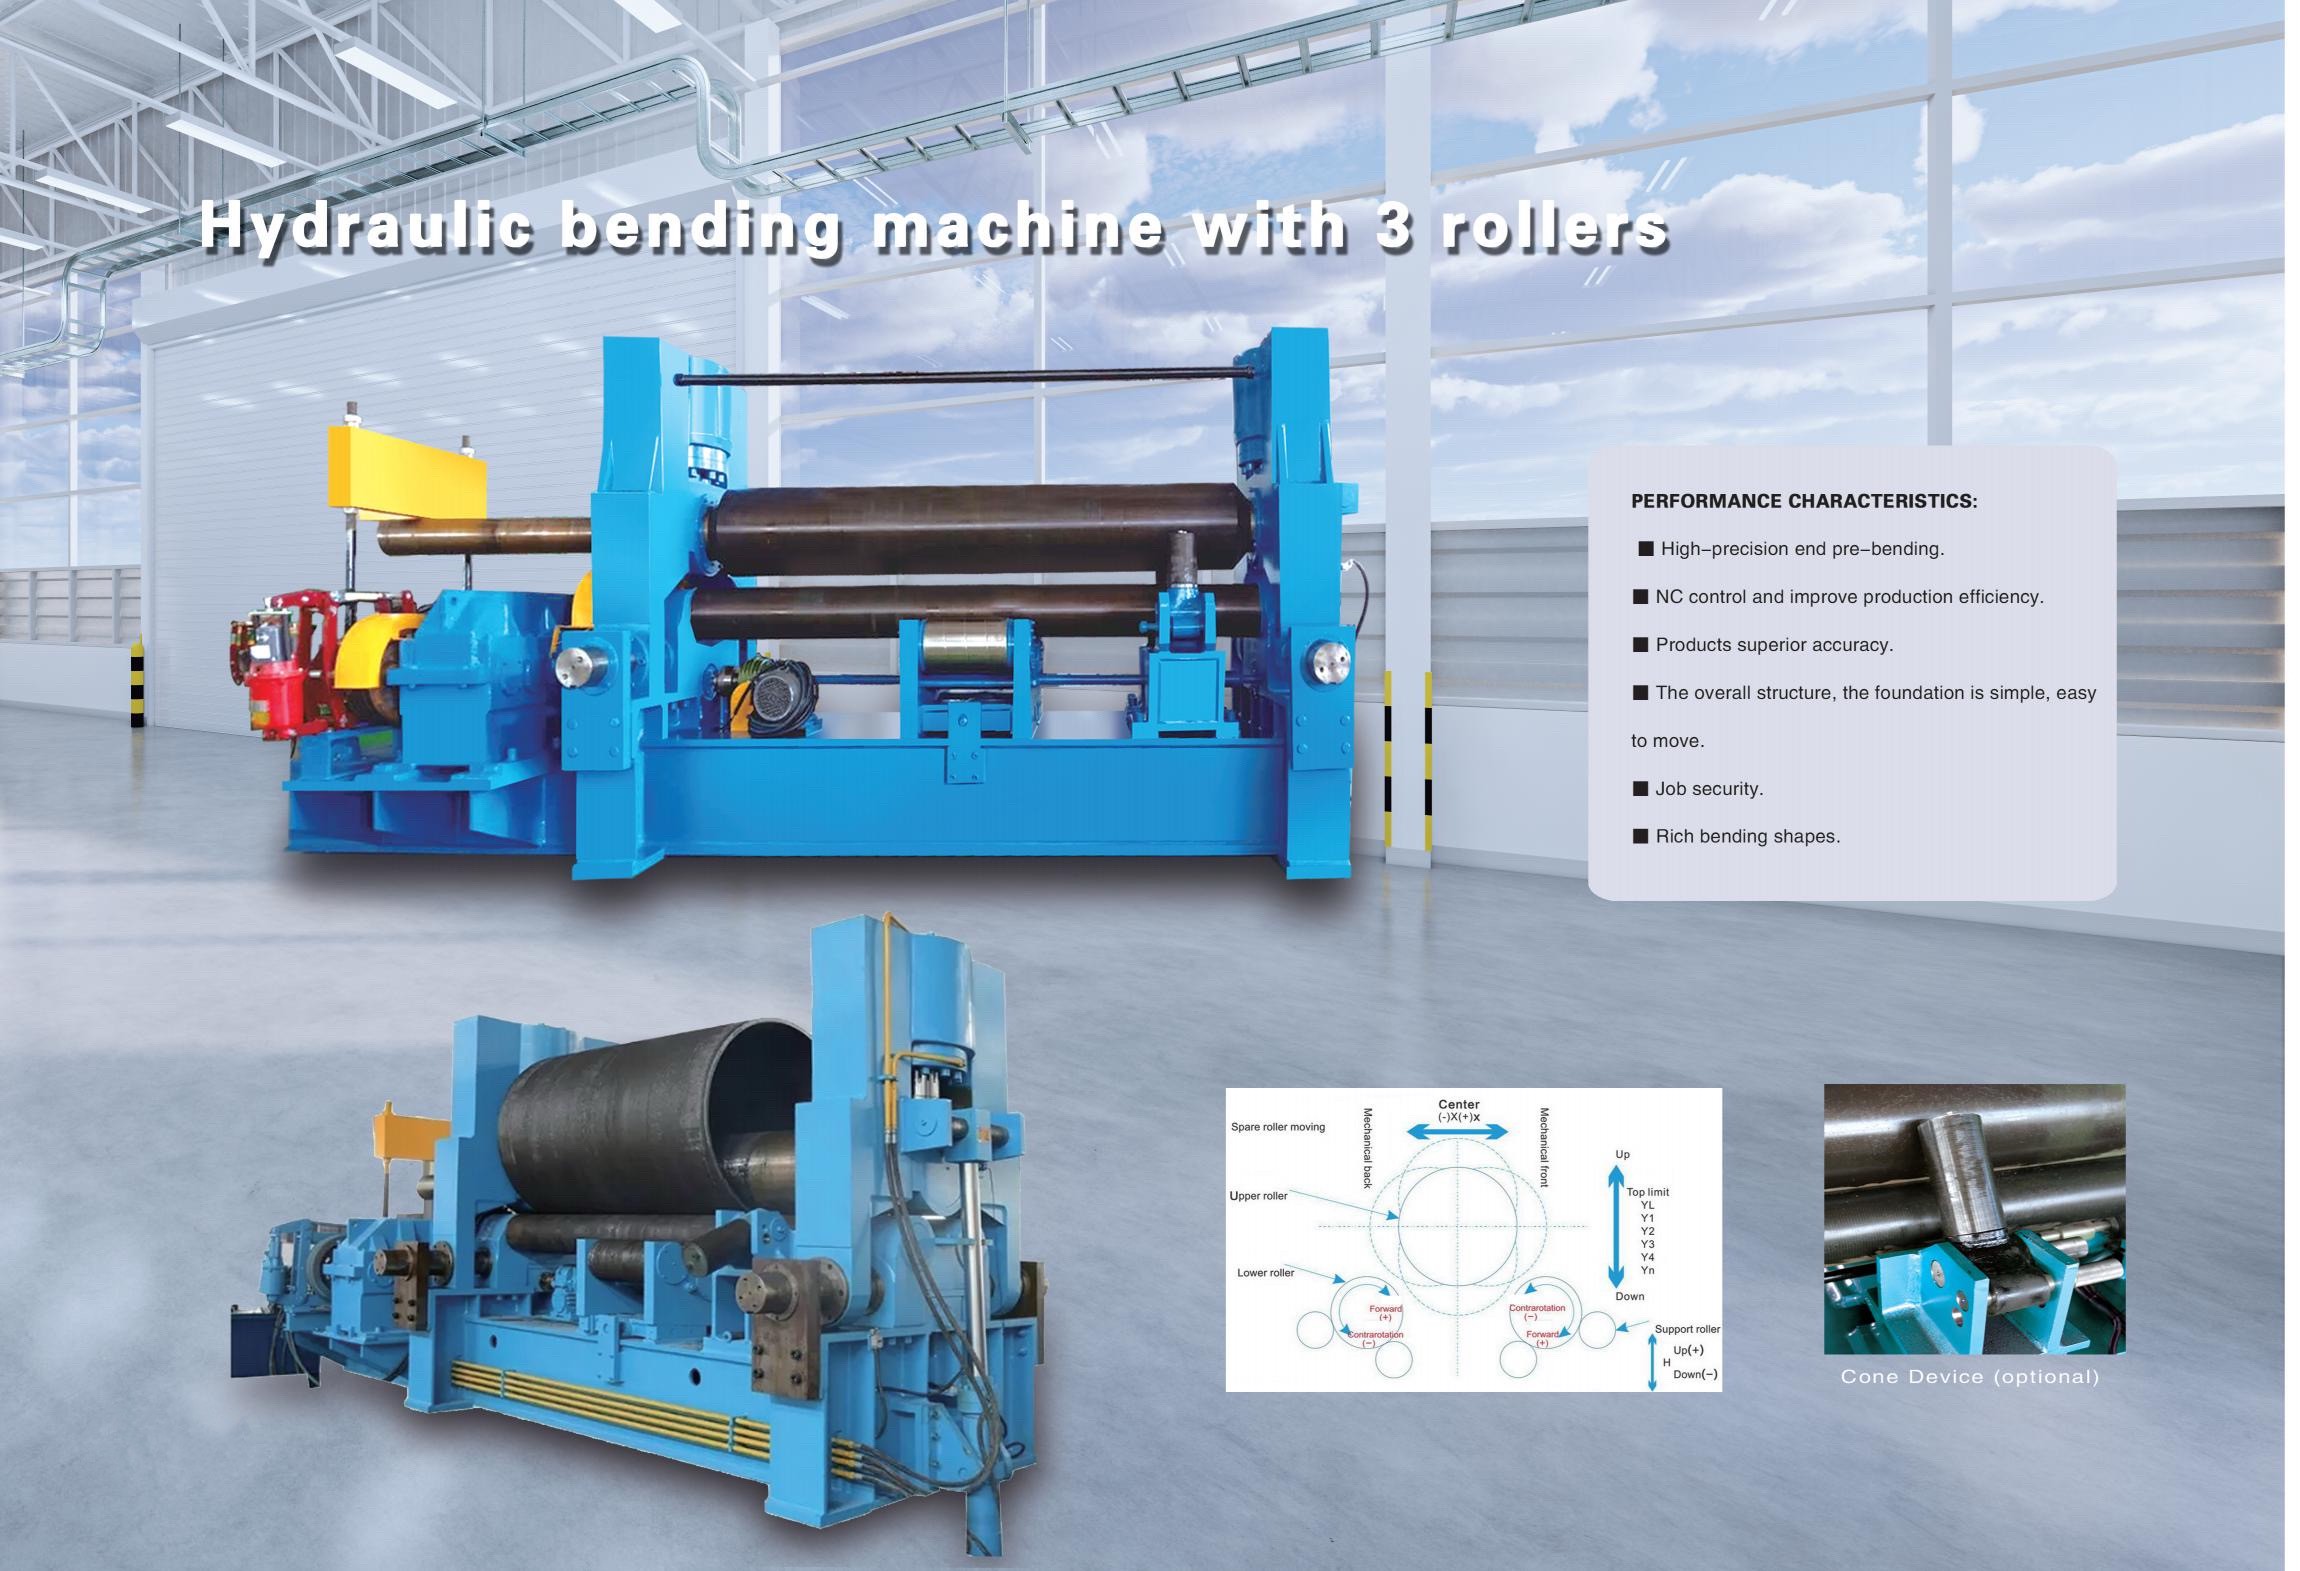
تستخدم ماكينة الثني الهيدروليكية ذات الثلاث بكرات بكرات جانبية أو سفلية متحركة هيدروليكياً لإنشاء هندسة الثني. وهي مناسبة للعديد من مشاريع الخزانات والأنابيب ومجاري الهواء وتصنيع الفولاذ العام. ويمكن أن يوفر هذا التكوين قوة تشكيل عالية ومرونة عمل واسعة. وينبغي للمشترين مراجعة تصميم حركة البكرات ومسافة حركة البكرات الجانبية وآلية الإمالة وطريقة إزالة القشور المكتملة، لأن هذه التفاصيل تؤثر في كفاءة المناولة ونطاق الأقطار القابل للاستخدام.
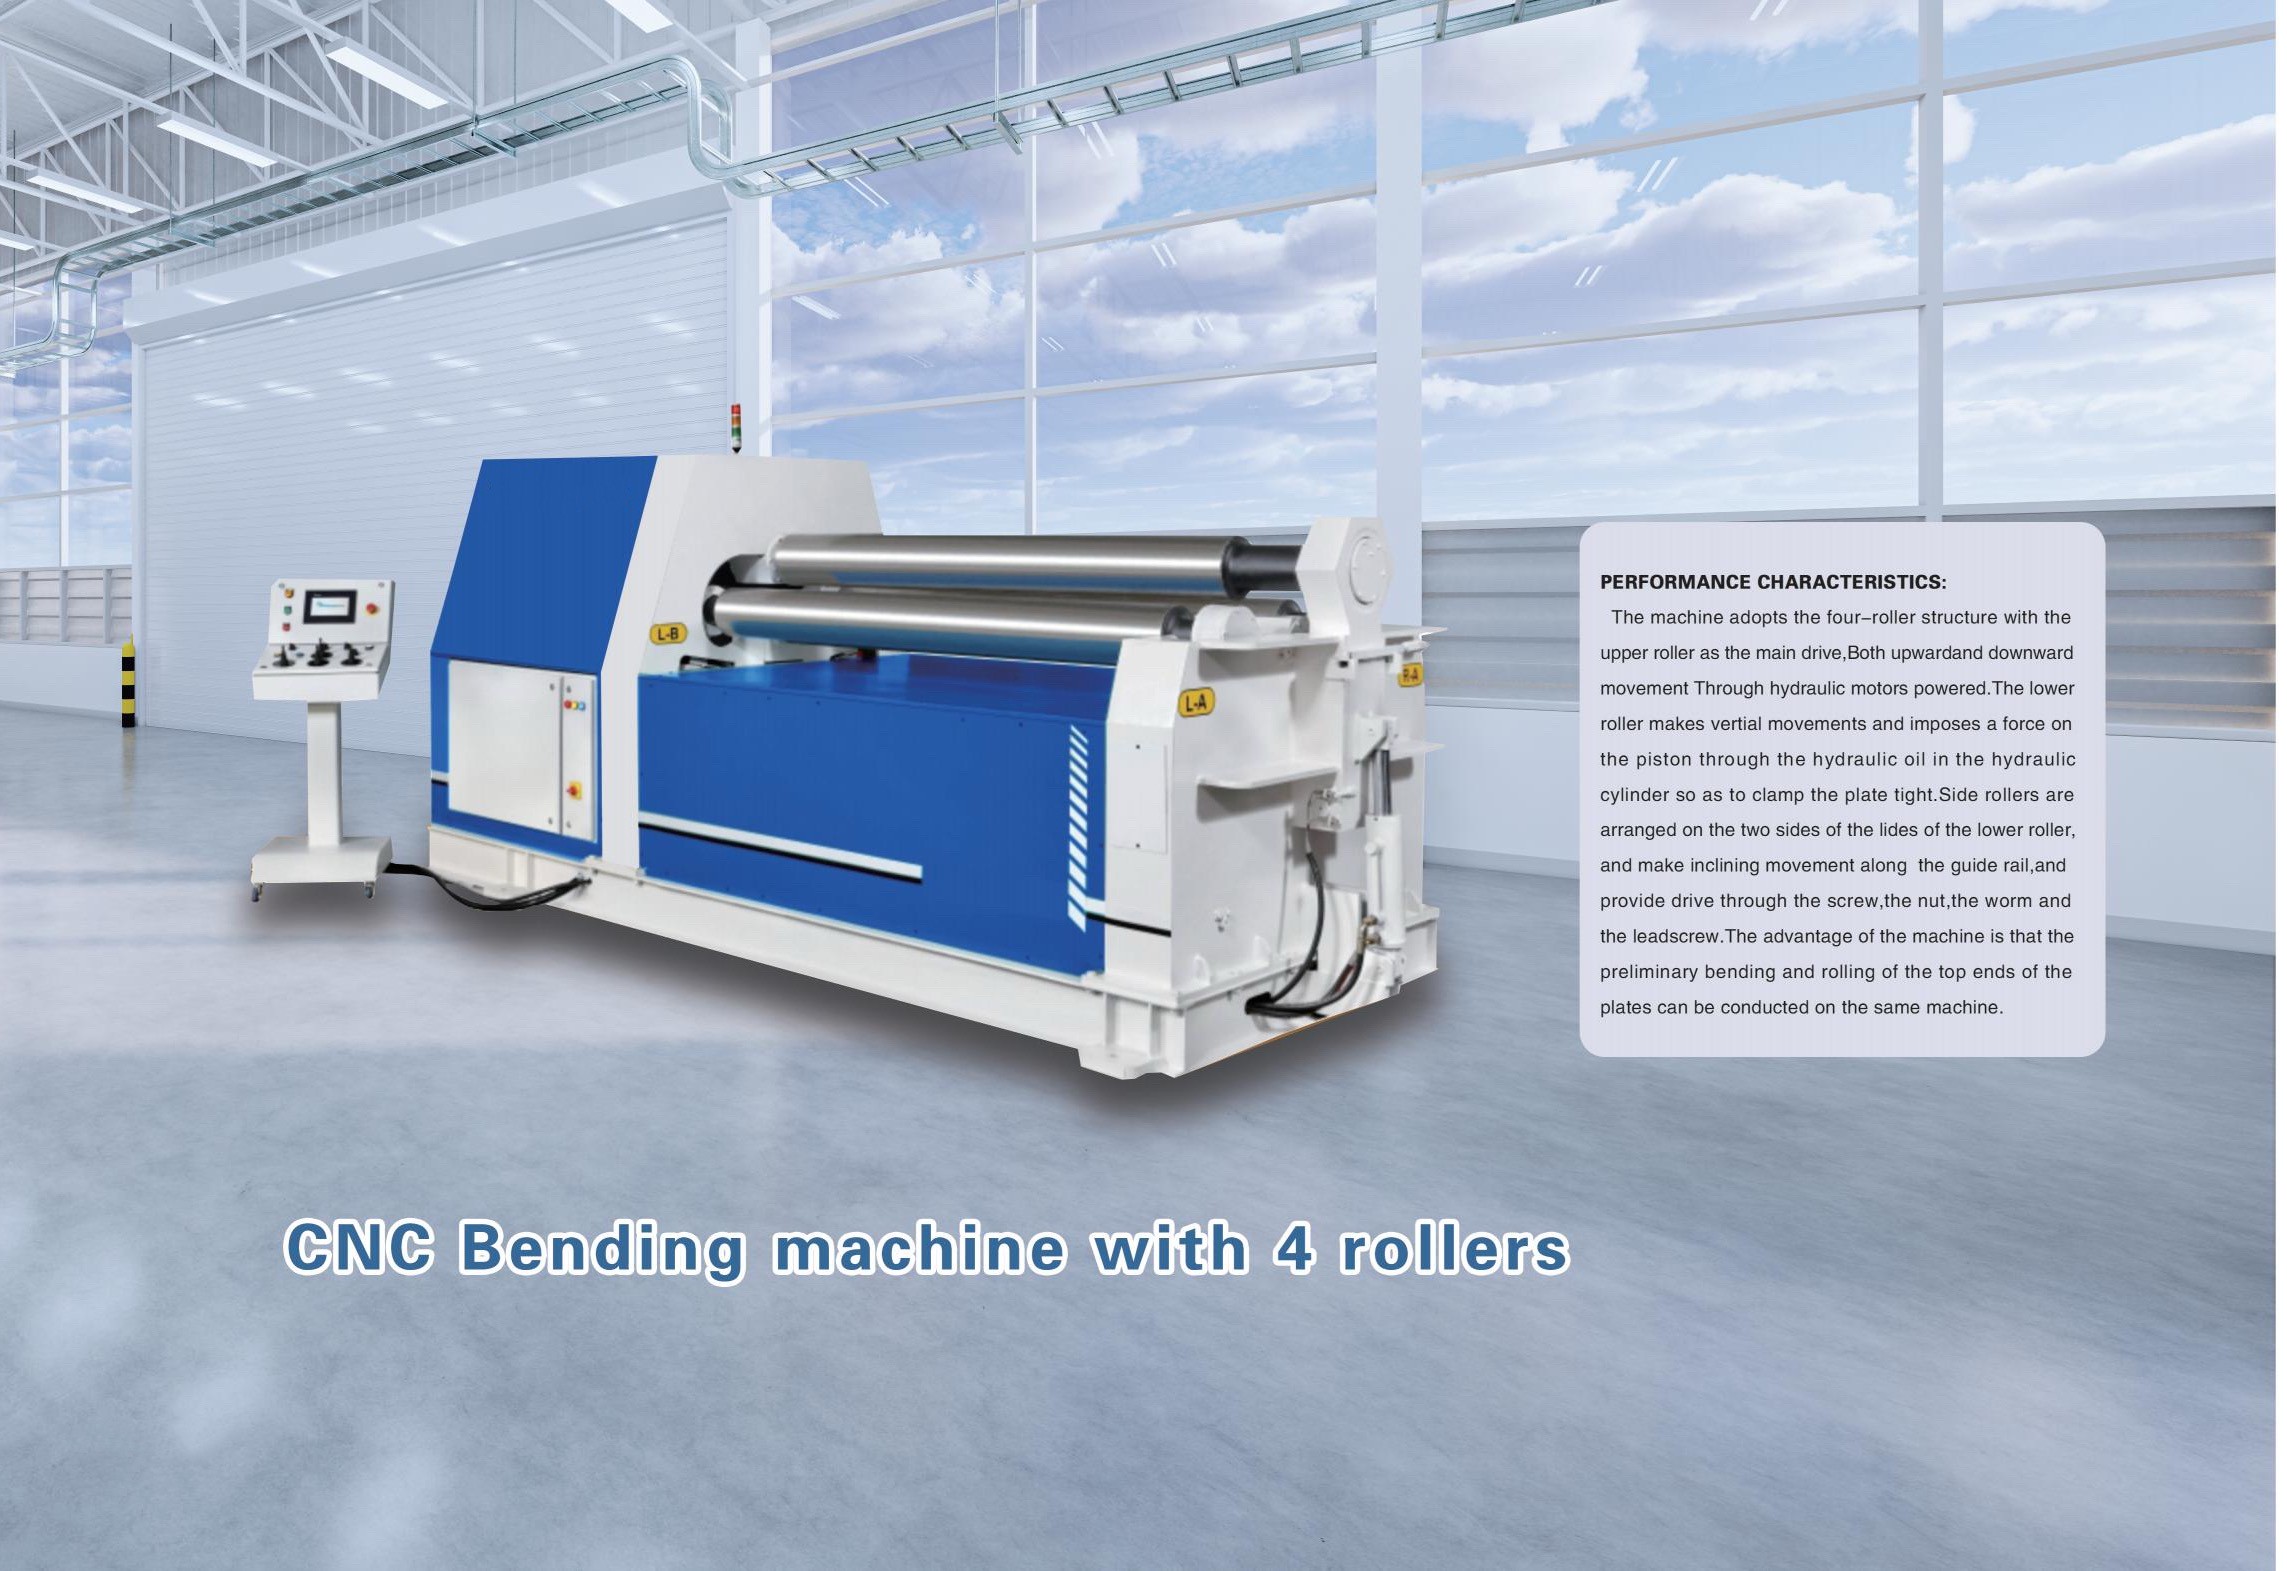
توفر ماكينة درفلة الألواح الهيدروليكية CNC ذات الأربع بكرات تحكماً مستقلاً في مواضع البكرات العلوية والسفلية أو الجانبية، بحسب التصميم. وهي مفيدة بشكل خاص للإنتاج المتكرر والثني المسبق الدقيق والتحكم في استدارة القشور وتقليل الاعتماد على تقدير المشغل. قد توفر المعدات ذات الأربع بكرات سير عمل أكثر كفاءة لإنتاج الأسطوانات، إلا أن الاختيار المناسب يعتمد على نطاق الألواح ومزيج الأعمال والتفاوتات المطلوبة ومعدات المناولة المتاحة وحجم الإنتاج المتوقع للمشتري's.
سعة الدرفلة والمواصفات الأساسية
أهم مدخلات السعة هي سماكة اللوح وعرض الدرفلة القابل للاستخدام ومقاومة خضوع المادة والحد الأدنى لقطر الدرفلة وسماكة الثني المسبق المطلوبة. غالباً ما يُستخدم الفولاذ الكربوني كمادة مرجعية في عروض أسعار الماكينات، لذا ينبغي للمشترين طلب تحويل أو تأكيد عند معالجة الفولاذ المقاوم للصدأ أو الألومنيوم أو الألواح المقاومة للتآكل أو الدرجات الإنشائية عالية المقاومة. كما يمكن أن تؤثر حالة المادة والطلاء واستواء اللوح ودرجة الحرارة في أداء الدرفلة الفعلي.
قطر البكرة ليس مجرد تفصيل إنشائي. فعادة ما تدعم البكرات العلوية والسفلية الأكبر أحمالاً أثقل وتقلل انحراف البكرة عبر الألواح العريضة، لكنها قد تزيد الحد الأدنى العملي لقطر القشرة. يمكن للبكرات الأصغر تشكيل أقطار أكثر إحكاماً، ولكن يجب أن تتوافق مع هيكل الماكينة وقوة العمود وترتيب المحامل والسعة الهيدروليكية. ويجب التحقق من الحد الأدنى للقطر المعلن للماكينة وفقاً لمادة المشتري وسماكتها وهندسة الجزء النهائي.
تشمل المواصفات الأخرى الجديرة بالمقارنة طول البكرة وصلادة سطح البكرة وقدرة محرك الدفع وبنية علبة التروس والضغط الهيدروليكي وعدد الأسطوانات ووظائف العرض الرقمي أو CNC والدعامات الجانبية والدعامات العلوية وملحقات الدرفلة المخروطية وأجهزة الإيقاف الطارئ ومتطلبات التغذية الكهربائية. وبالنسبة للقشور الكبيرة، يمكن للدعم العلوي والسفلي المساعدة في منع ترهل اللوح وتقليل التدخل اليدوي وحماية الدقة الهندسية أثناء الدرفلة.
اختيار المواد وملاءمة التطبيق
يبقى الفولاذ الكربوني شائعاً لأوعية التخزين والقشور الإنشائية وأنظمة التهوية والعديد من الخزانات الصناعية لأنه يوفر توازناً عملياً بين قابلية التشكيل والقوة والتوافر وتكلفة التصنيع. ومع ذلك، يجب اختيار درجة اللوح وفقاً لبيئة الخدمة وإجراء اللحام وبدل التآكل وكود التصميم المعمول به. تتطلب الألواح السميكة والدرجات ذات مقاومة الخضوع العالية تحققاً دقيقاً من السعة لتجنب الحمل الزائد أو الارتداد المرن المفرط أو نصف القطر النهائي غير المتسق.
يُختار الفولاذ المقاوم للصدأ على نطاق واسع لمعالجة الأغذية ومعالجة المياه ومناولة المواد الكيميائية والتطبيقات التي تتطلب مقاومة للتآكل. وينبغي حماية سطحه أثناء المناولة، ويمكن للبكرات المخصصة أو التي تتم صيانتها جيداً المساعدة في منع التلوث والعلامات. ويتطلب الألومنيوم أسلوباً مختلفاً لأنه أكثر ليونة وأسهل تعرضاً للتلف، بينما قد يؤثر استرداده المرن في التحكم بالقطر. وتعد طبقة الحماية والأدوات المناسبة وإجراءات المناولة النظيفة مهمة للأعمال الحساسة للمظهر.
يشمل المشترون النموذجيون مصنّعي أوعية الضغط ومصنّعي الخزانات ومقاولي خطوط الأنابيب وورش الهياكل الفولاذية وموردي بناء السفن ومنتجي مجاري HVAC ومصنّعي معدات العمليات. يمكن لشركة Wuxi Samgins إقران معدات درفلة الألواح بآلات تصنيع مكملة مثل دوارات اللحام وموضعات اللحام وماكينات لحام الوصلات الطولية وماكينات القطع CNC وماكينات تفريز الحواف وماكينات السفع بالخردق. يدعم هذا الخط الأوسع المشترين الذين يخططون لسير عمل متكامل لتصنيع القشور بدلاً من محطة درفلة منفصلة.
مراقبة الجودة والتركيب والامتثال
تبدأ نتائج الدرفلة الموثوقة بتصنيع الماكينة وتستمر خلال التركيب. وتشمل الفحوصات الرئيسية صلابة الهيكل وانحراف البكرات ومحاذاة الأعمدة وحالة المحامل وحركة الأسطوانات الهيدروليكية وأداء علبة التروس والحماية الكهربائية ودقة التحكم. وقبل القبول، ينبغي للمشترين تحديد ما سيتم فحصه: مادة لوح الاختبار وسماكته وعرضه والقطر المستهدف وطريقة قياس عدم الاستدارة وجودة الثني المسبق للحواف وعلامات البكرات وعدد الأجزاء المتكررة المطلوبة للتقييم.
يتطلب التركيب أساساً مستقراً ومساحة عمل كافية لتحميل الألواح وإزالة القشور وخدمة كهربائية بحجم صحيح وإدارة للزيت الهيدروليكي وتخطيطاً واضحاً لتدفق المواد. ينبغي تسوية الماكينة وتشغيلها وفقاً لتعليمات المورد's. يحتاج المشغلون إلى تدريب على توسيط الألواح وتسلسل التمريرات والثني المسبق ودرفلة المخاريط عند الاقتضاء وأقفال السلامة وعمليات الإيقاف الطارئ والاستخدام الآمن للرافعات والدعامات وتجهيزات الرفع حول قطع العمل الكبيرة.
بالنسبة للمشاريع الدولية، ينبغي مراجعة الوثائق وتكوين الماكينة وفقاً للسوق المستهدف والتزامات الامتثال الخاصة بالمستخدم النهائي's. وتذكر Wuxi Samgins أن ماكيناتها تتوافق مع نظام الجودة ISO9001 وتوجيهات آلات CE وLVD للاتحاد الأوروبي، وأن فريق التصدير لديها خبرة في أكواد ASME وAPI وأكواد الصناعة المحلية. ينبغي للمشترين تأكيد الوثائق الدقيقة والمعيار الكهربائي وملحقات السلامة والمتطلبات الخاصة بالمشروع في الاتفاقية التجارية والفنية.
إجمالي تكلفة الملكية واستراتيجية الشراء
سعر شراء ماكينة درفلة الألواح الهيدروليكية ليس سوى جزء واحد من إجمالي تكلفة الملكية. ينبغي للمشترين تضمين الشحن والتركيب وإعداد الأساس والتوصيل الكهربائي ومعدات الرفع وتدريب المشغلين وقطع الغيار والزيت الهيدروليكي والصيانة الوقائية وفترات التوقف المحتملة. قد لا يمثل السعر الأولي الأقل قيمة أفضل إذا كانت سعة البكرات محدودة أو كانت عناصر التحكم صعبة التكرار أو كانت استجابة الخدمة غير واضحة أو كانت الماكينة لا تستوعب قطع العمل المستقبلية.
يأتي العائد على الاستثمار عادة من انخفاض تكاليف الاستعانة بمصادر خارجية وتسريع إنتاج القشور وتقليل التصحيح اليدوي وتحسين مواءمة اللحام وتحسين استخدام المواد وزيادة القدرة على تسعير أعمال أكبر أو أكثر تطلباً من الناحية التقنية. قدّر الحجم السنوي للألواح حسب نطاق السماكة والعرض، ثم قارن ساعات العمل وخطوات المناولة التي يتطلبها كل نوع من الماكينات. أدرج بدلات واقعية لوقت الإعداد والثني المسبق والفحص وتجهيز اللحام وحركة المواد بين محطات العمل.
ينبغي أن يحدد طلب عرض السعر المنضبط الرسومات ودرجات المواد ونطاقات السماكة والعرض والأقطار الدنيا وقدرة المخروط المطلوبة والإنتاج السنوي وتفضيل التحكم وطاقة المصنع وموقع التسليم ومعدات الدعم المطلوبة. تقدم Wuxi Samgins التخصيص عبر معدات اللحام والتصنيع، وتوفر التزامات ضمان ودعم فني طويل الأمد. تشمل مراجع عملائها الدوليين URALSTANKOIMPORT وMD Calbah Industries Pty Ltd وErsay International Transport وContevix comercio e servicos ltda وLincoln Electric-MENA؛ وينبغي للمشترين تقييم المراجع ذات الصلة ومتطلبات المشروع مباشرة أثناء تأهيل المورد.
تخطيط الصيانة واتجاهات الصناعة المستقبلية
تحمي الصيانة الروتينية كلاً من جودة الدرفلة وتوافر الماكينة. ينبغي أن تغطي الفحوصات اليومية أو حسب الوردية التسربات الهيدروليكية ومستوى الزيت والضوضاء غير المعتادة ونظافة البكرات والواقيات وتشغيل الإيقاف الطارئ والمثبتات الظاهرة. وينبغي أن تفحص الصيانة المجدولة حالة الزيت والفلاتر والخراطيم وموانع التسرب ونقاط التشحيم والمحامل ومكونات الدفع والتوصيلات الكهربائية والمعايرة. يجب تجهيز الألواح التي تحتوي على قشور أكسدة أو نتوءات حادة أو تلوث سطحي قبل الدرفلة لتقليل تلف البكرات وتحسين جودة الجزء النهائي.
تتجه الصناعة نحو إعداد أكثر أتمتة وتسلسلات درفلة قابلة للبرمجة وتغذية راجعة رقمية للمواضع ووضوح بيانات الإنتاج ومناولة مواد متكاملة. تزداد أهمية أنظمة CNC ذات الأربع بكرات عندما يصنع المصنعون أسطوانات متكررة أو يحتاجون إلى إعدادات قابلة للتتبع أو يرغبون في تقليل تفاوت الإعداد عبر الورديات. وفي الوقت نفسه، تظل الماكينات الهيدروليكية المتينة ذات الثلاث بكرات مهمة للمصنعين التعاقديين الذين يعالجون مواد وأبعاداً متنوعة بكميات أصغر.
يعني الاختيار الجاهز للمستقبل مواءمة الأتمتة مع العمل الفعلي، لا اختيار أدوات التحكم لمظهرها فقط. يترك الاستثمار العملي هامش سعة لدرجات الألواح وأحجام القشور المتوقعة، ويتوافق مع عمليات اللحام والمناولة اللاحقة، ويشمل الوصول إلى الدعم الفني والقطع الاستهلاكية. ومن خلال مراجعة متطلبات الدرفلة إلى جانب عمليات القطع وتجهيز الحواف واللحام والتموضع والسفع والتشطيب، يمكن للمصنّعين بناء عملية تصنيع أكثر استقراراً وقابلية للتوسع حول ماكينة درفلة الألواح الهيدروليكية.
بحث
المنتجات الموصى بها
 ماكينة ثني CNC بأربع بكراتماكينة الثني بالدرافيل هي جهاز تشكيل يستخدم بكرات عمل دوارة لثني الصفائح المعدنية تدريجيًا إلى الأشكال المطلوبة. وهي قادرة على إنتاج مكونات أسطوانية ومخروطية وقوسية الشكل، وتُعد من المعدات الأساسية في تصنيع المعادن الحديث. تعتمد عملية التشكيل على القوة الهيدروليكية أو الميكانيكية لتشغيل بكرات العمل، حيث تُمكّن حركاتها المنسقة—من خلال الدوران وضبط الموضع—من إنتاج مجموعة واسعة من الأشكال الهندسية المنحنية.
![النجمة 1]()
 ماكينة ثني ميكانيكية بثلاث بكراتماكينة درفلة الألواح هي جهاز معالجة يقوم بثني المواد الصفائحية إلى الأشكال المطلوبة من خلال عمل بكرات التشغيل. وهي قادرة على إنتاج مكونات متنوعة، بما في ذلك الأجزاء الأسطوانية والمخروطية، مما يجعلها معدات أساسية في تصنيع المعادن.
تعمل الماكينة بتطبيق قوى خارجية—هيدروليكية أو ميكانيكية—لتحريك بكرات التشغيل التي تثني الصفيحة أو تدرفلها لتشكيلها. وبحسب الحركة الدورانية والتغيرات الموضعية للبكرات ذات الأشكال المختلفة، يمكنها معالجة قطع العمل الإهليلجية والقوسية والأسطوانية.![النجمة 1]()
 ماكينة ثني هيدروليكية بثلاث بكرات1. مقدمة عن ماكينة الثني الهيدروليكية ذات 3 بكرات:
ماكينة تشكيل بالدرفلة هي جهاز يثني المواد الصفائحية إلى أشكال مختلفة بفعل بكرات التشغيل. ويمكنها تشكيل أجزاء متنوعة مثل القطع الأسطوانية والقطع المخروطية. وهي من معدات المعالجة المهمة جدًا. يتمثل مبدأ عمل ماكينة تشكيل بالدرفلة في استخدام قوى خارجية، مثل الضغط الهيدروليكي والقوة الميكانيكية، لتحريك بكرات التشغيل، مما يؤدي إلى ثني المواد الصفائحية أو درفلتها لتأخذ أشكالًا مختلفة. وبحسب الحركة الدورانية وتغيرات موضع بكرات التشغيل ذات الأشكال المختلفة، يمكن معالجة أجزاء مثل القطع البيضاوية والقطع المقوسة والقطع الأسطوانية.![النجمة 1]()

أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.