




Гидравлический листогибочный вальцовочный станок: основные характеристики, производительность вальцовки и выбор материала
Что такое гидравлическая листогибочная вальцовочная машина?
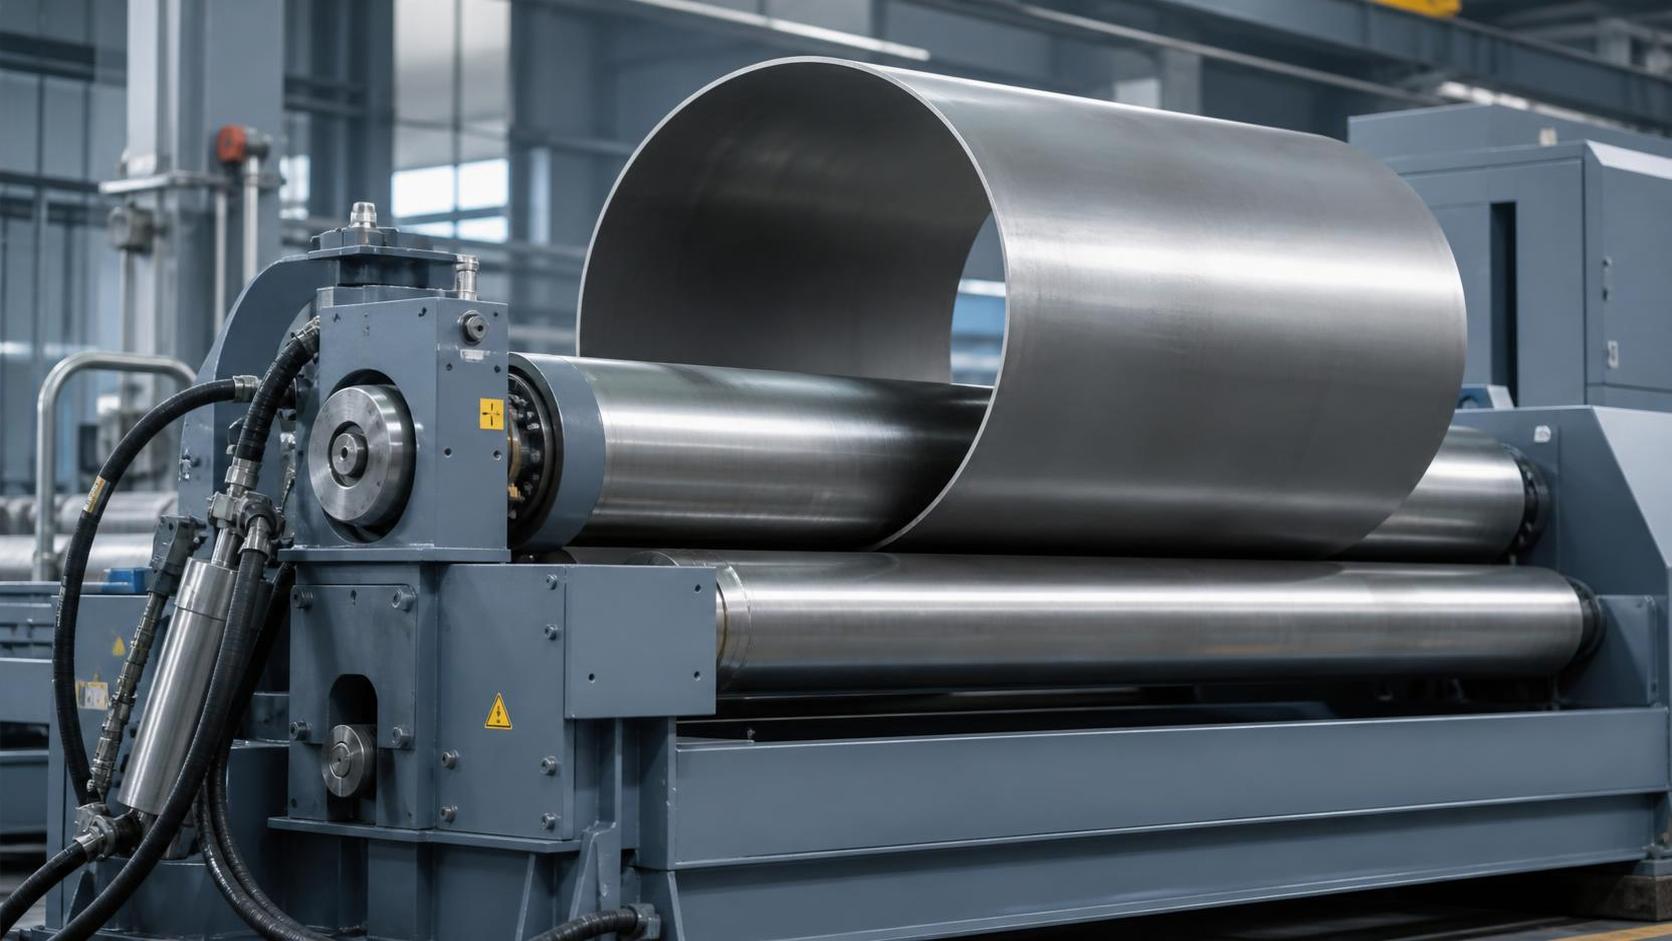
Гидравлическая листогибочная вальцовочная машина — это машина для формовки металла, использующая приводные валки и гидравлическое усилие для гибки плоских листов из стали, нержавеющей стали, алюминия или сплавов в цилиндрические, конические или дугообразные формы. Она широко применяется там, где изготовленные обечайки должны иметь контролируемый радиус, повторяемую геометрию и высокое качество поверхности. Типичные готовые изделия включают резервуары для хранения, обечайки сосудов под давлением, воздуховоды, дымовые трубы, трубопроводы, секции ветровых башен и технологическое оборудование большого диаметра.
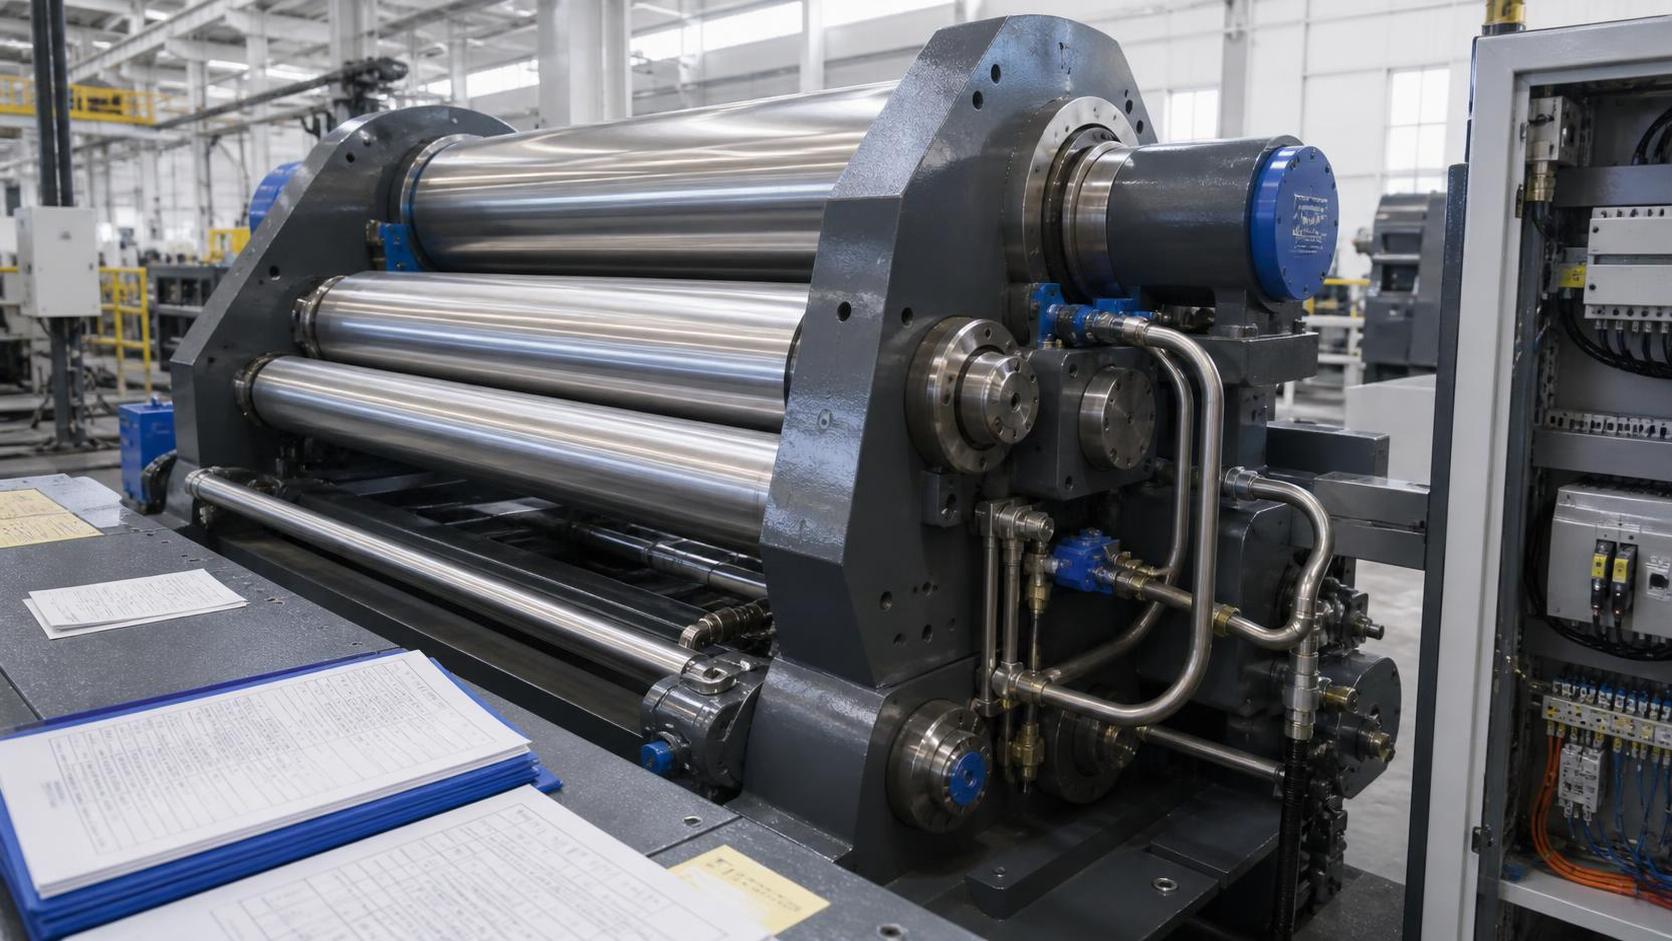
Базовая машина имеет три или четыре валка. Верхний валок оказывает давление вниз или позиционируется относительно нижних валков, в то время как лист проходит через комплект валков. Гидравлические цилиндры обеспечивают усилие, необходимое для перемещения валков под нагрузкой, что делает гидравлические системы подходящими для более толстого листа, более широких заготовок и требовательных производственных условий. Правильно подобранная гидравлическая листогибочная вальцовочная машина сокращает объем ручных формовочных работ и помогает производителям контролировать округлость перед сваркой.
Производительность никогда не следует определять только по толщине листа. Полезная спецификация указывает марку материала, ширину листа, диаметр вальцовки, минимальный готовый диаметр, требования к предварительной подгибке и то, относится ли указанное значение к вальцовке по всей ширине. Машина, способная вальцевать тонкий лист низкоуглеродистой стали в большой диаметр, может не суметь свернуть тот же лист в плотную обечайку, а высокопрочная сталь может требовать значительно большего усилия, чем обычная углеродистая сталь.
Как работает гидравлическая технология вальцовки
Вальцовка начинается с подачи листа между валками и установки начального положения гибки. При вращении приводных валков трение протягивает лист через машину. Гидравлическая система регулирует положение валков, постепенно увеличивая изгибающий момент до достижения требуемой кривизны. Для большинства работ требуется несколько контролируемых проходов, а не один интенсивный проход, особенно когда важны стабильность размеров, состояние кромок и целостность материала.
Предварительная подгибка является критически важной операцией, поскольку передняя и задняя кромки не могут быть полностью согнуты, когда находятся за пределами эффективной зоны контакта с валками. Без предварительной подгибки на каждом конце остается плоский невальцованный участок, который необходимо исправлять дополнительными операциями или работами по подгонке перед сваркой. Четырехвалковые машины часто предпочтительны для производства, поскольку они могут зажимать лист, предварительно подгибать оба конца и вальцевать основную часть с меньшим количеством операций перепозиционирования.
Гидравлическая синхронизация, параллельность валков, передача привода, конструкция подшипников и обратная связь системы управления влияют на конечную точность. Системы управления CNC или NC могут сохранять положения валков и поддерживать повторяющиеся задания, в то время как ручные гидравлические машины остаются практичным решением для разнообразного мелкосерийного производства. Операторы также должны учитывать пружинение, возникающее при упругом восстановлении листа после снятия давления. Материалы повышенной прочности обычно требуют большего перегиба для компенсации.
Основные типы машин и их применение
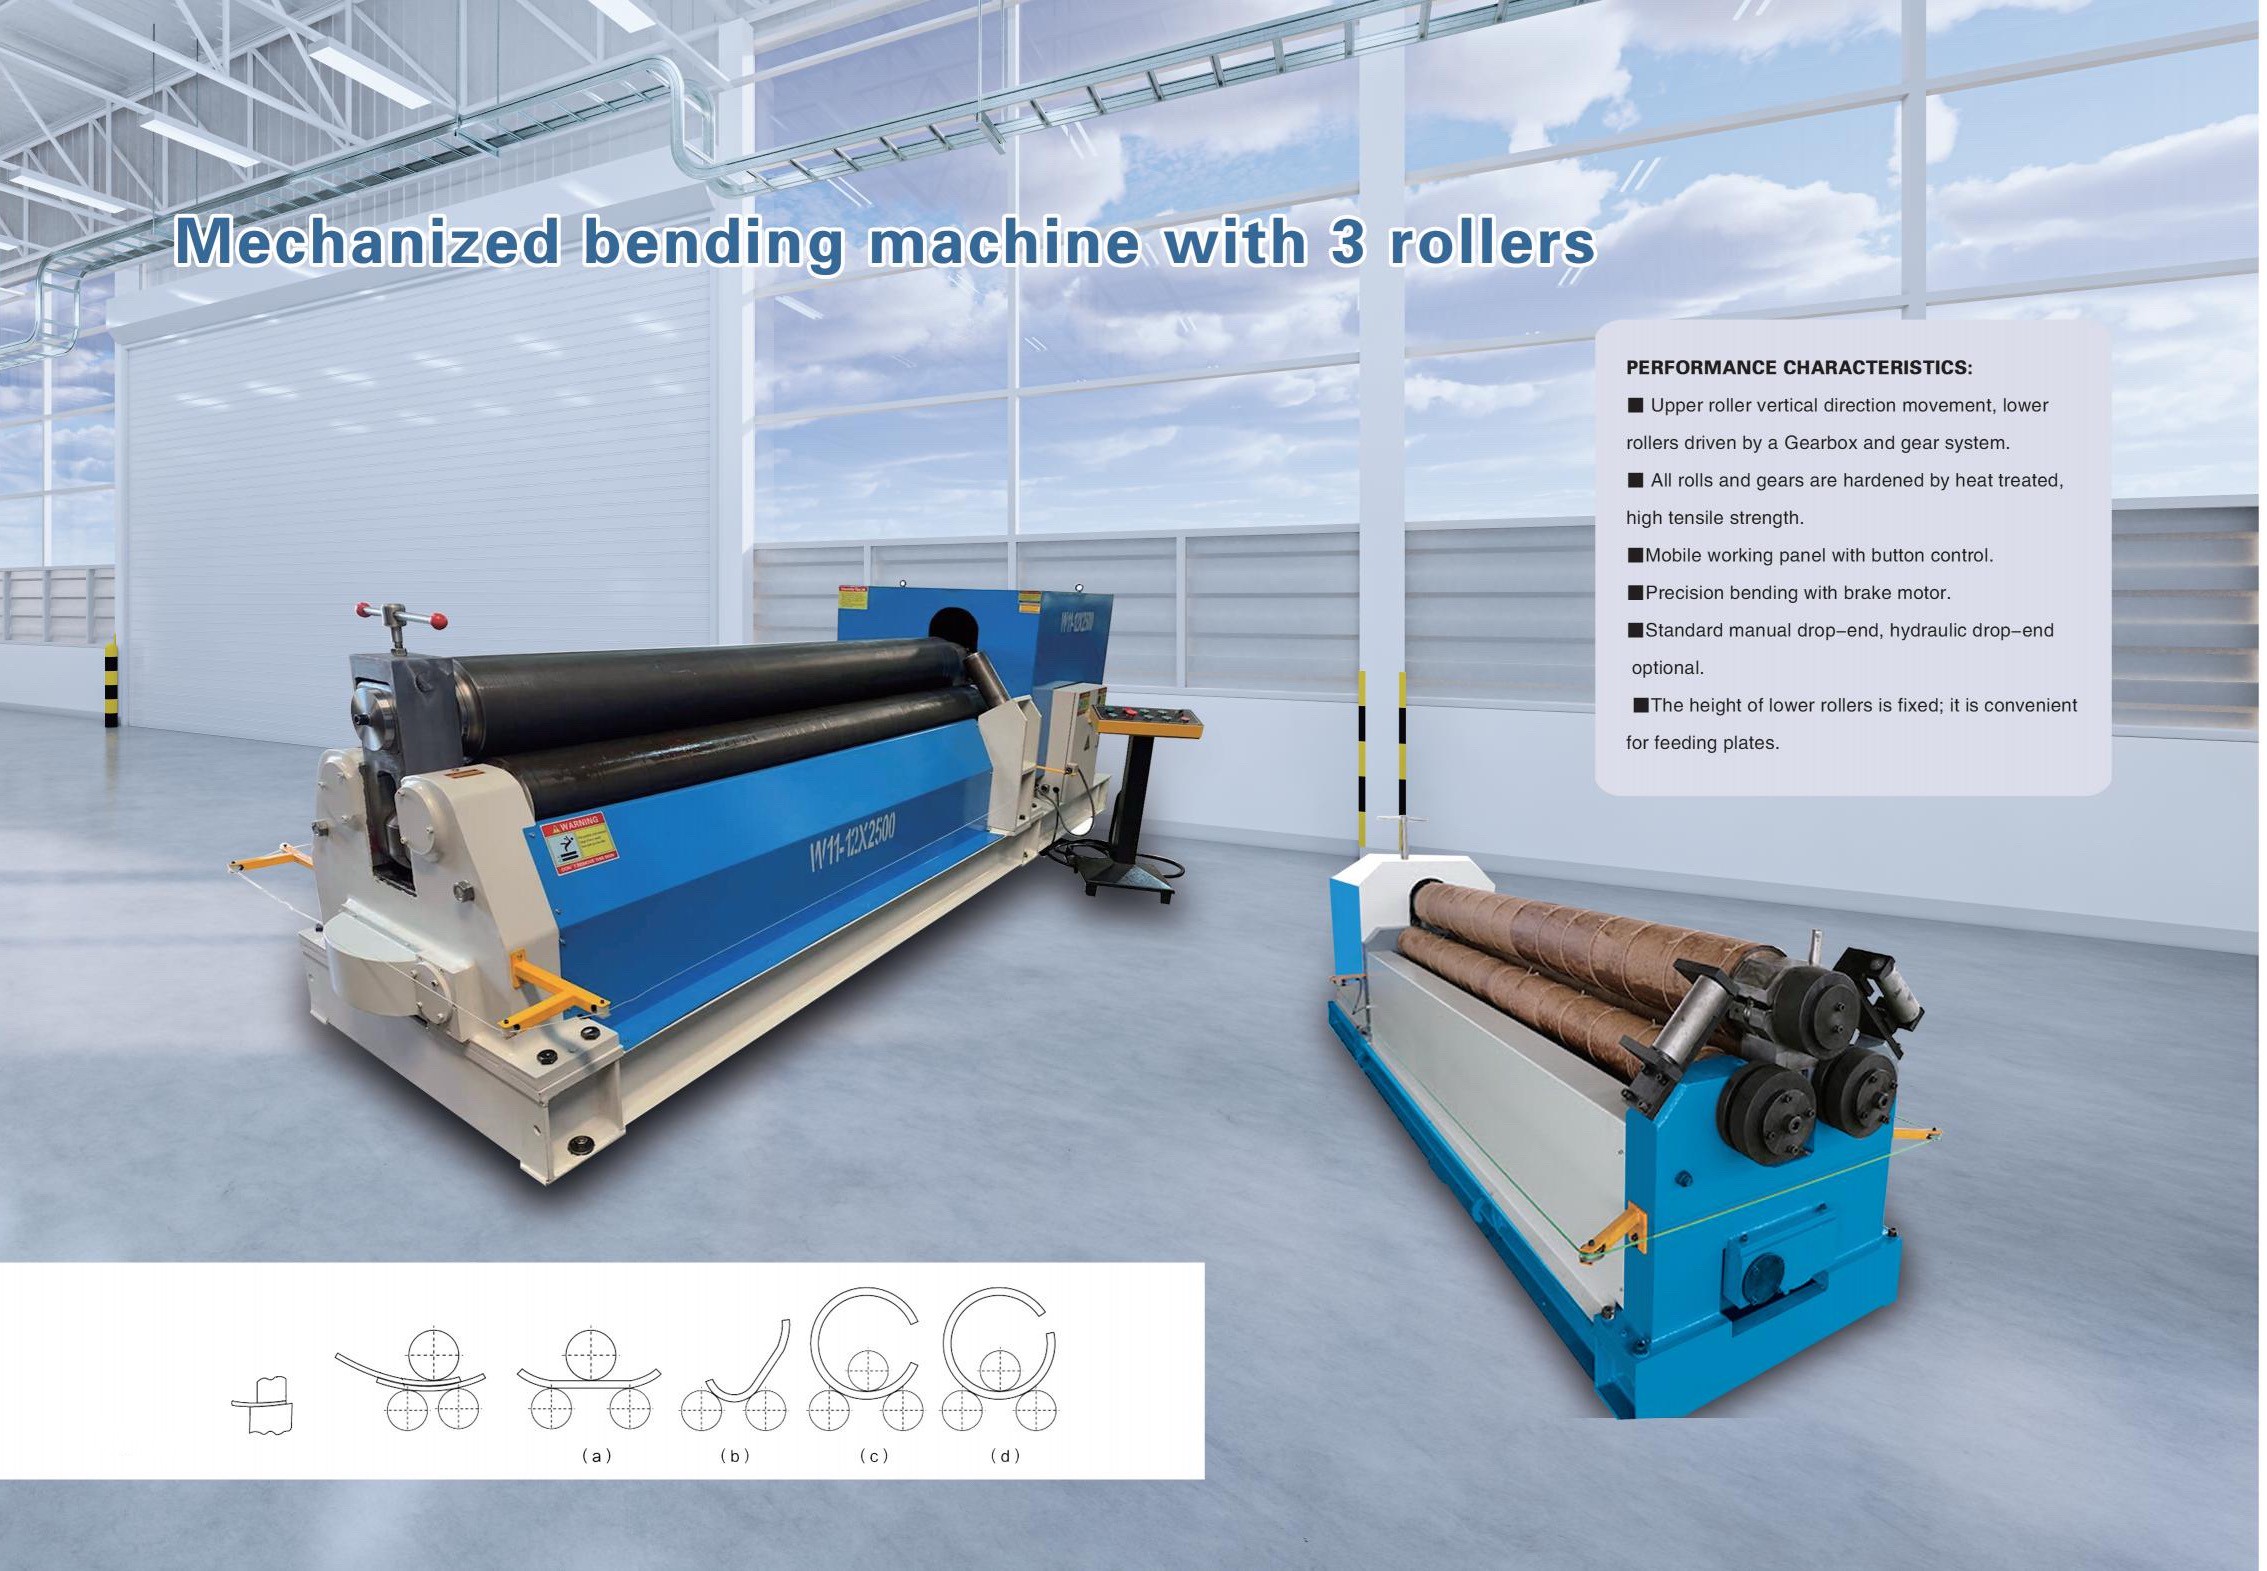
Механическая трехвалковая гибочная машина обычно использует механическую регулировку и, как правило, применяется для менее тяжелых работ или более простых операций. Она может быть экономичным выбором для мастерских, обрабатывающих более тонкий лист с умеренными требованиями к точности. Однако скорость регулировки и удобство предварительной подгибки могут быть ограничены по сравнению с гидравлической конфигурацией, особенно при частой смене настроек или работе с более толстыми материалами.
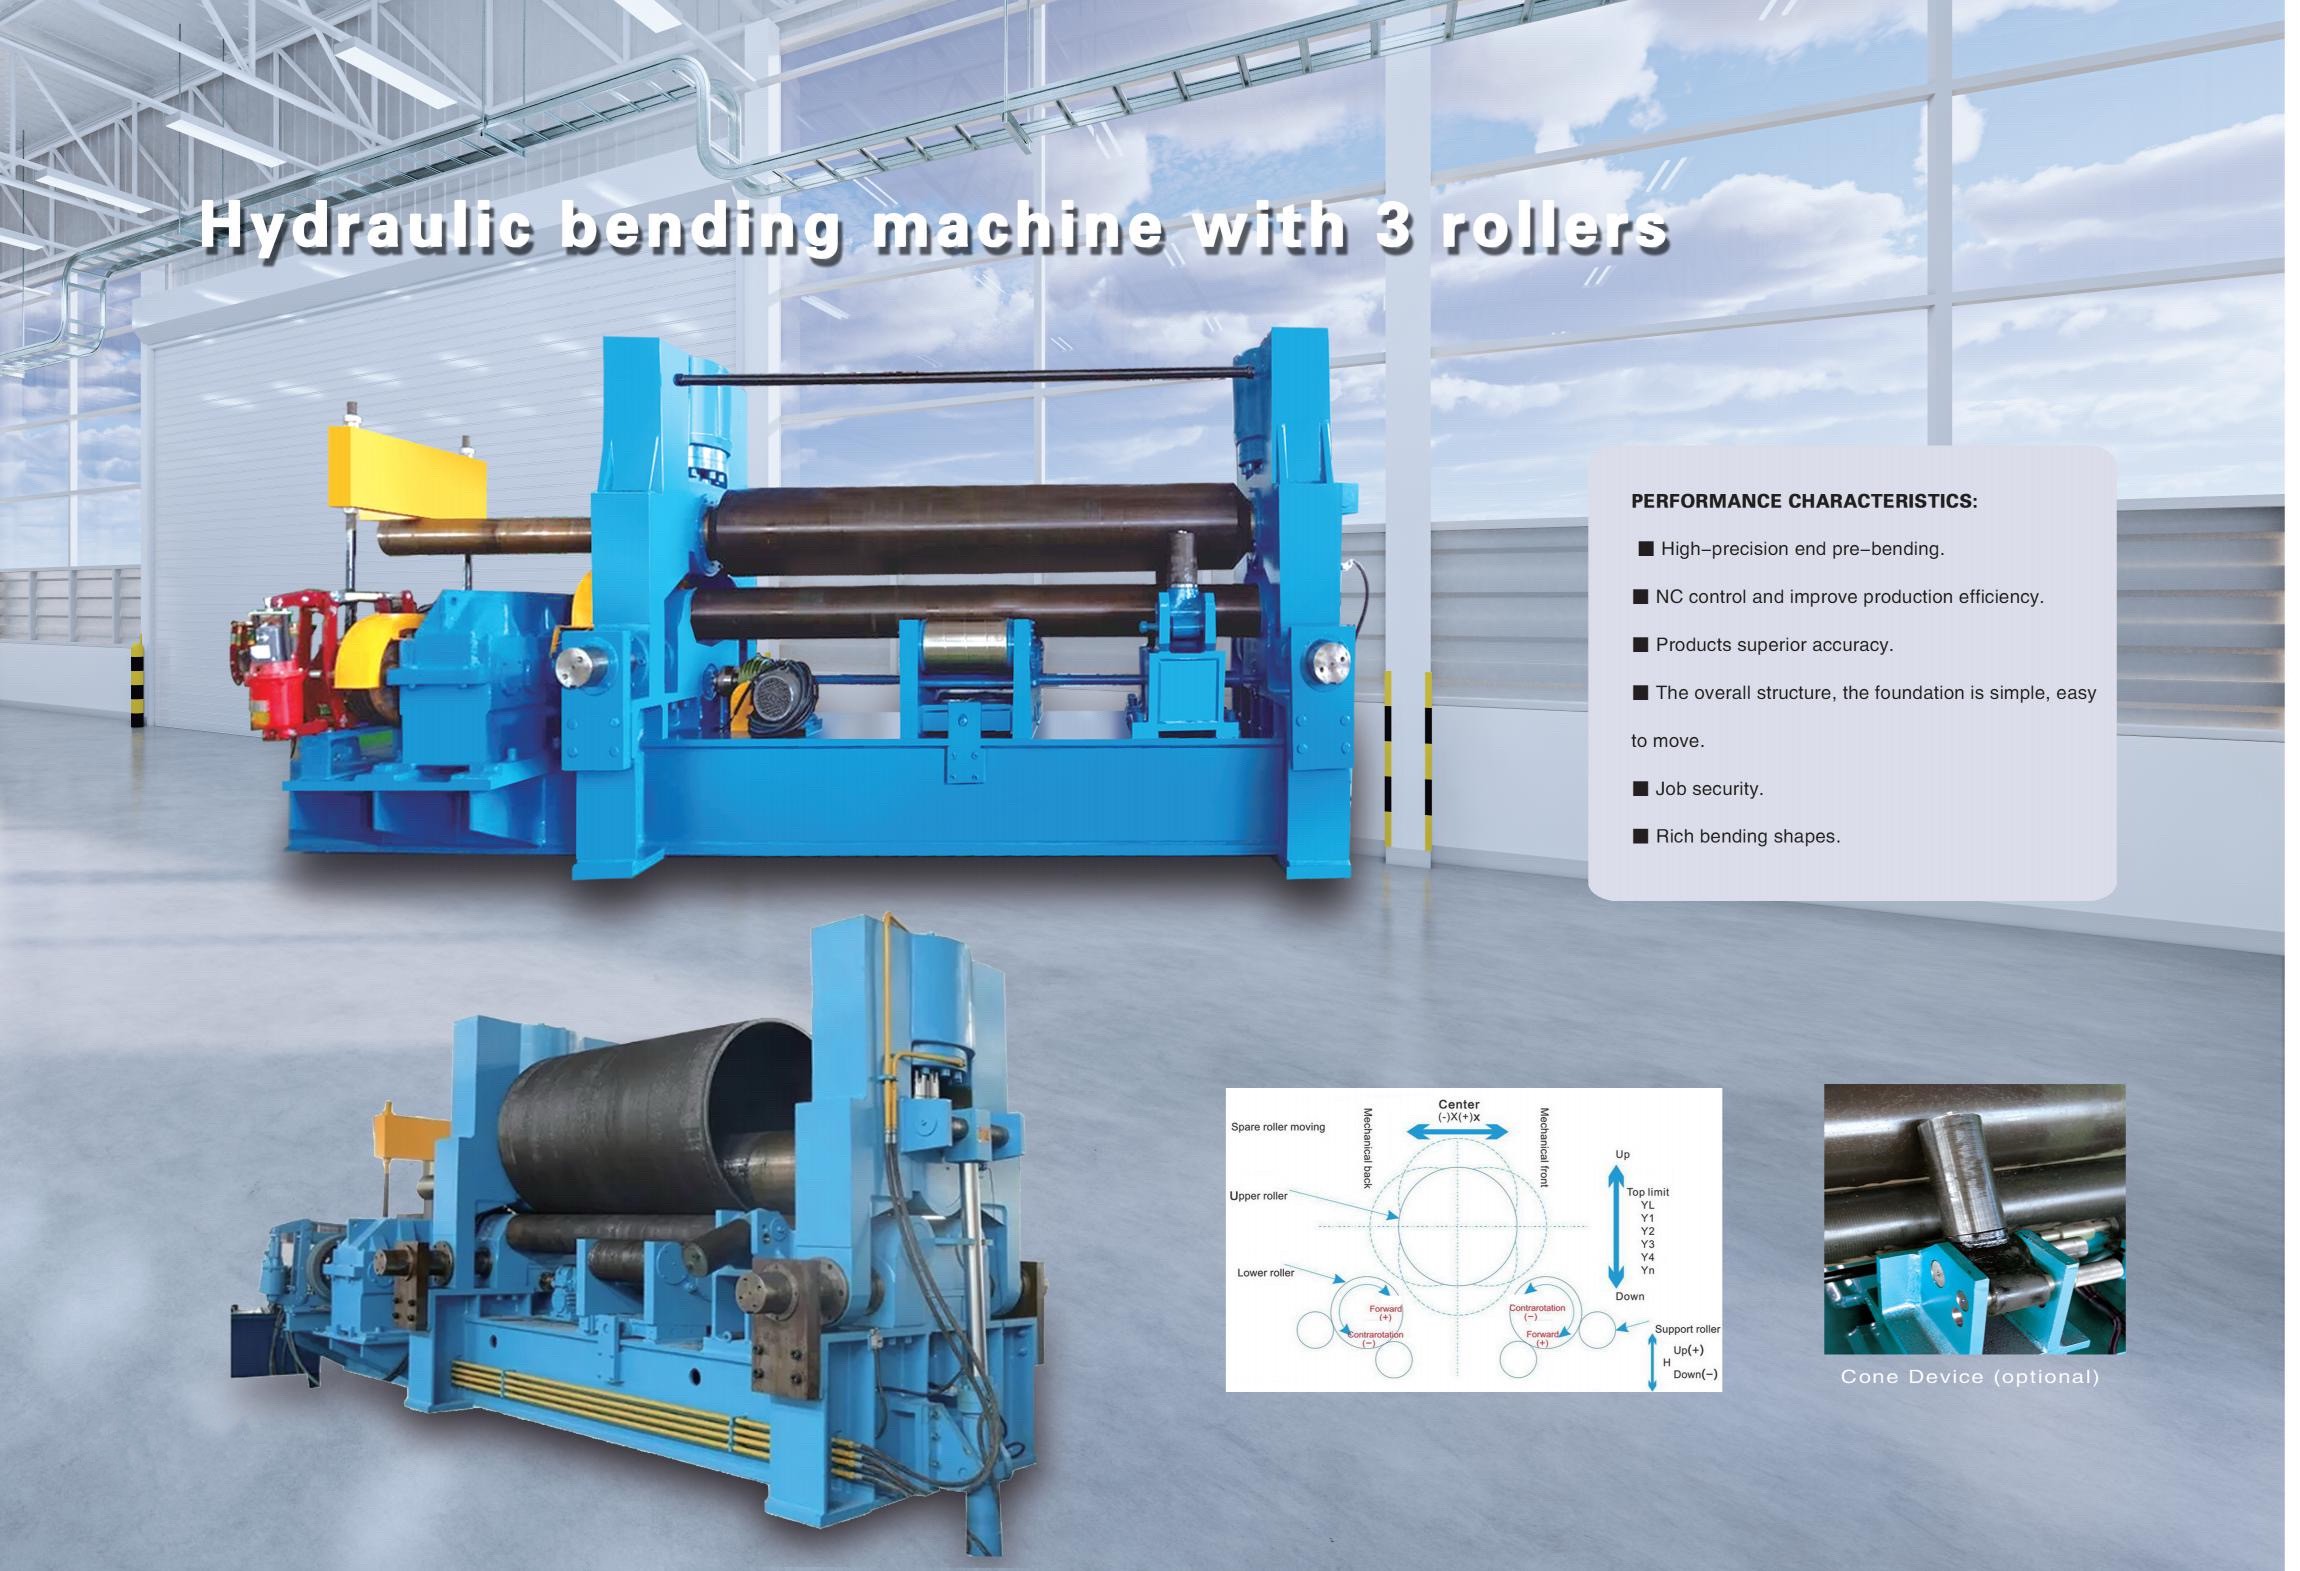
Гидравлическая трехвалковая гибочная машина использует гидравлически перемещаемые боковые или нижние валки для создания геометрии гибки. Она подходит для многих проектов по изготовлению резервуаров, труб, воздуховодов и общих стальных конструкций. Такая конфигурация может обеспечивать значительное формовочное усилие и широкую эксплуатационную гибкость. Покупателям следует изучить конструкцию перемещения валков, ход боковых валков, механизм наклона и способ снятия готовых обечаек, поскольку эти детали влияют на эффективность обращения с изделиями и доступный диапазон диаметров.
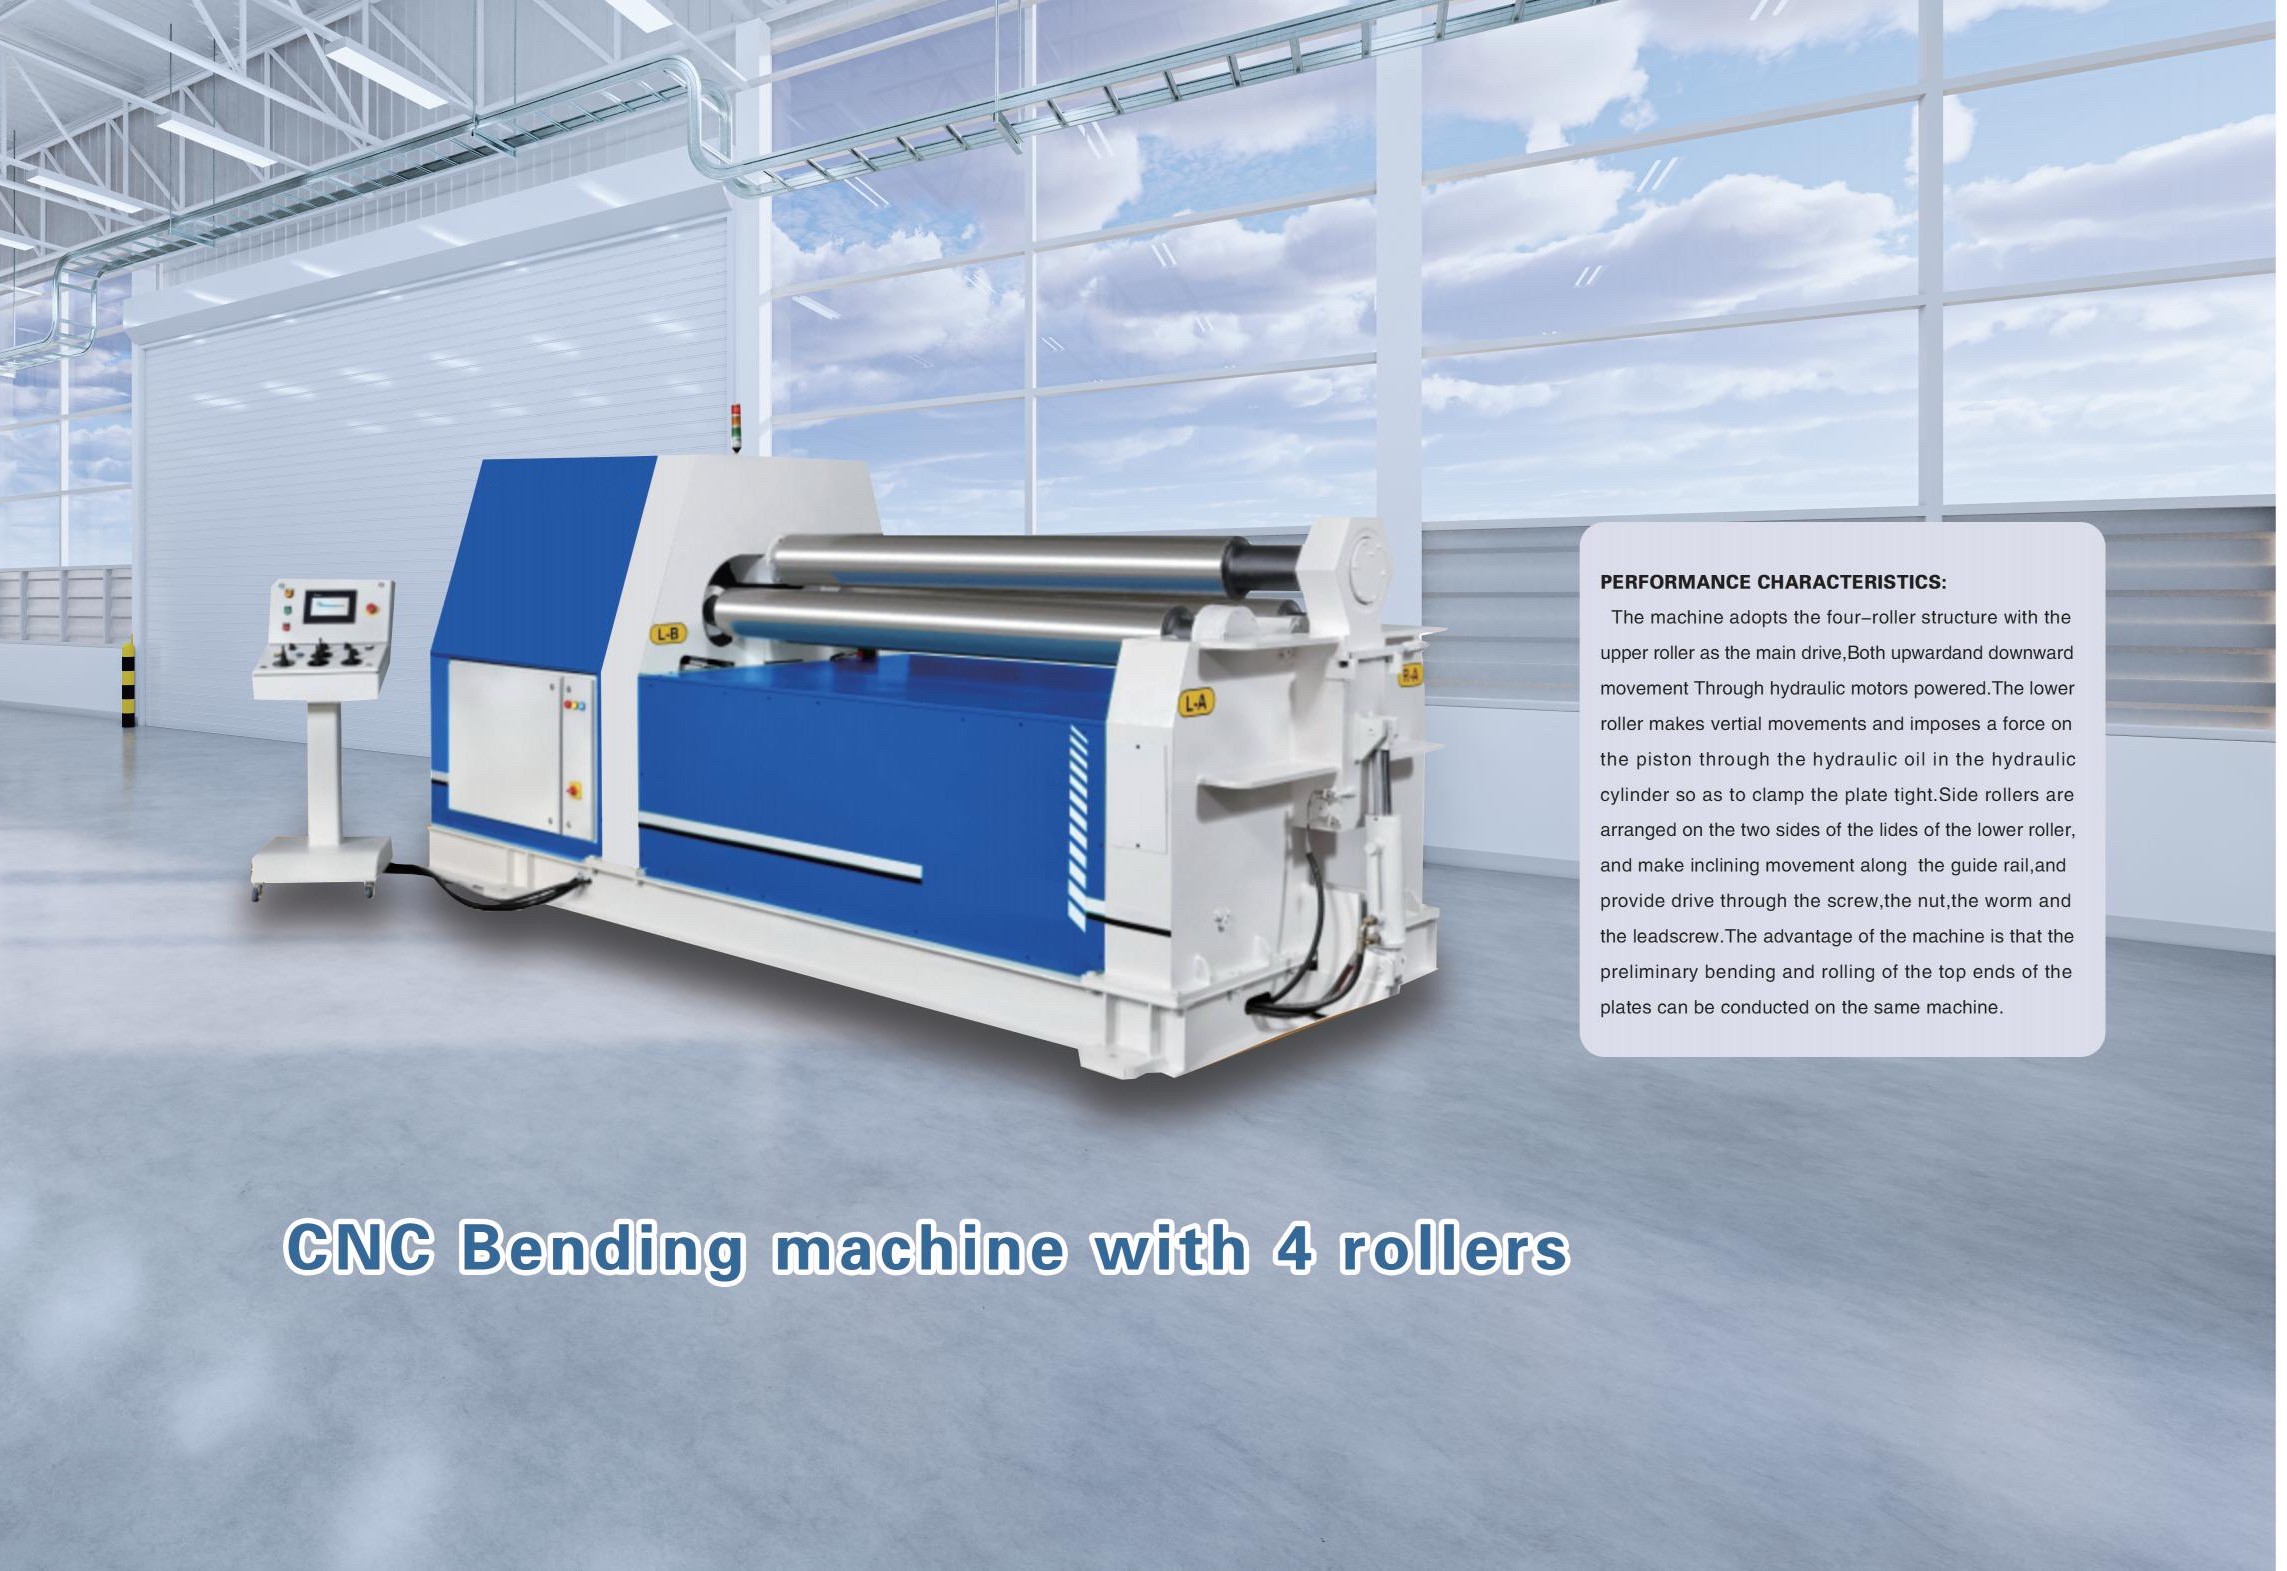
Гидравлическая листогибочная вальцовочная машина CNC с четырьмя валками обеспечивает независимое управление положением верхнего и нижнего либо боковых валков, в зависимости от конструкции. Она особенно полезна для серийного производства, точной предварительной подгибки, контроля округлости обечайки и снижения зависимости от оценки оператора. Четырехвалковое оборудование может обеспечить более эффективный рабочий процесс при производстве цилиндров, однако подходящий выбор зависит от диапазона листов, состава работ, требуемых допусков, доступного оборудования для перемещения материалов и ожидаемого покупателем объема производства.
Производительность вальцовки и основные технические характеристики
Наиболее важными параметрами производительности являются толщина листа, полезная ширина вальцовки, предел текучести материала, минимальный диаметр вальцовки и требуемая толщина для предварительной подгибки. Углеродистая сталь часто используется в качестве базового материала в коммерческих предложениях на оборудование, поэтому покупателям следует запрашивать пересчет или подтверждение при обработке нержавеющей стали, алюминия, износостойкого листа или высокопрочных конструкционных марок. Состояние материала, покрытие, плоскостность листа и температура также могут влиять на фактическую производительность вальцовки.
Диаметр валков — это не просто конструктивная деталь. Более крупные верхний и нижние валки обычно выдерживают более высокие нагрузки и уменьшают прогиб валков по ширине листа, но могут увеличивать практический минимальный диаметр обечайки. Валки меньшего диаметра могут формировать более малые диаметры, однако должны соответствовать раме машины, прочности валов, расположению подшипников и гидравлической производительности. Заявленный минимальный диаметр машины следует проверять для материала, толщины и геометрии готовой детали покупателя.
Другие характеристики, которые стоит сравнить, включают длину валков, твердость поверхности валков, мощность приводного двигателя, конструкцию редуктора, гидравлическое давление, количество цилиндров, цифровую индикацию или функции CNC, боковые опоры, верхние опоры, приспособления для конической вальцовки, устройства аварийной остановки и требования к электропитанию. Для крупных обечаек верхняя и нижняя опоры могут помочь предотвратить провисание листа, сократить ручное вмешательство и сохранить геометрическую точность во время вальцовки.
Выбор материала и соответствие области применения
Углеродистая сталь остается распространенным материалом для резервуаров, конструкционных обечаек, вентиляционных систем и многих промышленных емкостей, поскольку обеспечивает практичный баланс формуемости, прочности, доступности и стоимости изготовления. Марка листа все же должна выбираться с учетом рабочей среды, технологии сварки, припуска на коррозию и применимого проектного стандарта. Толстые листы и марки с высоким пределом текучести требуют тщательной проверки производительности, чтобы избежать перегрузки, чрезмерного пружинения или нестабильного конечного радиуса.
Нержавеющая сталь широко выбирается для пищевой промышленности, водоочистки, химических производств и применений, требующих коррозионной стойкости. Ее поверхность должна быть защищена при перемещении, а специальные или хорошо обслуживаемые валки могут помочь предотвратить загрязнение и появление следов. Алюминий требует иного подхода, поскольку он мягче и легче повреждается, а его упругое восстановление может влиять на контроль диаметра. Защитная пленка, подходящая оснастка и чистые процедуры обращения важны для работ с повышенными требованиями к внешнему виду.
Типичными покупателями являются изготовители сосудов под давлением, производители резервуаров, подрядчики по трубопроводам, мастерские по металлоконструкциям, поставщики для судостроения, производители воздуховодов HVAC и изготовители технологического оборудования. Wuxi Samgins может комплектовать оборудование для вальцовки листа сопутствующим производственным оборудованием, таким как сварочные роликовые вращатели, сварочные позиционеры, машины для сварки продольных швов, станки CNC для резки, кромкофрезерные станки и дробеметные машины. Этот более широкий ассортимент поддерживает покупателей, планирующих комплексный технологический процесс изготовления обечаек, а не отдельный участок вальцовки.
Контроль качества, монтаж и соответствие требованиям
Надежные результаты вальцовки начинаются с изготовления машины и сохраняются в процессе монтажа. Ключевые проверки включают жесткость рамы, биение валков, выравнивание валов, состояние подшипников, перемещение гидравлических цилиндров, работу редуктора, электрическую защиту и точность управления. Перед приемкой покупателям следует определить, что будет проверяться: материал пробного листа, толщина, ширина, целевой диаметр, метод оценки овальности, качество предварительной подгибки кромок, следы от валков и количество повторных деталей, требуемых для оценки.
Монтаж требует устойчивого фундамента, достаточного рабочего пространства для загрузки листа и снятия обечаек, электроснабжения надлежащей мощности, организации обращения с гидравлическим маслом и четкого планирования потока материалов. Машина должна быть выровнена и введена в эксплуатацию в соответствии с инструкциями поставщика. Операторам необходимо обучение центрированию листа, последовательности проходов, предварительной подгибке, конической вальцовке при необходимости, работе с защитными блокировками, аварийными остановками и безопасному использованию кранов, опор и подъемных приспособлений при работе с крупными заготовками.
Для международных проектов документация и конфигурация машины должны быть проверены с учетом рынка назначения и обязательств конечного пользователя по соблюдению требований. Wuxi Samgins заявляет, что его машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а экспортная команда имеет опыт работы с ASME, API и местными отраслевыми нормами. Покупателям следует подтвердить точный комплект документации, электрический стандарт, защитные принадлежности и требования конкретного проекта в коммерческом и техническом соглашении.
Совокупная стоимость владения и стратегия закупки
Цена покупки гидравлической листогибочной вальцовочной машины — лишь одна часть совокупной стоимости владения. Покупателям следует учитывать фрахт, монтаж, подготовку фундамента, электрическое подключение, подъемное оборудование, обучение операторов, запасные части, гидравлическое масло, профилактическое обслуживание и возможные простои. Более низкая первоначальная цена может не означать лучшую ценность, если производительность валков находится на пределе, настройки управления трудно воспроизводить, порядок сервисного обслуживания неясен или машина не может работать с будущими заготовками.
Окупаемость инвестиций обычно достигается за счет снижения затрат на аутсорсинг, ускорения производства обечаек, уменьшения ручных корректировок, улучшения подгонки перед сваркой, более эффективного использования материала и расширения возможностей для расчета стоимости более крупных или технически сложных работ. Оцените годовой объем листа по диапазону толщин и ширин, затем сравните трудозатраты и этапы перемещения, требуемые для каждого типа машины. Учитывайте реалистичные резервы времени на настройку, предварительную подгибку, контроль, подготовку к сварке и перемещение материала между рабочими участками.
Продуманный запрос коммерческого предложения должен содержать чертежи, марки материалов, диапазоны толщины и ширины, минимальные диаметры, требуемую возможность конической вальцовки, годовой выпуск, предпочтения по системе управления, электропитание предприятия, место поставки и желаемое вспомогательное оборудование. Wuxi Samgins предлагает индивидуальную настройку оборудования для сварки и изготовления металлоконструкций, а также предоставляет долгосрочные гарантийные обязательства и техническую поддержку. Среди международных клиентов компании — URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda и Lincoln Electric-MENA; покупателям следует напрямую оценивать релевантные рекомендации и требования проекта в процессе квалификации поставщика.
Планирование технического обслуживания и будущие отраслевые тенденции
Регулярное техническое обслуживание защищает как качество вальцовки, так и эксплуатационную готовность машины. Ежедневные или посменные проверки должны охватывать утечки гидравлической системы, уровень масла, необычные шумы, чистоту валков, ограждения, работу аварийной остановки и видимые крепежные элементы. Плановое обслуживание должно включать проверку состояния масла, фильтров, шлангов, уплотнений, точек смазки, подшипников, компонентов привода, электрических соединений и калибровки. Листы с окалиной, острыми заусенцами или загрязнениями поверхности должны подготавливаться перед вальцовкой, чтобы уменьшить повреждение валков и улучшить качество готовых деталей.
Отрасль движется в направлении более автоматизированной настройки, программируемых последовательностей вальцовки, цифровой обратной связи по положению, прозрачности производственных данных и интегрированного перемещения материалов. Четырехвалковые системы CNC становятся все более актуальными там, где производители выпускают повторяющиеся цилиндры, нуждаются в отслеживаемых настройках или хотят сократить различия в настройках между сменами. В то же время надежные гидравлические трехвалковые машины остаются важными для контрактных производителей, обрабатывающих различные материалы и размеры небольшими партиями.
Выбор с учетом будущих потребностей означает соответствие автоматизации реальным задачам, а не выбор систем управления только из-за их внешнего вида. Практичные инвестиции обеспечивают запас производительности для прогнозируемых марок листа и размеров обечаек, учитывают последующие сварочные операции и перемещение материалов, а также включают доступ к технической поддержке и расходным запасным частям. Рассматривая требования к вальцовке наряду с операциями резки, подготовки кромок, сварки, позиционирования, дробеметной обработки и финишной отделки, производители могут построить более стабильный и масштабируемый процесс изготовления вокруг гидравлической листогибочной вальцовочной машины.
поиск
Рекомендуемые товары
 4-валковый гибочный станок с ЧПУВальцовочный станок — это формовочное оборудование, использующее вращающиеся рабочие валки для постепенной гибки листового металла в требуемые профили. Он способен изготавливать цилиндрические, конические и дугообразные детали и является незаменимым оборудованием в современном производстве металлоконструкций. Процесс формовки основан на гидравлическом или механическом усилии, приводящем в действие рабочие валки, согласованные движения которых — за счёт вращения и регулировки положения — позволяют изготавливать широкий спектр изогнутых геометрических форм.
![Звезда 1]()
 Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()
 Трехвалковая механическая листогибочная машинаВальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.