




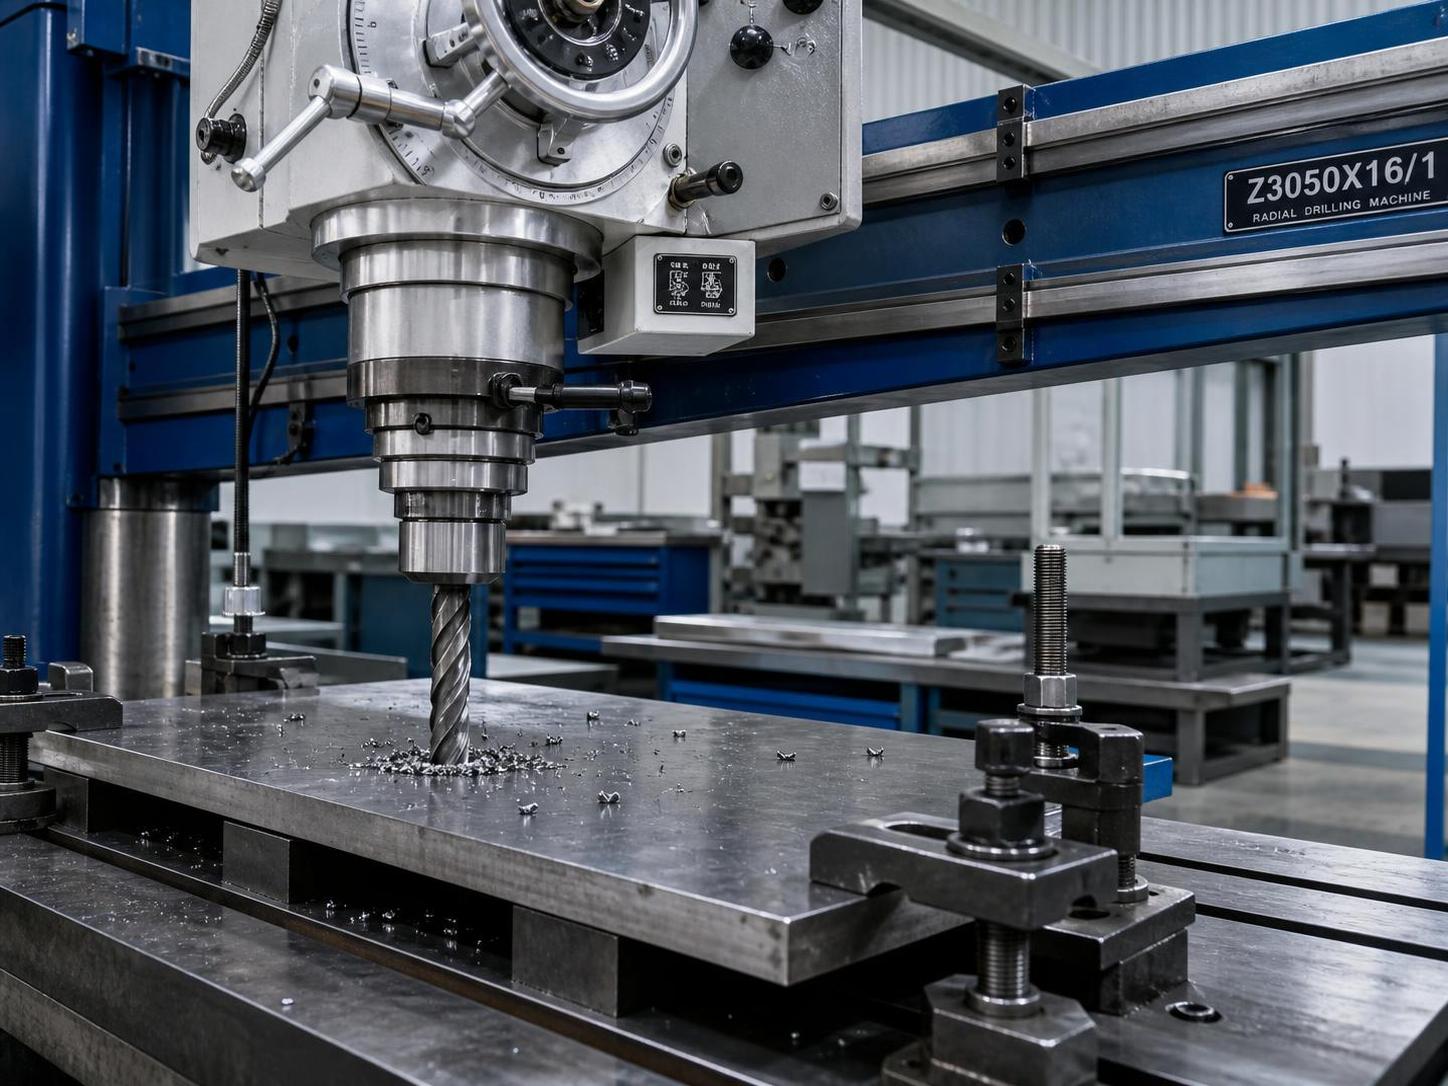
Руководство по покупке радиально-сверлильного станка: ключевые проверки производительности и точности
Радиально-сверлильный станок часто выглядит простым решением в коммерческом предложении, однако решение о покупке редко бывает таким же простым. Многие отделы закупок осознают разрыв между каталожными характеристиками и реальными потребностями цеха только после установки, когда станок не справляется с размерами деталей, стабильностью расположения отверстий или ожидаемым временем цикла.
Если вы сравниваете модели для металлообработки, механической обработки или общего производства, основная задача заключается не просто в поиске станка, способного сверлить. Необходимо выбрать оборудование с подходящим вылетом, жесткостью, характеристиками шпинделя и контролем точности, чтобы в дальнейшем избежать лишних эксплуатационных расходов. Приведенные ниже проверки обычно имеют наибольшее значение, когда решение о покупке связано со стоимостью, соответствием производственным задачам и долгосрочной надежностью.
Почему неподходящий радиально-сверлильный станок быстро становится дорогостоящим
При обсуждении закупки первое сравнение часто сосредоточено на размере стола, мощности двигателя шпинделя и цене. Это полезные отправные точки, однако они не показывают, как станок будет работать при поступлении реальных деталей. Радиально-сверлильный станок, недостаточный по размеру или плохо соответствующий номенклатуре заготовок, может приводить к постоянным изменениям наладки, нестабильному зажиму, плохому совмещению отверстий и затруднениям оператора при переходе между различными диаметрами и материалами.
Влияние на затраты обычно является косвенным, а не резко выраженным. Производительность может снижаться, поскольку перемещение траверсы не позволяет удобно охватить рабочую зону. Может потребоваться больше повторных проверок, если биение шпинделя или жесткость колонны недостаточны для отверстий с жесткими допусками. В некоторых цехах проблема заключается не только в точности, но и в утомлении при повседневной эксплуатации: если перестановка головки или регулировка траверсы неудобны, каждая партия занимает больше времени, чем ожидалось.
Поэтому руководство по покупке должно начинаться с условий применения, а не с преимуществ, указанных в брошюре. Прежде чем рассматривать бренды или дополнительные функции, полезно определить, что станок должен выполнять каждый день, в каких условиях обработки материалов и с какими требованиями к качеству.
Начните с проверки производительности, прежде чем сравнивать заявления о точности
Распространенная ошибка — слишком рано обсуждать точность, не подтвердив, что физические возможности станка соответствуют задаче. Для радиально-сверлильного станка производительность — это не только максимальный диаметр сверления. Она также включает вылет шпинделя, поворот траверсы, диапазон высоты колонны, расстояние от торца шпинделя до основания или стола, а также практическое пространство, доступное для зажима крупных или нестандартных деталей.
Станок может иметь приемлемый заявленный диаметр сверления стали, но все равно плохо подходить для ваших деталей, если они требуют неудобного позиционирования или повторного перезажима. В условиях изготовления металлоконструкций это может стать большей проблемой, чем номинальная мощность резания. Если вы обрабатываете конструкционные детали, сварные сборки, листы или основания станков, возможность перемещения радиальной траверсы и гибкость позиционирования головки часто важнее еще одной ступени частоты вращения шпинделя.
На этом этапе стоит составить простой внутренний контрольный список с учетом вашей самой крупной детали, самой тяжелой детали, наиболее часто используемой схемы отверстий и наиболее жесткого допуска. Такой список сузит выбор быстрее, чем общее сравнение каталогов.
- Подтвердите максимальные и типовые диаметры сверления по материалам, а не в общих формулировках.
- Проверьте, позволяет ли длина траверсы обрабатывать самые крупные детали без неудобного вылета.
- Оцените вертикальное перемещение и ход шпинделя с учетом толщины детали и длины инструмента.
- Рассмотрите компоновку основания и стола с точки зрения зажимных приспособлений, а не только свободной площади.
- Убедитесь, что станок может поддерживать будущие задачи, а не только текущие заказы.
Как оценить реальную точность радиально-сверлильного станка
Точность легко упомянуть, но сложнее оценить. Многие покупатели сосредотачиваются на том, может ли станок выполнить отверстие нужного диаметра, однако для закупки более важный вопрос состоит в том, способен ли он делать это стабильно при разных наладках. Это зависит от сочетания качества шпинделя, жесткости конструкции, стабильности подачи и величины прогиба, возникающего в системе во время сверления.
Первый параметр для проверки — биение шпинделя и состояние подшипников. Даже если станок новый, качество шпиндельного узла определяет стабильность обработки, особенно при использовании сверл малого диаметра, разверток или чистовых проходов. Ненадлежащая работа шпинделя обычно проявляется в нестабильной геометрии отверстий, вибрации или ускоренном износе инструмента.
Второй момент — жесткость колонны и траверсы. Радиально-сверлильный станок предназначен для гибкого позиционирования, однако такая гибкость не должна достигаться за счет устойчивости после фиксации. Покупателям следует обратить внимание на то, как механизмы фиксации траверсы, головки и колонны удерживают положение под нагрузкой. Если эти узлы недостаточно надежны, станок может выглядеть приемлемо при перемещении без нагрузки, но терять устойчивость после начала сверления.
Третий момент — управление подачей. Плавная и предсказуемая подача важна для качества поверхности отверстий, срока службы сверл и повторяемости. Станки с плохо контролируемой подачей могут выполнять отверстия, но их сложнее стандартизировать для разных операторов и материалов.
При изучении спецификаций или обсуждении с поставщиком точность следует рассматривать как характеристику всей системы, а не как одно число в техническом листе.
Распространенные ошибки при покупке, приводящие к плохому соответствию задачам
В производственных условиях и металлообработке регулярно встречается несколько ошибок при покупке. Первая — выбор только по максимальному диаметру сверления. Станок может соответствовать требованиям для самого большого редкого отверстия, но быть неэффективным для ежедневной обработки деталей среднего размера и частых переналадок.
Вторая ошибка — игнорирование состояния поступающего материала и стабильности предшествующего процесса. Цеха иногда ожидают, что радиально-сверлильный станок компенсирует деформацию листов, сварных деталей или конструкционных профилей. В действительности нестабильная или неравномерная опора материала может снизить уверенность в позиционировании отверстий и увеличить время наладки. Для операций, где плоскостность металлического материала влияет на зажим и стабильность сверления, важна предварительная подготовка. В некоторых производственных потоках использование такого оборудования, как листоправильная машина перед сверлением, может облегчить закрепление заготовки за счет постепенного устранения остаточных напряжений в материале и достижения требуемой плоскостности. Это не заменяет точность сверления, но может устранить один источник отклонений до поступления детали на станок.
Третья ошибка — недооценка рабочего процесса оператора. Если станок технически способен выполнять задачу, но его медленно регулировать, сложно фиксировать или неудобно обслуживать с приспособлениями, снижение эффективности будет сохраняться в каждой партии. При закупке следует рассматривать всю последовательность операций по обработке деталей, а не только характеристики резания.
Практический контрольный список для сравнения моделей
Когда коммерческие предложения начинают выглядеть похожими, помогает структурированное сравнение. Следующий контрольный список полезен, поскольку сосредоточен на условиях, влияющих на производственные затраты после покупки.
- Соотнесите диапазон сверления с фактическими материалами. Уточните, как заявленная производительность сверления соотносится с низкоуглеродистой сталью, легированной сталью, нержавеющей сталью или другими используемыми вами материалами. Производительность без контекста материала слишком неопределенна для закупки.
- Проверьте диапазон частот вращения шпинделя и варианты подачи. Широкий и практичный диапазон ценнее заявленной максимальной скорости, если ваша работа включает различные диаметры и материалы.
- Оцените ход шпинделя и работу пиноли. Достаточный ход сокращает повторное позиционирование и улучшает обработку более толстых деталей или многоэтапное сверление.
- Оцените силу фиксации траверсы, головки и колонны. Это напрямую влияет на уверенность при повторяющихся операциях и стабильность допусков.
- Рассмотрите основание станка, стол и совместимость с приспособлениями. Крупную деталь можно обрабатывать только при возможности ее правильной опоры и зажима.
- Уточните простоту технического обслуживания. Доступ к точкам смазки, регулировочным узлам и наличие запасных частей влияют на долгосрочные затраты.
- Уточните электрическую конфигурацию и систему управления. Даже на традиционном оборудовании практичная компоновка органов управления влияет на безопасность и простоту обучения.
- Учитывайте окружающий технологический процесс. Если ваша линия включает формовку, сварку или подготовку листов, выбор станка должен соответствовать всему маршруту, а не отдельной операции.
Когда стоит платить за более высокую производительность, а когда нет
Покупатели часто сталкиваются со знакомой дилеммой: заплатить сейчас больше за более крупный радиально-сверлильный станок или приобрести станок, более близкий к текущим производственным потребностям. Универсального ответа нет, но существует полезный подход к этому вопросу.
Более высокая производительность обычно оправдана, когда размеры заготовок сильно различаются, когда крупные детали сложно перезажимать или когда производственное планирование предполагает, что будущие заказы выйдут за пределы комфортного рабочего диапазона меньшей модели. В этих случаях оплата за больший вылет, более высокую жесткость и большее пространство для удобной наладки может защитить от эксплуатационных ограничений в будущем.
Более высокая производительность менее оправдана, если основная часть работ стабильна, повторяема и полностью укладывается в комфортный диапазон меньшего станка. Избыточный размер может увеличить занимаемую площадь, энергопотребление и стоимость приобретения, не решая реальной производственной проблемы. Более крупный станок также не означает автоматически лучшее качество отверстий. Если работа умеренная по масштабу, но требует жестких допусков, разумнее отдать приоритет жесткости, качеству шпинделя и характеристикам подачи, а не стремиться к максимальному размеру.
Правильный выбор обычно основывается на определении преобладающего типа работ с последующей проверкой того, где гибкость действительно создает ценность.
Как состояние материала перед обработкой может влиять на качество сверления
Отделы закупок иногда рассматривают участок сверления изолированно, однако качество отверстий часто зависит от того, что произошло до поступления детали на станок. Листовые и плитные детали с остаточными напряжениями, волнистостью или нестабильной плоскостностью могут быть сложнее для стабильного позиционирования. Это приводит к неустойчивой опоре, большему числу подкладок и менее предсказуемому совмещению отверстий.
Для производственных линий, обрабатывающих листы перед механической обработкой, этапы выравнивания или правки могут заслуживать внимания при планировании оборудования. Различные типы правильных машин, включая механические, гидравлические и электрогидравлические конфигурации, используются в зависимости от толщины, предпочтений по управлению и требуемой точности регулировки. В тех случаях, когда обработка тонкого листа требует тщательного контроля зазора между роликами либо средние и толстые листы требуют стабильного давления, такие решения на предшествующих этапах могут снизить вариативность до начала сверления.
Это важно, поскольку решения о покупке становятся более обоснованными, когда учитывают весь процесс. Хороший радиально-сверлильный станок работает лучше в стабильном процессе, чем в процессе, где сама деталь вносит устранимые ошибки.
Вопросы, которые следует задать поставщикам перед окончательным оформлением заказа
Именно в разговорах с поставщиками часто становятся очевидными неясные предположения. Эффективное обсуждение закупки должно выходить за рамки общих обещаний и сосредотачиваться на соответствии конкретному применению.
- Для каких типов заготовок эта модель используется наиболее часто?
- Как обеспечивается жесткость, когда траверса и головка полностью выдвинуты для обработки крупных деталей?
- Какие сочетания частоты вращения шпинделя и подачи рекомендуются для материалов, которые мы обрабатываем чаще всего?
- Какие элементы регулярного обслуживания следует ожидать при нормальной эксплуатации в цехе?
- Как организованы установка, ознакомление операторов с оборудованием и поддержка по запасным частям?
- Какие опции действительно полезны для нашей производственной номенклатуры, а какие обычно не нужны?
Для международных покупателей также важна глубина поддержки. Такие компании, как Wuxi Samgins International Trade Co.,Ltd, специализирующиеся на механическом оборудовании и сопутствующих продуктах для изготовления металлоконструкций и механической обработки, иногда могут помочь отделам закупок сравнить не только отдельные станки, но и влияние выбора одного станка на смежные процессы. Такой широкий взгляд часто полезнее узкого перечня функций.
Часто задаваемые вопросы
Является ли максимальный диаметр сверления наиболее важным фактором при покупке радиально-сверлильного станка?
Нет. Он важен, но его следует рассматривать вместе с вылетом, ходом шпинделя, жесткостью, управлением подачей и доступом для приспособлений. Станок может соответствовать требованию по диаметру, но оставаться неэффективным в реальном производстве.
Как определить, подходит ли модель для крупных сварных деталей?
Оцените длину траверсы, вертикальное перемещение, компоновку основания и то, насколько легко головка позиционируется по всей рабочей зоне. Также учитывайте, можно ли безопасно закрепить деталь без повторного позиционирования.
Всегда ли для более высокой точности требуется более сложный станок?
Не обязательно. Во многих случаях стабильная конструкция, хорошее качество шпинделя, надежная фиксация и надлежащая предварительная подготовка деталей важнее дополнительной сложности. Наилучший выбор зависит от ваших требований к допускам и рабочего процесса.
Почему отделу закупок следует учитывать плоскостность листа перед сверлением?
Если заготовка неровная или имеет остаточные напряжения, наладка может стать нестабильной, а точки опоры могут смещаться. Это способно повлиять на стабильность сверления и усложнить контроль повторяемости.
Какую роль процесс правки играет в решении о покупке оборудования, связанного со сверлением?
Он важен, когда качество поступающего листа или сформованного материала влияет на зажим и выравнивание. В таких случаях рассмотрение технологического оборудования, такого как правильная машина, наряду со сверлильным участком может привести к более реалистичному плану оснащения.
Заключение
Лучшей покупкой радиально-сверлильного станка обычно является та, которая соответствует фактическому диапазону заготовок, сохраняет устойчивость во время сверления и поддерживает повседневную работу без дополнительной нагрузки на регулировку. Производительность важна, но только если она связана с геометрией ваших деталей и требованиями к их обработке. Точность важна, но только если она обеспечивается жесткостью, работой шпинделя, управлением подачей и стабильным предшествующим процессом.
Если вы сравниваете варианты, начните с ваших реальных деталей, реальных материалов и реальных условий наладки. Такой подход упрощает оценку коммерческих предложений и снижает риск заплатить либо за недостаточный станок, либо за станок неподходящего типа.






