




Автоматический 7-осевой сварочный робот: области применения, преимущества и ключевые технологии
Что такое автоматический 7-осевой сварочный робот
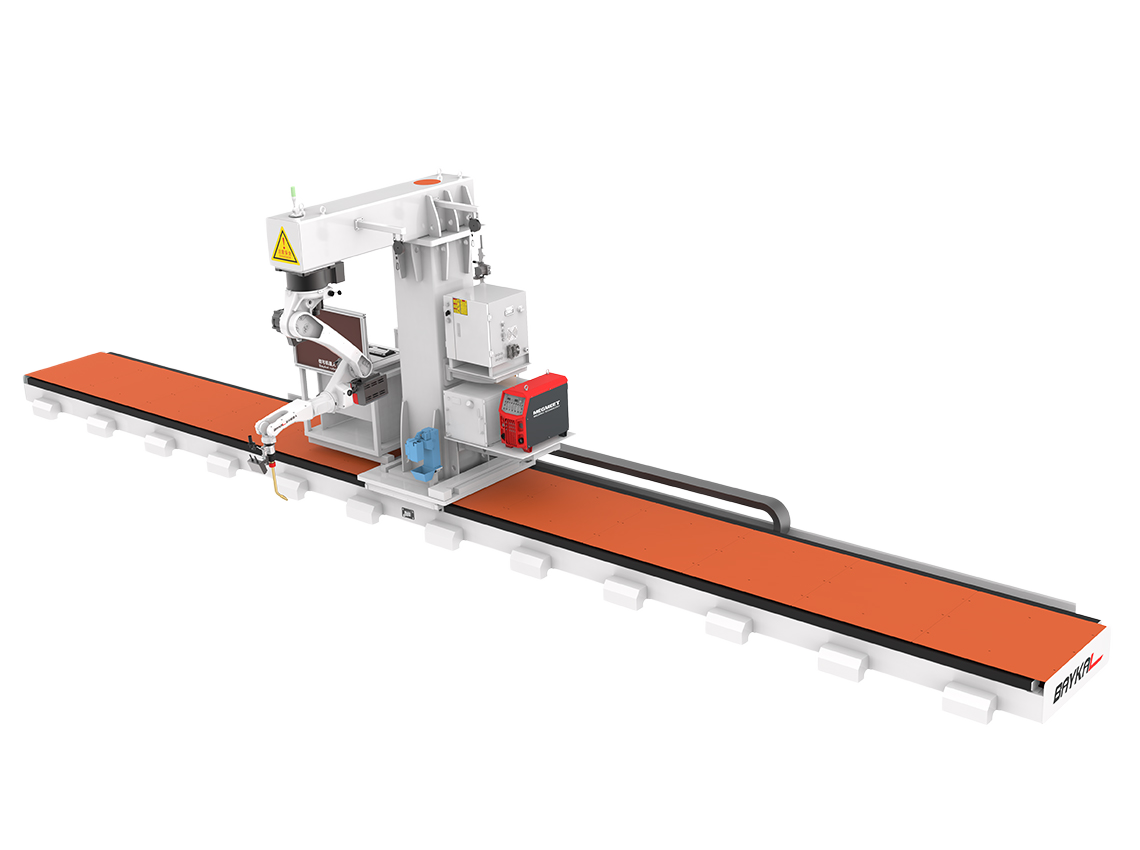
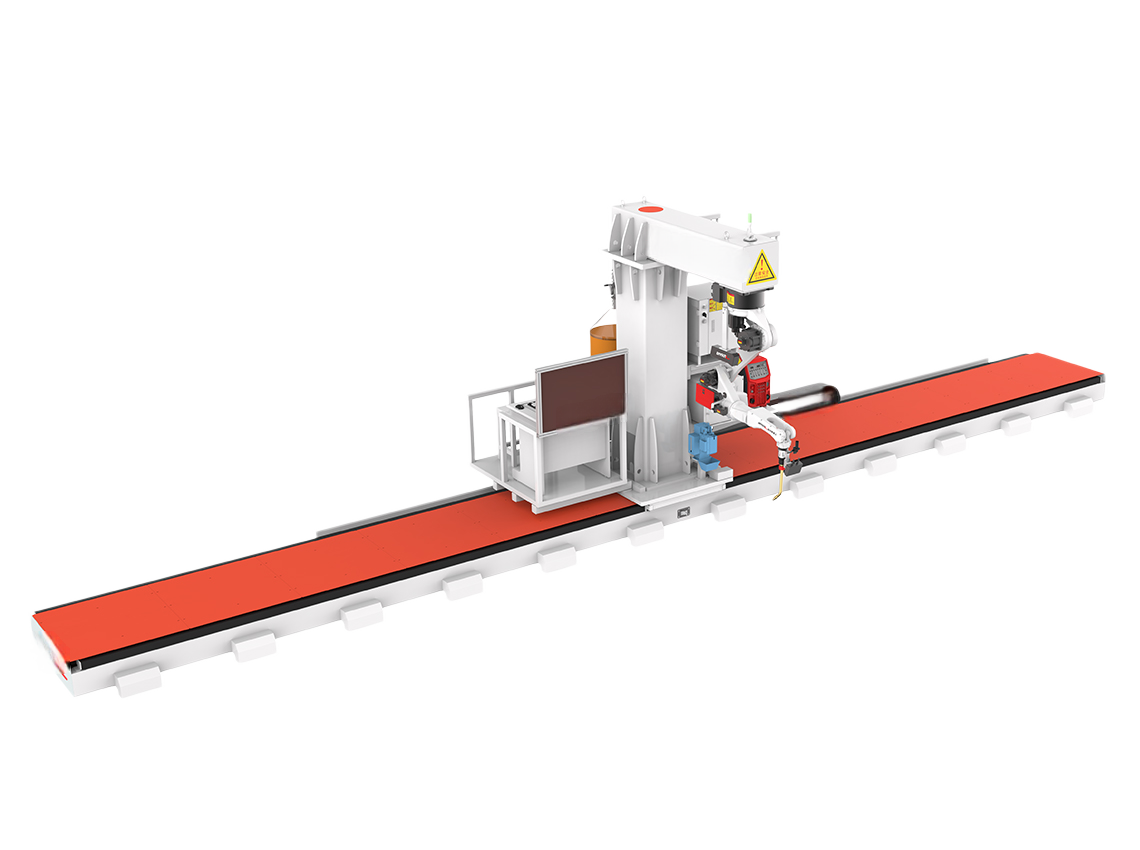
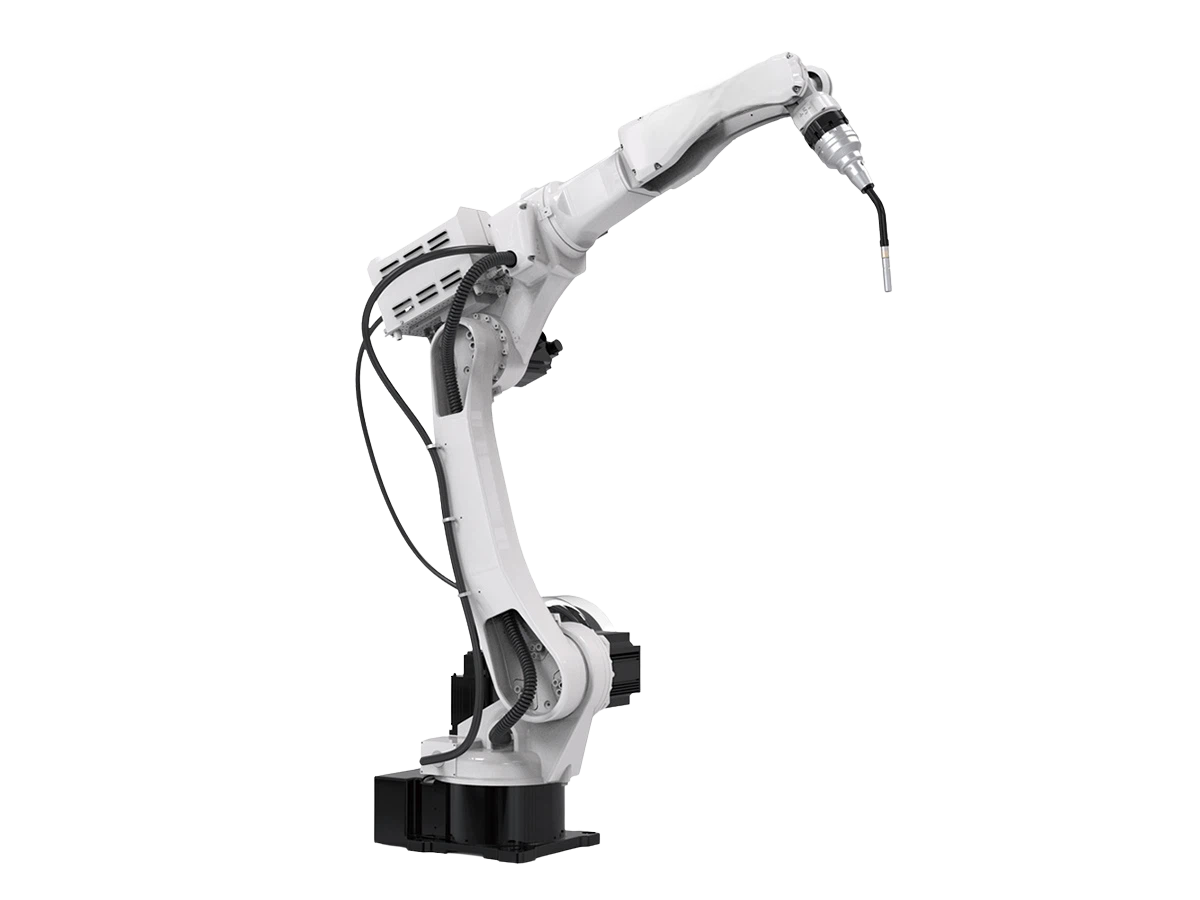
Автоматический 7-осевой сварочный робот — это автоматизированная сварочная система с семью независимо управляемыми осями движения. В практических конфигурациях оси могут сочетать многозвенный манипулятор робота, линейный рельсовый путь перемещения, поворотный позиционер заготовки или другую внешнюю ось с сервоуправлением. Дополнительная степень свободы позволяет горелке подходить к сложным соединениям, сохраняя более подходящий рабочий угол, направление движения и зазор относительно приспособлений.
В отличие от обычной стационарной сварочной станции, система координирует движение робота с параметрами дуги, подачей проволоки, защитным газом и, при необходимости, вращением заготовки. Ее назначение заключается не просто в замене движений руки сварщика. Она предназначена для повторения утвержденной траектории сварки с контролируемой скоростью и ориентацией для партий компонентов, включая сборочные единицы, к которым невозможно эффективно получить доступ из одного статического положения робота.
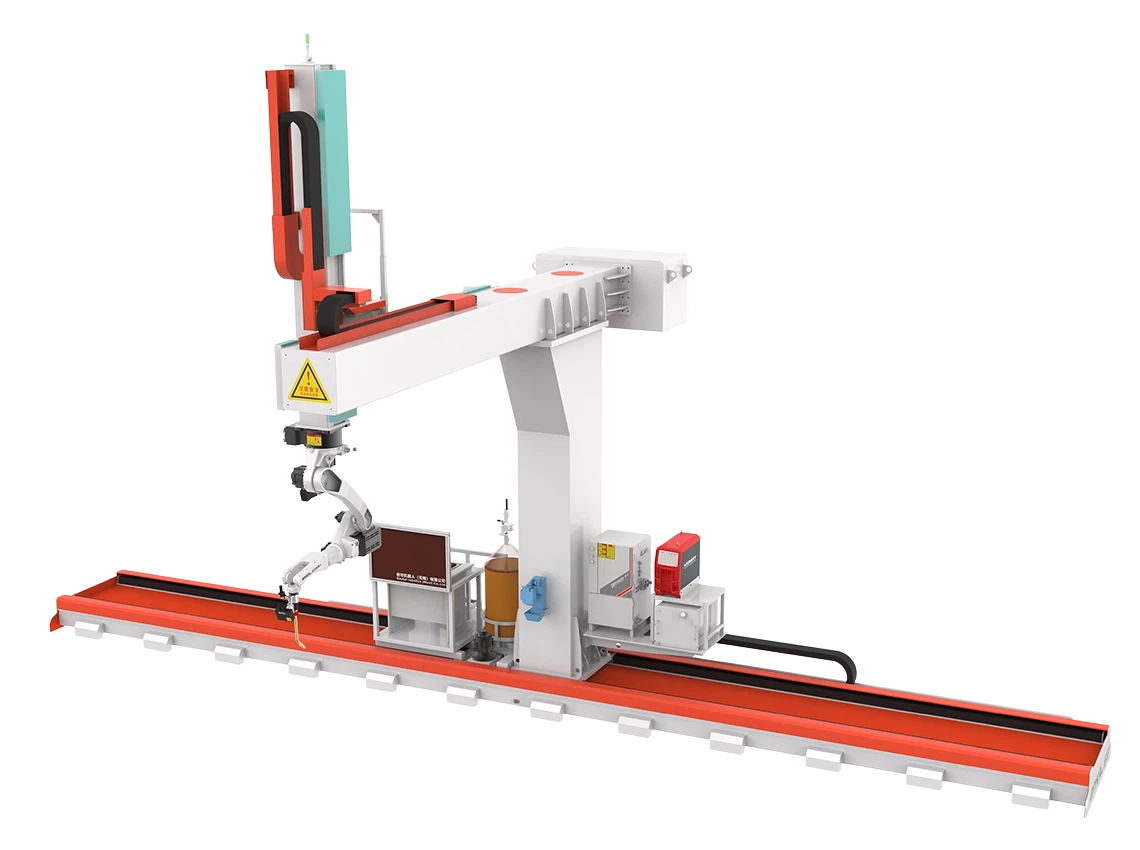
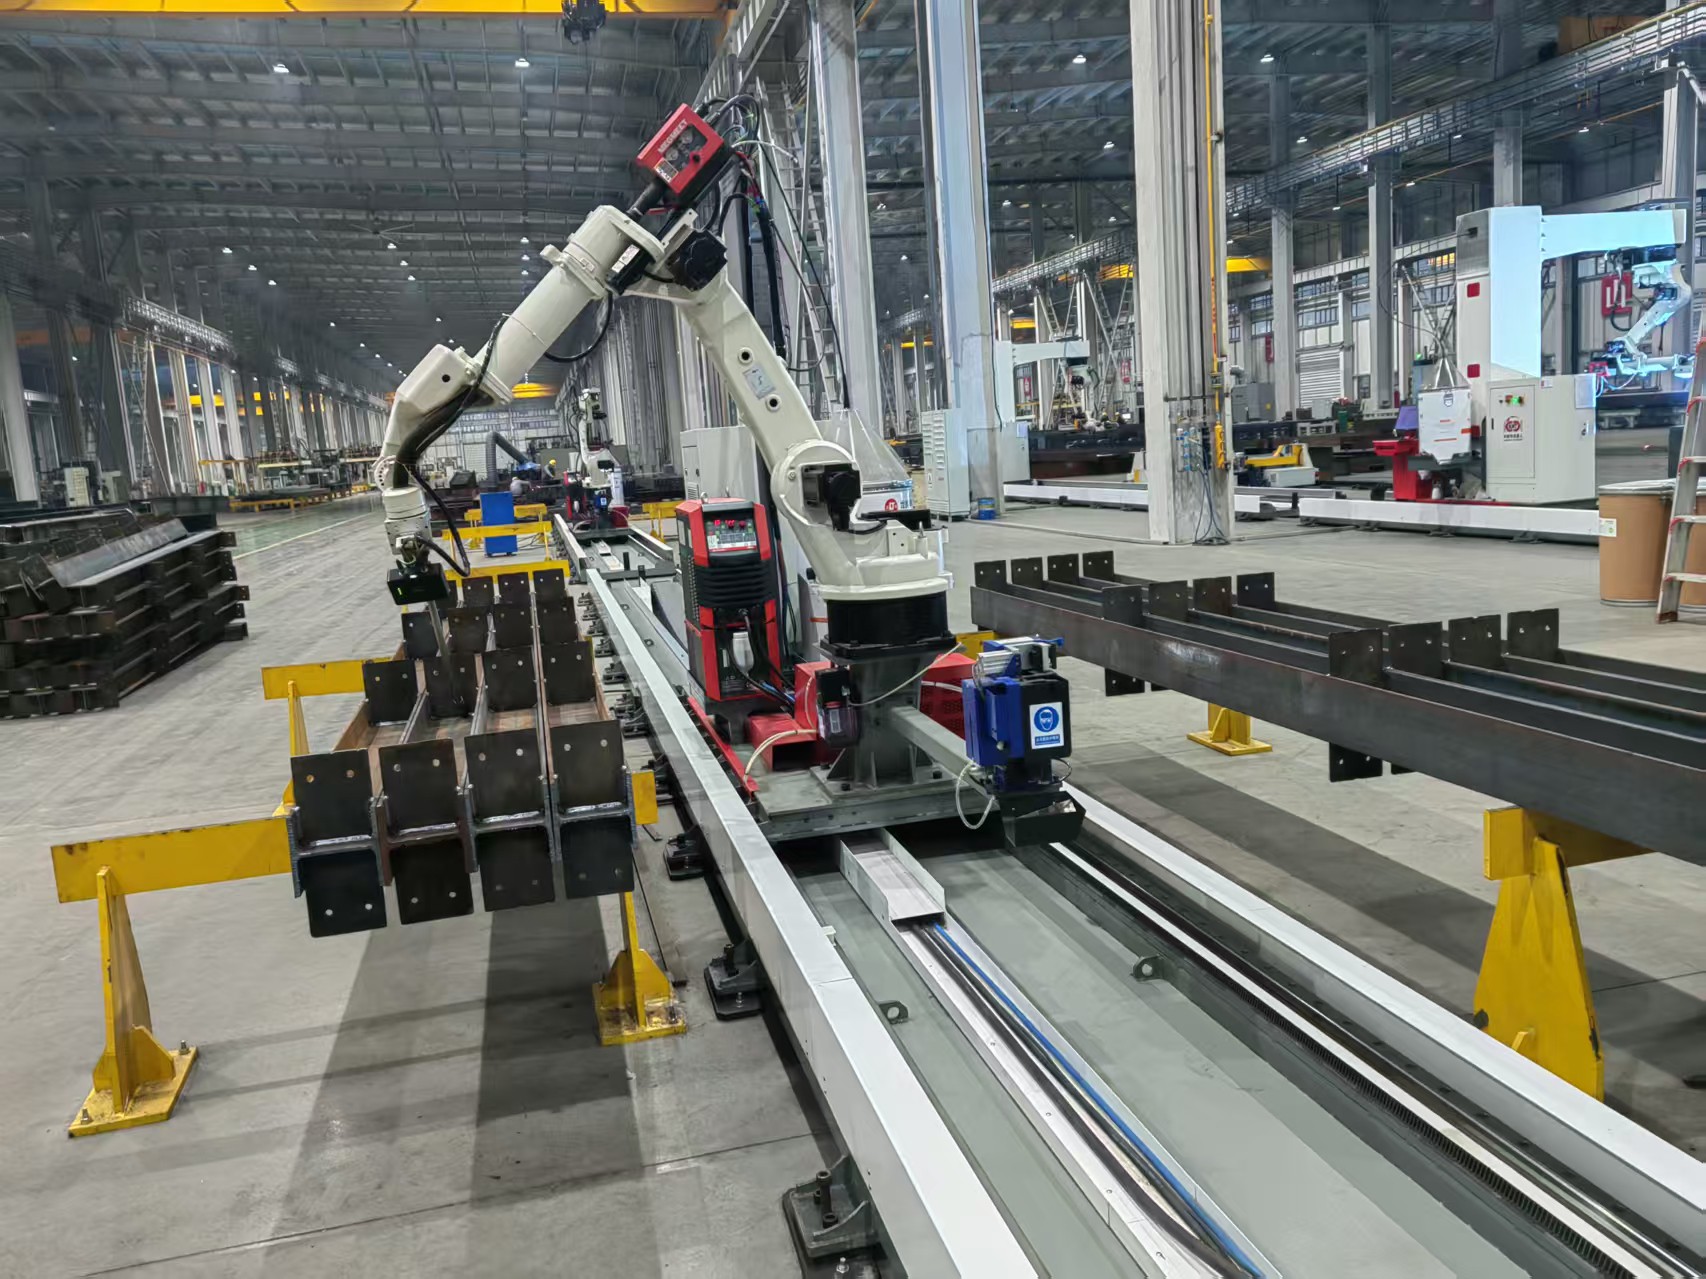
Этот термин не определяет единую универсальную механическую компоновку. Покупателям следует различать семиосевой шарнирный робот, шестиосевой манипулятор, установленный на серворельсе перемещения, и манипулятор в паре с синхронизированным позиционером. 7-осевой сварочный робот консольного типа является одним из подходящих решений для работ, требующих увеличенного вылета или доступа вокруг крупных стальных сборочных конструкций. Правильная интерпретация зависит от геометрии детали, процесса сварки, грузоподъемности и компоновки ячейки.
Как работает сварочная система
Автоматический 7-осевой сварочный робот начинает работу с запрограммированной или обученной координатной траектории. Контроллер преобразует эту траекторию в синхронизированные команды движения для осей робота и любых внешних осей. Во время сварки он регулирует скорость перемещения и передает согласованные сигналы источнику питания и механизму подачи проволоки. Цель состоит в сохранении аттестованного соотношения между углом наклона горелки, расстоянием от контактного наконечника до заготовки, длиной дуги, тепловложением и положением соединения.
Дуговая сварка металлическим электродом в среде защитного газа широко применяется для изготовления стальных конструкций, поскольку обеспечивает производительную непрерывную сварку. В зависимости от компонента и спецификации ячейка также может быть настроена для дуговой сварки порошковой проволокой, дуговой сварки вольфрамовым электродом в защитном газе или другого подходящего процесса. Отслеживание шва, контактное зондирование через горелку, лазерные датчики или системы технического зрения могут рассматриваться при изменении подгонки деталей, однако их ценность зависит от повторяемости поступающих компонентов и приспособлений.
Надежная ячейка также требует строгой предварительной подготовки. Детали должны быть раскроены, сформованы, очищены, закреплены в приспособлениях и прихвачены в пределах согласованных допусков. Робот может точно воспроизводить траекторию, но не способен бесконечно компенсировать нестабильные зазоры в соединениях, незакрепленные зажимы, толстую прокатную окалину или нестабильное расположение прихваток. Поэтому интеграция должна связывать автоматизацию сварки с обработкой материалов, фиксацией заготовок, защитным ограждением, удалением сварочного дыма и процедурами контроля.
Почему важна семиосевая автоматизация
Седьмая ось улучшает доступность. На длинных, глубоких, изогнутых или загроможденных заготовках стандартный манипулятор может достигнуть ограничения шарнира, потерять предпочтительный угол горелки или потребовать ручного перепозиционирования. Внешняя ось позволяет роботу перемещаться, вращать деталь или изменять свое положение относительно соединения. Это может сократить перемещения без сварки и сделать большую часть компонента доступной за один согласованный цикл.
Для производителей наиболее весомое экономическое обоснование обычно связано со стабильным серийным производством, контролируемыми требованиями к качеству и ограничениями сварочной производительности. Автоматизированные траектории могут повысить стабильность между сменами, снизить зависимость от повторяющихся ручных манипуляций и обеспечить более ясную основу для документирования параметров. Преимущества остаются специфичными для конкретного применения: высокая вариативность, малый объем, сложная загрузка или слабая подготовка деталей могут ограничить экономическую выгоду автоматизации.
Wuxi Samgins поставляет сварочных роботов наряду со сварочными манипуляторами, вращателями, позиционерами, машинами для сварки продольных швов, оборудованием для сварки труб и оборудованием для производства стальных конструкций. Этот более широкий ассортимент оборудования актуален, когда покупателю требуется согласованное производственное решение, а не отдельный робот. Индивидуальные концепции 7/9-осевых роботов и тяжелое погрузочно-разгрузочное оборудование могут быть рассмотрены для резервуаров, трубопроводов, стальных конструкций и процессов изготовления изделий из листового металла.
Кто использует эти роботизированные сварочные ячейки
Типичными пользователями являются изготовители сосудов, работающих под давлением, резервуаров для хранения, трубных узлов, элементов стальных конструкций, рам строительной техники, транспортного оборудования и повторяющихся сборок из листового металла. Наилучшими кандидатами являются предприятия с повторяющимися группами соединений и достаточным объемом для обоснования разработки приспособлений, программирования, валидации и обучения операторов. Роботизированная ячейка особенно полезна там, где вручную трудно обеспечить доступ к соединениям, стабильный внешний вид валика или контроль графика сварки.
В принятии решения о покупке должны участвовать инженерные группы, руководители производства, специалисты по качеству и подразделения технического обслуживания. Инженерный отдел определяет требования к соединениям и допустимый доступ. Производство оценивает пропускную способность и поток материалов. Отдел качества определяет потребности в контроле и прослеживаемости. Техническое обслуживание оценивает доступ для сервиса, запасные части, инженерные сети и компетенции операторов. Отдел закупок должен сравнивать предложения по полезному времени цикла, включенной оснастке, объему технической поддержки и критериям приемки, а не только по цене робота.
Международные проекты также могут требовать соответствия специальным производственным кодексам заказчика. Wuxi Samgins заявляет, что ее команда имеет более 10 лет опыта экспорта и знакома с ASME, API и другими местными отраслевыми кодексами. Этот опыт может поддержать раннее техническое обсуждение, однако покупатель остается ответственным за подтверждение применимой процедуры сварки, плана контроля, требований безопасности и обязательств по кодексам конкретного проекта с квалифицированными сторонами.
Применение и отраслевые стандарты
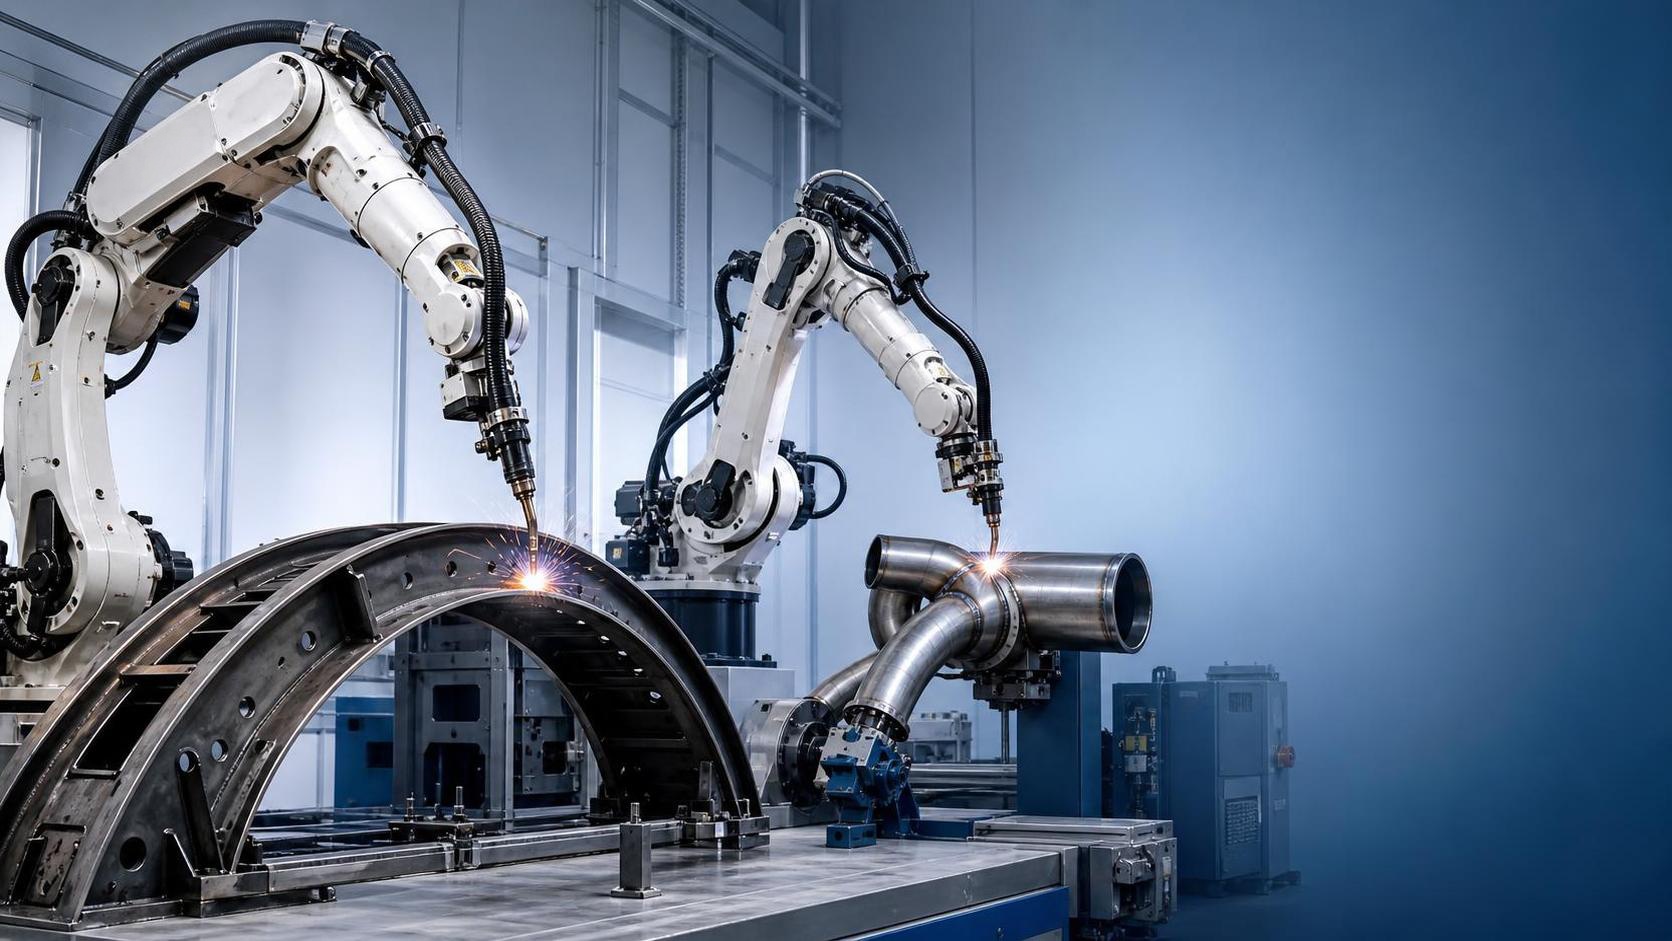
При изготовлении резервуаров автоматический 7-осевой сварочный робот может выполнять продольные швы, кольцевые швы, сварку патрубков, опор и элементов усиления при использовании подходящих вращателей или позиционеров. В производстве стальных конструкций он может выполнять повторяющиеся угловые швы на сборках балок, кронштейнах, колоннах и составных элементах. При работе с трубами предпочтительное решение зависит от диаметра трубы, толщины стенки, типа соединения, материала и от того, должна ли перемещаться труба или горелка.
Установка должна быть спроектирована как комплексная система безопасности. Обычно она включает огражденный доступ, блокировки с уровнем безопасности, цепи аварийной остановки, оценку рисков, контролируемую загрузку заготовок и подходящую систему удаления сварочного дыма. Для экспортных рынков требования к документации на оборудование и обязательства по подтверждению соответствия различаются в зависимости от страны назначения. Wuxi Samgins сообщает, что ее машины соответствуют системе качества ISO9001 и директивам ЕС CE по машинному оборудованию и низковольтному оборудованию; покупателям следует проверить документы и область их применения для своей предложенной конфигурации.
Указанные заказчики, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA, свидетельствуют об опыте работы на различных международных промышленных рынках. Эти рекомендации следует рассматривать как отправные точки для комплексной проверки, а не как замену анализа конкретного проекта. Запросите примеры сопоставимых деталей, предполагаемые параметры цикла, чертежи компоновки, критерии заводской приемки и четкую матрицу ответственности.
Как выбрать и внедрить подходящую систему
Выбор начинается с типовых деталей, а не с общего количества осей. Предоставьте чертежи, марки материалов, диапазоны толщин, подготовку соединений, длины швов, целевой объем выпуска, положения сварки, текущие результаты контроля и ожидаемую номенклатуру продукции. Определите, что должно быть автоматизировано: загрузка, зажим, прихватка, поиск шва, корневой проход, заполняющие проходы, выгрузка, маркировка или сбор данных. Эта информация определяет, подходит ли консольный робот, портальная система, манипулятор, позиционер или специализированная машина для сварки швов.
Оцените зоны досягаемости и помехи в смоделированной или проверенной компоновке. Проверьте доступ горелки ко всем необходимым соединениям, прокладку кабелей, зоны столкновений, центр тяжести детали, грузоподъемность позиционера, нагрузку на пол и доступ для обслуживания. Робот должен сохранять приемлемую кинематику по всей фактической траектории сварки, а не только достигать начальной точки. Приспособления должны иметь достаточную жесткость для повторяемой фиксации деталей, одновременно обеспечивая быструю загрузку и реалистичную корректировку допусков.
Рациональное внедрение проходит через анализ проекта, утверждение приспособлений, изготовление оборудования, испытания вхолостую, сварочные испытания, заводскую приемку, отгрузку, монтаж на площадке, ввод в эксплуатацию и обучение операторов. Wuxi Samgins подчеркивает проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку как часть своего подхода к сервису. Использование всемирно известных импортных гидравлических, сервоприводных и CNC-компонентов предназначено для обеспечения точности и срока службы; покупателям следует запросить точный перечень компонентов, условия гарантии, рекомендации по запасным частям и состав работ по вводу в эксплуатацию.
Совокупная стоимость владения и окупаемость инвестиций
Цена приобретения — лишь одна часть совокупной стоимости владения. Бюджет должен включать робота и контроллер, источник сварочного питания, оборудование внешних осей, приспособления, защитное ограждение, вытяжку, электромонтаж, программирование, ввод в эксплуатацию, обучение, перевозку, запасные части и плановое техническое обслуживание. Более низкое первоначальное коммерческое предложение может оказаться менее конкурентоспособным, если в него не включены оснастка, трудозатраты на интеграцию, приемочные испытания, документация или требования к местной поддержке.
ROI следует моделировать на основе измеренных исходных данных. Сравните трудозатраты при ручной и автоматизированной работе, время горения дуги, время переналадки, наплавку и расход материалов, переделки, брак, производительность, сверхурочную работу и потребность в мощностях. Учитывайте ожидаемый коэффициент использования, а не предполагая непрерывную работу. Финансовая модель также должна учитывать номенклатуру продукции и время, необходимое для программирования новых деталей. Ячейка с быстрой загрузкой и надежными приспособлениями может обеспечить лучшую окупаемость, чем система с теоретически более высокой скоростью сварки.
Профилактическое обслуживание защищает как производительность, так и качество сварки. Ежедневные проверки обычно охватывают расходные материалы горелки, подачу проволоки, расход газа, состояние кабелей, чистоту приспособлений и устройства безопасности. Плановые работы должны включать смазку, проверки калибровки при необходимости, состояние редукторов, сигналы тревоги осей, резервное копирование программного обеспечения и изнашиваемые компоненты. Ведите программы сварки, утвержденные диапазоны параметров, записи контроля и план запасных частей, чтобы изменения были прослеживаемыми, а незапланированные простои было легче устранять.
Будущие тенденции в роботизированной сварке
Будущие проекты автоматических 7-осевых сварочных роботов будут все чаще объединять управление движением с улучшенными датчиками, сбором производственных данных, автономным программированием и адаптивным мониторингом процесса. Эти инструменты могут сократить время настройки для известных семейств деталей и помочь выявлять отклонения в подгонке или условиях сварки. Их практическая ценность зависит от качества данных, надежных приспособлений, строгого управления изменениями и специалистов, способных интерпретировать сигналы тревоги и проверять изменения процесса.
Гибкие производственные ячейки также становятся все более важными, поскольку изготовители работают с меньшими размерами партий и более широким ассортиментом продукции. Модульные позиционеры, быстросменные приспособления, согласованные оси перемещения и программные библиотеки могут сделать ячейку более адаптируемой. Однако гибкость следует балансировать с излишней сложностью. Специализированная машина для сварки продольных швов может оставаться более предпочтительным вариантом для узкого семейства продукции большого объема, тогда как семиосевая система может лучше подходить для разнообразной геометрии.
Для покупателей наиболее устойчивой стратегией является спецификация автоматического 7-осевого сварочного робота на основе проверенных деталей, аттестованных требований к сварке и реалистичного пути расширения. Запросите техническое предложение с указанием грузоподъемности, вылета, синхронизации внешних осей, процесса сварки, защитных средств, предположений по приспособлениям, стандартов приемки, документации, обучения, гарантии и границ поддержки. Это позволяет содержательно сравнивать поставщиков и помогает превратить инвестиции в автоматизацию в управляемую производственную возможность.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.
![Звезда 1]()
 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.
![Звезда 1]()
- 7-осевой сварочный робот консольного типа7-осевой сварочный робот консольного типа для длинномерных стальных заготовок длиной до 12 м, оснащенный автоматическим отслеживанием шва, 7 осями ЧПУ и функцией эффективной зональной сварки。
![Звезда 1]()
- 7-осевой сварочный робот рельсового типаПланируемая площадь, необходимая для данного оборудования (без учета рабочих мест операторов, зон хранения материалов, буферных зон резки и т. д.), составляет 12 метров в ширину и 2 метра в глубину. Система в основном включает следующие компоненты: одну специализированную рельсовую направляющую для робота, одну скользящую каретку, одного 6-осевого сварочного робота с системой управления, один источник сварочного питания, одну станцию очистки горелки, одну сварочную горелку и вспомогательное оборудование.
![Звезда 1]()
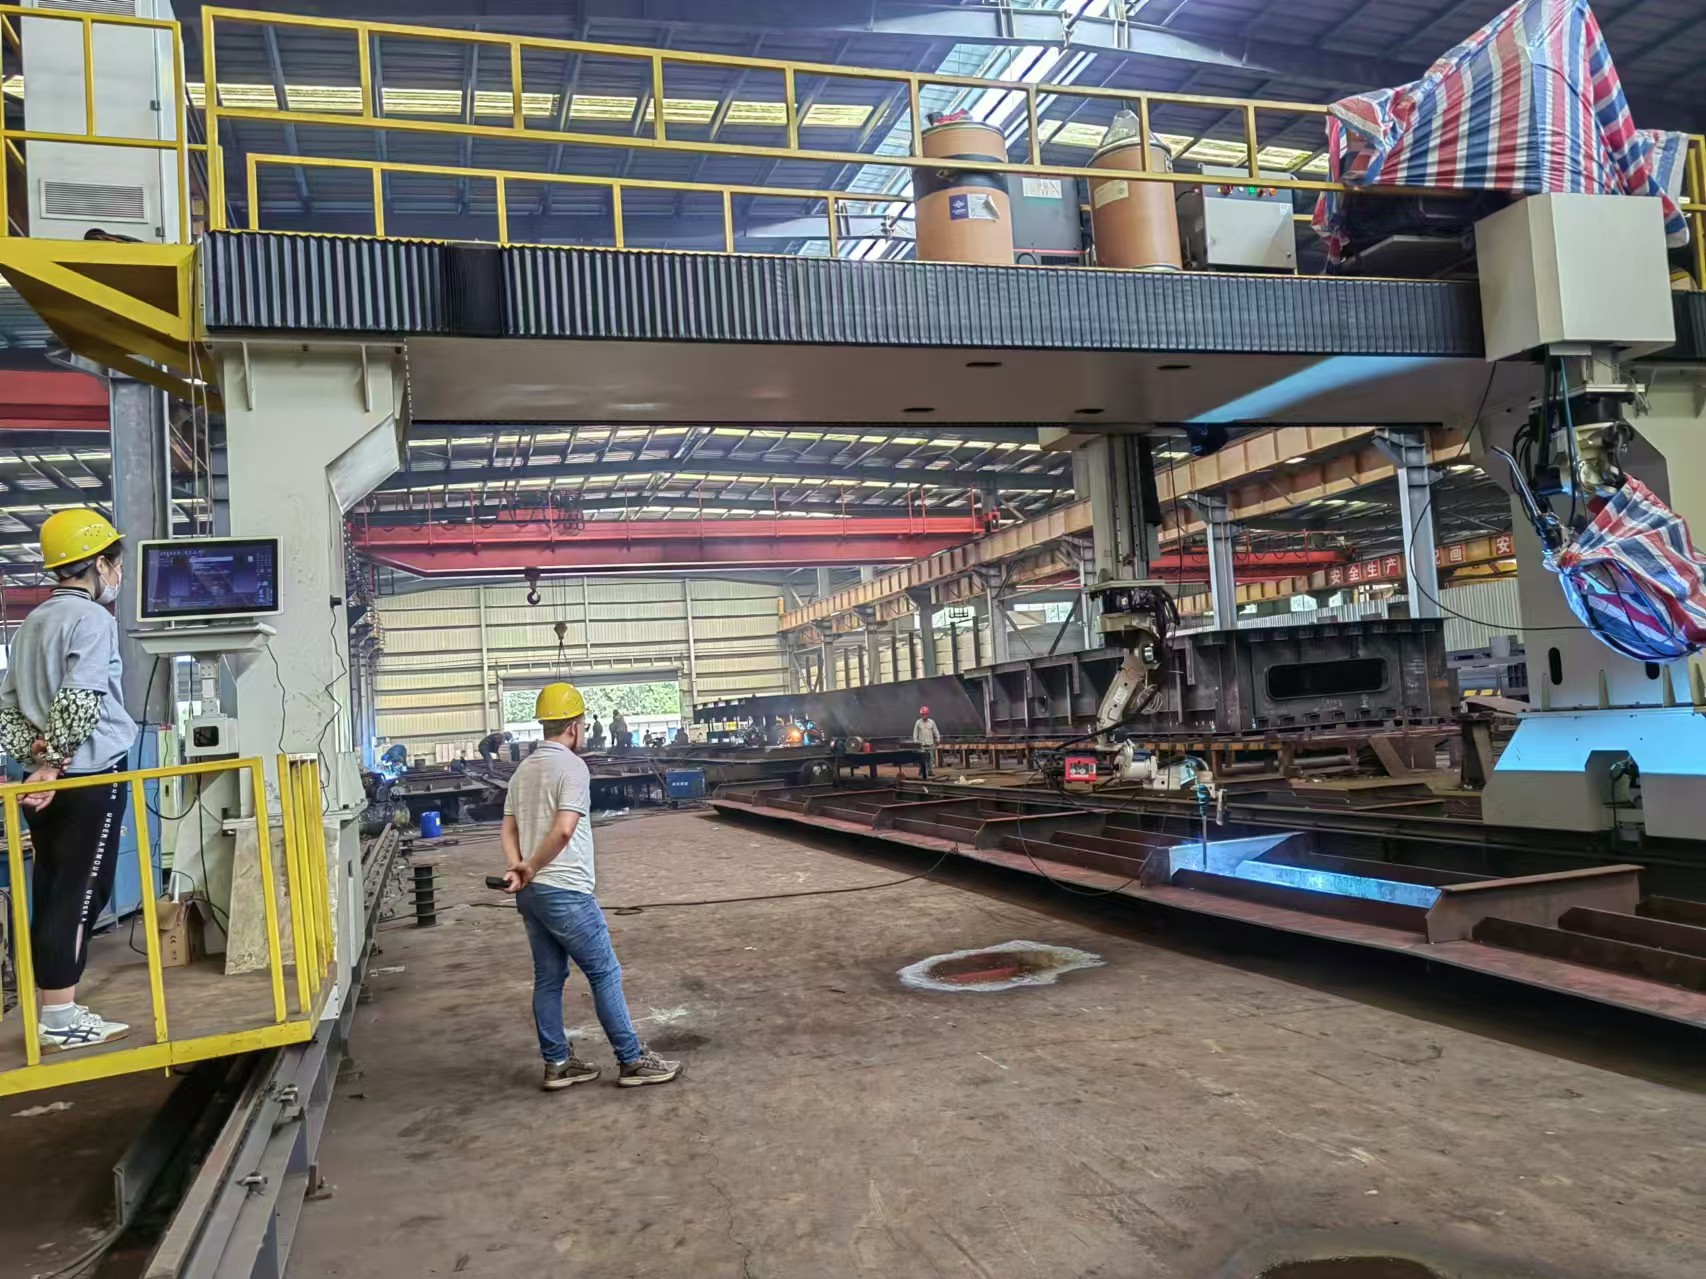
- 9-осевой портальный сварочный роботДанное оборудование в основном включает специальную рельсовую направляющую для робота (1 комплект), каретку скольжения (1 комплект), 6-осевого сварочного робота и его систему управления (1 комплект), источник сварочного питания (1 комплект), станцию очистки горелки (1 комплект), сварочную горелку (1 комплект) и т. д.
Опора напольной рельсовой направляющей имеет длину 12 метров, и к ней приварена одна напольная рельсовая направляющая. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зональной сварки, что позволяет значительно повысить эффективность сварки.![Звезда 1]()
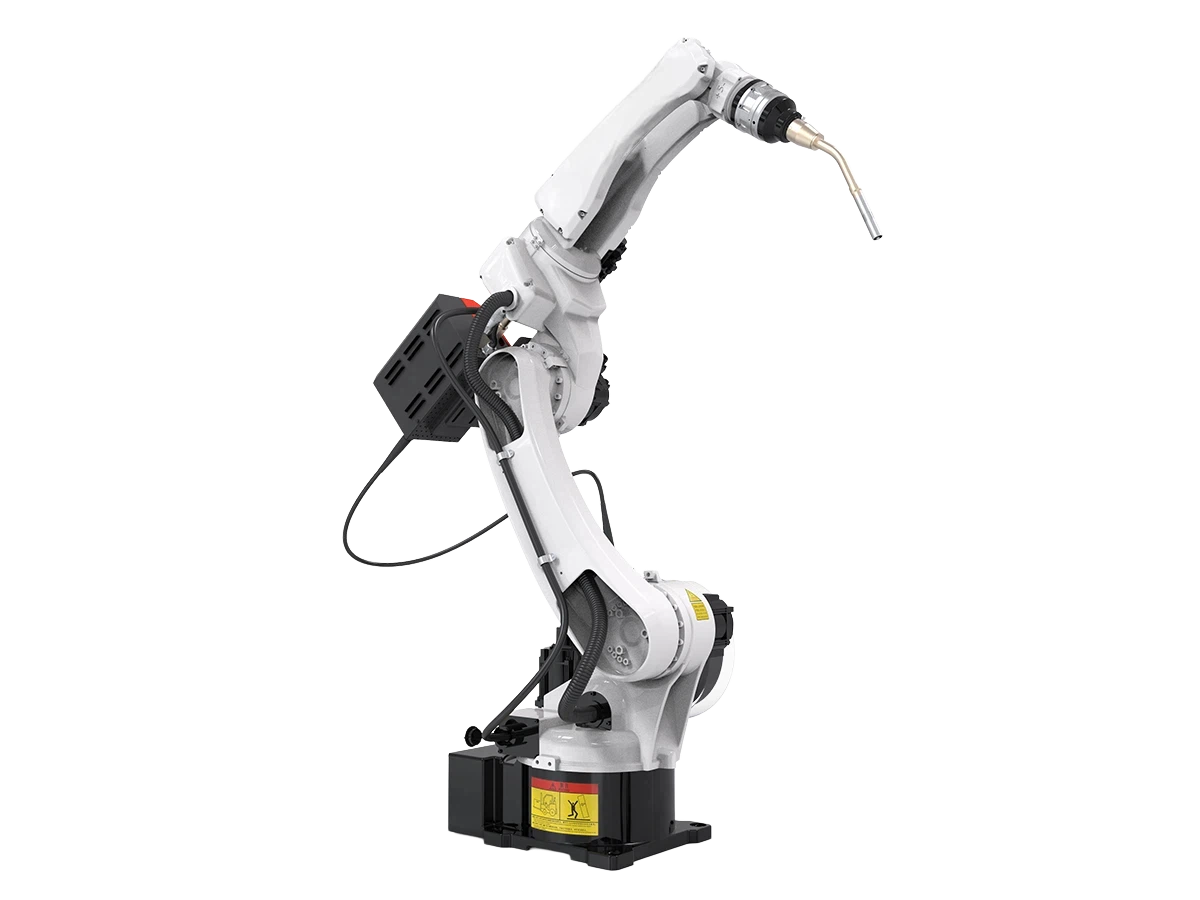
- Промышленный сварочный робот с 6 осями и вылетом руки 1500 ммБлагодаря максимальному радиусу действия 1594 мм робот хорошо подходит для сварочных ячеек среднего масштаба, где важна зона охвата.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.