




Станок для фрезерования торцов H-образных балок: ключевые компоненты, процессы фрезерования и области применения
Что такое торцефрезерный станок для двутавровых балок
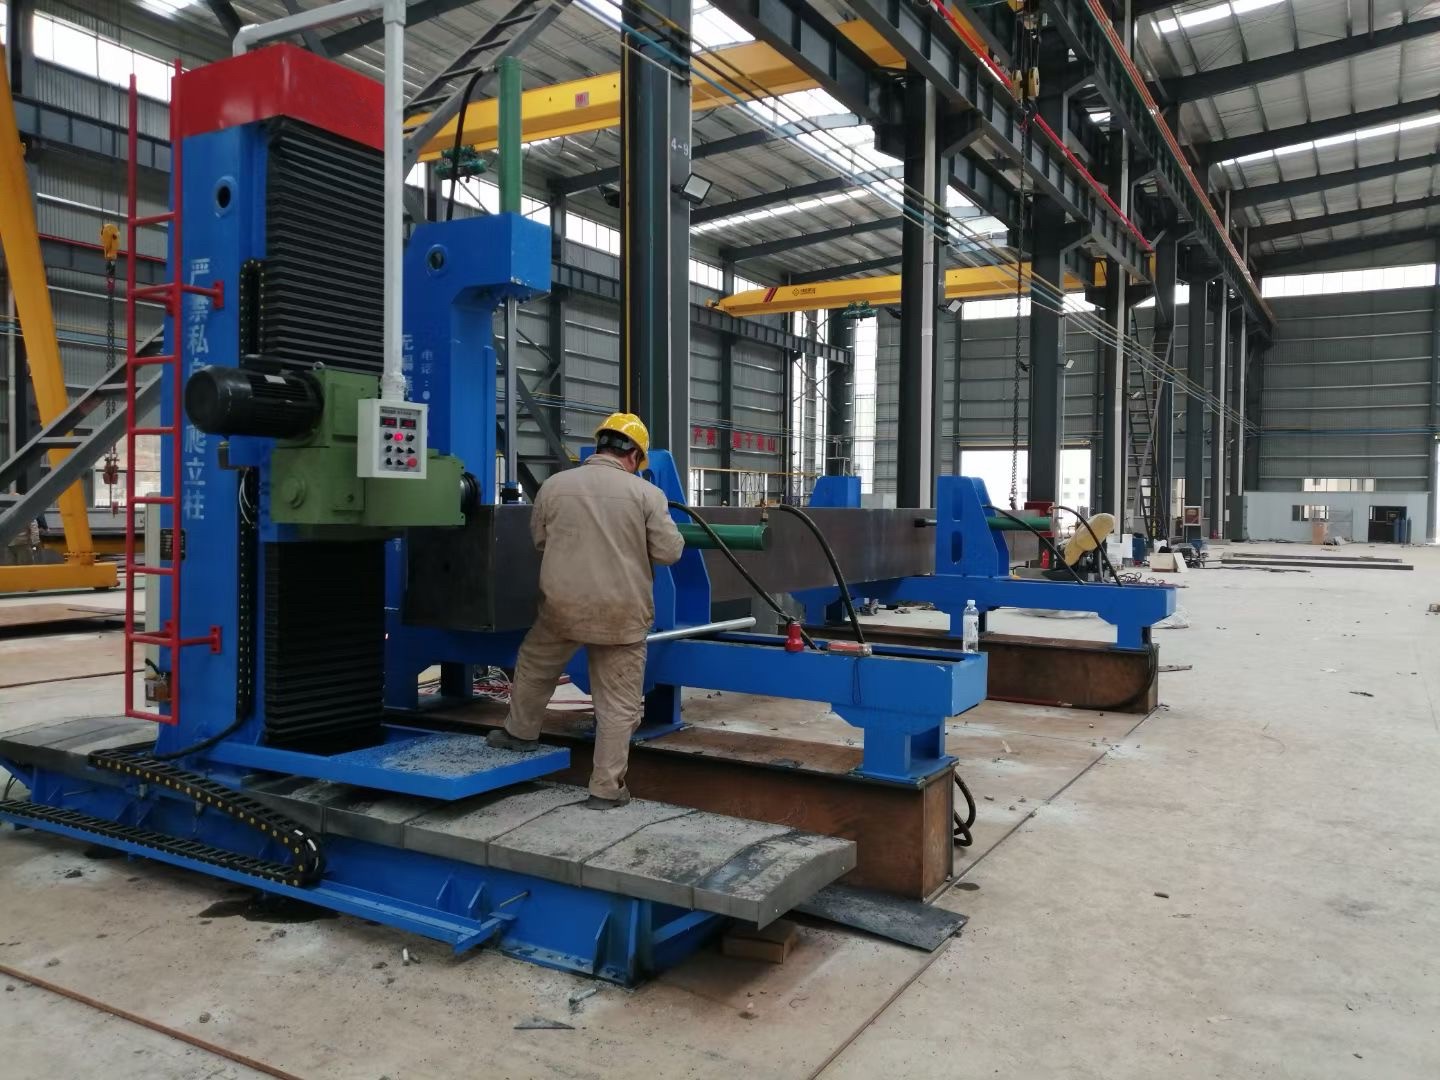
Торцефрезерный станок для двутавровых балок — это металлообрабатывающий станок, предназначенный для обработки торцевой поверхности сварных или прокатных стальных элементов H-образного сечения. Он удаляет излишки материала, усиление сварного шва, деформации и неровности с торца балки, чтобы готовая поверхность соответствовала требованиям к соединению, сборке или размерам. При изготовлении строительных стальных конструкций точная подготовка торца важна, поскольку двутавровая балка часто передает нагрузку через болтовые соединения, сварные соединения, опорные плиты или сварные рамы.
Станок обычно включает жесткую станину, систему зажима балки, подвижную или неподвижную фрезерную головку, привод шпинделя, фрезу, механизм подачи и электрическую систему управления. В зависимости от конструкции заготовка перемещается к фрезе либо фреза перемещается по зажатой торцевой поверхности балки. Цель заключается не только в укорачивании элемента, но и в получении поверхности с контролируемой плоскостностью, перпендикулярностью, качеством поверхности и повторяемой длиной.
Торцевое фрезерование двутавровых балок обычно предусматривается после сварки и правки балок, особенно когда изготовителям необходимы стабильные торцевые размеры перед сверлением, подгонкой, нанесением покрытий или окончательной сборкой. Оно может применяться для H-балок, I-балок, коробчатых элементов, составных сечений и других профилей в пределах возможностей станка по зажиму и перемещению. Фактические допуски должны определяться чертежом, договорной спецификацией и применимыми нормами проекта, а не предполагаться только на основании возможностей станка.
Принцип фрезерования и основные компоненты
В процессе фрезерования вращающаяся многозубая фреза снимает материал контролируемыми проходами. Оператор выравнивает балку, задает готовую базовую длину, надежно зажимает сечение и устанавливает глубину резания и подачу. По мере прохождения фрезы по поверхности каждый сменный режущий элемент или зуб снимает часть припуска. Такое прерывистое резание образует стружку и требует стабильного шпинделя, достаточной жесткости оснастки, правильной геометрии фрезы и подходящих режимов резания.
Станина и направляющие обеспечивают базовую конструкцию для выравнивания. Гидравлические, механические или комбинированные зажимы удерживают стенку и полки от перемещений, вызванных силами резания. Фрезерная каретка или передняя бабка поддерживает шпиндель и фрезу, а привод подачи управляет перемещением в цикле обработки. Современные конфигурации могут включать двигатели с частотным управлением, серво-позиционирование, цифровые индикаторы, программируемые пределы хода и блокировки, которые помогают сократить различия в настройке при повторной обработке балок разных размеров.
Выбор инструмента напрямую влияет на продолжительность цикла и качество поверхности. Сменные твердосплавные пластины широко применяются в производстве, поскольку изношенные режущие кромки можно заменить без смены всего корпуса фрезы. Подходящие диаметр фрезы, марка пластин, скорость резания, подача на зуб и глубина резания зависят от марки стали, состояния сварного шва, припуска, размера торца и требуемой чистоты обработки. Чрезмерно агрессивные режимы могут вызвать вибрацию, повреждение пластин, плохую перпендикулярность или ненужную нагрузку на станок.
Основные типы станков и конфигурации
Торцефрезерный станок для двутавровых балок с неподвижной станиной размещает балку на специальной рабочей станции и обычно подходит для серийного производства, контролируемых зон загрузки и стандартизированных диапазонов сечений. Балка может подаваться роликами, кареткой или средствами ручного перемещения. Такая компоновка может обеспечить практичный баланс жесткости и производительности для цехов, выпускающих сварные элементы строительных конструкций партиями.
В конструкциях с подвижной головкой заготовка остается неподвижной, а фрезерный узел перемещается к торцу балки или по нему. Они могут быть полезны для более тяжелых сечений, поскольку во время резания балку не требуется точно перемещать. Некоторые системы предназначены для обработки одного торца, тогда как в других производственных схемах используются две станции или согласованное оборудование для эффективной обработки обоих торцов. Возможность обработки с двух сторон следует оценивать с учетом фактических изменений длины балок, способа перемещения и требуемой суточной производительности.
Варианты конфигурации также включают ручное, полуавтоматическое и управляемое ЧПУ исполнение. Ручные станки в большей степени зависят от позиционирования и контроля оператором. Полуавтоматические агрегаты могут автоматизировать зажим, подачу или обратные перемещения. Станки с ЧПУ могут повысить повторяемость программируемых размеров и интеграцию производственного потока, однако требуют строгого контроля базирования и обученных операторов. Покупателям следует сравнивать весь процесс, включая загрузку и выгрузку, а не выбирать оборудование только по мощности шпинделя или номинальному диапазону обработки.
Почему важна точная торцевая фрезеровка
Газовая резка, абразивное шлифование и ручная доработка могут быть приемлемы для некоторых стальных конструкций с низкими требованиями к точности, однако они часто приводят к нестабильному состоянию торцевой поверхности и сильно зависят от индивидуального мастерства. Термическая резка может оставлять термически प्रभावितую кромку, шлак, конусность или неравномерный припуск, требующие дополнительной коррекции. Шлифование способно улучшить локальные участки, но относительно медленно при обработке больших торцов и затрудняет создание единой базы длины для всего производственного заказа.
Правильно подобранный торцефрезерный станок для двутавровых балок обеспечивает контролируемую механическую финишную обработку после сварки или резки. Он способствует более точной стыковке торцов балок с сопрягаемыми плитами, помогая изготовителям избегать зазоров, прокладок, чрезмерного заполнения сваркой или повторной разметки. Стабильные торцевые поверхности также могут упростить последующее сверление и сборку, поскольку длина компонента и базовая поверхность становятся более предсказуемыми. Наибольшим преимуществом часто является стабильность процесса, а не отдельное улучшение внешнего вида обработки.
Для производителей линий H-балок Wuxi Samgins может рассматриваться как поставщик оборудования для торцевого фрезерования наряду со станками для сборки H-балок, станками для сварки H-балок, станками для правки H-балок, дробеструйным оборудованием и 3D-сверлильными станками для H-балок. Такой более широкий ассортимент оборудования может помочь покупателям обсудить интерфейсы между станциями, поток материалов и требования к автоматизации вместо рассмотрения торцевого фрезерования как самостоятельной покупки с неясными условиями до и после процесса.
Области применения, пользователи и требования проектов
К типичным пользователям относятся изготовители строительных металлоконструкций, производители компонентов мостов, подрядчики по промышленному строительству, производители опор линий электропередачи, изготовители рам оборудования, цеха тяжелого машиностроения и сервисные центры, обрабатывающие сварные профили. Станок особенно актуален там, где торцы балок должны соединяться с торцевыми плитами, колонными соединениями, узлами ферм, крановыми конструкциями, платформами или модульными сборками. Он также может использоваться при изготовлении резервуаров, трубопроводов и на судостроительных предприятиях, когда элементы H-сечения применяются в качестве конструктивных опор или производственной оснастки.
Правильные критерии приемки зависят от конкретного проекта. Покупателям следует определить требуемый допуск по длине балки, перпендикулярность торцевой поверхности, плоскостность, допустимые заусенцы, состояние поверхности и любую подготовку, необходимую перед сваркой или болтовым соединением. Международные проекты могут ссылаться на строительные чертежи и требования заказчика, сформированные под влиянием местных норм. Wuxi Samgins заявляет, что ее команда обладает мировым экспортным опытом и знакома с ASME, API и другими местными отраслевыми нормами, что может быть актуально, когда покупателям требуется более четкая коммуникация по документации и ожиданиям в отношении изготовления.
Среди указанных международных клиентов — URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти названия свидетельствуют об опыте обслуживания различных международных деловых отношений, однако покупателю все равно следует проверить предлагаемую спецификацию станка, коммерческий объем поставки, чертежи, план контроля, график поставки и условия обслуживания для конкретного применения до размещения заказа.
Выбор, установка и контроль качества
Выбор начинается с фактических габаритов заготовки: ширины полки, высоты стенки, длины балки, максимального веса, марки стали, сварной или прокатной конструкции и ожидаемого припуска. Затем следует оценить требуемый готовый допуск, количество торцов за смену, направление загрузки, доступную грузоподъемность крана и планировку цеха. Большой номинальный диапазон фрезерования не является автоматически преимуществом, если система зажима недостаточно поддерживает наименьшие или наиболее часто обрабатываемые сечения.
Для установки требуются ровный фундамент с достаточной несущей способностью, надежное электроснабжение, огражденная рабочая зона, доступ для подъема и план удаления стружки. Выравнивание следует проверять от базы станка через положение зажима до траектории движения фрезы. Перед запуском в производство обработайте репрезентативные тестовые балки и измерьте длину, изменение диагоналей при необходимости, перпендикулярность торца, плоскостность и качество обработки. Данные контроля первого изделия помогают установить применимые режимы резания и служат ориентиром при изменении износа инструмента или партий материала.
Контроль качества должен выходить за пределы окончательной торцевой поверхности. Сварные H-балки на предыдущих этапах следует проверять на деформации, сварочные брызги, чрезмерное усиление шва и отклонения размеров, которые могут мешать базирующим поверхностям. Wuxi Samgins сообщает об использовании всемирно известных импортных брендов для ключевых гидравлических, сервоприводных компонентов и компонентов ЧПУ, а также заявляет, что ее станки соответствуют практикам системы качества ISO9001 и директивам ЕС CE Machinery и LVD. Покупателям следует подтвердить документы о соответствии и перечень компонентов, включенных в точную конфигурацию их станка.
Техническое обслуживание, автоматизация и отраслевые тенденции
Регулярное техническое обслуживание обеспечивает точность обработки и доступность оборудования. Ежедневные задачи обычно включают удаление стружки с направляющих и зажимов, осмотр пластин, проверку охлаждающей жидкости или смазки при их наличии, а также подтверждение правильной работы защитных устройств. Еженедельные и периодические осмотры должны охватывать крепежные элементы, гидравлические соединения, уровни смазки, приводные ремни или муфты, износ зажимов, состояние кабелей и точность перемещений. Частота обслуживания должна определяться руководством по эксплуатации оборудования и интенсивностью работы, а не только общим календарным графиком.
Износу инструмента следует уделять пристальное внимание, поскольку затупившаяся или сколотая пластина может увеличить нагрузку на шпиндель и оставить заметно ухудшенную поверхность. Операторы должны заменять пластины на основании осмотра и установленных технологических признаков, таких как усиление шума резания, заглаживание поверхности, образование заусенцев, ухудшение стабильности поверхности или увеличение длительности цикла. Ведение записей о марке материала, настройке фрезы, сроке службы пластин и корректирующих действиях позволяет службам технического обслуживания отличать нормальный расход от проблем с выравниванием, вибрацией или закреплением заготовки.
Спрос в отрасли движется в сторону интегрированных производственных линий, где сборка балок, сварка, правка, торцевое фрезерование, сверление, маркировка, дробеструйная обработка и перемещение обмениваются производственными данными. Автоматизация может сократить задержки при перемещении и улучшить прослеживаемость, но только при стабильности механического процесса. Покупателям следует отдавать приоритет надежному зажиму, доступным точкам обслуживания, реалистичным интерфейсам автоматизации, планированию запасных частей и обучению операторов. Wuxi Samgins также предлагает индивидуальные сварочные роботы и сварочные роликовые вращатели для тяжелых условий эксплуатации, что может быть актуально, когда торцевое фрезерование является частью более широких инвестиций в производство стальных конструкций.
Совокупная стоимость владения и рекомендации по покупке
Цена приобретения торцефрезерного станка для двутавровых балок является лишь одной частью совокупной стоимости владения. Капитальные затраты также включают транспортировку, импортные пошлины при их применимости, работы по устройству фундамента, установку, ввод в эксплуатацию, обучение операторов, грузоподъемное оборудование, электрическое подключение, ограждения и интеграцию с конвейерами или системами перемещения балок. Эксплуатационные расходы включают рабочую силу, пластины, корпуса фрез, электроэнергию, смазку, плановое обслуживание, запасные части и стоимость простоя, когда критически важная производственная станция недоступна.
Окупаемость инвестиций следует оценивать путем сравнения нового процесса с текущими затратами на ручную подрезку, шлифование, корректировку после термической резки, забракованные элементы, переделку сварки и задержки сборки. Станок с несколько более высокой первоначальной ценой может быть коммерчески оправдан, если его надежность зажима, срок службы фрезы, сервисная поддержка и производительность снижают стоимость на готовую балку в течение ожидаемого периода эксплуатации. Расчет должен основываться на консервативных производственных предположениях и учитывать время переналадки для фактической номенклатуры продукции.
Запросите техническое предложение, в котором четко указаны диапазон обработки, максимальный вес заготовки, мощность шпинделя, спецификация фрезы, система подачи, достижимые условия допусков, системы управления, меры безопасности, включенные принадлежности, условия гарантии, объем пусконаладочных работ и рекомендуемые запасные части. Wuxi Samgins предлагает проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку по широкому портфелю оборудования для изготовления металлоконструкций. Для принятия надежного решения предоставьте чертежи балок, данные о материале, целевую производительность, ограничения площадки и требуемые критерии контроля, чтобы предлагаемое решение можно было сопоставить с полным производственным процессом.
поиск
Рекомендуемые товары
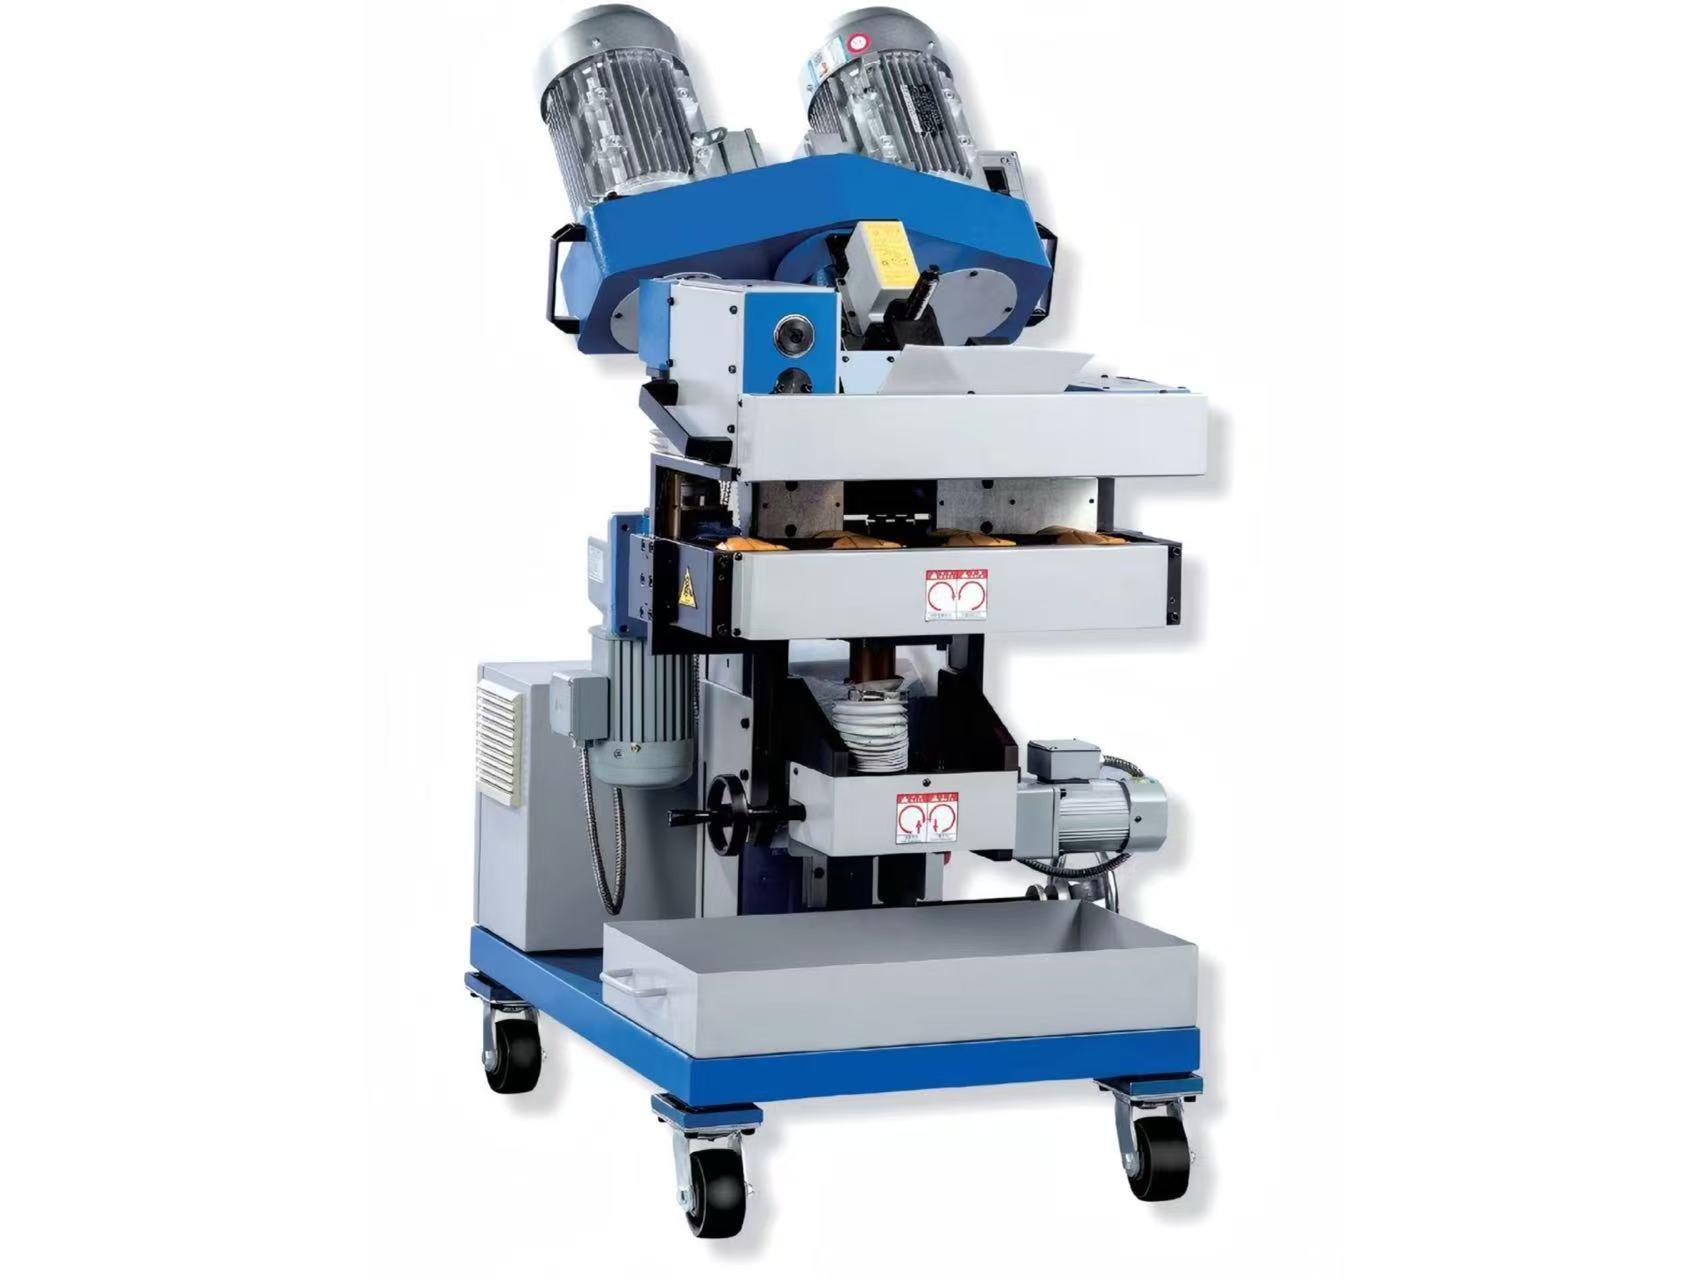
 Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
![Звезда 1]()
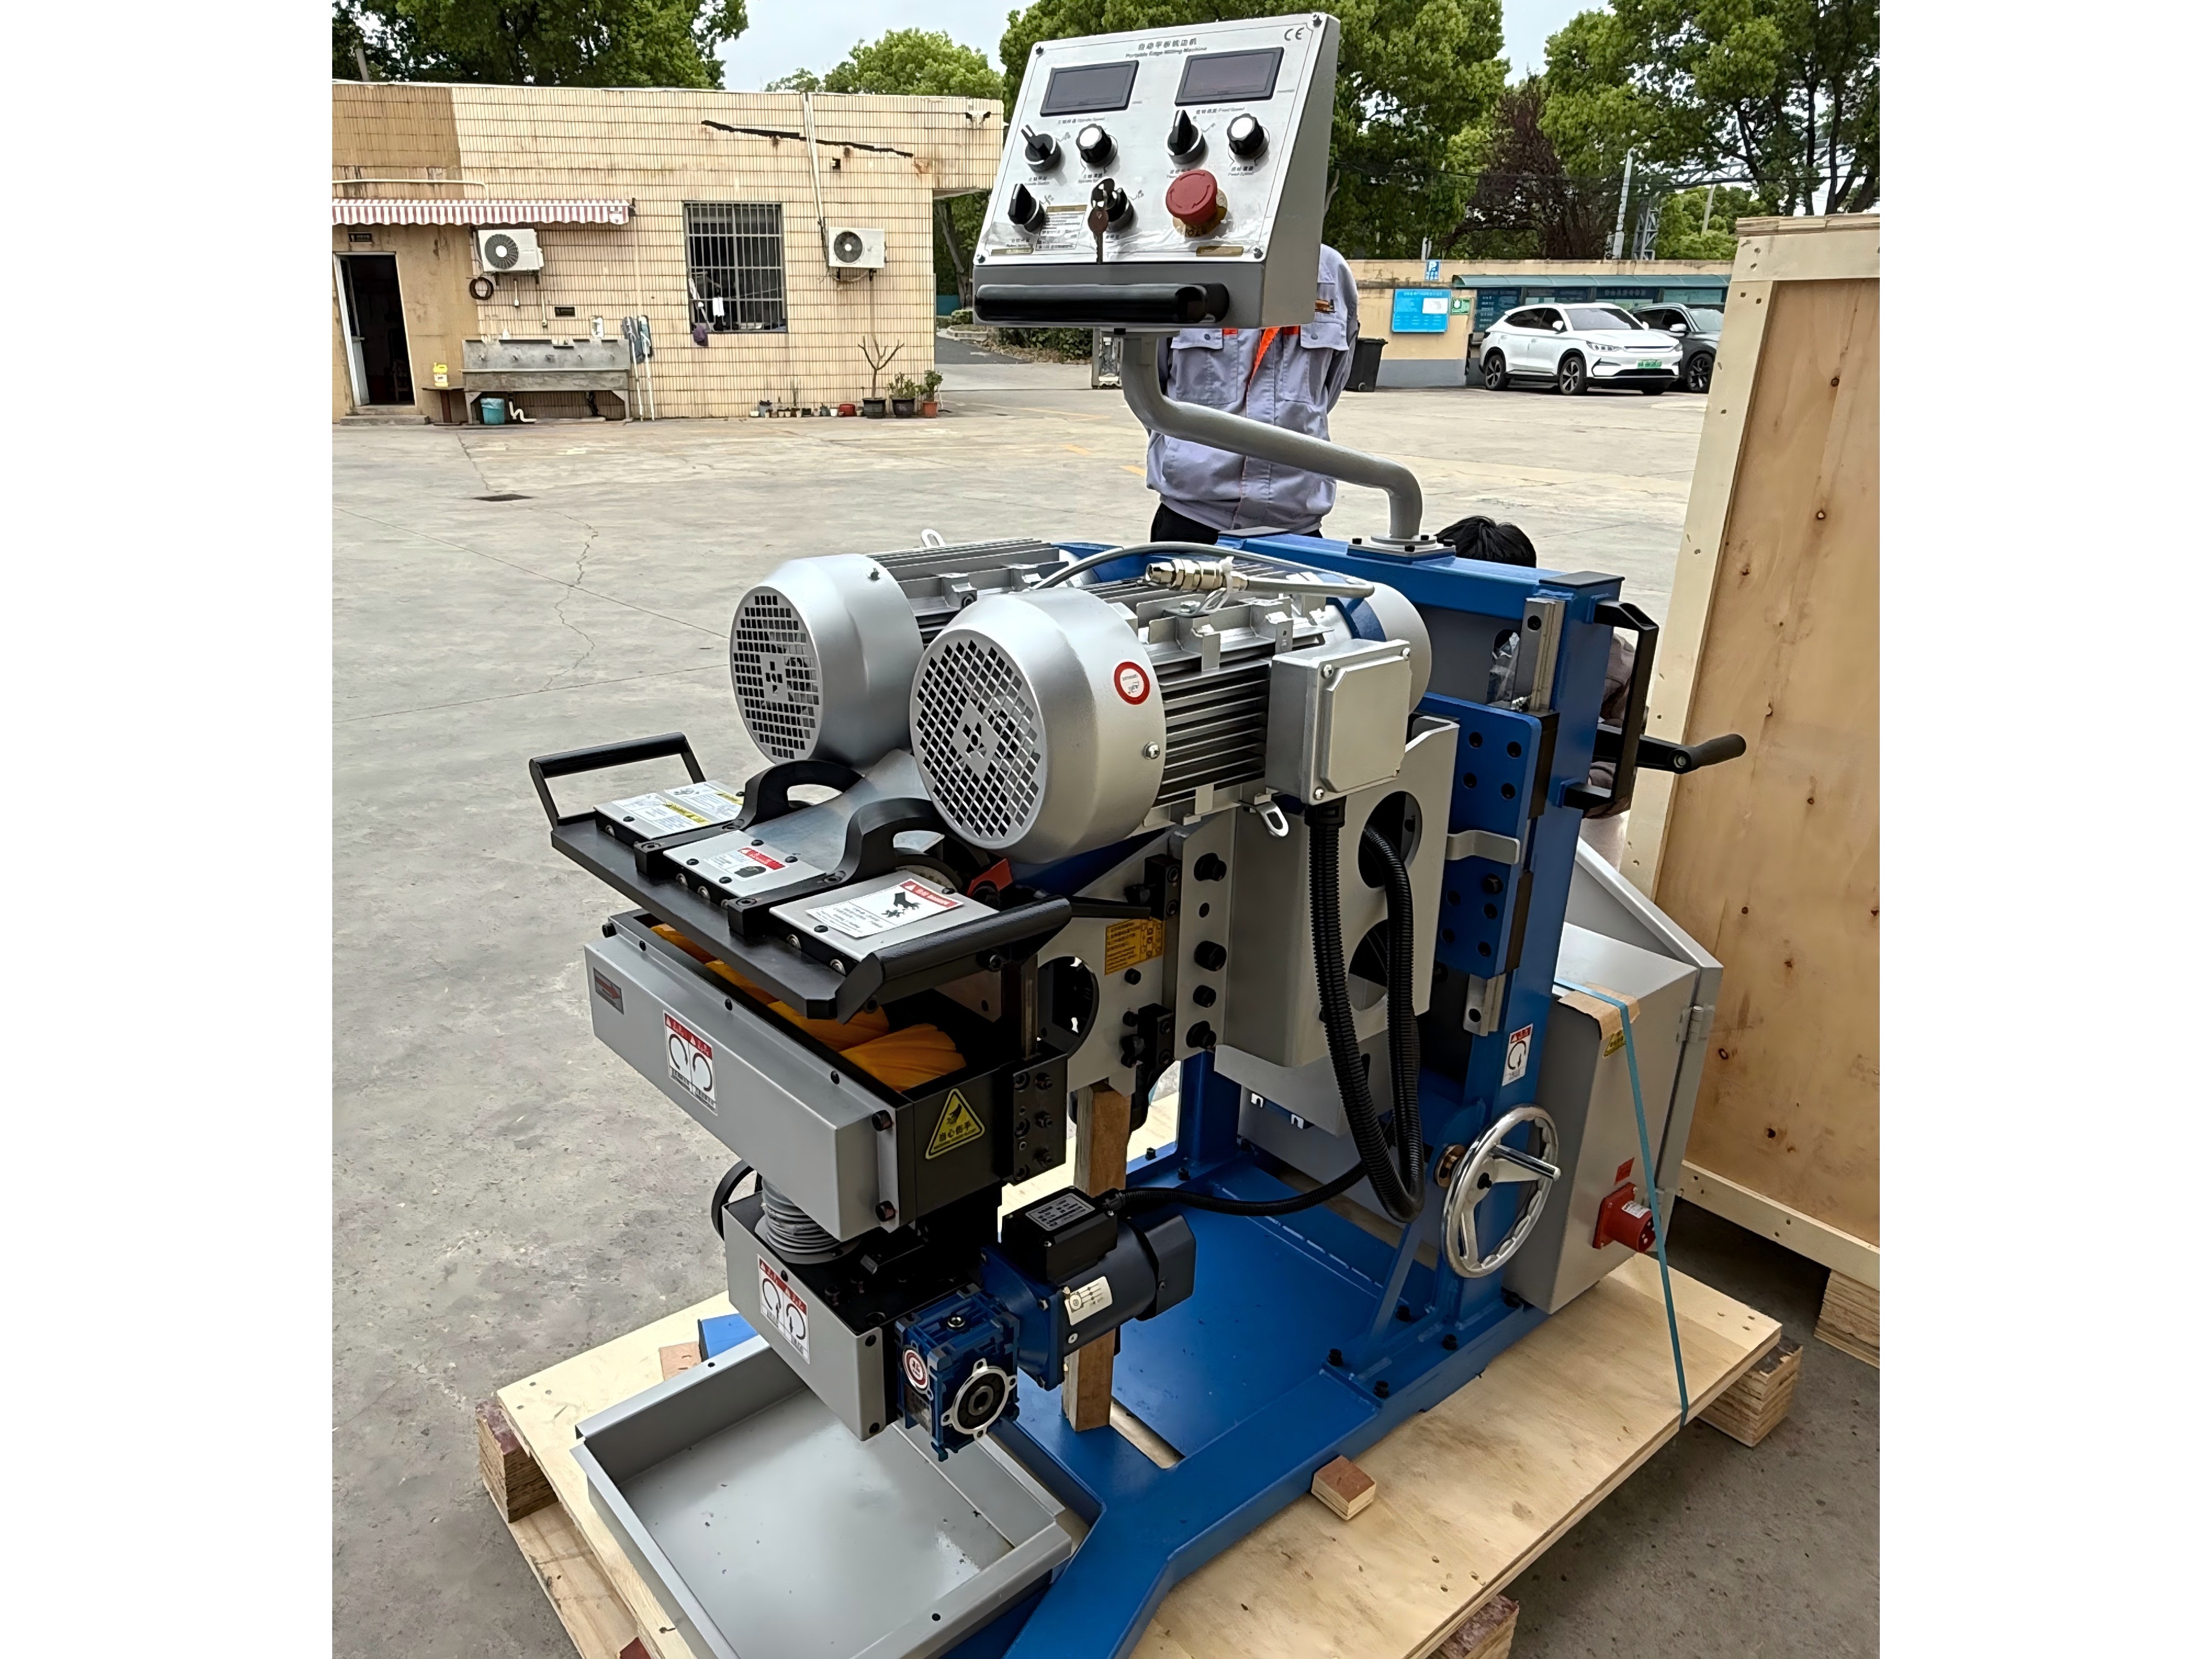
 Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
![Звезда 1]()
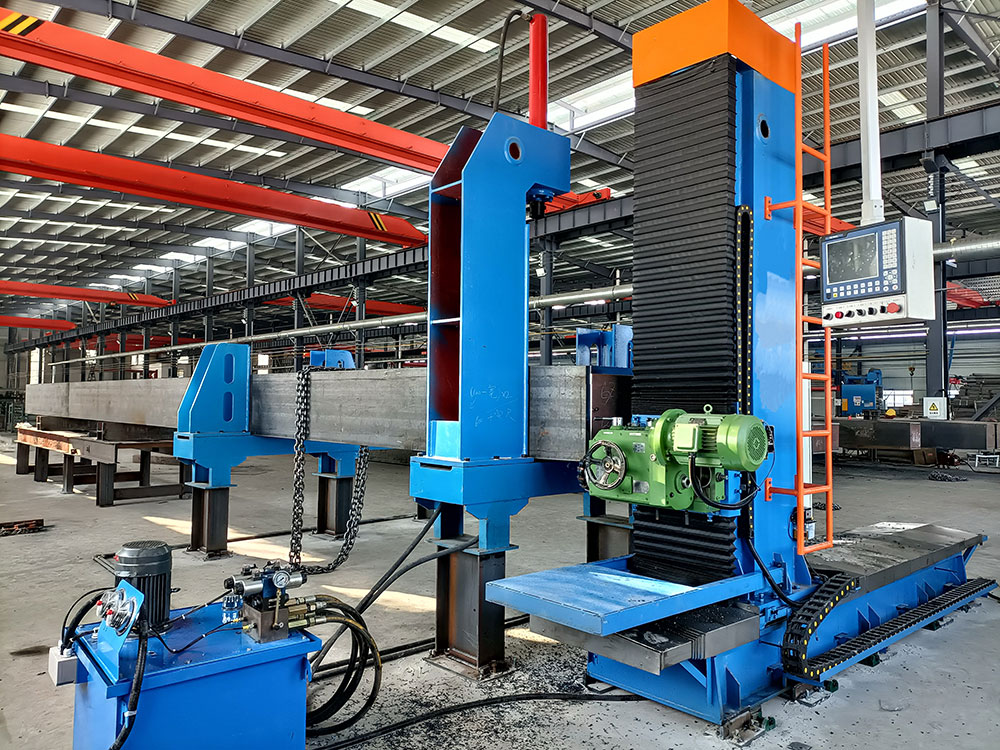
- Стандартный фрезерный станок NC для торцевой обработкиТорцевой фрезерный станок специально разработан для торцевой обработки металлических конструктивных элементов, включая двутавровые балки, коробчатые балки, поперечные балки и колонны. Он обеспечивает точные плоские поверхности на торцах заготовок для точной подгонки и выравнивания при последующих сварочных или сборочных операциях.
![Звезда 1]()
- Фрезерный станок с ЧПУ для торцевой обработки1.Описание торцевого фрезерного станка с ЧПУ:
Торцевой фрезерный станок используется для торцевой обработки металлических конструкций, таких как двутавровые балки, коробчатые балки, поперечные балки и т. д. Торцевой фрезерный станок для двутавровых балок может обрабатывать торцы балок максимальным размером 2500*2000. Торцевой фрезерный станок для двутавровых балок прост в эксплуатации, имеет простую конструкцию и быстро регулируется. Торцевой фрезерный станок для коробчатых балок является необходимым оборудованием для производителей балочных или колонных конструкций.![Звезда 1]()
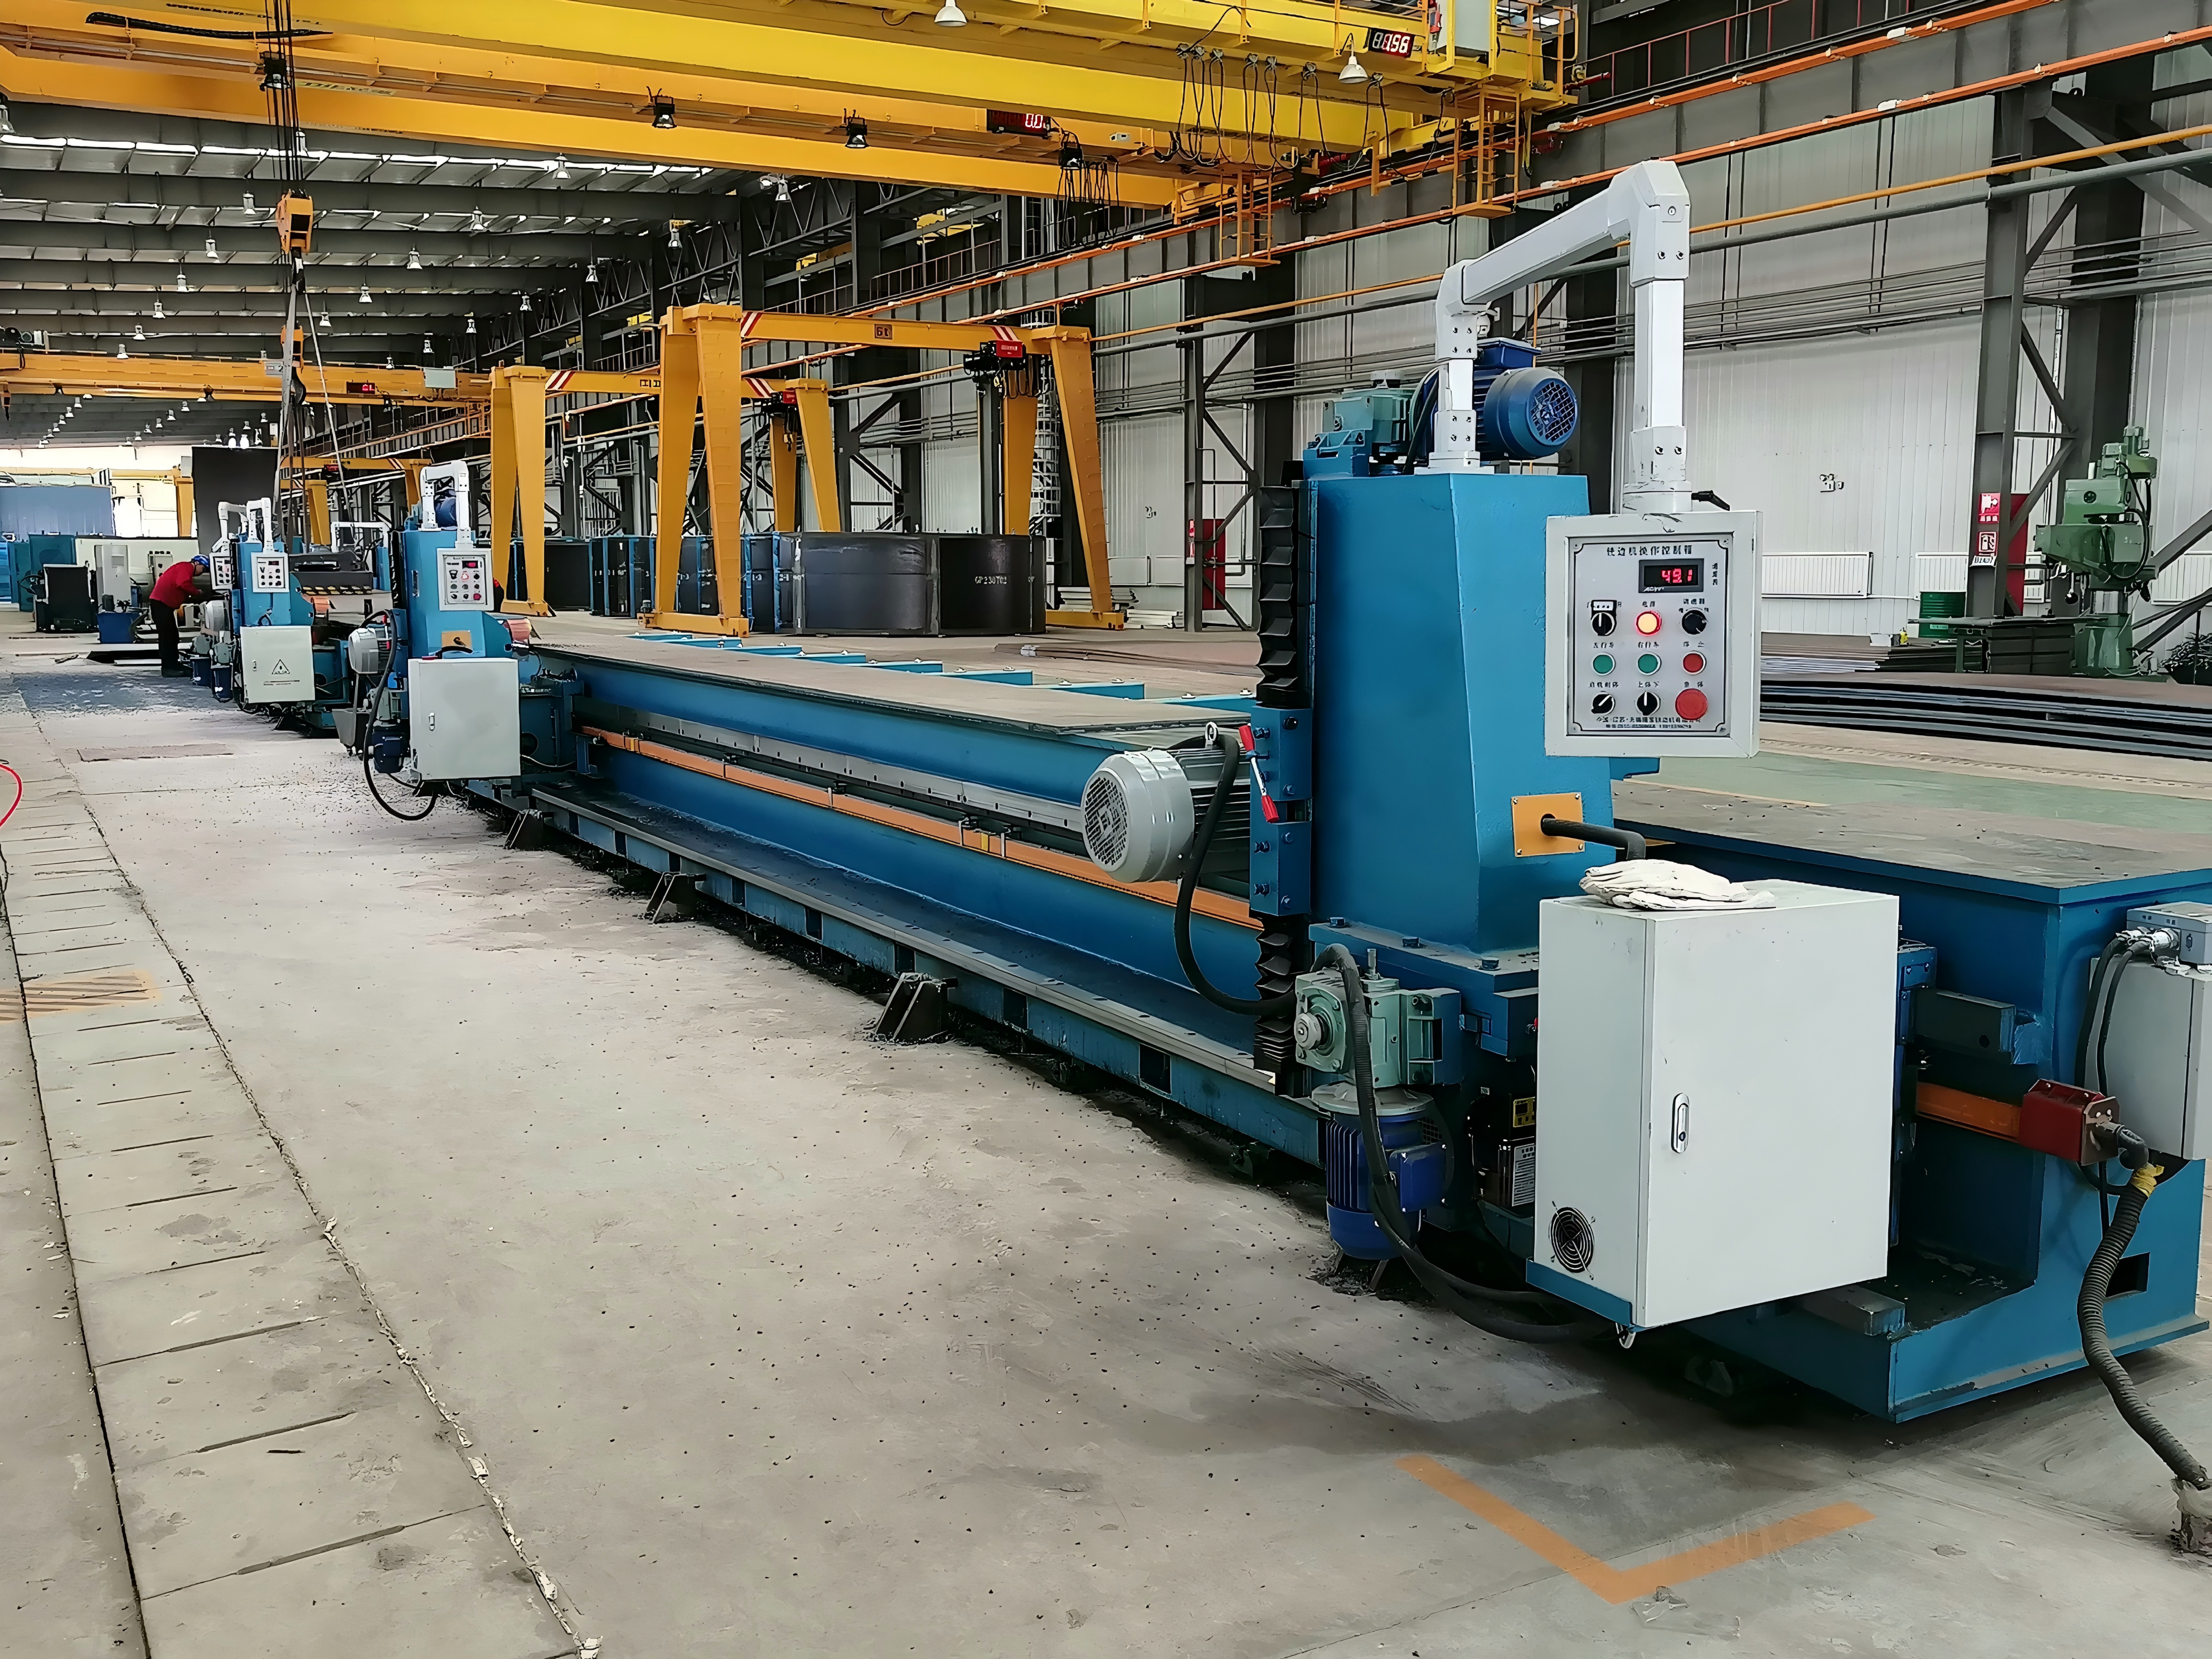
- Тяжелый кромкофрезерный станокОсновная рама сварена и подвергнута снятию напряжений высокотемпературным отжигом для предотвращения деформации. Направляющая сочетает подвесные и опорные крепления, обеспечивая более высокую устойчивость по сравнению с традиционными конструкциями и снижая вибрацию. Устройство подачи оснащено приводом от двигателя с частотным регулированием VFD, обеспечивающим бесступенчатую регулировку скорости от 0,13 до 1,0 м/мин. Фрезерная головка использует стандартные сменные режущие пластины, что обеспечивает простую замену и универсальность применения. Встроенное устройство упора заготовки позволяет быстро и точно позиционировать металлические листы, а специальная нижняя опорная система обеспечивает стабильную обработку сверхдлинных заготовок. Станок оснащен шинопроводом со скользящим контактом, который безопаснее и эстетичнее традиционных подвесных кабелей.
![Звезда 1]()
- Кромкофрезерный станок поворотного типа для листового металла1.1 Основная рама сварена и подвергнута снятию остаточных напряжений путем высокотемпературного отжига для предотвращения деформации.
1.2 Направляющая сочетает подвесные и опорные крепления, обеспечивая более высокую стабильность по сравнению с традиционными конструкциями и снижая вибрацию.
1.3 Устройство подачи приводится в действие двигателем с управлением VFD, обеспечивая бесступенчатое регулирование скорости от 0.13 до 1.0 m/min.
1.4 Фрезерная головка использует стандартные сменные режущие пластины для простой замены и универсального применения.
1.5 Встроенное устройство упора заготовки обеспечивает быстрое и точное позиционирование металлических листов.
1.6 Специальная нижняя система поддержки обеспечивает стабильную обработку сверхдлинных заготовок.
1.7 Станок оснащен системой контактного шинопровода скользящего типа, которая безопаснее и эстетичнее традиционных подвесных кабелей.![Звезда 1]()

Рекомендуемые блоги
 Для чего используется торцевой фрезерный станок в современной металлообработке?
 Как выбрать станок для торцевого фрезерования: мощность шпинделя, размер стола и точность
- Торцевой фрезерный станок или обрабатывающий центр с ЧПУ: что лучше для обработки плоских поверхностей?
- Обзор кромкофрезерных станков: когда они необходимы для подготовки к сварке?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.