




Принцип работы оборудования для выравнивания листового металла: подробное руководство по достижению точной плоскостности в металлообработке
Что означает оборудование для выравнивания листов в металлообработке
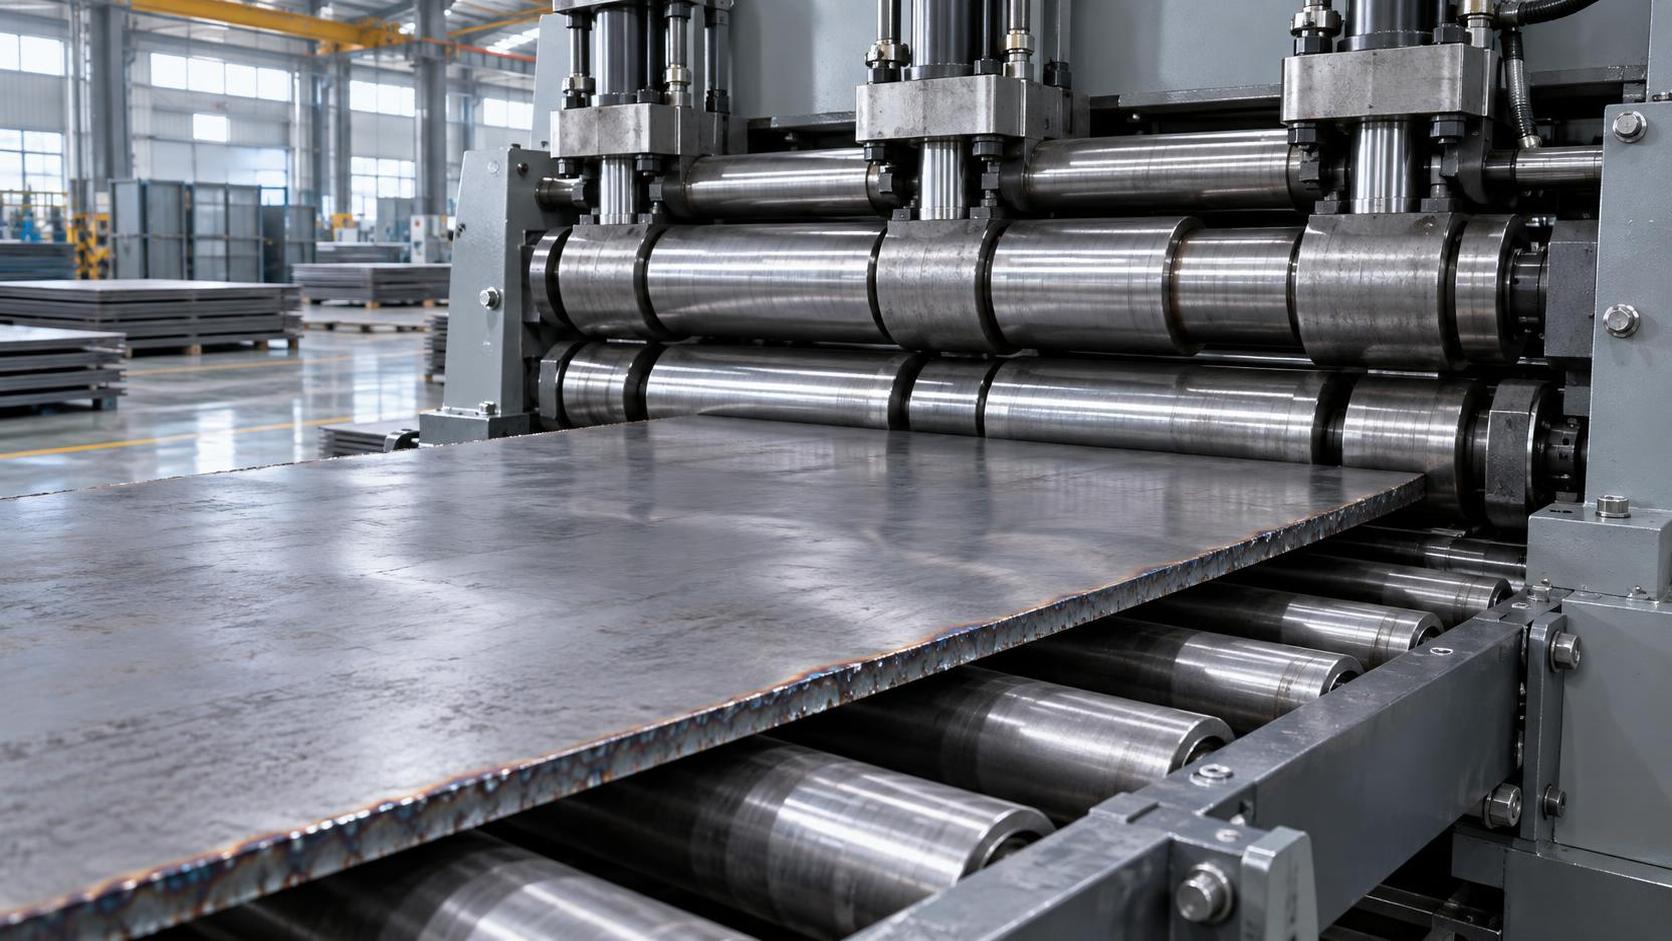
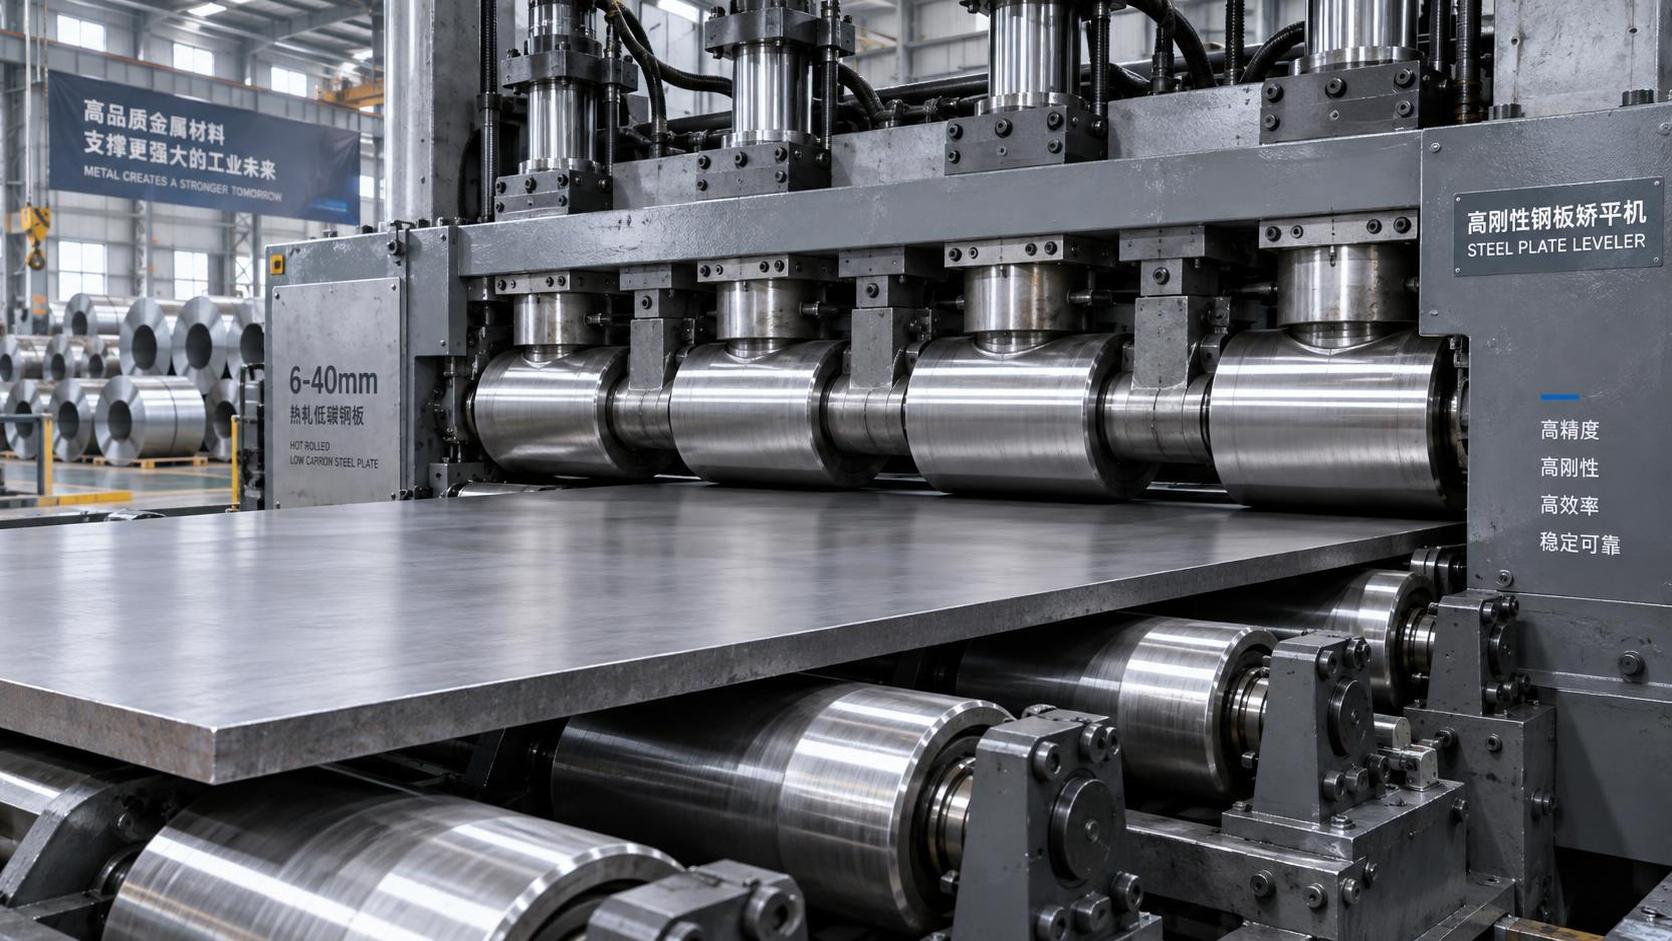
Оборудование для выравнивания листов — это промышленное оборудование, повышающее плоскостность стальных, нержавеющих, алюминиевых и других металлических листов за счет многократного изгиба материала посредством контролируемой системы валков. Его назначение заключается не только в том, чтобы лист выглядел ровным. Эффективное выравнивание уменьшает дефекты формы, которые могут нарушать процесс резки на станках с ЧПУ, сборку под сварку, гибку на листогибочном прессе, механическую обработку, нанесение покрытий и окончательную сборку. Покупатели обычно оценивают как видимую плоскостность, так и равномерность плоскостности по всей полезной площади листа.
К распространенным дефектам относятся выпуклость в центре, волнистость кромок, поперечный прогиб, остаточная кривизна от рулона, продольная кривизна и локальная деформация, вызванная резкой, транспортировкой, сваркой или неравномерными остаточными напряжениями. Оборудование для выравнивания листов устраняет эти состояния путем знакопеременной упругопластической деформации. Когда материал проходит через последовательные верхние и нижние рабочие валки, машина постепенно перераспределяет деформацию по толщине. Конечный результат зависит от марки материала, толщины, ширины, предела текучести, исходной формы, геометрии валков и настроек оператора.
Требования к плоскостности должны быть определены до выбора машины. Лист, предназначенный для общего изготовления металлоконструкций, может допускать больше отклонений, чем панель для прецизионной лазерной резки или автоматизированной сварки. В закупочной документации следует указывать диапазон материалов, размеры листов, состояние поверхности, допустимую остаточную кривизну, объем производства и последующий технологический процесс. Это дает поставщикам практическую основу для выбора диаметра валков, количества валков, жесткости рамы, мощности привода и уровня автоматизации, а не для предложения оборудования исключительно по номинальной толщине.
Как оборудование для выравнивания листов обеспечивает высокую плоскостность
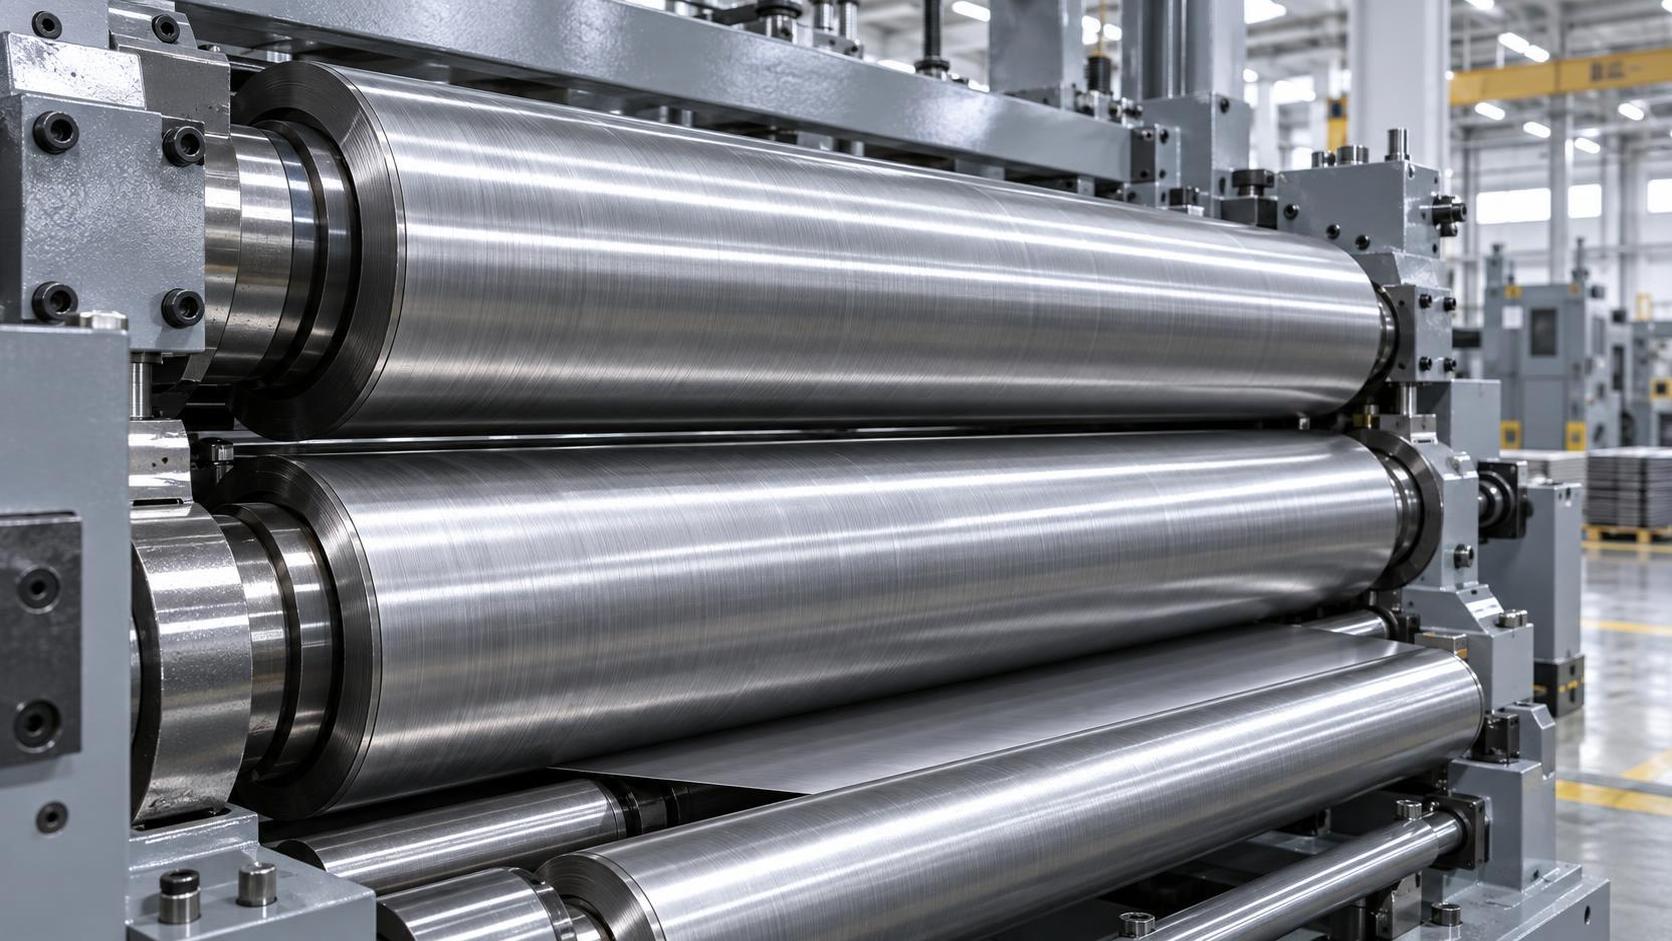
Принцип работы оборудования для выравнивания листов основан на контролируемом обратном изгибе. Материал поступает в машину между расположенными в шахматном порядке верхними и нижними валками. Входные валки создают изгиб, достаточный для воздействия на существующую форму, средние валки продолжают знакопеременную деформацию, а выходные валки постепенно уменьшают амплитуду изгиба. Такой постепенный подход важен, поскольку резкое исправление может оставить напряжения сконцентрированными в одной зоне или создать новые дефекты формы на концах листа.
Внедрение валков, иногда описываемое как вертикальное взаимное положение верхнего и нижнего комплектов валков, является основной регулировкой для соответствия материалу. Листы большей толщины или с более высокой прочностью обычно требуют большего усилия, тогда как тонкий материал может получить следы или подвергнуться чрезмерной обработке при избыточных настройках. Хорошо спроектированная машина сочетает точное позиционирование валков с жесткой конструкцией, чтобы заданная настройка оставалась стабильной под нагрузкой. Системы с гидравлическим, серво- и ЧПУ-управлением могут повысить повторяемость, когда ассортимент продукции и требования к плоскостности оправдывают такие инвестиции.
Выравнивание отличается от правки после сварки, хотя оба процесса устраняют деформацию. Листоправильная машина обрабатывает широкие листовые материалы до или между этапами изготовления, тогда как оборудование для правки двутавровых балок устраняет деформации конструкционных элементов. В комплексной производственной линии лист может быть выровнен до газовой, плазменной или волоконной лазерной резки с ЧПУ, а затем сформован, сварен и проверен. Контроль плоскостности на раннем этапе может сократить объем доработки на каждом из последующих этапов.
Основные типы оборудования для выравнивания листов
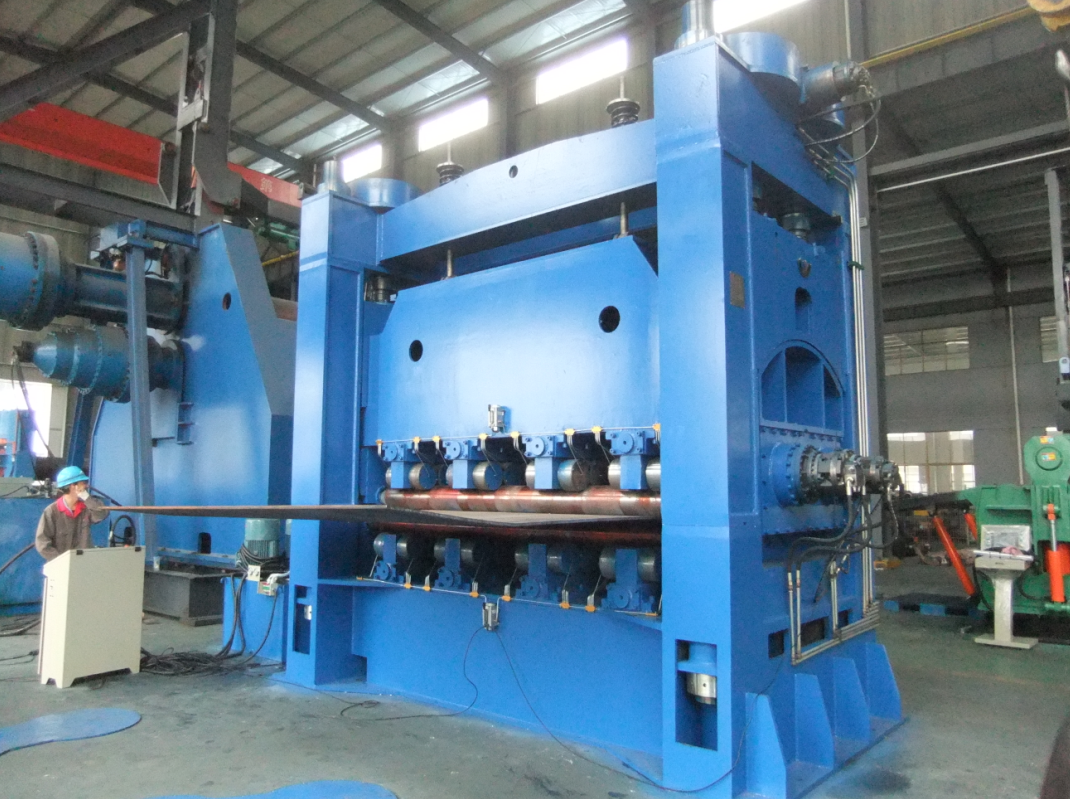
Роликовые правильные машины являются наиболее широко используемой категорией. Они используют несколько рабочих валков малого диаметра, поддерживаемых опорными валками, для обработки листов в заданном диапазоне толщины и ширины. Большее количество рабочих валков может обеспечить меньший шаг изгиба и более постепенное исправление, однако подходящая конфигурация по-прежнему зависит от свойств материала и требуемой производительности. Для обработки толстых листов обычно требуются более прочная рама, более высокий крутящий момент привода и более крупная система валков, чем для тонколистовых материалов.
Системы выравнивания прессового типа используют локальное усилие пресса или нескольких исполнительных механизмов для исправления выбранных участков. Они могут быть полезны для мелкосерийных работ, крупногабаритных компонентов или листов с локальными деформациями, но, как правило, работают медленнее и в большей степени зависят от оценки оператора, чем непрерывное роликовое выравнивание. Растяжное выравнивание — еще один процесс, преимущественно применяемый там, где контролируемое натяжение может устранять дефекты формы в некоторых листовых изделиях. Его следует оценивать отдельно, поскольку обработка материала и технологическое окно отличаются от роликового выравнивания.
Практическая спецификация также учитывает конфигурацию линии. Автономное оборудование для выравнивания листов может подойти ремонтно-производственным мастерским, обрабатывающим разнообразные поступающие листы. Интегрированные линии могут включать загрузочные столы, прижимные валки, системы подачи, измерительные устройства, оборудование для резки, удаления заусенцев или раскроя. Wuxi Samgins поставляет машины для выравнивания листов в рамках более широкого ассортимента оборудования для металлообработки, включающего станки резки с ЧПУ, листогибочные прессы, листогибочные вальцы, линии для двутавровых балок и сварочные системы. Это может помочь покупателям оценить взаимодействие между связанными технологическими процессами.
Почему плоскостность важна для качества и стоимости изготовления
Недостаточная плоскостность листа создает затраты, которые часто учитываются в рамках других операций. Неровный лист может неправильно располагаться на столе для резки, изменять расстояние фокусировки горелки или лазера, смещаться при перемещении либо приводить к изготовлению компонентов, требующих ручной правки перед сваркой. В автоматизированном производстве нестабильность может прерывать поток материала и усложнять оснастку. Для производителей резервуаров, трубопроводов, стальных конструкций, оборудования и сборок из листового металла стабильная форма поступающего материала обеспечивает более предсказуемое время цикла и контроль размеров.
Использование оборудования для выравнивания листов перед резкой также может улучшить раскладку и обращение с деталями. Ровный лист легче позиционировать, зажимать, перемещать и складировать. После резки более плоские заготовки могут поступать на операции гибки и сварки с меньшим вмешательством. Фактическая выгода зависит от состояния материала и производственного процесса предприятия, поэтому покупателям следует сопоставлять текущий объем брака, доработок, время наладки и операции ручной правки с предлагаемым процессом. Поставщик должен быть способен обсуждать эти эксплуатационные параметры, а не полагаться на общее заявление о производительности.
Для проектов, требующих согласованного оборудования, Wuxi Samgins может увязать требования к выравниванию со смежным сварочным, режущим, вальцовочным оборудованием и оборудованием для производства стальных конструкций. Заявленные возможности индивидуальной настройки включают оборудование для резервуаров, трубопроводов, стальных конструкций и предприятий по обработке листового металла. В соответствии с предоставленной информацией о компании, в ключевых гидравлических, сервосистемах и компонентах ЧПУ используются импортные бренды мирового уровня, что поддерживает закупочный акцент на точности, стабильности, сроке службы и ремонтопригодной архитектуре управления.
Кто использует оборудование для выравнивания листов и где оно применяется
К типичным пользователям относятся сервисные центры по обработке стали, изготовители изделий из листового металла, цеха по производству сосудов под давлением, поставщики для судостроения, производители строительной техники, изготовители стальных конструкций, предприятия по производству автомобильных компонентов и подрядчики, изготавливающие резервуары или трубопроводы. Подходящая машина существенно различается для этих пользователей. Сервисный центр может отдавать приоритет ширине, скорости и быстрой смене технологических режимов, тогда как изготовителю, работающему по проектам, может требоваться гибкость для листов нестандартных размеров и марок. Конфигурация должна определяться последующим технологическим процессом.
Выравнивание листов обычно располагается после входного контроля материала и перед резкой, гибкой, вальцовкой или сваркой. Некоторые предприятия также применяют его после термической резки, когда тепловая деформация влияет на заготовки, при условии соответствия размера деталей и возможностей машины. Поток материала должен учитывать безопасную загрузку, ориентацию листа, выравнивание при подаче, поддержку на выходе и пространство для контроля. При проверке монтажа следует определить зону обслуживания краном, движение погрузчиков, электроснабжение, доступ к гидравлической системе, условия фундамента и обзор для оператора.
Wuxi Samgins указывает среди международных заказчиков URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Эти названия свидетельствуют об опыте работы с различными международными промышленными рынками, однако покупателям следует запрашивать рекомендации по конкретным проектам, диапазоны материалов, критерии приемки и сведения о применении, относящиеся к их собственному случаю использования. Компания сообщает о более чем 10-летнем опыте глобального экспорта и знакомстве с ASME, API и местными отраслевыми нормами.
Как выбрать, установить и контролировать линию выравнивания
Выбор начинается с реального рабочего диапазона, а не только с наиболее часто обрабатываемого материала. Зафиксируйте минимальную и максимальную толщину, ширину, длину, предел текучести, качество поверхности, типы входных дефектов и планируемый годовой тоннаж. Учитывайте наиболее сложный материал, который необходимо регулярно обрабатывать, поскольку это условие влияет на прочность рамы и выбор привода. Также определите, поступает ли материал в виде листа, тонколистового проката, заготовок из рулона, деталей после газовой резки или ранее изготовленных изделий. Эти данные позволяют поставщику рекомендовать обоснованный диапазон машин и уровень автоматизации.
Во время установки оборудование должно быть размещено на подходящем фундаменте и тщательно выровнено относительно входного и выходного столов. Листы нуждаются в непрерывной опоре, чтобы избежать провисания, которое можно ошибочно принять за проблему выравнивания. Операторы должны получить инструкции по очистке валков, подаче материала, настройке толщины, безопасному устранению заклинивания и контролю. Пусконаладочные испытания следует проводить на репрезентативных образцах, а не только на легко обрабатываемом материале. Для повторяющихся изделий документированные рецептуры параметров могут снизить зависимость от памяти отдельных операторов.
Контроль качества должен сочетать визуальное наблюдение с измеренными результатами. В зависимости от требований заказчика команды могут проверять общее отклонение по высоте на контрольной поверхности, локальные волны, диагональную деформацию, состояние кромок и повторяемость на нескольких листах. Критерии приемки необходимо согласовать до заводских приемочных испытаний или приемочных испытаний на площадке. Wuxi Samgins заявляет, что ее машины соответствуют системе качества ISO9001 и директивам ЕС по машинам CE и низковольтному оборудованию LVD; покупателям следует подтвердить точную документацию, область применения и применимость для поставляемой конфигурации и целевого рынка.
Техническое обслуживание, совокупная стоимость владения и будущие тенденции
Закупочная цена — лишь одна часть совокупной стоимости владения оборудованием для выравнивания листов. Покупателям следует учитывать транспортировку, монтаж, фундаментные работы, подключение к электросети, обучение операторов, запасные части, плановые проверки, управление смазочными и гидравлическими жидкостями, энергопотребление, износ оснастки и простои производства. Состояние валков особенно важно, поскольку поврежденные или загрязненные валки могут оставлять следы на материале и влиять на результаты. План профилактического обслуживания должен определять интервалы проверок, контроль подшипников и крепежных элементов, проверки гидравлической системы и ответственность за очистку валков.
Окупаемость инвестиций обычно обеспечивается сокращением ручной правки, снижением брака и доработок, улучшением потока операций резки и сварки, меньшим количеством перерывов на наладку и повышением полезного выхода из закупаемого листа. Расчет должен основываться на исходных данных из собственных производственных записей покупателя. Оцените трудозатраты на исправление дефектов, стоимость забракованного или пониженного в качестве материала, время, потерянное на участках резки и сварки, а также ежегодные расходы на техническое обслуживание. Затем сопоставьте эти значения с реалистичными предположениями о производительности, финансировании, пусконаладке и поддержке в течение предполагаемого срока службы оборудования.
В будущем оборудование для выравнивания листов, вероятно, будет уделять больше внимания сервонастройке, сохраненным технологическим рецептам, сбору производственных данных, мониторингу состояния и интеграции с автоматизированными системами резки и перемещения. Спрос на более короткие сроки поставки и более разнообразные материалы будет способствовать распространению машин, которые точно изменяют настройки и поддерживают отслеживаемые технологические записи. Wuxi Samgins предлагает долгосрочные гарантии и услуги, охватывающие проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку. При капитальной закупке окончательное сравнение должно включать каналы реагирования, доступность запасных частей, объем обучения, возможности удаленной поддержки и четко определенные приемочные испытания.
поиск

Рекомендуемые блоги
 Может ли оборудование для правки листового металла устранить деформацию от остаточных напряжений после термической резки — без повторного нагрева?
- Какое оборудование для выравнивания листового металла обеспечивает стабильную плоскостность листов из низкоуглеродистой стали толщиной 6–40 мм?
- Как интервалы технического обслуживания стандартного листоправильного станка влияют на долгосрочное время безотказной работы в цехах с крупносерийным производством
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.