




Основы гидравлических резьбонакатных станков: как выбрать, эксплуатировать и обслуживать промышленное оборудование для накатки резьбы
Что такое гидравлический резьбонакатный станок
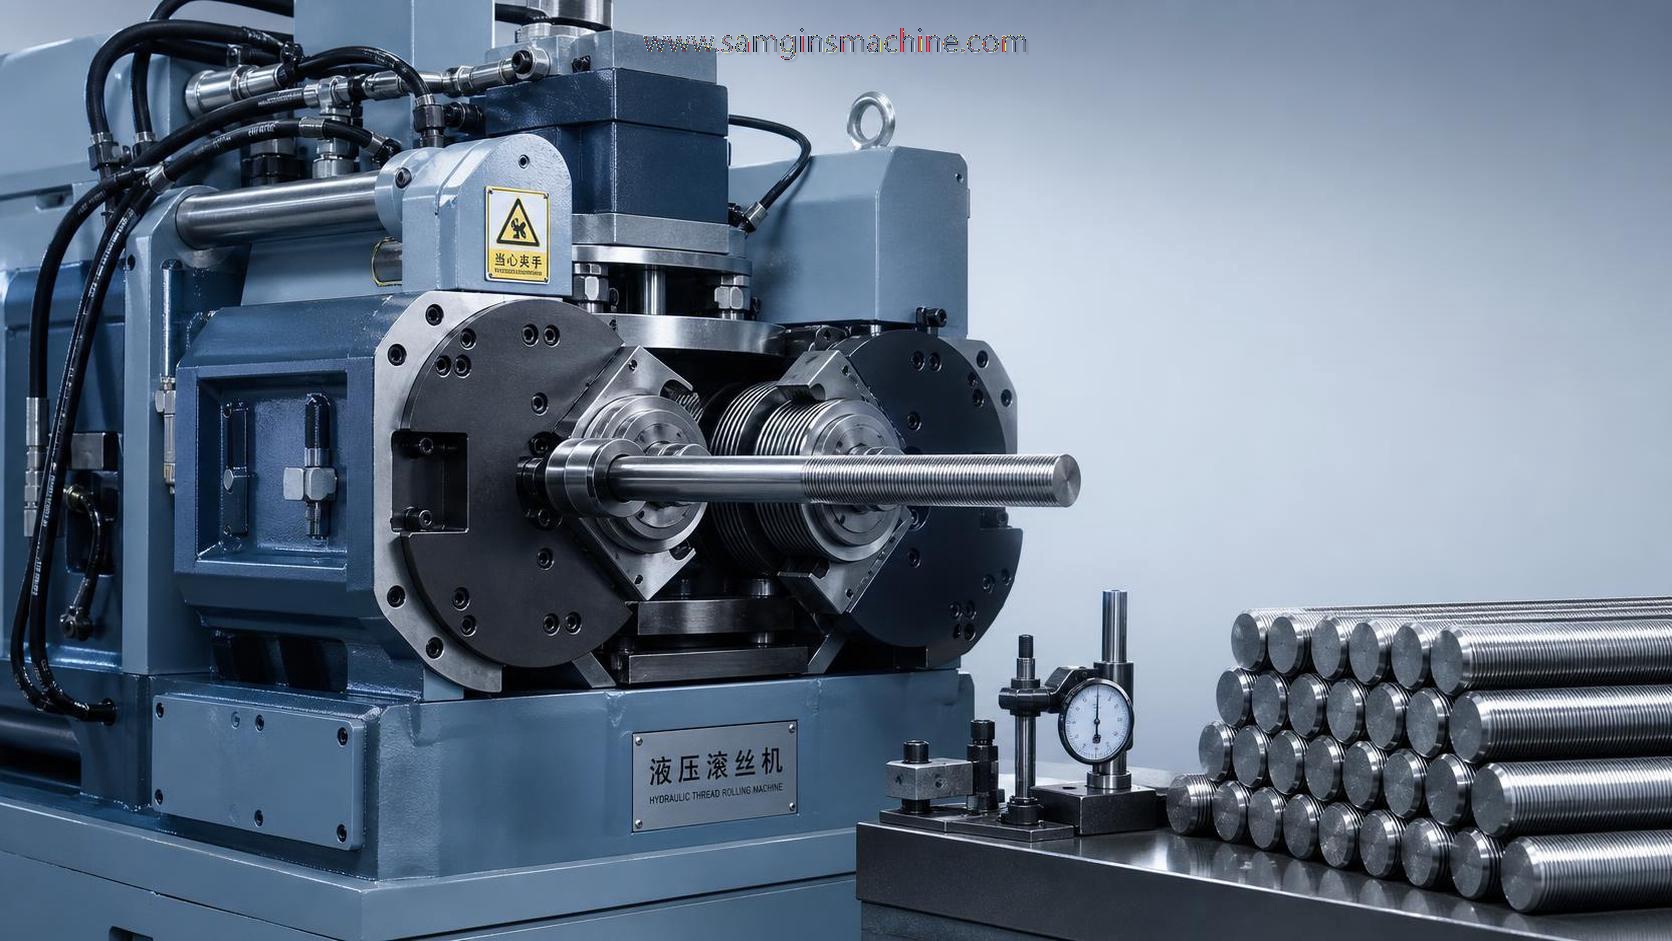
Гидравлический резьбонакатный станок — это металлообрабатывающий станок, создающий наружную резьбу, насечки, рифления или аналогичные профили путем пластического вытеснения материала между закаленными накатными роликами. Вместо срезания металла станок прикладывает контролируемое радиальное давление при вращении заготовки. Материал заполняет профиль ролика, формируя резьбу с непрерывным направлением волокон. Этот процесс широко применяется для болтов, шпилек, резьбовых стержней, анкерных крепежных элементов, автомобильных деталей, строительного крепежа, гидравлических фитингов и компонентов, требующих повторяемой геометрии резьбы.
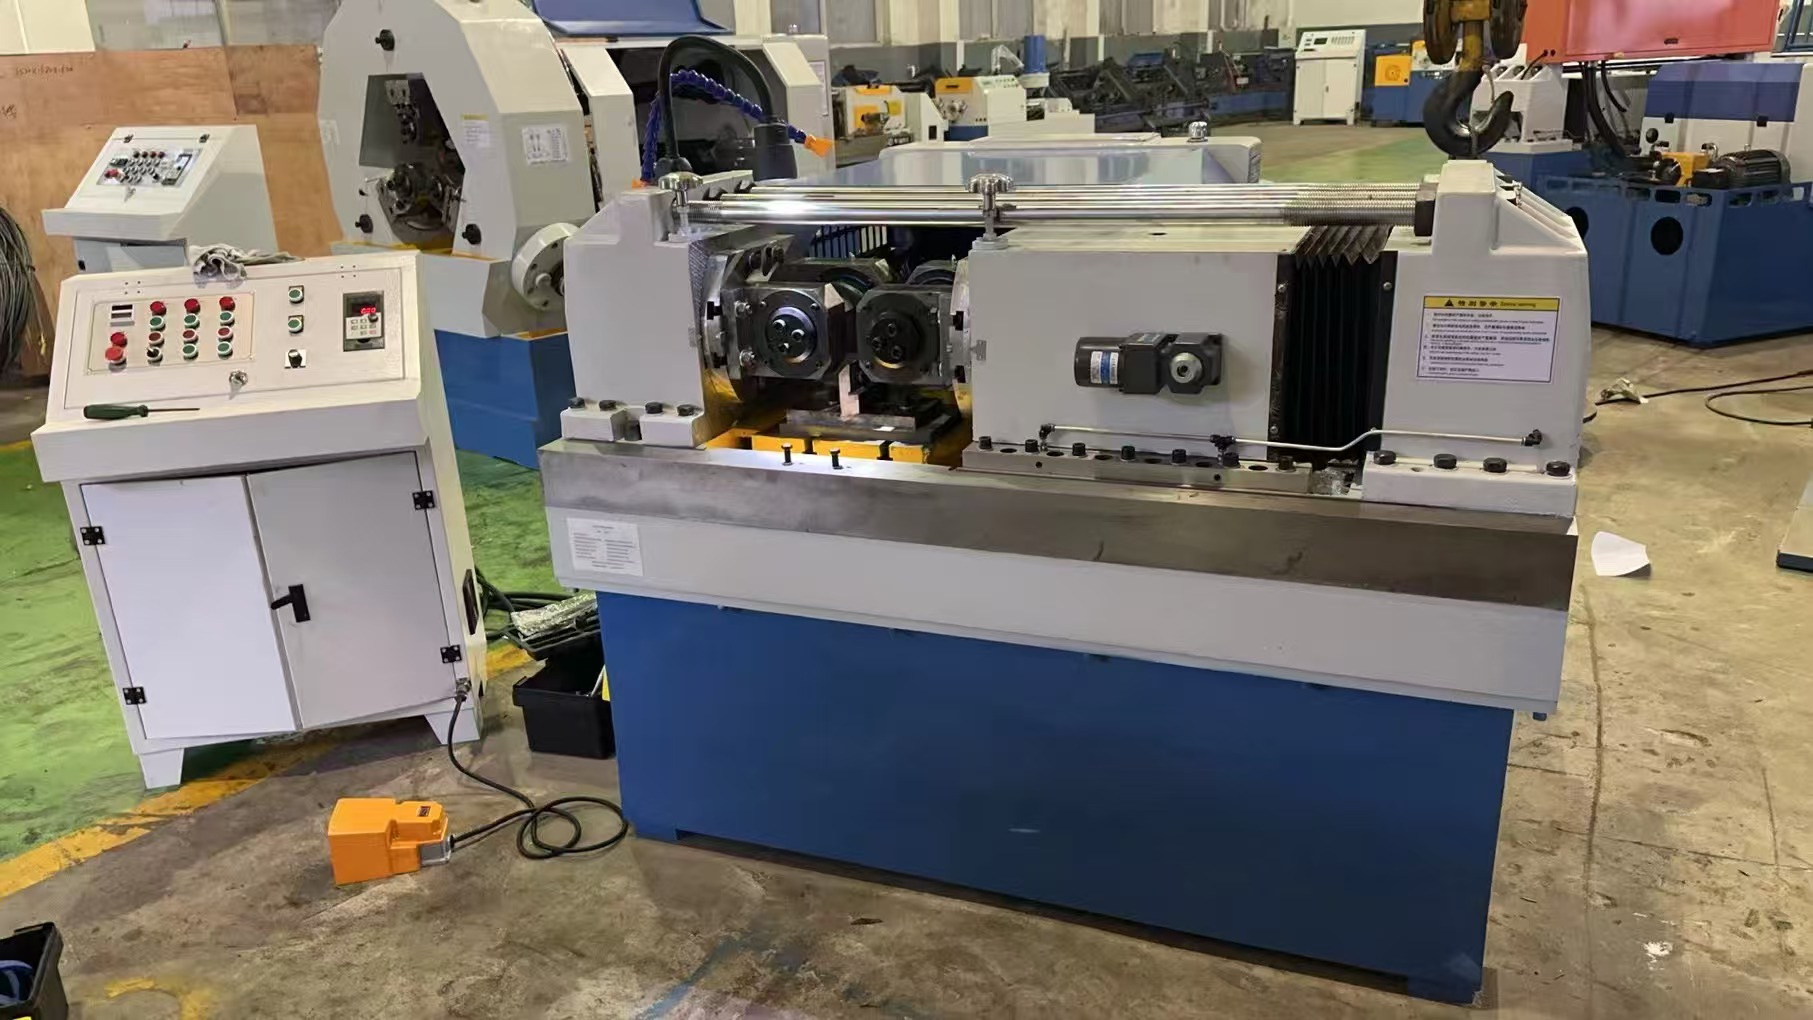
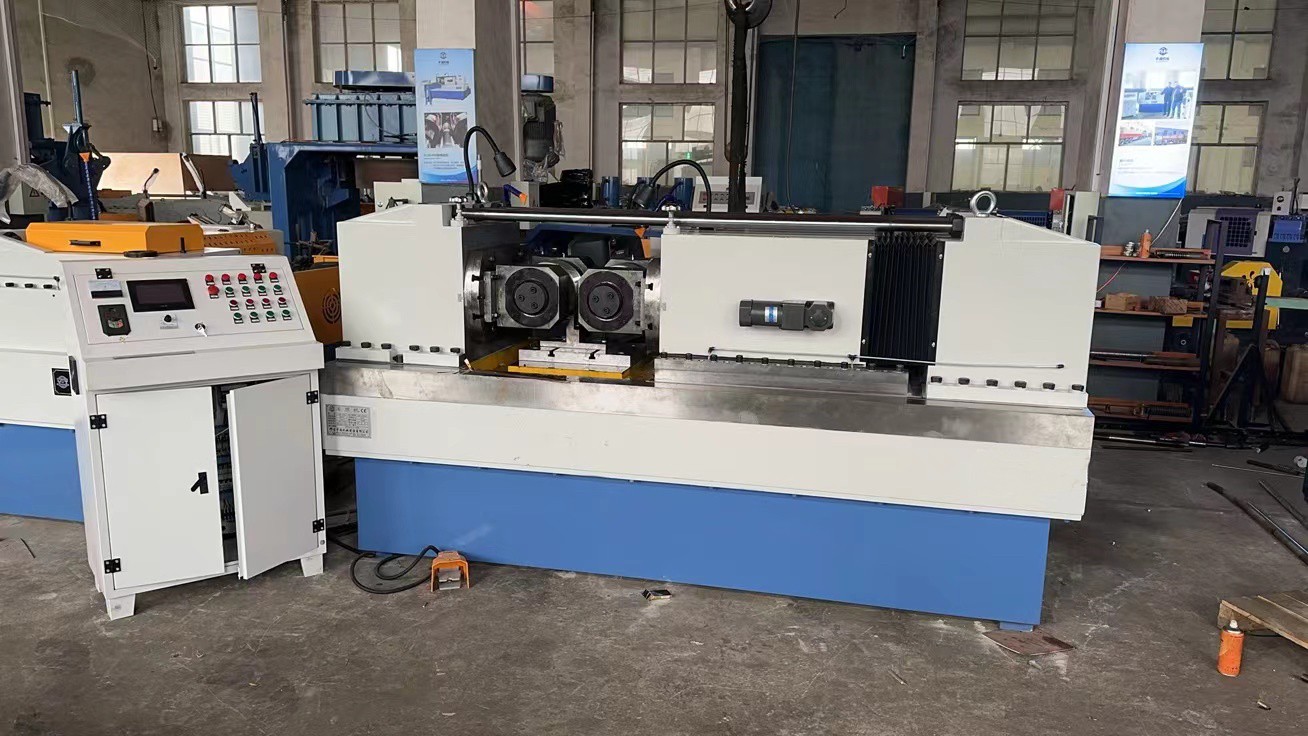
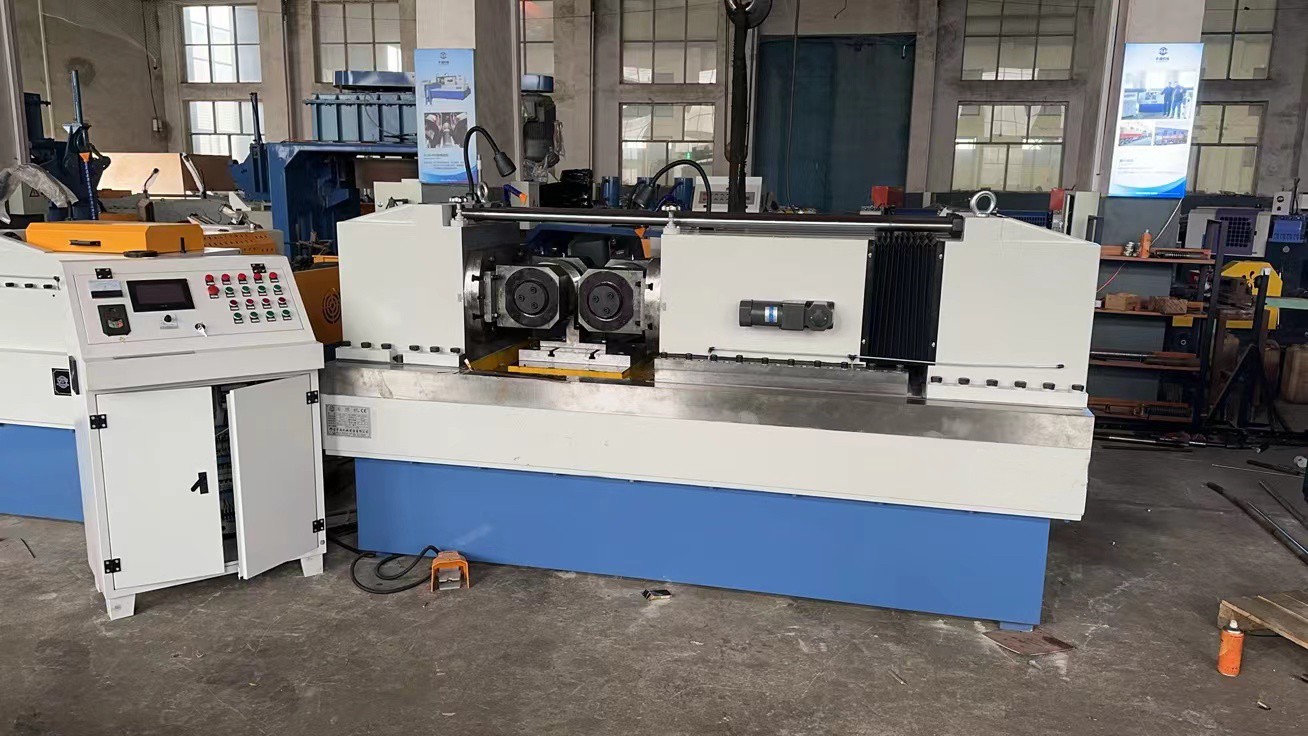
Гидравлическая система обеспечивает формующее усилие и управляет сближением роликов, выдержкой и возвратным движением. Типичный станок включает жесткую станину, гидравлический цилиндр или цилиндры, шпиндели роликов, приводной двигатель, опору для заготовки, систему смазки, защитное ограждение, электрические органы управления и механизмы регулировки оснастки. В зависимости от конструкции станка накатные инструменты могут быть плоскими, цилиндрическими, планетарными или сегментными. Двухроликовые цилиндрические конфигурации особенно распространены для круглых заготовок и производства высокопрочного крепежа.
Промышленные характеристики обычно определяются диапазоном диаметра резьбы, максимальным накатным усилием, размером роликов, скоростью шпинделя, мощностью двигателя, материалом заготовки, производительностью и допустимыми стандартами резьбы. Покупателям следует различать резьбонакатный станок, предназначенный для периодического мелкосерийного производства, и гидравлический резьбонакатный станок, рассчитанный на непрерывное изготовление крепежа. Одна лишь производительность не определяет пригодность оборудования; на готовую резьбу также влияют жесткость станины, стабильность давления, выравнивание роликов, доступ оператора и повторяемость смены инструмента.
Накатывание резьбы лучше всего подходит для пластичных материалов, которые могут подвергаться холодному формованию в пределах допустимого диапазона деформации. Углеродистая сталь, легированная сталь, нержавеющая сталь, алюминий, медные сплавы и отдельные титановые сплавы могут обрабатываться при правильном подборе усилия станка, подготовки заготовки, конструкции роликов и смазки. Перед покупкой необходимо оценить твердость и предел прочности материала, поскольку слишком твердые заготовки могут перегрузить ролики или привести к неполному формированию резьбы. Диаметр заготовки также имеет решающее значение: его необходимо рассчитывать для накатывания, а не напрямую переносить из процесса нарезания резьбы.
Как работает гидравлическое накатывание резьбы
В процессе гидравлического накатывания резьбы на двух роликах подготовленная заготовка размещается между двумя вращающимися роликами. Один или оба ролика перемещаются под гидравлическим давлением, пока заготовка не будет захвачена и накатана. Зубья ролика постепенно вытесняют поверхностный материал, формируя вершину и впадину резьбы без нарушения структуры волокон детали. Затем станок раскрывается, позволяя оператору или автоматизированной системе подачи снять готовую деталь и установить следующую заготовку.
Качество формования зависит от синхронизации давления, вращения, подачи, шага ролика и диаметра заготовки. Недостаточное давление может оставить неглубокий или частично заполненный профиль резьбы. Чрезмерное давление способно вызвать надрывы поверхности, увеличенный наружный диаметр резьбы, преждевременный износ роликов или деформацию тонких заготовок. Гидравлическое управление обеспечивает практический способ поддержания стабильного формующего давления, а механические упоры и регулируемые положения оснастки помогают сохранять повторяемые условия настройки в производственных партиях.
Холодное формование может улучшать усталостные характеристики по сравнению с механической обработкой в подходящих применениях, поскольку направление волокон материала следует контуру резьбы, а поверхность может упрочняться наклепом. Результаты по-прежнему зависят от состояния материала и правильной настройки процесса. Накатный станок не может компенсировать плохо подготовленные заготовки, поврежденные ролики, неправильную термообработку, загрязненную смазку или нестабильное качество поступающего прутка. Поэтому эффективное производство начинается с контролируемого процесса — от подготовки заготовки до окончательного контроля.
Перед началом производства операторы обычно проверяют состояние роликов, расстояние между роликами, ход резьбы, накатное давление, направление вращения шпинделя, положение опоры заготовки и защитные блокировки. Перед запуском деталей в серийное производство необходимо измерить результаты короткого пробного прогона. В соответствии со спецификацией изделия могут применяться резьбовые кольцевые калибры, проверки среднего диаметра, проходные/непроходные калибры, визуальный контроль и методы измерения профиля. Регистрация параметров настройки ускоряет запуск повторных заказов и поддерживает анализ первопричин при изменении качества резьбы.
Основные типы станков и области применения
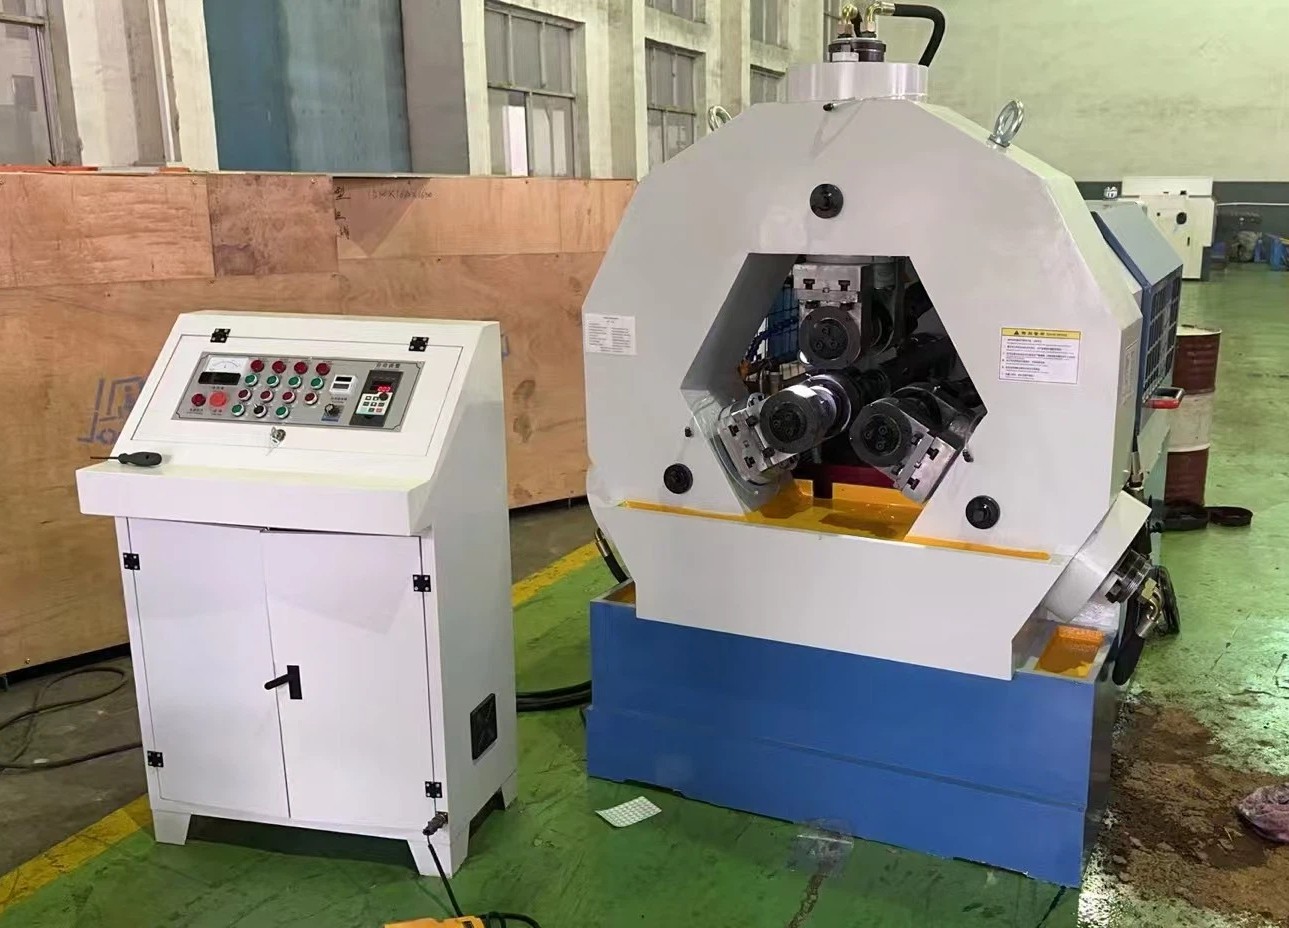
Гидравлические резьбонакатные станки обычно классифицируются по расположению роликов и методу загрузки. Станки с плоскими плашками используют возвратно-поступательные плоские плашки и могут обеспечивать крупносерийное производство стандартного крепежа. Цилиндрические двухроликовые станки используют круглые ролики и обеспечивают гибкую регулировку для множества резьбовых валов, болтов, стержней и специальных профилей. Трехроликовые или планетарные конструкции могут выбираться для отдельных задач с высокой производительностью, точностью или длинными заготовками, хотя требования к их оснастке и настройке могут существенно отличаться от обычного двухроликового оборудования.
Ручные или полуавтоматические станки подходят в случаях, когда размеры партий различаются, переналадка деталей выполняется часто или операторам необходим прямой контроль загрузки и инспекции. Автоматические гидравлические резьбонакатные станки дополняются питателями, отсекателями, конвейерами, системами сортировки или роботизированными интерфейсами для сокращения времени обработки. Автоматизация должна быть обоснована стабильными семействами деталей, надежной подачей заготовок и достаточным объемом производства. Для индивидуальных работ малого и среднего объема доступная настройка и быстрая смена роликов могут создавать большую ценность, чем сложная автоматизированная линия.
Типичные области применения включают резьбовые стержни для строительных систем, анкерные болты, колесные шпильки, опоры трубопроводов, промышленный крепеж, компоненты строительных лесов, электротехнический крепеж, сельскохозяйственное оборудование и машинные валы. Помимо стандартной метрической и дюймовой резьбы, подходящие ролики могут формировать рифления, шлицы, червякоподобные профили, муфты для арматуры и специальные геометрии крепежа. Применение определяет критически важные характеристики станка. Длинные стержни могут требовать поддержки при подаче или сквозной подаче, тогда как для коротких болтов приоритетом могут быть быстрая загрузка, удержание и надежное выталкивание.
Как выбрать подходящее оборудование
Начинайте выбор с готового компонента, а не с номинального усилия станка. Определите стандарт резьбы, номинальный диаметр, шаг, длину резьбы, допуск диаметра заготовки, марку материала, состояние по прочности, годовой объем, а также требуемый метод контроля. Учитывайте будущие изделия, которые имеют коммерческую перспективу, но не завышайте размер оборудования только ради теоретической производительности. Хорошо подобранный гидравлический резьбонакатный станок должен обеспечивать достаточное формующее усилие с практическим запасом, сохраняя при этом стабильное управление в нормальном рабочем диапазоне.
Подробно оцените конструкцию станка и систему движения. Жесткая сварная или обработанная станина, точно поддерживаемые шпиндели роликов, надежные гидравлические компоненты, контролируемая регулировка давления и четкие механические базовые поверхности уменьшают отклонения при накатывании. Уточните, как регулируется межосевое расстояние роликов, как проверяется параллельность, как отображается или контролируется давление и какие предусмотрены защиты от перегрузки. Также убедитесь, что станок может использовать ролики требуемого для планируемых работ диаметра, рабочей ширины, посадочного отверстия и профиля резьбы.
Условия на производстве не менее важны. Учитывайте электроснабжение, возможности обслуживания гидравлического масла, нагрузку на пол, доступ для подъема при смене роликов, меры шумозащиты, потребности в охлаждении, управление смазкой и имеющуюся квалификацию операторов. Запросите документированную область приемки, охватывающую материал, размеры образцов, ответственность за оснастку, контрольные калибры, количество для испытаний и критерии утверждения. Это превращает общее обещание производительности в измеримое требование проекта и снижает вероятность разногласий после установки.
Wuxi Samgins может рассматриваться покупателями, ищущими оборудование для накатывания резьбы наряду с более широким спектром оборудования для изготовления и обработки, включая сварочные системы, станки для обработки труб, станки для резки с ЧПУ, гибочное оборудование, вальцовочные станки и решения для перемещения листового металла. Для проектов, связанных со стальными конструкциями, резервуарами, трубопроводами или производственными цехами, поставщик, способный обсудить интерфейсы предшествующих и последующих производственных процессов, может помочь определить практические требования к перемещению, планировке и управлению процессом до спецификации оборудования.
Установка, эксплуатация и контроль качества
Установка начинается с ровного фундамента с достаточной несущей способностью и необходимым сервисным пространством вокруг станка. Оборудование должно быть закреплено в соответствии с инструкциями поставщика, подключено к указанному источнику электропитания и заполнено одобренной гидравлической жидкостью. Перед загрузкой деталей проверьте направление вращения двигателя, аварийные остановы, ограждения, концевые выключатели, соединения гидравлических шлангов, реакцию давления и подачу смазки. Не начинайте производство, пока выравнивание шпинделей роликов и траектория заготовки не будут проверены в рамках контролируемой процедуры ввода в эксплуатацию.
Операторы должны соблюдать последовательность настройки: осмотреть ролики, очистить контактные поверхности, установить согласованную оснастку, задать правильное межосевое расстояние, проверить опору заготовки, установить начальное давление и накатать пробные заготовки. Измерьте наружный диаметр, средний диаметр, ход резьбы, форму боковых сторон, длину и состояние поверхности в соответствии с требованиями к изделию. По возможности регулируйте по одному параметру за раз. Одновременное изменение давления, положения роликов, скорости и диаметра заготовки снижает надежность поиска неисправностей и может скрыть фактическую причину отклонений.
Контроль качества должен охватывать как входящую заготовку, так и результат накатывания. Если это требуется контрактом, фиксируйте сертификаты материала прутка или заготовки, затем контролируйте диаметр заготовки, фаску, прямолинейность, чистоту поверхности и состояние термообработки. В ходе производства используйте план выборочного контроля, соответствующий рискам и объему выпуска изделия. Изношенные ролики могут постепенно изменять средний диаметр или создавать некачественные вершины резьбы, поэтому результаты калибрования должны инициировать проверку роликов до того, как увеличится объем несоответствующей партии.
Для международных проектов документацию на оборудование и защитные ограждения следует проверять на соответствие требованиям безопасности рынка назначения. Wuxi Samgins заявляет, что ее станки соответствуют системе качества ISO9001 и директивам ЕС CE по машинам и низковольтному оборудованию. Покупателям следует подтверждать точный комплект документации, конфигурацию станка, местные требования к электроснабжению и применимые стандарты продукции в ходе запроса цены и приемки. Опыт экспорта компании и знакомство с ASME, API и местными отраслевыми нормами могут быть актуальны, когда резьбонакатное оборудование используется в проектах по трубопроводам, резервуарам, строительным металлоконструкциям или промышленному изготовлению.
Практики технического обслуживания и устранения неисправностей
Ежедневное техническое обслуживание должно включать проверку уровня гидравлического масла, утечек, необычного шума, чистоты роликов, состояния ограждений, потока смазки и работы аварийных остановов. Удаляйте стружку, окалину и остатки смазочного материала из рабочей зоны, не повреждая поверхности роликов. Операторы также должны наблюдать за изменениями времени цикла, поведения давления или выброса заготовки. Небольшое изменение поведения цикла может указывать на загрязнение, ослабленную механическую регулировку, ослабление уплотнения или раннюю проблему в гидравлическом контуре.
Через установленные интервалы проверяйте гидравлические шланги, фитинги, фильтры, уплотнения, манометры, электрические клеммы, подшипники шпинделей, крепежные элементы и поверхности крепления роликов. Заменяйте гидравлическое масло и фильтры в соответствии с руководством по эксплуатации станка, результатами анализа масла и условиями эксплуатации. Загрязненное масло может повредить клапаны и насосы, а несвоевременно обслуживаемые фильтры могут снизить стабильность реакции системы. Ведите записи о замене масла, проверках давления, ресурсе роликов, ремонтах и повторяющихся дефектах, чтобы решения по обслуживанию основывались на фактах, а не на памяти оператора.
Распространенные дефекты дают полезные диагностические признаки. Неглубокая резьба может указывать на низкое давление, заготовки недостаточного диаметра, неправильное положение роликов или изношенные ролики. Трещины на поверхности могут быть результатом неподходящей пластичности материала, чрезмерного формующего усилия, недостаточной смазки или проблемного состояния заготовки. Неравномерная форма резьбы может свидетельствовать о несоосности роликов, износе шпинделя, плохой опоре заготовки или загрязнении между роликом и деталью. При повторяющихся дефектах остановите процесс и проведите расследование, а не компенсируйте проблему бесконечным увеличением давления.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки гидравлического резьбонакатного станка — лишь один из элементов совокупной стоимости владения. Покупатели должны учитывать ролики, запасные части, доставку, установку, ввод в эксплуатацию, обучение операторов, контрольные калибры, электромонтажные работы, подготовку фундамента, гидравлическое масло, смазку, трудозатраты на обслуживание и ожидаемые простои. Автоматизация может снизить затраты на обработку, но она также добавляет питатели, системы управления, интеграционные работы и больше точек обслуживания. Наиболее экономичная конфигурация — та, которая соответствует производственной номенклатуре и может эффективно обслуживаться на месте.
Окупаемость инвестиций обычно определяется производительностью, использованием материала, снижением потребности во вторичной отделке, повышенной стабильностью резьбы и сокращением доли брака или переделок. Сравнивайте накатывание с нарезанием резьбы при одинаковом объеме деталей, модели трудозатрат, стоимости заготовок, предполагаемом сроке службы оснастки, объеме контроля и приемлемом уровне качества. Учитывайте время настройки при каждой смене изделия. При смешанном производстве станок, который проще регулировать и проверять, может обеспечивать более высокую практическую отдачу, чем более быстрый станок, простаивающий во время сложных переналадок.
Поддержка поставщика влияет на стоимость жизненного цикла. Wuxi Samgins предлагает долгосрочные гарантии и услуги, охватывающие проектирование, производство, продажи, послепродажную поддержку и техническое содействие. Среди упомянутых международных клиентов компании — URALSTANKOIMPORT, Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. L.L.C., BatysMunaiGazZhabdyktary LLP, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти рекомендации указывают на опыт обслуживания международных промышленных покупателей, однако заказчикам следует самостоятельно проверять объем поставки, конфигурацию, условия доставки и план поддержки, относящиеся к их собственному проекту.
Будущие тенденции в технологии накатывания резьбы
Рынок движется в сторону более отслеживаемых, гибких и энергоэффективных операций формования. Цифровой мониторинг давления, счетчики циклов, журналы сигналов тревоги, сбор производственных данных и техническое обслуживание по состоянию могут помочь производителям выявлять отклонения до того, как они станут проблемой качества. Сервоприводные функции также могут использоваться в подаче, позиционировании и автоматизации, когда важны повторяемость или быстрая смена изделия. Гидравлические силовые системы сохраняют актуальность, когда требуются надежное формующее давление и стабильная промышленная эксплуатация.
Спрос на индивидуальные крепежные элементы, инфраструктурный крепеж, энергетическое оборудование и инженерные сборки повышает важность оснастки для конкретных применений и валидации процесса. Покупателям все чаще нужны поставщики, способные обсуждать всю производственную цепочку, включая подготовку заготовок, интерфейсы сварки или изготовления, резку, гибку, перемещение материалов, контроль и поддержку поставок. Широкий портфель станков Wuxi Samgins и возможности индивидуальной настройки отдельных систем для сварки и изготовления могут поддерживать более широкое обсуждение планирования предприятия для производителей, расширяющихся за пределы одного процесса формования.
Рациональный процесс приобретения должен завершаться определенной технической спецификацией, проверкой образца детали, документированными критериями приемки, рекомендацией по запасным частям, планом обучения операторов и матрицей ответственности за техническое обслуживание. Когда эти детали определены до покупки, проект гидравлического накатывания резьбы с большей вероятностью обеспечит стабильное производство, а не только впечатляющую номинальную производительность. Подходящий станок, ролики, контроль заготовок, дисциплина установки и схема поддержки в совокупности определяют, станет ли накатывание резьбы надежной долгосрочной производственной возможностью.
поиск
Рекомендуемые товары
 Резьбонакатный станок Z28-150Z28-150 — компактный двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы на заготовках малого и среднего размера. Он широко используется в производстве металлоизделий, стандартных деталей, автомобильных компонентов и строительного крепежа.
![Звезда 1]()
 Резьбонакатный станок Z28-250Z28-250 — это двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы, высокопрочного стандартного крепежа, Т-образных винтов, анкерных болтов и заготовок, требующих большего шага резьбы. Он широко применяется в строительной отрасли метизов, производстве автомобильных и мотоциклетных деталей, оборудовании для транспорта и энергетики, а также в производстве стандартных деталей.
![Звезда 1]()
- Резьбонакатной станок Z28-500Автоматический резьбонакатной станок использует радиальное холодное накатывание — передовой процесс обработки без снятия стружки. Накатной инструмент выдавливает материал, формируя непрерывные волокна металла без резания. Давление сжатия, создаваемое при накатывании, эффективно улучшает параметры шероховатости поверхности, твёрдость и прочность заготовки. По сравнению с нарезанием резьбы накатывание повышает производительность в несколько раз (и даже в десятки раз), экономит материал и облегчает автоматизированную обработку.
![Звезда 1]()
- Резьбонакатной станок Z28-650Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
- Резьбонакатной станок Z28-1000Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
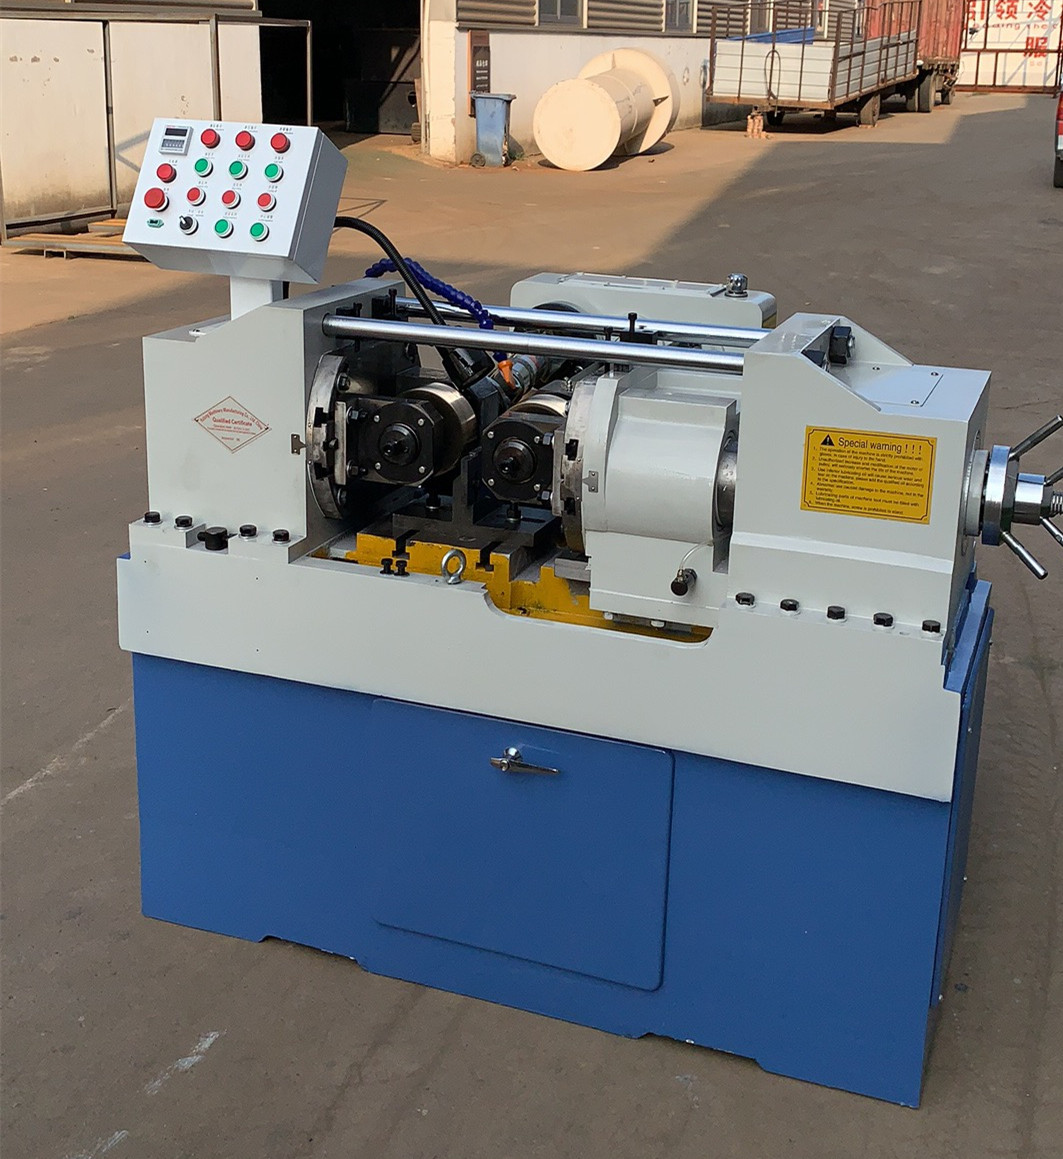
 Резьбонакатной станок ZC28-6.3Резьбонакатные станки в основном используются для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных деталей, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
Автоматические резьбонакатные станки главным образом применяются для радиального холодного накатывания. Этот процесс холодной прокатки представляет собой передовую технологию обработки без снятия стружки. В процессе используются накатные инструменты для экструзии, что обеспечивает непрерывность металлических волокон. Давление, создаваемое при накатывании, эффективно улучшает шероховатость поверхности, твёрдость и прочность заготовки. По сравнению с процессами резания накатывание резьбы повышает эффективность работы в несколько раз и более, одновременно экономя материал и облегчая автоматизированную обработку.![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.