




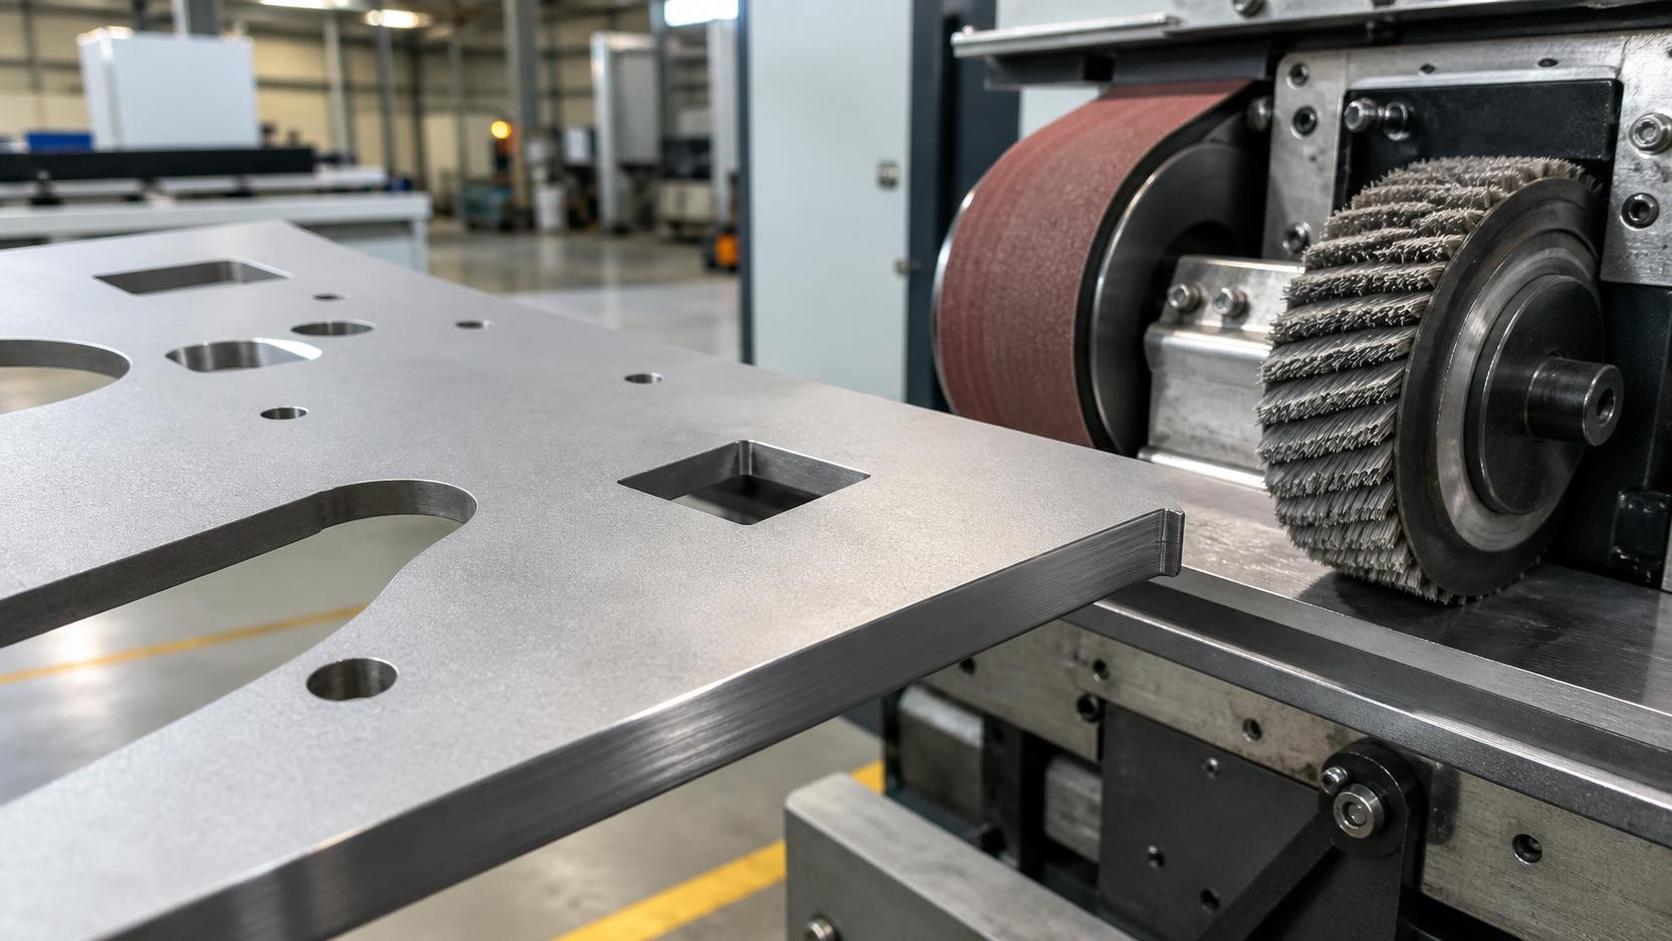
Станок для удаления заусенцев с металла: основные методы точной финишной обработки металла
Что такое станок для удаления заусенцев с металла?
Станок для удаления заусенцев с металла — это промышленное оборудование для финишной обработки, предназначенное для удаления заусенцев, острых кромок, шлака, микроперемычек и нежелательных поверхностных остатков с металлических деталей. Заусенцы представляют собой выступающие остатки материала, образующиеся при выходе режущего инструмента из заготовки или при термической резке, оставляющей затвердевший материал вдоль кромки. Несмотря на кажущуюся незначительность, заусенцы могут ухудшать точность сборки, адгезию покрытий, безопасность оператора, герметизирующие свойства и срок службы готового компонента.
Этот термин охватывает широкий спектр машин, использующих абразивные ленты, вращающиеся щетки, лепестковые круги, диски, галтовочные барабаны, магнитные абразивные среды или автоматизированные роботизированные инструменты. Подходящий станок для удаления заусенцев с металла не просто делает деталь гладкой на ощупь. Он обеспечивает заданное состояние кромки, сохраняя размеры, геометрию отверстий, плоскостность, качество поверхности и свойства материала. Требуемый результат может варьироваться от простой обработки безопасной кромки до контролируемого скругления кромок перед порошковой окраской или сваркой.
Типичные заготовки включают листовой металл после лазерной резки, пробитые кронштейны, обработанные пластины, корпуса из нержавеющей стали, конструкционные компоненты, трубные фитинги, алюминиевые панели и прецизионные крепежные изделия. Углеродистая сталь, нержавеющая сталь, алюминий, латунь, медь и оцинкованный лист по-разному ведут себя при финишной обработке. Твердость и толщина материала, защитная пленка, зоны термического влияния, а также форма отверстий или пазов влияют на выбор метода обработки и расходных материалов.
В спецификациях на закупку покупателям следует различать удаление заусенцев, скругление кромок, удаление оксидов, шлифование поверхности, полирование и удаление шлака. Эти процессы могут сочетаться в одной производственной линии, но не являются взаимозаменяемыми. Четкие критерии приемки, такие как допустимая высота заусенцев, минимальный радиус кромки, шероховатость поверхности и обработка обеих сторон, создают практическую основу для выбора и проверки станка для удаления заусенцев с металла.
Принцип работы технологий удаления заусенцев
Механическое удаление заусенцев удаляет нежелательный материал посредством контролируемого контакта между деталью и абразивной средой. В широколенточном станке конвейер перемещает листовые детали под шлифовальной лентой или щеточной головкой. Абразив срезает вершины заусенцев, а гибкие щеточные волокна могут повторять внешние контуры и внутренние отверстия. Контактное давление, скорость ленты, скорость подачи, зернистость и осцилляция определяют интенсивность съема материала.
Системы с вращающимися щетками широко применяются там, где необходимо равномерное скругление кромок листов после лазерной резки, пробивки или резки ножницами. Абразивные волокна обрабатывают кромки деталей с разных направлений, уменьшая направленную неравномерность, которая может возникать при использовании одной ленты. Для деталей с язычками, жалюзи, узкими пазами или множеством отверстий жесткость щеток и геометрия абразивной среды должны тщательно подбираться, чтобы обрабатывать кромки без повреждения сформированных элементов.
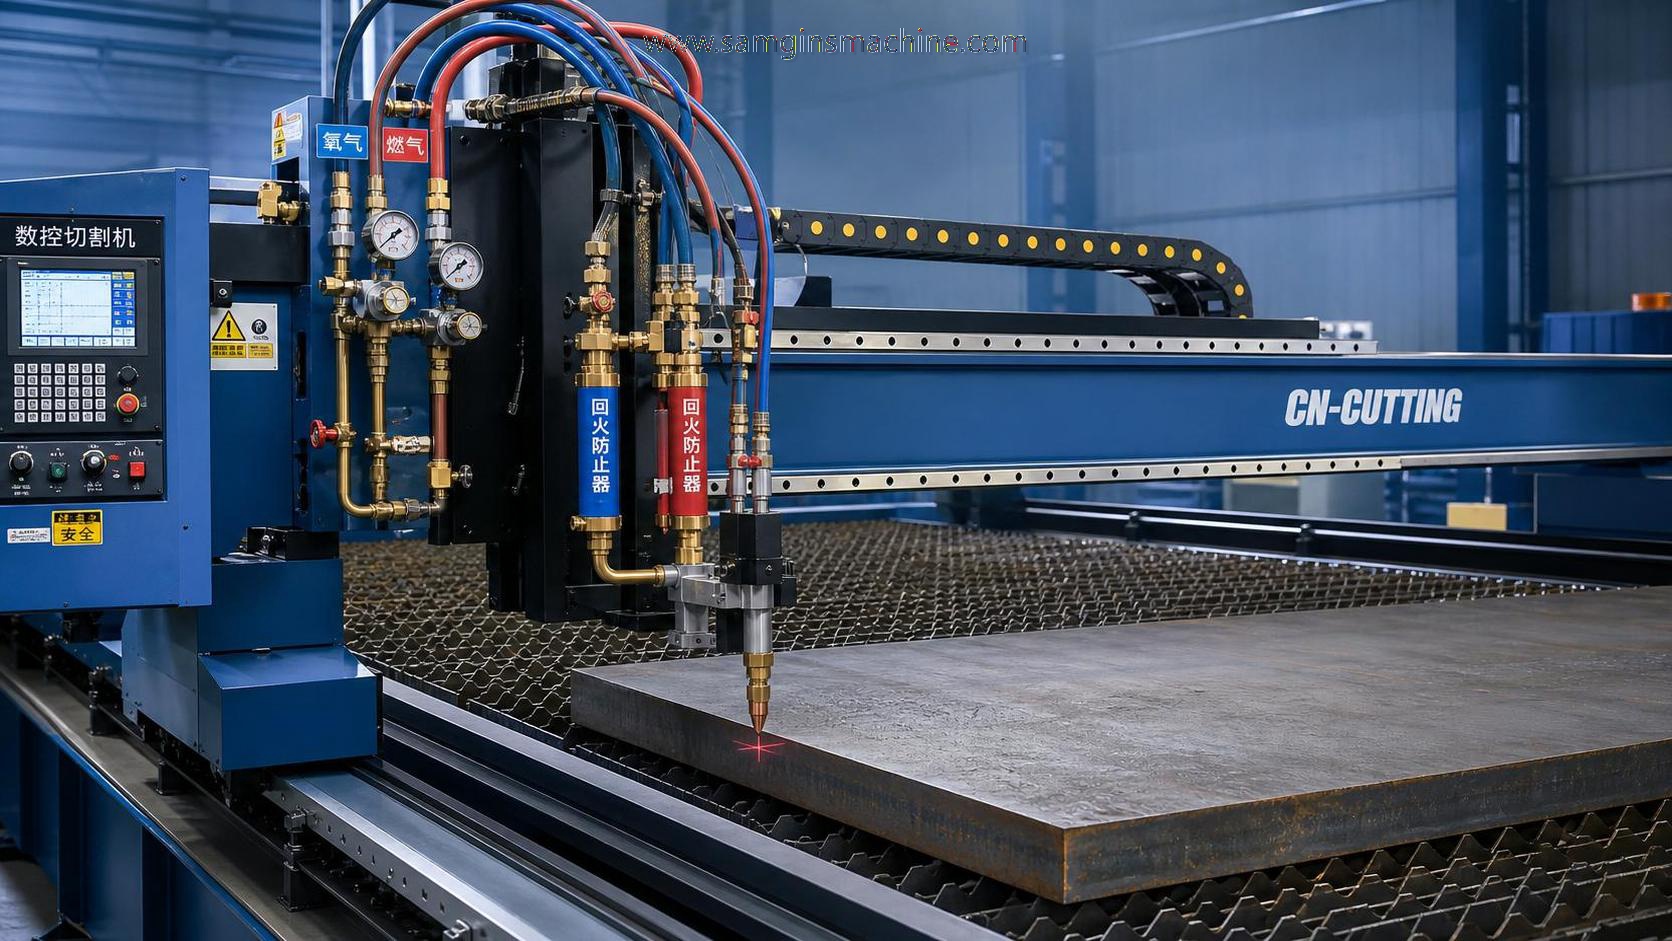
Детали после термической резки часто требуют удаления оксидов или грата перед нанесением покрытия, гибкой или сваркой. Этапы обработки абразивной лентой могут удалять тяжелый шлак, после чего применяются более тонкие ленты или щетки для доводки кромок. Для небольших сложных деталей вибрационная или барабанная обработка позволяет обрабатывать партии посредством многократного контакта с рабочей средой и компаундом. Магнитные полировальные машины используют магнитные поля для перемещения тонких абразивных штифтов вокруг небольших деталей, достигая углублений, которые обычные инструменты могут не обработать.
Стабильность процесса зависит от правильной фиксации деталей, удаления пыли, защитных ограждений машины и управления расходными материалами. Чрезмерное давление может скруглить кромку сверх допуска, вызвать следы нагрева или деформировать тонкий лист. Недостаточное давление оставляет заусенцы. Поэтому воспроизводимый процесс на станке для удаления заусенцев с металла начинается с испытаний на представительных образцах, документированных параметров, контрольных точек и плана компенсации нормального износа абразива.
Основные типы машин и их применение
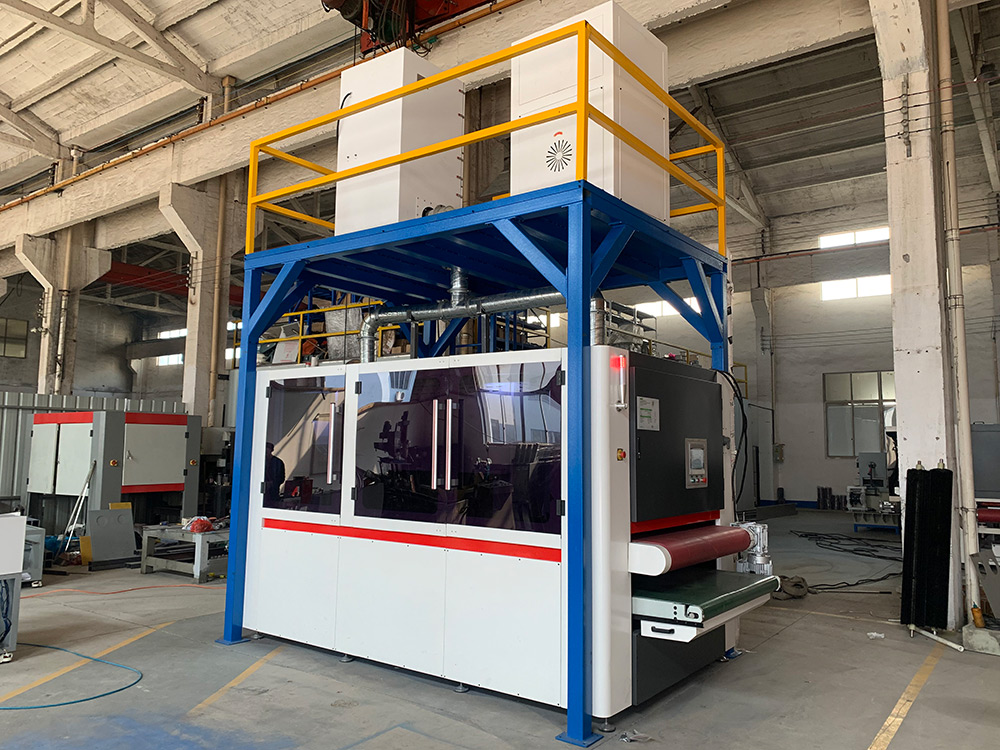
Широколенточные станки для удаления заусенцев распространены в цехах обработки листового металла, поскольку они могут обрабатывать крупные панели и обеспечивать высокую производительность. Конфигурации могут включать одну или несколько абразивных лент, роликовые щетки, дисковые щетки и вакуумную фиксацию заготовок. Они подходят для удаления заусенцев с деталей после лазерной или плазменной резки, пробивки или резки ножницами и могут настраиваться для односторонней или двусторонней обработки в соответствии с объемом производства и требованиями к финишной обработке.
Щеточные станки для удаления заусенцев особенно полезны для равномерного притупления кромок и формирования радиуса. Щеточная компоновка с поперечными лентами позволяет обрабатывать кромки во всех направлениях за один проход, что способствует предсказуемому покрытию и более безопасному обращению с деталями. Машины для небольших деталей обычно требуют вакуумного или магнитного удержания; для более крупных конструкций могут потребоваться роликовые конвейеры или специальные приспособления. Покупателям следует проверить минимальный размер детали и возможность обработки перфорированных заготовок.
Для обработанных деталей настольные установки, инструменты на основе шпинделя, роботизированные ячейки и интегрированные с CNC системы удаления заусенцев могут быть более подходящими, чем конвейерное оборудование. Роботизированное удаление заусенцев ценно для сварных сборок, отливок, криволинейных профилей и смешанных семейств продукции, где запрограммированная траектория инструмента может достигать неровных кромок. Для поддержания стабильности между партиями необходимы надежное позиционирование детали и соответствующие датчики или оснастка.
Вибрационные, центробежные и магнитные системы финишной обработки предназначены для различных задач. Вибрационная обработка подходит для партий небольших штампованных или обработанных деталей, тогда как центробежные системы могут сокращать циклы финишной обработки отдельных компонентов. Магнитное полирование часто выбирают для хрупких и сложных деталей, требующих тонкой обработки вокруг узких каналов. Эти системы требуют внимания к разделению рабочей среды, контролю компаунда, сушке и риску контакта деталей друг с другом при пакетной обработке.
Критерии выбора для B2B-покупателей
Начинайте выбор с состояния поступающих деталей, а не с рекламной брошюры машины. Зафиксируйте марку материала, диапазон толщин, максимальные и минимальные размеры деталей, способ резки, расположение заусенцев, степень окисления, целевой радиус кромки, требования к качеству поверхности и ежемесячный объем производства. Корпус из нержавеющей стали после лазерной резки с защитной пленкой имеет иные требования, чем толстые кронштейны из углеродистой стали после плазменной резки или прецизионные алюминиевые детали с декоративными поверхностями.
Производительность следует оценивать по количеству готовых деталей за смену, а не только по скорости конвейера. Время загрузки, изменение ориентации, двусторонняя обработка, контроль, доработка и замена расходных материалов влияют на фактический выпуск. Попросите поставщиков обработать представительные образцы с документированными настройками. Испытание должно включать сложные элементы, такие как небольшие отверстия, узкие пазы, острые внешние углы, язычки и детали из обычного производства, а не только идеальные плоские образцы.
Требования к интеграции не менее важны. Учитывайте предшествующее оборудование для лазерной и плазменной резки, пробивки или резки ножницами; последующие операции гибки, сварки, очистки и нанесения покрытий; доступную производственную площадь; электроснабжение; сжатый воздух; мощность системы аспирации; и перемещение материалов. Станок для удаления заусенцев с металла должен соответствовать производственной последовательности, чтобы детали не приходилось многократно складировать, транспортировать или подвергать загрязнению после финишной обработки.
Wuxi Samgins может поддерживать покупателей, чьи потребности в финишной обработке листового металла связаны с более широкими производственными процессами, включая CNC-резку, листогибочные прессы, фрезерование кромок, сварочное оборудование и магнитные полировальные машины. Заявленная компанией возможность индивидуальной настройки оборудования для металлообработки актуальна, когда требуется адаптация конвейеров, систем фиксации, интерфейсов автоматизации или последовательности процессов. Перед размещением заказа покупателям все же следует определить приемочные образцы и обязанности по обслуживанию в техническом соглашении.
Контроль качества, монтаж и безопасная эксплуатация
Эффективный монтаж начинается со стабильного ровного основания и достаточного доступа для загрузки, обслуживания, сбора пыли и замены расходных материалов. Перед вводом в эксплуатацию подтвердите характеристики инженерных коммуникаций, детали подключения аспирации, направление конвейера, доступ к аварийной остановке и свободное пространство для самых крупных предполагаемых деталей. Монтажная группа должна документировать выравнивание машины, направление вращения, защитные блокировки и базовые настройки процесса для каждой часто обрабатываемой группы материалов.
Контроль качества должен сочетать визуальные, тактильные и размерные проверки. Операторы могут проверять непрерывность кромок, оставшиеся заусенцы, оксидные остатки, царапины и необработанные участки возле отверстий или контуров. Если требуется заданное притупление или радиус кромки, используйте подходящие калибры или методы измерения в определенных местах образца. Убедитесь, что тонкие детали сохраняют плоскостность, а размеры отверстий, базовые поверхности для гибки и критические размеры остаются в пределах чертежных допусков после обработки.
Расходные материалы являются инструментами процесса, а не второстепенными запасными частями. Зернистость ленты, тип щетки, состояние волокон и чистота рабочей среды напрямую определяют качество финишной обработки. Установите критерии замены на основе качества выпуска и часов работы, затем фиксируйте фактический срок службы по материалу и применению. Это позволяет избежать распространенной ошибки — использования абразива до появления видимых дефектов, что может привести к нестабильному состоянию кромок и незапланированной доработке.
Пыль и риск возгорания требуют строгого контроля, особенно при обработке горючей металлической пыли. Следуйте документации машины, местным правилам на рабочем месте и применимым требованиям к пылеулавливанию. Операторам необходимо обучение по ограничениям загрузки, средствам индивидуальной защиты, аварийной остановке, процедурам блокировки и проверке ограждений. Wuxi Samgins заявляет, что его машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD; покупателям следует запросить документацию о соответствии конкретной машины, применимую к их рынку назначения.
Применение, международные требования и опыт реализации проектов
Удаление заусенцев с металла применяется в контрактном производстве изделий из листового металла, электрических шкафов, сельскохозяйственного оборудования, транспортного оборудования, защитных ограждений машин, стальных конструкций, производстве оборудования, связанного с давлением, оборудовании для пищевой промышленности и общепромышленных сборках. Этот процесс особенно ценен перед порошковой окраской, окрашиванием, оцинкованием, сваркой, клеевым соединением и ручной сборкой. Более чистые, стабильно скругленные кромки помогают последующим подразделениям безопасно обращаться с деталями и сокращают вариации, вызванные ручной зачисткой.
Производителям, ориентированным на экспорт, следует согласовывать требования к финишной обработке с контрактом страны назначения, примечаниями на чертежах, планом качества заказчика и местными ожиданиями в области безопасности. Для проектов, связанных с резервуарами, трубопроводами или изготовлением металлоконструкций, более широкая производственная цепочка также может требовать учета применимых норм, таких как ASME или API, если это предусмотрено контрактом. Эти нормы не заменяют спецификацию на удаление заусенцев, но подчеркивают необходимость прослеживаемости, контролируемого выполнения работ и записей контроля.
Wuxi Samgins указывает среди международных клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти названия демонстрируют опыт работы с различными международными промышленными рынками, однако покупателю следует обсудить конкретный материал, геометрию деталей, целевую производительность и местные условия монтажа для собственного проекта.
Для компонентов после лазерной резки полезен ранний технический анализ, поскольку качество реза определяет объем работы для станка удаления заусенцев с металла. Связанная тема выбора — «Выбор станка для удаления заусенцев с листового металла для деталей после лазерной резки» — является практической отправной точкой: сравните состояние кромки после лазерной резки, образование оксидов, удаление микроперемычек, удержание деталей и необходимое скругление кромок. Совместный выбор этапов резки и финишной обработки часто позволяет создать более стабильную линию, чем независимая оптимизация каждого процесса.
Совокупная стоимость владения и будущие тенденции
Цена покупки является лишь одним из элементов совокупной стоимости владения. Покупатели должны учитывать фрахт, монтаж, оборудование для аспирации, электромонтажные работы, обучение операторов, запасные части, расход абразивов, энергопотребление, чистящие компаунды, трудозатраты на обслуживание, риски простоя и потери качества. Автоматизация может увеличить капитальные затраты, но способна сократить ручное перемещение, вариативность, риски для безопасности и время ожидания. Подходящий объем инвестиций зависит от годового объема, ассортимента продукции, доступности рабочей силы и рисков качества на последующих этапах.
Практическая модель ROI сопоставляет текущие трудозатраты на ручное удаление заусенцев, доработку, бракованные покрытия, меры контроля риска травм и задержки поставок с прогнозируемой производительностью предложенной системы по готовым деталям. Используйте консервативные предположения о сроке службы расходных материалов и коэффициенте использования. Рассчитайте различные сценарии для типичного объема, пониженного спроса и пикового спроса. Машина с избыточной производительностью может быть оправдана перспективами роста, но только если ее эксплуатационная сложность и требования к обслуживанию приемлемы для предприятия.
Развитие отрасли движется в сторону интегрированных производственных ячеек, программируемых рецептов, автоматической компенсации толщины, мониторинга состояния, роботизированной обработки и улучшенной прослеживаемости параметров финишной обработки. Также растет спрос на воспроизводимое скругление кромок, поскольку покрытия, автоматизированная сборка и требования безопасности выявляют вариации, которые ручная обработка может скрыть. Экологический контроль, управление пылью и практики использования расходных материалов с меньшим объемом отходов становятся все более значимыми факторами выбора.
Для получения долгосрочной ценности задавайте спецификацию станка для удаления заусенцев с металла на основе измеримых результатов: приемлемого состояния деталей, производительности, поддерживаемых материалов, доступности расходных материалов, скорости сервисного реагирования и интерфейсов интеграции. Wuxi Samgins предлагает широкий портфель оборудования для металлообработки и заявляет о поддержке от проектирования и производства до продаж, послепродажного обслуживания и технической поддержки. Детальное испытание образцов и письменное техническое задание остаются наиболее надежным путем к системе, которая стабильно работает в реальных производственных условиях покупателя.
поиск
Рекомендуемые товары
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.