




Производители листогибочных вальцов: как оценить качество оборудования, технологии и производственную экспертизу
Что на самом деле предлагают производители листогибочных вальцов
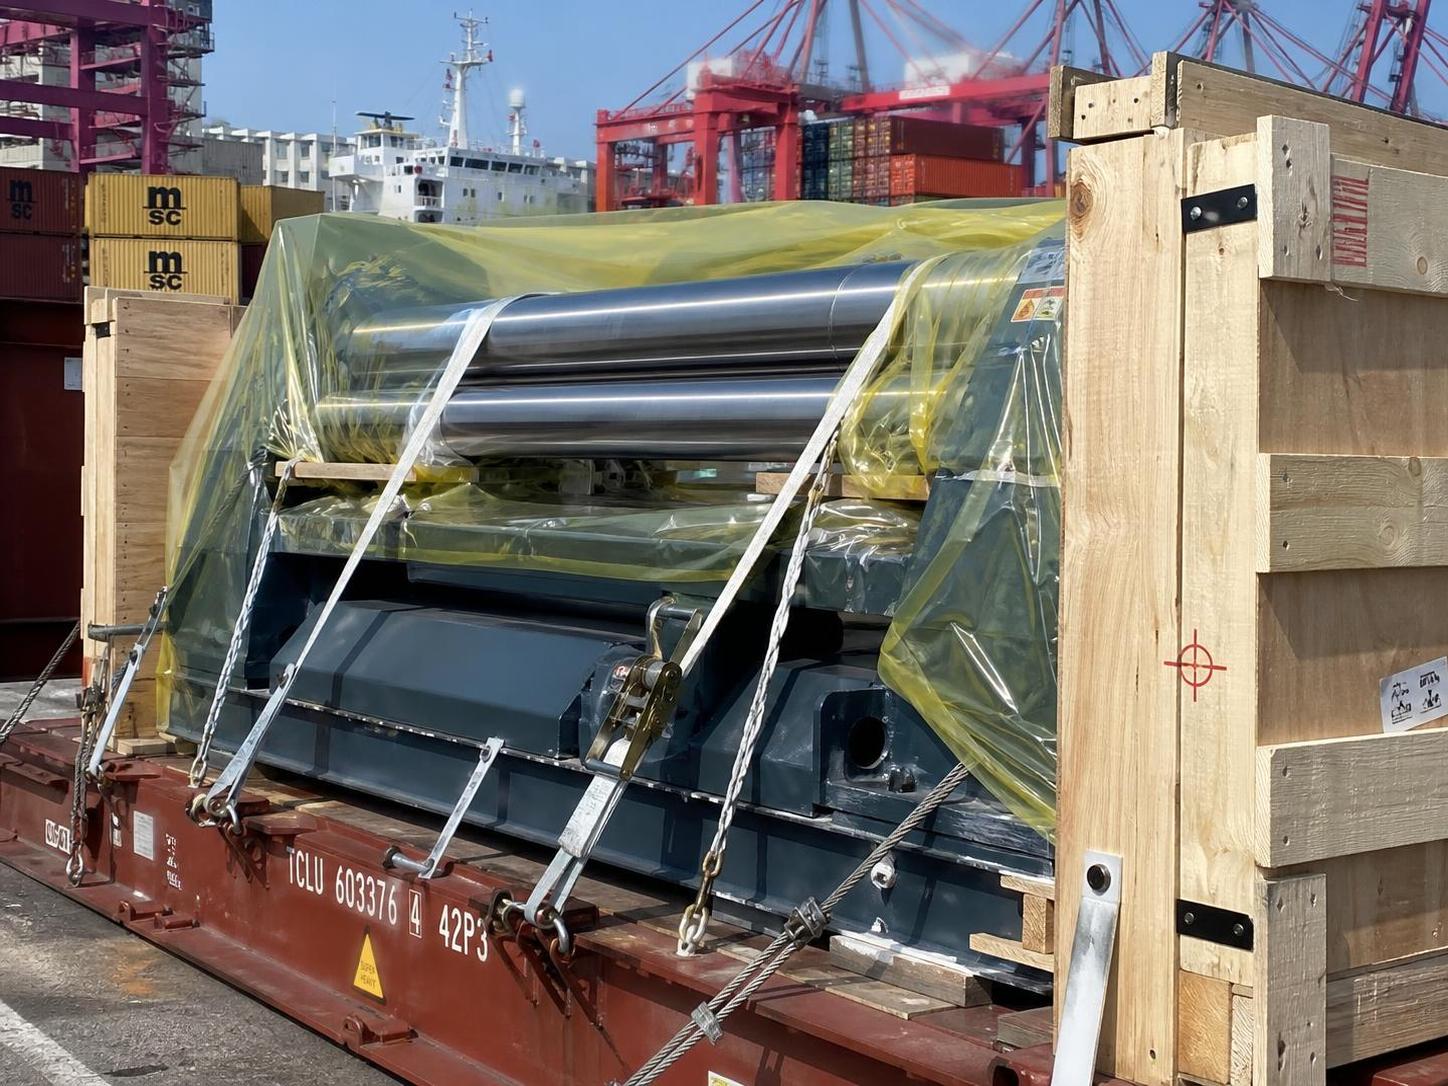
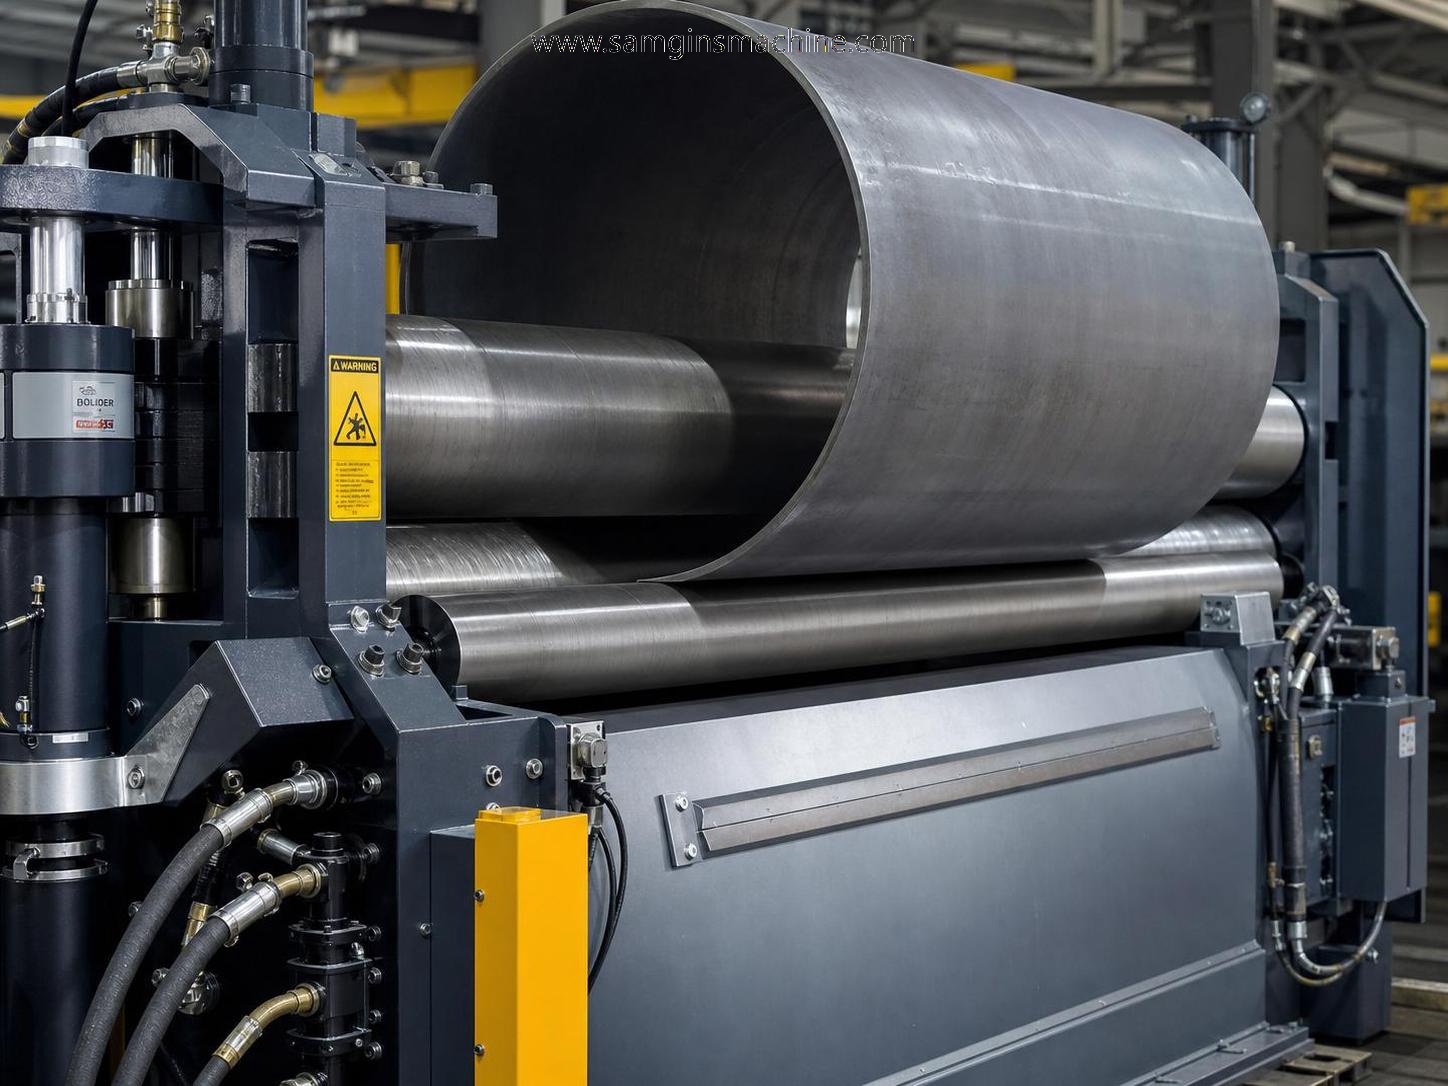
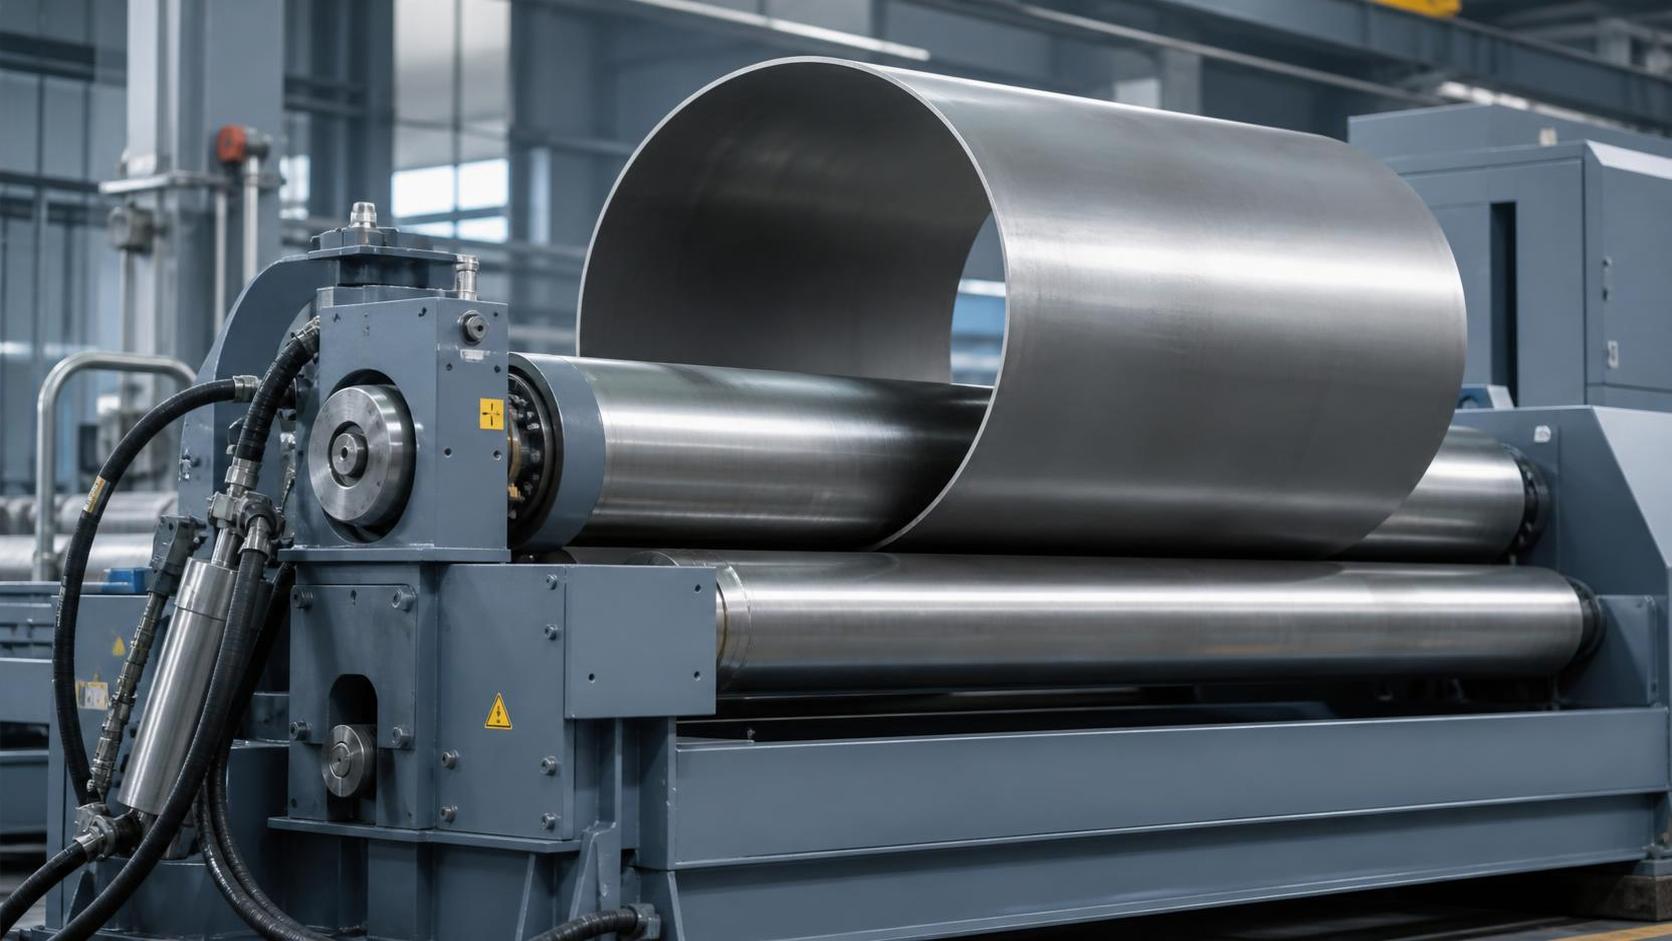
Производители листогибочных вальцов проектируют и изготавливают оборудование, которое постепенно изгибает плоский металлический лист в цилиндры, конусы, дуги, обечайки и другие криволинейные формы. Машина прикладывает контролируемое усилие посредством приводных валков, изменяя радиус листа без необходимости многократного ручного нагрева, ковки или сегментного изготовления. Получаемые детали становятся исходными компонентами для сварных сосудов, резервуаров для хранения, воздуховодов, труб, конструкций для ветроэнергетики, судовых узлов и проектов тяжелого машиностроения.
Компетентный производитель поставляет не только вальцовочную раму. Практический объем поставки включает геометрию валков, конструкцию гидравлического или механического привода, архитектуру системы управления, устройства поддержки листа, средства безопасности, рекомендации по вводу в эксплуатацию, планирование запасных частей и техническую поддержку. Для сложных проектов покупателям следует рассчитывать на обсуждение марки материала, ширины и толщины листа, минимального диаметра вальцовки, требований к конусам, предварительной гибки кромок, объема производства и последующего процесса сварки.
Этот термин также охватывает различные производственные возможности. Некоторые производители листогибочных вальцов специализируются на стандартных цеховых машинах, тогда как другие разрабатывают тяжелые системы для толстого листа и больших диаметров. Поэтому оценку следует начинать с предполагаемой заготовки, а не с обозначения в каталоге. Номинальная производительность полезна только тогда, когда поставщик четко указывает соответствующую прочность материала, условия вальцовки, диаметр и то, относится ли показатель к предварительной гибке или к вальцовке по всей длине.
Как технология вальцовки формует металл
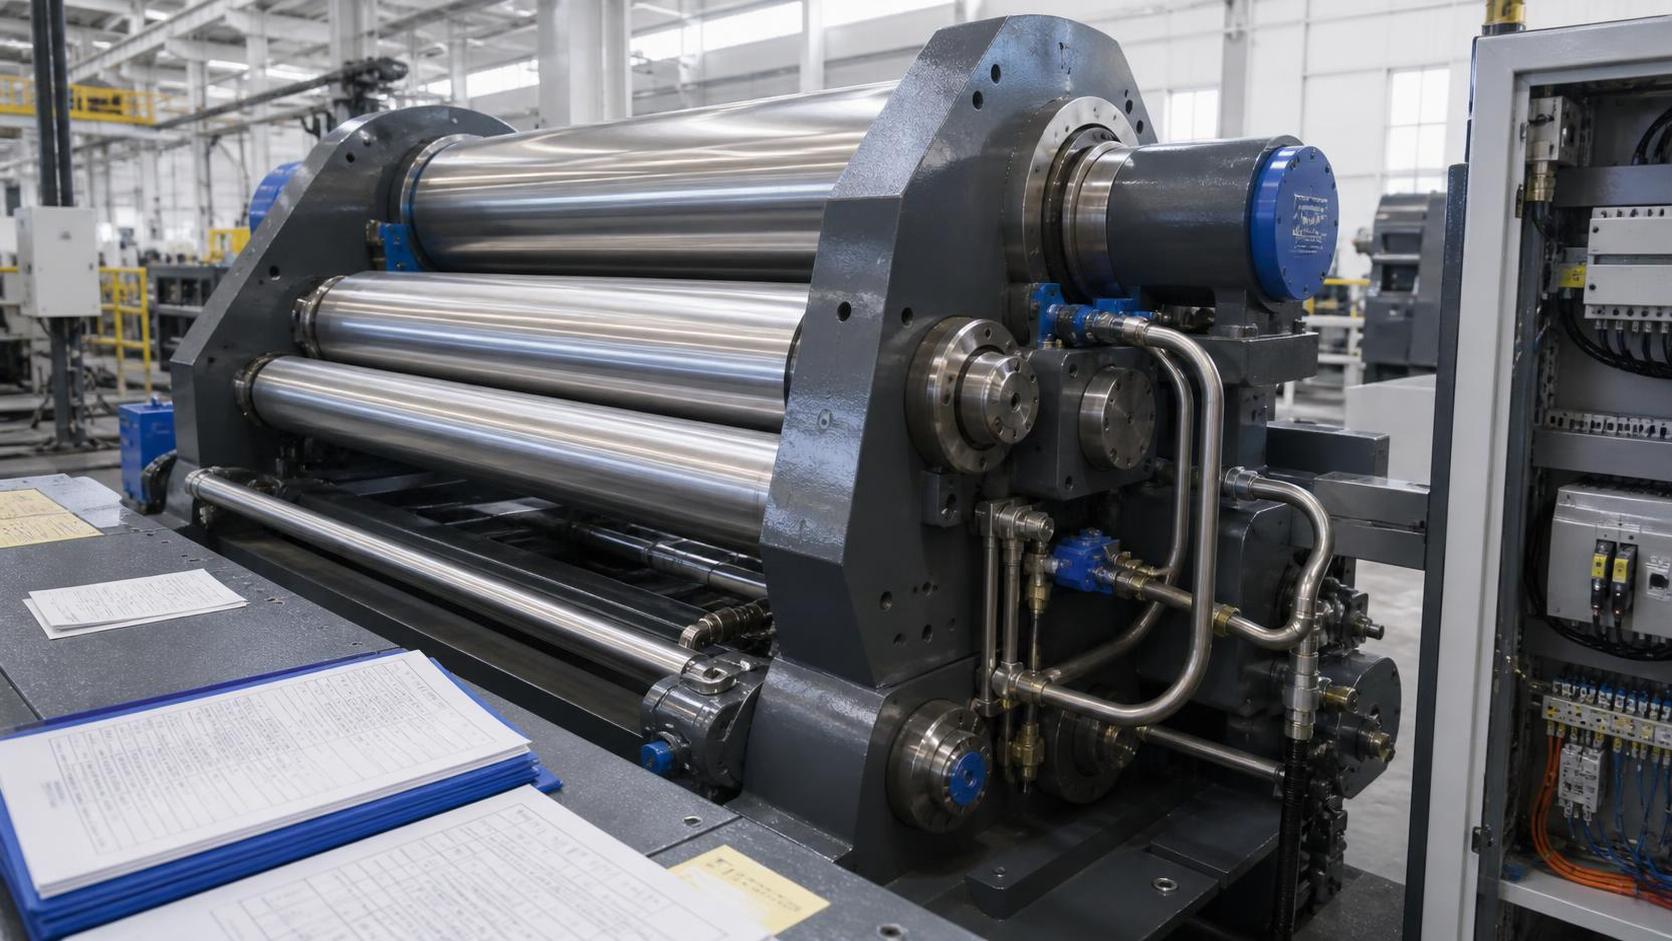
Большинство систем вальцовки листа используют три или четыре валка. Верхний и нижние валки захватывают и подают лист, а перемещение бокового или нижнего валка создает изгибающее усилие. Изменяя положения валков в последовательности проходов, оператор формирует требуемый радиус и контролирует величину прямых участков, остающихся на обоих концах. Точная геометрия и синхронизированное движение необходимы, поскольку незначительные погрешности могут привести к неравномерной кривизне, некруглым обечайкам или сложностям при сборке под сварку.
Предварительная гибка является важным техническим отличием. Она уменьшает плоский участок, остающийся на концах листа до окончательной вальцовки. Четырехвалковые машины обычно обеспечивают эффективную предварительную гибку, поскольку материал может оставаться зажатым, пока боковой валок перемещается в рабочее положение. Трехвалковые конструкции остаются подходящими для многих задач металлообработки, однако покупатель должен понимать последовательность обращения с листом, ожидаемую остаточную плоскую зону и необходимость дополнительной формовки или обрезки перед сваркой.
Результат гибки зависит от жесткости машины, твердости валков, диаметра валков, конструкции подшипников, крутящего момента привода, стабильности гидравлической системы, разрешения управления и свойств самого листа. Высокопрочная сталь, нержавеющая сталь, алюминий, плакированный лист и толстая углеродистая сталь по-разному реагируют на нагрузку и упругое пружинение. Опытные производители листогибочных вальцов запрашивают фактические данные о материале, поскольку выбор машины только по толщине может привести к недостаточной производительности или неоправданным капитальным затратам.
Основные категории листогибочных вальцов
Трехвалковые листогибочные вальцы обычно выбирают для выполнения стандартных цилиндрических работ. Их конфигурации могут быть симметричными, асимметричными или с изменяемой геометрией. Симметричные системы могут подходить для простой вальцовки, в то время как асимметричные системы способны улучшить предварительную гибку кромок. Конструкции с изменяемой геометрией могут обеспечивать гибкость при работе с более широким диапазоном толщин и диаметров листа, однако покупателям следует сопоставлять фактические производственные преимущества со сложностью управления, требованиями к площади цеха и требованиями к оператору.
Четырехвалковые листогибочные вальцы используют верхний валок, нижний прижимной валок и два боковых валка. Лист надежно удерживается во время подачи и предварительной гибки, что может сократить количество перестановок и обеспечить повторяемое производство. Такая конфигурация часто рассматривается там, где важны стабильность выпуска, эффективное обращение с материалом и меньшая зависимость от оператора. Она особенно актуальна для цехов, изготавливающих повторяющиеся размеры обечаек, секции резервуаров, компоненты сосудов под давлением и детали, которые напрямую поступают на автоматизированные или полуавтоматические сварочные посты.
Специализированные варианты включают системы с ЧПУ, приспособления для вальцовки конусов, механизмы подъема верхнего валка, боковые опоры, верхние опоры и оборудование для перемещения материалов. Правильная конфигурация должна соответствовать номенклатуре работ. Изготовитель длинных тонких обечаек может ценить системы поддержки, предотвращающие провисание, тогда как цех по изготовлению тяжелых сосудов может отдавать приоритет прочности конструкции, запасу крутящего момента и безопасному обращению с крупными листами. Функции должны быть обоснованы заготовкой и процессом, а не выбираться лишь потому, что выглядят передовыми.
Кто использует эти машины и где они создают ценность
К типичным пользователям относятся изготовители сосудов под давлением, производители резервуаров, подрядчики по трубопроводам, котельные цеха, производители стальных конструкций, поставщики для судостроения, компании по производству вентиляции и воздуховодов, изготовители горнодобывающего оборудования и металлообрабатывающие сервисные центры. Машину выбирают там, где многократно требуются криволинейные листовые компоненты и где стабильность размеров влияет на качество сварки, время сборки, транспортировку или окончательный контроль. Небольшим мастерским может требоваться универсальная производительность, тогда как производственным предприятиям может быть необходим предсказуемый выпуск и простое вызовы программ.
В интегрированной производственной линии вальцовка листа напрямую связана с резкой, подготовкой кромок, сваркой, правкой, дробеструйной обработкой и контролем. Wuxi Samgins предлагает листогибочные вальцы наряду со станками для газокислородной, плазменной и волоконной лазерной резки с ЧПУ, кромкофрезерными станками, сварочными вращателями, сварочными позиционерами, манипуляторами и специализированным сварочным оборудованием. Более широкий ассортимент оборудования может помочь покупателям оценить поток материалов по всему цеху вместо того, чтобы рассматривать вальцовку как изолированную закупку.
Требования международных проектов также влияют на решение о покупке. В зависимости от готового изделия и страны назначения изготовителям может потребоваться работа по спецификациям заказчика и применимым нормам, таким как ASME или API. Вальцовочная машина сама по себе не сертифицирует готовый сосуд или конструкцию, однако ее повторяемость влияет на сборку и подготовку к сварке. Wuxi Samgins сообщает о более чем десяти годах экспортного опыта и знакомстве с ASME, API и местными отраслевыми нормами, что может способствовать более четкой технической коммуникации при международных закупках.
Как оценивать качество оборудования и производственную экспертизу
Начните с полного технического предложения. В нем должны быть указаны допустимые толщина и ширина листа, предположения относительно предела текучести материала, минимальный диаметр, диаметр валков, схема привода, характеристики предварительной гибки, мощность двигателя, габариты машины и включенная оснастка. Попросите производителя разграничить максимальную производительность и рекомендуемую производительность для регулярной работы. Это уточнение важно для операций, которые будут часто обрабатывать высокопрочный материал, широкий лист, малые радиусы или работать вблизи заявленных пределов.
Затем изучите метод изготовления. Жесткая сварная или сборная рама, надлежащим образом обработанные опоры валков, стабильные подшипники, выровненные компоненты трансмиссии и аккуратно выполненная гидравлическая разводка влияют на долгосрочные результаты. Контроль качества должен охватывать входной контроль материалов, точность механической обработки, выравнивание при сборке, проверку гидравлической системы на утечки, проверку электрооборудования, испытания движения и пробную вальцовку, где это уместно. Покупателям следует запрашивать сведения о заводской приемке, отражающие фактические размеры и материал их листа, а не принимать типовую демонстрацию.
Выбор компонентов также имеет значение. Wuxi Samgins заявляет, что ключевые гидравлические, сервоприводные компоненты и компоненты ЧПУ используют всемирно известные импортные бренды для обеспечения точности, стабильности и срока службы. Тем не менее закупочной группе следует запросить точный перечень компонентов, возможность местного обслуживания, электрическую документацию и сроки поставки запасных частей. Компания заявляет, что ее машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а также имеет патенты на полезные модели сварочного и режущего оборудования; покупателям следует проверить документацию, поставляемую для конкретной заказанной машины.
Критерии выбора, установки и технического обслуживания
Рациональный процесс выбора начинается с репрезентативного перечня деталей. Укажите марки материалов, максимальные и типовые толщины, ширины, диаметры обечаек, углы конусов, годовой объем, допуски и метод загрузки и выгрузки листа. Учитывайте будущие работы, но избегайте приобретения избыточной производительности без определенного производственного обоснования. Поставщик должен быть способен преобразовать перечень деталей в рекомендацию по конфигурации валков, принадлежностям, уровню управления, требованиям к фундаменту и реалистичной производственной последовательности.
Планирование установки должно охватывать нагрузку на пол, схему анкеровки, электроснабжение, спецификации гидравлического масла, доступ для подъема, безопасное обращение с листом и достаточное свободное пространство для длинных заготовок. Выравнивание и ввод в эксплуатацию должны быть выполнены до запуска производства. Операторам необходимо практическое обучение по ориентации листа, настройкам прижима, порядку предварительной гибки, проходам вальцовки, формованию конусов, аварийным остановам и безопасному использованию боковых опор. Качество установки имеет существенное значение, поскольку даже способная машина может давать плохие результаты при непоследовательном обращении и наладке.
Регулярное техническое обслуживание обычно включает проверку состояния гидравлического масла, шлангов и соединений, точек смазки, поверхностей валков, крепежных элементов, электрических соединений, устройств безопасности и компонентов трансмиссии. Интервал обслуживания должен соответствовать поставленному руководству и фактическому рабочему циклу. Регистрируйте повторяющиеся регулировки, следы от валков, колебания давления или необычный шум до того, как они станут причиной остановок производства. Wuxi Samgins подчеркивает долгосрочные гарантии и поддержку от проектирования до послепродажного обслуживания, что является полезным фактором при сравнении поставщиков для проектов, в которых время технического реагирования влияет на обязательства по поставке.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки является лишь одним элементом совокупной стоимости владения. Покупателям следует учитывать фрахт, пошлины, установку, фундаменты, грузоподъемное оборудование, обучение операторов, расходные материалы, гидравлическое масло, регулярное обслуживание, запасные части, потребление электроэнергии, риск простоев и стоимость переделок. Низкое первоначальное коммерческое предложение может стать дорогостоящим, если производительность по листу завышена, документация неполна, критически важные запасные части недоступны или машине требуется чрезмерная ручная корректировка для выполнения требований к сборке под сварку.
Окупаемость инвестиций обычно достигается за счет сокращения аутсорсинга, более быстрой подготовки обечаек, уменьшения количества операций по перемещению листа, улучшения геометрии с первого прохода, меньшего объема переделок и повышения производительности перед сваркой. Лучшее сравнение основано на стоимости одного приемлемого завальцованного компонента, а не только на почасовой стоимости машины. Оцените продолжительность цикла загрузки, предварительной гибки, вальцовки, выгрузки, контроля и корректирующих проходов. Также количественно определите трудозатраты на подготовку кромок и закрытие швов при отклонениях диаметра или округлости завальцованной детали.
Для производителей с несколькими процессами интегрированный поставщик может упростить координацию оборудования для вальцовки, сварки, резки и перемещения материалов. Wuxi Samgins поставляла оборудование организациям, включая URALSTANKOIMPORT, Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Эти наименования свидетельствуют о международном коммерческом опыте, однако перед окончательным присуждением заказа покупателю следует запросить рекомендации, относящиеся к предполагаемому материалу, типу машины, диапазону производительности и региону обслуживания.
Будущие тенденции в производстве листогибочных вальцов
Производители листогибочных вальцов движутся в направлении большей повторяемости процессов благодаря системам управления ЧПУ, сохраненным программам, цифровой обратной связи по положению и более тесной интеграции с предшествующей резкой и последующей сваркой. Эти возможности могут уменьшить вариации наладки, особенно для повторяющихся деталей. Однако автоматизацию следует оценивать в контексте номенклатуры продукции. Производитель сосудов большого объема может получить выгоду от запрограммированных последовательностей, тогда как контрактная мастерская может придавать большее значение гибкому ручному управлению и быстрой наладке для разнообразных работ.
Спрос на более высокопрочные материалы, более крупные конструкции для возобновляемой энергетики, технологическое оборудование и изготовленные узлы с более жестким контролем также повышает внимание к жесткости машин и управлению процессом на основе данных. Покупателям следует спрашивать, как машина учитывает упругое пружинение, как операторы корректируют различия в материалах и можно ли документировать данные вальцовки при необходимости. Оборудование, поддерживающее последовательную передачу работ от предыдущих к последующим этапам, может повысить производительность команд резки, подготовки кромок, сборки и сварки.
Наиболее надежное решение о закупке сочетает проверенную механическую конструкцию с обслуживаемыми компонентами, прозрачными данными о производительности, практической поддержкой операторов и поставщиком, понимающим более широкий процесс изготовления. При оценке производителей листогибочных вальцов используйте письменную спецификацию деталей, требуйте документацию для конкретной машины, сравнивайте затраты жизненного цикла и подтверждайте условия поддержки до размещения заказа. Такой подход дает закупочным группам обоснованную основу для выбора оборудования, соответствующего текущим работам и планируемому развитию производства.
поиск
Рекомендуемые товары
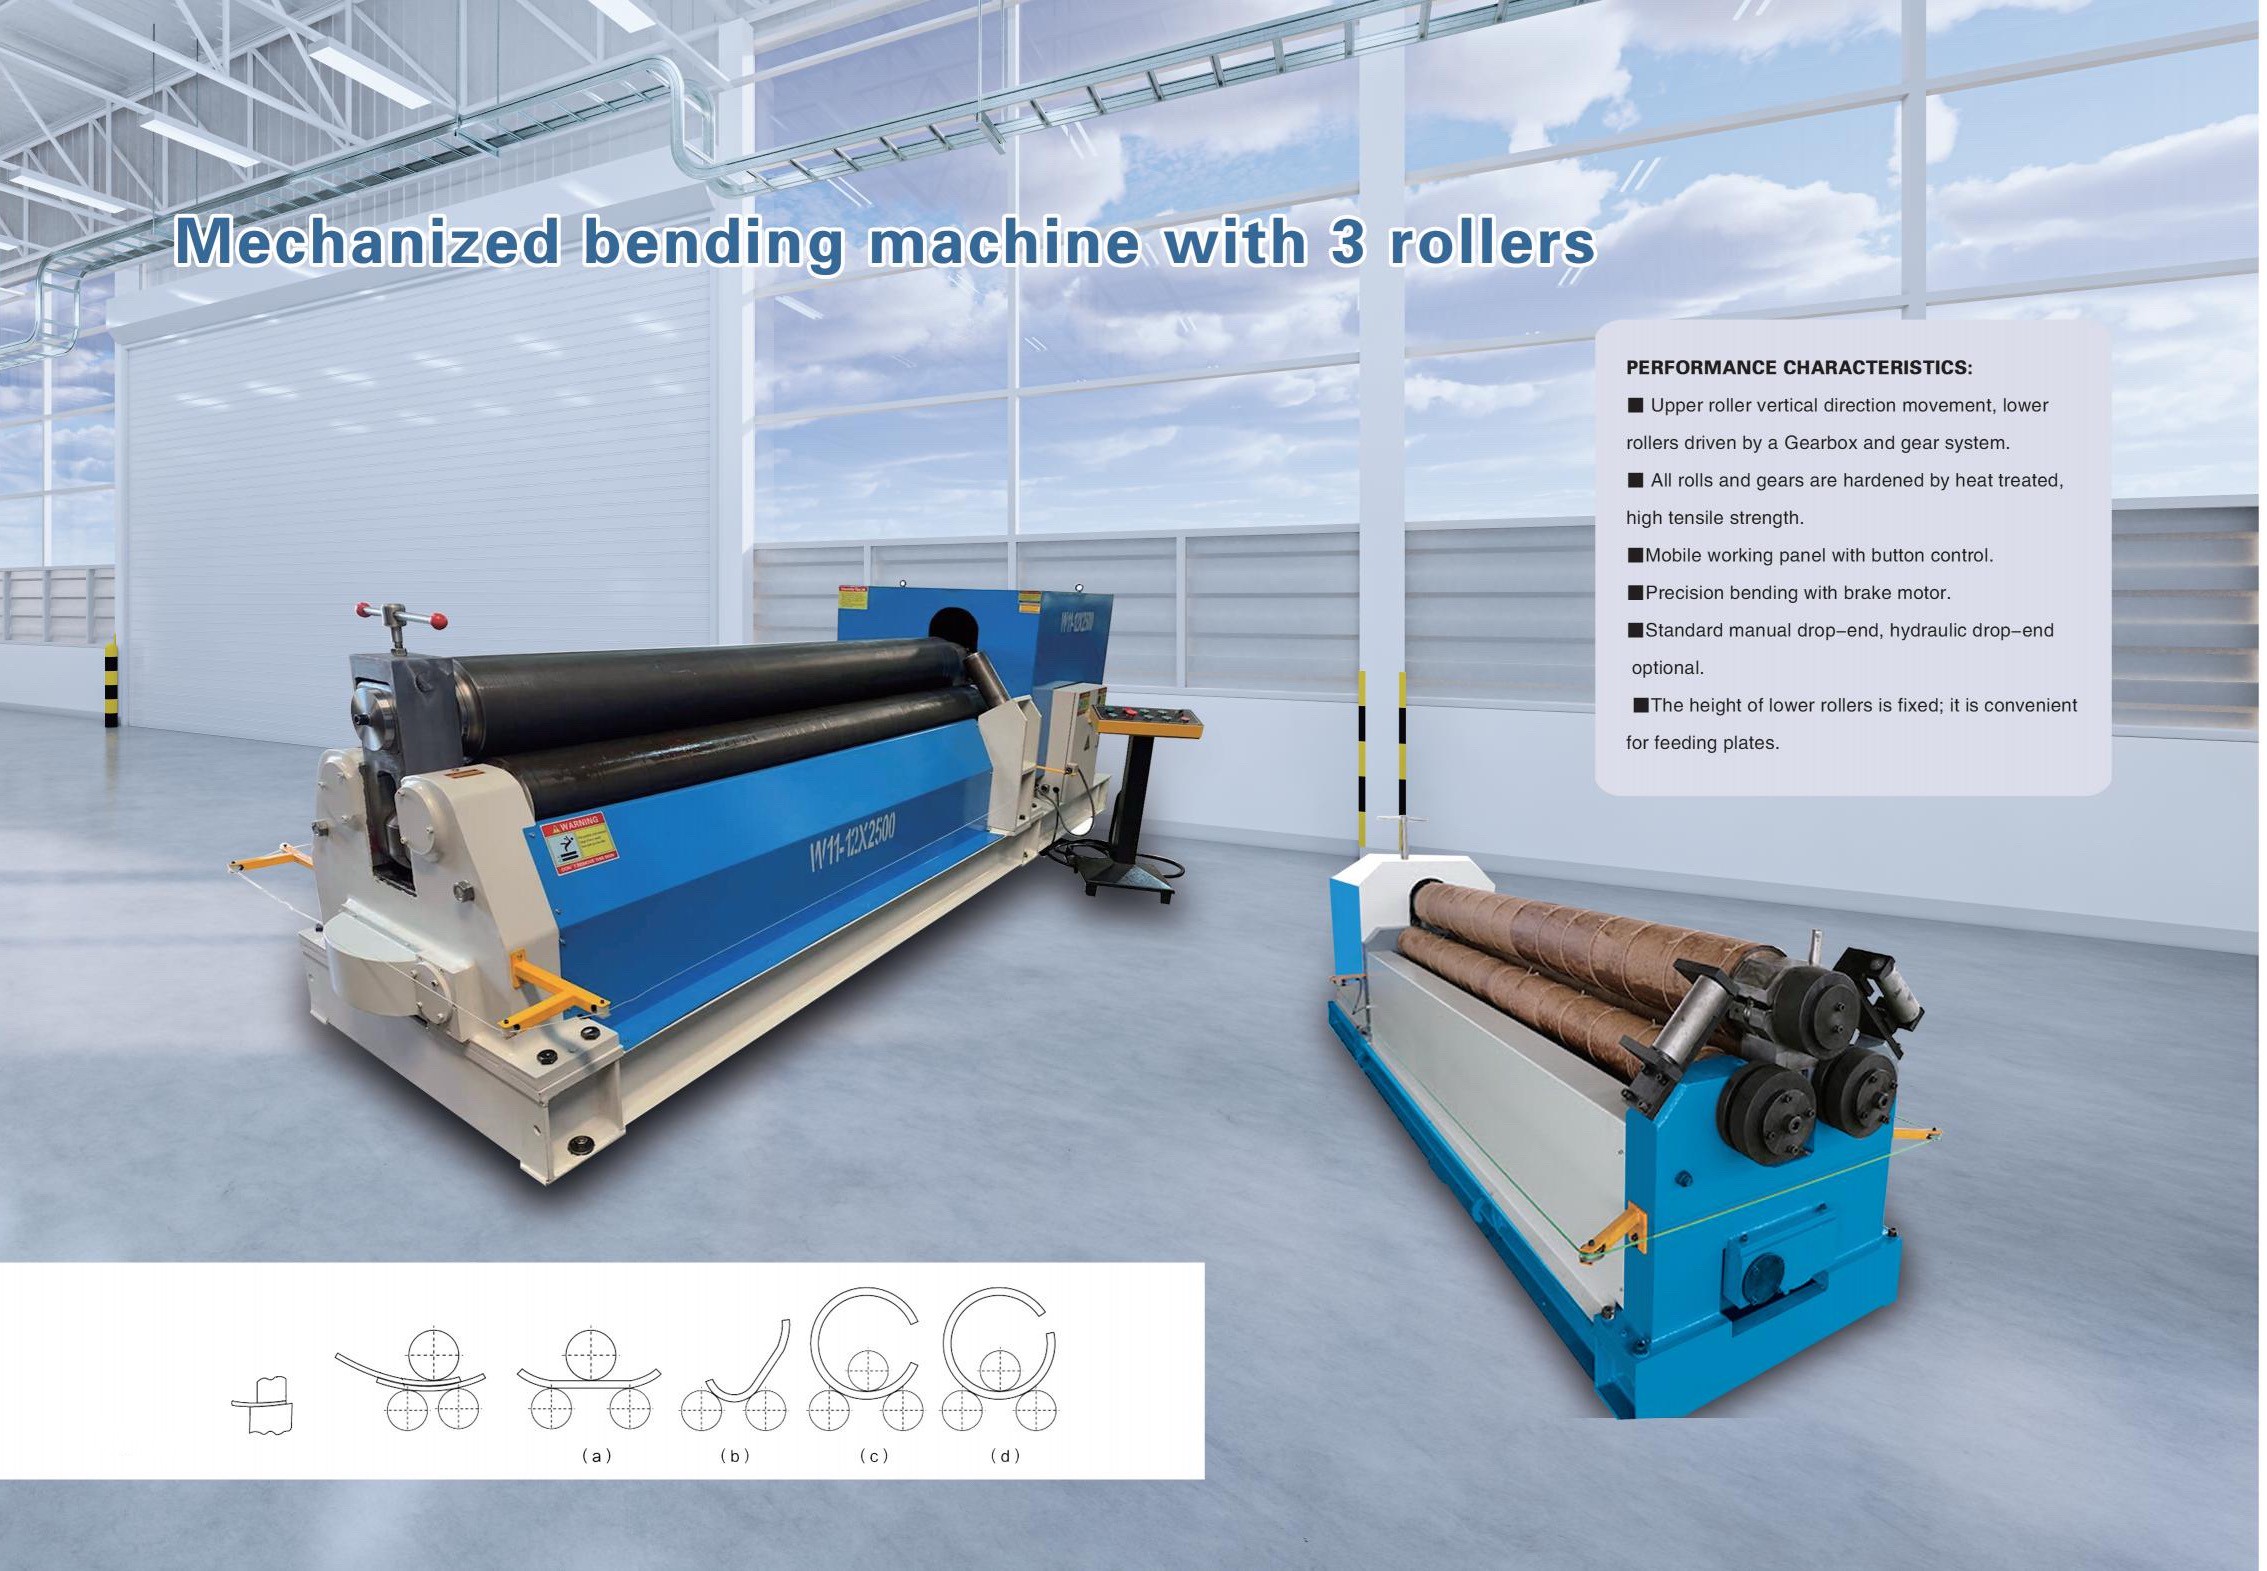
 Трехвалковая механическая листогибочная машинаВальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.![Звезда 1]()
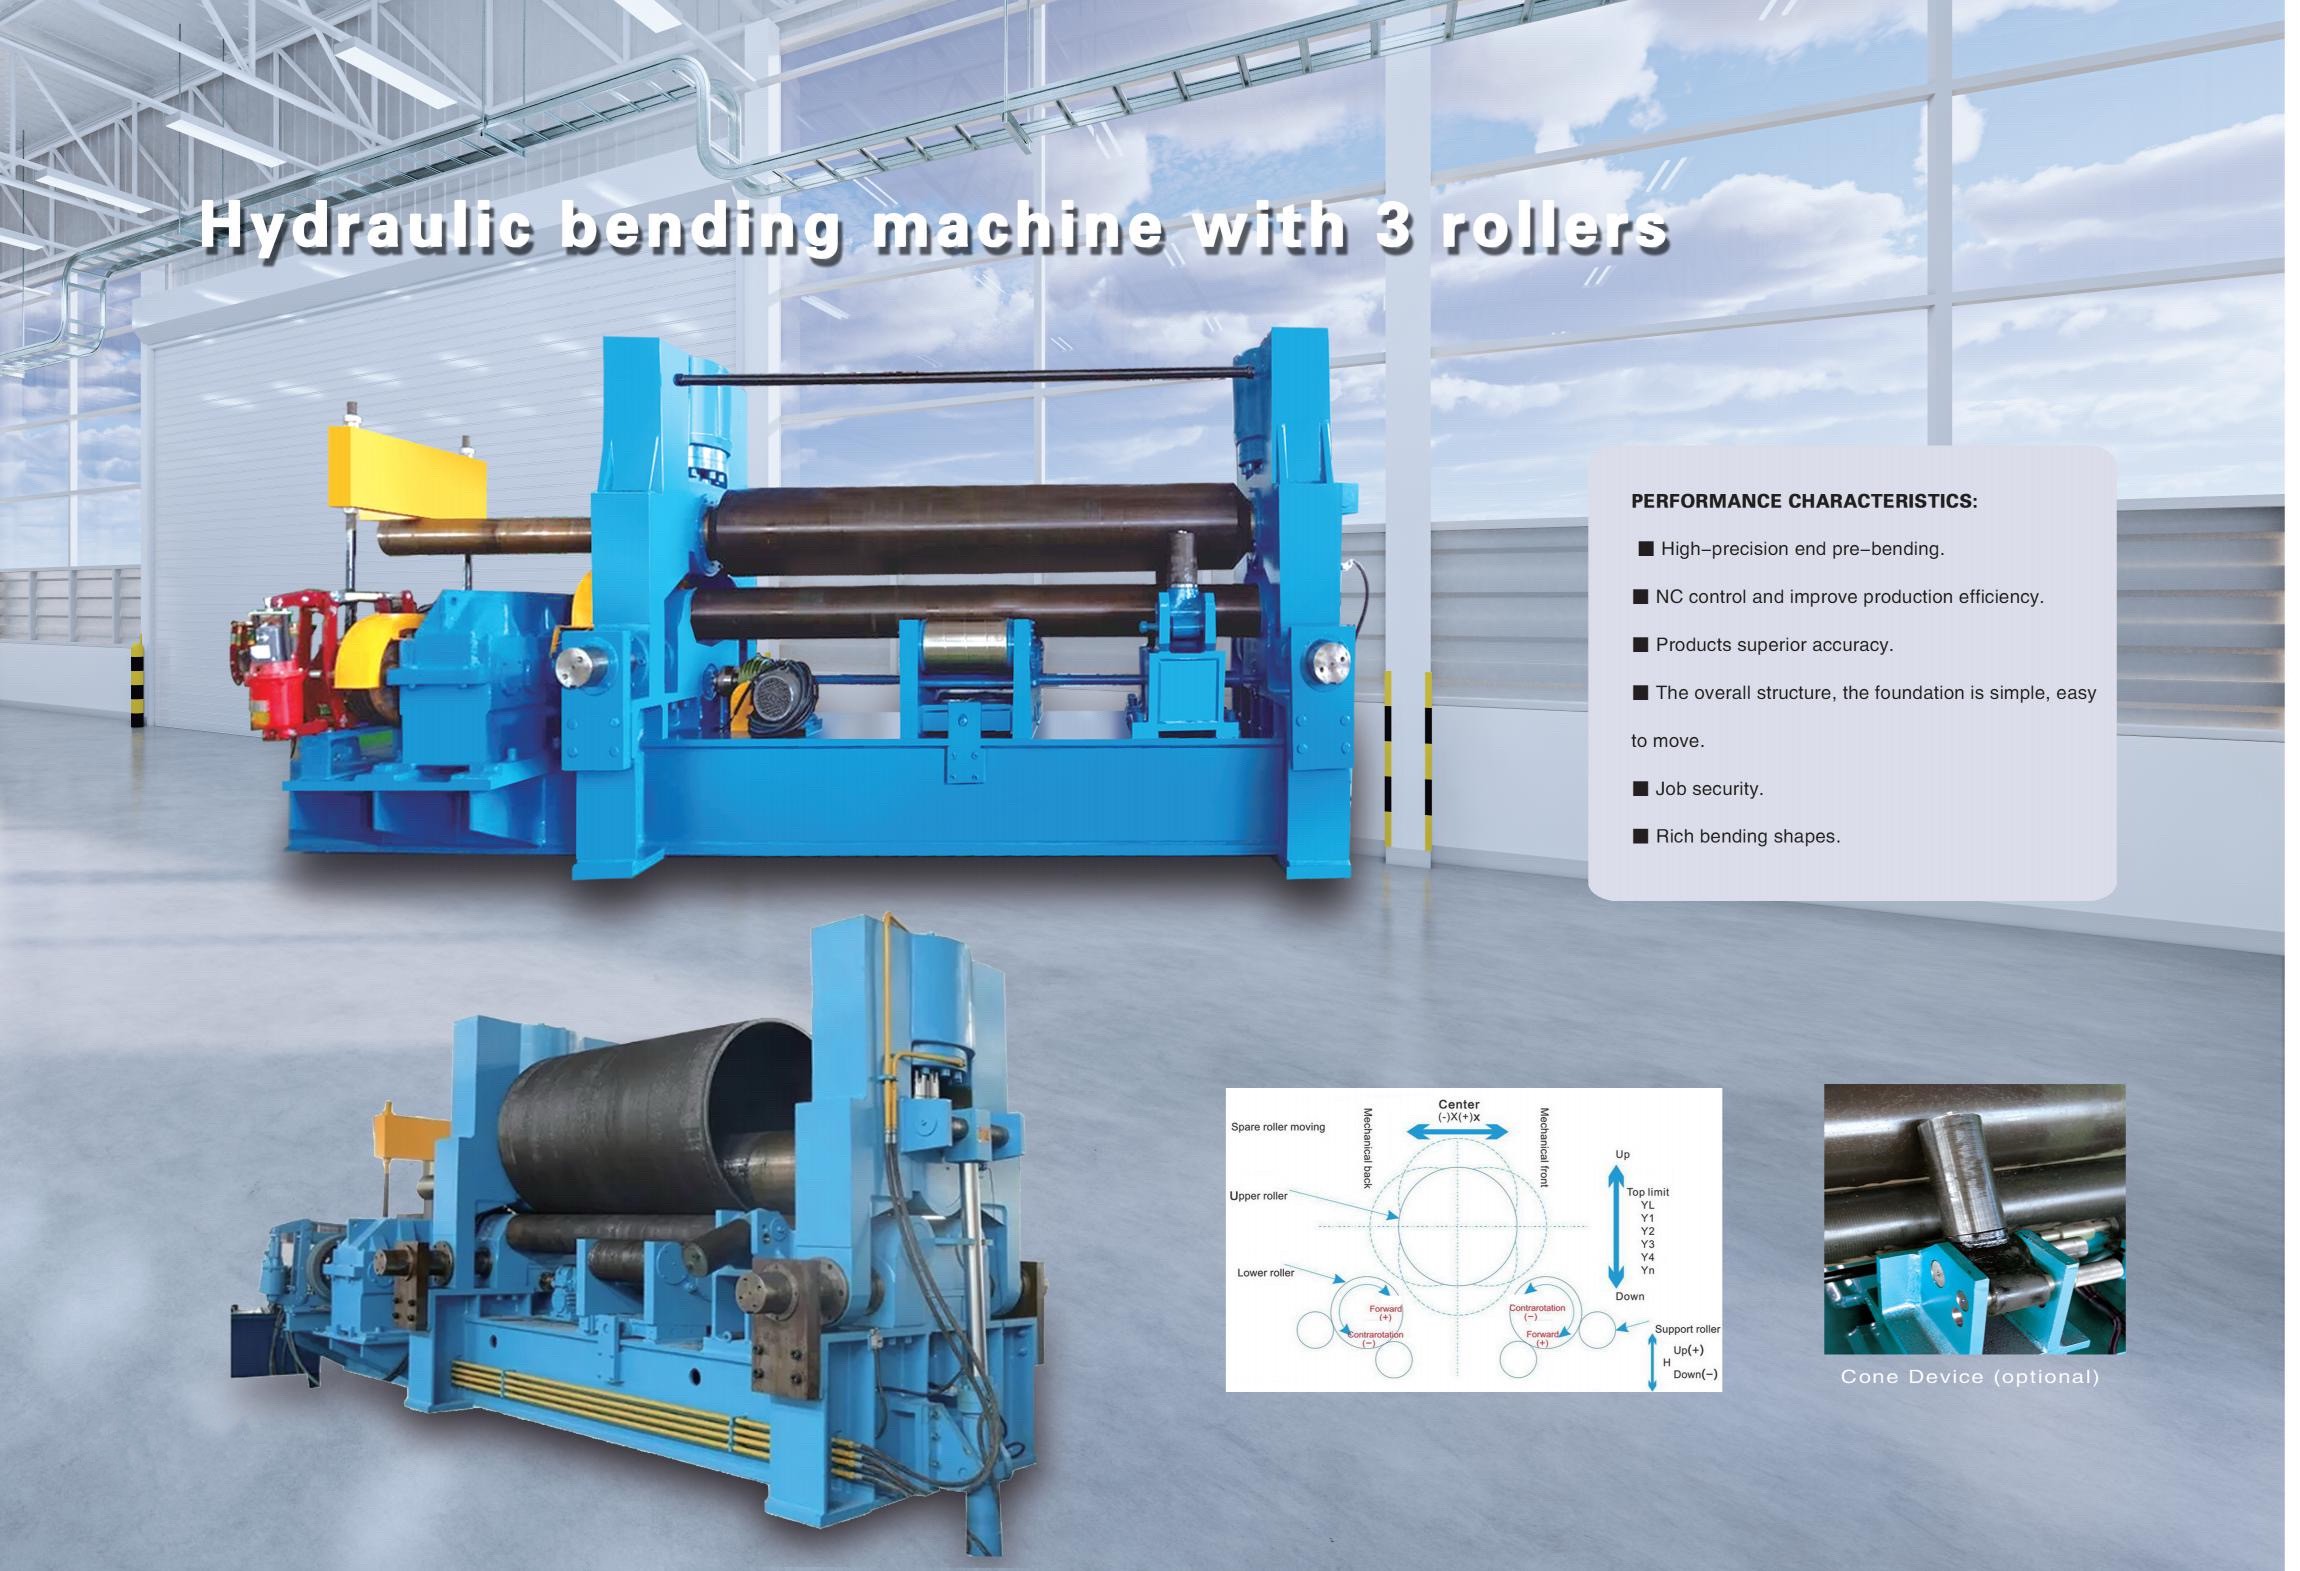
 Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()
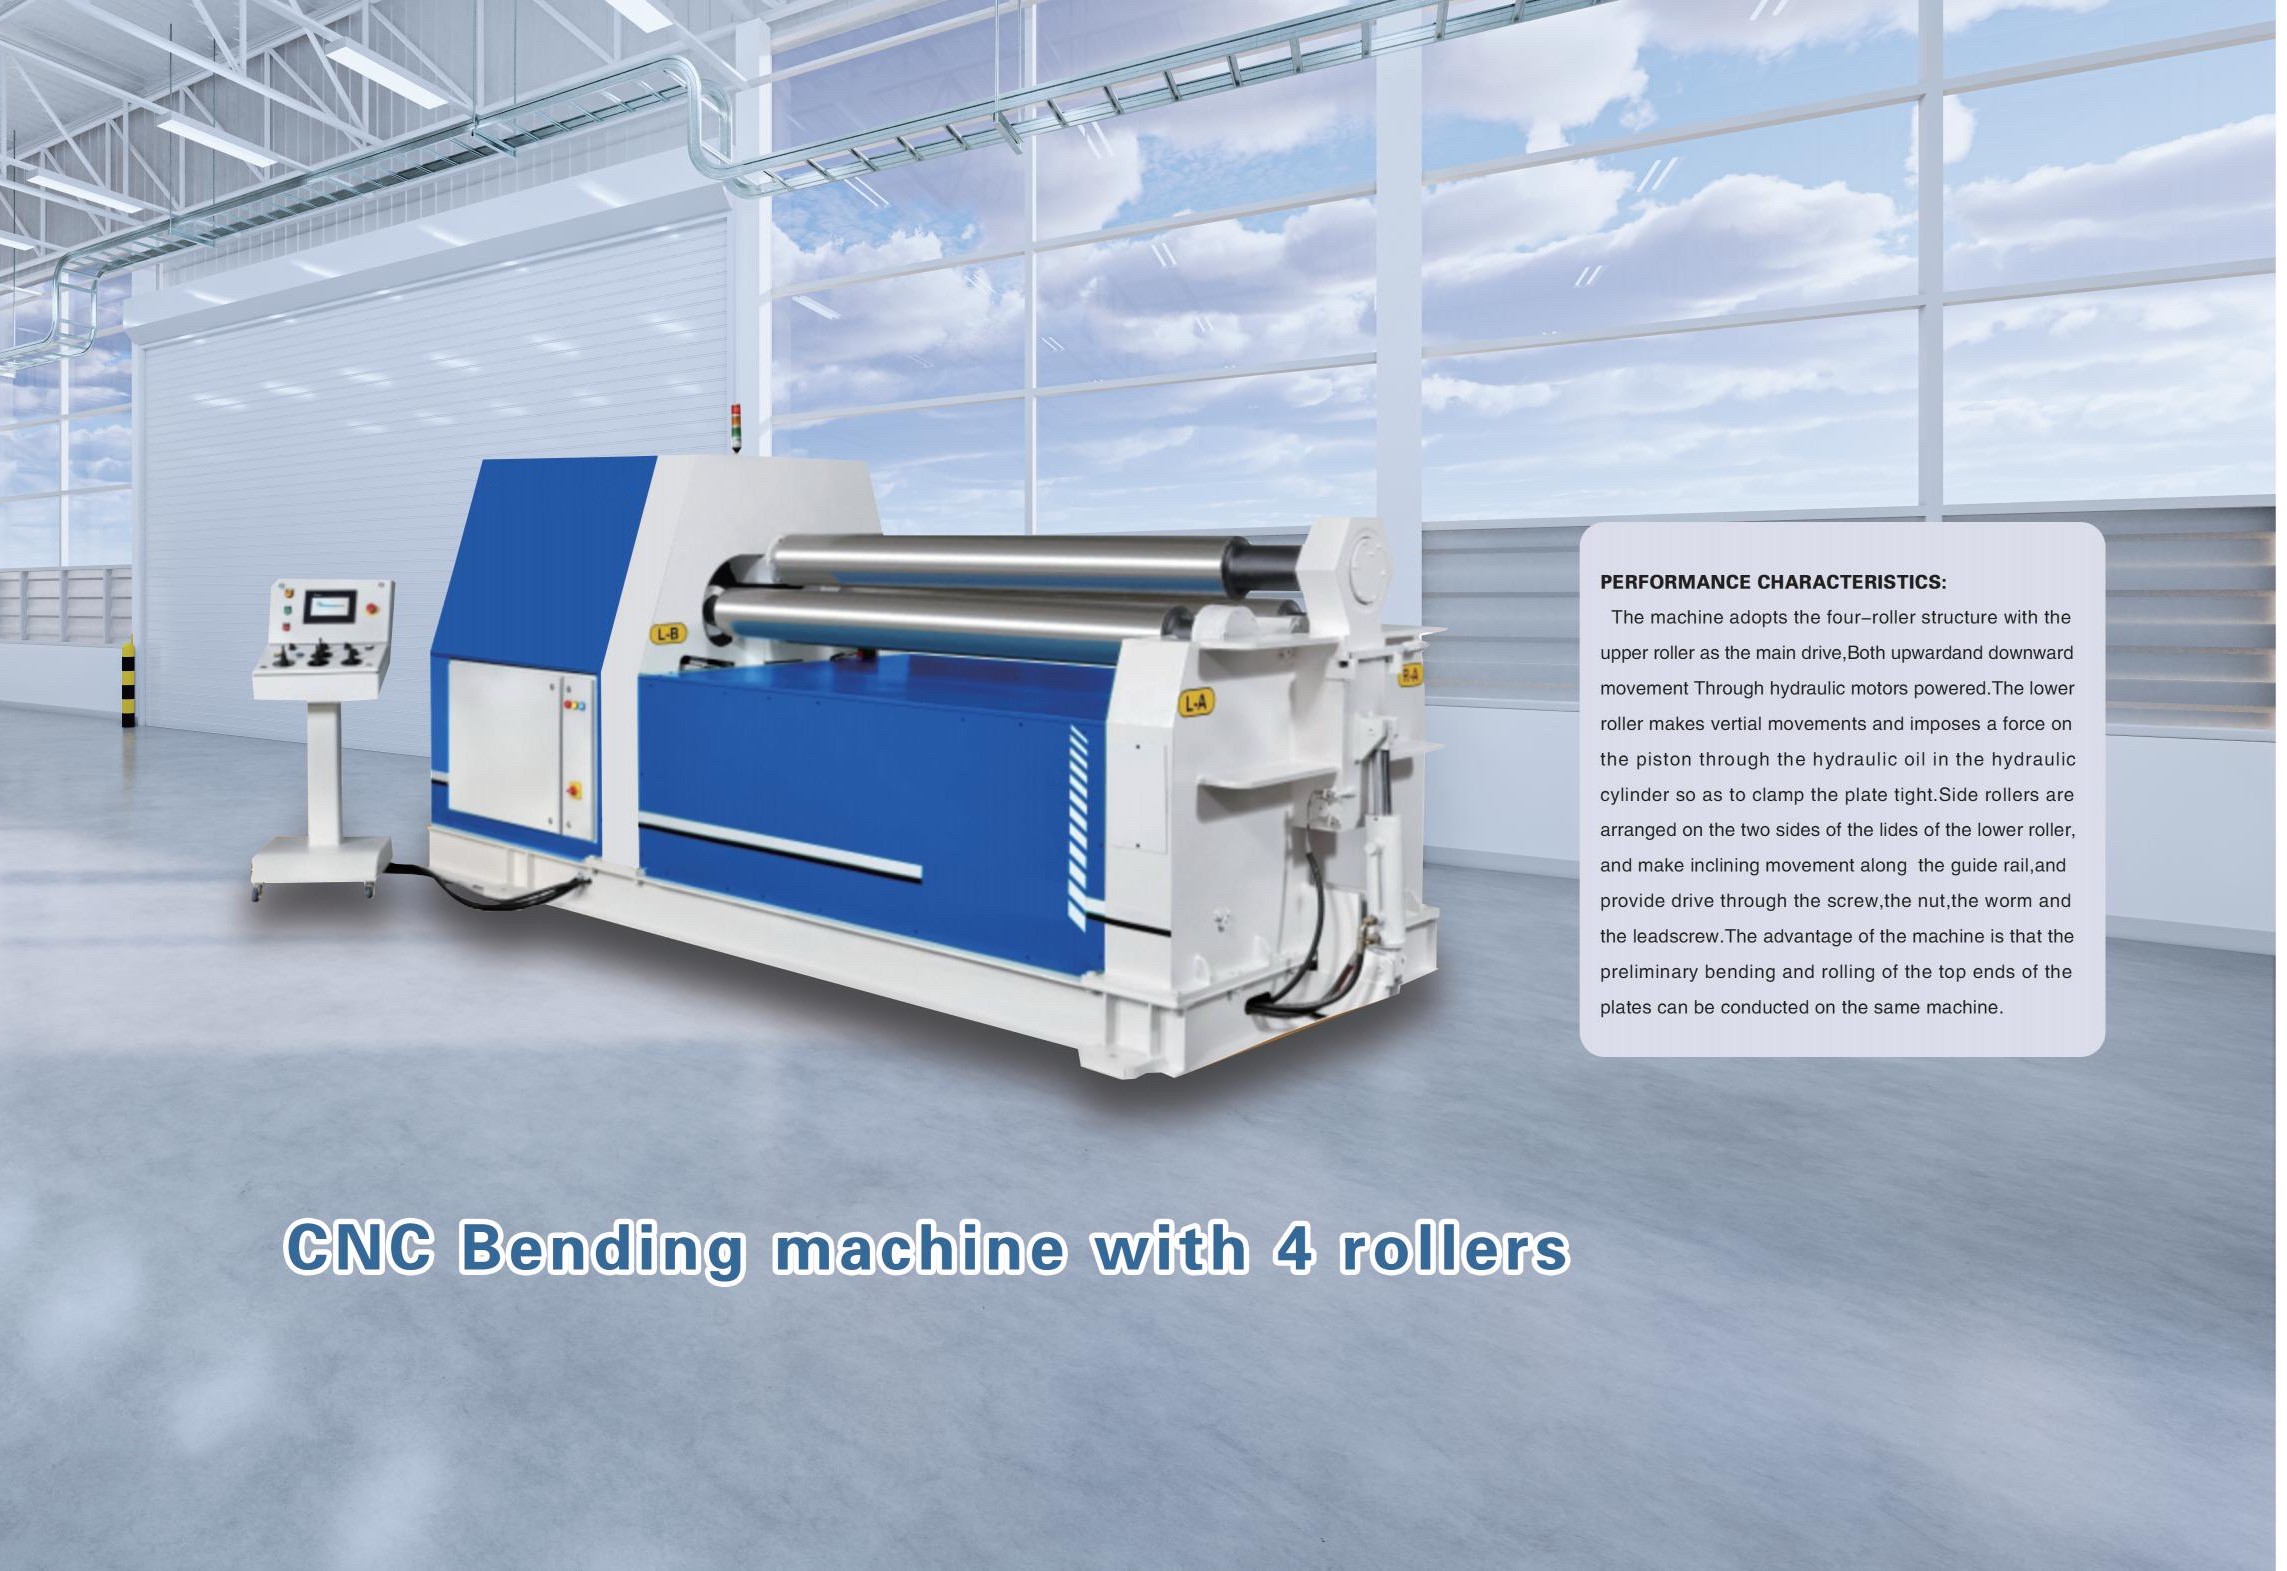
 4-валковый гибочный станок с ЧПУВальцовочный станок — это формовочное оборудование, использующее вращающиеся рабочие валки для постепенной гибки листового металла в требуемые профили. Он способен изготавливать цилиндрические, конические и дугообразные детали и является незаменимым оборудованием в современном производстве металлоконструкций. Процесс формовки основан на гидравлическом или механическом усилии, приводящем в действие рабочие валки, согласованные движения которых — за счёт вращения и регулировки положения — позволяют изготавливать широкий спектр изогнутых геометрических форм.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.