




Системы 7-осевых сварочных роботов рельсового типа: конструкция, принципы работы и ключевые преимущества
Что такое 7-осевой сварочный робот рельсового типа?
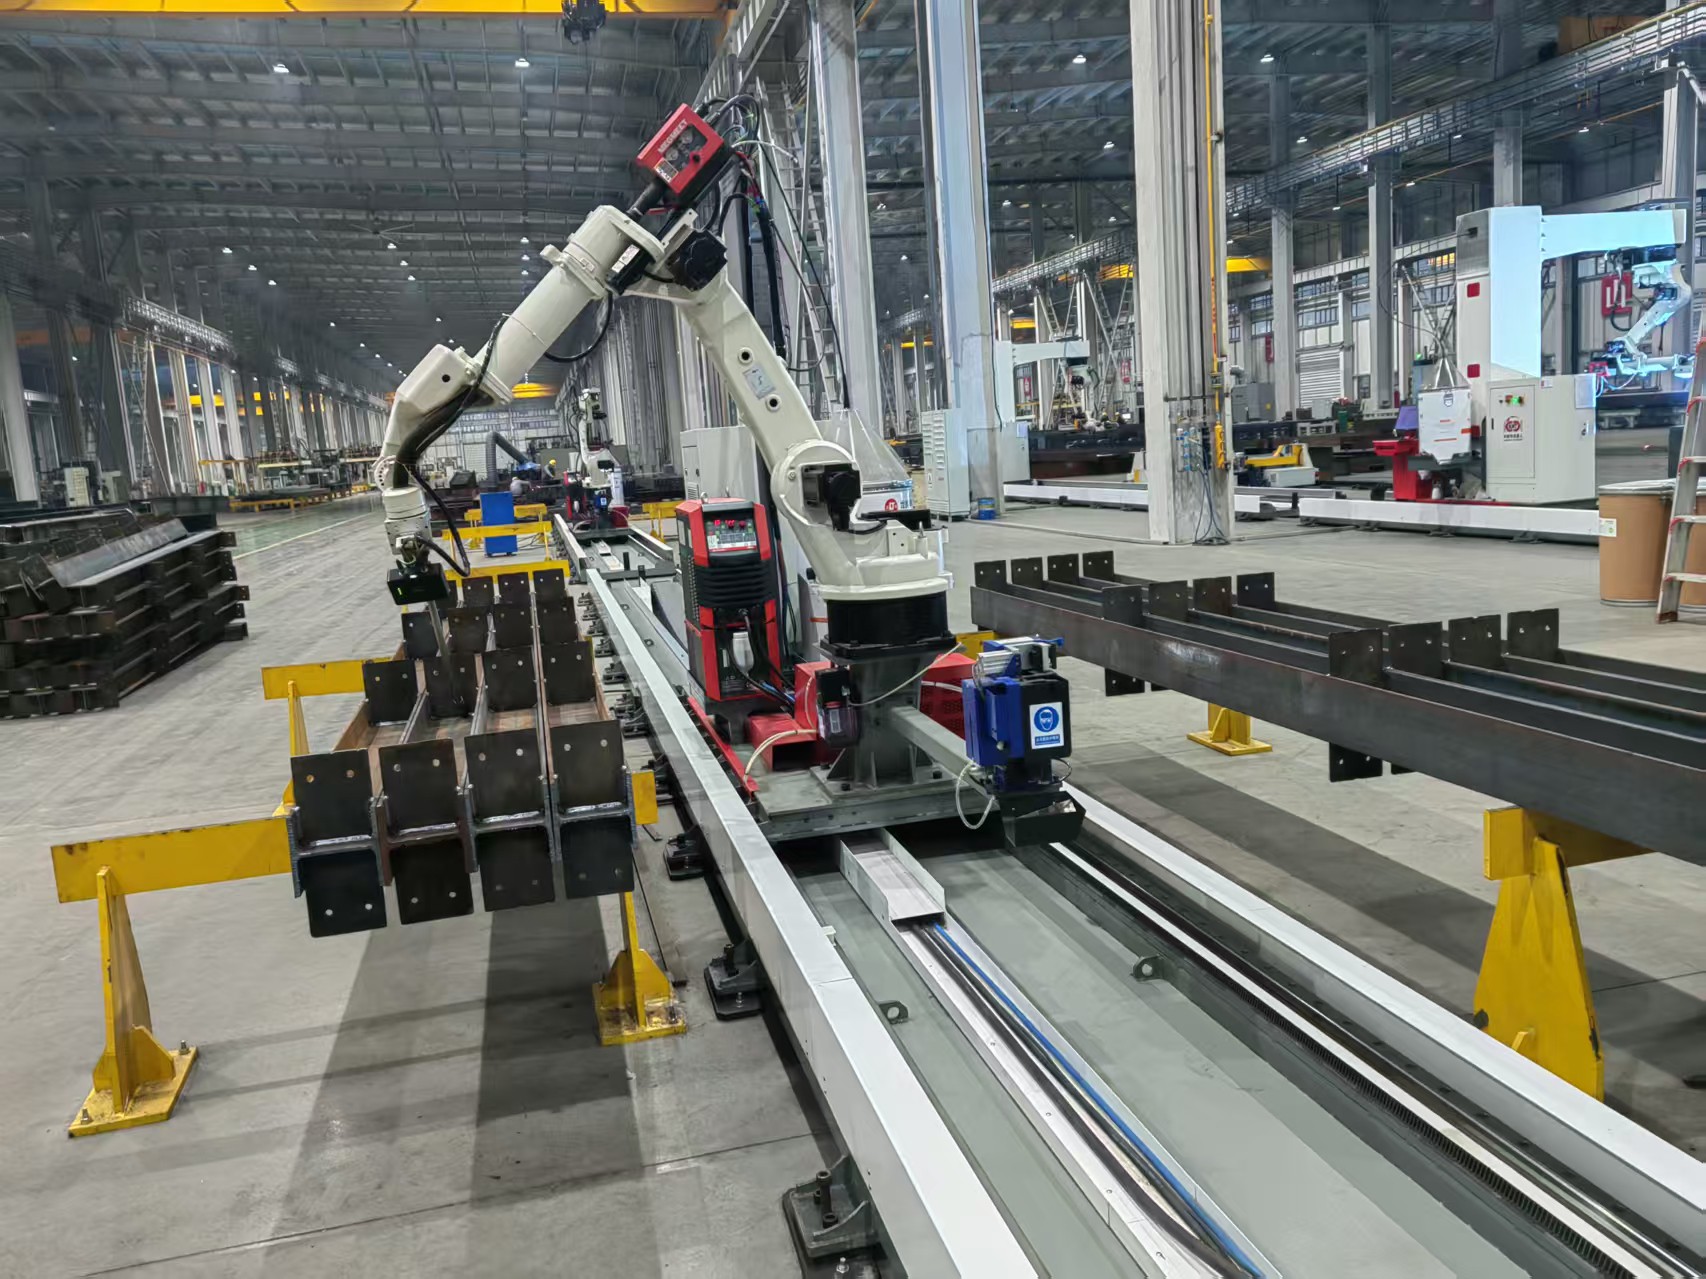
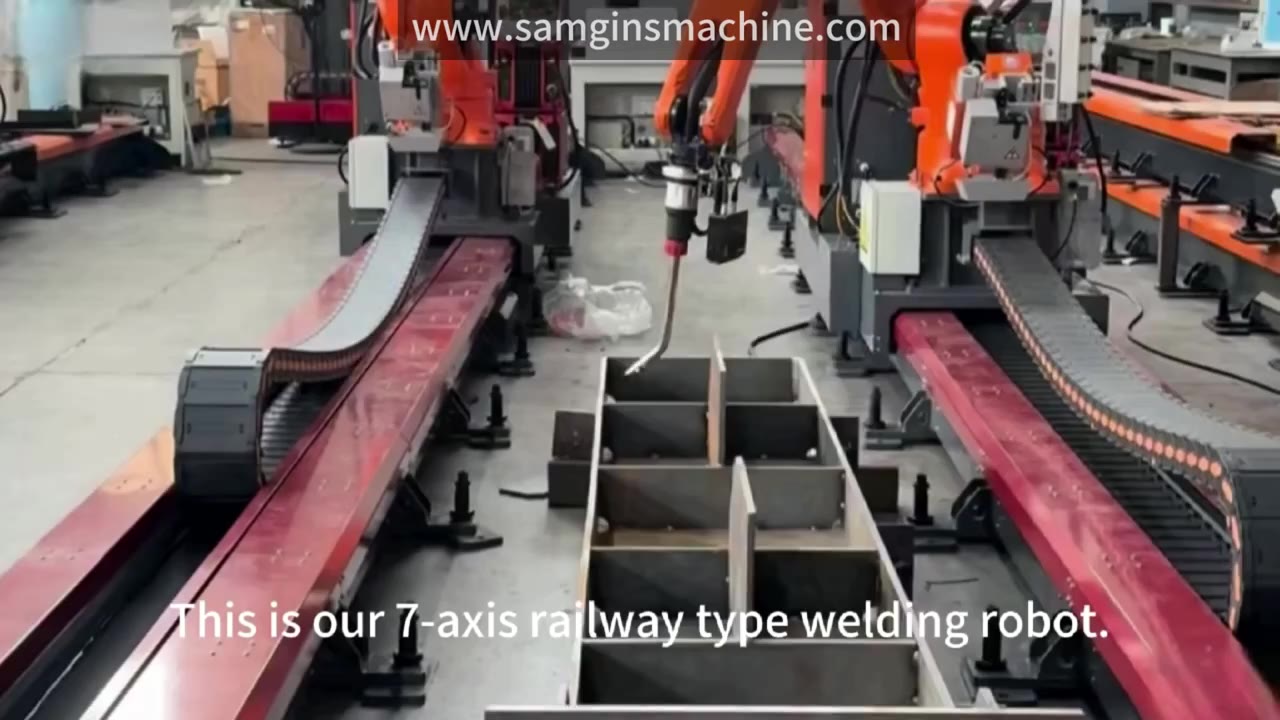
7-осевой сварочный робот рельсового типа — это автоматизированная сварочная система, в которой шестиосевой шарнирный робот установлен на линейном рельсе, образуя седьмую программируемую ось. Робот управляет положением и ориентацией горелки, а рельс перемещает всю роботизированную систему вдоль заданной производственной длины. Такая компоновка расширяет полезную рабочую зону за пределы досягаемости стационарного робота и особенно актуальна для длинных заготовок, повторяющихся сварочных постов и крупных сварных сборок.
Физическая система обычно включает роботизированную руку, рельс и тележку, сервопривод, контроллер, источник сварочного тока, комплект горелки, механизм подачи проволоки, защитные ограждения и оснастку для фиксации заготовок. В зависимости от процесса она также может включать отслеживание шва, контактное зондирование, лазерное профилирование, удаление сварочных дымов, позиционеры, роликовые вращатели или синхронизированные внешние оси. Правильно спроектированная ячейка рассматривает эти компоненты как единый процесс движения и сварки, а не как отдельные машины.
Этот термин не описывает один универсальный размер робота или один сварочный процесс. 7-осевой сварочный робот рельсового типа может быть сконфигурирован для MIG/MAG, TIG, плазменной или других подходящих дуговых сварочных технологий с учетом материала, конструкции соединения, требований к наплавке и спецификаций проекта. В производственной практике его ценность заключается в контролируемом доступе к сварным швам на большой протяженности, повторяемых углах наклона горелки и возможности автоматизировать последовательность, которая в противном случае требовала бы многократного ручного перемещения.
Конструкция и принципы работы
Первые шесть осей обеспечивают шарнирное движение: вращение основания, плеча, локтя, наклон запястья, поворот запястья и вращение запястья. Вместе они позволяют сварочной горелке подходить к соединению под контролируемыми углами и поддерживать запрограммированную траекторию движения. Седьмая ось — это ось перемещения по рельсу. Она продольно перемещает робота, расширяя зону обработки вдоль сосудов, балок, участков труб, рам, панельных линий или нескольких последовательно расположенных приспособлений.
Во время программирования контроллер синхронизирует рельсовую тележку с рукой робота и источником сварочного тока. Запрограммированная траектория задает координаты, ориентацию горелки, скорость перемещения, настройки подачи проволоки, параметры напряжения или тока, колебательные движения при необходимости, условия начала и окончания, а также безопасные положения. Для серийных изделий одна и та же проверенная программа может использоваться повторно с контролируемыми корректировками размеров детали, расположения соединения или производственных партий.
Точность зависит не только от повторяемости робота. Прямолинейность рельса, жесткость тележки, выверка при монтаже, стабильность оснастки, прокладка кабелей и калибровка влияют на фактическое положение горелки в зоне соединения. Длинные рельсы также требуют учета температурного расширения, механического крепления и защищенной системы кабельного менеджмента. Если детали имеют обычные отклонения при сборке, методы зондирования могут установить опорную точку или компенсировать положение шва до начала сварки.
Основные конфигурации и категории применения
Рельсовая ячейка с одним роботом обычно выбирается для линейных швов, длинных конструктивных элементов и изделий, которые могут оставаться неподвижными в стабильной оснастке. Рельс позволяет одному роботу обслуживать длинный рабочий участок без создания нескольких изолированных ячеек. Такая конфигурация может применяться для продольных швов на сварных компонентах, сварки ребер жесткости, коробчатых профилей, стальных рам и повторяющихся сборок с предсказуемым расположением деталей.
Синхронизированная система сочетает установленного на рельсе робота со сварочным позиционером, роликовыми вращателями или сварочным манипулятором. Внешнее оборудование располагает шов в благоприятном положении для сварки, в то время как робот управляет горелкой. Это может улучшить доступ при обработке цилиндрического оборудования, трубных сборок, резервуаров, изделий для работы под давлением и крупных сварных конструкций. Подходящая конфигурация зависит от центра тяжести детали, допустимости вращения, последовательности соединений и такта производства.
Схемы с двумя роботами или несколькими станциями используются, когда производительность, длина швов или сложность детали оправдывают более высокий уровень автоматизации. Один робот может работать, пока другой выполняет подготовку, сваривает отдельную зону или обслуживает соседнее приспособление. Такие схемы требуют строгого предотвращения столкновений, блокируемых зон безопасности, сбалансированной мощности электроснабжения и планирования процесса. Добавление роботов не обеспечивает автоматического роста производительности, если обработка материалов, качество прихваточной сварки и возможности контроля не способны поддержать более быстрый сварочный цикл.
Почему производители металлоконструкций используют рельсовую сварочную автоматизацию
Традиционная ручная сварка остается гибкой, однако длинные повторяющиеся швы могут сопровождаться нестабильной скоростью перемещения, усталостью оператора, частым перемещением лестниц или оснастки и изменяющимся углом наклона горелки. 7-осевой сварочный робот рельсового типа способен поддерживать запрограммированные движения и параметры сварки по всей доступной длине рельса. Это помогает производителям стандартизировать повторяемые операции, одновременно направляя квалифицированных сварщиков на наладку, контроль сборки, сложный ремонт, инспекцию и задачи, где человеческое суждение особенно ценно.
Седьмая ось полезна там, где робот с фиксированным основанием потребовал бы перемещения заготовки между участками. Сокращение таких перемещений может уменьшить непроизводительное время и предотвратить потерю базирования детали между операциями. Это также может сделать производственную линию более адаптируемой: станции можно расположить вдоль рельса в соответствии с фактическим производственным потоком при условии, что ограждения, доступ операторов и маршруты загрузки спроектированы с самого начала.
Для заказчиков, которым требуется комплексное решение для производства металлоконструкций, Wuxi Samgins может объединить индивидуально разработанные 7/9-осевые сварочные роботы с сопутствующим оборудованием, таким как сварочные вращатели, позиционеры, машины для сварки продольных швов, оборудование для производства H-образных балок и режущее оборудование. Такой более широкий спектр оборудования актуален, когда роботизированная сварка является лишь одним этапом более крупного производственного процесса. Интеграцию следует оценивать с учетом полного маршрута изготовления детали, а не только цены покупки робота.
Кому следует рассмотреть эту систему и где она применяется
Типичными пользователями являются производители стальных конструкций, изготовители резервуаров и сосудов, цеха по производству трубопроводов и трубных сборок, производители тяжелого оборудования, поставщики транспортного оборудования и предприятия листовой металлообработки с повторяющимися сварными сборками. Наиболее убедительное экономическое обоснование обычно возникает при достаточном объеме деталей, длине швов, повторяемости и стабильности процесса. Предприятие с небольшими объемами и высокой вариативностью заказов также может получить выгоду, однако перед выбором специализированной ячейки ему следует оценить трудозатраты на программирование и переналадку оснастки.
Система особенно подходит для швов, выходящих за пределы обычной роботизированной ячейки, или для нескольких приспособлений, размещенных вдоль одного пути. Примеры включают продольные швы на сварных оболочках, подузлы конструкционных балок, элементы рам, пластины с ребрами жесткости, крупные салазки и модульные стальные изделия. Рельс также может обеспечивать эффективную досягаемость в последовательных рабочих зонах, хотя не устраняет необходимость в практическом доступе, зажиме деталей, контроле корневого зазора и безопасных методах загрузки.
Wuxi Samgins поставляла оборудование международным заказчикам, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, BatysMunaiGazZhabdyktary LLP, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти указанные отношения с заказчиками свидетельствуют об опыте работы на различных экспортных рынках, однако каждый покупатель должен проверить предлагаемую ячейку по собственным чертежам, материалам, местным нормам, процедурам сварки и требованиям приемки.
Критерии выбора, стандарты и контроль качества
Начинайте выбор с заготовки, а не с робота. Определите максимальную длину, массу, геометрию детали, типы соединений, толщину материала, положения сварки, ограничения доступа, ожидаемый годовой объем и допустимое время переналадки. Затем определите длину рельса, досягаемость и грузоподъемность робота, комплект горелки, сварочный процесс, концепцию оснастки, а также необходимость позиционера или вращателя. Предлагаемый диапазон перемещения должен включать практические положения подхода и отвода, а не только номинальную длину шва.
Покупателям следует запросить четкий объем работ по проектированию, производству, заводской приемке, монтажу, вводу в эксплуатацию, обучению операторов, запасным частям и удаленной или выездной поддержке. Квалификация сварочных процедур остается обязательной. Робот воспроизводит процесс; он не может исправить плохую подготовку, неподходящие расходные материалы, неконтролируемые зазоры соединений или неквалифицированную процедуру. Если риски проекта этого требуют, оценка пробной сварки должна учитывать фактический материал и геометрию соединения покупателя.
Wuxi Samgins заявляет, что ее машины соответствуют системе качества ISO9001 и директивам ЕС CE по машинам и низковольтному оборудованию, а ключевые гидравлические, сервоприводные и CNC-компоненты используют признанные на международном уровне импортные бренды. Для проектов, регулируемых ASME, API или местными нормами, покупателям следует подтвердить в контракте точный комплект документации, ответственность за безопасность машины, ответственность за сварочные процедуры и требования к соответствию конкретной площадки. Сертификаты следует проверять для поставляемой конфигурации, а не предполагать их наличие на основании общего описания продукта.
Планирование монтажа, эксплуатации и технического обслуживания
Успешный ввод в эксплуатацию начинается с подготовленной площадки. Пол или опорная конструкция должны выдерживать нагрузки от рельса и сохранять выравнивание; до монтажа должны быть доступны электропитание, заземление, распределение защитного газа, хранение проволоки, вентиляция и удаление сварочных дымов. Не менее важен поток материалов. Роботизированная ячейка теряет производительность, когда вилочные погрузчики, краны, оснастка, готовые детали и персонал конкурируют за один узкий маршрут доступа.
Первоначальная эксплуатация должна включать проверку выравнивания рельса, подтверждение базовой настройки робота, проверку зон столкновений, осмотр прокладки кабелей, испытание защитных блокировок, подтверждение сварочных параметров и пробное производство в реалистичных условиях. Операторам необходимы инструкции по штатной работе, устранению неисправностей, ежедневному осмотру, замене расходных материалов и безопасному ручному перемещению. Программистам и персоналу технического обслуживания требуется более углубленное обучение системам координат, процедурам резервного копирования, калибровке и контролируемому изменению программ.
Профилактическое обслуживание должно выполняться в соответствии с графиками для робота, рельсового привода, источника сварки и устройств безопасности, предоставленными для установленного оборудования. Плановые проверки обычно охватывают чистоту рельса, движение тележки, смазку при наличии соответствующих требований, крепежные элементы, износ кабелей, расходные материалы горелки, стабильность подачи проволоки, заземление, аварийные остановы и ограждения. Хранение резервных копий программ робота и документированных наборов параметров важно, поскольку быстрое восстановление после сбоя управления или смены детали может напрямую влиять на непрерывность производства.
Совокупная стоимость владения, ROI и будущие тенденции
Совокупная стоимость 7-осевого сварочного робота рельсового типа включает не только робота и рельс. Покупателям следует предусмотреть бюджет на проектирование, оснастку, системы безопасности, источники сварочного тока, датчики, монтаж, обучение, инженерные коммуникации, запасные части, техническое обслуживание, квалификацию производства и возможную модификацию здания. Сложные детали могут потребовать больше программирования и разработки оснастки, чем ожидается. Напротив, хорошо спроектированное стандартизированное семейство деталей может распределить эти затраты между многими единицами и улучшить экономическое обоснование инвестиций.
ROI следует оценивать на основе измеримых производственных факторов: времени горения дуги, времени цикла, перераспределения рабочей силы, сокращения переделок сварки, обработки материалов, стабильности расходных материалов, времени безотказной работы и производственной мощности. Реалистичная модель сравнивает автоматизированную ячейку с текущим проверенным процессом, включая наладку и контроль, а не предполагает, что все часы ручной сварки исчезнут. Запрос расчетного времени цикла, допущений и обязанностей в письменной форме помогает закупочным группам сравнивать предложения на общей основе.
Ожидается, что будущие рельсовые сварочные системы будут использовать больше средств контроля шва, адаптивного управления параметрами, сбора производственных данных, офлайн-программирования и синхронизированного погрузочно-разгрузочного оборудования. Эти возможности могут улучшить реакцию на вариации деталей, но повышают важность дисциплины работы с данными, навыков операторов, практик кибербезопасности и обслуживаемой интеграции. Для производителей, планирующих поэтапную автоматизацию, модульная рельсовая компоновка и совместимое оборудование для предшествующих операций резки, формовки, позиционирования или вращения могут обеспечить практический путь от одной роботизированной станции к более взаимосвязанной производственной линии.
поиск
Рекомендуемые товары
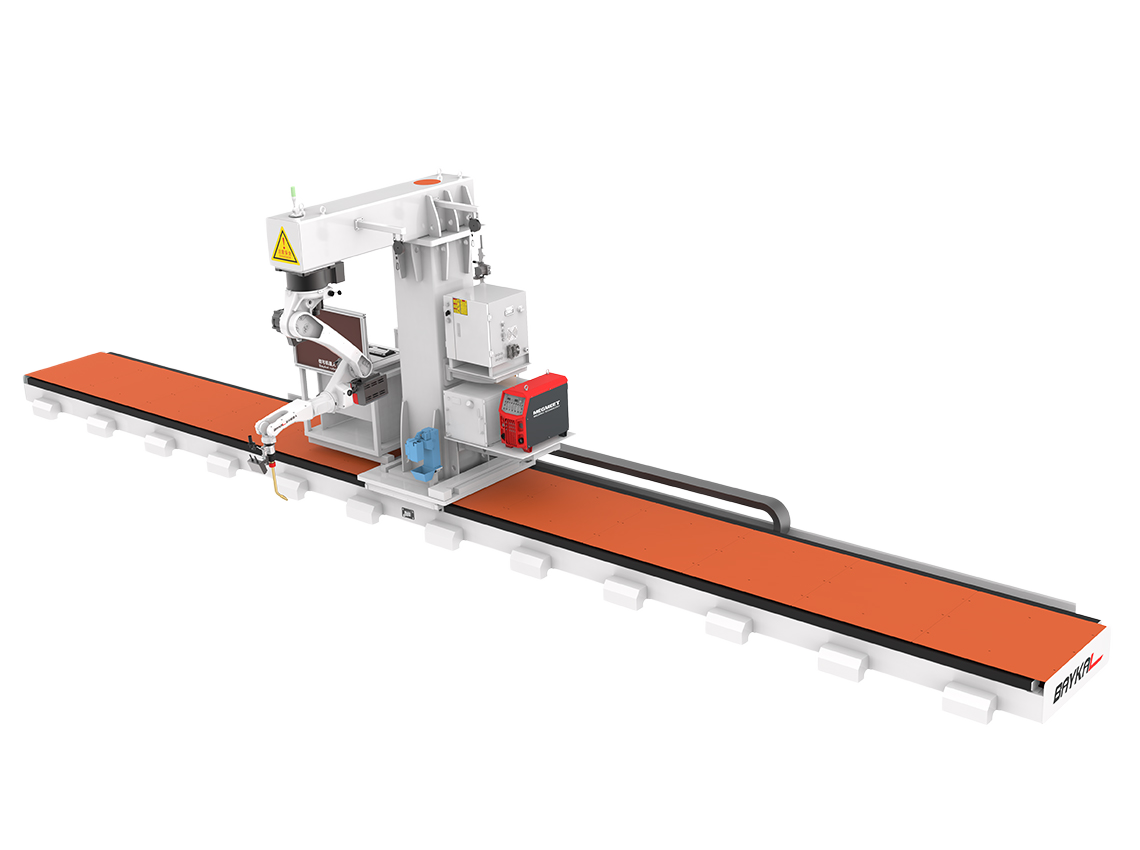
 7-осевой сварочный робот рельсового типаПланируемая площадь, необходимая для данного оборудования (без учета рабочих мест операторов, зон хранения материалов, буферных зон резки и т. д.), составляет 12 метров в ширину и 2 метра в глубину. Система в основном включает следующие компоненты: одну специализированную рельсовую направляющую для робота, одну скользящую каретку, одного 6-осевого сварочного робота с системой управления, один источник сварочного питания, одну станцию очистки горелки, одну сварочную горелку и вспомогательное оборудование.
![Звезда 1]()
 7-осевой сварочный робот консольного типа7-осевой сварочный робот консольного типа для длинномерных стальных заготовок длиной до 12 м, оснащенный автоматическим отслеживанием шва, 7 осями ЧПУ и функцией эффективной зональной сварки。
![Звезда 1]()

Рекомендуемые блоги
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.