




Калькулятор ROI робота для паллетирования и перемещения: как быстро достигается окупаемость, когда затраты на труд превышают $28/hour, а скорость линии > 30 Cycles/min
Калькулятор ROI робота для паллетирования и перемещения: как быстро достигается окупаемость, когда затраты на труд превышают $28/hour, а скорость линии > 30 Cycles/min
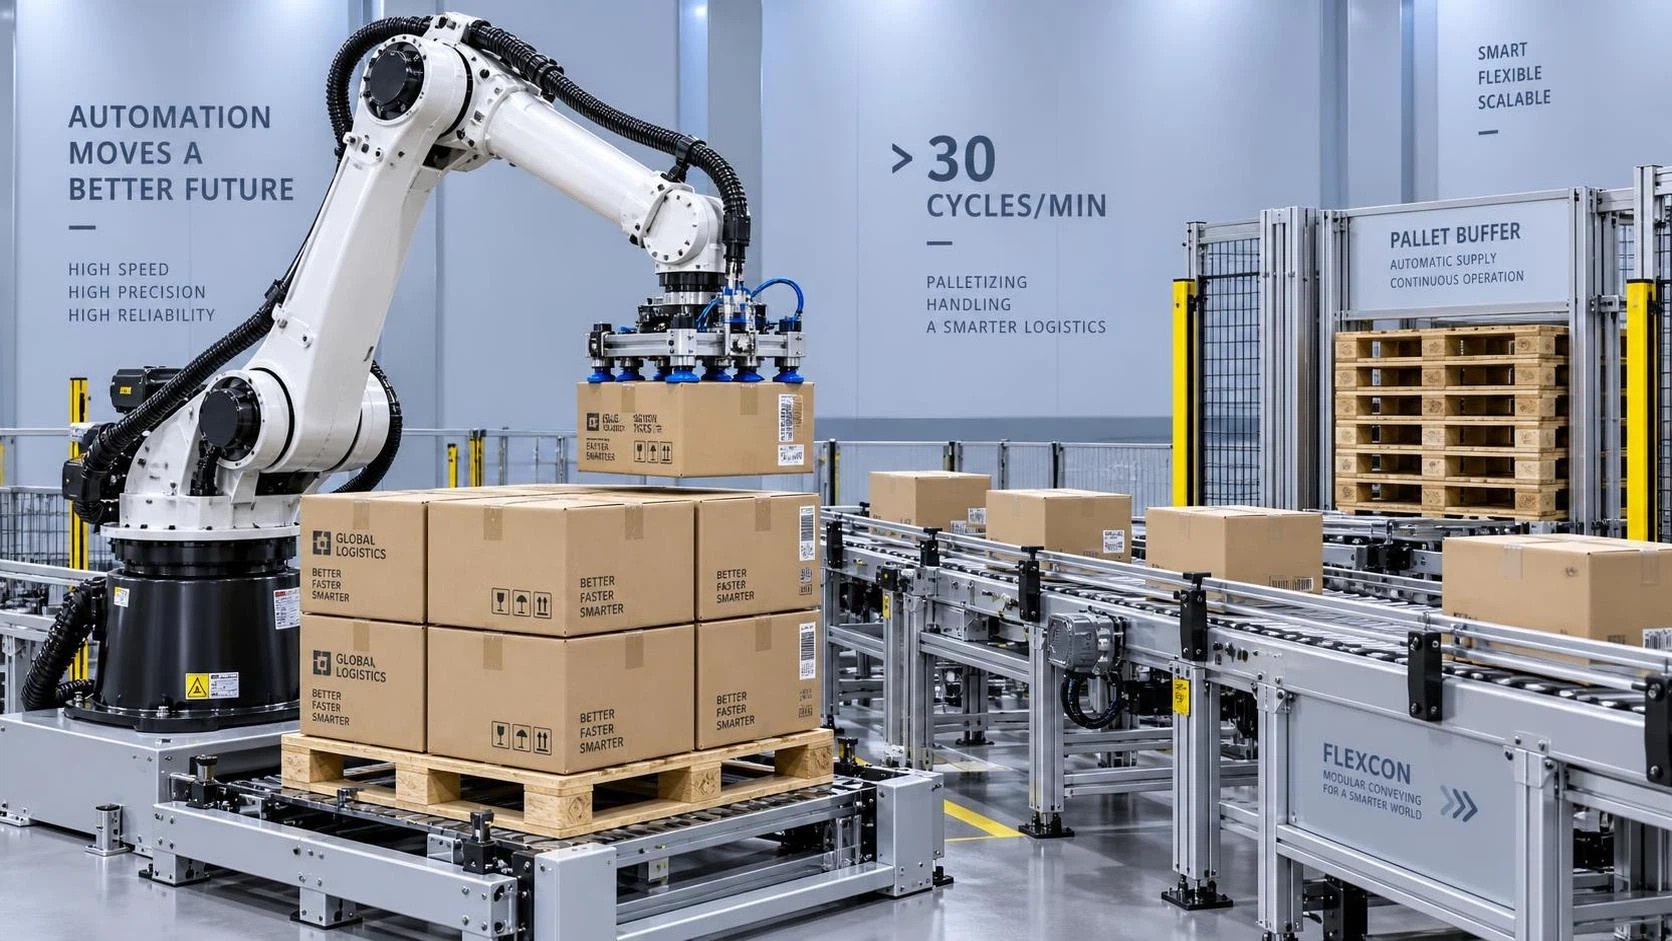
Когда затраты на труд превышают $28/час, а скорость линии стабильно превышает 30 циклов в минуту, экономическое обоснование автоматизации с помощью робота для паллетирования и перемещения переходит из долгосрочной стратегии в категорию неотложной производственной необходимости. Это не теоретический порог — он отражает момент, когда ручное паллетирование начинает создавать измеримые чистые потери в производительности, стабильности и накладных расходах, связанных с персоналом. В этой точке перегиба окупаемость измеряется не годами, а месяцами, а иногда и неделями, в зависимости от трех тесно связанных переменных: стабильности времени цикла, непрерывности трудовых ресурсов и сложности перемещения материалов.
Почему $28/час и 30 циклов/мин образуют решающую границу
Порог $28/час учитывает не только базовую заработную плату. Он включает уплачиваемые работодателем взносы на социальное страхование, надбавки за сверхурочную работу (распространенные в средах с высокой цикличностью), расходы на подбор замещающего персонала и скрытые издержки ошибок, вызванных усталостью, — таких как смещение слоев, падение грузов или неправильное размещение SKU, — которые приводят к последующей доработке или задержкам отгрузки. Когда скорость линии превышает 30 циклов/мин, операторы сталкиваются с физиологическими ограничениями: постоянное визуальное отслеживание, усталость от повторяющихся движений и задержка реакции начинают снижать точность быстрее, чем растет производительность. Один пропущенный цикл при 32 циклах/мин означает более 1 900 неуложенных единиц за смену — этого достаточно, чтобы остановить последующую упаковку или задержать погрузку грузовика.
Речь идет не о замене людей, а об их перераспределении. Операторы, переведенные с участков паллетирования, часто переходят на задачи с более высокой ценностью — контроль обслуживания оборудования, проверку качества или координацию профилактического обслуживания, — где их суждение и адаптивность остаются незаменимыми. Робот выполняет физически ограниченную, ритмически точную работу; люди управляют вариативностью, исключениями и оптимизацией на уровне системы.
Как калькулятор определяет фактическую точку безубыточности
Надежный калькулятор ROI для роботов паллетирования и перемещения должен выходить за рамки простого вычитания затрат на труд. Он моделирует пять взаимозависимых факторов:
- Разница в фактическом времени работы: Ручные линии обычно работают с доступностью 82–87% из-за перерывов, смены смен и незапланированных остановок. Роботизированные ячейки со встроенным визуальным наведением и процедурами предиктивного обслуживания поддерживают время работы на уровне 94–96% — даже при работе 24/7 — без ухудшения целостности слоев.
- Эффективность схемы укладки на паллету: При ручной укладке часто жертвуют плотностью ради скорости, в результате чего 5–8% объема паллеты используется неэффективно. Роботы выполняют повторяемые, оптимизированные схемы, максимально использующие объем — что напрямую снижает стоимость перевозки на единицу отгруженной продукции.
- Сокращение времени переналадки: Переключение между SKU или конфигурациями паллет вручную занимает 8–12 минут. Благодаря предварительно загруженным программам и инструментам захвата с сервоуправлением роботизированные системы сокращают это время до менее чем 90 секунд — что критически важно при коротких производственных сериях и большом разнообразии SKU.
- Предсказуемость обслуживания: В отличие от механических конвейеров или пневматических укладчиков, современные роботы для паллетирования используют герметичные мотор-редукторы и подшипники с мониторингом состояния. Среднее время между отказами превышает 12 000 часов работы, а интервалы планового обслуживания совпадают с запланированными простоями производства, а не с аварийными остановками.
- Стоимость сложностей интеграции: Калькулятор учитывает затраты на интеграцию не как фиксированную сумму, а как функцию существующей архитектуры линии. Линии со стандартизированными протоколами связи PLC (например, EtherNet/IP или PROFINET) и модульными интерфейсами конвейеров требуют ≤3 дней пусконаладки. Устаревшим линиям, работающим только с аналоговыми сигналами, могут потребоваться оборудование для согласования сигналов и дополнительное сопоставление I/O — это может добавить до 10 дней и повлиять на сроки запуска.
Где контекст применения важнее заявленных характеристик
Скорость линии сама по себе не определяет пригодность решения. Линия со скоростью 35 циклов/мин, работающая с легкими картонными коробками, принципиально отличается от линии, перемещающей стальные корпуса массой 25 кг. Масса груза, изменение положения центра тяжести и коэффициент трения поверхности напрямую влияют на выбор концевого эффектора, профили ускорения и реализуемость времени цикла. Например, робот, рассчитанный на 40 циклов/мин с грузами массой 5 кг, может достигать лишь 28 циклов/мин при работе с металлическими корпусами неправильной формы, покрытыми маслом, — из-за необходимости замедления перед размещением для предотвращения скольжения.
Аналогично, стоимость труда не является одинаковой для всех должностей. Ставка $28/час может применяться к обученным руководителям линии, но временные работники агентства, занятые на паллетировании, могут стоить $22/час *плюс* 15% наценки кадрового агентства и $3.20/час на обязательные перерывы для отдыха. Калькулятор корректируется с учетом этих многоуровневых затрат, а не только номинальных ставок заработной платы.
Геометрия материального потока также имеет значение. Если паллетирование выполняется после обработки на станках с ЧПУ, когда детали выходят горячими и перед укладкой требуют охлаждающих лотков, робот должен координироваться с термодатчиками и буферными конвейерами, а не просто считать циклы. Это добавляет уровни логики, но устраняет риски ручной работы с горячими деталями и улучшает прослеживаемость деталей.
Реальные ограничения, влияющие на срок окупаемости
Три неочевидных условия ускоряют или замедляют достижение точки безубыточности:
- Допуски пола склада: Неровные бетонные плиты или недостаточное количество точек крепления требуют изготовления специальных монтажных рам, что добавляет $8,000–$15,000 к стоимости установки. Калькулятор отмечает это, когда чертежи объекта указывают отклонение плоскостности менее 3 мм/м.
- Частота изменения грузов: Линии, переключающиеся между 12 SKU ежедневно, получают больше преимуществ от гибкости робота, чем линии, выпускающие один SKU неделями. Но если изменения SKU требуют физической замены концевого эффектора, а не только перезагрузки программы, экономия времени уменьшается — поэтому быстросменная оснастка становится необходимым дополнительным капитальным вложением.
- Смежные нормативные требования: В пищевых или фармацевтических средах конструкция из нержавеющей стали и компоненты со степенью защиты IP67 увеличивают первоначальные затраты на 18–22%, но устраняют ежегодные циклы валидации санитарной обработки, потребляющие 37 человеко-часов на линию. Калькулятор амортизирует это в течение пяти лет, демонстрируя более быструю чистую окупаемость, несмотря на более высокие капитальные затраты.
Для производителей, интегрирующих роботов паллетирования наряду с другим технологическим оборудованием — например, сварочными ячейками или линиями обработки листового металла, — критически важна логика синхронизации. Робот, ожидающий сигнал завершения работы токарного станка с ЧПУ через проводную блокировку, реагирует быстрее и надежнее, чем робот, опрашивающий базу данных каждые 500 мс. Калькулятор учитывает метод связи (проводная связь, fieldbus или OPC UA) относительно ожидаемой задержки и времени восстановления после отказа.
На предприятиях, где гибка труб является частью предшествующего процесса — например, при производстве конструкционных опор для автоматизированных сборочных линий, — точность и повторяемость гидравлического трубогибочного станка с ЧПУ обеспечивают стабильную геометрию деталей, поступающих в ячейку паллетирования. Гнутые трубы с жесткими угловыми допусками и гладкими поверхностями после извлечения оправки укладываются более предсказуемо, сокращая циклы коррекции траектории робота и продлевая срок службы захвата. Его PLC-управление и вращение с сервоприводом позволяют напрямую передавать параметры в планировщик движения системы паллетирования, устраняя ручной повторный ввод данных и связанный с ним риск ошибок.
Что фактически означает срок достижения точки безубыточности
Окупаемость за 14 месяцев не означает «ждать 14 месяцев, чтобы увидеть ценность». Это означает, что к 14-му месяцу совокупная чистая экономия равна общим инвестициям, включая оборудование, интеграцию, обучение и резерв на непредвиденные расходы. Начиная с 1-го месяца система генерирует положительный денежный поток: сокращаются расходы на сверхурочную работу, выплаты по травмам, количество поврежденных товаров и затраты на услуги кадровых агентств. Калькулятор выводит ежемесячный прогноз денежных потоков, а не только одну дату безубыточности, позволяя финансовым командам моделировать влияние на квартальные отчеты P&L.
Самое важное: он рассматривает рост затрат на труд как сложный, а не линейный процесс. Если заработная плата растет на 4.2% ежегодно (средний показатель для обрабатывающей промышленности США в 2023–2024 гг.), срок достижения точки безубыточности сокращается на 1.8 месяца при каждом увеличении более чем на 1% сверх $28/час. При $32/час медианный срок окупаемости сокращается до 9.3 месяца. Эта чувствительность подчеркивает, почему отсрочка автоматизации за пределами этого порога — не консерватизм, а накопление дополнительных затрат.
ROI автоматизации — не абстрактное понятие. Это разница между поглощением растущих затрат на труд и преобразованием их в производственную мощность, стабильность качества и операционную устойчивость. Когда расчеты сходятся при $28/час и 30 циклах/мин, вопрос заключается не в том, автоматизировать ли процесс, а в том, как быстро можно выполнить интеграцию, не нарушая непрерывность производства.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение