




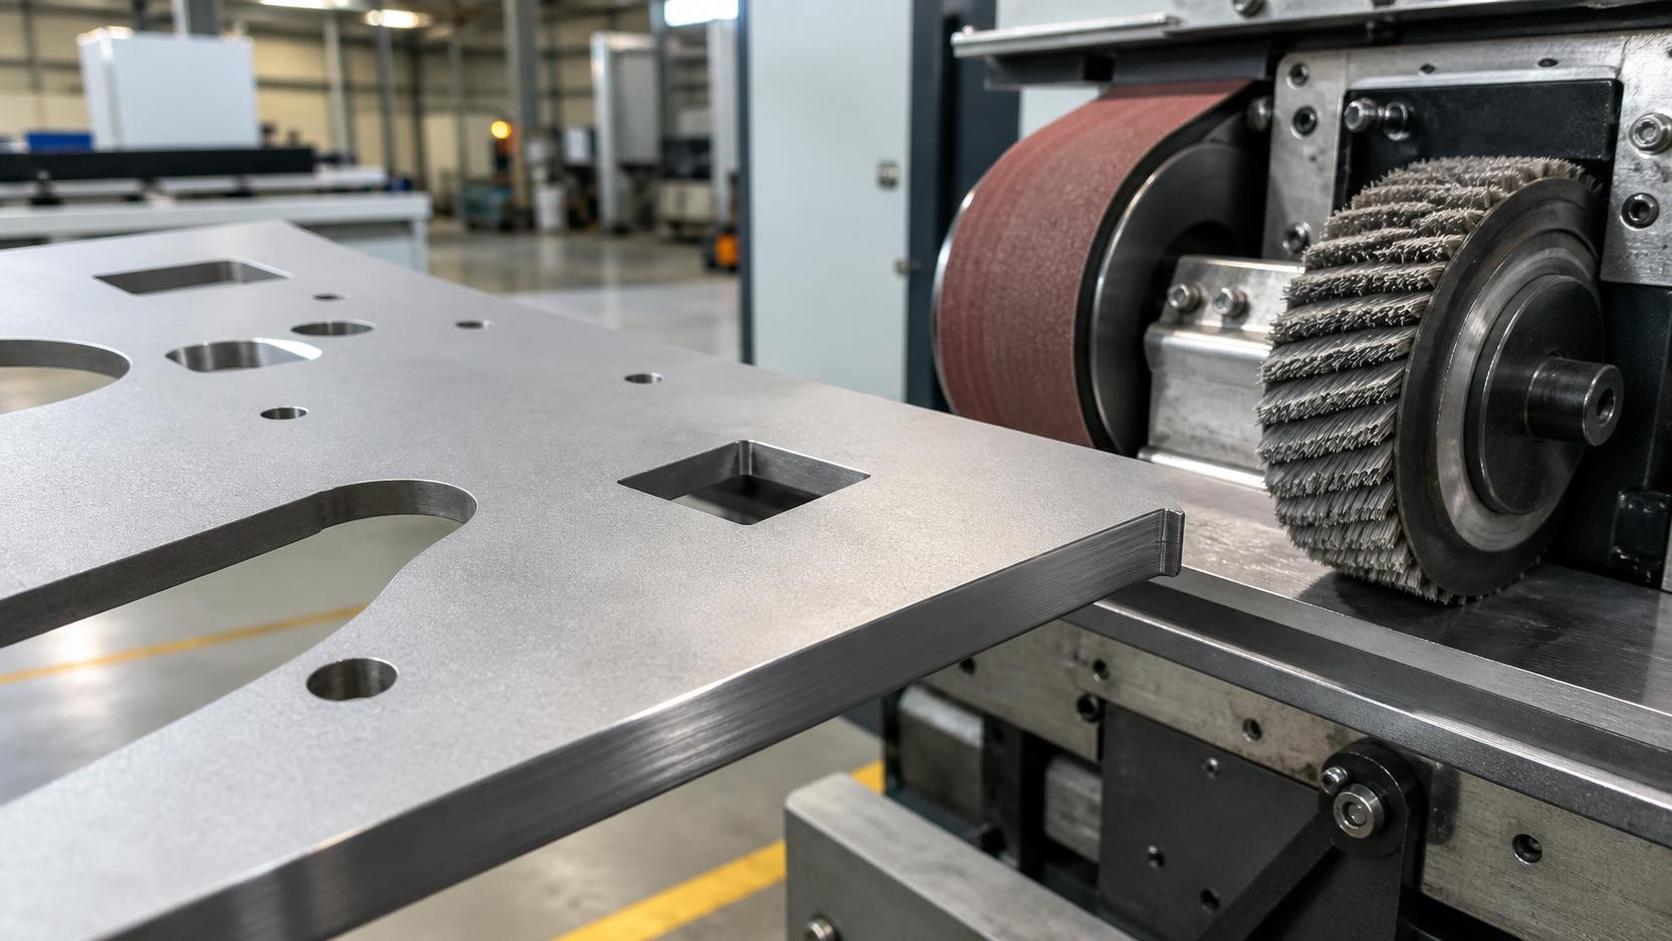
Станки для удаления заусенцев с листового металла: ключевые технологии обработки кромок и обеспечения качества поверхности
Что делают станки для удаления заусенцев с листового металла
Станки для удаления заусенцев с листового металла представляют собой промышленные системы финишной обработки, удаляющие острые кромки, остаточные заусенцы, окалину и поверхностные дефекты, возникающие при резке, штамповке, сверлении, фрезеровании или формовке. Их назначение не сводится к тому, чтобы сделать деталь более гладкой на ощупь. Контролируемый процесс удаления заусенцев повышает безопасность при обращении с деталями, стабильность размеров кромок, адгезию покрытий, качество подготовки к сварке и визуальное качество, ожидаемое от изготовленных изделий.
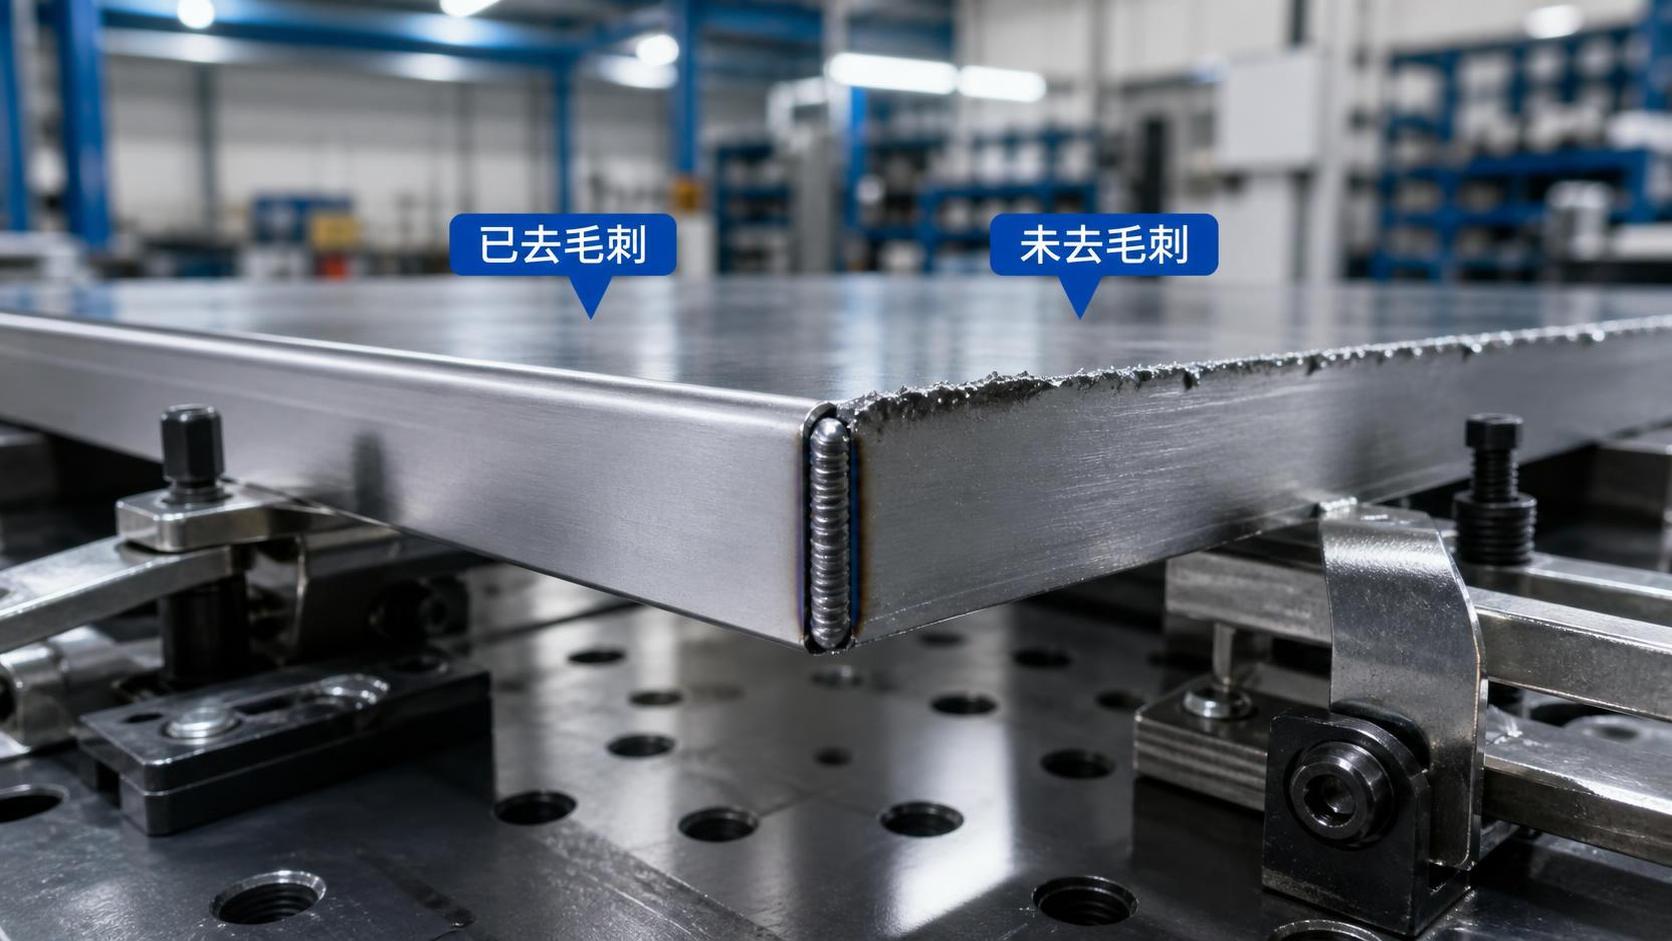
Заусенец — это смещённый материал, а не предусмотренный конструкцией элемент. Он может иметь вид тонкой острой кромки, завальцованного края, приподнятого заусенца на выходе инструмента или локальных остатков шлака после термической резки. Степень выраженности заусенцев зависит от марки материала, толщины листа, состояния инструмента, параметров резки, условий опоры и геометрии детали. Поэтому для нержавеющей стали, алюминия, оцинкованного листа, углеродистой стали и материалов с покрытием могут потребоваться различные абразивные материалы, настройки давления и методы очистки.
С точки зрения производства обработка листового металла для удаления заусенцев обычно задаётся требуемым притуплением кромки, остаточной высотой заусенца, шероховатостью поверхности, сохранением плоскостности и необходимостью обеспечения равномерной отделки с одной или обеих сторон. Покупателям следует различать базовое удаление заусенцев и скругление кромок. Скругление кромок преднамеренно формирует стабильный радиус, что особенно ценно перед порошковой окраской, жидкой окраской, гальваническим покрытием, сборкой с интенсивным ручным обращением и для изделий, подверженных коррозии.
Станки для удаления заусенцев с листового металла могут использоваться как автономное финишное оборудование или интегрироваться в более широкую технологическую цепочку. Типичные предшествующие процессы включают CNC-резку волоконным лазером, плазменную резку, газокислородную резку, штамповку, резку ножницами и фрезерование кромок. Типичные последующие операции включают гибку, сварку, крепление, окраску, дробеструйную обработку, сборку и контроль. Правильно выбранный станок должен поддерживать всю последовательность процесса, а не решать одну изолированную проблему поверхности.
Почему важна контролируемая обработка кромок
Ручная шлифовка, напильники и ручные лепестковые круги остаются полезными для прототипов, крупногабаритных металлоконструкций и эпизодической доработки. Однако результат при этом зависит от техники оператора, а также могут возникать нестабильные радиусы кромок, цвета побежалости, царапины или неравномерное снятие материала. Для регулярно выпускаемых групп деталей автоматизированные станки для удаления заусенцев с листового металла обеспечивают более воспроизводимый технологический диапазон и сокращают воздействие на работников рисков, связанных с обращением с острыми кромками и повторяющимися финишными операциями.
Правильно обработанная кромка может сократить проблемы на последующих этапах производства. Острые заусенцы могут повреждать защитные перчатки, царапать соседние компоненты, мешать сборке с плотной посадкой, приводить к неравномерному удержанию покрытия или создавать локальные очаги начала коррозии после окраски. На сварных или конструкционных компонентах удаление шлака и острых кромок после резки также может сделать подгонку, визуальный контроль и последующее обращение с деталями более предсказуемыми. Конкретное преимущество зависит от назначения детали и критериев приемки.
Для производителей, обрабатывающих детали после лазерной резки, удаление заусенцев часто становится ограничением производительности после увеличения мощности резки. Лазер может быстро изготавливать точные контуры, тогда как стеллажи с деталями ожидают ручной обработки кромок перед гибкой или нанесением покрытия. Конвейерный финишный станок может сбалансировать линию, стабильно обрабатывая несколько деталей, при условии контроля операторами расстояния между деталями, их ориентации, состояния абразива, пылеудаления и рецептов для конкретных материалов.
Wuxi Samgins работает с оборудованием для сварки, резки, формовки, выравнивания, фрезерования и обработки листового металла. Такой широкий производственный подход полезен, когда покупателю необходимо оценить, как участок удаления заусенцев связан с CNC-резкой, работой на листогибочном прессе, подготовкой к сварке и потоком материалов. Вместо выбора оборудования только по количеству абразивных головок проект должен определять требуемую отделку на каждом этапе передачи деталей между процессами.
Основные технологии и категории станков
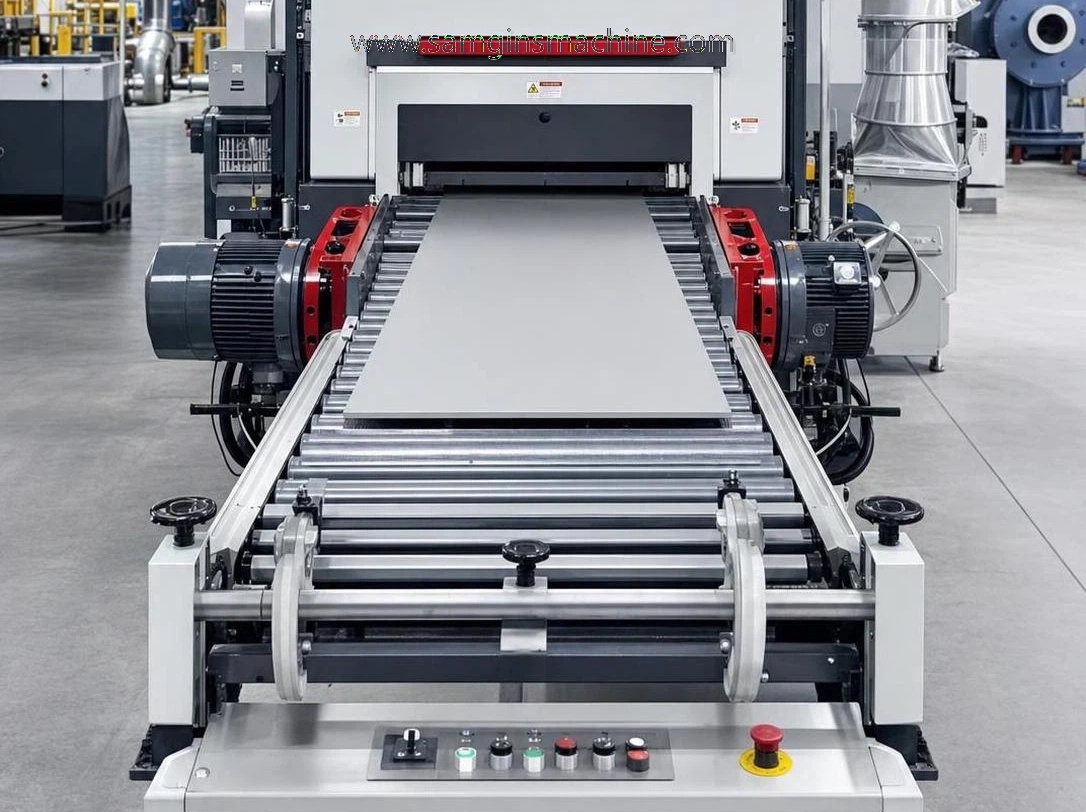
Широколенточные абразивные станки обычно используются для поверхностного удаления заусенцев, удаления окалины и финишной обработки больших площадей. Контактный барабан или опорная плита поддерживает абразивную ленту, в то время как конвейер перемещает заготовку. Этот формат может быть производительным для плоских деталей, однако его необходимо тщательно подбирать с учётом толщины листа, минимального размера детали, жёсткости детали и допустимого съёма материала. Чрезмерное давление может снизить плоскостность или изменить тонкие элементы.
Системы с вращающимися щётками и абразивными барабанами часто выбирают там, где требуется многонаправленное скругление кромок. Их эластичные абразивные элементы могут более равномерно обрабатывать внешние контуры, внутренние вырезы, прорези и нерегулярные профили по сравнению с единичным линейным абразивным воздействием. Они особенно актуальны для деталей после лазерной резки, которым требуется стабильное притупление кромок перед порошковой окраской. Результаты зависят от типа щётки, зернистости, направления вращения, скорости подачи и количества рабочих станций.
Дисковые, круговые и поперечно-ленточные компоновки предназначены для конкретных направлений заусенцев или состояний кромок. Станки могут использовать комбинации шлифовальных лент, дисковых щёток, лепестковых кругов, нетканых материалов типа Scotch-Brite или специализированных головок для удаления оксидов и шлака. Многостанционная конструкция позволяет разделить удаление крупных заусенцев и окончательное скругление кромок, снижая риск того, что один агрессивный этап оставит поверхность непригодной для видимых архитектурных деталей или деталей бытовой техники.
Системы мокрого удаления заусенцев используют охлаждающую жидкость или процессы на водной основе для контроля пыли, тепла и определённых рисков, связанных с материалами. Сухие системы могут быть практичными и эффективными при наличии правильно спроектированных процедур вытяжки и поддержания чистоты. Предпочтительный вариант зависит от набора материалов, требований к безопасности на объекте, ожидаемого объёма оксидов или шлака, стратегии расходных материалов и местных экологических требований. Покупателям следует изучать полный объём системы сбора пыли, а не рассматривать её как необязательное дополнение.
Кто использует эти системы и где они применяются
К основным пользователям относятся предприятия по обработке листового металла, производители электротехнических шкафов, производители HVAC-оборудования, поставщики лифтов и дверей, изготовители транспортного оборудования, сельскохозяйственной техники, металлоконструкций и контрактные производители. Эти пользователи обычно обрабатывают разнообразные партии и материалы, поэтому им необходимы станки для удаления заусенцев с листового металла, обеспечивающие практичную переналадку, контролируемую интенсивность финишной обработки, надёжную транспортировку и понятные процедуры замены расходных материалов.
Производители с большим объёмом выпуска могут отдавать приоритет автоматической подаче, управлению рецептами, стабильному ведению ленты, интеграции вытяжки и воспроизводимому скруглению кромок в течение нескольких смен. Мастерские со смешанным объёмом производства могут больше ценить широкую совместимость с материалами, быструю регулировку, доступные точки обслуживания и возможность обрабатывать как небольшие детали из раскроя, так и крупные панели. Уровень автоматизации должен определяться производственным графиком, а не только размерами деталей.
Wuxi Samgins поставляла производственное оборудование международным заказчикам, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP, PT. Cahaya Mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти указанные референсы демонстрируют опыт работы с различными промышленными рынками, однако каждый проект по удалению заусенцев всё равно следует оценивать с учётом собственных требований покупателя к материалу, чертежу, отделке и производству.
Место установки должно обеспечивать безопасную загрузку и выгрузку материала, достаточное пространство для обслуживания, стабильное электропитание, надлежащее заземление и правильно спроектированное подключение к вытяжной системе. Оно также должно поддерживать упорядоченный поток от резки к финишной обработке, а затем к гибке или нанесению покрытия. Размещение станка слишком далеко от участка резки может привести к ненужным перемещениям; размещение без пространства для контроля и защиты готовых деталей может свести на нет улучшения качества, обеспечиваемые автоматизированной финишной обработкой.
Как выбрать подходящий станок
Начинайте с репрезентативных образцов, а не с общего описания материала. Предоставьте поставщику тип материала, диапазон толщин, максимальные и минимальные размеры деталей, размеры открытых отверстий, массу детали, процесс резки, расположение заусенцев, требуемый радиус кромки, ожидаемое качество поверхности и месячный объём производства. Панель корпуса из нержавеющей стали после лазерной резки с защитной плёнкой требует иной финишной обработки, чем кронштейн из углеродистой стали после плазменной резки с тяжёлым нижним шлаком.
Оцените, должен ли процесс удалять верхние заусенцы, нижние заусенцы, оксиды, шлак, острые внутренние контуры или поверхностные царапины. Односторонние станки могут подходить в случаях, когда обработка требуется только с одной стороны, тогда как двусторонняя обработка может быть необходима для деталей, с которыми работают с обеих сторон, или для деталей, требующих сбалансированной подготовки. Подтвердите, что метод удержания конвейером и вакуумом способен надёжно обрабатывать мелкие детали, узкие полосы, перфорированные листы и компоненты с крупными вырезами.
Технический выбор должен включать компоновку абразивных головок, мощность двигателей, диапазон скорости конвейера, рабочий проём, регулирование давления, интерфейс управления, потребности в пылеудалении, электрические параметры, защитные ограждения и доступ для замены рабочих материалов. По возможности запрашивайте подтверждение в ходе испытания с использованием ваших фактических деталей. Испытание должно оценивать не только внешний вид, но и стабильность кромок, поведение углов, изменения размеров, остатки внедрившегося абразива и состояние деталей после нанесения покрытия или сборки.
Wuxi Samgins подчёркивает точность, обеспечиваемую гидравлическими, сервоприводными и CNC-компонентами известных импортных брендов в применимых конфигурациях оборудования. Возможности индивидуальной настройки оборудования для сварочных роботов, машин для сварки продольных швов и тяжёлых сварочных вращателей также поддерживают покупателей, планирующих более масштабные проекты по производству металлоконструкций. Для станка удаления заусенцев с листового металла практическим требованием является документированная конфигурация, соответствующая предполагаемому потоку материалов, целевому качеству, доступу для обслуживания и инженерным сетям предприятия.
Контроль качества, установка и техническое обслуживание
Надёжный процесс финишной обработки начинается до отгрузки. Приёмка станка должна охватывать механическую сборку, ограждения, электрические функции, движение конвейера, работу абразивных головок, аварийные остановы и согласованные критерии обработки образцов. Для экспортных проектов покупатели должны подтвердить комплект документации, идентификацию станка, руководства, рекомендации по запасным частям и стандарты, применимые в стране назначения. Wuxi Samgins заявляет, что её станки соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD.
Во время пусконаладки технические специалисты должны проверить выравнивание станка, электрическое подключение, направление вращения, эффективность вытяжки, ведение конвейера, выравнивание абразива и безопасность обращения с материалом. Начальные настройки следует устанавливать консервативно, а затем корректировать на основе документированных пробных прогонов. Операторам необходимы чёткие рабочие инструкции по ориентации при загрузке, расстоянию между деталями, выбору рецептов, визуальному контролю и обращению с деталями, размер которых меньше минимального безопасного размера для выбранного метода транспортировки.
Регламентное обслуживание обычно включает проверку износа абразива, состояния щёток, ведения ленты, шума подшипников, состояния конвейера, фильтров вытяжки, накопления пыли, ограждений и функций аварийной остановки. Точный интервал должен соответствовать руководству по эксплуатации станка и эксплуатационной нагрузке, а не фиксированному календарному предположению. Журнал технического обслуживания, связывающий замену расходных материалов с результатами финишной обработки, помогает выявлять постепенное ухудшение качества до того, как оно приведёт к жалобе клиента или дорогостоящей переделке партии.
Контроль качества должен выполняться с использованием согласованных визуальных образцов и измеряемых критериев, если того требует применение. К ним могут относиться допустимый остаточный заусенец, целевое притупление кромки, направление поверхностных царапин, стабильность радиуса кромки и отсутствие необработанного оксида. Для деталей с покрытием проверяйте готовый окрашенный образец, поскольку визуально приемлемая кромка из чистого металла всё ещё может обеспечивать недостаточную толщину покрытия вокруг острых углов. Wuxi Samgins предоставляет проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку в рамках своего подхода к обслуживанию.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки является лишь одной из составляющих совокупной стоимости владения станками для удаления заусенцев с листового металла. Покупателям следует учитывать фрахт, установку, электромонтажные работы, оборудование для вытяжки, обучение операторов, абразивные ленты или щётки, запасные части, плановое техническое обслуживание, энергопотребление, производственную площадь и возможное оборудование для перемещения материалов. Мокрые системы также могут требовать учёта управления и обработки жидкостей, тогда как сухие системы требуют дисциплинированного планирования вытяжки и управления пылью.
Наиболее значительная отдача часто достигается за счёт перераспределения рабочей силы, сокращения времени ожидания после резки, уменьшения переделок, улучшения подготовки к нанесению покрытий и снижения количества дефектов, связанных с обращением с деталями. Рассчитайте текущие минуты ручной финишной обработки на деталь, стоимость труда, годовой объём деталей, стоимость брака или переделки и предполагаемую стоимость расходных материалов. Затем сравните эту базу с реалистичным временем цикла станка, моделью укомплектования персоналом, коэффициентом использования и резервом на настройку, контроль, профилактическое обслуживание и незапланированные остановки.
Избегайте расчётов ROI, основанных только на максимальной заявленной производительности. На производственный выпуск влияют схемы раскроя, ориентация деталей, ручная загрузка, обработка мелких деталей, смена материалов, выраженность заусенцев и время, необходимое для достижения стандарта видимой поверхности. Консервативный расчёт, основанный на репрезентативных группах деталей, обычно даёт отделам закупок более обоснованное инвестиционное обоснование и помогает определить, подходит ли один универсальный станок или специализированная финишная ячейка.
Коммерческая оценка также должна учитывать время реакции технической поддержки, рекомендуемые запасные части, условия гарантии, экспортную упаковку и наличие эксплуатационной документации. Wuxi Samgins сообщает о более чем 10-летнем опыте глобального экспорта и знании ASME, API и других местных отраслевых норм. Эти возможности могут быть актуальны для более широких проектов по изготовлению металлоконструкций, однако окончательное решение о покупке должно основываться на документированном объёме поставки, результатах испытаний образцов и обязательствах по сервису.
Будущие тенденции в удалении заусенцев с листового металла
Спрос на стабильное скругление кромок растёт по мере того, как производители автоматизируют лазерную резку, гибку, нанесение покрытий и сборку. Заказчики всё чаще оценивают как функциональные характеристики, так и готовый внешний вид, особенно для корпусов, металлических изделий для конечных потребителей, транспортных компонентов и экспортных сборочных единиц. Это переводит удаление заусенцев из вспомогательной операции очистки в контролируемый производственный процесс с определёнными критериями приемки, отслеживаемыми настройками и более тесной связью с качеством предшествующей резки.
Гибкая автоматизация останется важной, поскольку многие предприятия по обработке металла работают с большим разнообразием продукции и меньшими размерами партий. Системы, ориентированные на будущее, вероятно, будут делать акцент на более простом хранении рецептов, более лёгкой смене абразивов, мониторинге состояния, отслеживании материалов и интеграции с автоматической загрузкой или выгрузкой там, где это оправдано производственным объёмом. Однако автоматизация должна быть обоснована реальной потребностью в операциях перемещения; чрезмерно сложная ячейка может снизить гибкость в условиях производственной мастерской.
Соображения устойчивого развития также будут влиять на выбор станков. Более долговечные расходные материалы, эффективный сбор пыли, сокращение переделок, снижение потерь энергии и лучшее разделение технологических остатков могут улучшить как производственную дисциплину, так и контроль затрат. Покупателям следует спрашивать поставщиков о сроке службы расходных материалов в репрезентативных условиях и оценивать требования к вытяжке как часть проектирования процесса, особенно при обработке алюминия, нержавеющей стали, листов с покрытием или материалов, создающих риск образования горючей пыли.
Для производителей, расширяющих мощности резки и изготовления металлоконструкций, следующим практическим шагом является составление карты текущего потока деталей, определение наиболее затратных узких мест финишной обработки кромок и испытание репрезентативных деталей на предлагаемой конфигурации. Wuxi Samgins может рассматриваться для проектов, объединяющих удаление заусенцев с листового металла с лазерной резкой, гибкой на листогибочном прессе, сваркой, выравниванием, фрезерованием или оборудованием для изготовления металлоконструкций. Чёткие технические спецификации и приёмка на основе образцов остаются основой успешных инвестиций.
поиск
Рекомендуемые товары
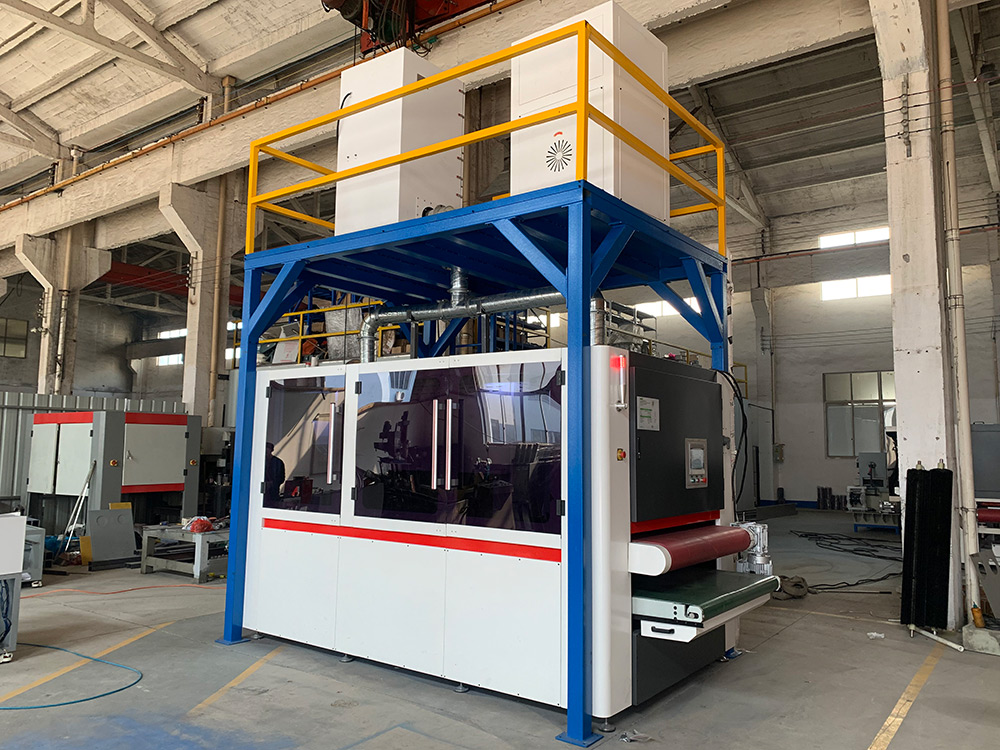
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Рекомендуемые блоги
 Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
 Автоматический станок для удаления заусенцев с плоских металлических листов: как уменьшить дефекты кромок
- Методы удаления заусенцев с кромок листового металла: как сократить доработку окрашенных деталей
- Почему удаление заусенцев с кромок листового металла важно для качества сварки и безопасности оператора
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.