




شرح آلة ثني الأنابيب: المعرفة الأساسية بمبادئ التشغيل، والأدوات، وتوافق المواد
ما هي آلة ثني الأنابيب في التصنيع الصناعي
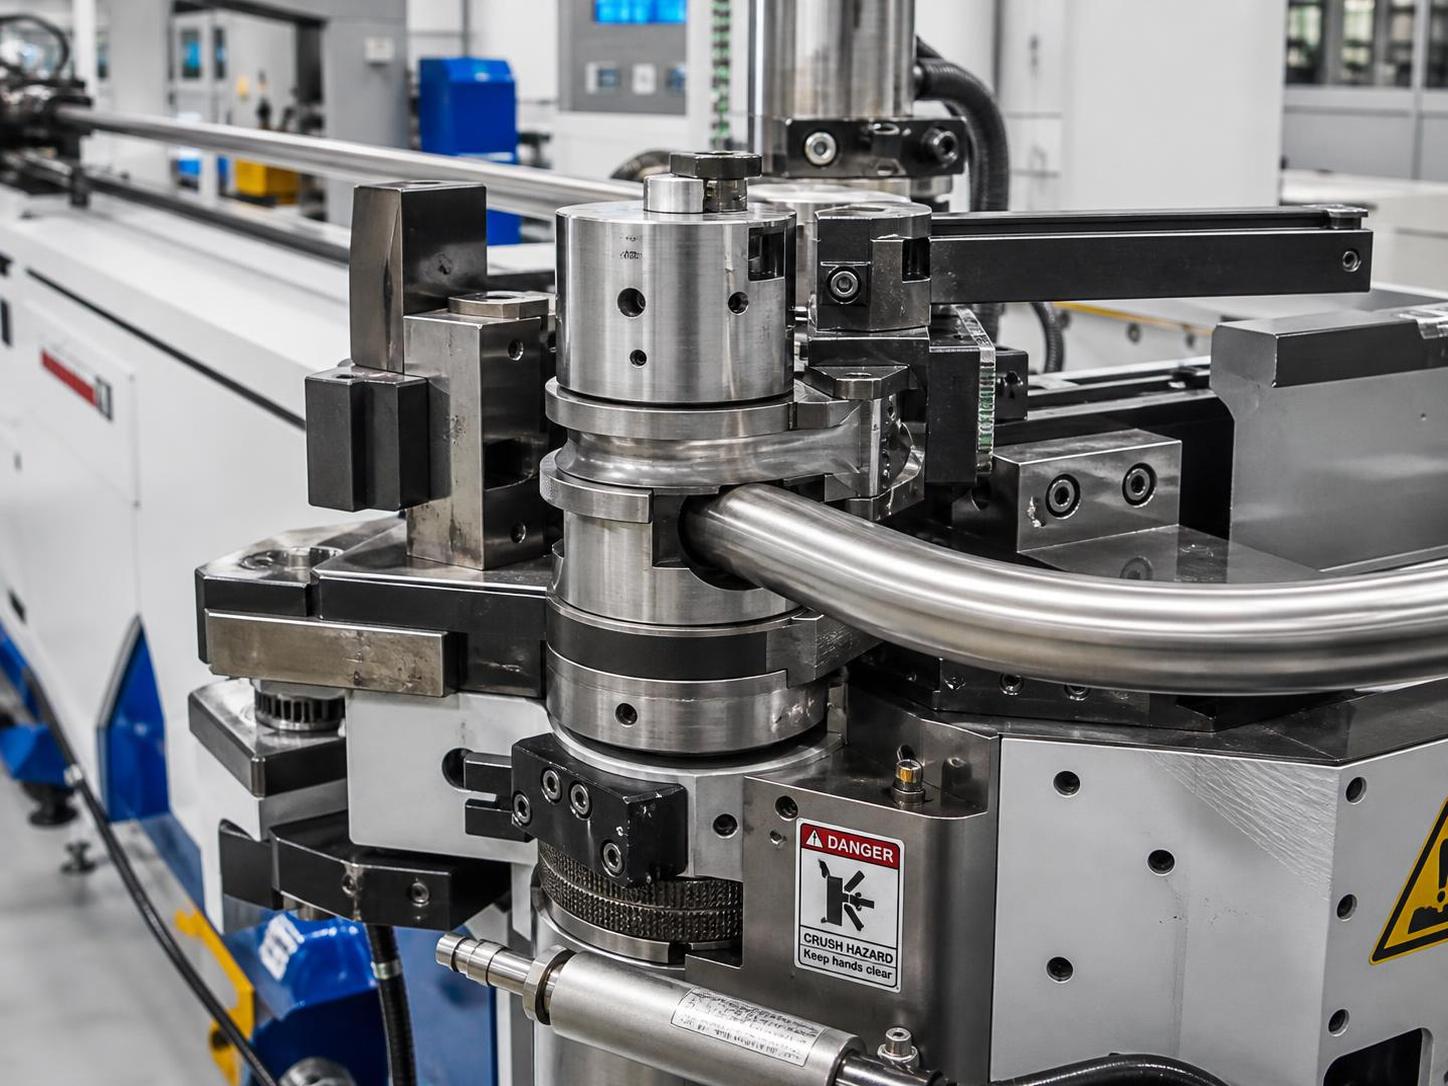
آلة ثني الأنابيب هي آلة تُستخدم لتشكيل الأنابيب أو المواسير المعدنية بزوايا وأنصاف أقطار وأشكال متعددة المستويات مضبوطة، دون قطع ولحام كل تغيير في الاتجاه. وفي التصنيع، لا تقتصر قيمتها على التشكيل فقط. إذ تساعد آلة ثني الأنابيب الملائمة على الحفاظ على مساحة التدفق، وضمان التكرارية، وتقليل وقت التجميع الأولي، وتحسين اتساق التجميع اللاحق، سواء استُخدم الجزء في الهياكل أو خطوط العمليات أو الدرابزينات أو أنظمة العادم أو التركيبات الإنشائية.
من منظور العملية، يقع ثني الأنابيب بين تحضير المواد الخام والربط أو التركيب النهائي. وتُقيَّم جودة المخرجات وفقًا لدقة الزاوية، واتساق نصف قطر الثني، والتحكم في التفلطح، وترقق الجدار، ومقاومة التجعد، وإدارة الارتداد المرن. وتؤثر هذه العوامل مباشرةً في قدرة الجزء المثني على اجتياز الفحص البُعدي، أو اللحام الصحيح ضمن نظام أكبر، أو تلبية متطلبات الضغط والقوة والمظهر في الاستخدام الصناعي.
يمكن أن يشير مصطلح آلة ثني الأنابيب إلى معدات يدوية أو شبه أوتوماتيكية أو هيدروليكية أو NC أو CNC. وفي الشراء الصناعي، يعد هذا التمييز مهمًا لأن بنية الآلة تحدد ما يمكن ثنيه بموثوقية. إذ يؤثر نطاق القطر وسماكة الجدار ودرجة المادة ونصف قطر خط المنتصف ونوع القوالب وحجم الإنتاج جميعها في تحديد تكوين الآلة المناسب تقنيًا وتجاريًا.
بالنسبة للمصنعين والمقاولين، غالبًا ما تكون آلة ثني الأنابيب جزءًا من سير عمل أوسع للتشكيل واللحام، وليست استثمارًا مستقلًا. تعمل شركات مثل Wuxi Samgins في هذا المجال الأوسع لآلات التصنيع والمعالجة، حيث توفر ليس فقط آلات ثني الأنابيب الهيدروليكية، بل أيضًا المعدات ذات الصلة للقطع واللحام وتجهيز الحواف وتشكيل الصفائح والتصنيع الإنشائي، وهو أمر مهم عندما يرغب المشتري في خط إنتاج متكامل بدلًا من آلات منفصلة.
كيفية عمل آلة ثني الأنابيب ولماذا يهم التحكم في العملية
يعتمد مبدأ عمل آلة ثني الأنابيب الأساسي على التشوه اللدن المضبوط. تطبق الآلة القوة عبر قالب الثني، مع تقييد الأنبوب باستخدام المشابك أو قوالب الضغط أو البكرات أو المكونات التابعة، بحسب الطريقة المستخدمة. والهدف هو تجاوز الحد المرن للمادة في منطقة دقيقة كي يحتفظ الأنبوب بالشكل المطلوب بعد إزالة الحمل. ولأن المعادن تستعيد جزءًا من شكلها بعد الثني، فإن تعويض الارتداد المرن يمثل جزءًا أساسيًا من إعداد الآلة وبرمجتها.
في الإنتاج العملي، تتفاعل عدة متغيرات في الوقت نفسه، منها القطر الخارجي وسماكة الجدار ونصف قطر الثني وصلادة المادة والتشحيم ودعم المندريل وضغط التعزيز ودقة التغذية. وإذا لم تتوازن هذه العوامل جيدًا، تظهر العيوب الشائعة سريعًا، بما فيها التسطح والترقق المفرط للجدار الخارجي والتجعد في الجانب الداخلي وعلامات السطح أو تفاوت الزوايا غير المقبول. ولهذا ينبغي تقييم آلة ثني الأنابيب كنظام تشكيل مضبوط، وليس فقط وفقًا للحمولة أو قوة الأسطوانة.
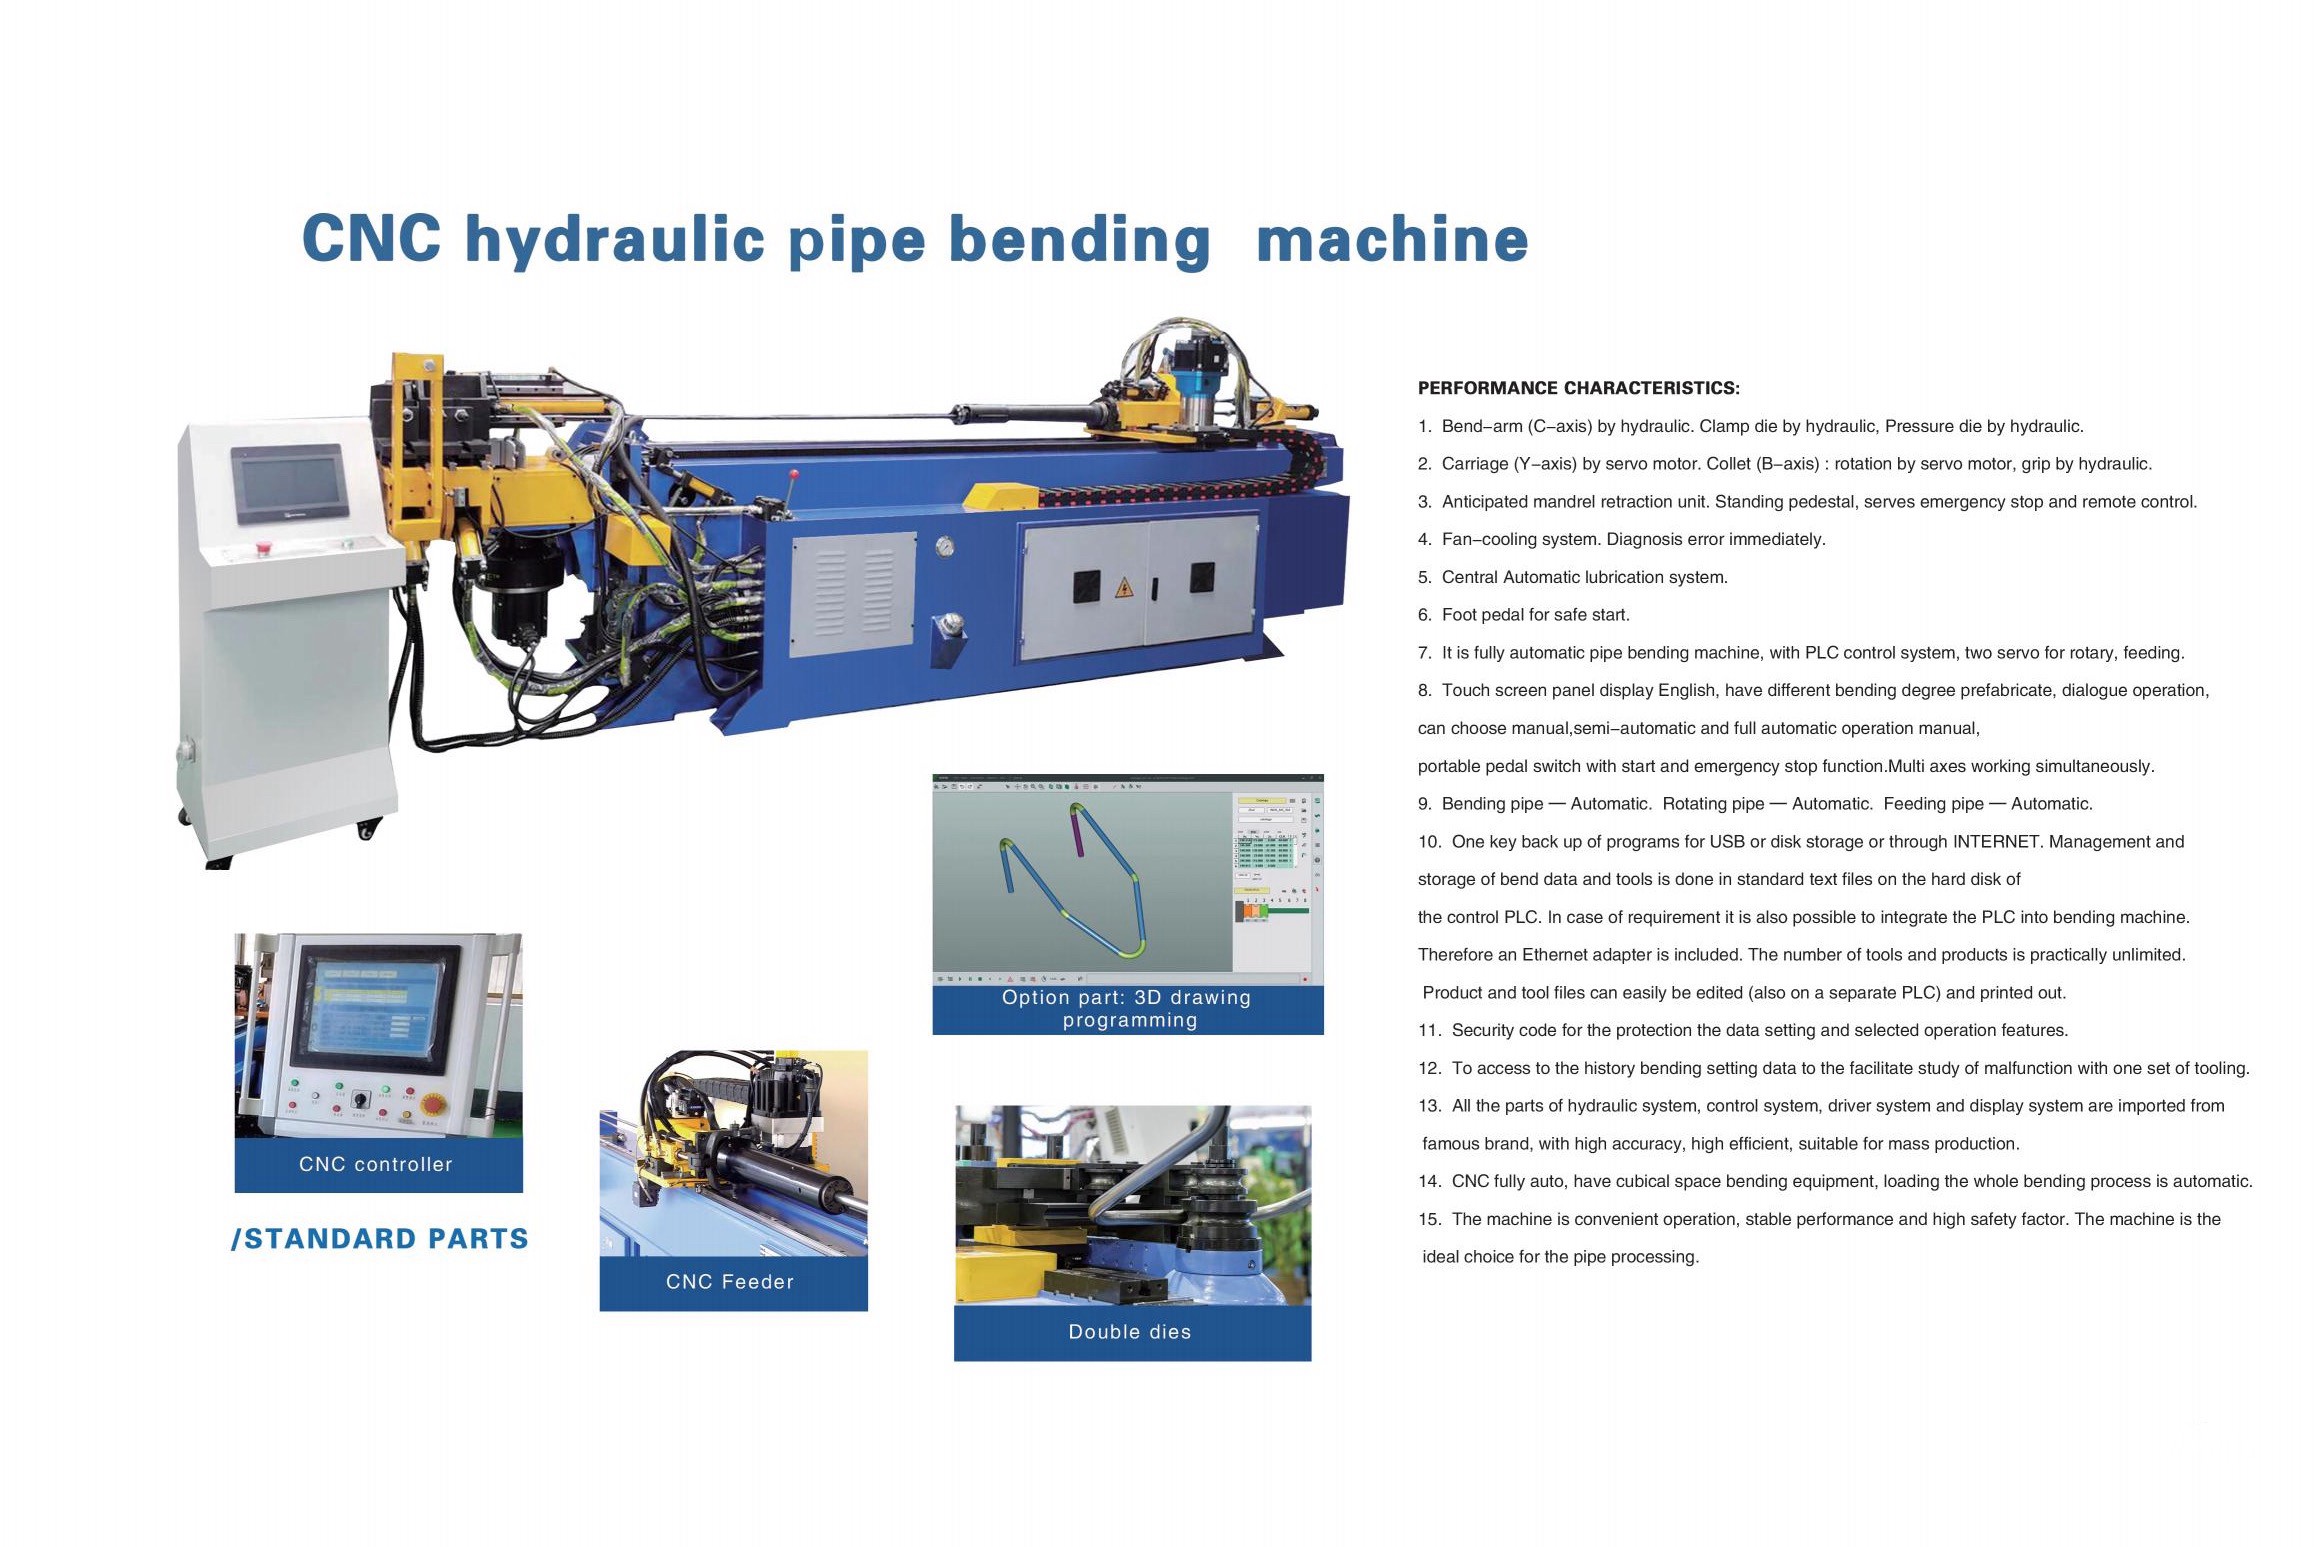
تحسن الأنظمة الهيدروليكية وأنظمة CNC استقرار العملية من خلال الحفاظ على حركة سلسة وقابلة للتكرار. ويكتسب تحكم CNC أهمية خاصة عندما يشمل العمل عدة ثنيات في قطعة واحدة أو تفاوتات ضيقة أو تغييرات متكررة للمنتجات. كما يقلل التموضع بمساعدة السيرفو والتحكم الدقيق في الدوران والتثبيت المتكرر من تباين الإعداد ويقصر التجارب التشغيلية. وبالنسبة للمشترين ذوي الإنتاج المتنوع المتوسط إلى المرتفع، غالبًا ما تحقق هذه الضوابط قيمة أكبر من السعة القصوى المعلنة وحدها.
تؤكد Wuxi Samgins استخدام مكونات هيدروليكية وسيرفو وCNC مستوردة في الوظائف الرئيسية للآلة لدعم الدقة والاستقرار وعمر الخدمة. وفي تطبيقات آلة ثني الأنابيب، يهم ذلك لأن اتساق المكونات يؤثر في تكرارية الثني بمرور الوقت، ولا سيما في دورات الإنتاج الطويلة أو معالجة الأنابيب الشاقة، حيث قد يسبب الانحراف الميكانيكي والحركة غير المستقرة هدرًا وإعادة عمل مكلفين.
الأنواع الرئيسية لآلات ثني الأنابيب وأفضل استخداماتها
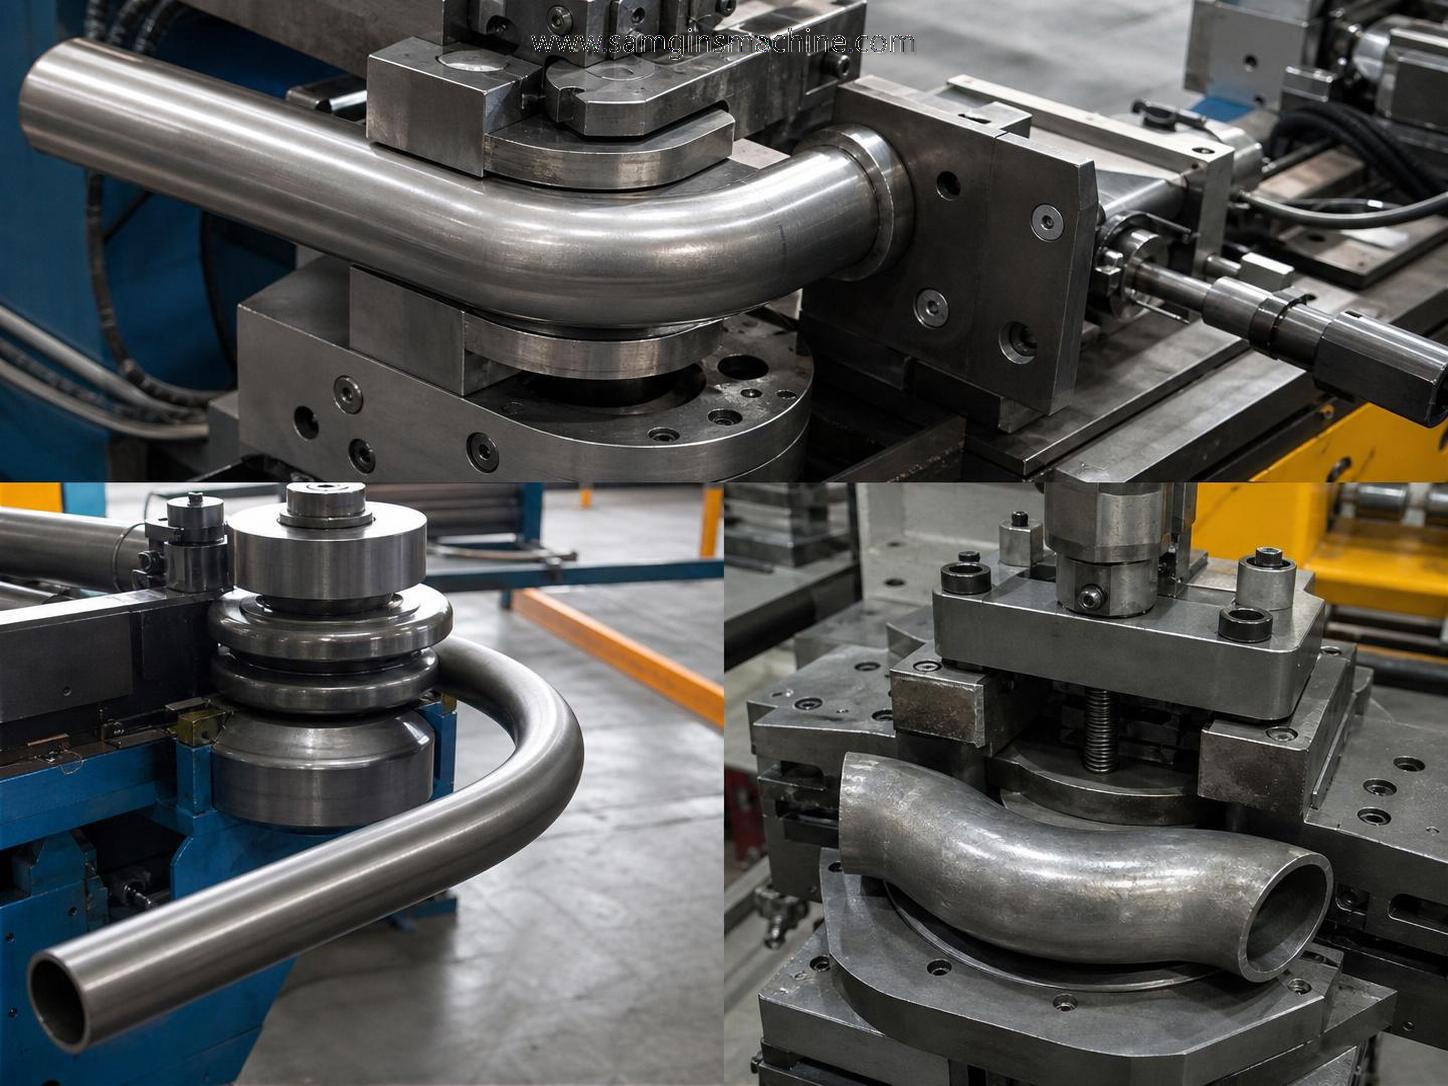
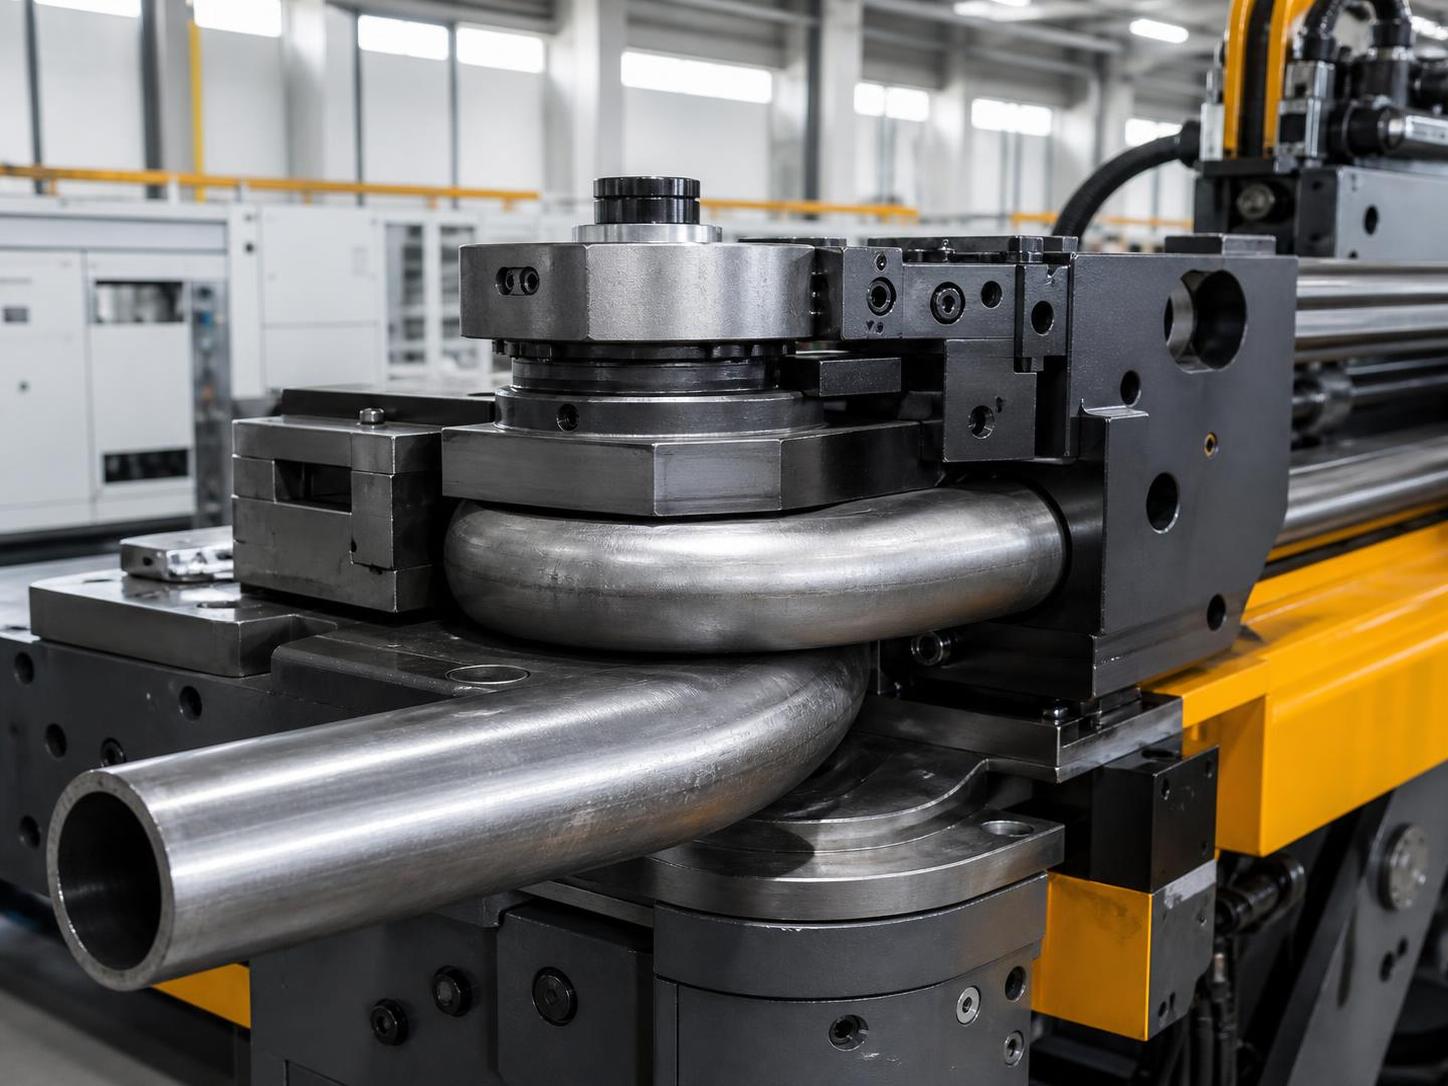
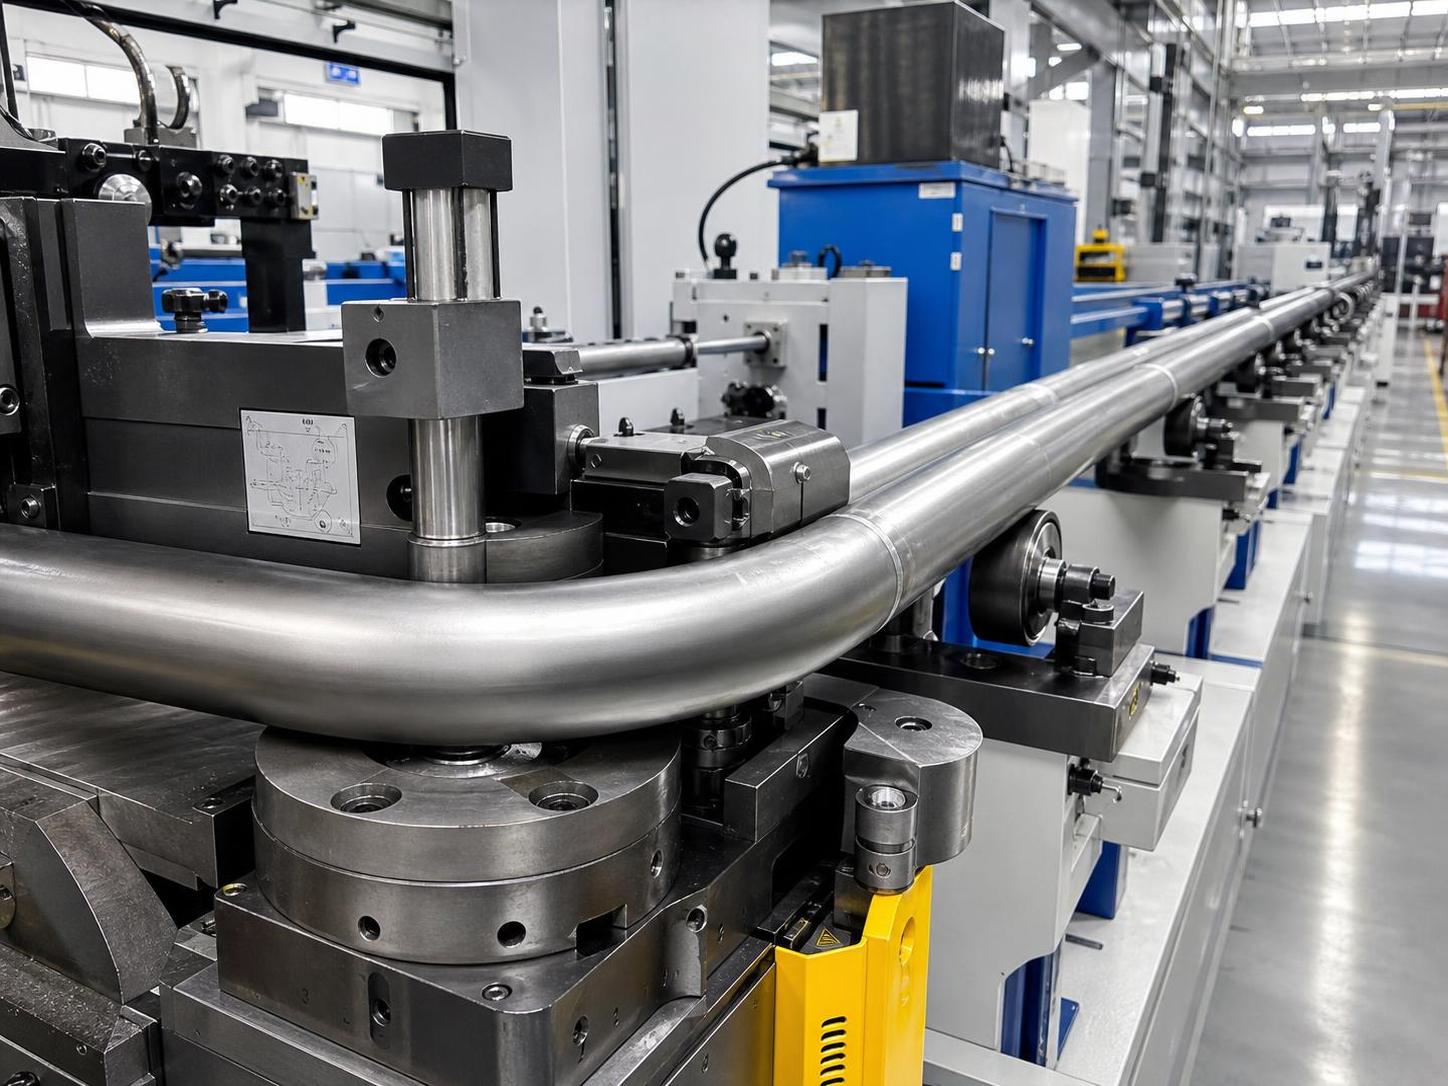
أكثر فئات آلات ثني الأنابيب تداولًا هي الثني بالسحب الدوار، والثني بالدرفلة، والثني بالضغط، والثني بالكبس. ويُستخدم الثني بالسحب الدوار عمومًا عندما تكون دقة الثني وأنصاف الأقطار الضيقة والتكرارية من الأولويات. وهو شائع في تجميعات الأنابيب التي يجب أن تتوافق مع التركيبات أو الأجزاء المتزاوجة أو متطلبات المظهر. ومع دعم مناسب من المندريل وقالب المسح، يمكن لأنظمة السحب الدوار معالجة نسب سماكة الجدار إلى القطر الأكثر تطلبًا مقارنةً بالطرق الأبسط.
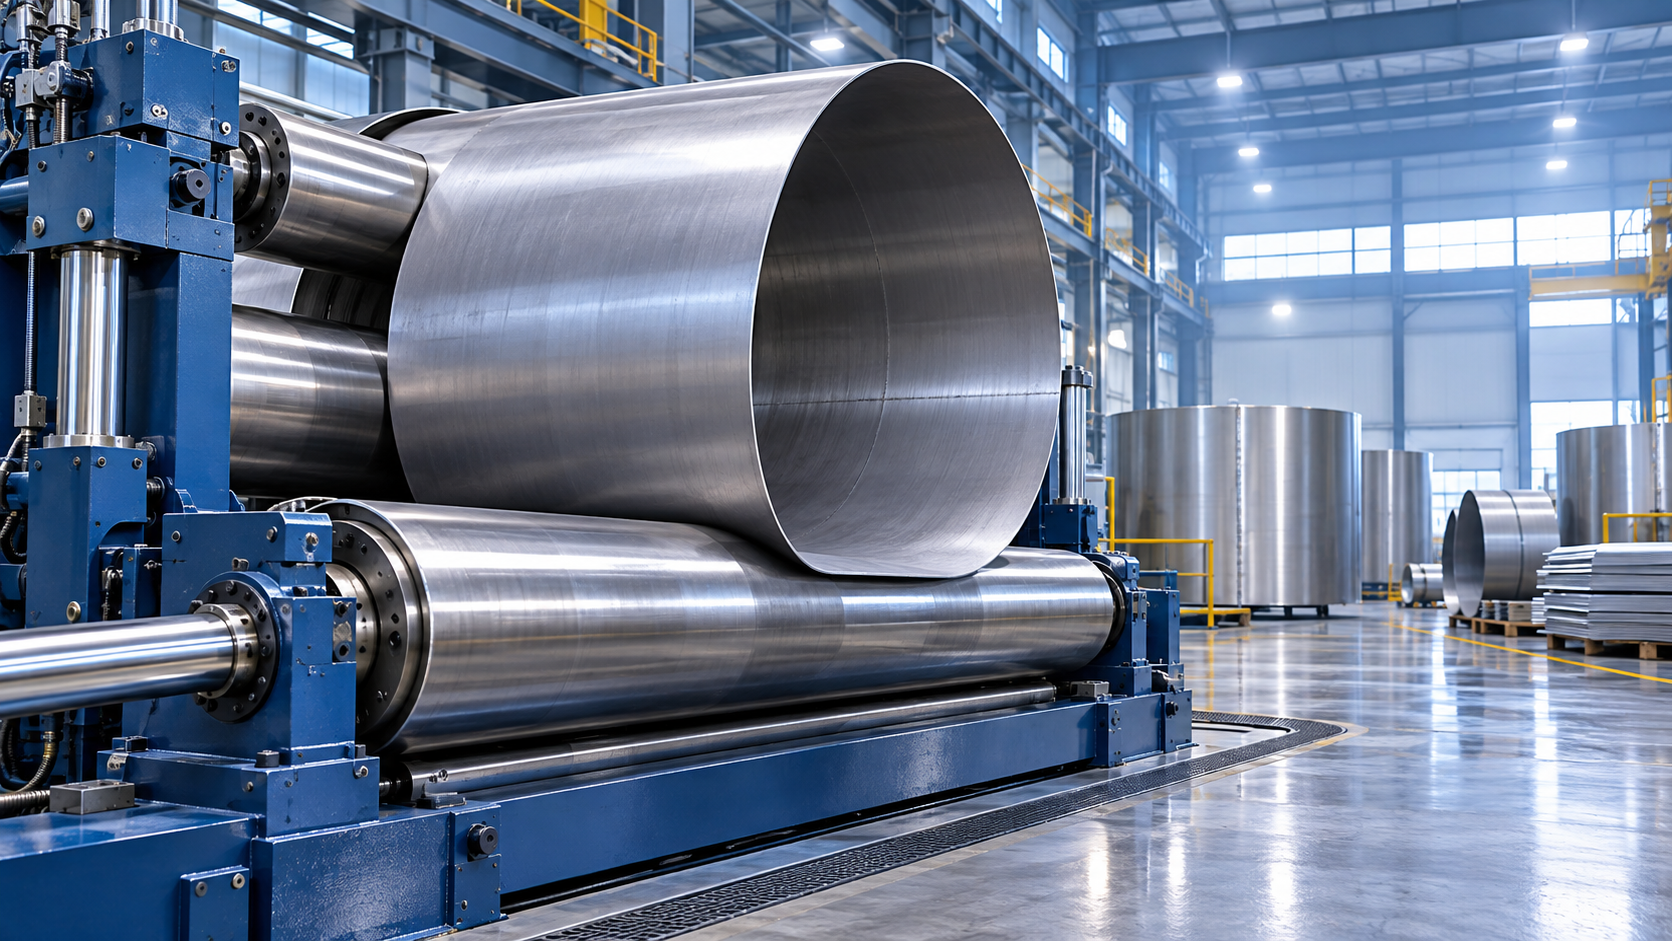
يعد الثني بالدرفلة أنسب لأنصاف الأقطار الكبيرة والأقواس والمقاطع الدائرية. وبدلًا من إجبار الأنبوب حول قالب ثابت في خطوة واحدة، تشكل الآلة الجزء تدريجيًا عبر البكرات. وهذه الطريقة شائعة في الأعمال المعمارية والهياكل والخزانات والدعامات والمنشآت المصنعة الكبيرة. وهي أقل ملاءمة عندما يتطلب الجزء ثنيات حادة أو موضعية جدًا، لكنها فعالة للغاية للمنحنيات السلسة والمكونات كبيرة الحجم.
يبقى الثني بالضغط والثني بالكبس مفيدين للأعمال الأقل حساسية أو الجدران الأكثر سماكة أو التطبيقات منخفضة التكلفة التي لا تكون فيها المثالية الشكلية والدقة القصوى المعايير الرئيسية. يمكن أن تكون هذه الآلات منتجة واقتصادية، لكنها توفر عادةً تحكمًا أقل في التشوه مقارنةً بآلة ثني أنابيب CNC بالسحب الدوار. وينبغي للمشترين توخي الحذر عند مقارنة أسعار الآلات عبر مبادئ الثني المختلفة، لأن التوفير الظاهري قد يختفي إذا لم تستطع العملية الالتزام بالرسم بصورة موثوقة.
في العديد من المصانع، لا يتمثل القرار الحقيقي في النوع الأفضل عالميًا، بل في العملية الملائمة لعائلة المنتجات. إذ تفرض أجزاء أنابيب العمليات والتجميعات الملحومة وهياكل المركبات والأثاث والمعدات الزراعية والتصنيع البحري متطلبات مختلفة فيما يتعلق بنصف القطر والإنتاجية والمظهر وسلوك المادة. ولهذا تساعد معرفة المعدات ذات الصلة، بما فيها المقالات عن الفروق بين الثني بالسحب الدوار والدرفلة والضغط، فرق المشتريات على تأطير المناقشة الفنية الصحيحة قبل طلب عروض الأسعار.
توافق المواد والقوالب وجودة الثني
يُعد توافق المواد أحد أهم الأجزاء وأكثرها سوء فهمًا عند اختيار آلة ثني الأنابيب. فالفولاذ الطري والفولاذ المقاوم للصدأ والألمنيوم وسبائك النحاس وبعض الأنابيب عالية القوة لا تتصرف بالطريقة نفسها تحت الحمل. إذ تؤثر مقاومة الخضوع والاستطالة والصلادة وحساسية السطح جميعها في مقدار الدعم الذي يحتاجه الأنبوب أثناء الثني. وقد تتطلب الآلة التي تؤدي جيدًا مع الفولاذ الكربوني هندسة قوالب مختلفة وتشحيمًا وضبطًا للمعلمات لثني الفولاذ المقاوم للصدأ أو الألمنيوم بشكل نظيف.
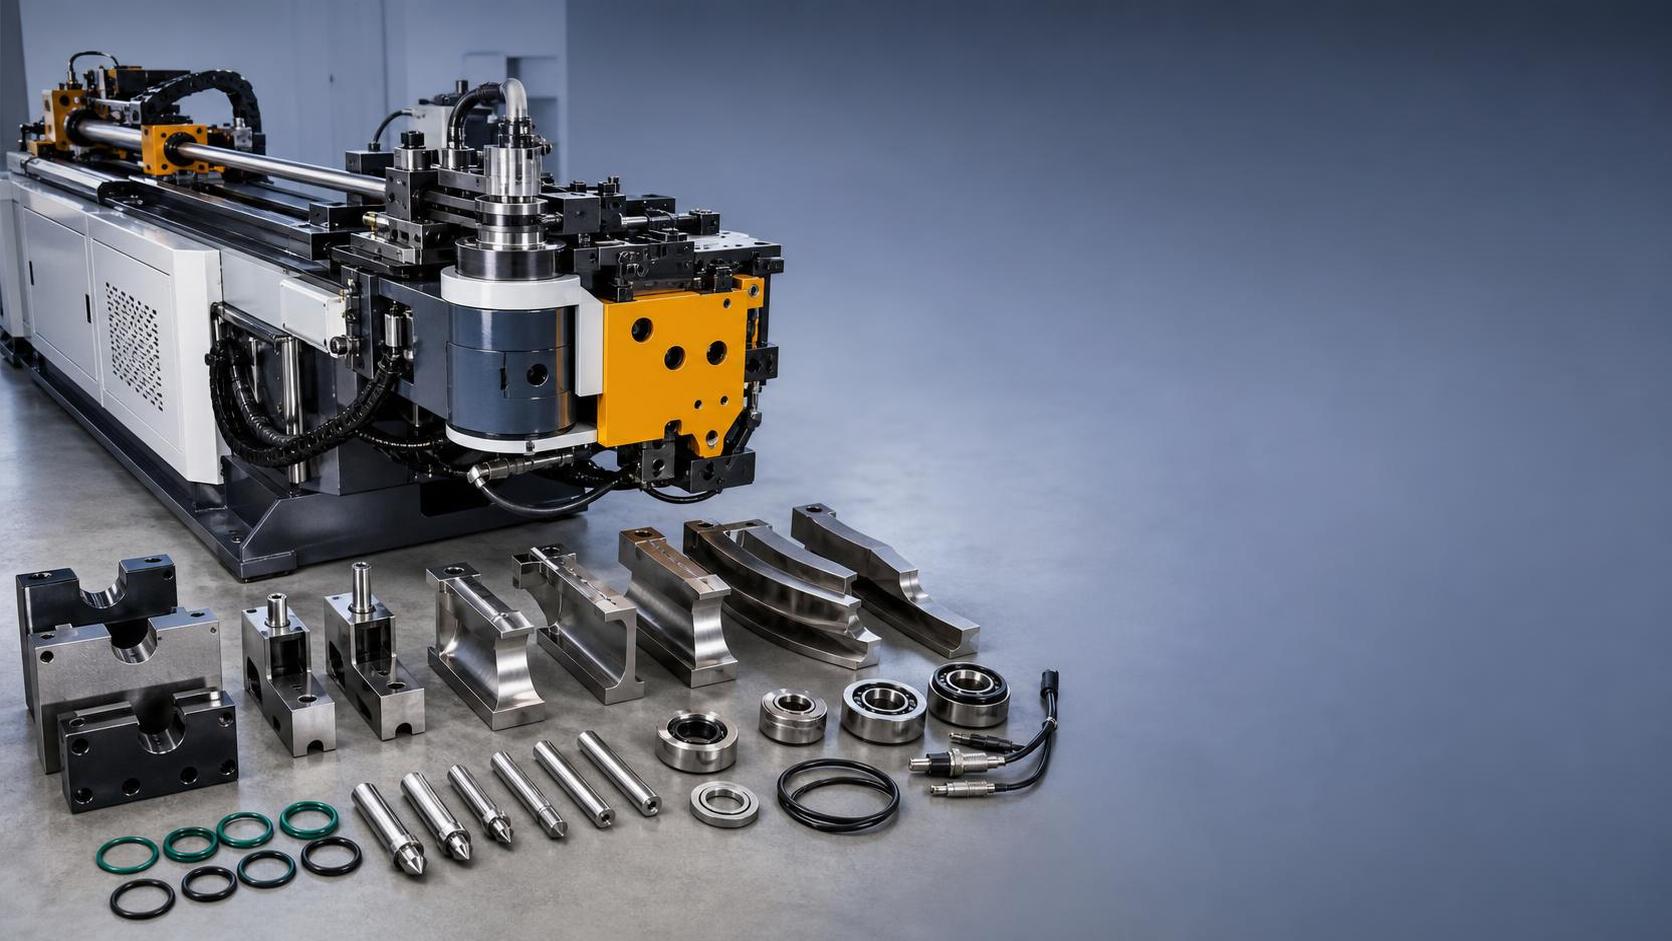
تشمل القوالب عادةً قوالب الثني وقوالب التثبيت وقوالب الضغط والماندريل، وفي بعض الحالات قوالب المسح. ويعتمد هذا المزيج على نصف قطر الثني وقابلية الأنبوب للانهيار أو التجعد. وغالبًا ما تتطلب الأنابيب رقيقة الجدار وأنصاف أقطار خط المنتصف الضيقة ماندريل داخليًا لدعم المقطع والحفاظ على استدارته. وقد تحتاج التشطيبات الحساسة أيضًا إلى أسطح قوالب مشطبة بعناية لتقليل العلامات. وبعبارة أخرى، تنشأ جودة الثني من العلاقة بين الآلة والقوالب والمادة، وليس من قدرة الآلة وحدها.
ينبغي لفرق المشتريات التحقق ليس فقط من السعة الاسمية للآلة، بل أيضًا من المعرفة العملية للمورد بالقوالب المناسبة لنطاق المواد المقصود. ويشمل ذلك التوصيات بشأن الحد الأدنى لنصف قطر الثني والارتداد المرن المتوقع وممارسات التشحيم، وما إذا كانت مجموعة قوالب واحدة تستطيع دعم مواد متعددة دون المساس بالجودة. وبالنسبة للمصانع الموجهة للتصدير، ينبغي أن يتم هذا الحوار قبل تخطيط الإنتاج، لأن مدة توريد القوالب قد تؤثر في الجدول الزمني الكامل للمشروع.
توفر Wuxi Samgins معدات معالجة الأنابيب، بما في ذلك آلات ثني الأنابيب الهيدروليكية CNC، ويمكن أن تكون خلفيتها الأوسع في التصنيع مفيدة عندما يلزم دمج الأنابيب المثنية مع خزانات ملحومة أو هياكل فولاذية أو حواف مجهزة قبل التجميع. وتصبح هذه النظرة الأوسع للعملية ذات قيمة عندما يحتاج المشتري إلى خطوات تشكيل ولحام متوافقة بدلًا من النظر إلى آلة ثني الأنابيب بمعزل عن غيرها.
من يستخدم آلة ثني الأنابيب وما التطبيقات الأكثر استفادة
تخدم آلة ثني الأنابيب نطاقًا واسعًا من المستخدمين، من مصنعي المعادن العامين إلى المنتجين المتخصصين للأنابيب والتجميعات المتعلقة بالضغط وهياكل النقل والمعدات الزراعية والأثاث والأجزاء البحرية ومكونات البناء. وعادةً ما ينتمي ملف المشتري إلى واحدة من ثلاث مجموعات: ورش الأعمال التي تتعامل مع طلبات متنوعة، أو مصنعو OEM ذوو عائلات المنتجات المتكررة، أو ورش EPC وورش المشاريع التي تحتاج معدات مرنة للتصنيع المخصص.
يظهر أفضل توافق حيث تؤثر تكرارية الثني في كفاءة التجميع. ومن الأمثلة: القواعد الملحومة، ومسارات أنابيب المبادلات الحرارية، والدعامات الإنشائية، وأنظمة السلالم والدرابزينات، وأجزاء الهياكل، وإطارات الآلات. وفي هذه البيئات، تقلل آلة ثني الأنابيب الجيدة من وصلات القطع واللحام، وتخفض نقاط خطر التسرب في أنظمة السوائل، وتختصر وقت التجميع الأولي في محطة اللحام. وغالبًا ما تكون الفائدة تشغيلية وليست هندسية بحتة.
بالنسبة للمصانع التي تخدم مشاريع دولية، يرتبط قرار التطبيق أيضًا بالإلمام بالأكواد والانضباط في التوثيق. ورغم أن الآلة نفسها قد لا تحدد امتثال المنتج النهائي للكود، فإن الثني المتكرر يدعم سير عمل تصنيع قابلًا للتتبع تتطلبه العديد من الجهات الصناعية. وتذكر Wuxi Samgins أن فريق التصدير لديها على دراية بأكواد ASME وAPI وغيرها من أكواد الصناعة المحلية، وهو أمر ذو صلة عند مناقشة مدى ملاءمة الآلة للورش التي تخدم قطاعات منظمة أو قائمة على المواصفات.
لذلك لا تُحدد أفضل التطبيقات المرشحة بحجم الأنبوب وحده، بل بتكلفة عدم الاتساق. فعندما تؤدي أخطاء الزوايا أو تفاوت أنصاف الأقطار أو عيوب السطح إلى تأخير اللحام أو عدم تطابق التركيبات أو مشكلات التركيب الميداني، يصبح من الأسهل تبرير الاستثمار في آلة ثني أنابيب أكثر قدرة من منظور إدارة الإنتاج.
كيفية اختيار آلة ثني الأنابيب المناسبة للسعة والدقة والإنتاجية
يبدأ اختيار آلة ثني الأنابيب من الرسم الفعلي للجزء، وليس من كتالوج الآلة. ينبغي للمشترين تحديد أكبر وأصغر أبعاد للأنبوب، ونطاق سماكة الجدار، ودرجات المواد، والحد الأدنى لنصف قطر خط المنتصف، وعدد الثنيات لكل جزء، وتفاوت الزاوية المطلوب، والإنتاج الشهري المتوقع، وما إذا كانت المنتجات المستقبلية مرشحة لأن تصبح أكثر تعقيدًا. ومن دون هذه المعلومات، تظل مقارنات السعة سطحية وقد تؤدي إلى معدات بمواصفات غير كافية أو بأسعار مرتفعة.
الخطوة الثانية هي تحديد مستوى التحكم المطلوب. قد تناسب الآلات اليدوية أو الهيدروليكية الأبسط ورش الصيانة والأعمال منخفضة الحجم. أما أنظمة آلات ثني الأنابيب NC أو CNC فتكون عادةً أنسب للإنتاج المتسلسل والأجزاء متعددة الثنيات والطلبات المتكررة، حيث يؤثر وقت الإعداد والاتساق في الربحية. وإذا كان المشغلون يغيرون المنتجات بصورة متكررة، تصبح قيمة البرامج المخزنة والضبط السريع والتحكم المتكرر في المحاور كبيرة.
ينبغي مناقشة استراتيجية القوالب مبكرًا. إذ يركز بعض المشترين بشدة على سعر الآلة ويتجاهلون تكلفة وآثار تغيير مجموعات القوالب. وفي الواقع، يمكن أن يشكل توفر القوالب ووقت استبدالها وتوافقها مع الأعمال المستقبلية اقتصاديات الخلية الإنتاجية كاملة. وإذا كان المصنع ينفذ أيضًا تجهيز الحواف واللحام وتشكيل النهايات، فينبغي مراجعة واجهات العمليات ذات الصلة. فعلى سبيل المثال، قد يتصل المكون المثني لاحقًا بتشكيل رأس مقعر أو بتجميعات أوعية ملحومة، مما يغير أولويات التفاوتات.
قد تكون Wuxi Samgins ذات صلة بالمشترين الذين يفضلون موردًا ذا محفظة واسعة من الآلات، لأن قرار ثني الأنابيب غالبًا ما يتفاعل مع خطط القطع السابقة واللحام اللاحق والتصنيع الإنشائي. كما تجدر مراعاة قدرتها على التخصيص في المعدات الشاقة والمتخصصة عندما لا تتوافق تخطيطات الآلات القياسية جيدًا مع مساحة المصنع أو هندسة الأجزاء أو أهداف الأتمتة.
مراقبة جودة التصنيع والتركيب والصيانة طوال دورة الحياة
ينبغي تقييم آلة ثني الأنابيب الموثوقة من خلال مراقبة جودة التصنيع بقدر تقييمها من خلال ادعاءات الأداء. وينبغي للمشترين السؤال عن كيفية تشغيل الإطار، وكيفية تكوين الدوائر الهيدروليكية، وخطوات الفحص المستخدمة للأجزاء المتحركة الرئيسية، وكيفية دمج أنظمة التحكم، وما إذا كان الثني التجريبي متاحًا قبل الشحن. فهذه التفاصيل تؤثر في الاستقرار طويل الأجل أكثر من مظهر الآلة الخارجي.
تستحق متطلبات التركيب اهتمامًا أيضًا. إذ تؤثر احتياجات الأساس، وتوافق المعايير الكهربائية، والتشغيل الهيدروليكي، ومحاذاة القوالب، وتدريب المشغلين، جميعها في سرعة وصول الآلة إلى إنتاج مستقر. وقد تظل آلة ثني أنابيب سليمة تقنيًا دون المستوى إذا كان دعم بدء التشغيل ضعيفًا أو إذا سُلّمت معلمات العملية دون توجيه منظم. وينبغي للمشترين تأكيد ما يتضمنه المورد في وثائق التشغيل وقوائم قطع الغيار وترتيبات الاستجابة للخدمة.
تركز الصيانة الروتينية عادةً على التشحيم وحالة الزيت الهيدروليكي وفحص الأختام وتآكل القوالب وحماية أسطح المشابك والمعايرة الدورية لوظائف التموضع. ويعتمد فاصل الصيانة الصحيح على عبء العمل ومادة الأنبوب ونظافة البيئة وتعقيد الآلة. وفي العمليات ذات الحجم الأعلى، يهم الفحص الوقائي لأن دقة الثني قد تنحرف تدريجيًا قبل أن يلاحظ المشغلون أعطالًا واضحة، مما يؤدي إلى تراكم هدر غير ملحوظ.
تذكر Wuxi Samgins أن آلاتها تتوافق مع متطلبات نظام الجودة ISO9001 وتوجيهات الاتحاد الأوروبي CE للآلات وLVD، وأنها تقدم ضمانات طويلة الأجل بالإضافة إلى دعم ما بعد البيع والدعم الفني. وبالنسبة لمشتري آلة ثني الأنابيب في الخارج، تعد هذه العوامل عملية لأنها ترتبط بالتوثيق وتوقعات سلامة الآلة وحل المشكلات بعد التسليم، وليس فقط بالتفاوض الأولي على الشراء.
إجمالي تكلفة الملكية والعائد على الاستثمار واعتبارات الشراء العالمية
تتجاوز التكلفة الحقيقية لآلة ثني الأنابيب سعر الآلة المعروض. يشمل إجمالي تكلفة الملكية حزم القوالب والشحن والتركيب والتشغيل والتدريب والمرافق وقطع الصيانة ومخاطر التوقف والاعتماد على مهارة المشغل والهدر الناتج أثناء الإعداد أو الإنتاج غير المستقر. ويمكن أن تصبح الآلة الأقل سعرًا مكلفة إذا استهلكت مواد تجريبية مفرطة أو احتاجت إلى تصحيح يدوي متكرر أو لم تستطع الحفاظ على التكرارية بمرور الوقت.
يكون العائد على الاستثمار أقوى عادةً عندما تحل الآلة محل أساليب التصنيع كثيفة العمالة، أو تقلل وصلات اللحام، أو تقصر زمن الدورة، أو تحسن القبول من المرة الأولى. وفي الورشة التي تثني أجزاء متكررة، غالبًا ما تأتي الوفورات من تقليل إعادة العمل وتبسيط استخدام التركيبات وتجميع أكثر قابلية للتنبؤ. وفي التصنيع القائم على المشاريع، قد يأتي العائد أيضًا من التحكم في الجدول الزمني، لأن آلة ثني الأنابيب الموثوقة تقلل الاعتماد على الثني الخارجي وتخفض خطر تأخر التسليم.
تضيف التوريدات العالمية طبقة أخرى إلى التحليل. ينبغي للمشترين مقارنة ليس فقط مواصفات المعدات، بل أيضًا جودة التواصل وخبرة التصدير ووضوح الوثائق واستراتيجية قطع الغيار والإلمام بتوقعات سوق الوجهة. وتشير Wuxi Samgins إلى أكثر من 10 سنوات من خبرة التصدير وتذكر عملاء في مناطق متعددة، بما في ذلك URALSTANKOIMPORT وMD Calbah Industries Pty Ltd وErsay International Transport وZein Steel Industries Co. LLC وPT. Cahaya mas Cemerlang وLincoln Electric-MENA، مما يدل على التعرض لمتطلبات المشاريع العابرة للحدود.
لذلك ينبغي أن تقارن عملية شراء منضبطة ثلاثة أمور معًا على الأقل: قدرة العملية للأجزاء الفعلية، وجودة الدعم طوال عمر الآلة، ومنظومة الإنتاج الأوسع التي يجب أن تتوافق معها آلة ثني الأنابيب. ويمنح هذا النهج فرق المشتريات أساسًا أكثر موثوقية للاستثمار من مقارنة سعة القطر والسعر المعروض فقط.
الاتجاهات المستقبلية في تقنية آلة ثني الأنابيب وطلب السوق
يتشكل مستقبل سوق آلات ثني الأنابيب بفعل ثلاث قوى عملية: ارتفاع تعقيد الأجزاء، وتشدد ظروف العمالة، والطلب الأقوى على الجودة القابلة للتتبع. ومع سعي المزيد من المصنعين إلى الإنتاج المرن، سيستمر اكتساب التحكم CNC وتخزين الوصفات الرقمية والتغيير الأسرع أهميةً. ولا تتمثل الأولوية في الأتمتة لذاتها، بل في إنتاج مستقر يعتمد بدرجة أقل على حدس المشغل.
هناك اتجاه آخر يتمثل في التكامل الأوثق بين عمليات الثني والقطع واللحام وتشكيل النهايات. ويفضل المشترون على نحو متزايد الموردين الذين يفهمون سلسلة التصنيع الكاملة، لأن الأخطاء البُعدية في إحدى الخطوات تتضاعف في الخطوة التالية. وهذا يفيد شركات الآلات ذات المحافظ الواسعة في معالجة المعادن، حيث يمكن مواءمة معدات الثني مع أنظمة القطع وأتمتة اللحام وتجهيز الصفائح وسير عمل تصنيع الأوعية أو الهياكل.
يؤثر تنوع المواد أيضًا في الطلب على الآلات. إذ تستخدم مشاريع أكثر الفولاذ المقاوم للصدأ والألمنيوم والسبائك الموجهة للأداء التي تتطلب تحكمًا أفضل في المعلمات وممارسة أنظف للقوالب. وهذا يدفع السوق نحو أنظمة هيدروليكية وسيرفو أكثر دقة، وتوثيق أقوى للعملية، ودعم أفضل لهندسة التطبيقات. وبالتوازي، يولي المشترون اهتمامًا أكبر لسلامة الآلة وجودة المكونات والدعم طوال دورة الحياة بدلًا من نفقات رأس المال الأولية فقط.
بالنسبة لصناع القرار، فإن الدلالة طويلة الأجل واضحة: ينبغي اختيار آلة ثني الأنابيب كأصل إنتاجي استراتيجي. وقد تكون موردون مثل Wuxi Samgins، الذين يجمعون بين القدرة على التخصيص والخبرة بالتصدير ونطاق واسع من آلات تشغيل المعادن، ذوي صلة خاصة عندما يكون متطلب الثني جزءًا من استثمار أكبر في التصنيع الصناعي بدلًا من شراء آلة واحدة.
بحث
المنتجات الموصى بها
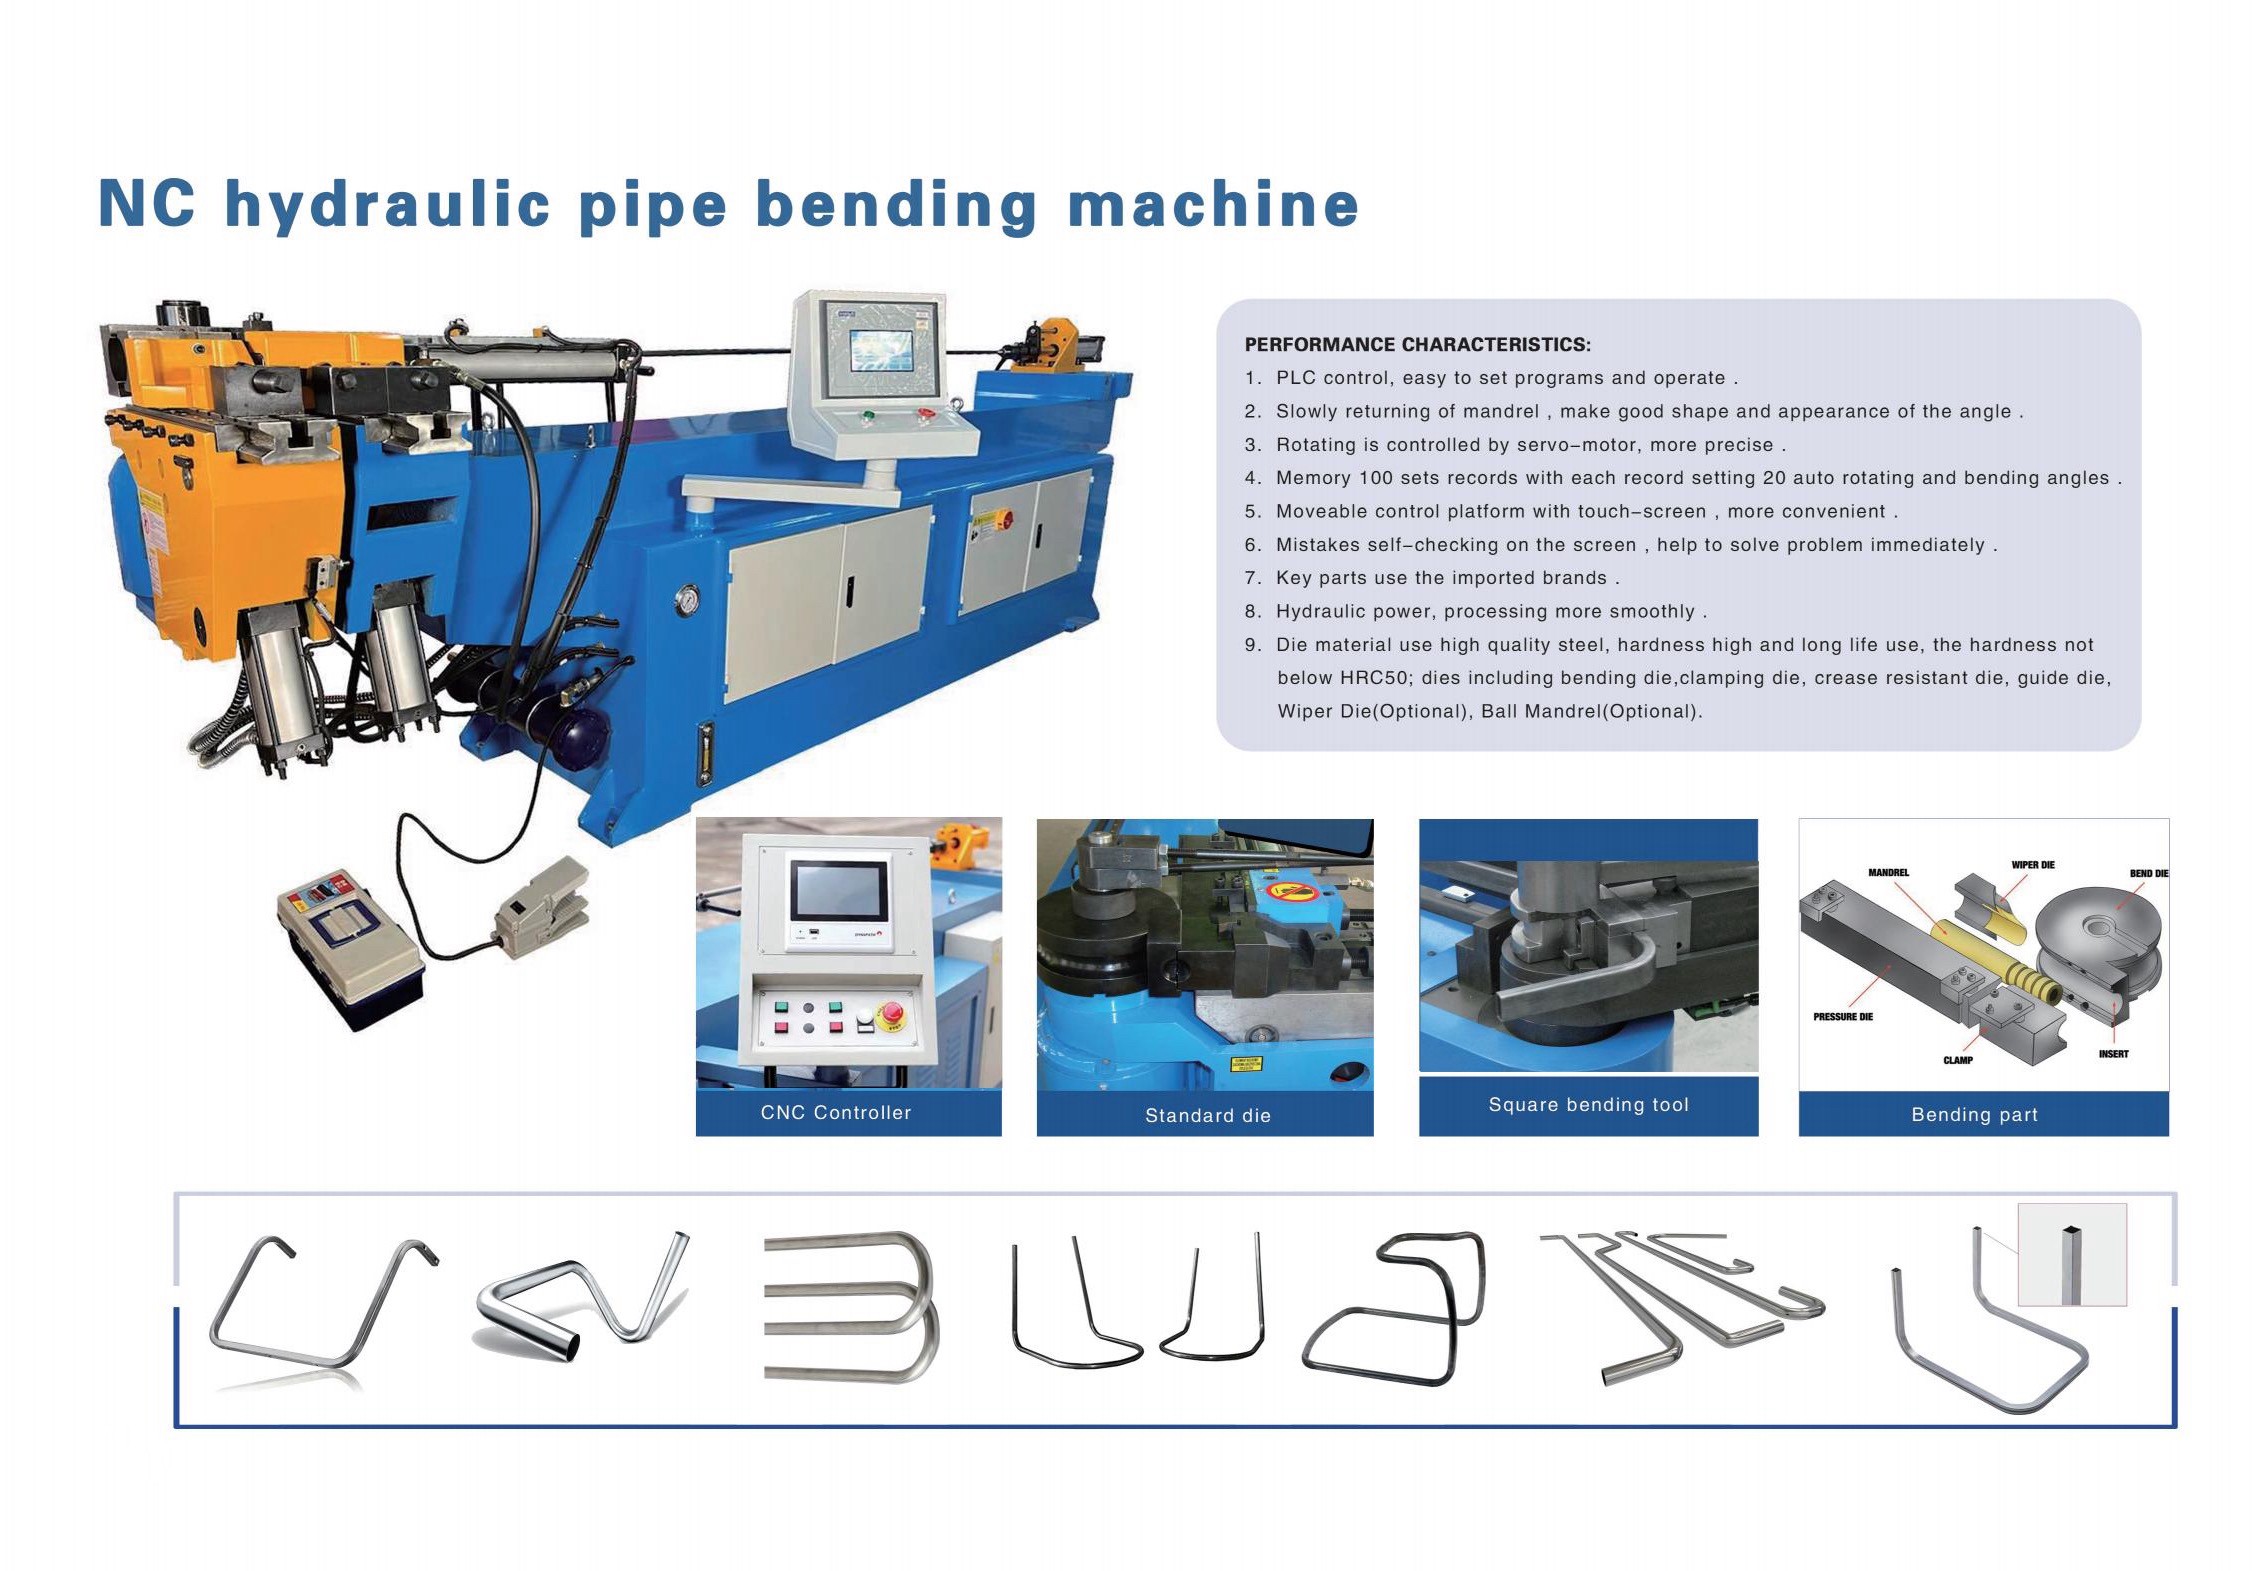
 آلة ثني الأنابيب الهيدروليكية NCيمكن تصنيف آلات الثني عمومًا إلى آلات الثني CNC وآلات الثني الهيدروليكية وغيرها. وتُستخدم بشكل رئيسي في مدّ وتركيب الأنابيب في مجالات مثل هندسة الطاقة، وإنشاء السكك الحديدية والطرق العامة، والغلايات، والجسور، والسفن، والأثاث، والديكور وغيرها. وتتميز بتعدد الوظائف، والهيكل المعقول، وسهولة التشغيل. لا تتميز هذه الآلة بوظيفة ثني الأنابيب فحسب، بل يمكنها أيضًا استخدام الأسطوانة الزيتية كرافعة هيدروليكية. وبالمقارنة مع معدات الثني CNC، فإنها تتمتع بمزايا السعر المنخفض وسهولة الاستخدام، وتحتل مكانة مهيمنة في سوق آلات الثني المحلية.
![النجمة 1]()
 آلة ثني الأنابيب الهيدروليكية CNCيمكن تصنيف آلات الثني عمومًا إلى آلات ثني CNC وآلات ثني هيدروليكية وغيرها. وتُستخدم بشكل رئيسي في مدّ خطوط الأنابيب وأعمال الإنشاء في مجالات مثل هندسة الطاقة، وإنشاءات السكك الحديدية العامة، والغلايات، والجسور، والسفن، والأثاث، والديكور، وغيرها. وتتميز بتعدد الوظائف، والهيكل المعقول، وسهولة التشغيل. لا تقتصر وظيفة هذه الآلة على ثني الأنابيب فحسب، بل يمكنها أيضًا استخدام الأسطوانة الزيتية كرافعة هيدروليكية. وبالمقارنة مع معدات الثني CNC، تتميز بانخفاض السعر وسهولة الاستخدام، وتحتل مكانة مهيمنة في سوق آلات الثني المحلية.
![النجمة 1]()
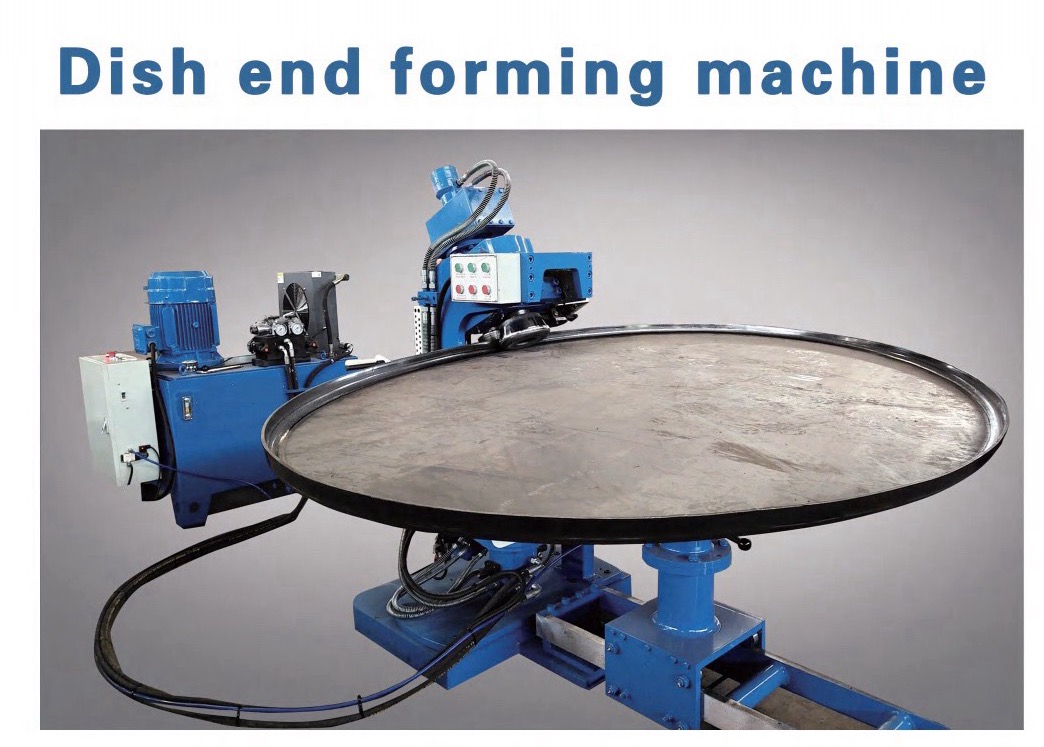
 آلة تشكيل رؤوس الأطباقآلة XBJ-3000 الأوتوماتيكية لثني حواف الرؤوس المشكلة هي معدات خاصة لخط إنتاج المركبات الخاصة لدينا، وقد طورتها شركتنا بالاعتماد على سنوات عديدة من تكنولوجيا تشكيل الرؤوس بالدوران وتقنيات ضبط المعدات، مع الاستفادة من التكنولوجيا الأجنبية المتقدمة.
تعتمد آلة ثني الرؤوس ذات الأشكال الخاصة الأوتوماتيكية على تقنية التحكم القابلة للبرمجة PLC المتقدمة والتكنولوجيا الإلكترونية الدقيقة، وتتميز بمظهر جميل لحافة التدوير، وجودة موثوقة، وكفاءة إنتاج عالية، وتشغيل بسيط ومريح، وسهولة إتقان خصائص المعدات، وغيرها.![النجمة 1]()

المدونات الموصى بها
 ما الذي يجعل آلة ثني الأنابيب للخدمة الشاقة مناسبة للأنابيب ذات الجدران السميكة؟
 ما استخدام آلة درفلة الألواح في تصنيع المعادن؟
- ما قطع الغيار التي تحتاجها آلة ثني الأنابيب عادةً بعد عامين؟
- لماذا تُنتج آلات ثني الأنابيب زوايا غير متسقة في الأنابيب الطويلة
- مدة التسليم المعتادة لآلة ثني الأنابيب من الصين إلى جنوب شرق آسيا
- كم تدوم عادةً آلة ثني الأنابيب الصناعية التي تتم صيانتها جيدًا؟
أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.