




Как работает станок для удаления заусенцев с листового металла? Основное руководство по обработке кромок и подготовке поверхности
Что такое станок для удаления заусенцев с листового металла?
Станок для удаления заусенцев с листового металла — это промышленное оборудование для финишной обработки, удаляющее заусенцы, острые кромки, остатки шлака и незначительные поверхностные дефекты с листовых, плитных и формованных металлических деталей. Заусенцы представляют собой выступающий материал, остающийся после лазерной и плазменной резки, пробивки, сверления, фрезерования или резки ножницами. Несмотря на часто небольшой размер, они могут создавать опасность при обращении, мешать сборке, повреждать покрытия и снижать стабильность последующих процессов.
Оборудование обычно обрабатывает углеродистую сталь, нержавеющую сталь, алюминий, оцинкованный лист и отдельные цветные металлы. В зависимости от абразивной системы оно может выполнять простое удаление заусенцев, контролируемое скругление кромок, удаление оксидного слоя, линейную финишную обработку или создание более равномерной текстуры поверхности. Требуемый результат определяется назначением детали: для скрытого кронштейна могут быть нужны безопасные кромки, тогда как для корпуса с покрытием может потребоваться подготовка стабильного радиуса.
В производственной среде станок для удаления заусенцев с листового металла является не просто оборудованием для косметической финишной обработки. Это участок контроля процесса между резкой и изготовлением, сваркой, гибкой, окраской или окончательной сборкой. Заменяя нестабильное ручное шлифование повторяемой конвейерной обработкой, он помогает производителям внедрить документированный стандарт финишной обработки для разных партий, смен и операторов.
Как работает процесс удаления заусенцев
В большинстве станков детали подаются через рабочую зону по конвейерному столу. Абразивные ленты, вращающиеся щётки, дисковые головки, поперечные ленты или комбинации этих инструментов контактируют с заготовкой под контролируемым давлением. Скорость конвейера, положение головки, зернистость абразива и усилие контакта определяют объём снимаемого материала. Такой контролируемый контакт удаляет корни заусенцев без ненужного изменения размеров детали.
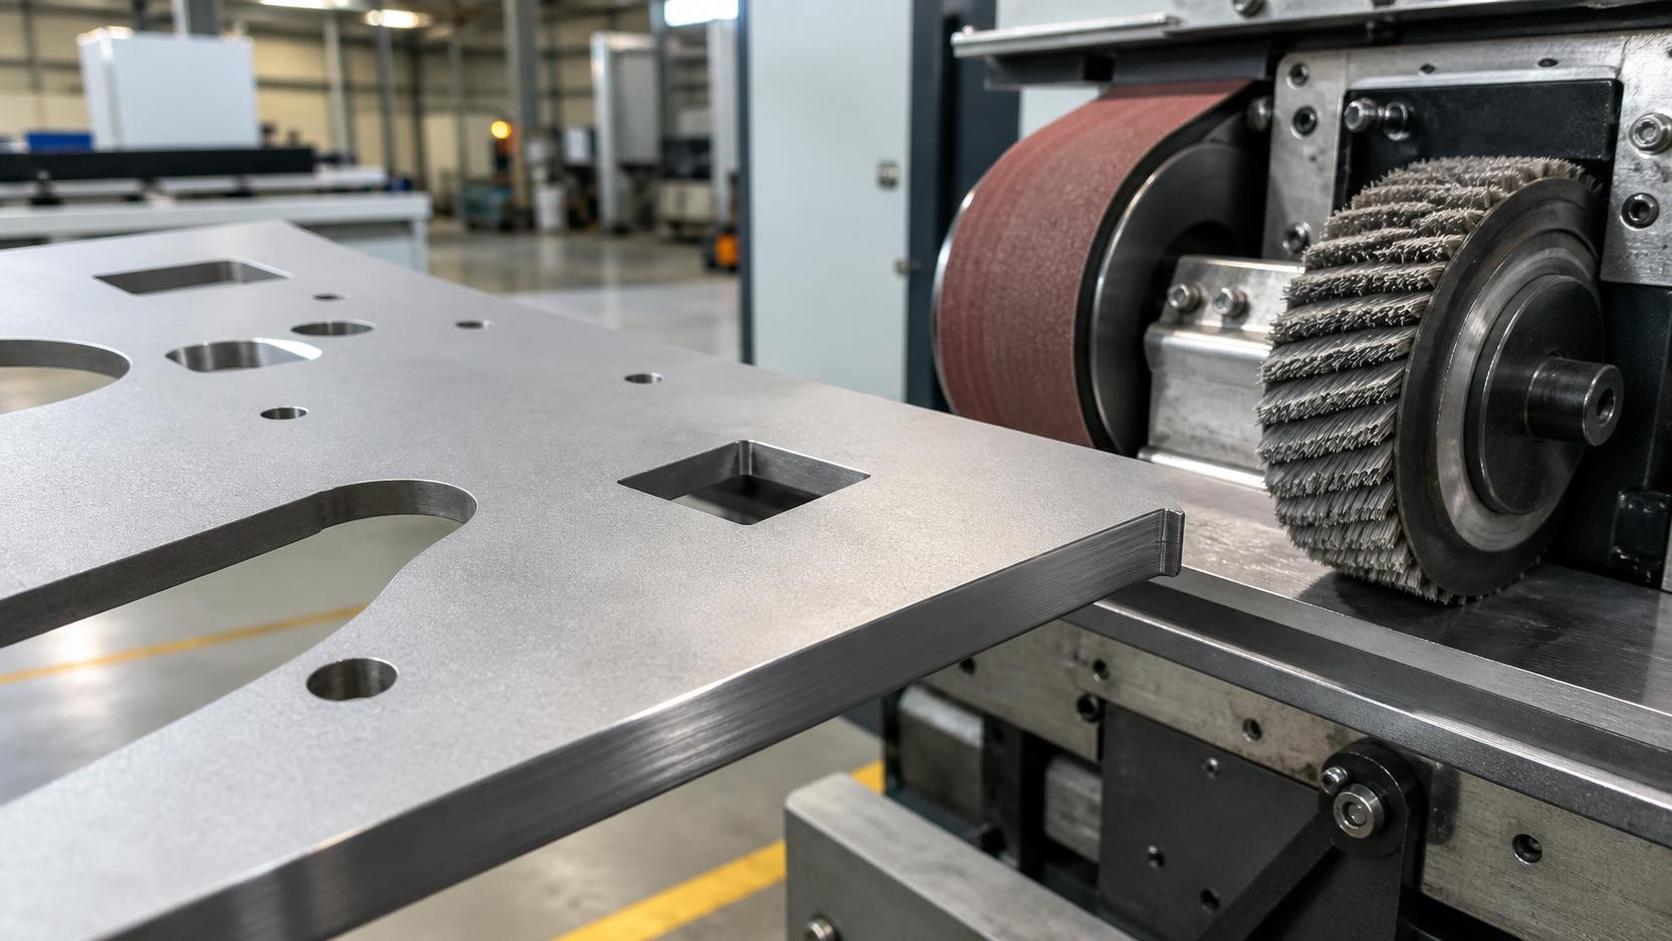
Обычная последовательность начинается с широкой абразивной ленты для выравнивания поверхности, уменьшения шлака или удаления царапин. Затем вращающиеся щёточные станции повторяют контуры и обрабатывают внутренние отверстия, прорези, выступы и наружные кромки. Щётки особенно ценны, когда требуется равномерное притупление кромок на сложных лазерно вырезанных деталях. В некоторых системах применяются вакуумный прижим или магнитная транспортировка для стабилизации тонких либо небольших компонентов во время обработки.
Проверка процесса должна охватывать обе стороны детали, внутренние элементы и наружные контуры. Операторы обычно контролируют остаточную остроту, неравномерное скругление, чрезмерные следы шлифования, изменение цвета и деформацию деталей. Также необходимо контролировать износ абразивов, поскольку изношенная лента или щётка может снижать качество финишной обработки ещё до того, как визуальный дефект станет очевидным. Практический производственный план связывает частоту контроля с маркой материала, процессом резки и критичностью заказа.
Основные типы станков и их применение
Широколенточные станки для удаления заусенцев используют одну или несколько абразивных лент для удаления заусенцев с обширных поверхностей и улучшения внешнего вида плоскостности. Их часто выбирают для листовых деталей с относительно простой геометрией, особенно после резки ножницами или пробивки. Они отличаются высокой производительностью при повторяющихся работах, однако выбор абразива и настройка давления должны соответствовать материалу, чтобы станок не оставлял глубоких направленных царапин и не уменьшал критические размеры элементов.
Станки со щёточной системой используют вращающиеся абразивные щётки для скругления кромок как по внешнему контуру, так и во внутренних вырезах. Они обычно применяются после волоконно-лазерной, плазменной резки или пробивки, когда большое количество отверстий и контуров требует равномерной обработки. Гибкость щётки позволяет ей эффективнее повторять геометрию детали, чем одна плоская лента, что делает такую конфигурацию подходящей для изделий с покрытием, корпусов, шкафов, конструкционных компонентов и изготовленных сборочных узлов.
Комбинированные станки объединяют ленточное шлифование со щёточной финишной обработкой, обеспечивая более широкий комплекс операций за один проход. Системы мокрой обработки могут рассматриваться в случаях, когда этого требуют отвод тепла, контроль пыли или особенности конкретного материала, тогда как сухие системы упрощают повседневную эксплуатацию на многих предприятиях. Покупателям следует сравнивать не только конфигурацию станка, но и полезную рабочую высоту, диапазон толщины деталей, способ поддержки конвейера, требования к пылеудалению и доступность для замены расходных материалов.
Почему финишная обработка кромок важна при изготовлении металлоконструкций
Острые кромки повышают риск травм при перемещении, сборке, упаковке и обслуживании. Они также могут разрезать защитные перчатки, царапать соседние детали и создавать неоднородное впечатление у заказчика. Для изготовителей, поставляющих продукцию на экспортные рынки или в программы OEM, чувствительные к качеству, контролируемое удаление заусенцев является практическим способом сделать качество деталей менее зависимым от индивидуальных навыков ручного шлифования и более стабильным для повторяющихся производственных заказов.
Скругление кромок особенно важно перед порошковой окраской, окрашиванием, нанесением покрытий и применением некоторых клеевых составов. Покрытия обычно становятся тоньше на очень острых кромках, что может снизить равномерность покрытия и привести к более раннему оголению основы в процессе эксплуатации. Подходящий станок для удаления заусенцев с листового металла создаёт более стабильный профиль кромки для последующей финишной обработки, одновременно удаляя остатки резки, способные загрязнить предварительную обработку, подготовку к сварке или операции окончательной сборки.
Wuxi Samgins может оказать поддержку в подборе оборудования для удаления заусенцев в рамках более широкого комплекса оборудования для металлообработки, включающего станки для волоконной лазерной резки, станки CNC для газовой и плазменной резки, листогибочные прессы, станки для выравнивания листов, кромкофрезерные станки и сварочные системы. Такой более широкий взгляд на процесс полезен, когда покупателям необходимо согласовать качество резки, поток материалов, производительность финишной обработки и интерфейсы автоматизации, а не оценивать станцию удаления заусенцев изолированно.
Кто и где использует оборудование для удаления заусенцев
Типичными пользователями являются предприятия по обработке листового металла, производители электротехнических корпусов, цеха металлоконструкций, машиностроители, поставщики лифтового и транспортного оборудования, производители HVAC-оборудования, изготовители шкафов и субподрядные предприятия лазерной резки. Эти пользователи часто обрабатывают широкий ассортимент кронштейнов, панелей, крышек, косынок, фланцев, рам и формованных компонентов. Наиболее подходящим вариантом обычно является предприятие, которому требуется повторяемое качество кромок при таком объёме производства, когда ручная финишная обработка ограничивает производительность или создаёт нестабильность из-за различий в труде.
Оборудование обычно устанавливается после резки и перед гибкой, сваркой, нанесением покрытия или сборкой. Место установки зависит от планировки цеха и характера заусенцев. Например, детали после лазерной резки могут поступать непосредственно от сортировки на щёточное удаление заусенцев, тогда как более толстые компоненты после плазменной резки могут требовать более интенсивного удаления шлака перед вторичной финишной обработкой. Прослеживаемость материалов и упорядоченный поток деталей важны, когда для деталей предусмотрены разные требования к финишной обработке.
Wuxi Samgins обладает опытом глобального экспорта и указывает среди клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, PT. Cahaya Mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Конкретные результаты проектов следует подтверждать в соответствии с объёмом соответствующего заказа, однако этот международный опыт способствует обсуждению условий монтажа, документации и ожиданий в отношении местных отраслевых норм.
Как выбрать и установить подходящую систему
Начинайте подбор с представительных деталей, а не с общего описания материала. Зафиксируйте марку и толщину листа, максимальные и минимальные размеры деталей, направление заусенцев, качество реза, размеры отверстий, требуемый радиус кромок, внешний вид поверхности, суточный объём и последующий процесс. Поставщик может использовать эту информацию для рекомендации подходящей абразивной компоновки, количества станций, способа транспортировки и технологического диапазона. Пробные испытания образцов особенно ценны, если детали включают узкие полосы, хрупкие профили или поверхности с высокими требованиями к внешнему виду.
Для установки требуются устойчивый пол, подходящее электропитание, безопасное пространство для загрузки и выгрузки, а также эффективное пылеулавливание при использовании сухих абразивов. Производственная команда должна определить направление движения, ориентацию заготовок, маркировку и точки контроля до ввода в эксплуатацию. Операторам необходимо обучение по отслеживанию ленты, регулировке щёток, очистке, распознаванию неисправностей и безопасному обращению с острыми поступающими деталями. После размещения станка в линии должен сохраняться свободный доступ для технического обслуживания.
Контроль качества должен включать проверку поступающих деталей, одобрение первой детали, периодический контроль кромок и учёт замены расходных материалов. Wuxi Samgins заявляет, что её станки соответствуют системе качества ISO9001 и директивам ЕС CE по машинному оборудованию и низковольтному оборудованию, а ключевые гидравлические, сервоприводные и CNC-компоненты используют импортные бренды, признанные на международном уровне. Покупателям следует проверить точные документы о соответствии, электрическую конфигурацию, спецификацию безопасности и включённые принадлежности для предлагаемого станка.
Техническое обслуживание, общая стоимость и окупаемость инвестиций
Общая стоимость станка для удаления заусенцев с листового металла включает цену покупки, фрахт, монтаж, пылеудаление, электромонтажные работы, обучение, абразивы, запасные части, рабочую силу, энергию и плановые простои. Расходные материалы являются регулярной статьёй затрат, поэтому при принятии решения о покупке следует учитывать срок службы абразивов и время переналадки, а не только начальную цену станка. Станок с доступной абразивной системой может сократить перерывы в обслуживании и сделать производительность более предсказуемой в разных производственных циклах.
Ежедневные работы должны включать очистку конвейера и рабочей зоны, проверку состояния абразивов и подтверждение эффективности вытяжной системы. Еженедельные или плановые проверки могут охватывать отслеживание ленты, износ щёток, крепёжные элементы, компоненты привода, датчики и устройства безопасности в соответствии с руководством по эксплуатации оборудования. Интервалы обслуживания следует корректировать с учётом ассортимента материалов, сменного графика, пылевой нагрузки и фактических часов работы. Ведение простого журнала технического обслуживания помогает в устранении неисправностей и планировании запасов расходных материалов.
Окупаемость инвестиций обычно обеспечивается сокращением времени ручного шлифования, уменьшением количества происшествий при обращении, снижением доработок перед нанесением покрытия, более стабильным выпуском и повышением производительности участка резки. Сравните количество минут ручного труда на деталь с полной стоимостью автоматизированного процесса, включая загрузку и контроль. Наиболее надёжный расчёт основан на фактических семействах деталей и реалистичном коэффициенте использования. Wuxi Samgins также может координировать требования к финишной обработке с соответствующим оборудованием для резки, гибки, сварки и выравнивания, когда покупатель разрабатывает или модернизирует более широкую производственную линию.
Будущие тенденции в удалении заусенцев с листового металла
Технологии финишной обработки развиваются в направлении более адаптивной обработки для многономенклатурного производства. Предприятиям всё чаще требуются станки, способные обрабатывать меняющиеся марки материалов, размеры деталей и геометрию лазерного реза без длительной переналадки. Более точное управление скоростью конвейера, контактом щёток и параметрами программы может обеспечивать повторяемость, позволяя операторам поддерживать различные стандарты финишной обработки для конструкционных деталей, видимых панелей и компонентов, подготовленных под покрытие.
Связь с автоматизацией также будет приобретать всё большее значение. Детали могут перемещаться от лазерной резки через сортировку, удаление заусенцев, гибку и сварку с более широким применением оборудования для перемещения, управления заданиями на основе штрихкодов и сбора производственных данных. В такой среде станцию удаления заусенцев необходимо оценивать с точки зрения направления подачи, совместимости с загрузкой, интеграции безопасности и производительности процесса, поскольку после повышения скорости предшествующей резки она может стать узким местом.
Соображения устойчивого развития будут и далее влиять на расход абразивов, управление пылью, энергопотребление и выход годных деталей. Покупателям следует запрашивать практические данные о потребностях в вытяжке, доступности расходных материалов, поддержке технического обслуживания и ожидаемых возможностях процесса для их материалов. Правильно подобранный станок для удаления заусенцев с листового металла создаёт для производителей масштабируемую основу для более безопасного изготовления, более надёжной подготовки поверхности и более высокой стабильности по мере развития ожиданий клиентов в отношении качества.
поиск
Рекомендуемые товары
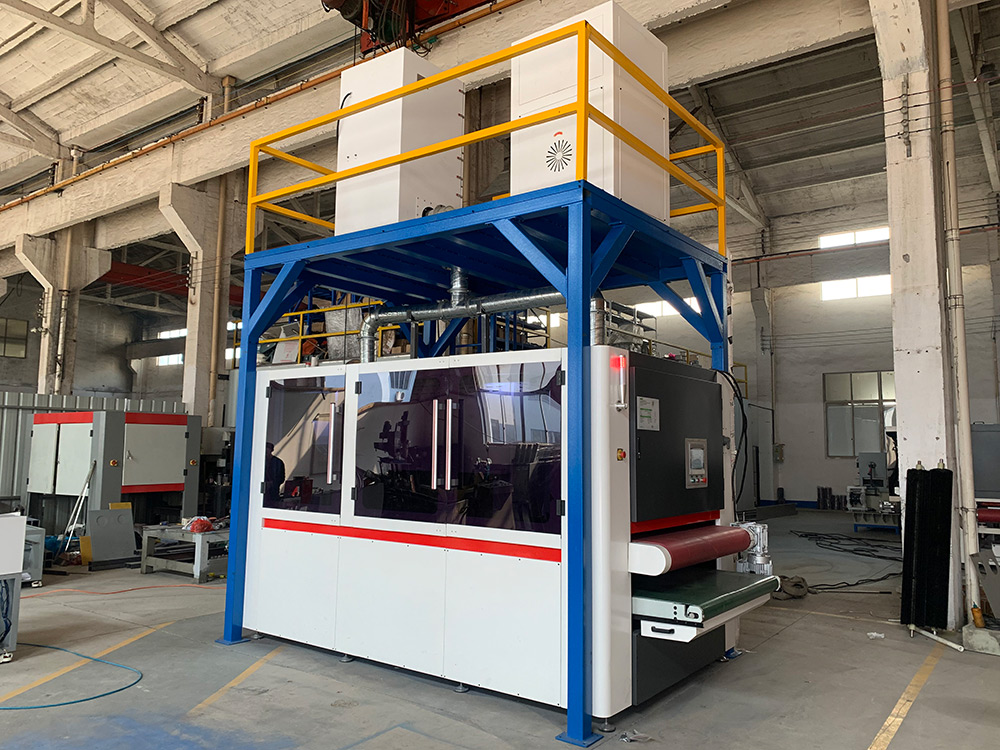
 Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()

Рекомендуемые блоги
 Какие интервалы технического обслуживания требуются для систем сервоприводного позиционирования на автоматическом сварочном станке для пространственных ферм?
- Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
- Проверка безопасности газорезательной машины перед резкой толстого листа
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.